
Estrategia de fabricación: ¿qué vía para qué medio de producción?
En los medios de producción, rara vez la pregunta es si la impresión 3D puede. Lo decisivo es qué vía cuesta menos y funciona mejor durante toda la vida útil. Tres magnitudes lo determinan: la cantidad, la carga y la frecuencia con la que cambia la pieza. FIT ofrece procesos aditivos y optimizados para series pequeñas de un único proveedor; por eso la respuesta no tiene por qué ser siempre «imprimir».
Cantidad: dónde se sitúa cada proceso
Cantidades producibles por molde o herramienta según fit.technology, Procesos convencionales y fit.technology, Procesos aditivos para plásticos. Con más moldes son posibles más piezas; las barras muestran dónde se sitúa típicamente un proceso, no límites estrictos.
Comparación de las vías
| Vía | Cómo | Fuerte en | Débil en | Cantidad según FIT |
|---|---|---|---|---|
| Aditivo directo | SLS, SAF, FDM, SLA, PolyJet; metal mediante fusión por láser | Piezas únicas y variantes, contornos complejos, canales, construcción ligera, arranque rápido | Grandes cantidades de piezas idénticas, geometría sencilla, propiedades auténticas del caucho | Hasta aproximadamente 1.000 piezas (SAF: «de varios cientos a mil») |
| Colada al vacío | Molde de silicona a partir de un modelo maestro SLA, resinas de PU | Piezas de PU blandas o duras, superficies comparables al moldeo por inyección, almohadillas de contacto, piezas de protección | Cantidades muy elevadas, piezas sometidas a altas temperaturas o a productos químicos | 15–500 piezas por molde |
| Moldeo por inyección con herramienta aditiva | Herramienta de aluminio o acero fabricada por fusión por láser | Clips, caperuzas, tapones y soportes en el material original; insertos sobremoldeables | Piezas únicas, componentes de más de 200 × 200 mm | 1.000–50.000 piezas por herramienta |
| Fabricación de elastómeros | Inyección (IM) o compresión (CM) de mezclas de caucho | Tapones de transporte, topes, almohadillas de pinza, juntas; unión con casquillos e insertos roscados | Pocas piezas; en ese caso, impresión aditiva o colada al vacío | 1.000–100.000 piezas por herramienta |
| Espumado en molde Mold One Flex | Espuma de PU en un molde impreso de un solo uso | Insertos de forma, acolchados, protección contra golpes para el transporte y el almacenamiento | Alojamientos rígidos y de dimensiones precisas | Densidad de la espuma, p. ej., 0,38 g/cm³ |
| Híbrido | Perfiles de aluminio, cortes por láser y piezas compradas; solo el contorno por fabricación aditiva | Utillajes grandes, puestos de inspección y de montaje, referencias en metal | Piezas pequeñas en las que el bastidor cuesta más que toda la pieza impresa | Tamaño: más allá del volumen de fabricación |
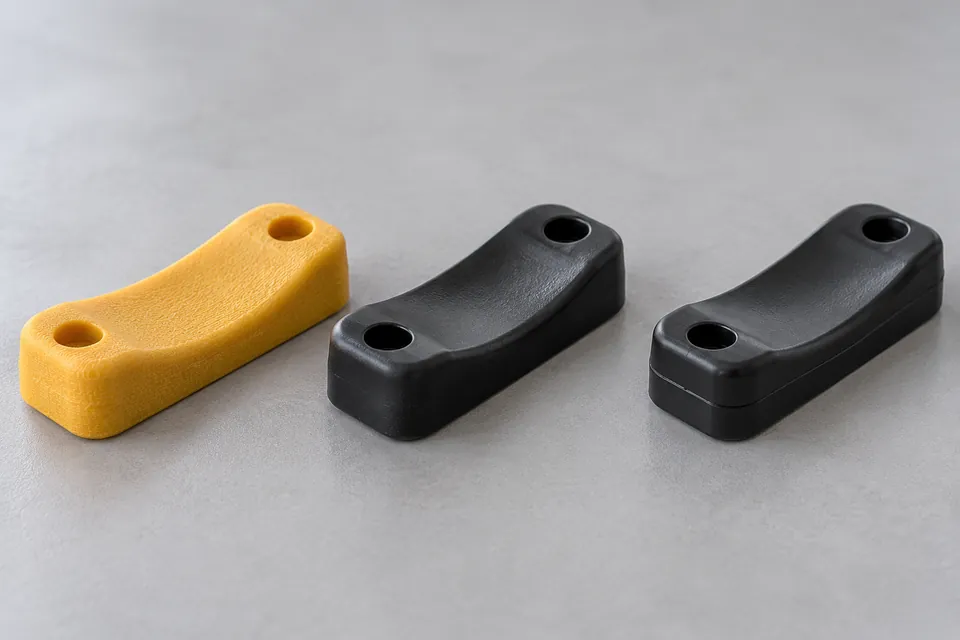
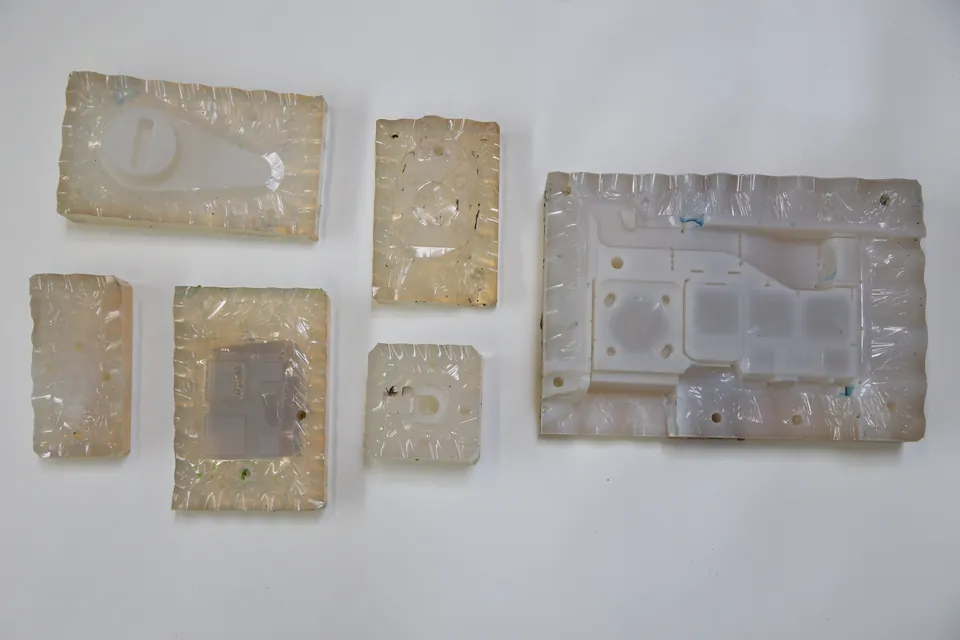
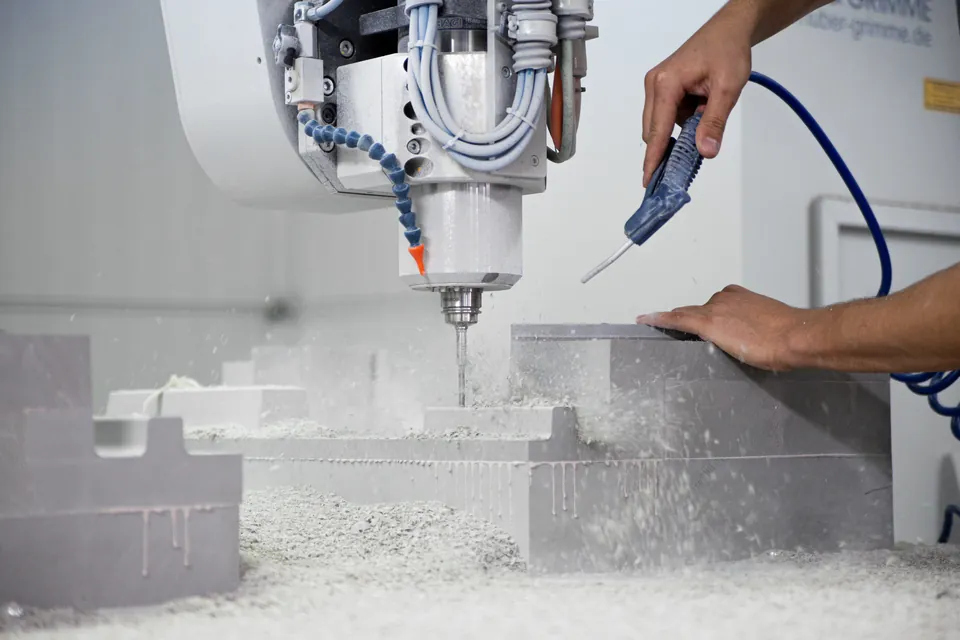
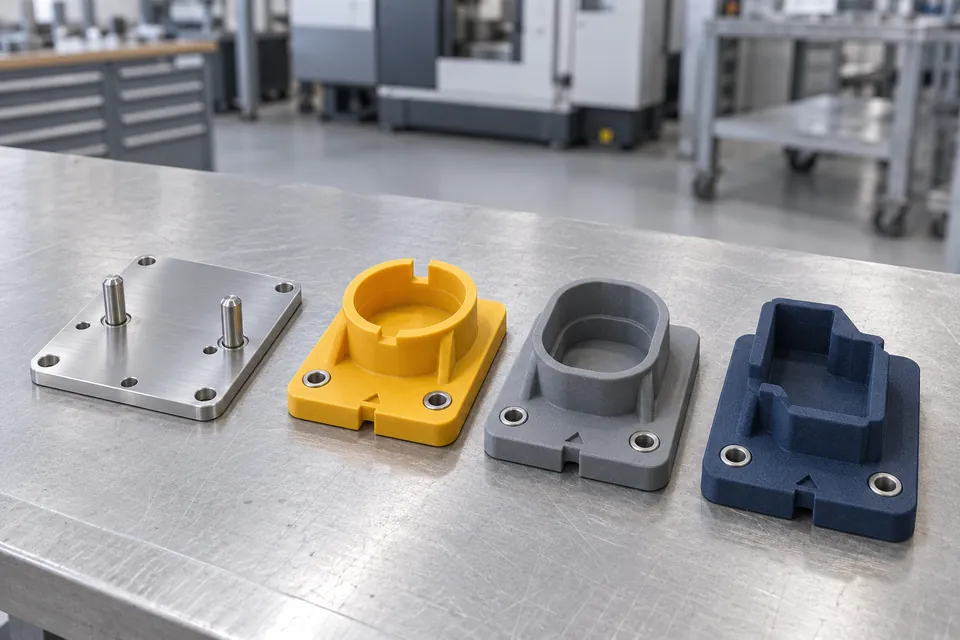
Híbrido: imprimir lo que necesita contorno y fabricar el resto de forma sencilla
Los utillajes grandes rara vez se imprimen por completo. Suele ser más rentable una estructura base de perfiles de aluminio y una placa base cortada por láser; por fabricación aditiva se produce únicamente el alojamiento que toca la pieza.
- Referencia en metal: pasadores de indexación, casquillos y topes como piezas compradas; la tolerancia reside en el acero, no en la pieza impresa.
- Cambio al cambiar de producto: solo se rehace el alojamiento impreso; el bastidor y los elementos de sujeción se conservan.
- Tamaño sin límite: el bastidor puede ser mayor que cualquier volumen de fabricación (SAF, por ejemplo, 315 × 208 × 293 mm).
Estrategias habituales
| Medio de producción | Primera versión | Si se requiere en cantidad o duración |
|---|---|---|
| Alojamiento, galga de verificación, plantilla de taladrado | Aditivo, referencias mediante piezas compradas | Sigue siendo aditivo; si es grande, híbrido con perfiles |
| Dedos de pinza | Aditivo, variantes a partir de un único archivo | Almohadillas blandas como pieza de elastómero o de colada al vacío |
| Tapón de transporte, caperuza de protección | Aditivo (TPU) para la prueba | Elastómero o moldeo por inyección a partir de unas 1.000 unidades |
| Inserto de forma para portapiezas | Aditivo o colada al vacío | Espumado en molde o colada al vacío en serie pequeña |
| Clips y soportes en grandes cantidades | Aditivo, SAF hasta unos cientos | Moldeo por inyección con herramienta aditiva |
El material se adapta a la aplicación
| Requisito | Dirección más indicada | A aclarar |
|---|---|---|
| Ligero, tenaz, cuida la pieza | Poliamida (PA12, PA11) aditiva | Fuerzas, brazos de palanca, humedad |
| Blando, antideslizante, resistente al desgaste | Elastómero inyectado o comprimido; PU en colada al vacío | Dureza, desgaste por abrasión, medios |
| Amortiguar y acolchar | Espuma de PU (espumado en molde) | Densidad, recuperación elástica |
| Rígido y de dimensiones estables durante mucho tiempo | Plásticos con carga; metal para las referencias | Fluencia bajo carga, temperatura |
| Carga, temperatura y desgaste elevados | Metal: aluminio (AlSi10Mg), acero inoxidable (316L), titanio (Ti6Al4V) | Posprocesado, peso, costes |
| Requisitos alimentarios, farmacéuticos y ESD | Materiales con la certificación correspondiente | Se aplica por material y proceso; aclararlo por escrito de antemano |
Los materiales de impresión de tipo caucho no alcanzan las propiedades de los elastómeros auténticos; FIT señala al respecto que las piezas de elastómero tienen «propiedades claramente mejores que los materiales de tipo caucho fabricados por fabricación aditiva» (fit.technology, Procesos convencionales).