
Stratégie de fabrication : quelle voie pour quel moyen de production ?
Pour les moyens de production, la question n'est que rarement de savoir si l'impression 3D peut le faire. Ce qui compte, c'est la voie qui coûte le moins et fonctionne le mieux sur toute la durée d'utilisation. Trois grandeurs la déterminent : quantité, sollicitation et la fréquence de modification de la pièce. FIT propose d'une seule source des procédés additifs et des procédés optimisés pour les petites séries – la réponse n'a donc pas toujours à être « imprimer ».
Quantité : où se situe chaque procédé
Quantités produites par moule ou par outillage selon fit.technology, Procédés conventionnels et fit.technology, Procédés additifs plastique. Des quantités supérieures sont possibles avec des moules supplémentaires ; les bandes indiquent où se situe typiquement un procédé, et non des limites strictes.
Comparaison des voies
| Voie | Comment | Point fort | Point faible | Quantité selon FIT |
|---|---|---|---|---|
| Additif direct | SLS, SAF, FDM, SLA, PolyJet ; métal par fusion laser | Pièces uniques et variantes, contours complexes, canaux, allègement, montée en cadence rapide | Grandes quantités de pièces identiques, géométrie simple, véritables propriétés du caoutchouc | Jusqu'à environ 1 000 pièces (SAF : « plusieurs centaines à mille ») |
| Coulée sous vide | Moule en silicone réalisé à partir d'un maître-modèle SLA, résines PU | Pièces en PU souples ou dures, surfaces comparables à celles du moulage par injection, pastilles de contact, pièces de protection | Très grandes quantités, pièces soumises à de fortes contraintes thermiques ou chimiques | 15–500 pièces par moule |
| Moulage par injection avec outillage additif | Outillage réalisé par fusion laser en aluminium ou en acier | Clips, capuchons, bouchons, supports dans le matériau d'origine ; inserts surmoulables | Pièces uniques, pièces de plus de 200 × 200 mm | 1 000–50 000 pièces par outillage |
| Fabrication en élastomère | Injection (IM) ou compression (CM) de mélanges de caoutchouc | Bouchons de transport, butées, pastilles de préhenseur, joints ; liaison avec des douilles et des inserts filetés | Peu de pièces – dans ce cas, impression additive ou coulée sous vide | 1 000–100 000 pièces par outillage |
| Moussage en moule Mold One Flex | Mousse PU dans un moule imprimé à usage unique | Inserts de moule, rembourrages, protections antichoc pour le transport et le stockage | Supports de positionnement rigides et stables dimensionnellement | Densité de la mousse, p. ex. 0,38 g/cm³ |
| Hybride | Profilés aluminium, découpes laser et composants achetés ; seul le contour est réalisé en fabrication additive | Grands montages, postes de contrôle et de montage, références en métal | Petites pièces dont le cadre coûte plus cher que toute la pièce imprimée | Taille : au-delà du volume de construction |
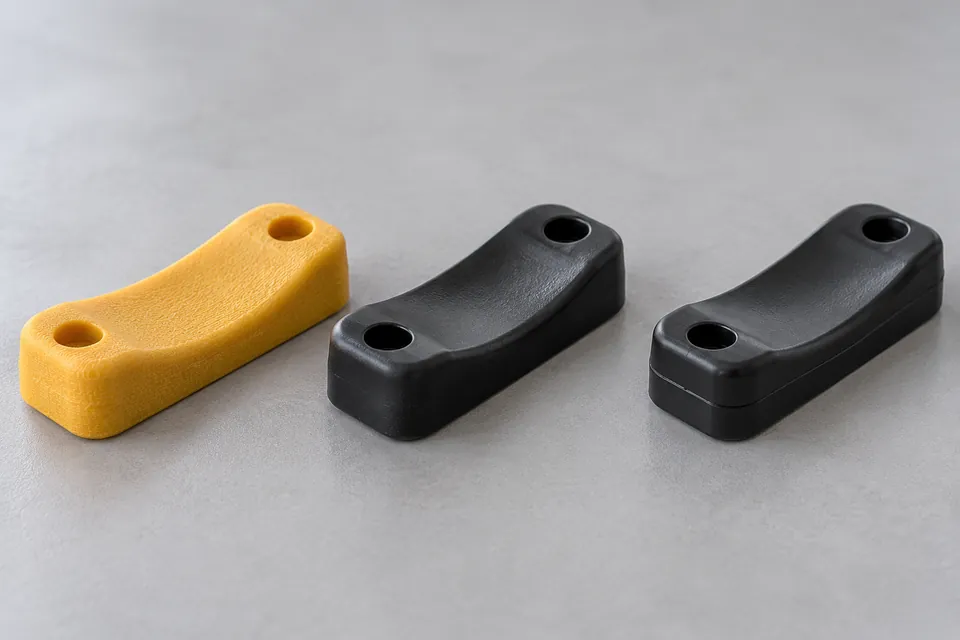
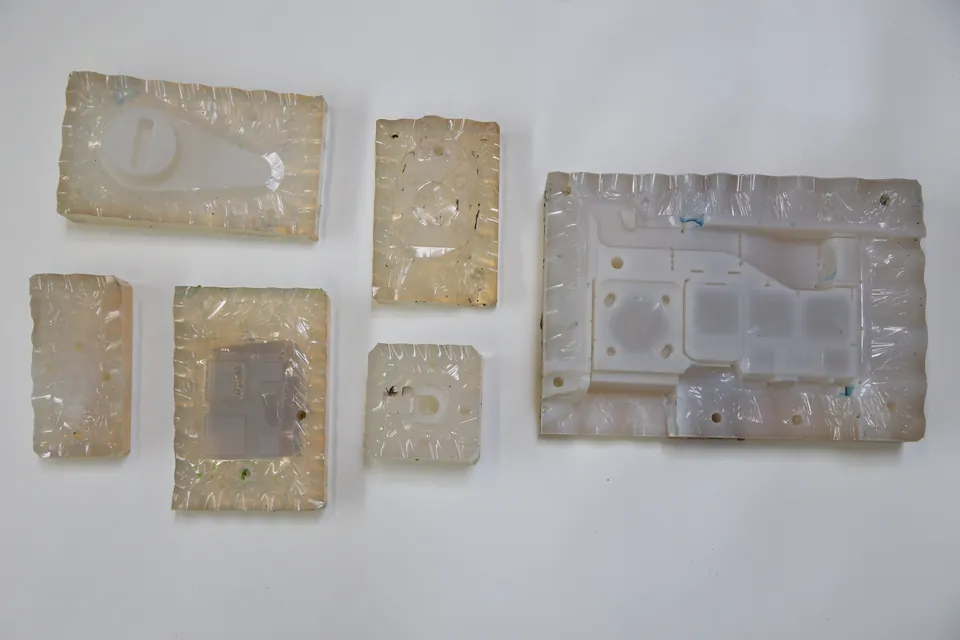
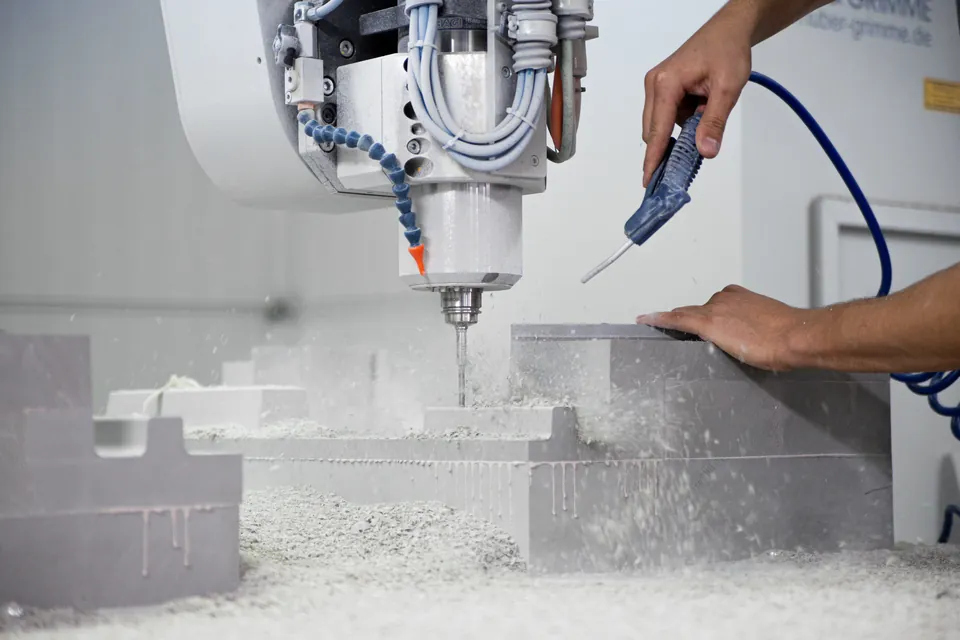
Hybride : imprimer ce qui exige un contour – le reste simplement
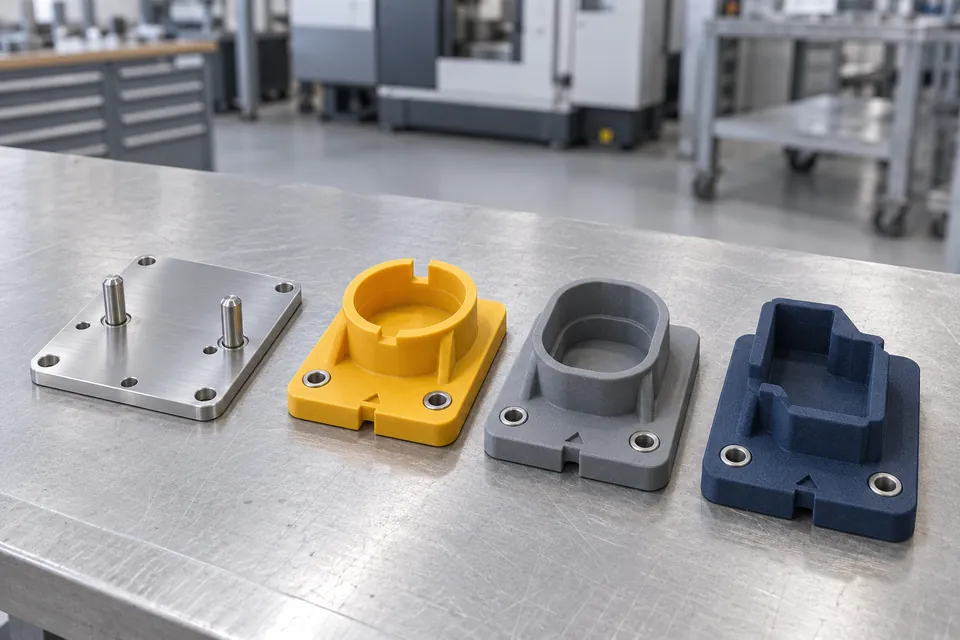
Les grands montages sont rarement imprimés en totalité. Il est généralement plus économique d'utiliser une structure de base composée de profilés aluminium et d'une plaque de base découpée au laser ; seul le support de positionnement en contact avec la pièce est réalisé en fabrication additive.
- Référence en métal : Pions d'indexage, douilles et butées en composants achetés – la tolérance est garantie par l'acier, et non par la pièce imprimée.
- Changement lors d'un changement de produit : Seul le support de positionnement imprimé est refait ; le bâti et les brides sont conservés.
- Taille sans limite : Le cadre peut être plus grand que n'importe quel volume de construction (SAF, par exemple, 315 × 208 × 293 mm).
Stratégies typiques
| Moyen de production | Première version | En cas de besoin en quantité ou en durée |
|---|---|---|
| Support de positionnement, calibre de contrôle, gabarit de perçage | Fabrication additive, références via composants achetés | Reste additif ; hybride avec profilés si la taille l'exige |
| Doigt de préhenseur | Fabrication additive, variantes à partir d'un seul fichier | Pastilles souples en élastomère ou en pièce coulée sous vide |
| Bouchon de transport, capuchon de protection | Fabrication additive (TPU) pour l'essai | Élastomère ou moulage par injection à partir d'environ 1 000 pièces |
| Insert de moule pour porte-pièce | Fabrication additive ou coulée sous vide | Moussage en moule ou coulée sous vide en petite série |
| Clips et supports en quantité | Fabrication additive, SAF jusqu'à quelques centaines | Moulage par injection avec outillage additif |
Le matériau suit l'application
| Exigence | Orientation la plus évidente | À clarifier |
|---|---|---|
| Léger, résilient, ménage la pièce | Polyamide (PA12, PA11) en fabrication additive | Efforts, bras de levier, humidité |
| Souple, antidérapant, résistant à l'usure | Élastomère injecté ou comprimé ; PU en coulée sous vide | Dureté, abrasion, fluides |
| Amortir et rembourrer | Mousse PU (moussage en moule) | Densité, comportement de rappel |
| Rigide et stable dimensionnellement dans la durée | Plastiques chargés ; métal pour les références | Fluage sous charge, température |
| Charge élevée, température, usure | Métal : aluminium (AlSi10Mg), acier inoxydable (316L), titane (Ti6Al4V) | Reprise, poids, coûts |
| Exigences alimentaires, pharmaceutiques, ESD | Matériaux avec justificatif approprié | Valable pour chaque matériau et chaque procédé – à clarifier au préalable par écrit |
Les matériaux d'impression de type caoutchouc n'atteignent pas les propriétés des véritables élastomères ; FIT écrit à ce sujet que les pièces en élastomère ont des « propriétés nettement meilleures que les matériaux de type caoutchouc obtenus par fabrication additive » (fit.technology, Procédés conventionnels).