
J+G – mezzi di produzione per la propria produzione
J+G sta per Jigs & Grips: attrezzature, supporti di posizionamento, calibri di montaggio e di controllo, dime di foratura, dita di presa, tappi di trasporto e inserti stampo per il trasporto sicuro nella produzione. La questione raramente è «stampare o no», bensì: quale procedimento per quale componente – in additivo, in colata sottovuoto, come componente stampato a iniezione o in elastomero, oppure in combinazione con profilati e tagli laser.
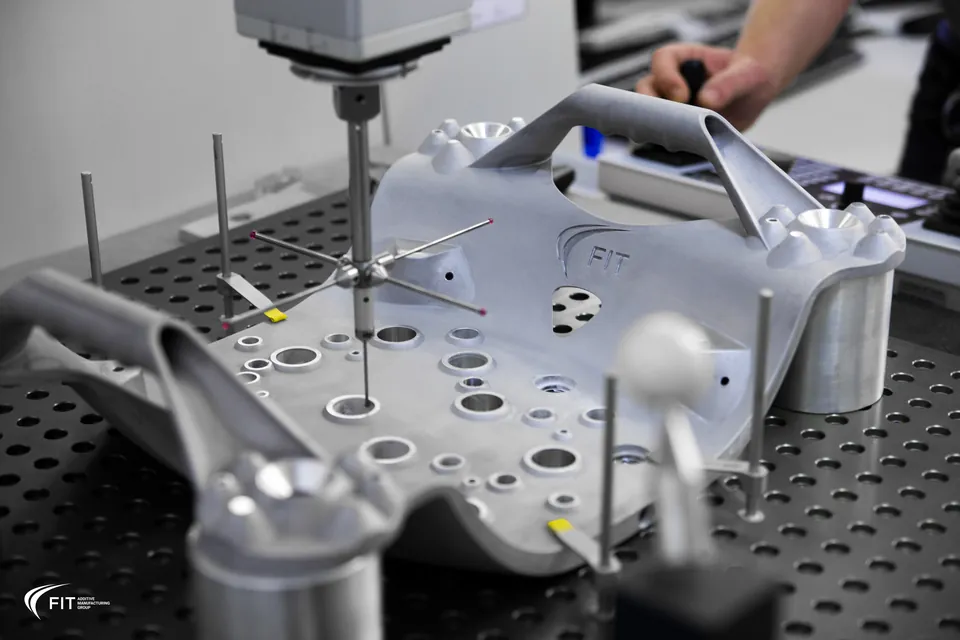
Che cosa rientra in J+G
Attrezzature e calibri
Calibri di montaggio, di giunzione, di incollaggio e di controllo, dime di foratura, supporti di misura e di serraggio.
Presa e movimentazione
Ganasce e dita di presa, supporti per ventose, end effector, alloggiamenti per portapezzi.
Trasporto e protezione
Tappi di trasporto, cappucci di protezione, inserti stampo e protezioni antiurto per il percorso attraverso la produzione.
Utensili
Utensili speciali, punzoni di coniatura, utensili di tranciatura, di imbutitura e RIM, stampi a iniezione per piccole serie.
FIT realizza questi mezzi di produzione secondo proprie dichiarazioni (Rapid Tooling, Procedimenti convenzionali).
Dove nascono i vantaggi
Ogni vantaggio è legato a una condizione. Sotto ciascuno è indicato quando conta e che cosa verificare nel singolo caso.
Contorno direttamente dal pezzo
Un supporto di posizionamento è nella sostanza il negativo del pezzo. In additivo questo contorno viene ricavato dal CAD del pezzo e stampato – senza programma di fresatura, senza lavorazione a 5 assi per superfici a forma libera, senza stampo.
Conta per: superfici a forma libera, sottosquadri, più punti di appoggio in un unico componente.
Da verificare: punti di riferimento con tolleranza stretta – lì prevedere perno o boccola.
Varianti e cambio di prodotto
Ogni variante è un file. Al cambio di prodotto si ristampa solo il supporto di posizionamento; piastra di base, dispositivi di serraggio e telaio restano.
Conta per: molte varianti, modifiche costruttive frequenti, avviamento prima della serie.
Da verificare: che il componente di cambio sia chiaramente contrassegnato e a prova di scambio.
Meno massa in movimento
Dita di presa ed end effector vengono accelerati con il robot; la forza d'inerzia cresce con la massa (F = m · a). Dita con metà del peso significano metà della forza d'inerzia a parità di accelerazione – più riserva per carico utile o tempo ciclo.
Conta per: movimenti pick-and-place rapidi, bracci di leva lunghi, carico utile al limite.
Da verificare: rigidezza e flessione del dito più leggero alla forza di presa.
Funzioni nel componente
Canali per il vuoto, guide cavi, alloggiamenti per sensori e magneti, nasi di scatto o elementi elastici vengono stampati insieme. Da un gruppo con tubi e viti si ottiene un unico componente.
Conta per: ventose, supporti di controllo con sensori, attrezzature con molte parti piccole.
Da verificare: tenuta dei canali e accessibilità per la pulizia.
Evitare errori nel montaggio
Numero del componente, direzione di inserimento e codice della variante vengono formati direttamente, per ogni variante in un colore proprio. La forma consente solo l'inserto corretto – il pezzo si adatta in una sola posizione.
Conta per: montaggio con molte varianti, personale addestrato da poco, calibri di controllo e di incollaggio.
Da verificare: se la codifica esclude davvero l'uso errato – da provare sul posto di lavoro.
Disponibile subito, quando serve
Senza costruzione di stampi, un'attrezzatura è disponibile in giorni anziché in settimane. Questo conta all'avviamento, nelle serie di prototipi e quando un problema di produzione deve essere risolto subito.
Conta per: avviamento, preserie, modifiche a breve termine.
Da verificare: se la soluzione rapida debba essere in seguito trasferita a un procedimento di serie – vedere Strategia di produzione.
Dove non è adatto
Piastre e angolari semplici, parti di consumo in grandi quantità, carico permanente elevato in plastica, riferimenti con tolleranze strette e attrezzature più grandi del volume di costruzione – per questi casi esistono soluzioni migliori. Con valori indicativi e motivazione: Limiti di J+G.