
Strategia di produzione: quale strada per quale mezzo di produzione?
Per i mezzi di produzione la questione raramente è se la stampa 3D possa. Decisivo è quale strada costi meno e funzioni meglio sull'intera durata d'uso. Tre grandezze la determinano: quantità, sollecitazione e la frequenza con cui il componente cambia. FIT offre procedimenti additivi e ottimizzati per piccole serie da un'unica fonte – per questo la risposta non deve essere sempre «stampare».
Quantità: dove si colloca ciascun procedimento
Quantità producibili per stampo o utensile secondo fit.technology, Procedimenti convenzionali e fit.technology, Procedimenti additivi per materie plastiche. Quantità maggiori sono possibili con ulteriori stampi; le fasce indicano dove si colloca tipicamente un procedimento, non limiti rigidi.
I percorsi a confronto
| Percorso | Come | Punti di forza | Punti deboli | Quantità secondo FIT |
|---|---|---|---|---|
| Additivo diretto | SLS, SAF, FDM, SLA, PolyJet; metallo con fusione laser | Pezzi singoli e varianti, contorni complessi, canali, costruzione leggera, avviamento rapido | Grandi quantità di pezzi uguali, geometria semplice, vere proprietà della gomma | Fino a circa 1.000 pezzi (SAF: «da diverse centinaia a mille») |
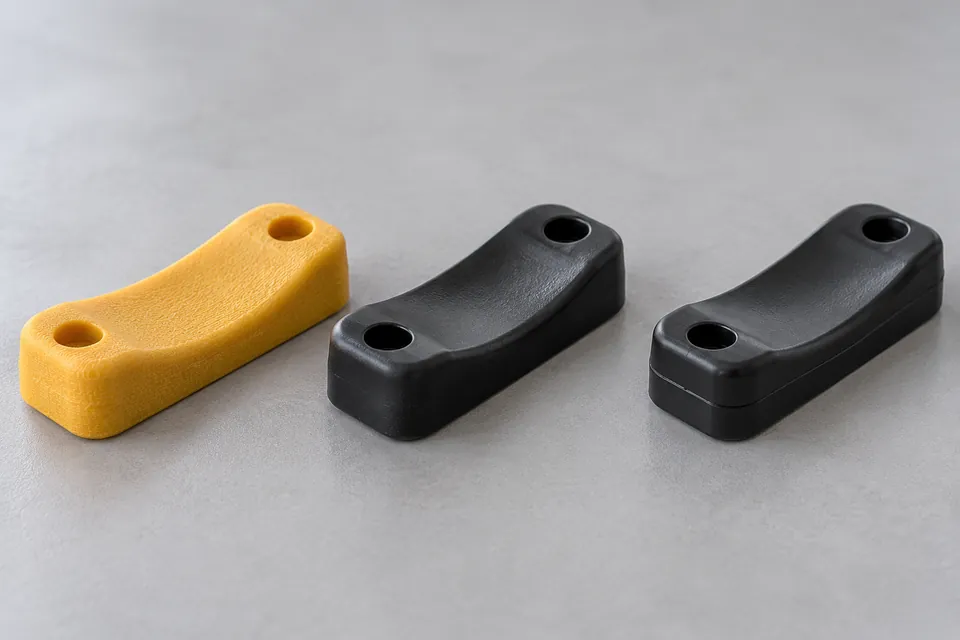
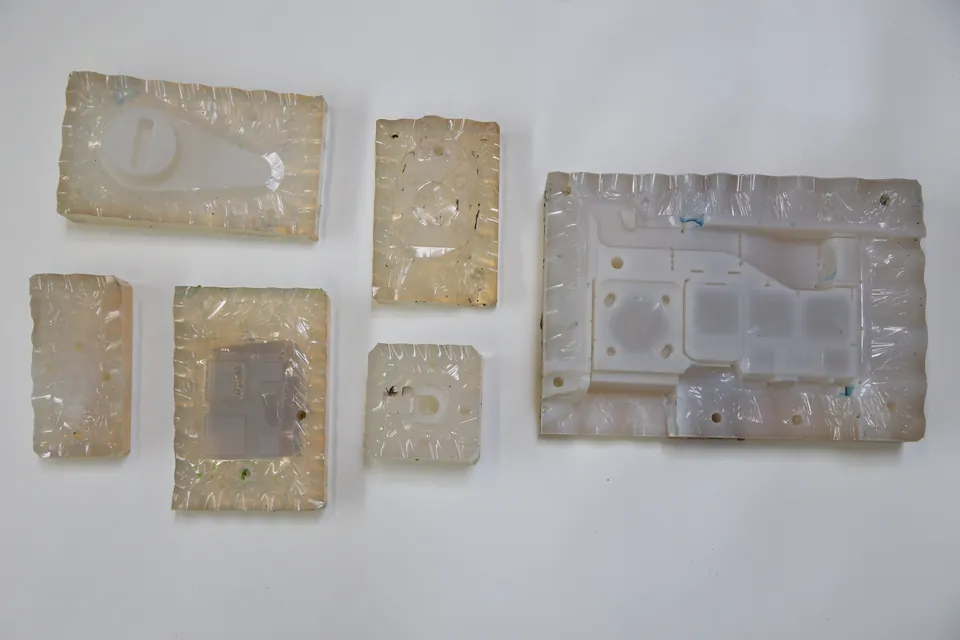
| Colata sottovuoto | Stampo in silicone da un modello master SLA, resine PU | Parti in PU morbide o dure, superfici paragonabili allo stampaggio a iniezione, pad di contatto, parti di protezione | Quantità molto elevate, parti con elevato carico termico o chimico | 15–500 pezzi per stampo |
| Stampaggio a iniezione con utensile additivo | Utensile ottenuto con fusione laser da alluminio o acciaio | Clip, cappucci, tappi, supporti nel materiale originale; inserti sovrastampabili | Pezzi singoli, componenti oltre 200 × 200 mm | 1.000–50.000 pezzi per utensile |
| Produzione di elastomeri | Stampaggio a iniezione (IM) o a compressione (CM) di mescole di gomma | Tappi di trasporto, respingenti, pad di presa, guarnizioni; unione con boccole e inserti filettati | Pochi pezzi – in tal caso stampa additiva o colata sottovuoto | 1.000–100.000 pezzi per utensile |
| Schiumatura in stampo Mold One Flex | Schiuma PU in uno stampo stampato monouso | Inserti stampo, imbottiture, protezioni antiurto per trasporto e stoccaggio | Supporti di posizionamento rigidi e conformi alle quote | Densità della schiuma, ad es. 0,38 g/cm³ |
| Ibrido | Profilati in alluminio, tagli laser e componenti acquistati; in additivo solo il contorno | Attrezzature di grandi dimensioni, postazioni di controllo e di montaggio, riferimenti in metallo | Pezzi piccoli, per i quali il telaio costa più dell'intero componente stampato | Dimensioni: oltre il volume di costruzione |
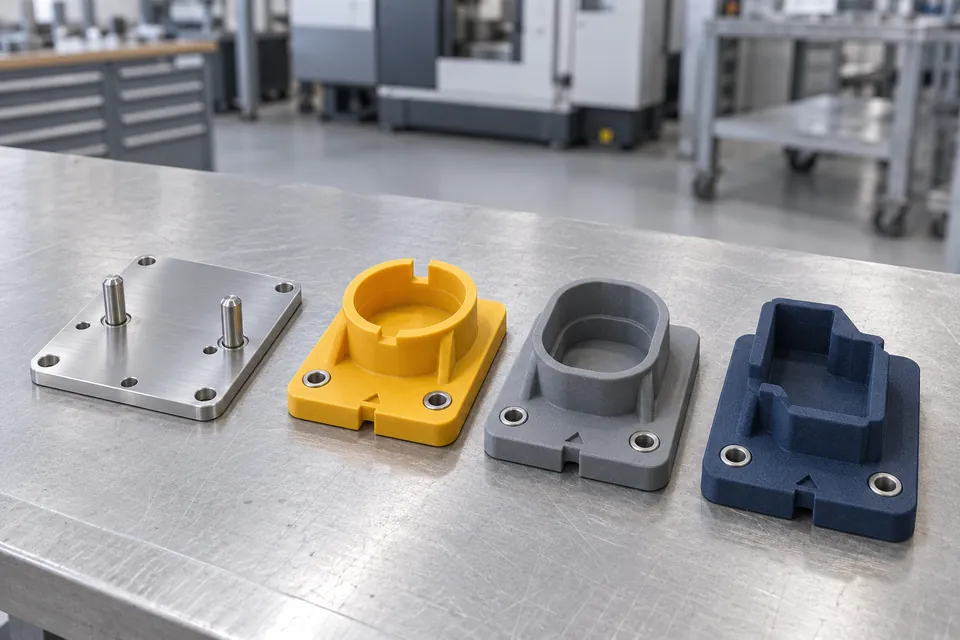
Ibrido: stampare ciò che richiede un contorno – il resto in modo semplice
Le attrezzature di grandi dimensioni raramente vengono stampate per intero. Di norma è più economica una struttura di base in profilati di alluminio e di una piastra di base tagliata al laser; in additivo si realizza solo il supporto di posizionamento che tocca il pezzo.
- Riferimento in metallo: perni di indexaggio, boccole e battute come componenti acquistati – la tolleranza risiede nell'acciaio, non nel pezzo stampato.
- Sostituzione al cambio di prodotto: Si rifà solo il supporto di posizionamento stampato; telaio e dispositivi di serraggio restano.
- Dimensioni senza limite: Il telaio può essere più grande di qualsiasi volume di costruzione (SAF ad esempio 315 × 208 × 293 mm).
Strategie tipiche
| Mezzo di produzione | Prima versione | In caso di necessità per quantità o durata |
|---|---|---|
| Supporto di posizionamento, calibro di controllo, dima di foratura | Additivo, riferimenti tramite componenti acquistati | Resta additivo; per grandi dimensioni ibrido con profilati |
| Dita di presa | Additivo, varianti da un unico file | Pad morbidi come componenti in elastomero o in colata sottovuoto |
| Tappo di trasporto, cappuccio di protezione | Additivo (TPU) per il test | Elastomero o stampaggio a iniezione da circa 1.000 pezzi |
| Inserto stampo per portapezzi | Additivo o colata sottovuoto | Schiumatura in stampo o colata sottovuoto in piccola serie |
| Clip e supporti in quantità | Additivo, SAF fino a poche centinaia | Stampaggio a iniezione con utensile additivo |
Il materiale segue l'applicazione
| Requisito | Direzione indicata | Da chiarire |
|---|---|---|
| Leggero, tenace, preserva il pezzo | Poliammide (PA12, PA11) in additivo | Forze, bracci di leva, umidità |
| Morbido, antiscivolo, resistente all'usura | Elastomero stampato a iniezione o pressato; PU in colata sottovuoto | Durezza, abrasione, fluidi |
| Smorzare e imbottire | Schiuma PU (schiumatura in stampo) | Densità, comportamento di ritorno elastico |
| Rigido e conforme alle quote a lungo termine | Plastiche caricate; metallo per i riferimenti | Creep sotto carico, temperatura |
| Carico, temperatura e usura elevati | Metallo: alluminio (AlSi10Mg), acciaio inox (316L), titanio (Ti6Al4V) | Rifinitura, peso, costi |
| Requisiti per alimenti, farmaceutica, ESD | Materiali con certificazione adeguata | Vale per singolo materiale e procedimento – da chiarire per iscritto in anticipo |
I materiali da stampa simili alla gomma non raggiungono le proprietà dei veri elastomeri; FIT scrive in proposito che i componenti in elastomero hanno «proprietà nettamente migliori rispetto ai materiali simili alla gomma ottenuti in additivo» (fit.technology, Procedimenti convenzionali).