
Wire-based DED genera cuerpos en bruto. No piezas terminadas.
La deposición de material suele ser solo el primer paso. La precisión dimensional, las superficies y los contornos funcionales se obtienen mediante el posprocesado adecuado.
Tanto si se construye de forma híbrida como puramente aditiva, Wire-based DED proporciona en muchos casos un cuerpo en bruto near-net-shape. La pieza queda próxima a la geometría objetivo, pero necesita un mecanizado específico para superficies precisas, taladros, ajustes y zonas funcionales.
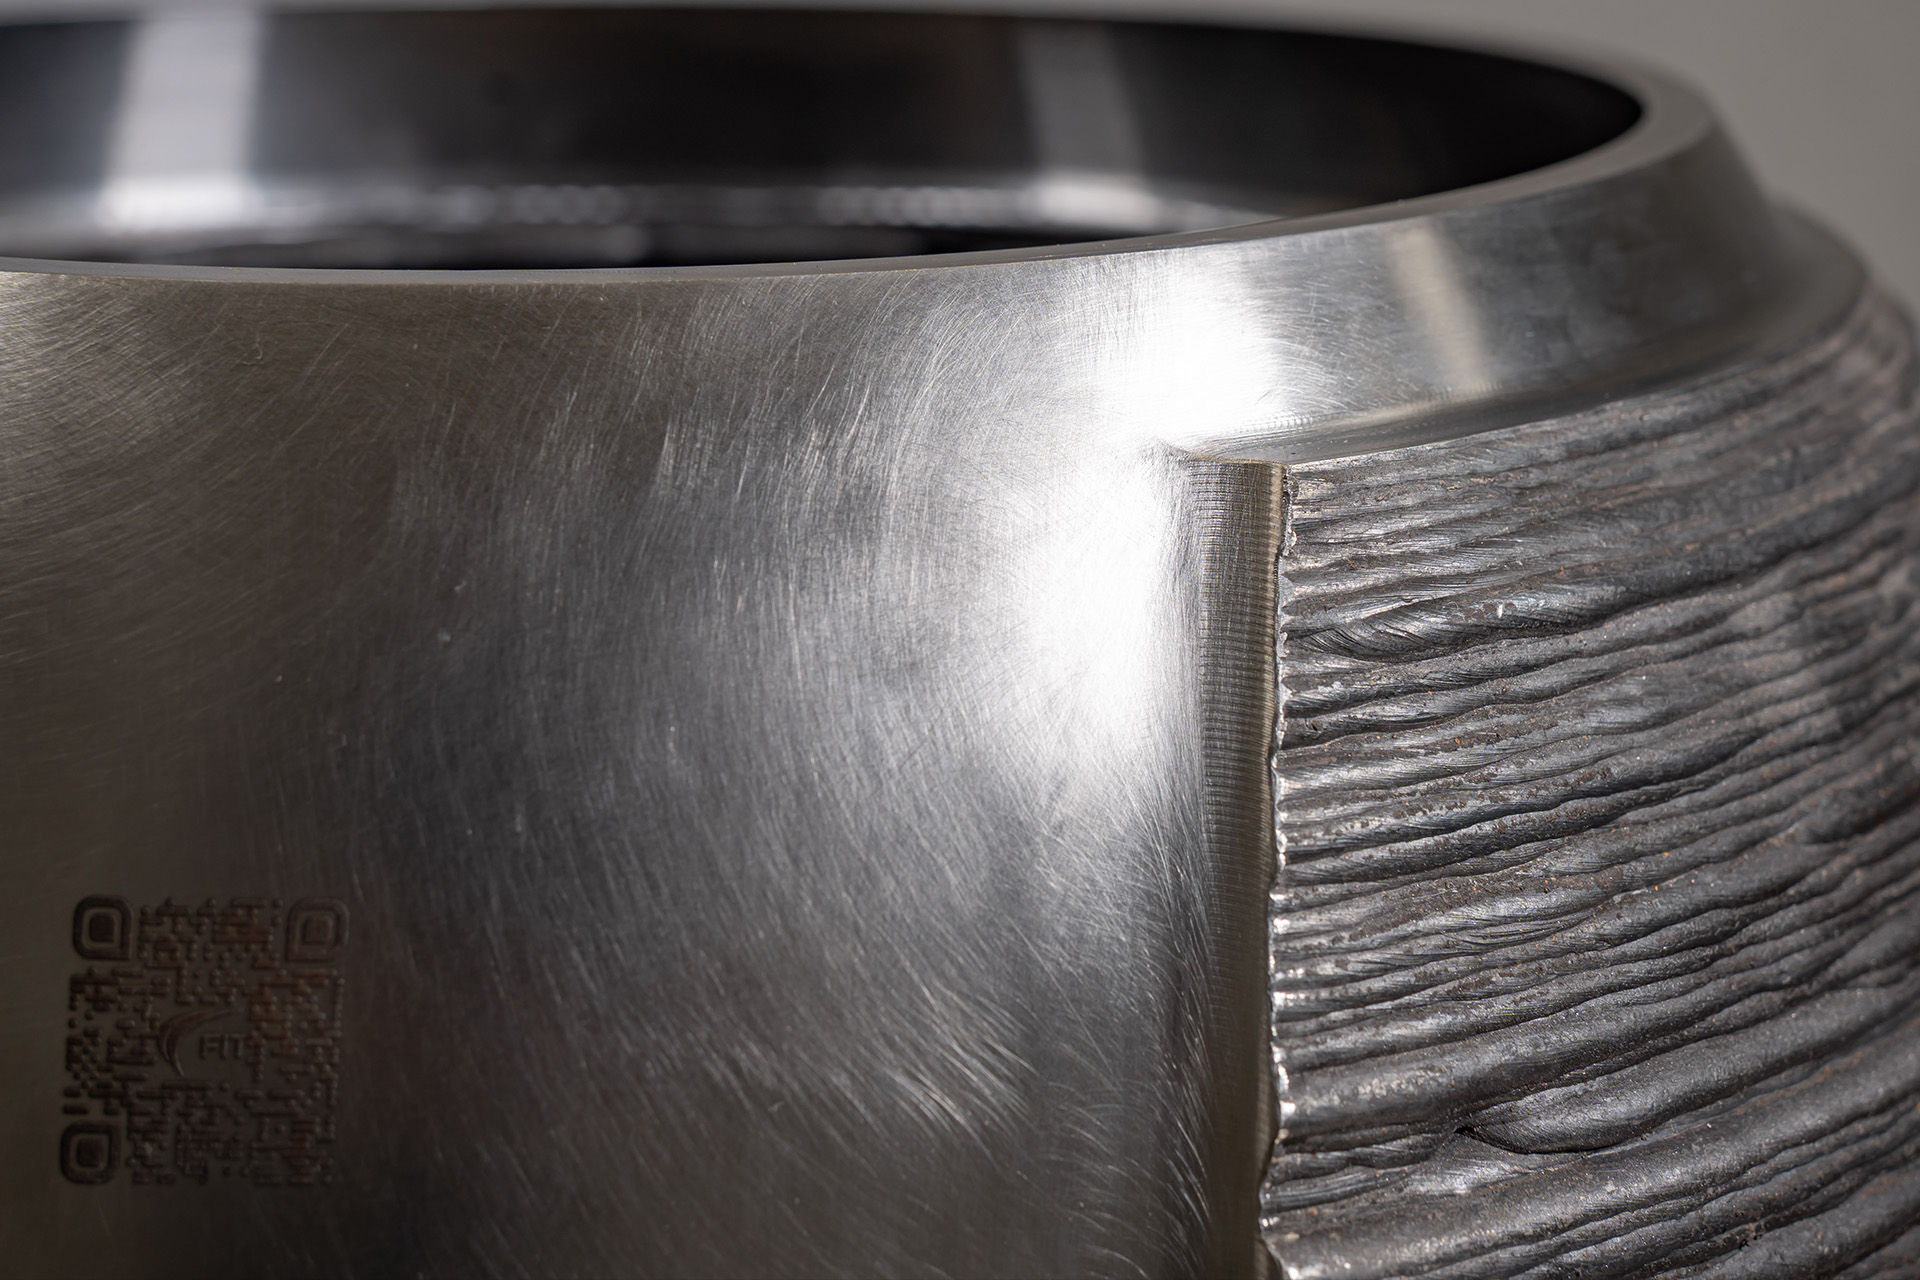
No todo detalle pertenece a la construcción aditiva.
Los detalles pequeños a menudo no se pueden fabricar de forma aditiva con sentido. Los taladros, las roscas, las aristas vivas, los radios pequeños, las ranuras estrechas, las superficies de estanqueidad y los ajustes suelen obtenerse mejor mediante fresado, taladrado, torneado, rectificado o electroerosión.
El posprocesado aporta precisión.
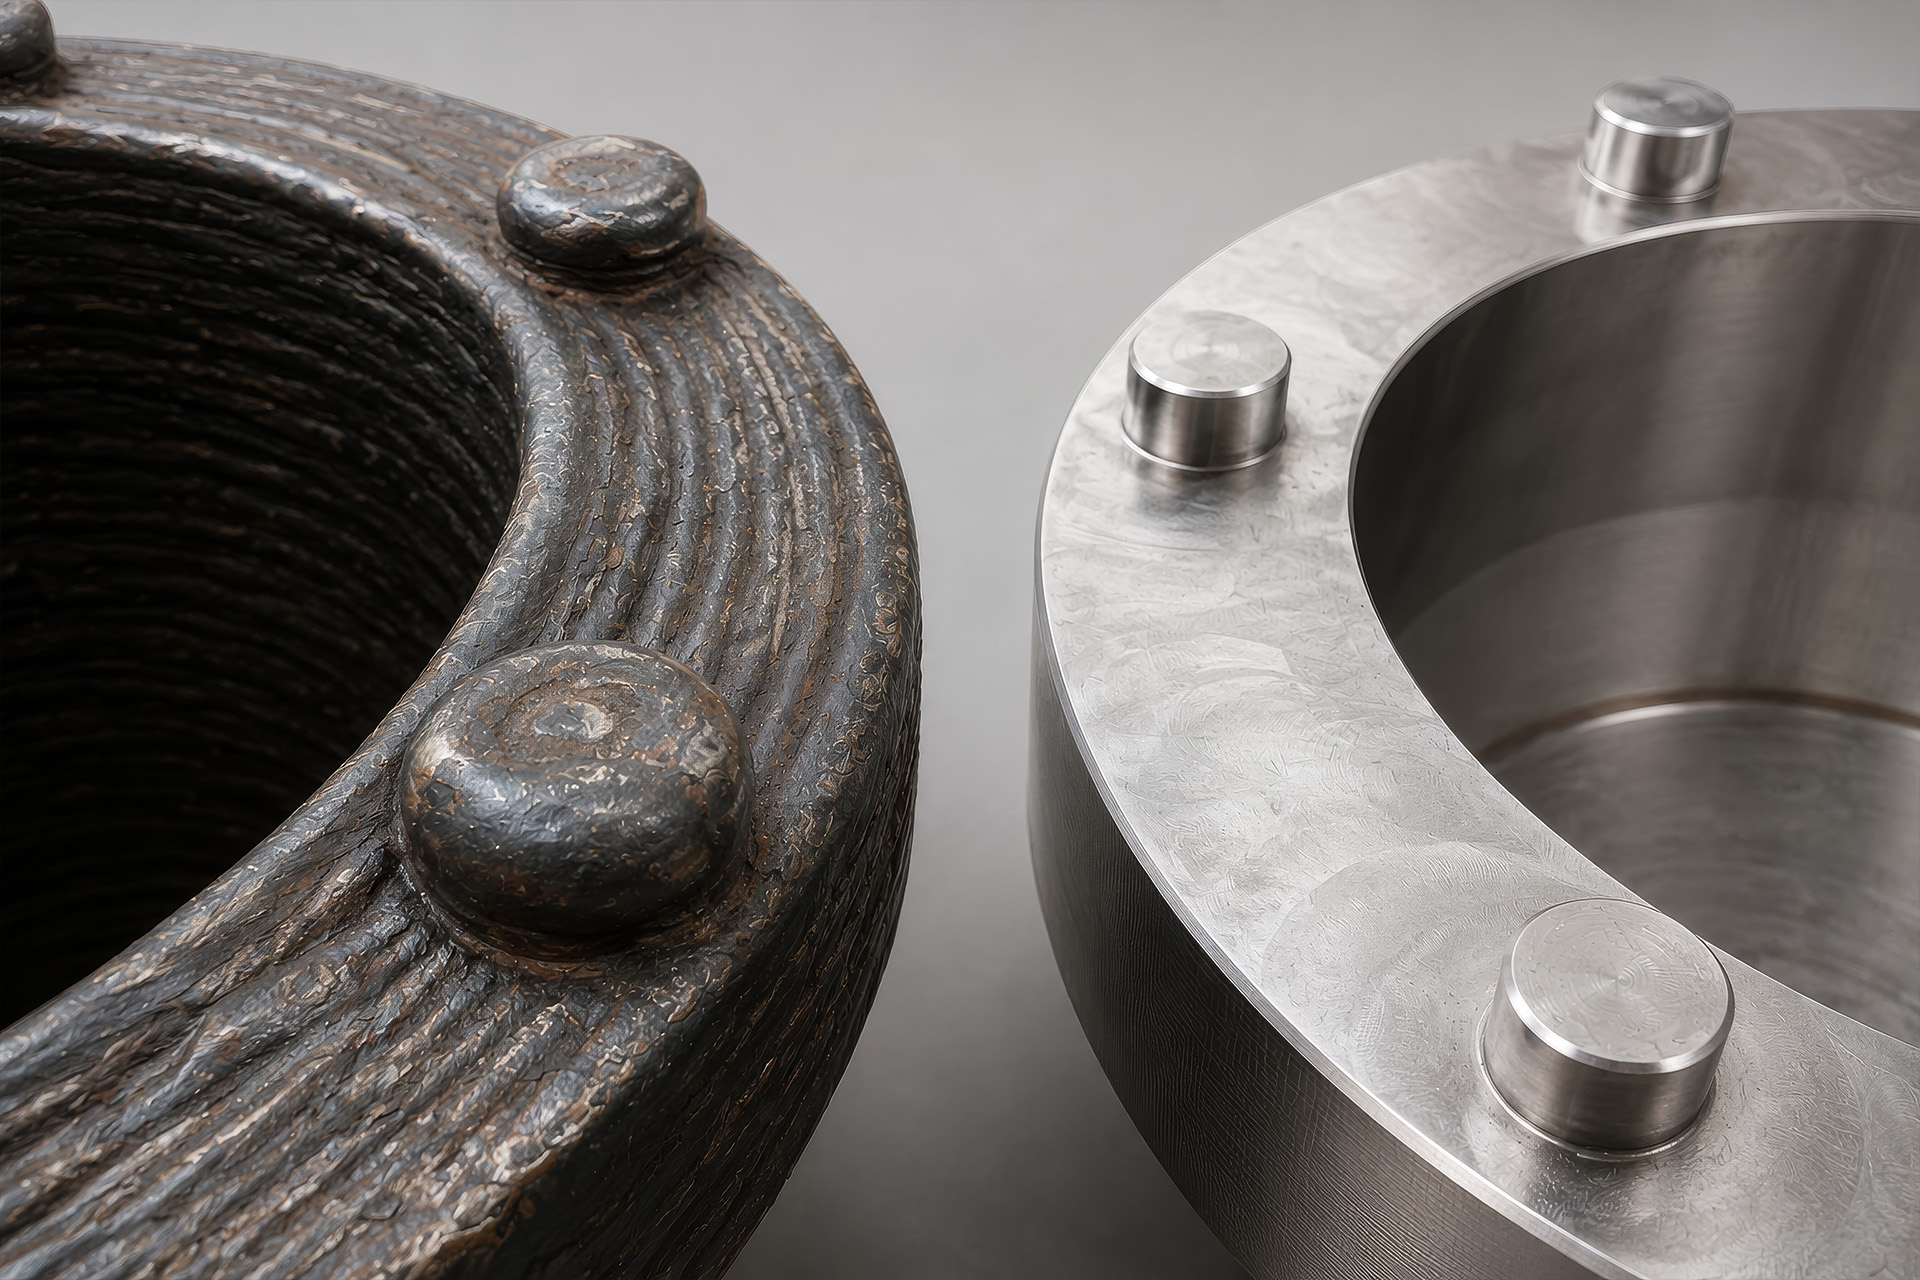
Demasiado poca sobremedida es un riesgo. Demasiada sobremedida es un coste.
El cuerpo en bruto debe contener suficiente material para poder elaborar con seguridad el contorno final. Una sobremedida insuficiente pone en peligro la precisión dimensional y la superficie. Una sobremedida excesiva aumenta el tiempo de construcción, el aporte de calor y el esfuerzo de mecanizado.
- ¿Dónde necesita la pieza sobremedida de mecanizado?
- ¿Qué superficies son críticas para la función?
- ¿Cuánto material debe retirarse después?
- ¿Dónde genera una sobremedida adicional un calor innecesario?
El cordón no es una superficie funcional.
Las superficies construidas de forma aditiva presentan estructura de cordones, ondulación y huellas del proceso. Para superficies de estanqueidad, asientos de rodamiento, ajustes o superficies de contacto definidas, el posprocesado es una parte fija de la cadena de procesos.
- Precisión dimensional
- Rugosidad definida
- Superficies planas
- Taladros redondos
- Asientos exactos
- Superficies funcionales reproducibles
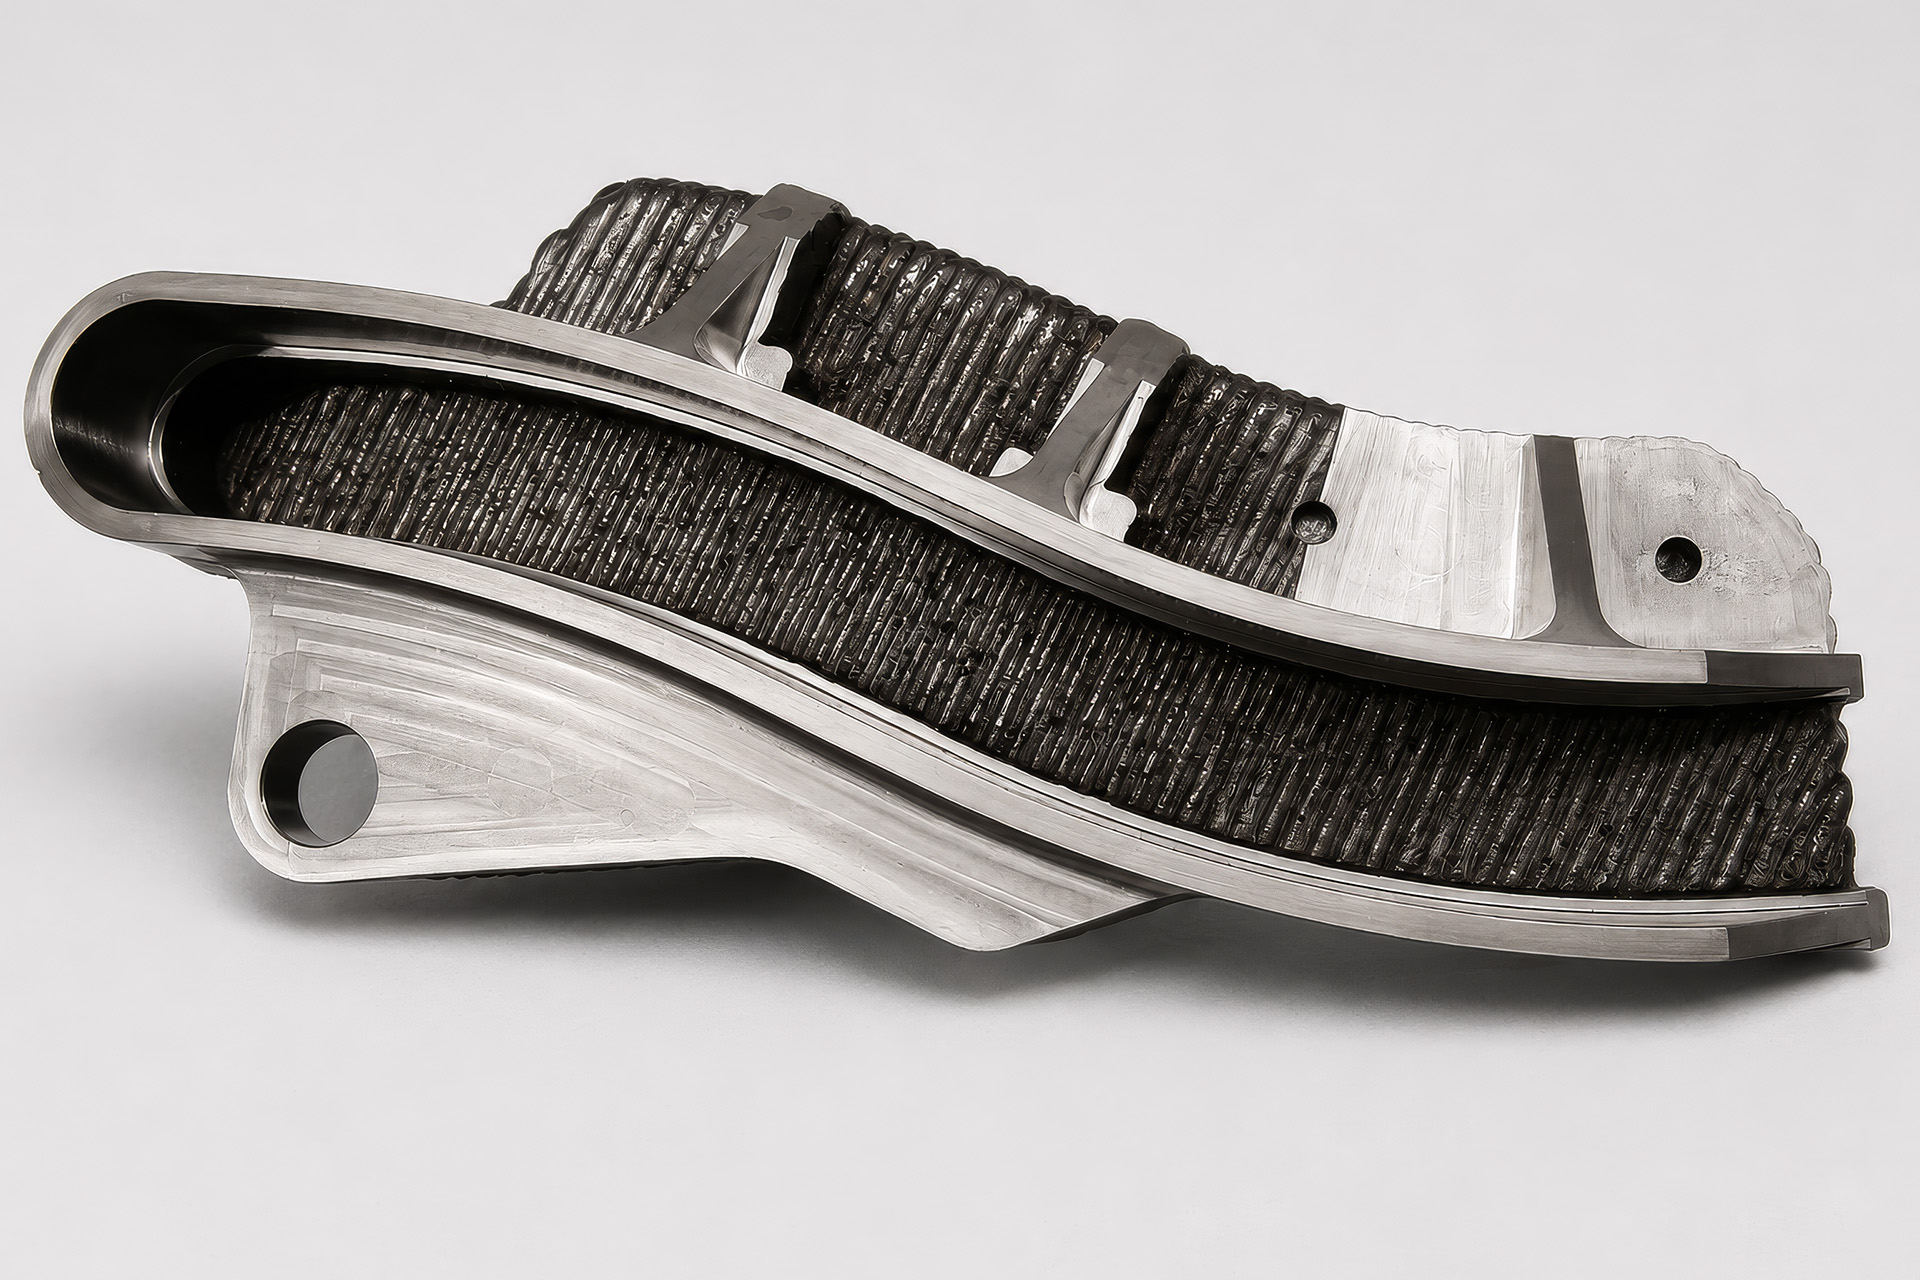
Lo que no es accesible no puede mecanizarse hasta su acabado.
El posprocesado necesita acceso. Las cajeras profundas, las superficies ocultas, los espacios interiores estrechos y los ángulos desfavorables pueden impedir que después se fabriquen superficies funcionales precisas.
- Superficies de ajuste interiores
- Taladros profundos sin acceso de herramienta
- Rebajes
- Huecos estrechos
- Geometrías difíciles de sujetar
- Superficies funcionales detrás de zonas de construcción
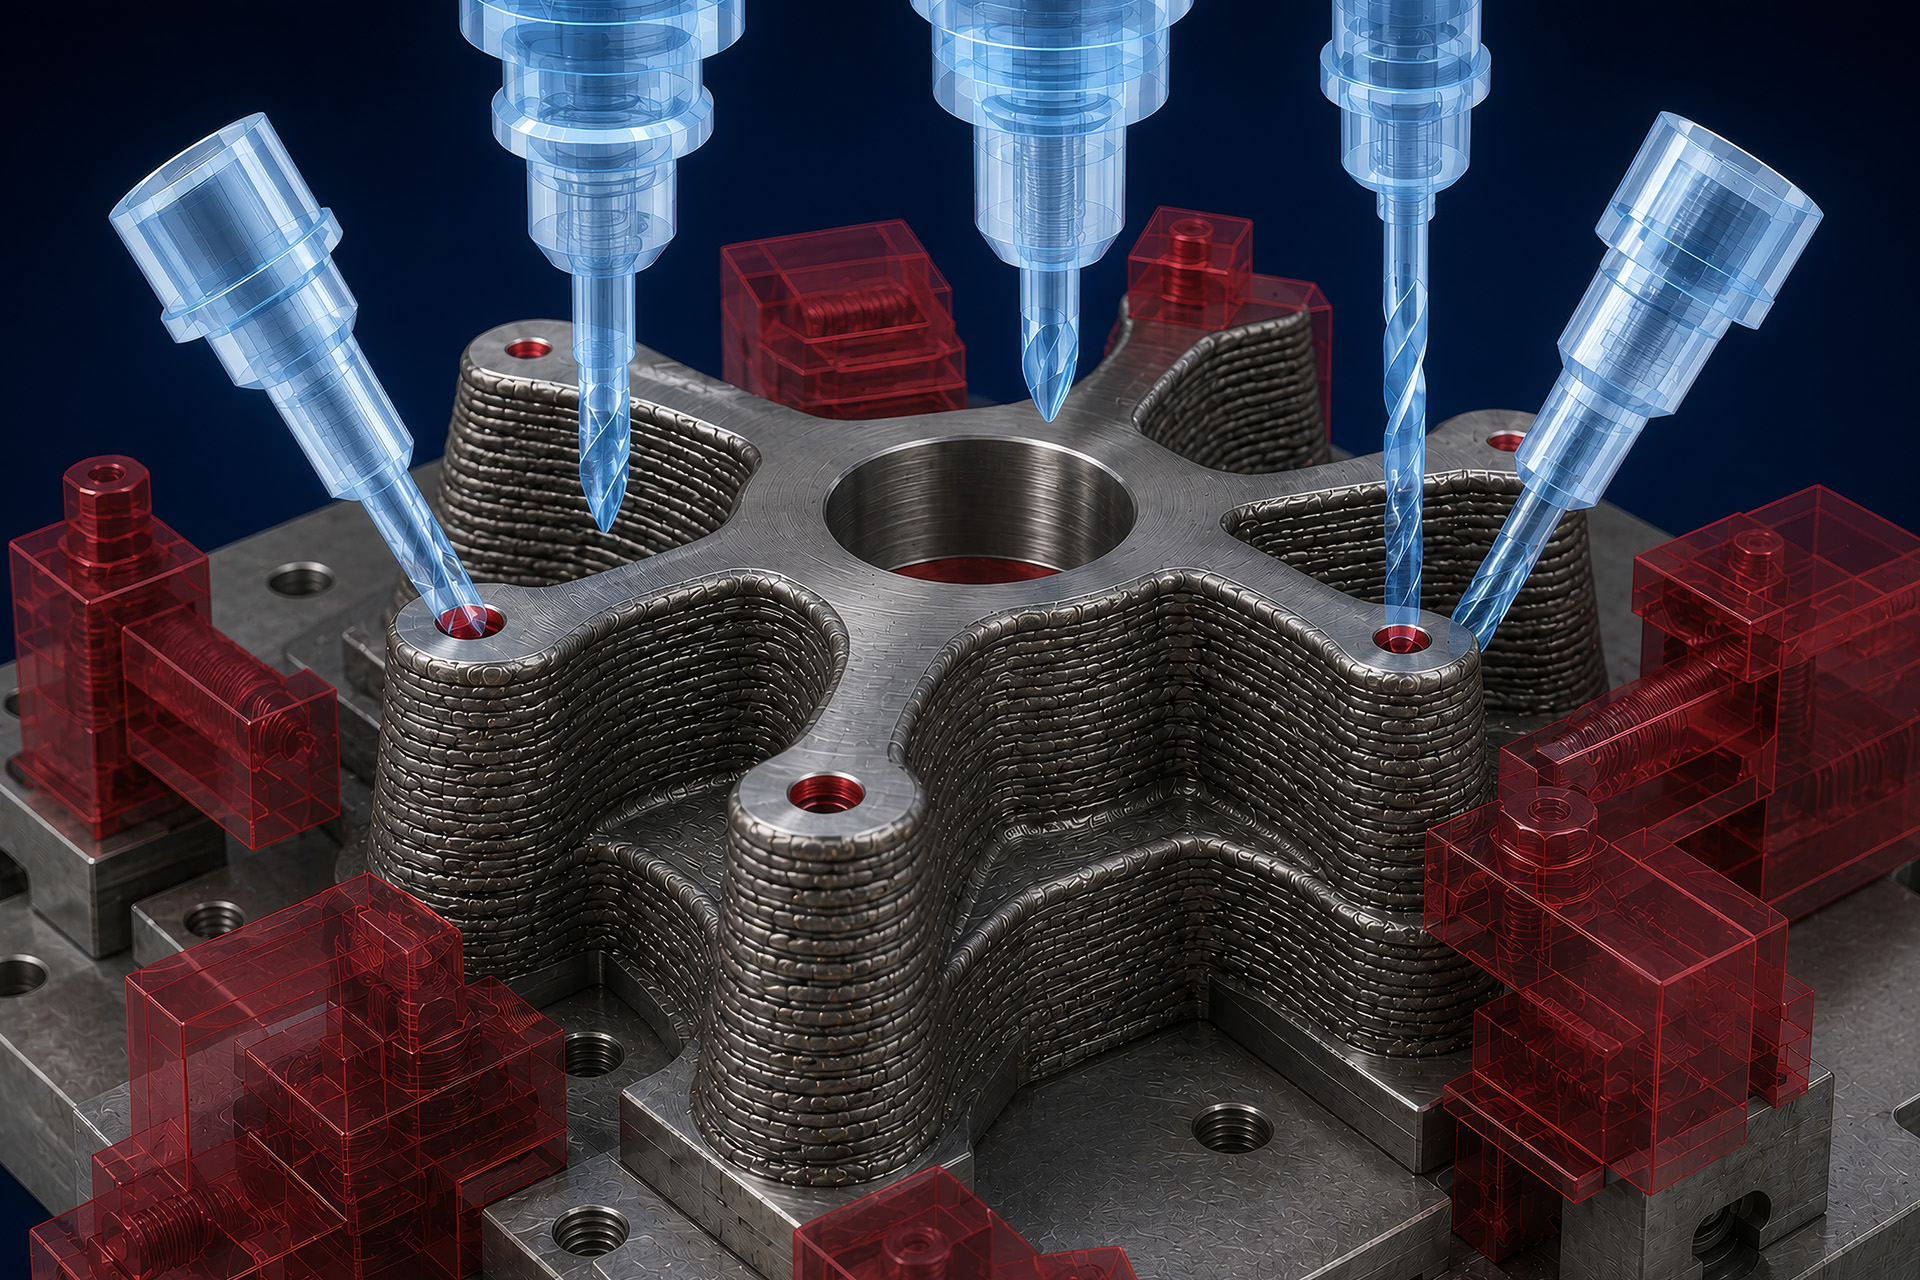
El posprocesado empieza antes de la construcción.
Para un mecanizado final preciso, la pieza necesita superficies de referencia, posibilidades de sujeción y posiciones de mecanizado estables. Todo ello debe tenerse en cuenta ya en el cuerpo en bruto.
- Superficies de referencia
- Superficies de sujeción
- Direcciones de mecanizado
- Estabilidad durante el fresado
- Secuencia de los pasos del proceso
- Distorsión tras el aporte de calor
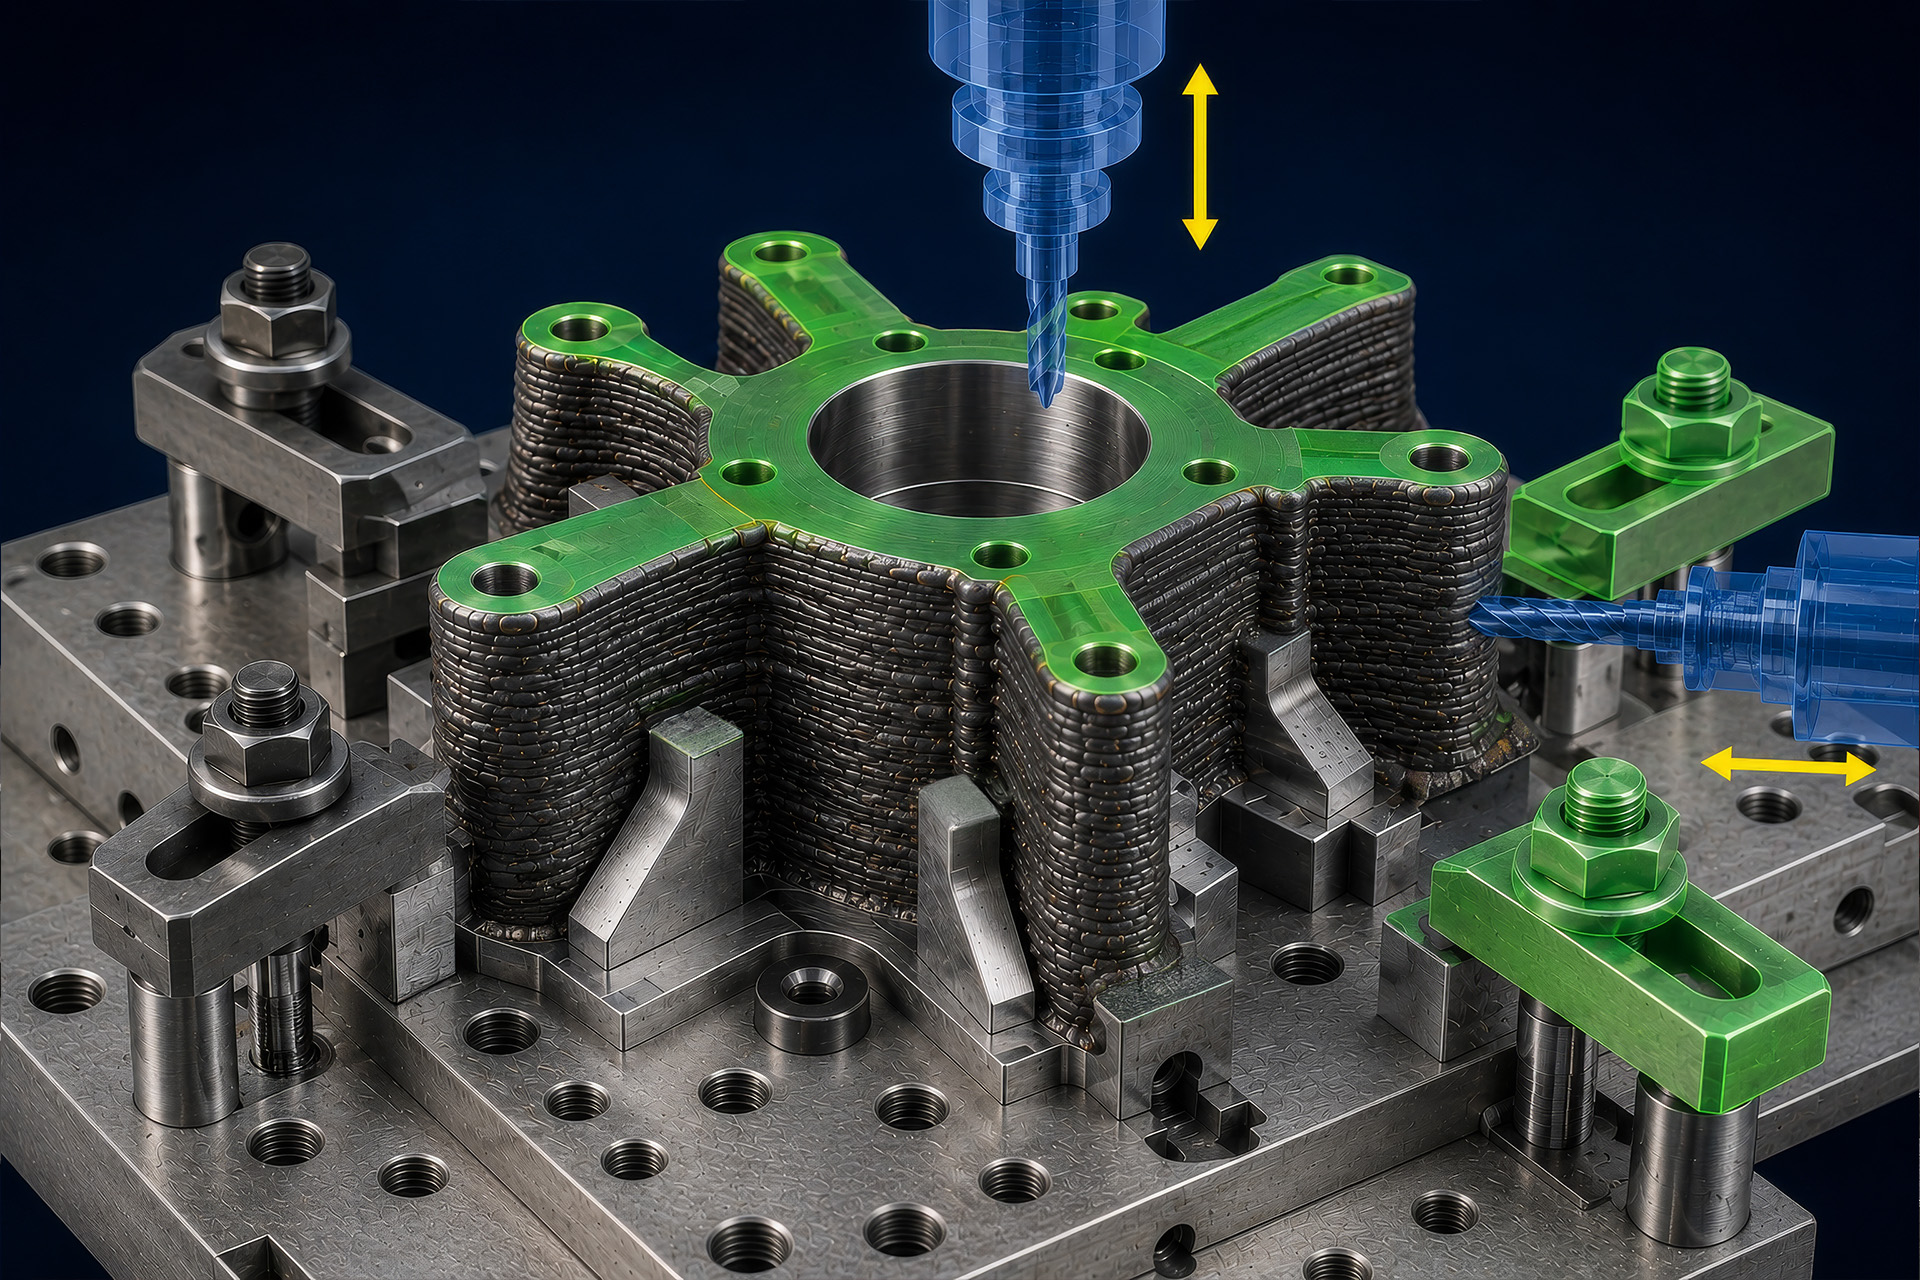
El calor modifica el cuerpo en bruto.
Wire-based DED aporta localmente mucha energía. Por ello, el cuerpo base o las zonas construidas de forma aditiva pueden distorsionarse. El posprocesado debe tener en cuenta este estado y no la geometría CAD ideal.
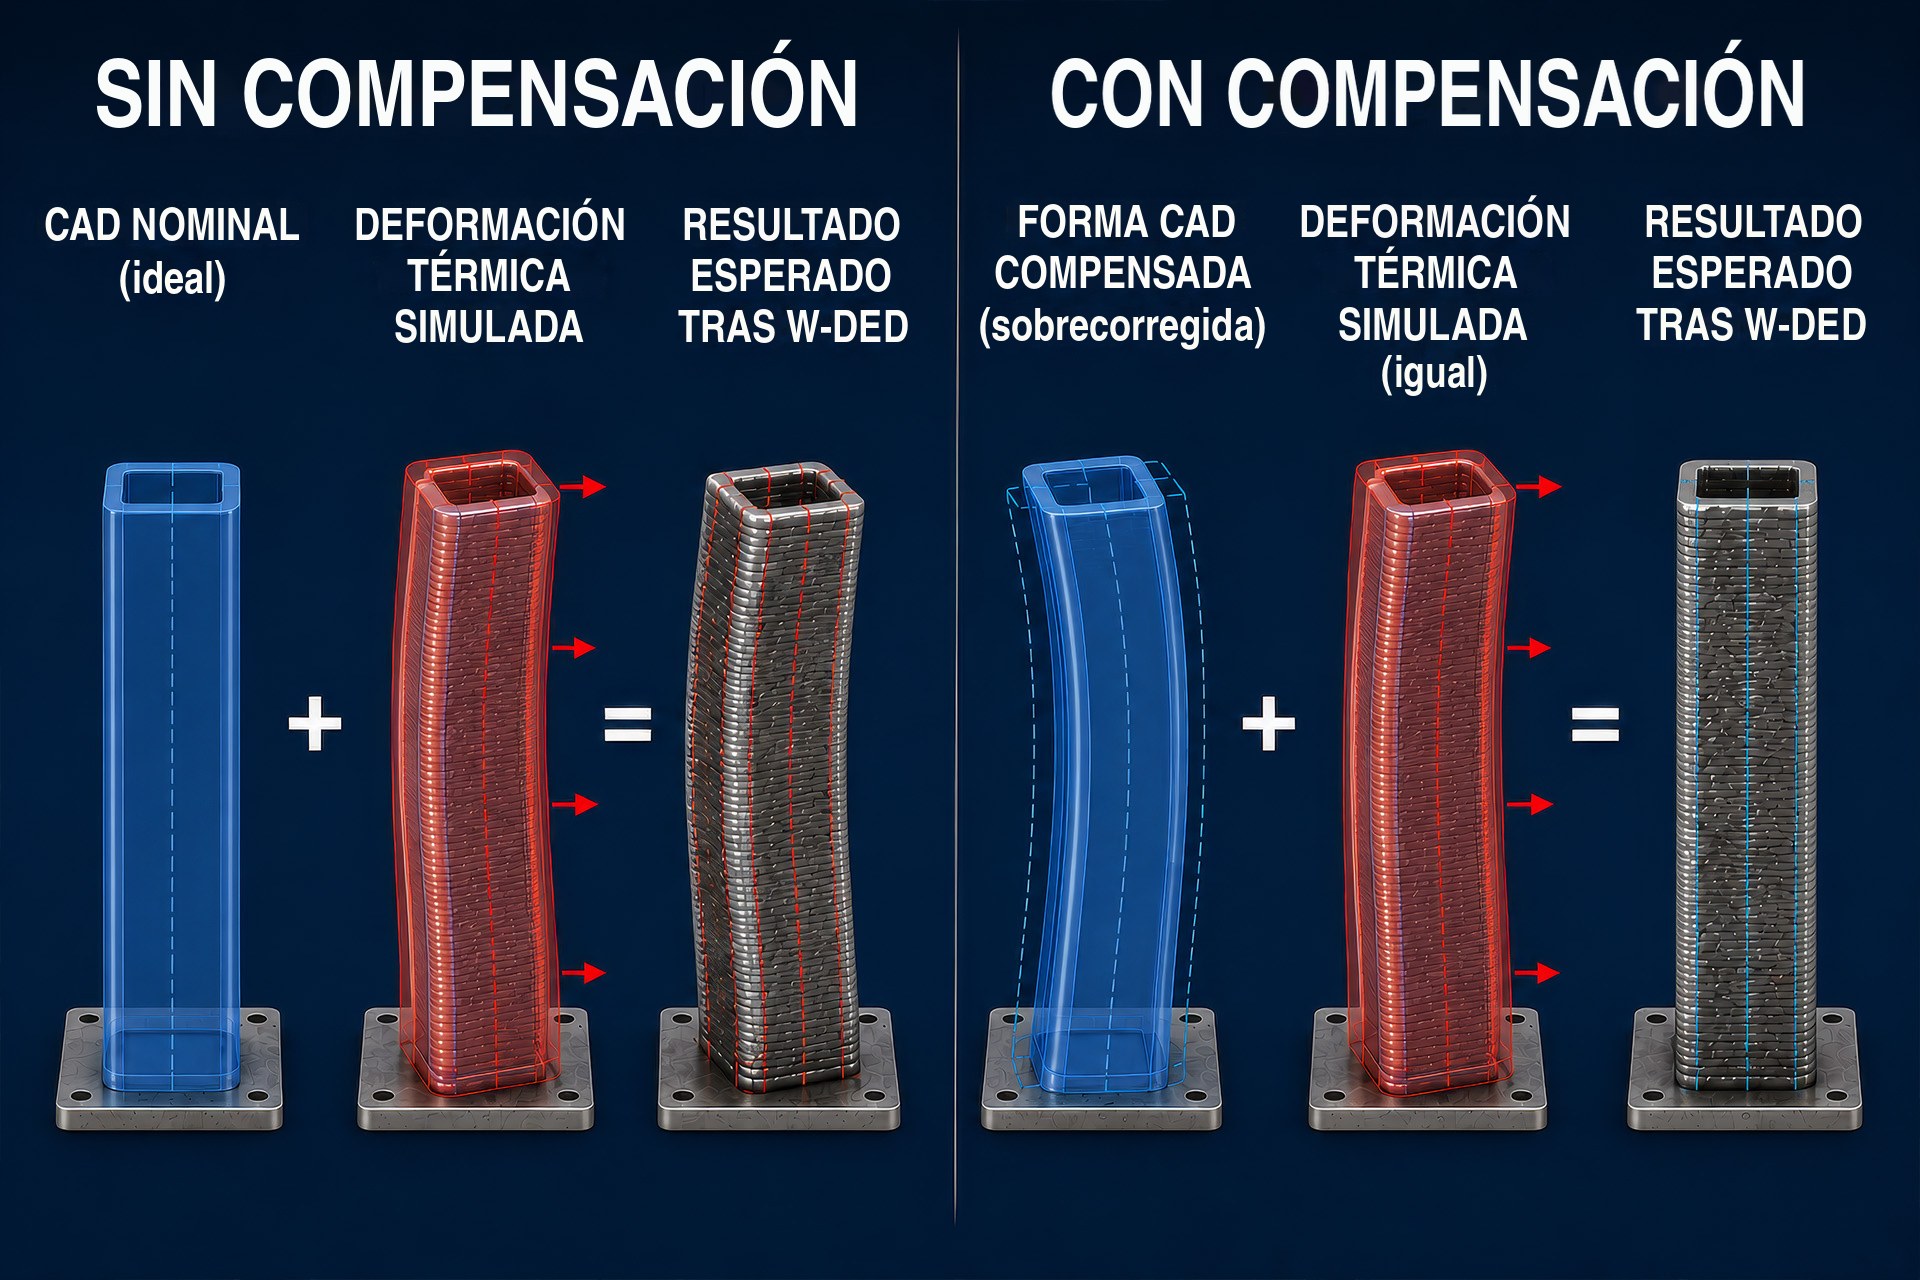
Primero el cuerpo en bruto. Después la pieza terminada.
Una buena planificación separa con claridad el volumen construido de forma aditiva de la precisión generada después.
- ¿Qué zonas se construyen?
- ¿Qué zonas se mecanizan?
- ¿Dónde se necesita sobremedida?
- ¿Dónde se necesitan superficies de referencia?
- ¿Está garantizado el acceso de la herramienta?
- ¿Qué tolerancias solo se consiguen al final?
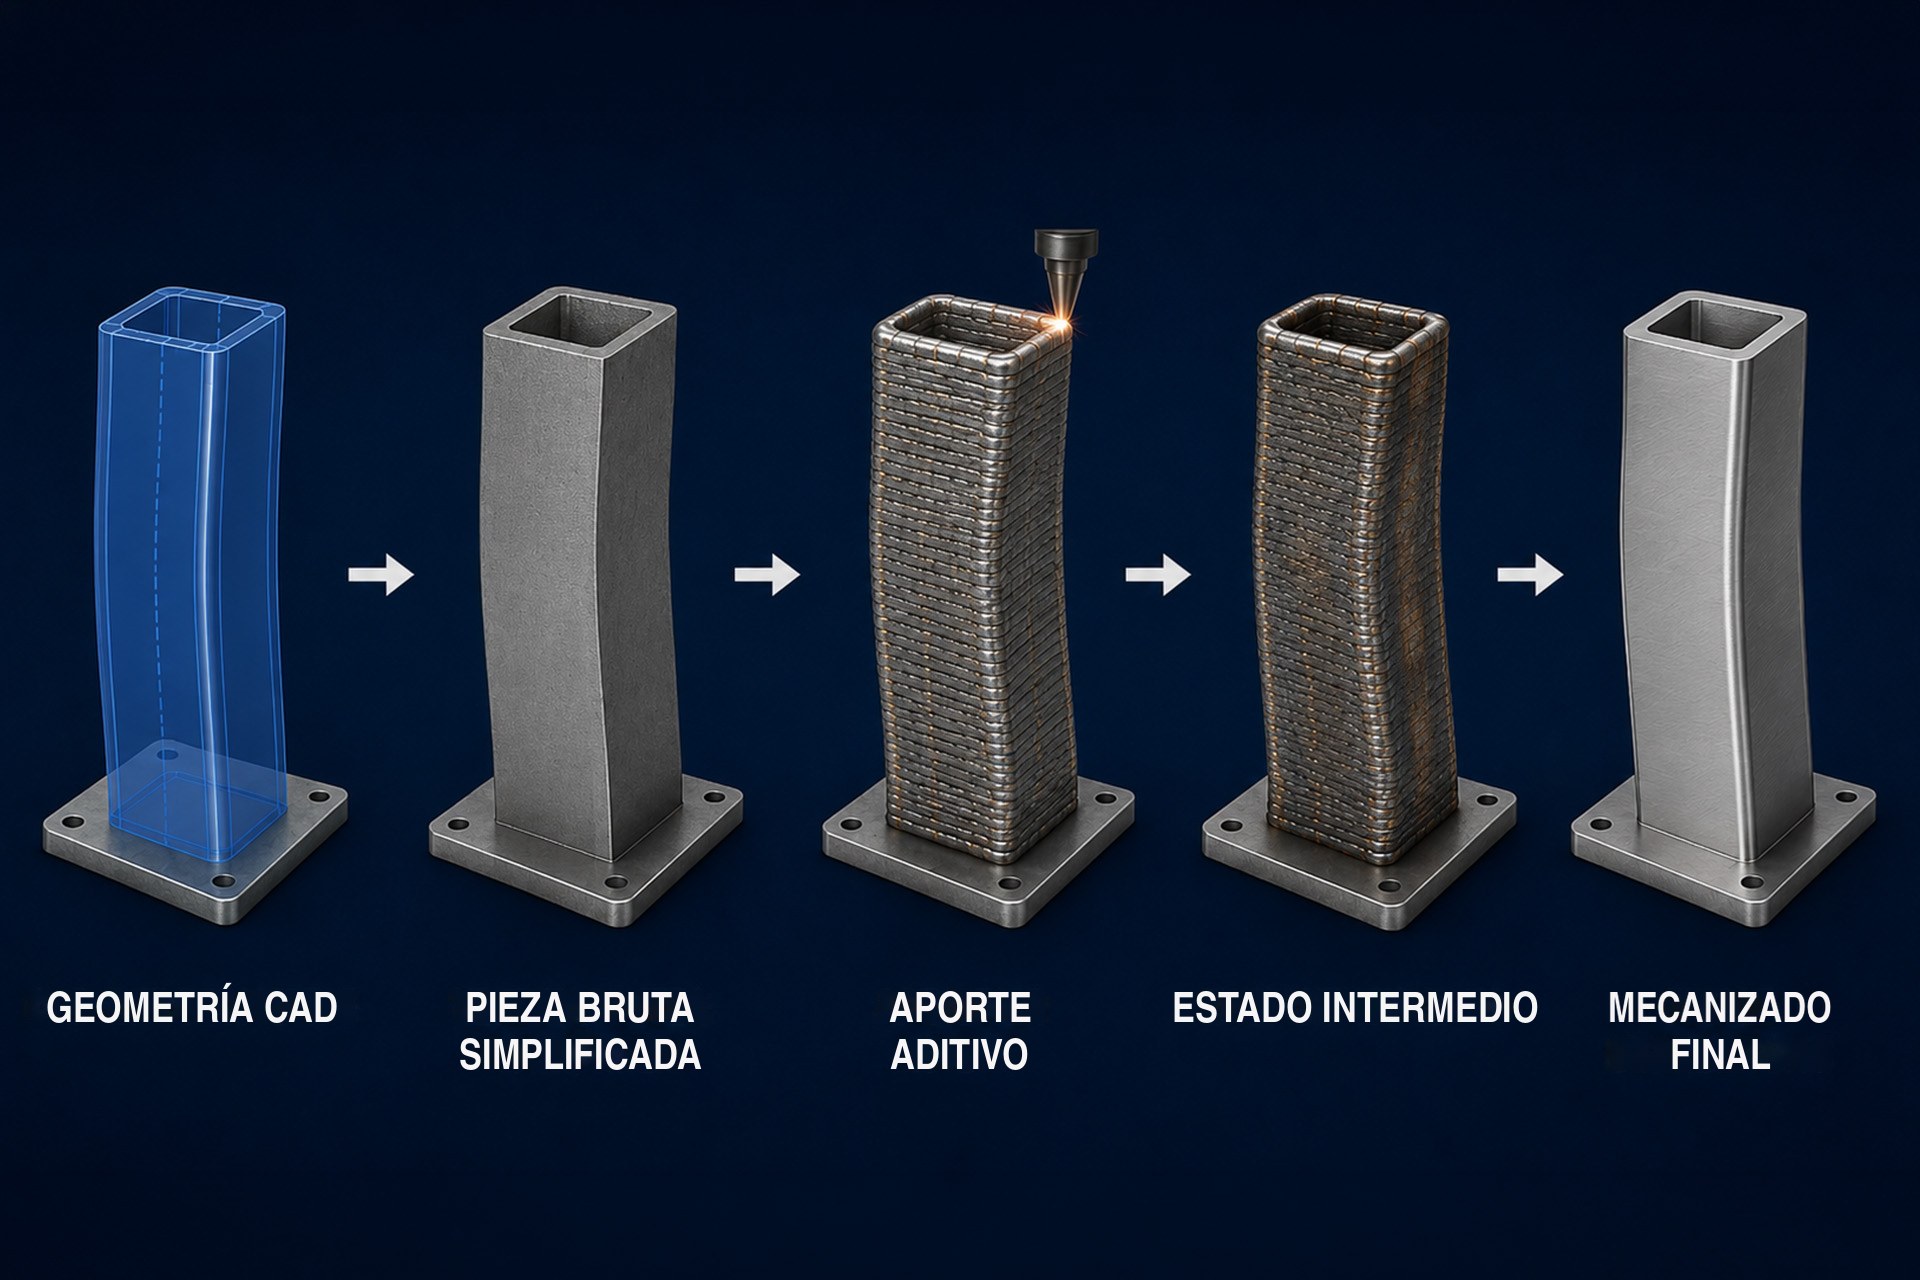
El límite del proceso suele ser el límite de la cadena de procesos.
Wire-based DED resulta potente cuando la construcción y el posprocesado se conciben conjuntamente. Quien solo observa la geometría final pasa por alto la verdadera palanca: el cuerpo en bruto adecuado para el mecanizado final adecuado.