
Ejemplos prácticos: de la pieza al planteamiento de fabricación.
Wire-based DED se vuelve tangible cuando se observan piezas concretas: problema de partida, solución convencional, planteamiento aditivo y puntos de verificación abiertos.
Los ejemplos no solo muestran lo que es posible. Muestran a qué hay que prestar atención: geometría, accesibilidad, estrategia de construcción, sobremedida, posprocesado y beneficio económico.
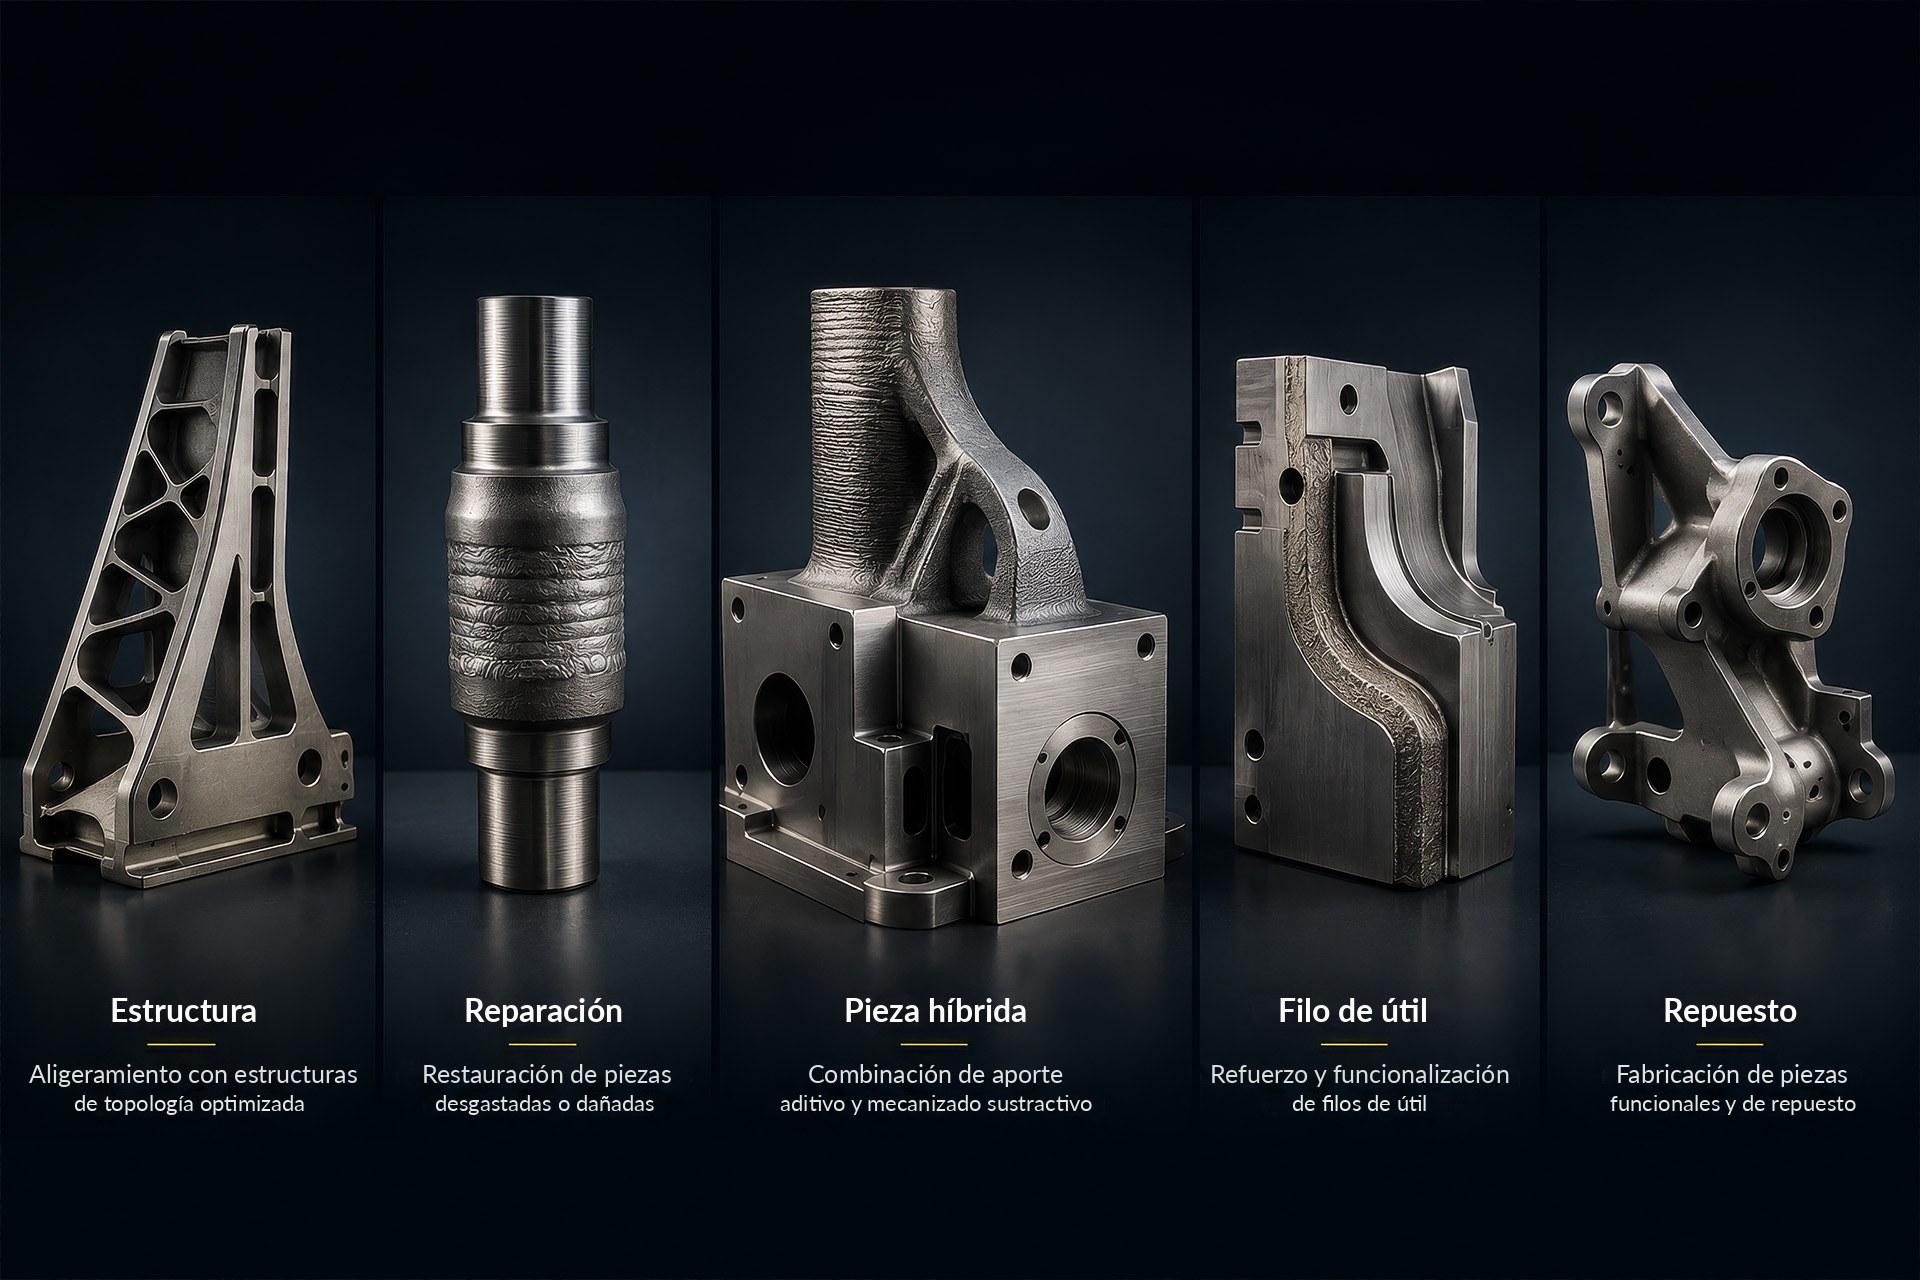
Reparar una superficie funcional dañada en lugar de sustituir toda la pieza.
Situación de partida
Una pieza cara está básicamente intacta, pero una superficie de estanqueidad, una zona de rodamiento o una arista está dañada.
Planteamiento DED
El material se deposita localmente y después se mecaniza a la medida final.
Puntos de verificación
- ¿Es accesible la zona dañada?
- ¿Es posible una unión suficiente con el material?
- ¿Puede postprocesarse la superficie?
- ¿Se distorsiona el cuerpo base por el aporte de calor?
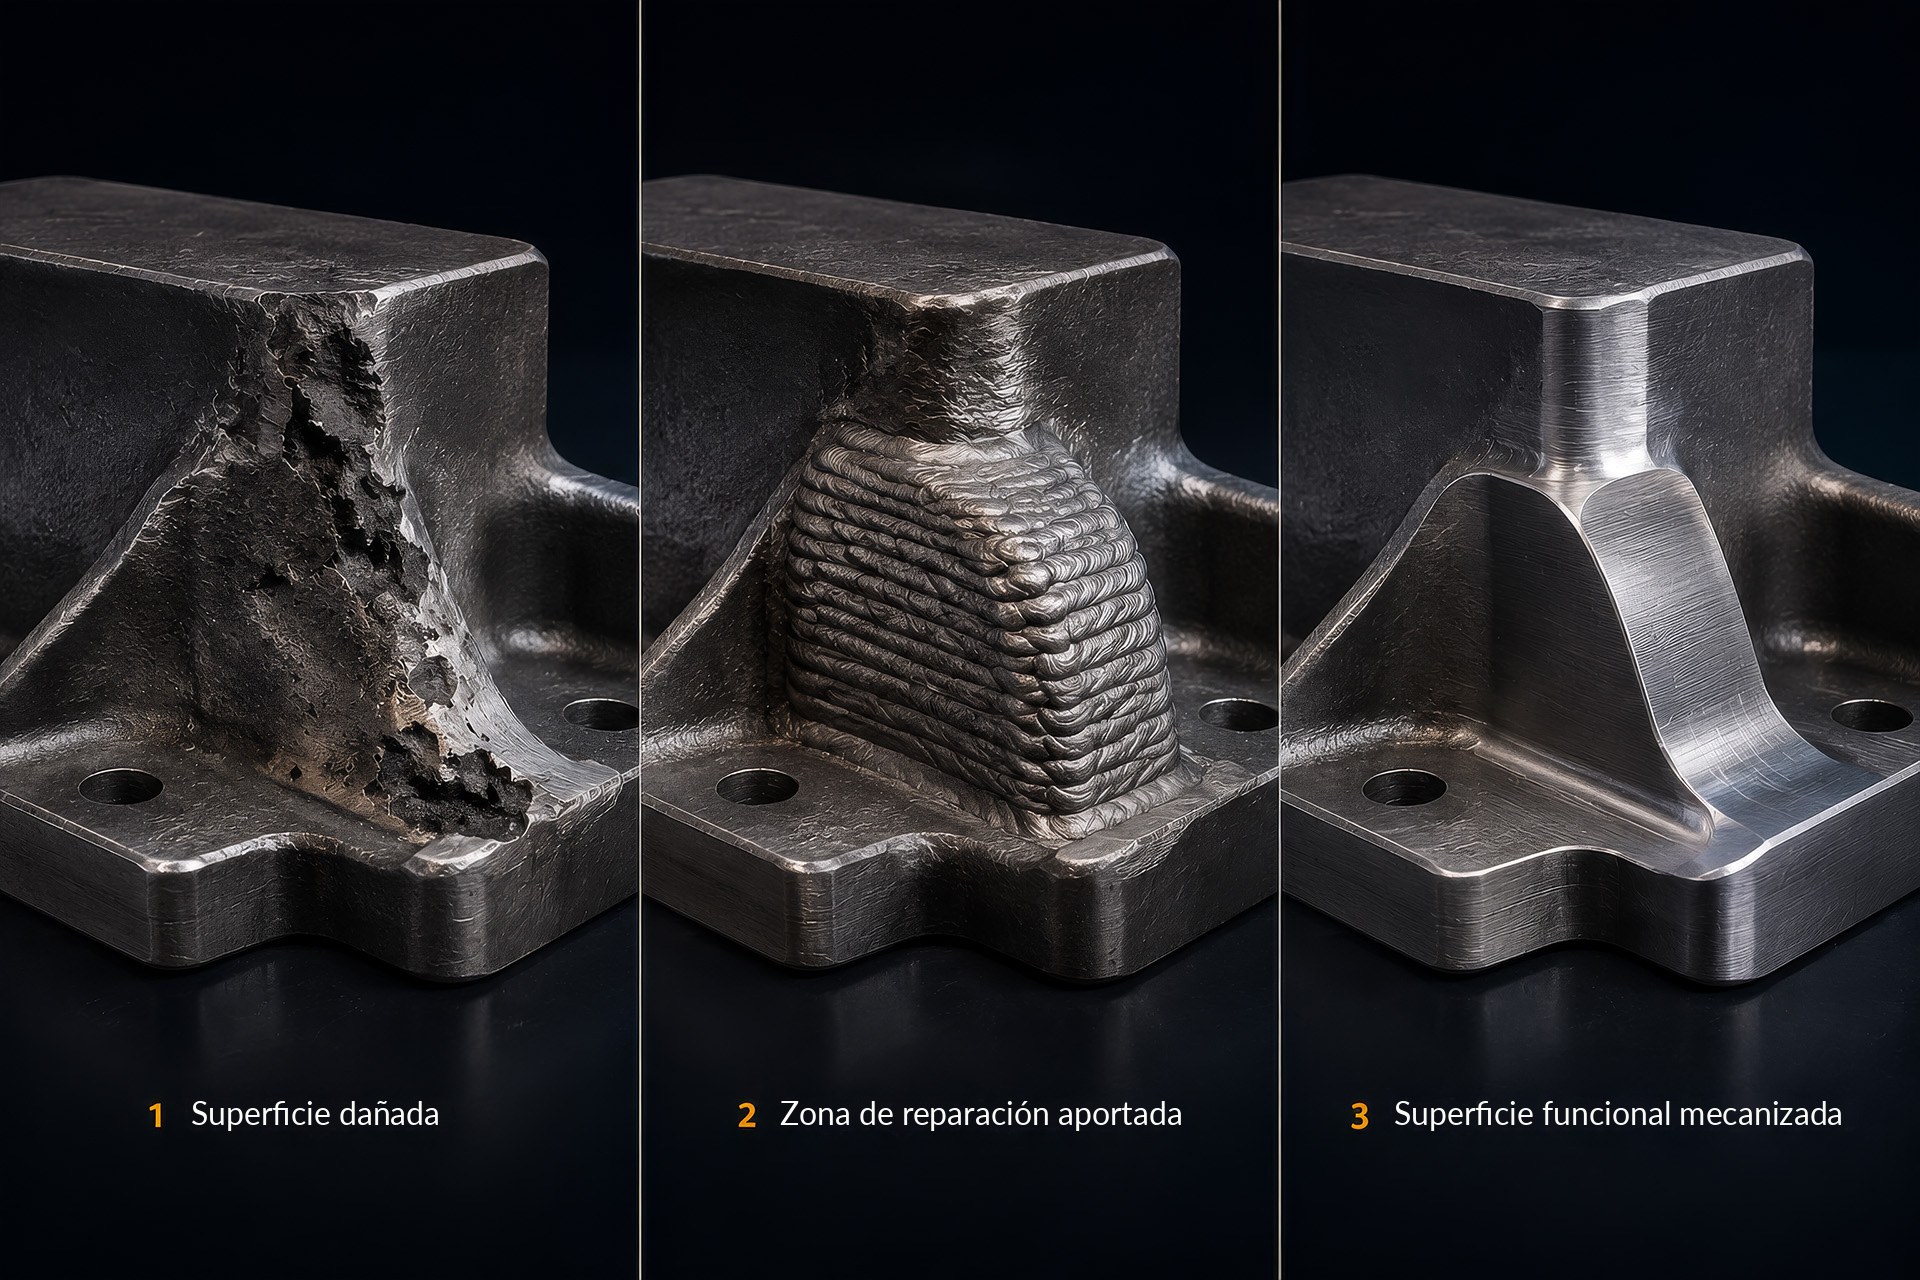
Más rigidez sin hacer más maciza toda la pieza.
Situación de partida
Un cuerpo base existente necesita localmente más rigidez o una mejor introducción de fuerzas.
Planteamiento DED
Se deposita de forma selectiva una nervadura o una zona de refuerzo.
Puntos de verificación
- ¿Es accesible la zona de deposición?
- ¿Es la nervadura lo bastante grande para el proceso?
- ¿Se forma un nudo térmico crítico?
- ¿Debe mecanizarse después la nervadura?
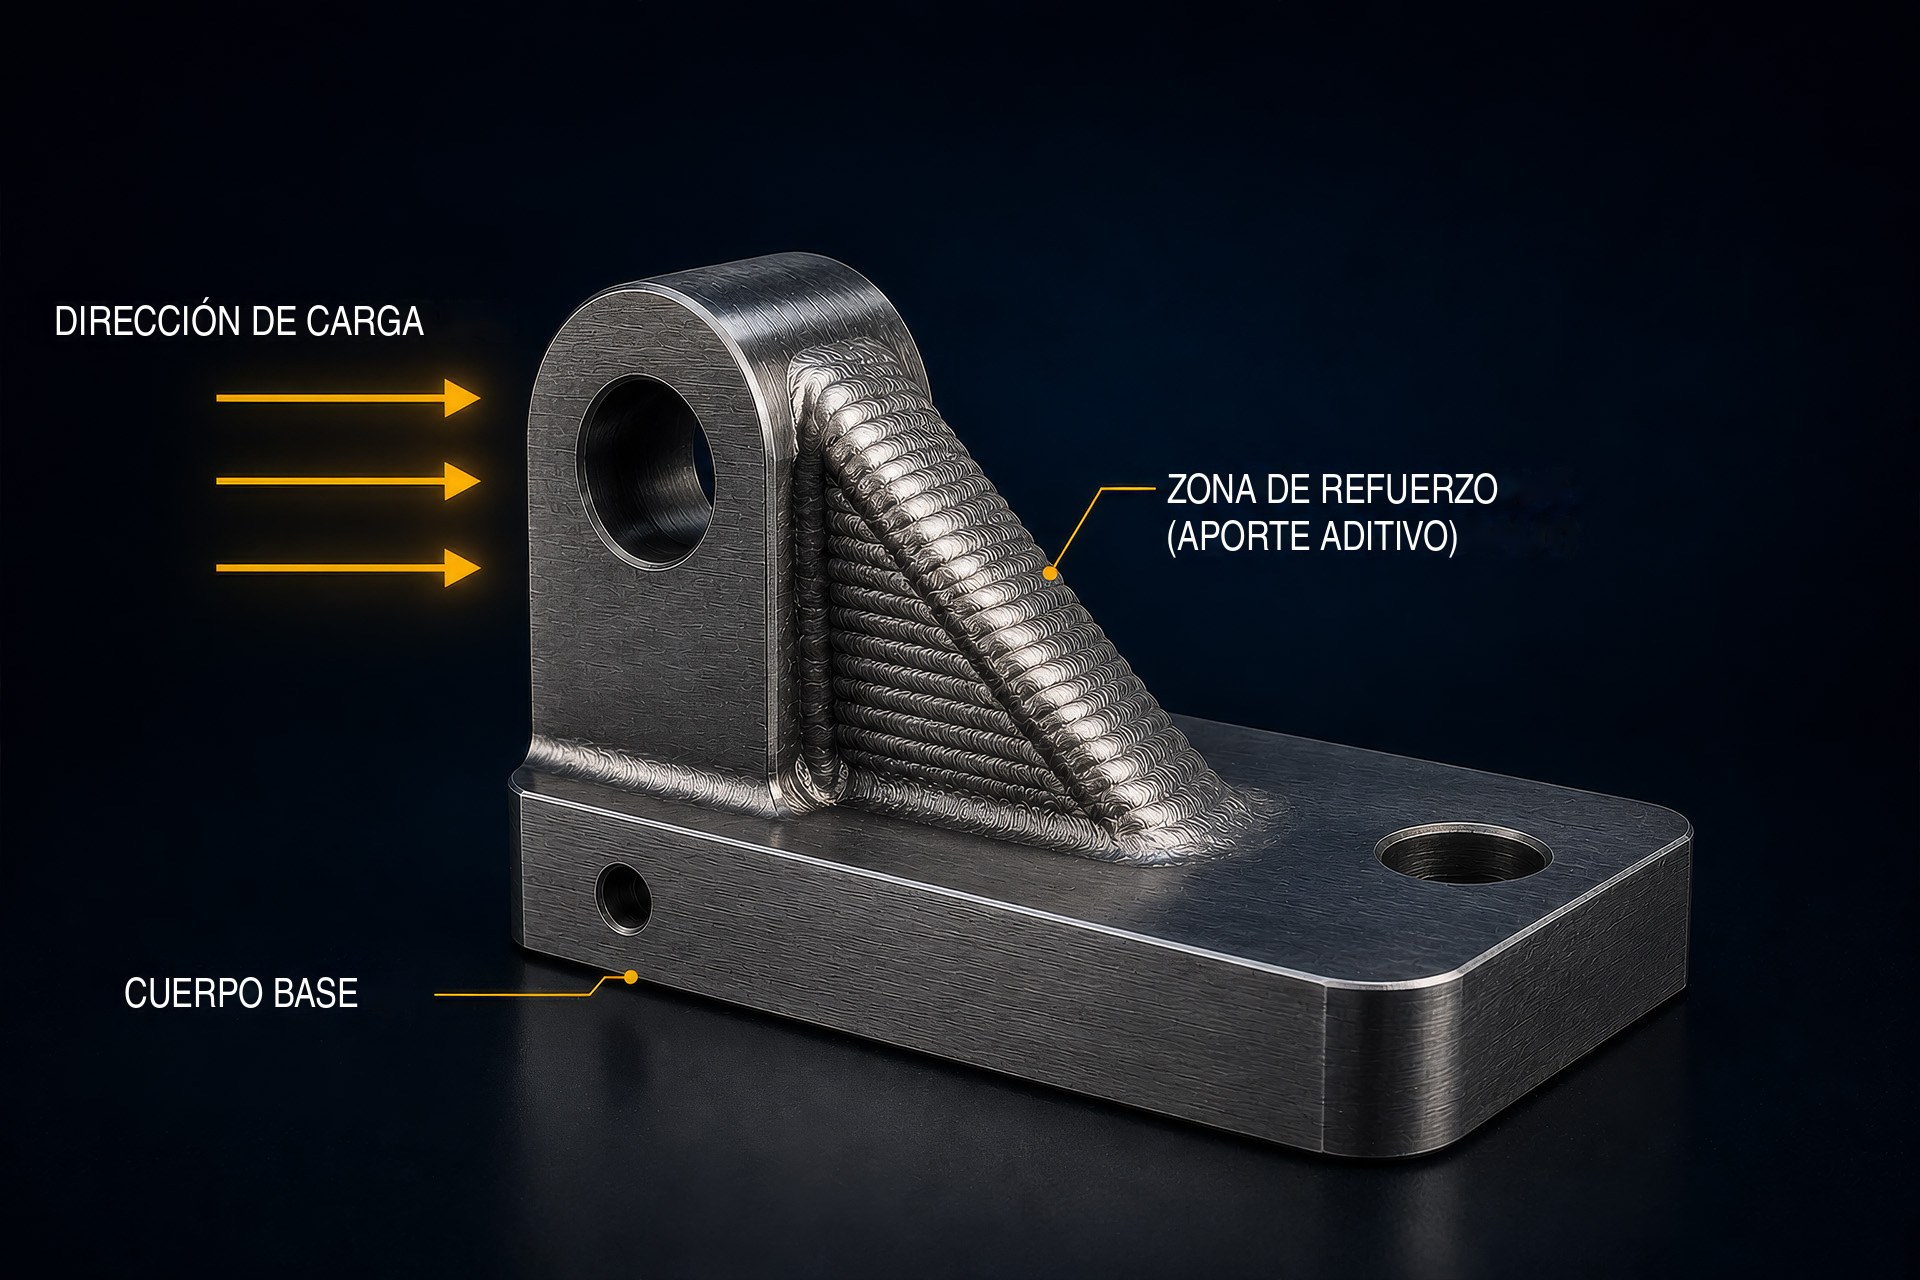
Renovar la zona de desgaste en lugar de sustituir la herramienta.
Situación de partida
Una herramienta o un inserto de molde está desgastado en una arista o superficie de contacto.
Planteamiento DED
La zona de desgaste se reconstruye localmente y después se mecaniza hasta el contorno objetivo.
Puntos de verificación
- ¿Puede reconstruirse la arista de forma térmicamente estable?
- ¿Es compatible el material con la estructura base?
- ¿Hay suficiente sobremedida?
- ¿Puede obtenerse el contorno final con seguridad?
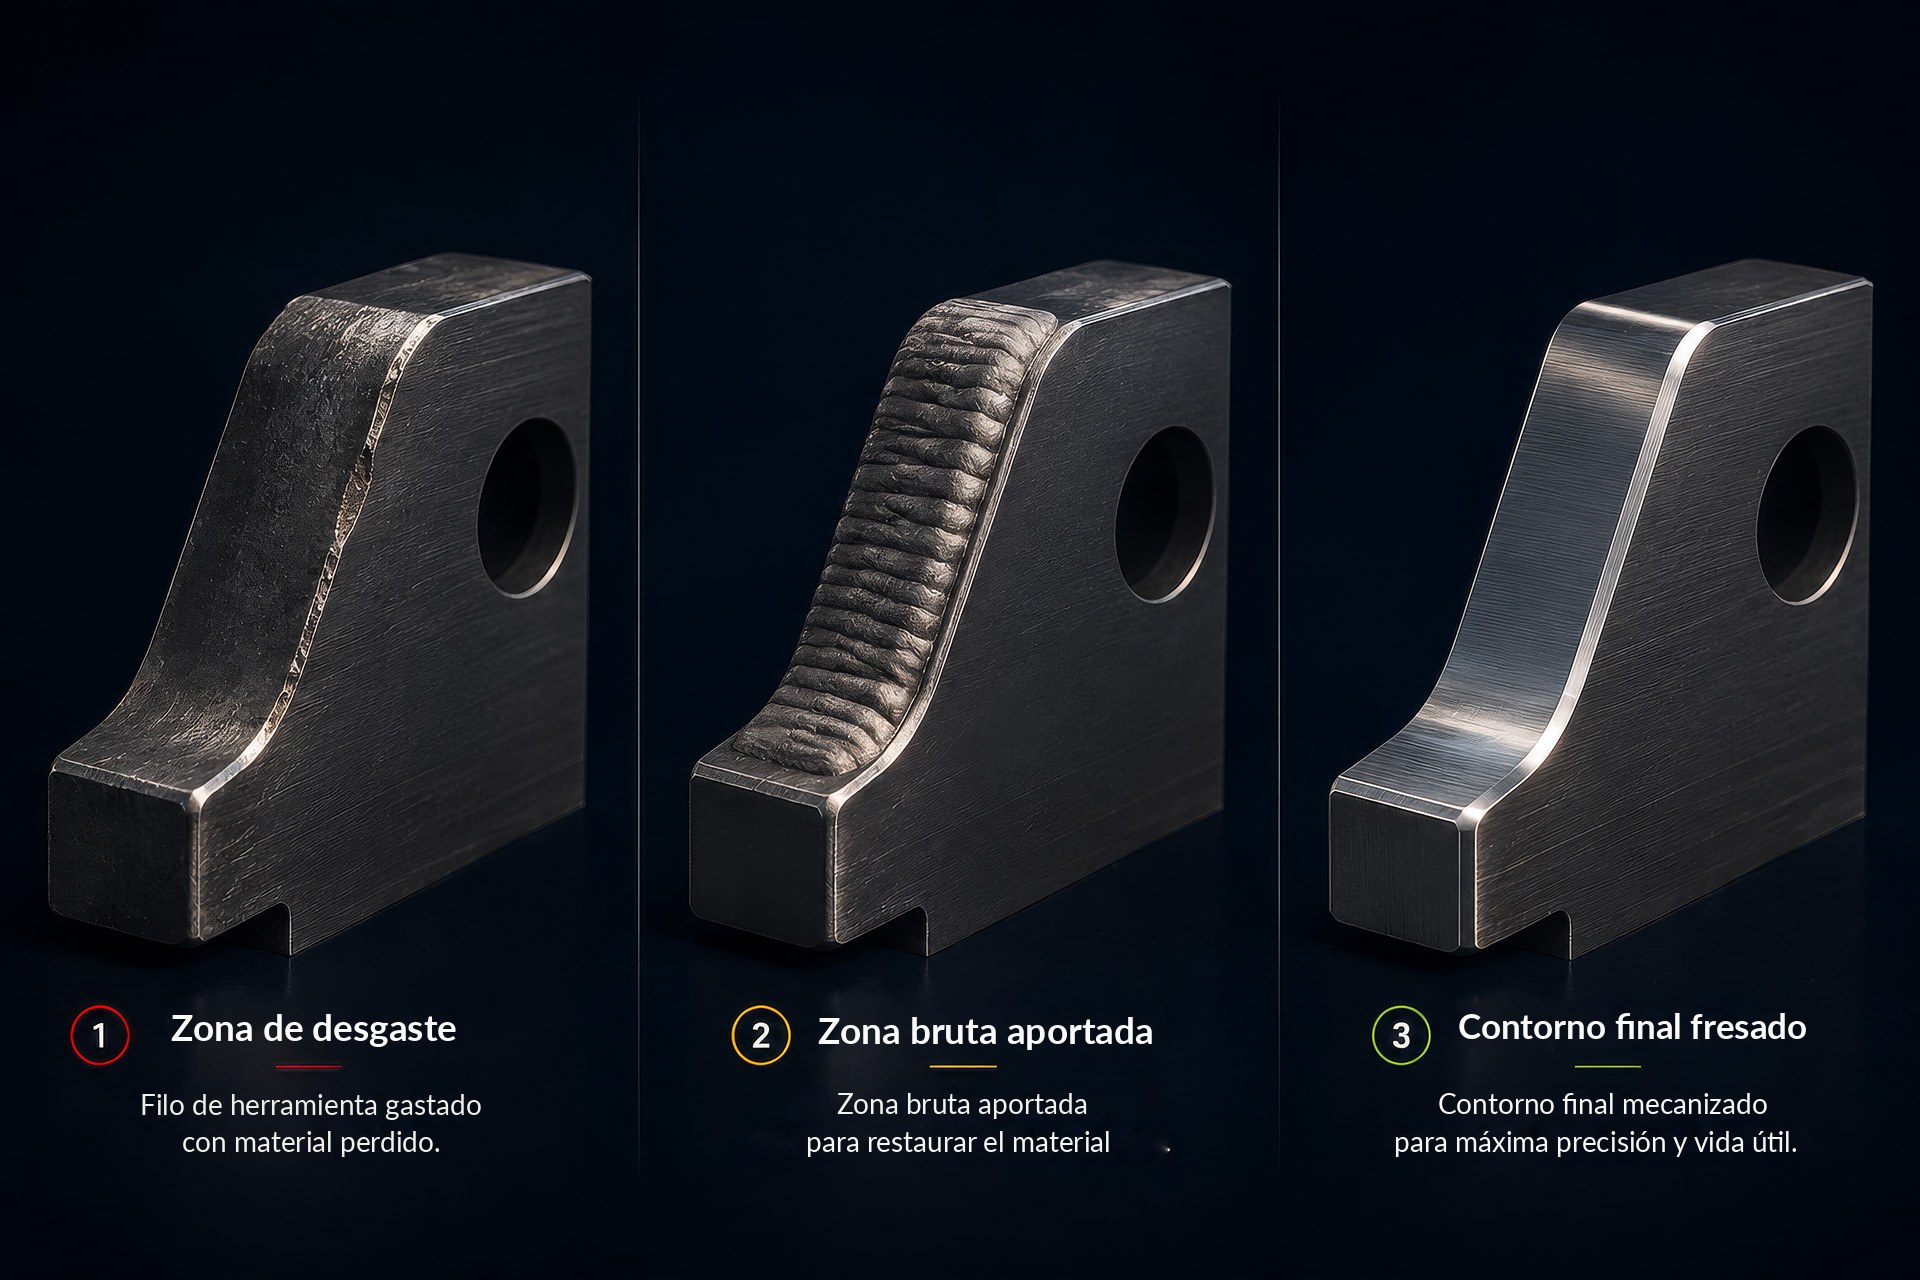
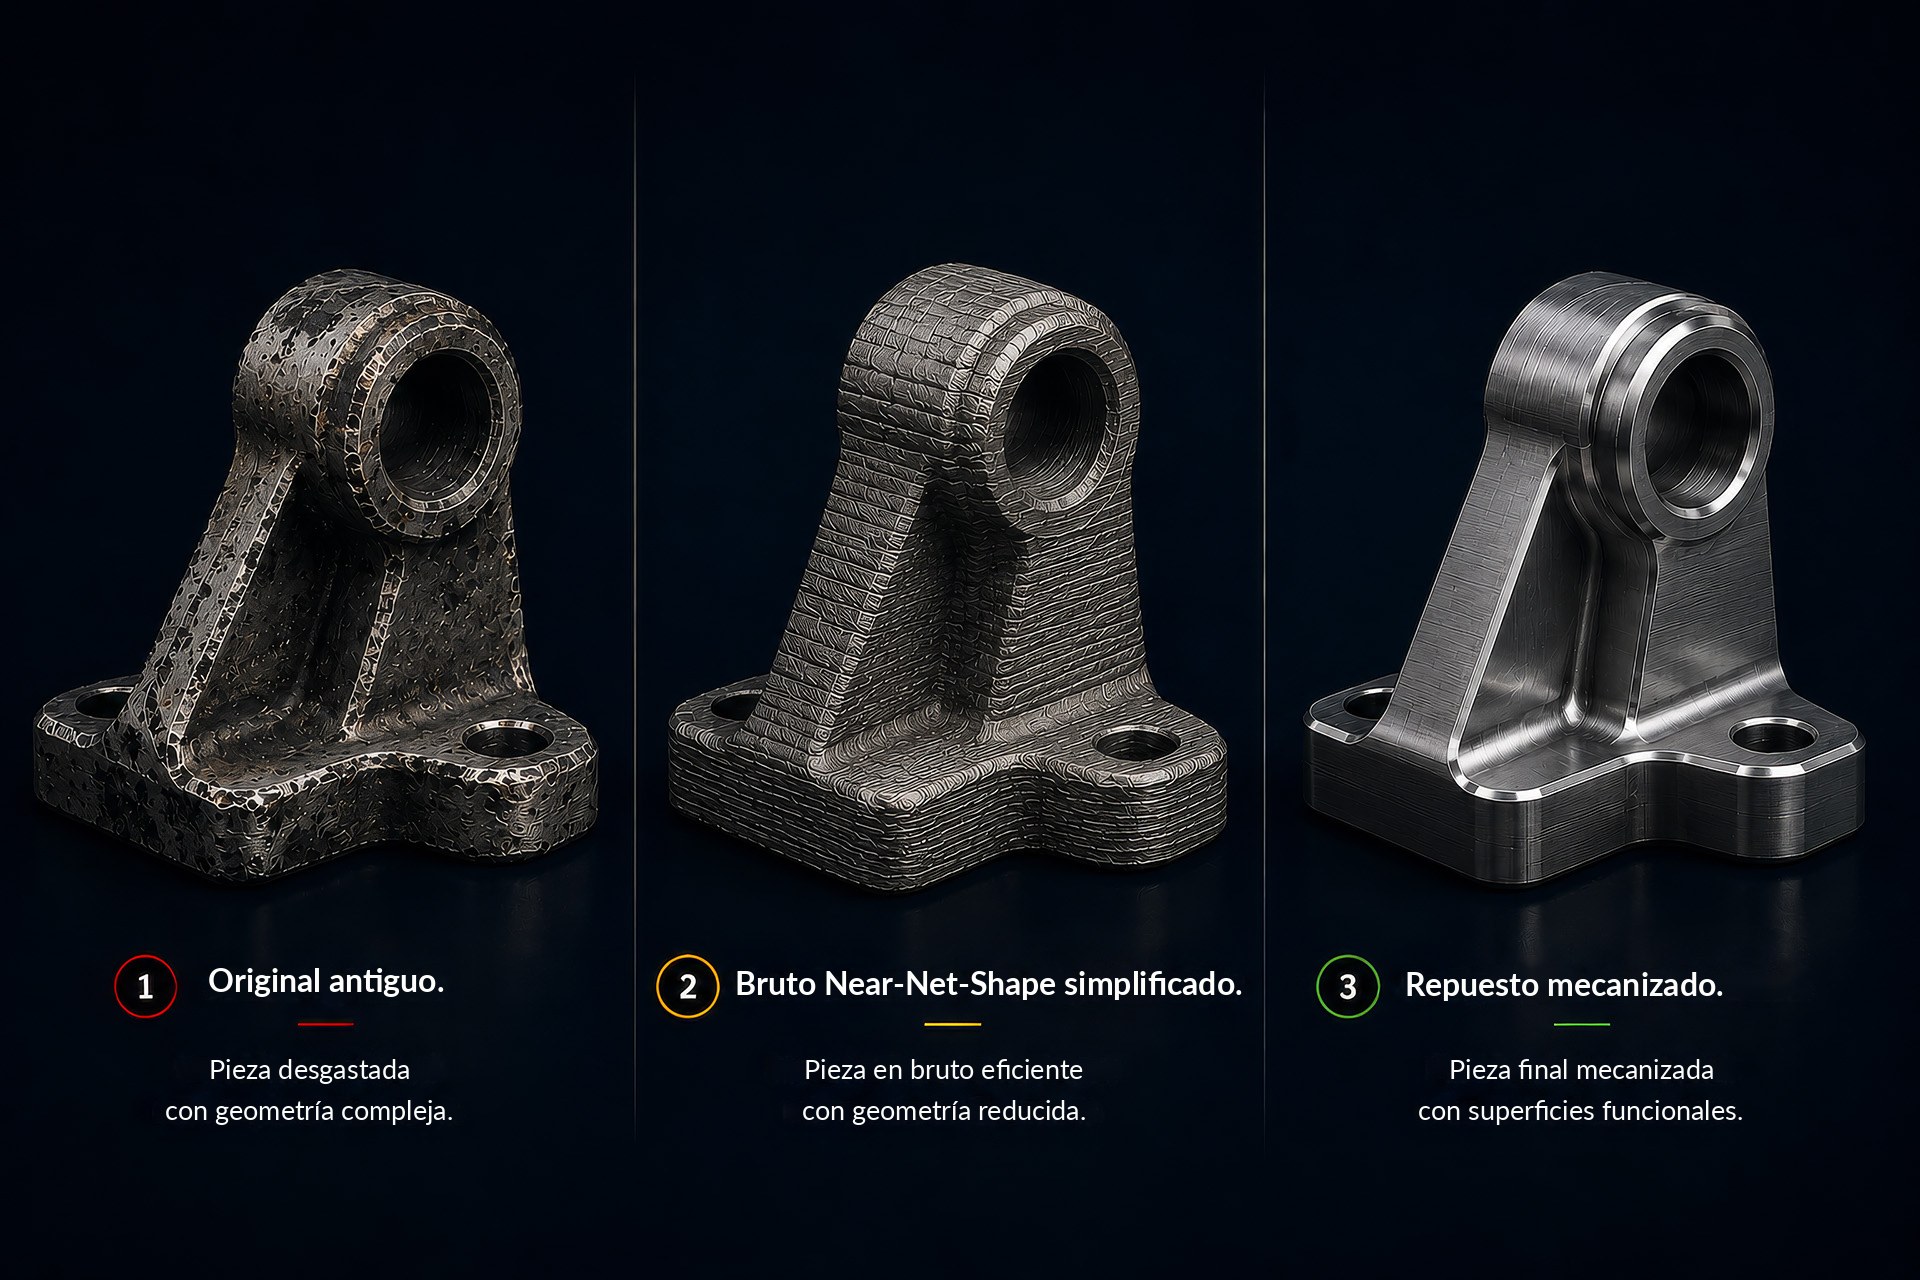
Cuando el original ya no está disponible de forma económica.
Situación de partida
Una pieza de repuesto está descatalogada, tiene un plazo de entrega largo o solo podría fabricarse de forma convencional con un gran esfuerzo.
Planteamiento DED
Un cuerpo en bruto simplificado se construye de forma aditiva o híbrida y después se mecaniza hasta su acabado.
Puntos de verificación
- ¿Qué zonas hay que construir realmente?
- ¿Qué detalles se obtienen mejor mediante posprocesado?
- ¿Existen superficies de referencia y de sujeción adecuadas?
- ¿Es realista el requisito de material?
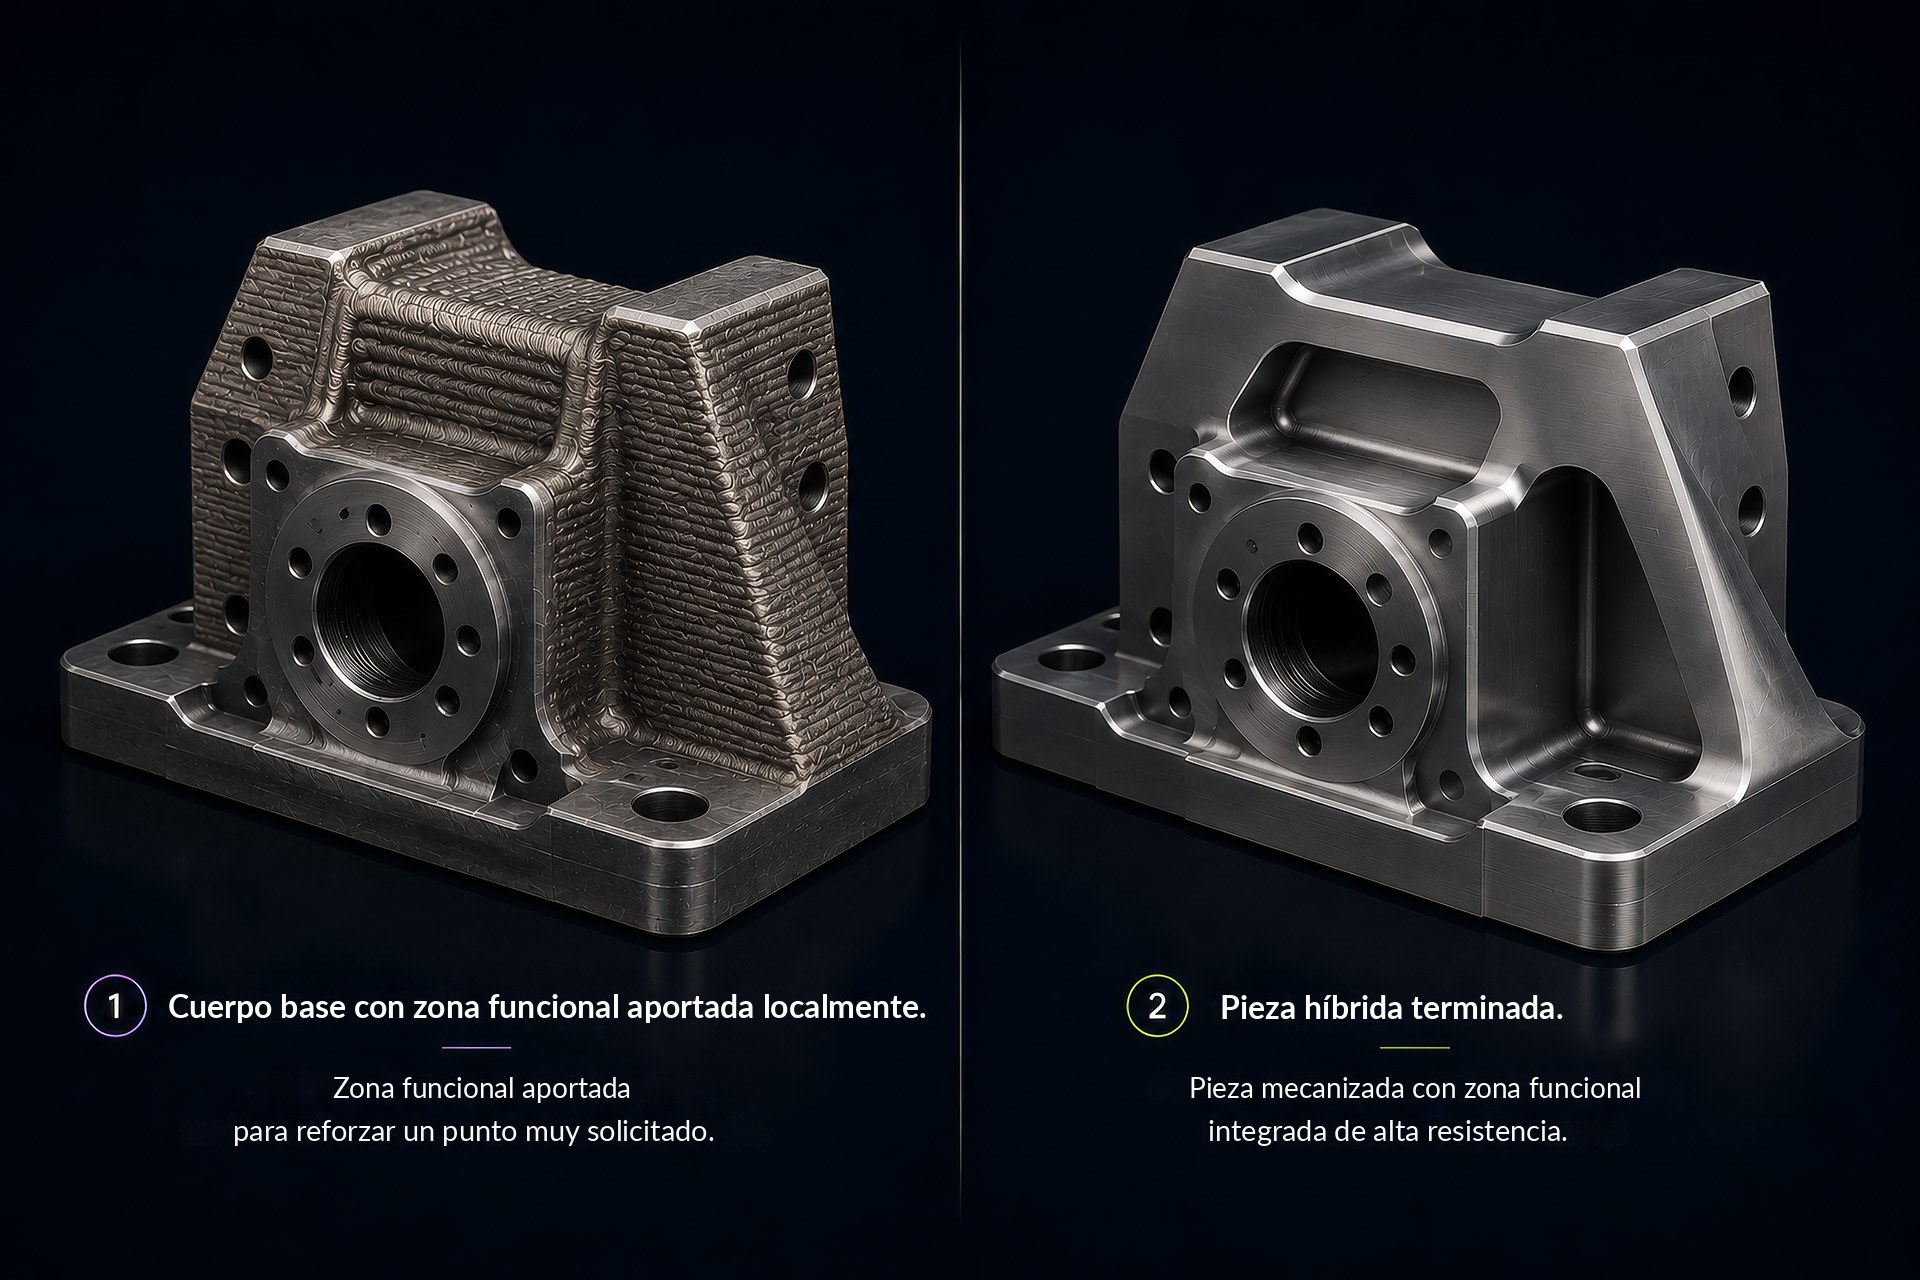
Cuerpo base convencional. Zona de valor aditiva.
Situación de partida
Una pieza tiene una forma base sencilla, pero una zona funcional localmente compleja o sometida a carga.
Planteamiento DED
El cuerpo base se fabrica de forma convencional. Solo la zona que aporta valor se complementa de forma aditiva.
Puntos de verificación
- ¿Es adecuado el cuerpo base como soporte?
- ¿Tiene sentido la deposición local de material?
- ¿Reduce el planteamiento las uniones soldadas, el material en bruto o el plazo de entrega?
- ¿Está garantizado el mecanizado posterior?
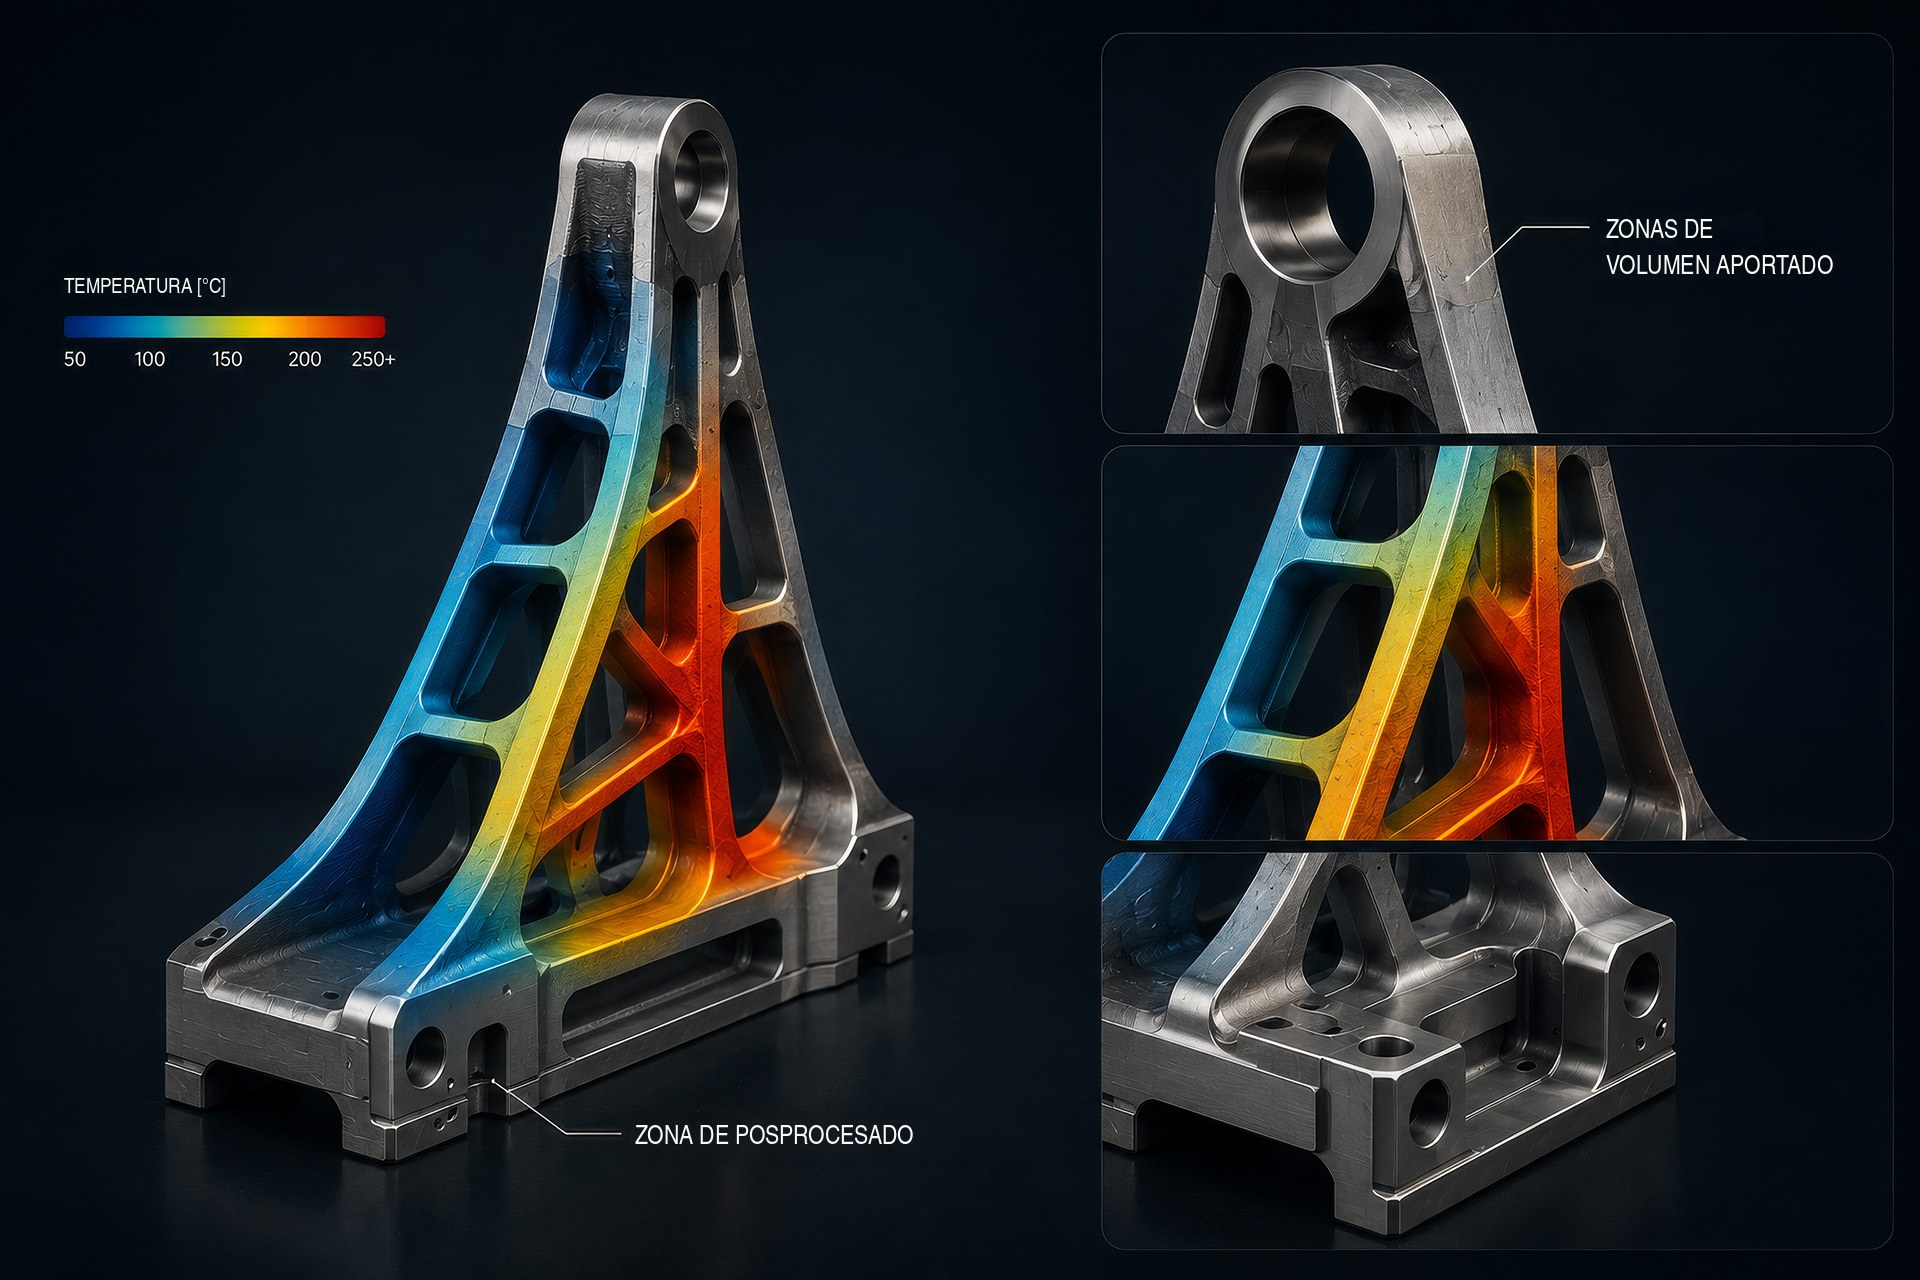
Gran volumen sin un bloque en bruto macizo.
Situación de partida
Una pieza estructural grande generaría una enorme pérdida de material si se mecanizara a partir de material macizo o requeriría un largo plazo de preparación si se fabricara por fundición.
Planteamiento DED
Un cuerpo en bruto near-net-shape tosco o zonas estructurales individuales se construyen con hilo.
Puntos de verificación
- ¿Es el tamaño de la pieza adecuado para el proceso y la máquina?
- ¿Son controlables el aporte de calor y la distorsión?
- ¿Pueden postprocesarse las superficies críticas?
- ¿Es rentable la deposición de material frente a la fundición, el fresado o la soldadura?
Los buenos ejemplos prácticos tienen siempre el mismo núcleo.
Un caso de uso con sentido rara vez surge de la pregunta de si una pieza es «imprimible». Lo decisivo es si la deposición local de material resuelve un problema real de fabricación.
- Pieza base cara
- Daño local o valor añadido local
- Tamaño de característica suficientemente grande
- Zona de deposición accesible
- Posprocesado planificable
- Ventaja económica frente a la fabricación convencional
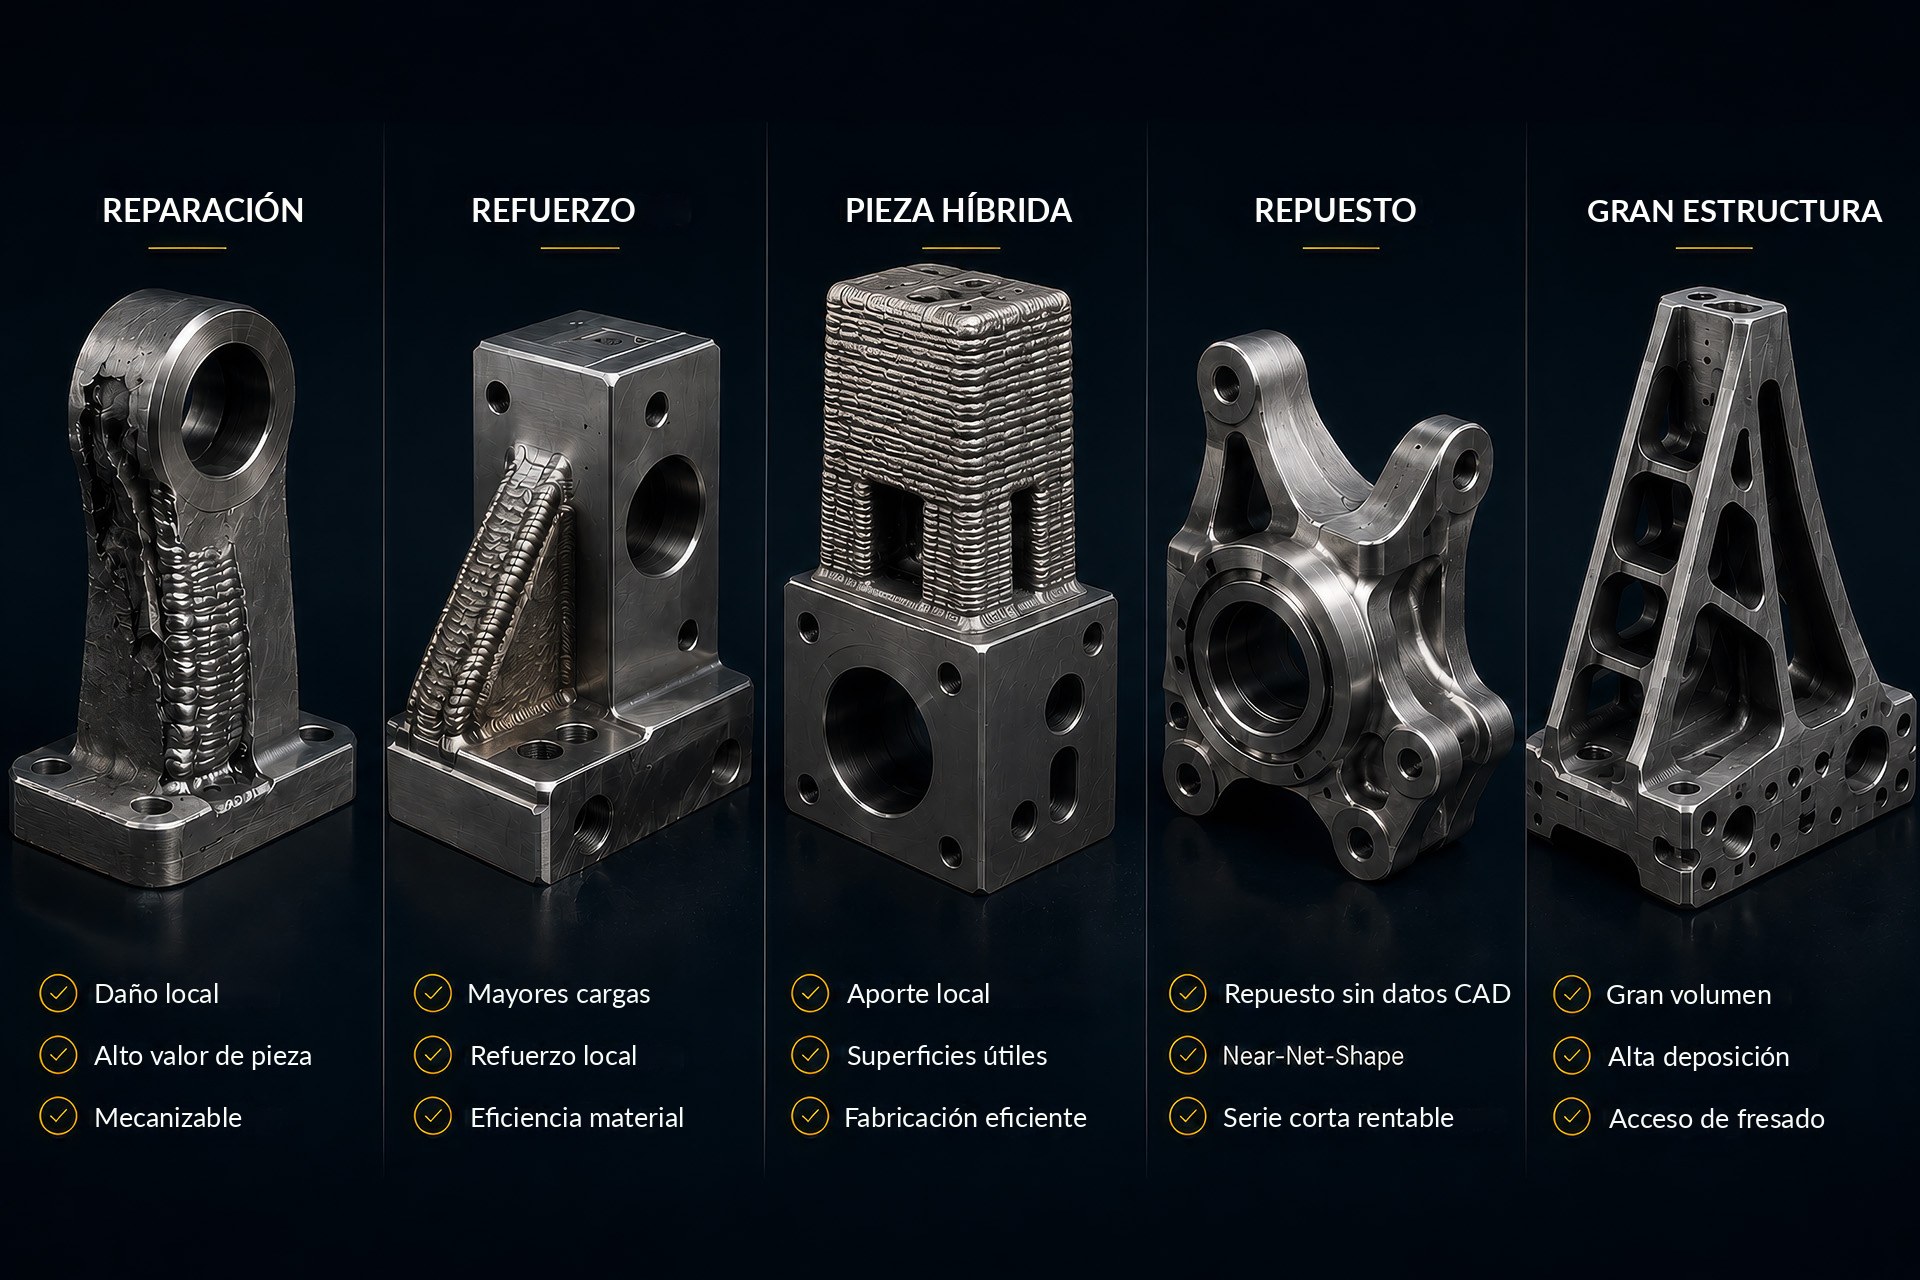
¿Alguno de estos ejemplos se ajusta a su pieza?
Los ejemplos prácticos muestran puntos de partida típicos. El siguiente paso es analizar una pieza concreta: primero con datos de ejemplo proporcionados y después con sus propios datos geométricos.