
W-DED: ¿dónde están los límites de fabricación?
Láser-hilo, WAAM y SAAM en comparación directa: desde estructuras finas hasta piezas metálicas en bruto macizas.
Las posibilidades geométricas de la fabricación aditiva con hilo vienen determinadas fundamentalmente por la geometría del cordón de soldadura, la altura de capa y el aporte de calor. En ello, DED láser-hilo, WAAM y SAAM se diferencian considerablemente. La elección del proceso adecuado no depende únicamente del tamaño de la pieza, sino también de las distancias entre paredes necesarias, las superficies, las tolerancias y las posibilidades de posprocesado.
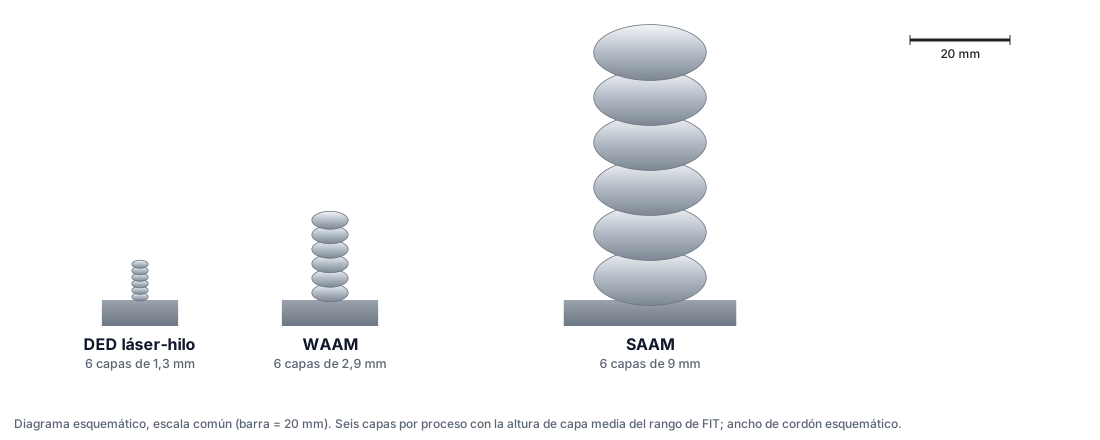
Tres procesos: distintos límites de fabricación
| Parámetro | DED láser-hilo | WAAM | SAAM |
|---|---|---|---|
| Altura de capa | 0,6–2 mm | 1,8–4 mm | 6–12 mm |
| Distancia mínima entre paredes | 2 mm | 4 mm | 12 mm |
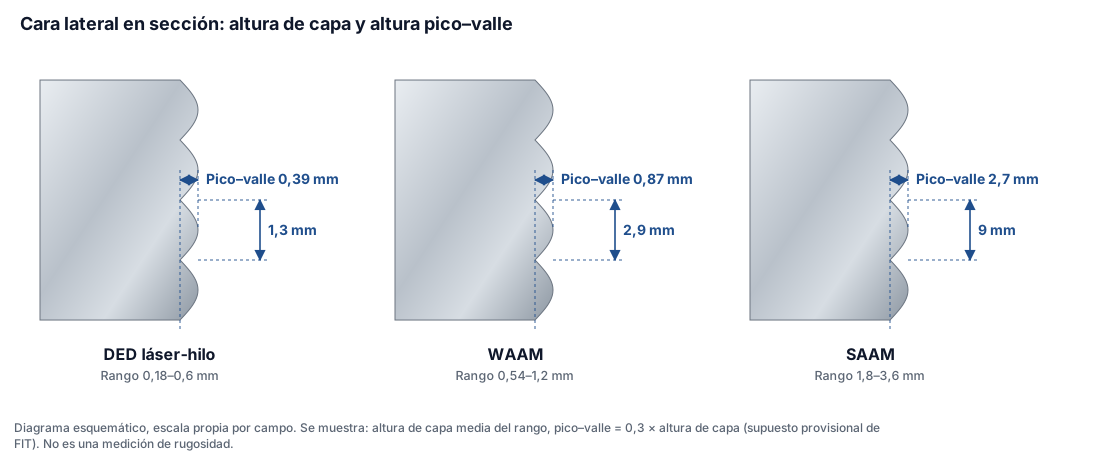
| Altura del perfil pico–valle (≈ 0,3 × altura de capa) | 0,18–0,60 mm | 0,54–1,20 mm | 1,80–3,60 mm |
| Sobremedida de fresado mínima por lado | 0,6 mm | 2 mm | 4 mm |
La altura de capa, la distancia mínima y la sobremedida de fresado son valores orientativos de proceso de FIT. La altura del perfil pico–valle es un valor orientativo calculado: altura del perfil pico–valle ≈ 0,3 × altura de capa. El factor 0,3 es una hipótesis de diseño provisional de FIT, no un valor de la literatura demostrado con carácter general. Las distancias mínimas rigen para paredes contiguas en estado bruto aditivo (as-built); la definición exacta de la medición se confirma internamente en FIT.
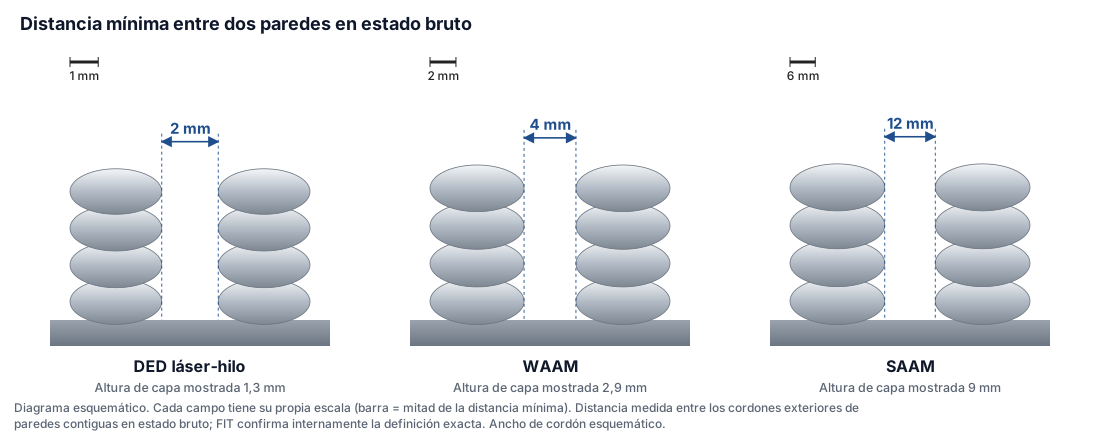
¿Cuán juntas pueden estar dos paredes?
La distancia mínima no resulta únicamente del diámetro del hilo. Depende de la anchura que alcancen el baño de fusión y el cordón de soldadura y de si el cabezal de deposición todavía puede trabajar entre dos paredes. Principales factores de influencia:
- Anchura del baño de fusión y geometría del cordón de soldadura
- Aporte de calor e interacción térmica entre paredes contiguas
- Accesibilidad del cabezal de deposición
- Altura y profundidad de la estructura resultante
- Material y parámetros de proceso
Un hueco corto y abierto debe valorarse de forma distinta a un canal profundo y estrecho: cuanto más profundo es el hueco, más difíciles resultan la accesibilidad y la evacuación del calor, y más se influyen mutuamente las dos paredes. La distancia mínima es una distancia entre dos paredes; no dice nada sobre el espesor de pared más pequeño que puede fabricarse.
Solución constructiva: Los huecos estrechos se obtienen mejor mediante fresado posterior a partir de material macizo, mediante aberturas de diseño que permitan el acceso del cabezal o mediante otra secuencia de construcción en la que las paredes no crezcan al mismo tiempo.
Por qué las superficies W-DED son onduladas
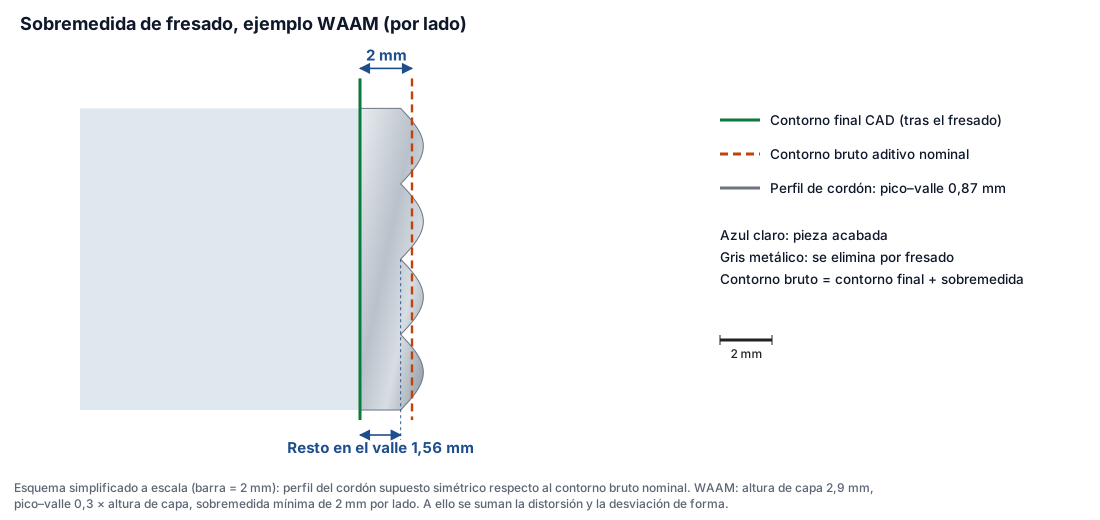
Las superficies laterales se forman por cordones de soldadura superpuestos. Cada capa se abomba hacia fuera; entre dos capas se produce un estrechamiento. Así se forman los característicos picos y valles del cordón.
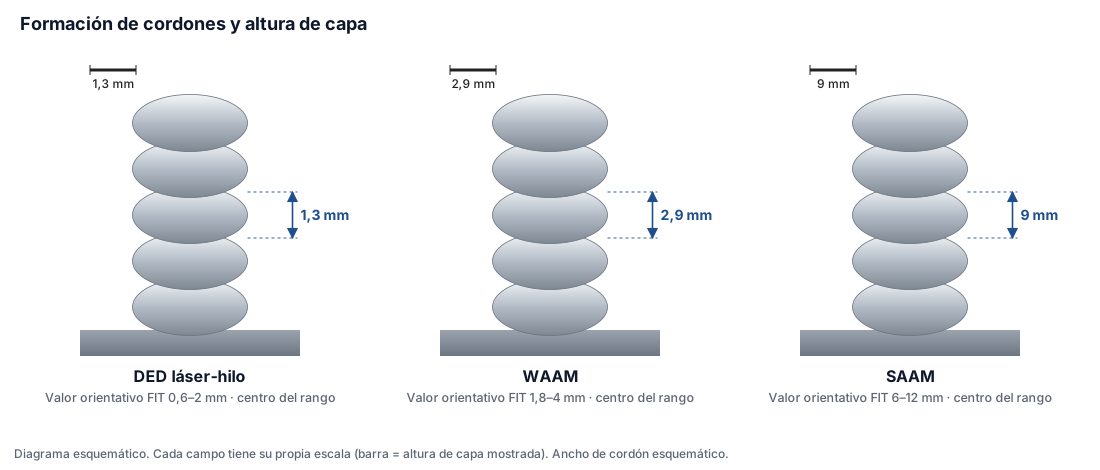
Con el factor 0,3, la altura del perfil pico–valle se obtiene a partir de la altura de capa:
| Procesos | Altura de capa | × 0,3 = altura del perfil pico–valle | Ejemplo con el punto medio del rango |
|---|---|---|---|
| DED láser-hilo | 0,6–2 mm | 0,18–0,60 mm | 1,3 mm → 0,39 mm |
| WAAM | 1,8–4 mm | 0,54–1,20 mm | 2,9 mm → 0,87 mm |
| SAAM | 6–12 mm | 1,80–3,60 mm | 9 mm → 2,7 mm |
¿Cuánto material debe preverse para el mecanizado CNC?
Las superficies funcionales se fresan a partir de la pieza en bruto aditiva. La sobremedida necesaria depende del punto más profundo del perfil respecto al contorno final deseado. Además, deben tenerse en cuenta las desviaciones de forma y la distorsión. La sobremedida no puede determinarse únicamente a partir de la altura del perfil pico–valle. Valores mínimos de FIT por lado:
| Procesos | Sobremedida de fresado mínima por lado |
|---|---|
| DED láser-hilo | 0,6 mm |
| WAAM | 2 mm |
| SAAM | 4 mm |
Las sobremedidas mínimas de FIT indicadas sirven de orientación y se comprueban para la pieza concreta. No garantizan que cualquier geometría de pieza pueda mecanizarse por completo.
¿Qué geometrías son críticas?
Paredes delgadas
La pared más pequeña depende de la anchura del cordón de soldadura, del aporte de calor y de la altura de la pieza. Las paredes altas y delgadas se enfrían mal y pueden desviarse. No indicamos aquí un espesor mínimo de pared de validez general.
Solución: Construir la pared más gruesa de forma aditiva y fresarla a medida, o rigidizar las paredes altas con nervaduras.
Taladros
Los taladros pequeños y de medida exacta no pueden fabricarse de forma aditiva con la precisión exigida.
Solución: Construir los taladros como material macizo y después taladrar, escariar o fresar; preformar de forma aditiva solo los pasos grandes.
Canales interiores
Son decisivos la accesibilidad, la estructura del cordón en la pared del canal y, en SAAM, la posibilidad de eliminar polvo y escoria.
Solución: Construir los canales como ranura abierta y cerrarlos con una tapa, o taladrarlos posteriormente.
Voladizos
Que un voladizo salga bien depende de la dirección de construcción, del apoyo del cordón subyacente y del control del proceso. No indicamos un ángulo límite genérico sin una definición fiable.
Solución: Orientar la pieza de modo que no haya voladizos, construir con varios ejes o fabricar la pieza por secciones.
Distorsión térmica
La distorsión depende del tamaño de la pieza, de la sección, del aporte de calor y de la estrategia de construcción.
Solución: Construcción simétrica, enfriamiento intermedio, útil de sujeción y una sobremedida que cubra también la distorsión.
Superficies funcionales
Las superficies de estanqueidad, los ajustes y los asientos de rodamiento no alcanzan en estado bruto aditivo ni la forma ni el acabado superficial requeridos.
Solución: Por regla general, mecanizar estas superficies por CNC y prever la sobremedida correspondiente desde el principio.
¿Qué proceso W-DED es adecuado para mi pieza?
DED láser-hilo
Estructuras más pequeñas, deposiciones locales de material y mayor resolución geométrica.
- Altura de capa 0,6–2 mm
- Distancia entre paredes desde 2 mm
- Sobremedida de fresado desde 0,6 mm por lado
WAAM
Piezas estructurales de tamaño medio a grande con geometría flexible y una tasa de deposición comparativamente alta.
- Altura de capa 1,8–4 mm
- Distancia entre paredes desde 4 mm
- Sobremedida de fresado desde 2 mm por lado
SAAM
Piezas metálicas en bruto grandes y macizas, con énfasis en una elevada deposición de material y el posterior mecanizado por arranque de viruta.
- Altura de capa 6–12 mm
- Distancia entre paredes desde 12 mm
- Sobremedida de fresado desde 4 mm por lado
La selección es una orientación técnica. Que un proceso resulte rentable para una pieza depende del material, de la cantidad y del esfuerzo de mecanizado, y se evalúa caso por caso.
No toda geometría tiene que obtenerse de forma aditiva
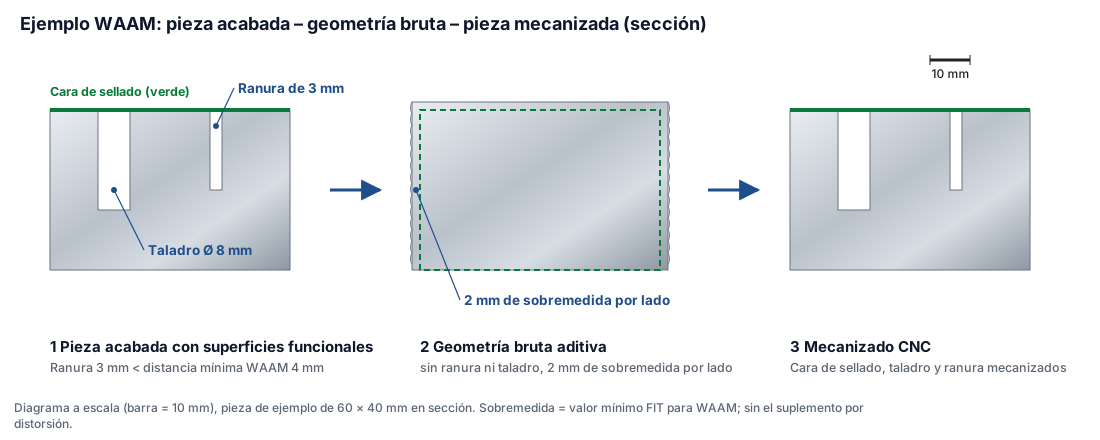
El ejemplo muestra una pieza con superficie de estanqueidad, un taladro y una ranura de 3 mm de ancho. La ranura queda por debajo de la distancia mínima WAAM de 4 mm y por ello no se construye de forma aditiva:
- Geometría de partida: la pieza terminada con superficies funcionales, taladro y ranura estrecha.
- Geometría bruta aditiva: una envolvente sencilla sin ranura ni taladro, con 2 mm de sobremedida de fresado por lado.
- Pieza terminada mecanizada por CNC: superficie de estanqueidad fresada, taladro taladrado, ranura fresada.
La combinación adecuada de construcción aditiva y mecanizado convencional decide la calidad técnica y económica de la solución. Cómo se ve esto en piezas reales se muestra en la página Fabricación híbrida.
¿Qué límites rigen para su pieza?
La viabilidad de fabricación depende de la geometría, del material, del tamaño de la pieza y de los requisitos funcionales. FIT comprueba qué proceso W-DED es adecuado y qué adaptaciones de diseño o pasos de posprocesado son razonables.
Comprobar la viabilidad de fabricación de la pieza →De dónde proceden los valores
- Altura de capa, distancia mínima entre paredes, sobremedida de fresado mínima por lado: valores orientativos de proceso de FIT de la FIT AG (a 31.10.2026).
- Altura del perfil pico–valle: calculada como 0,3 × altura de capa; el factor es una hipótesis de diseño provisional de FIT, no un valor de la literatura.
- Esquemas: dibujados a partir de estos valores; se representa en cada caso el punto medio del rango de altura de capa. La anchura del cordón es esquemática (2,5 × altura de capa) y no es un valor orientativo de FIT.
- Indicaciones generales de diseño sobre canales interiores, voladizos y posprocesado de procesos con hilo (a título explicativo, no como valores de las instalaciones de FIT): MX3D, How do you design parts for WAAM?