
Tres procesos con características diferentes.
Laser Wire DED, WAAM y SAAM pertenecen a la familia de los procesos de deposición de metal con hilo. Los tres procesos construyen el metal capa a capa a partir de hilo. Se diferencian sobre todo por la fuente de energía, la protección del baño de fusión, la tasa de deposición y la resolución geométrica.
Laser Wire DED: aporte de energía controlado.
En Laser Wire DED, el hilo metálico se funde localmente con un láser y se deposita de forma selectiva. El proceso resulta especialmente adecuado cuando son importantes un aporte de calor controlado, estructuras más finas y una mayor calidad geométrica.
- Aporte de energía preciso
- Baño de fusión controlado
- Cordones más finos
- Buena base para el posprocesado híbrido
WAAM: construcción masiva con arco eléctrico.
WAAM utiliza un arco eléctrico como fuente de energía y procesa hilo metálico con una elevada tasa de deposición. El proceso resulta especialmente interesante cuando se deben construir grandes volúmenes de forma económica.
- Elevada tasa de deposición
- Piezas de gran tamaño
- Base de proceso robusta
- Rentable con grandes volúmenes de material
SAAM: alto aporte de material mediante soldadura por arco sumergido.
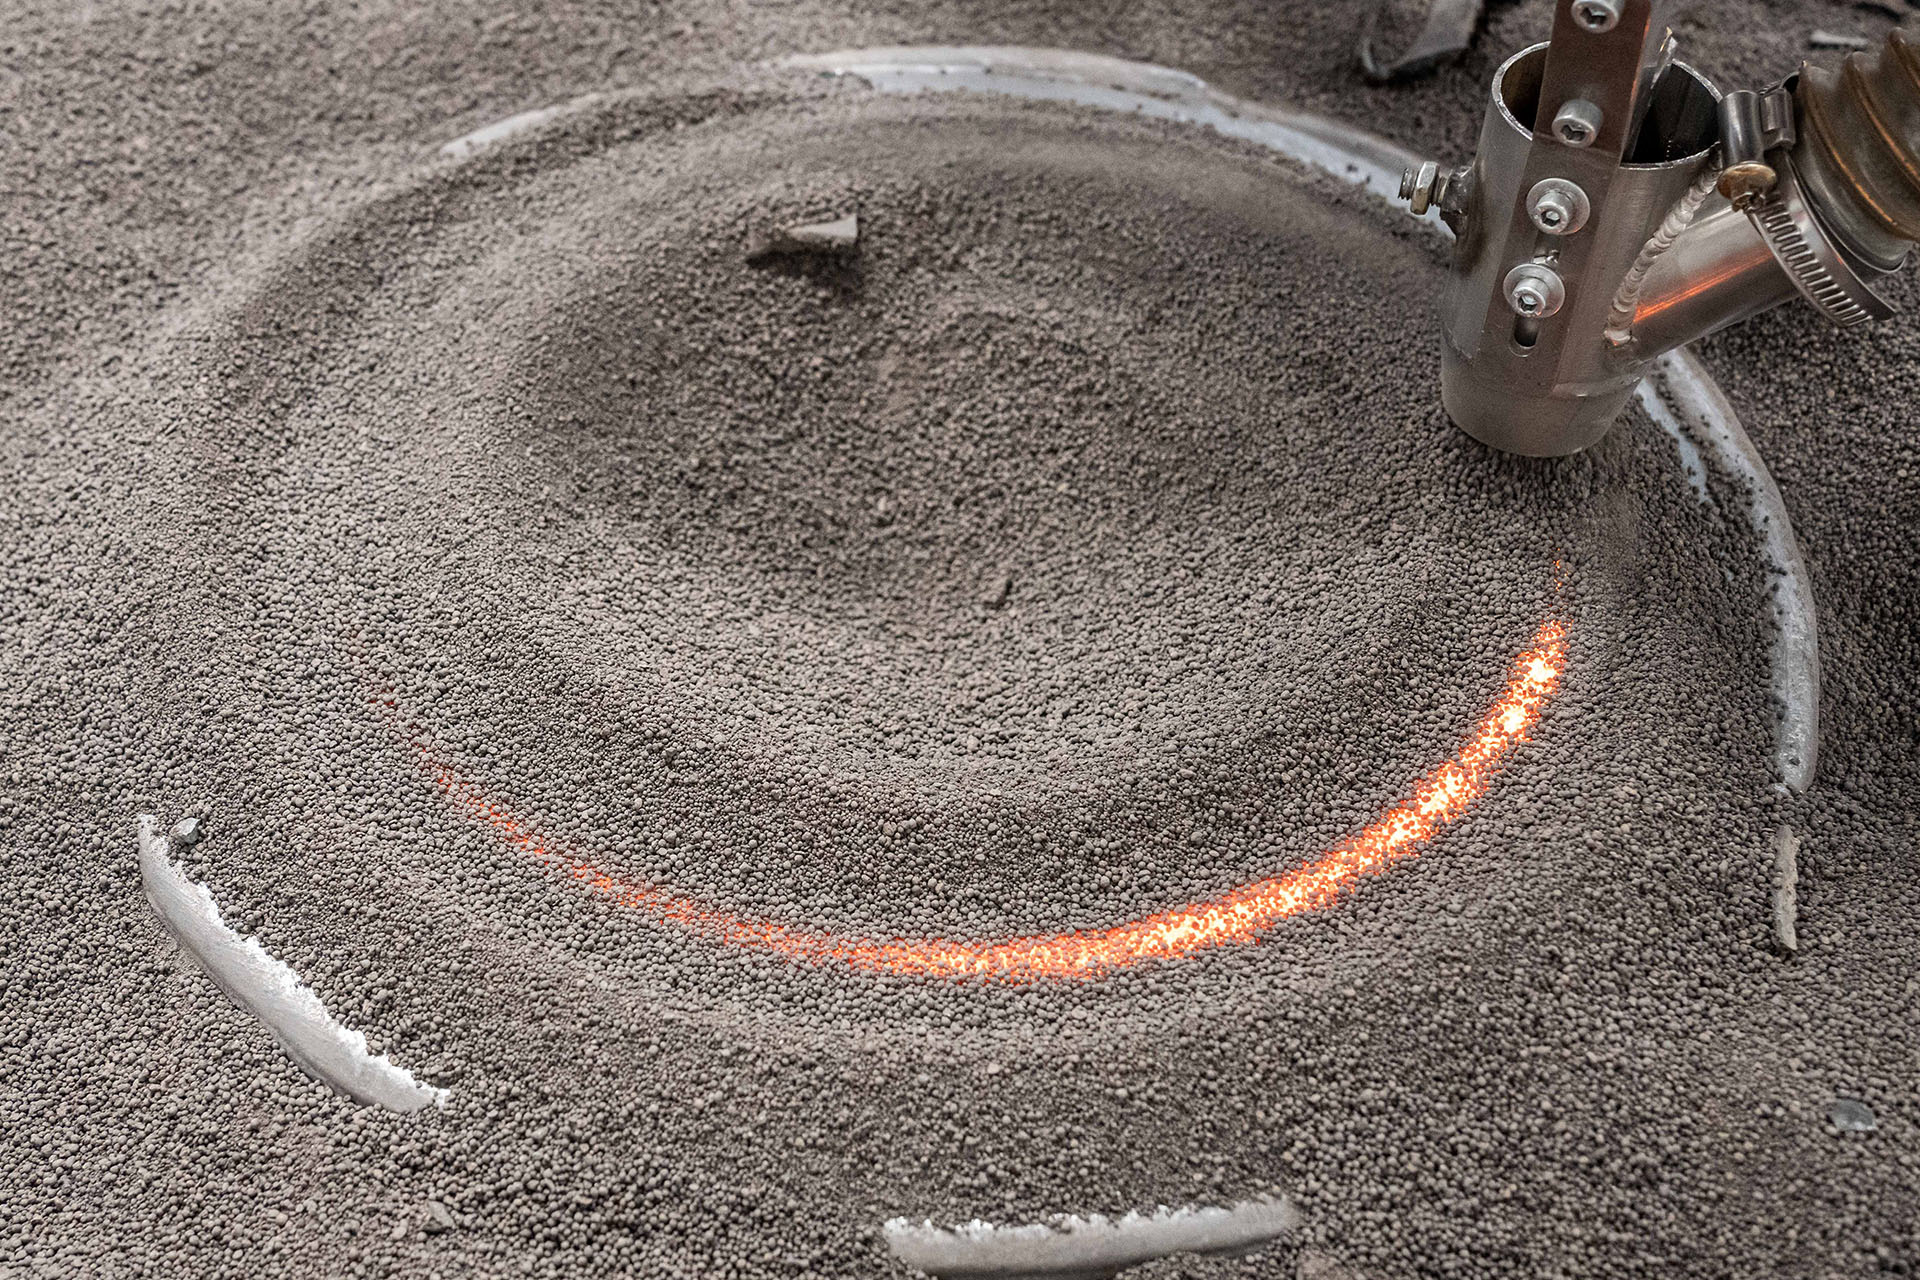
SAAM utiliza la soldadura por arco sumergido para construir el metal capa a capa. Un arco eléctrico funde el hilo de aporte bajo una capa protectora de fundente. La escoria que se forma se retira antes de continuar la construcción. El proceso es especialmente adecuado para grandes piezas en bruto metálicas con un gran volumen de aporte y mecanizado posterior.
- Proceso de arco sumergido
- Alta tasa de deposición
- Grandes piezas en bruto metálicas
- Mecanizado posterior de las superficies funcionales
En FIT
Las instalaciones detrás de los tres procesos
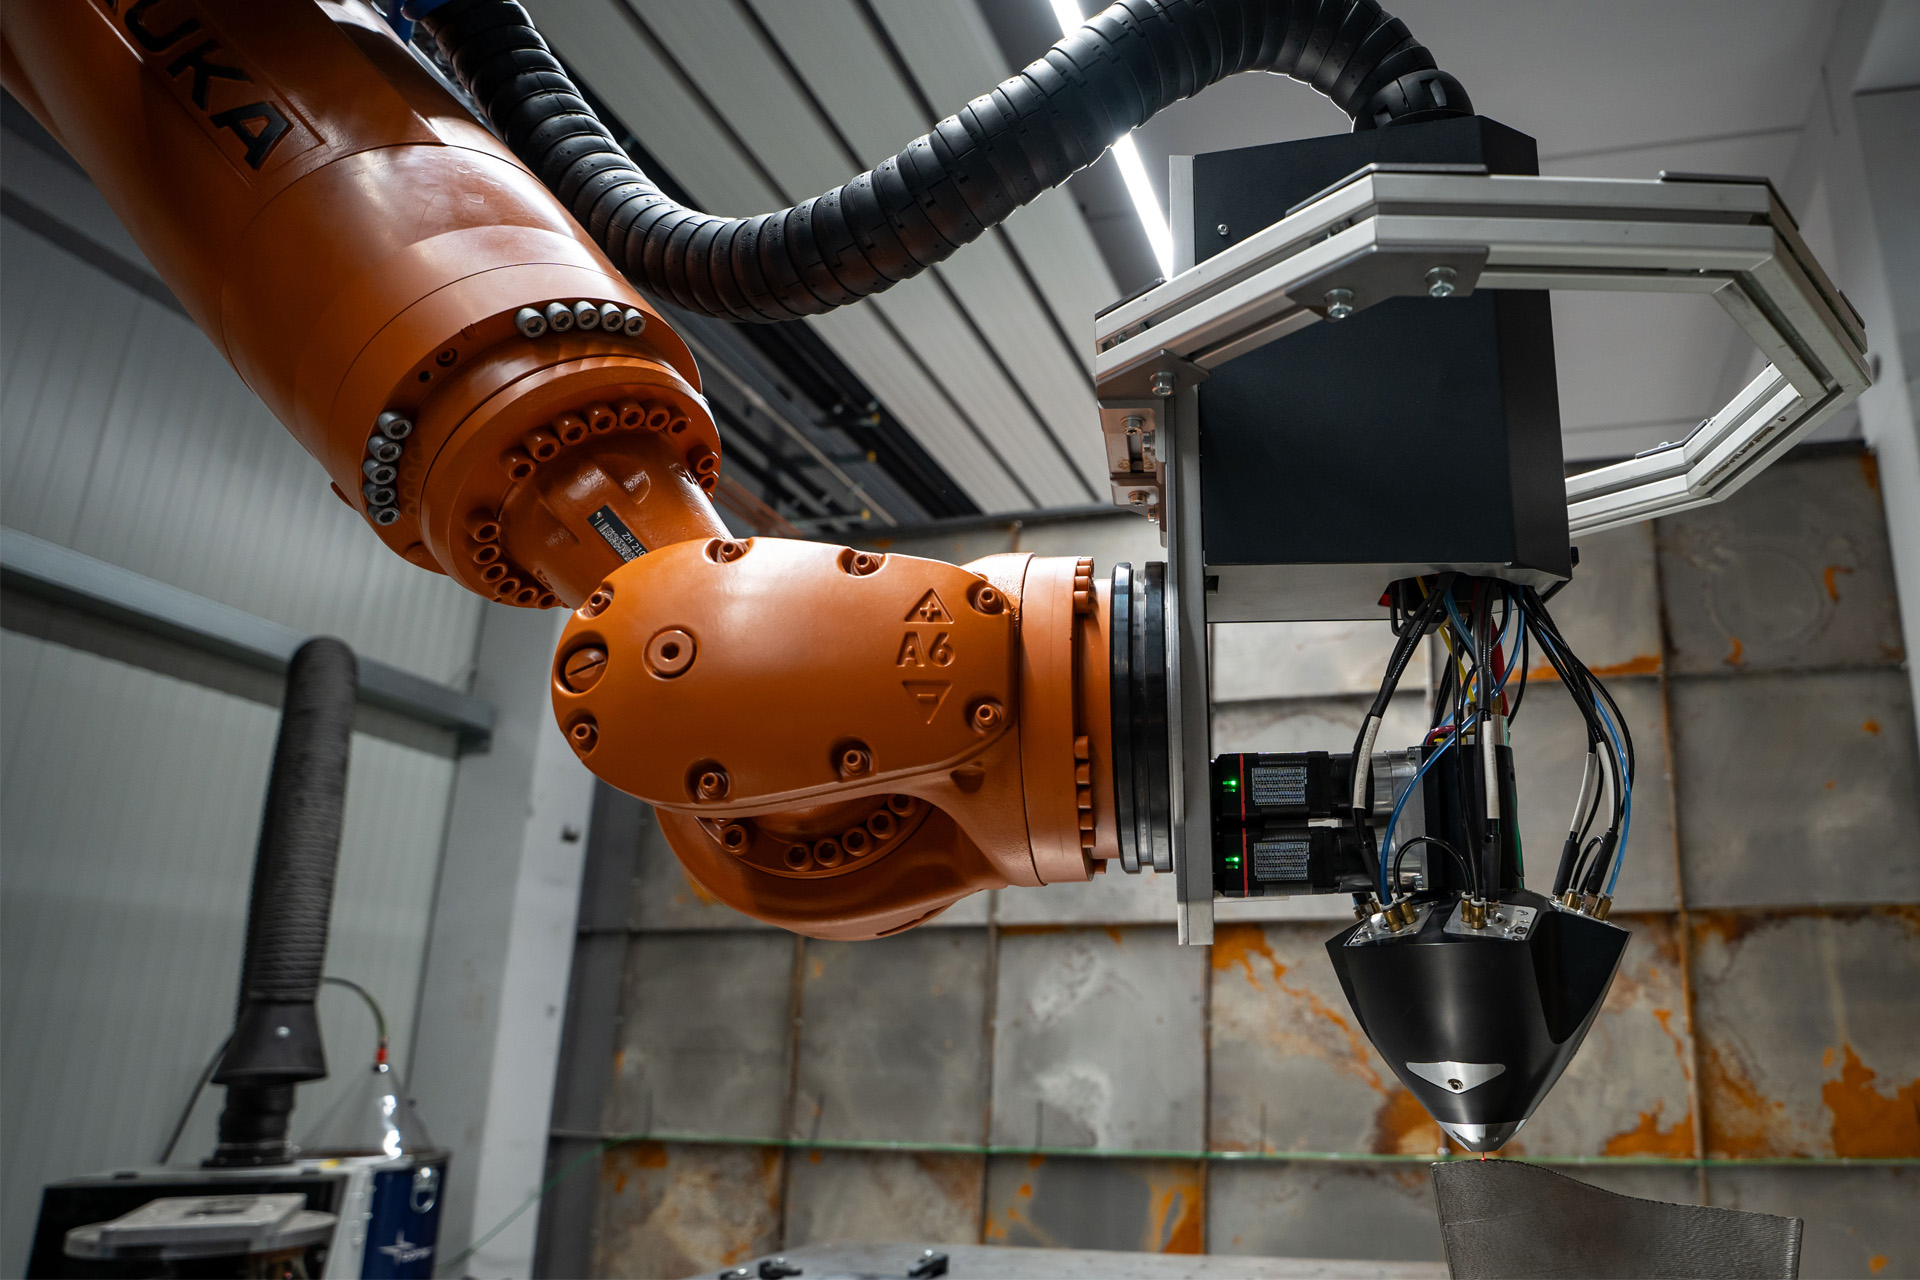
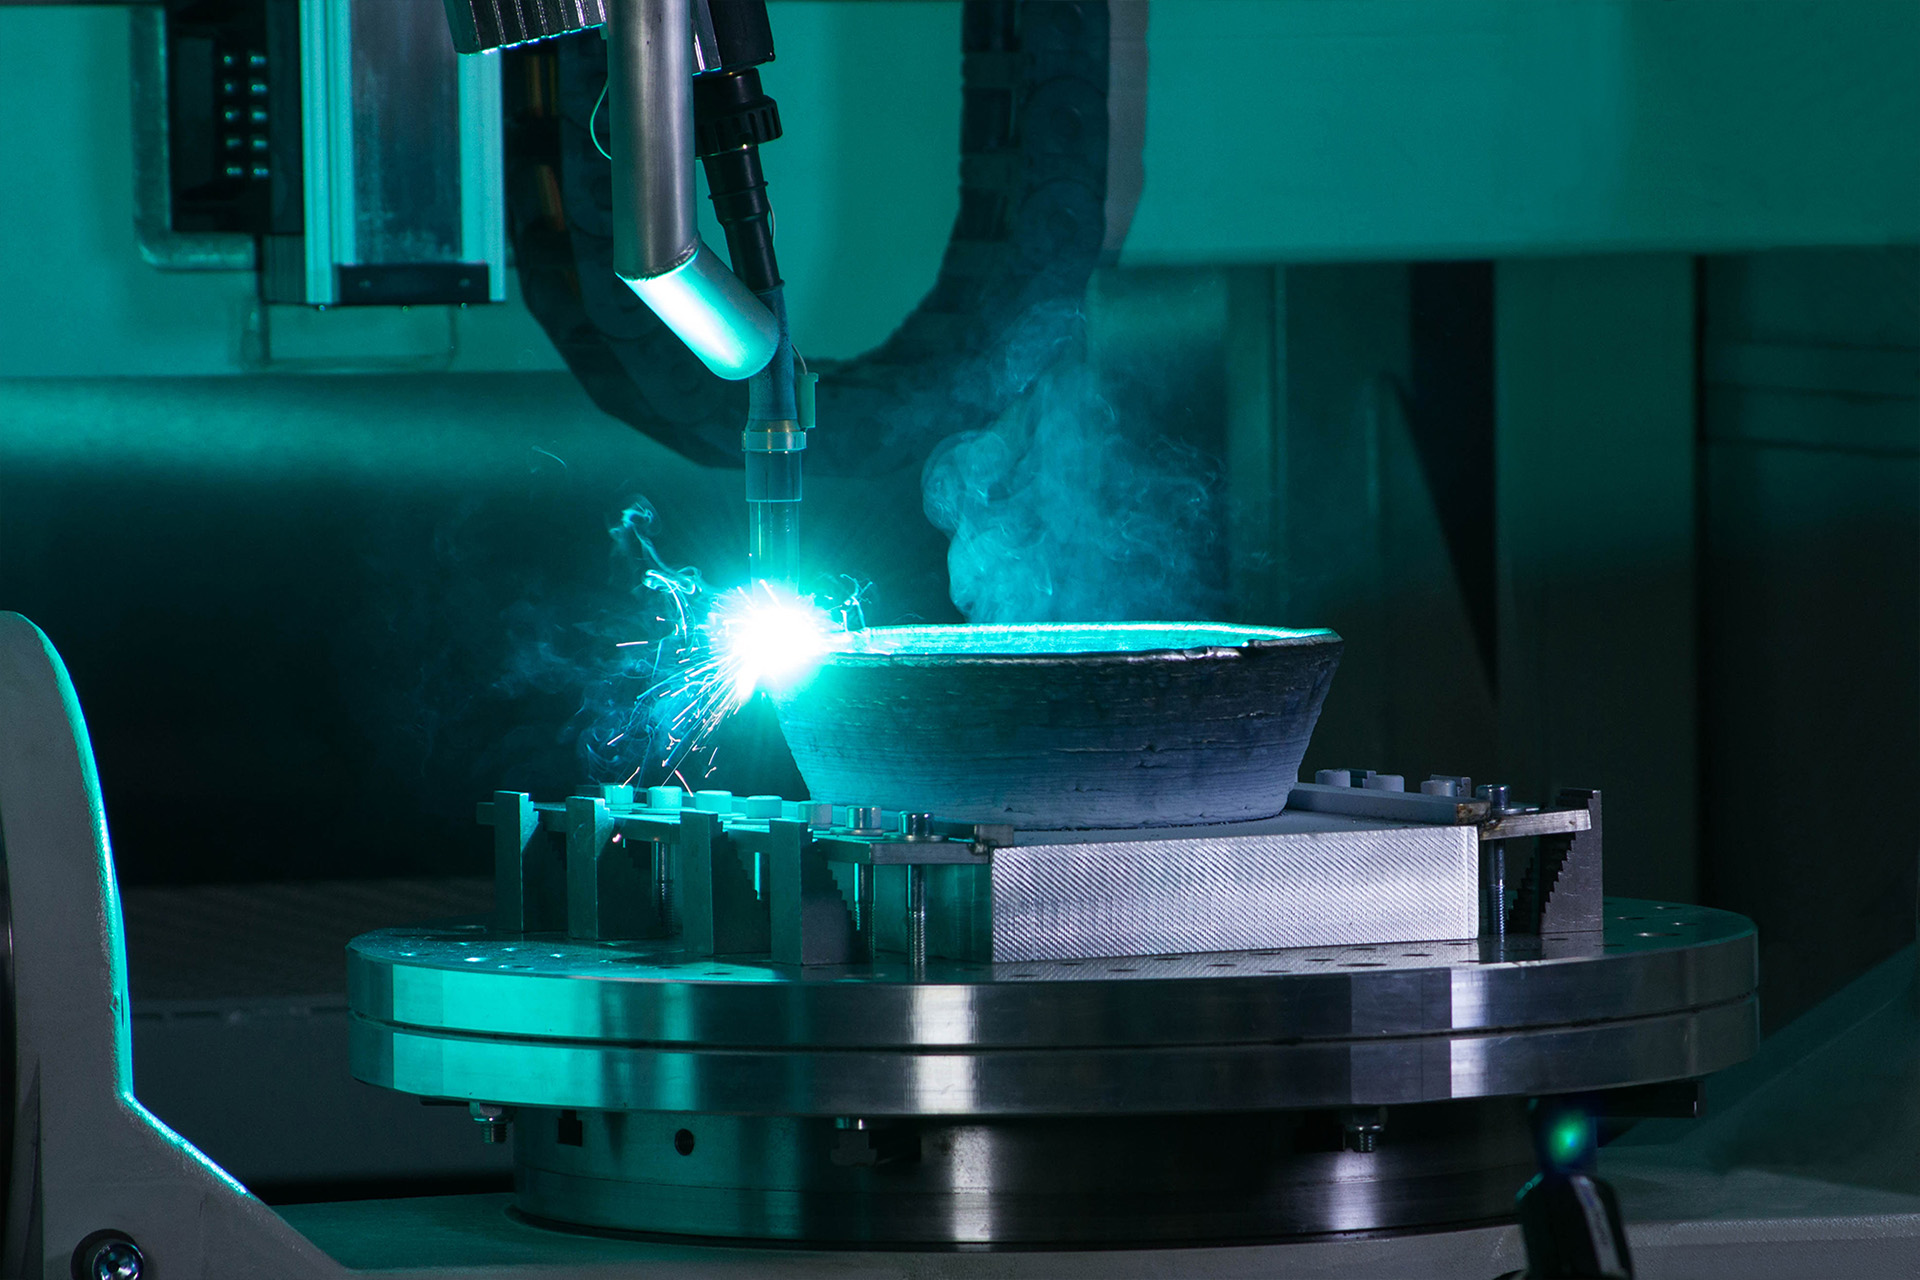
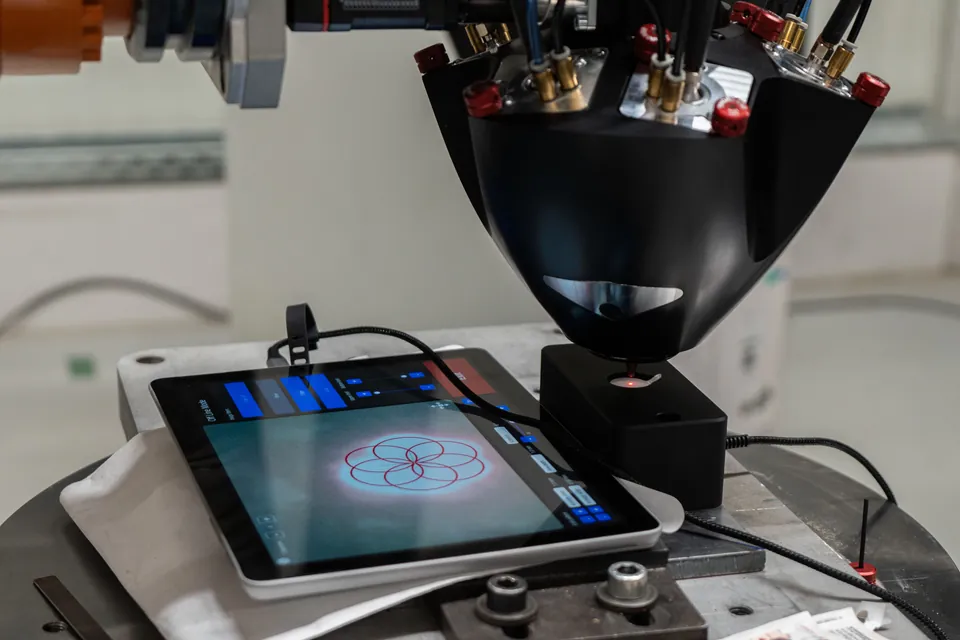
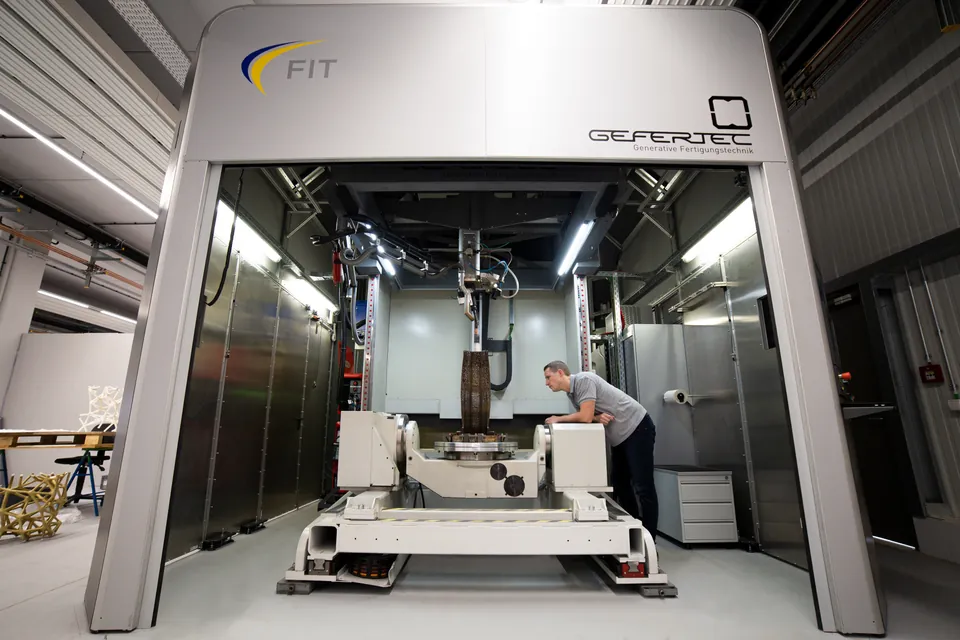
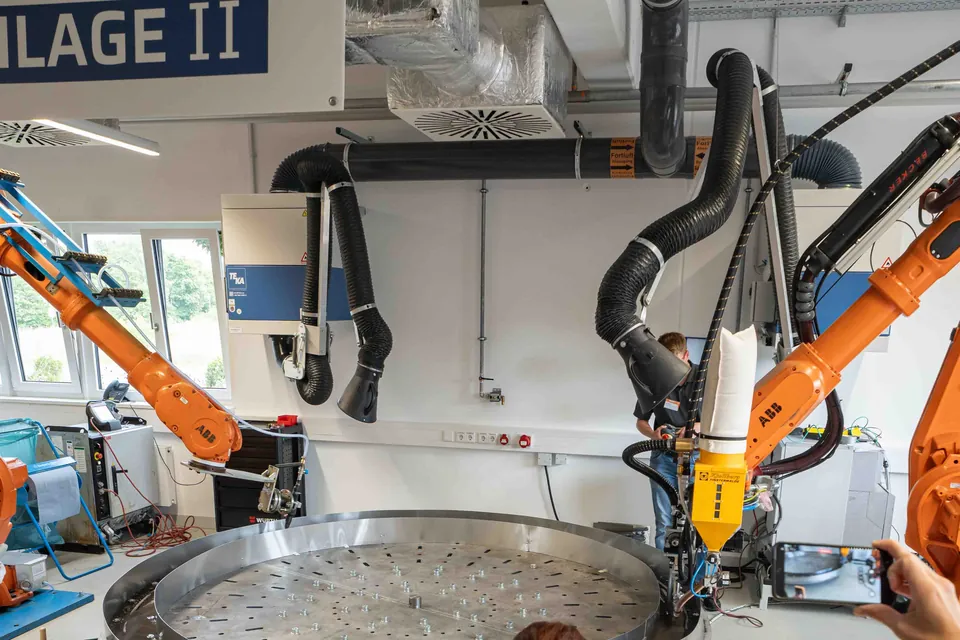
Las imágenes anteriores son esquemas. Las fotos muestran las propias instalaciones: el cabezal láser-hilo, la instalación WAAM en la fabricación de FIT y la instalación SAAM en el Technologie-Campus.
Ni mejor ni peor. Distinto.
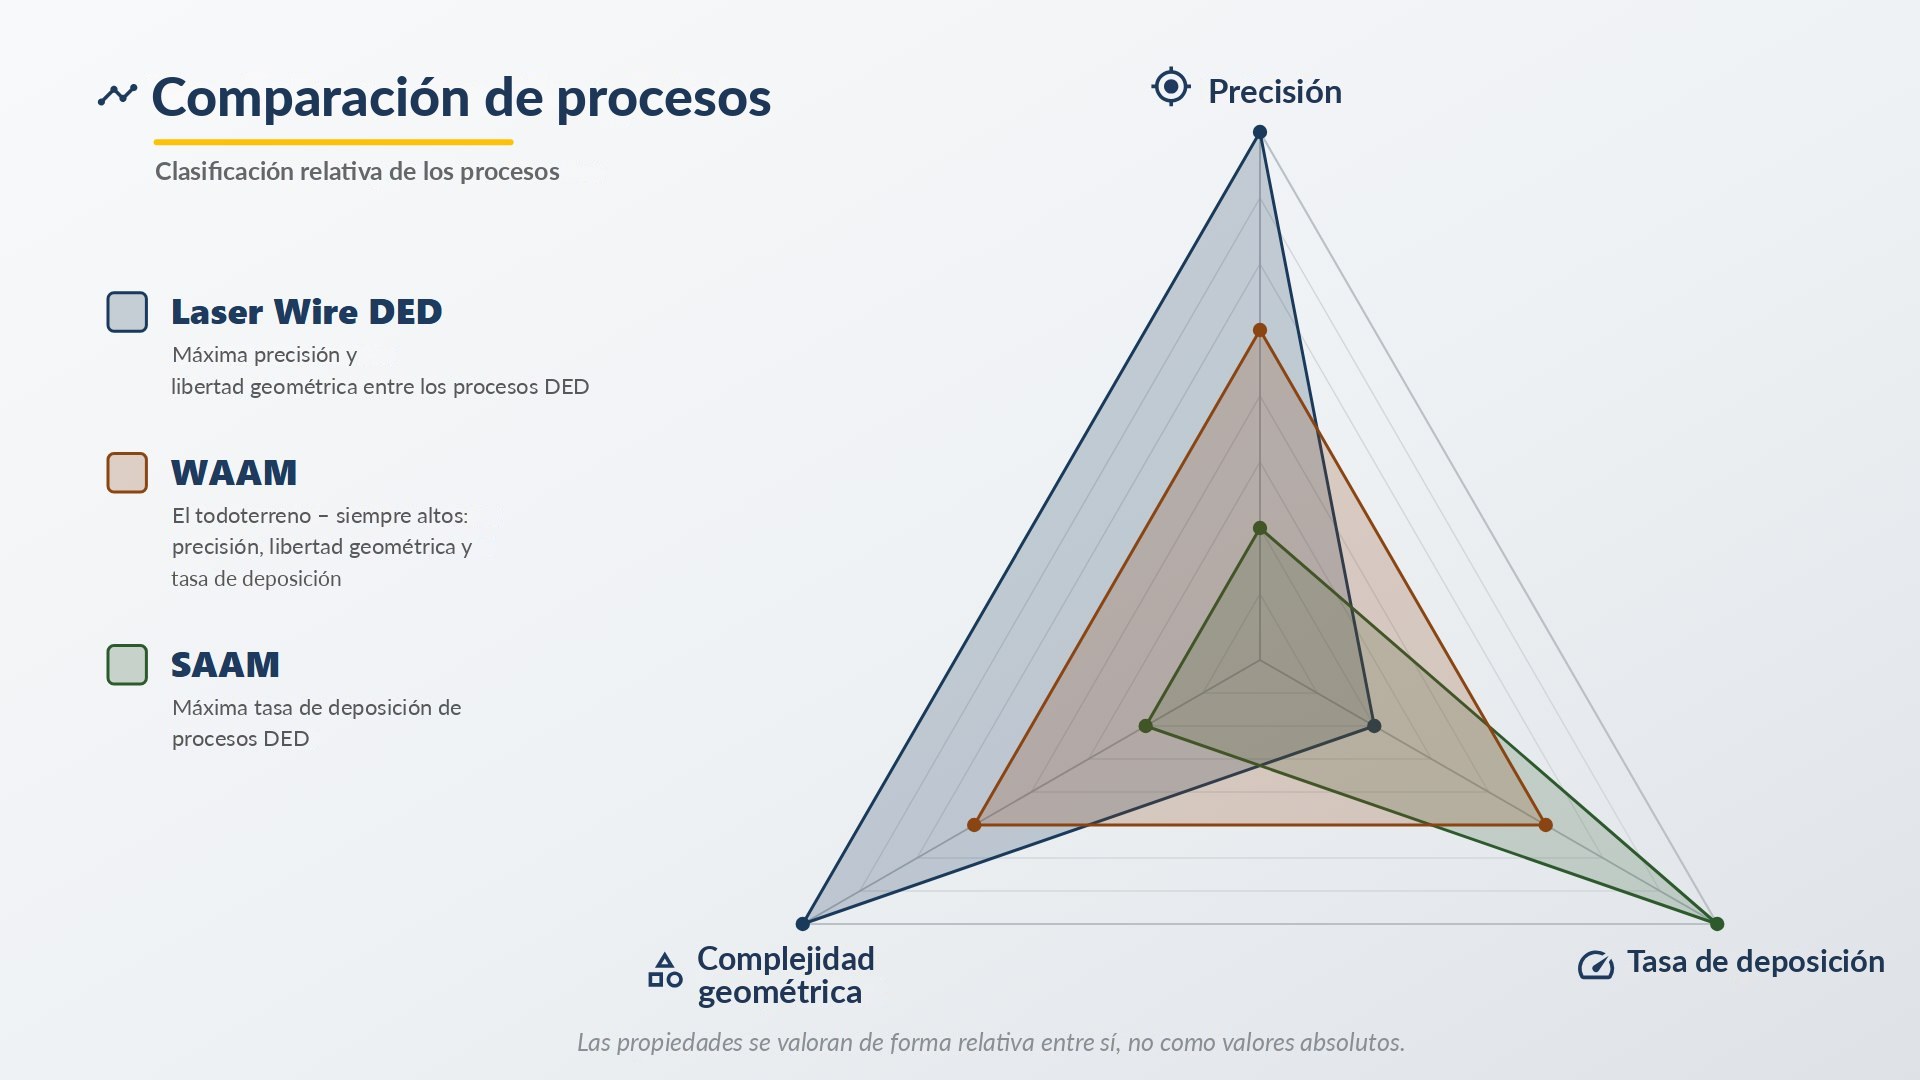
La elección correcta no depende solo del material. Son decisivos el tamaño de la pieza, la geometría, el aporte de calor, la accesibilidad, la precisión objetivo y el posprocesado.
Laser Wire DED
preciso, fino, máxima libertad geométrica
WAAM
equilibrado, versátil, el todoterreno
SAAM
grande, rápido, máxima tasa de deposición
El proceso es solo el principio.
Que una pieza sea realmente adecuada se decide en la geometría: voladizos, acumulaciones de calor, accesibilidad, dirección de construcción y posprocesado determinan el esfuerzo real.