
Il Wire-based DED produce grezzi. Non pezzi finiti.
La deposizione di materiale è di norma solo il primo passo. Precisione dimensionale, superfici e contorni funzionali derivano dalla post-lavorazione corretta.
Che sia costruito in modo ibrido o puramente additivo: in molti casi il Wire-based DED fornisce un grezzo near-net-shape. Il componente è vicino alla geometria target, ma richiede lavorazioni mirate per superfici di precisione, fori, accoppiamenti e aree funzionali.
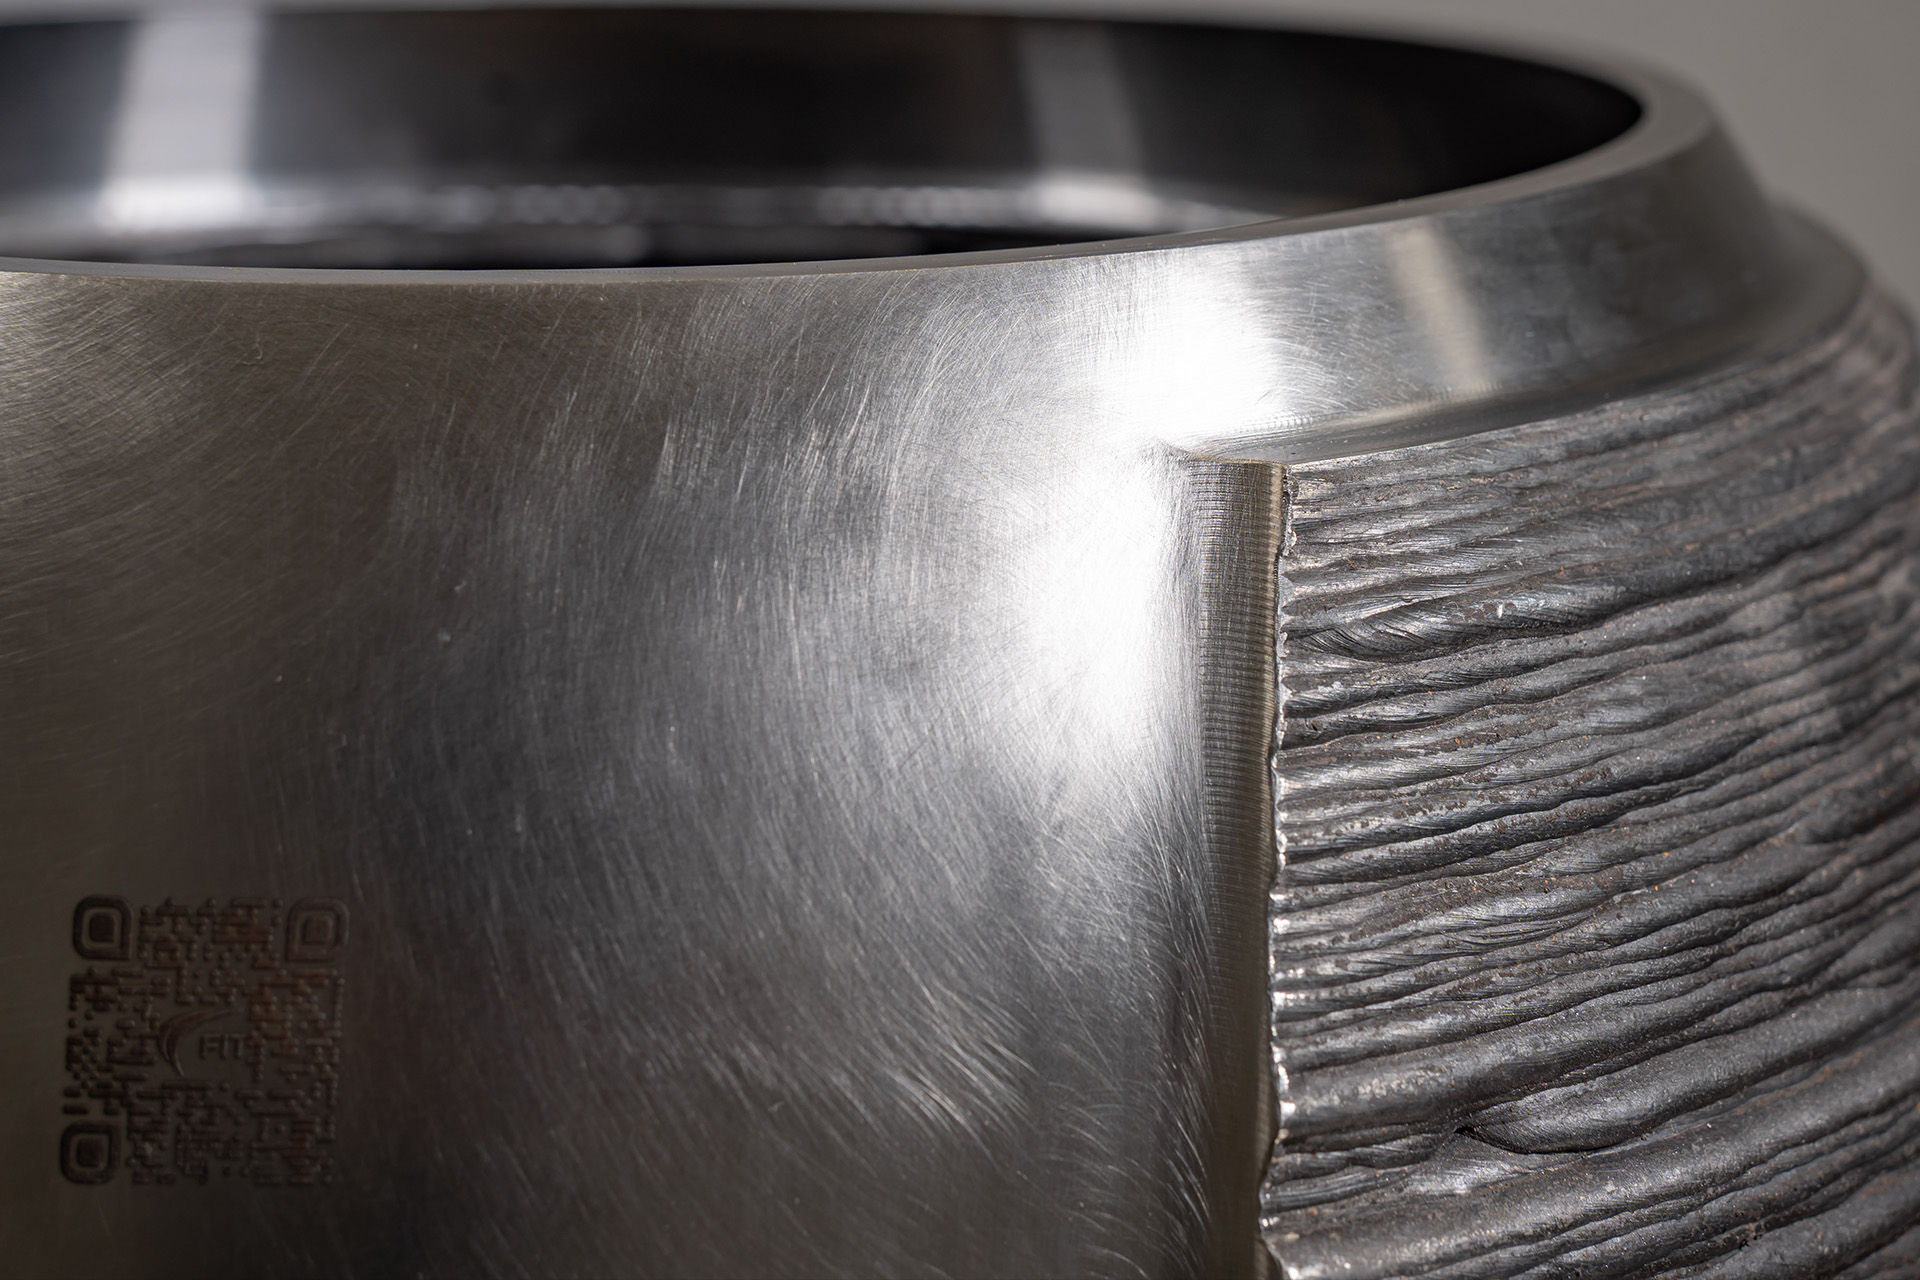
Non ogni dettaglio appartiene alla costruzione.
I piccoli dettagli spesso non sono realizzabili in modo sensato per via additiva. Fori, filettature, spigoli vivi, raggi piccoli, scanalature strette, superfici di tenuta e accoppiamenti si ottengono di norma meglio mediante fresatura, foratura, tornitura, rettifica o elettroerosione.
La post-lavorazione genera precisione.
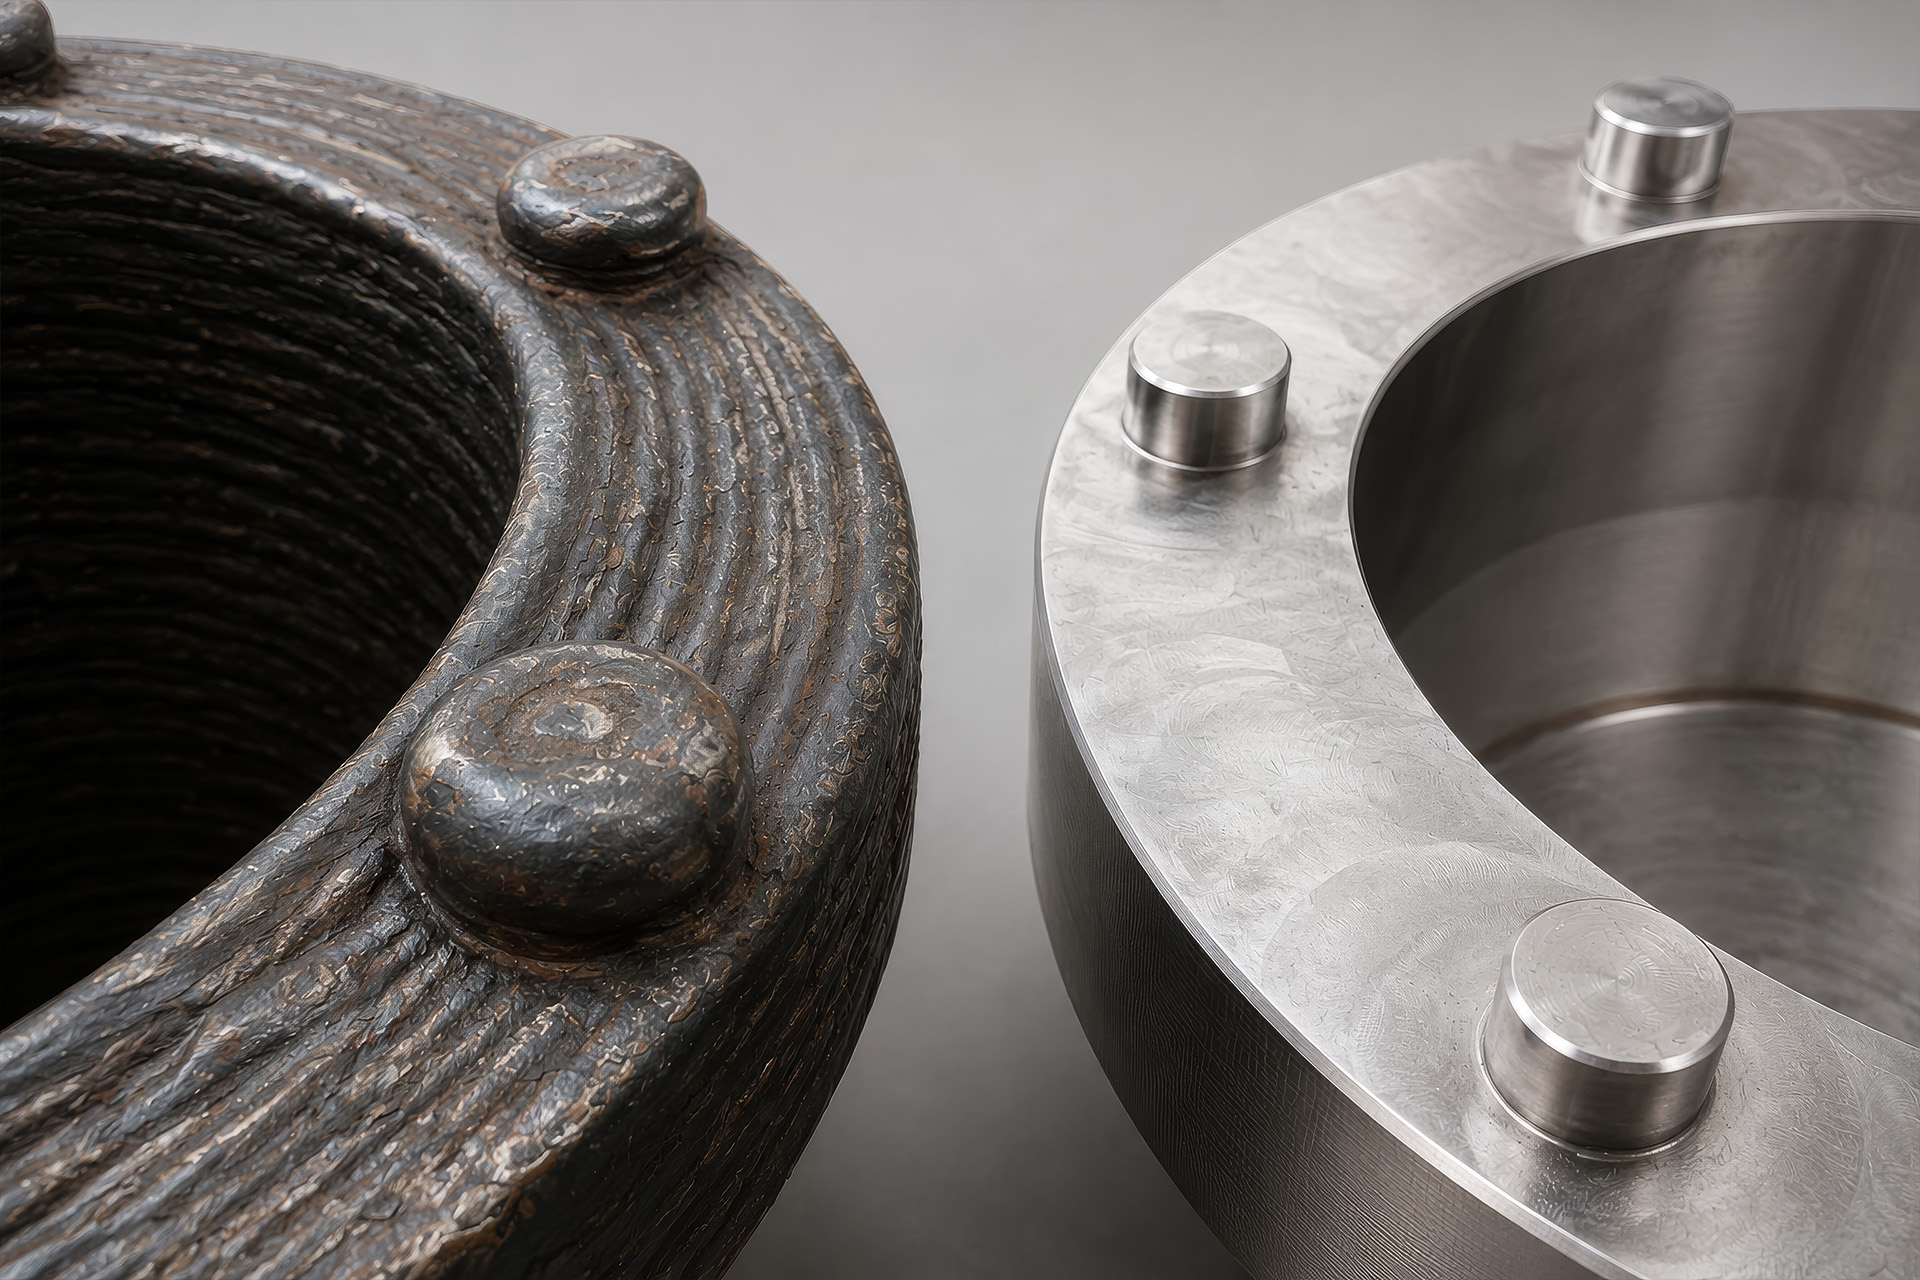
Sovrametallo insufficiente è un rischio. Sovrametallo eccessivo è un costo.
Il grezzo deve contenere materiale sufficiente perché il contorno finale possa essere ricavato in sicurezza. Un sovrametallo insufficiente compromette precisione dimensionale e superficie. Un sovrametallo eccessivo aumenta tempo di costruzione, apporto termico e onere di lavorazione.
- Dove il componente richiede un sovrametallo di lavorazione?
- Quali superfici sono critiche per la funzione?
- Quanto materiale deve essere rimosso in seguito?
- Dove un sovrametallo aggiuntivo genera calore inutile?
Il cordone non è una superficie funzionale.
Le superfici costruite per via additiva mostrano struttura dei cordoni, ondulazione e tracce di processo. Per superfici di tenuta, sedi di cuscinetti, accoppiamenti o superfici di contatto definite la post-lavorazione è parte integrante della catena di processo.
- Precisione dimensionale
- Rugosità definita
- Superfici piane
- Fori circolari
- Sedi precise
- Superfici funzionali riproducibili
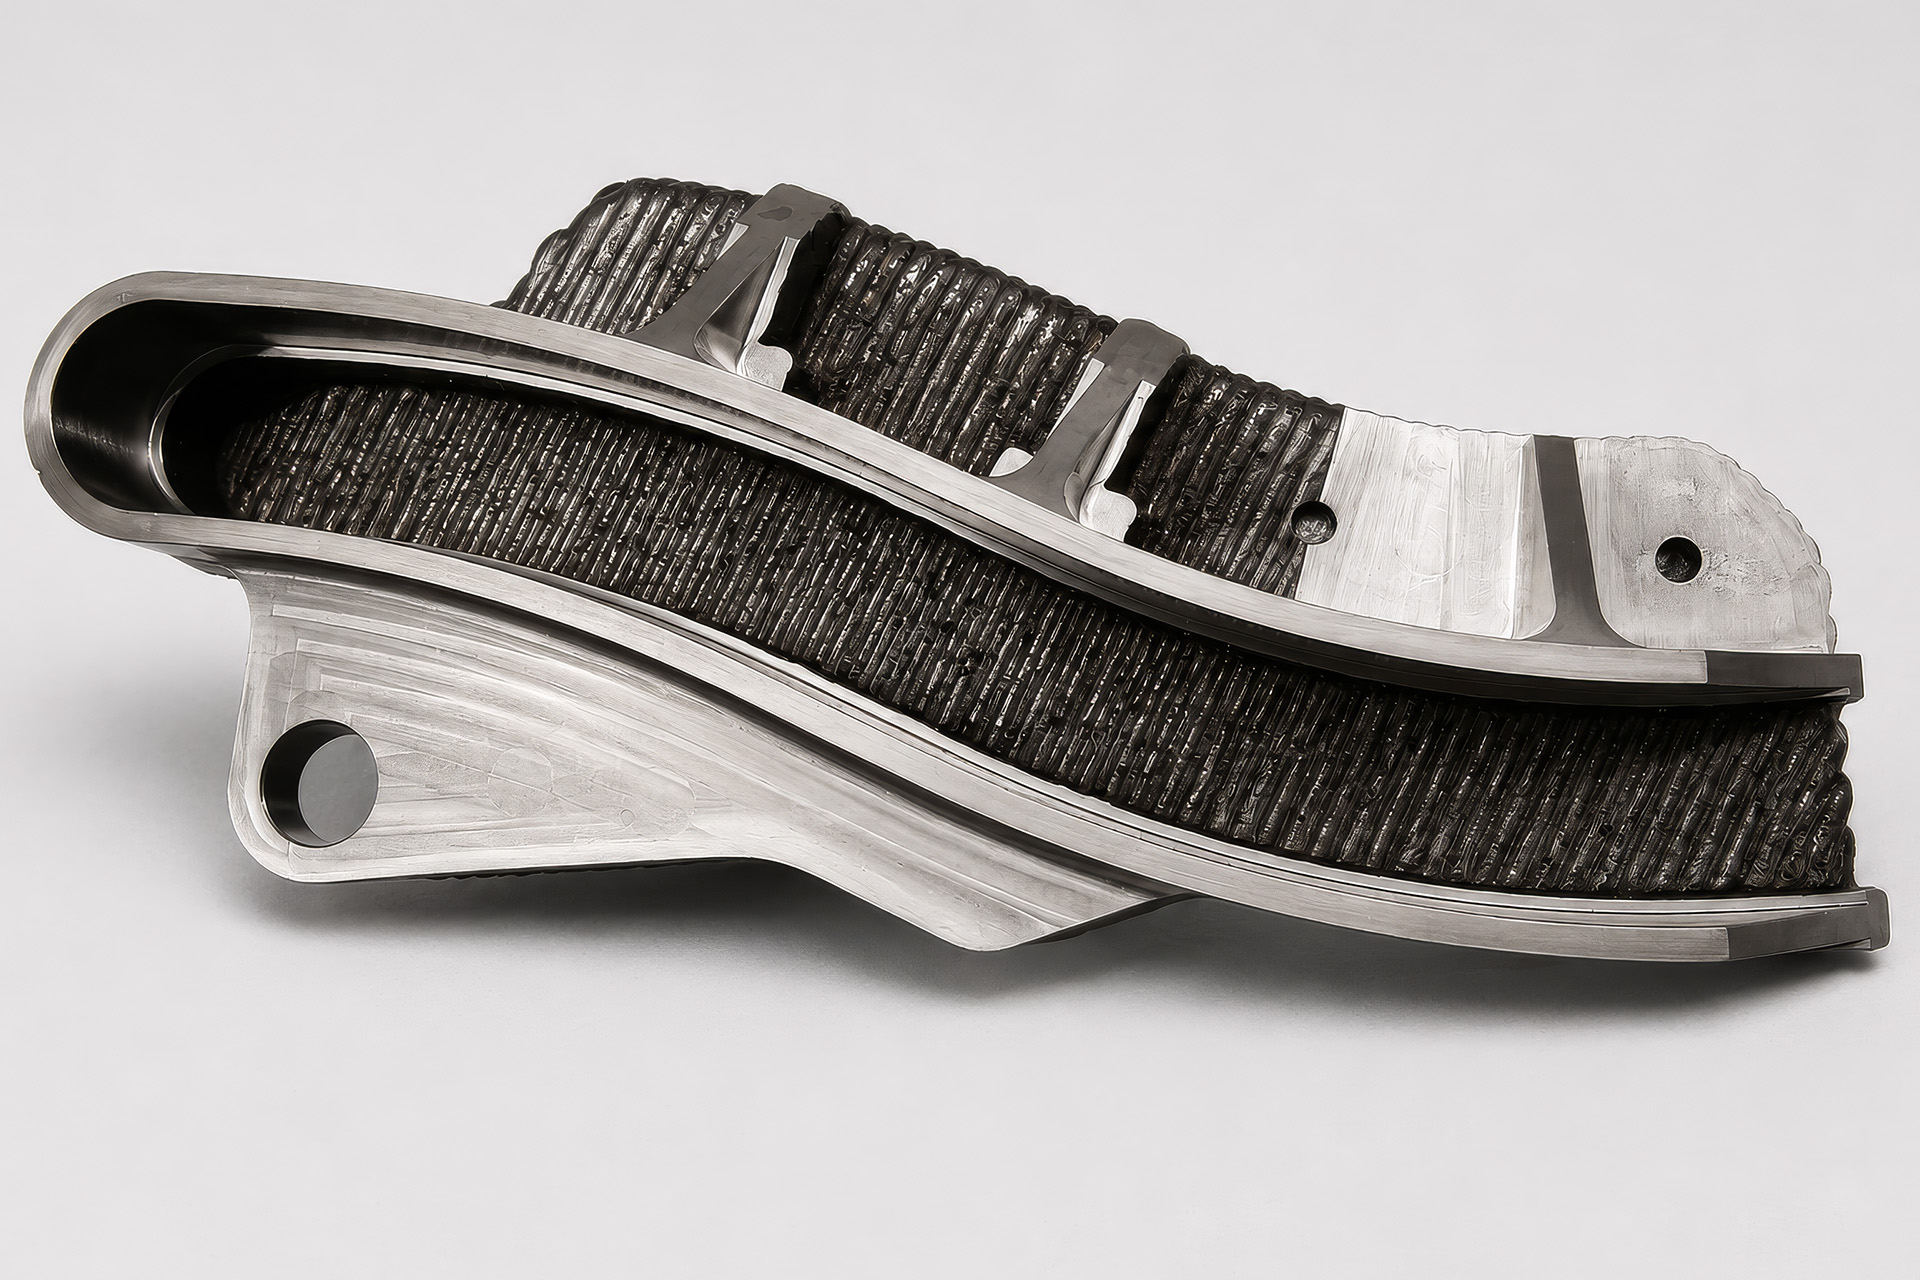
Ciò che non è raggiungibile non può essere finito.
La post-lavorazione richiede accesso. Tasche profonde, superfici nascoste, spazi interni stretti e angoli sfavorevoli possono impedire la realizzazione successiva di superfici funzionali di precisione.
- Superfici di accoppiamento interne
- Fori profondi senza accesso utensile
- Sottosquadri
- Fessure strette
- Geometrie difficili da serrare
- Superfici funzionali dietro le zone di costruzione
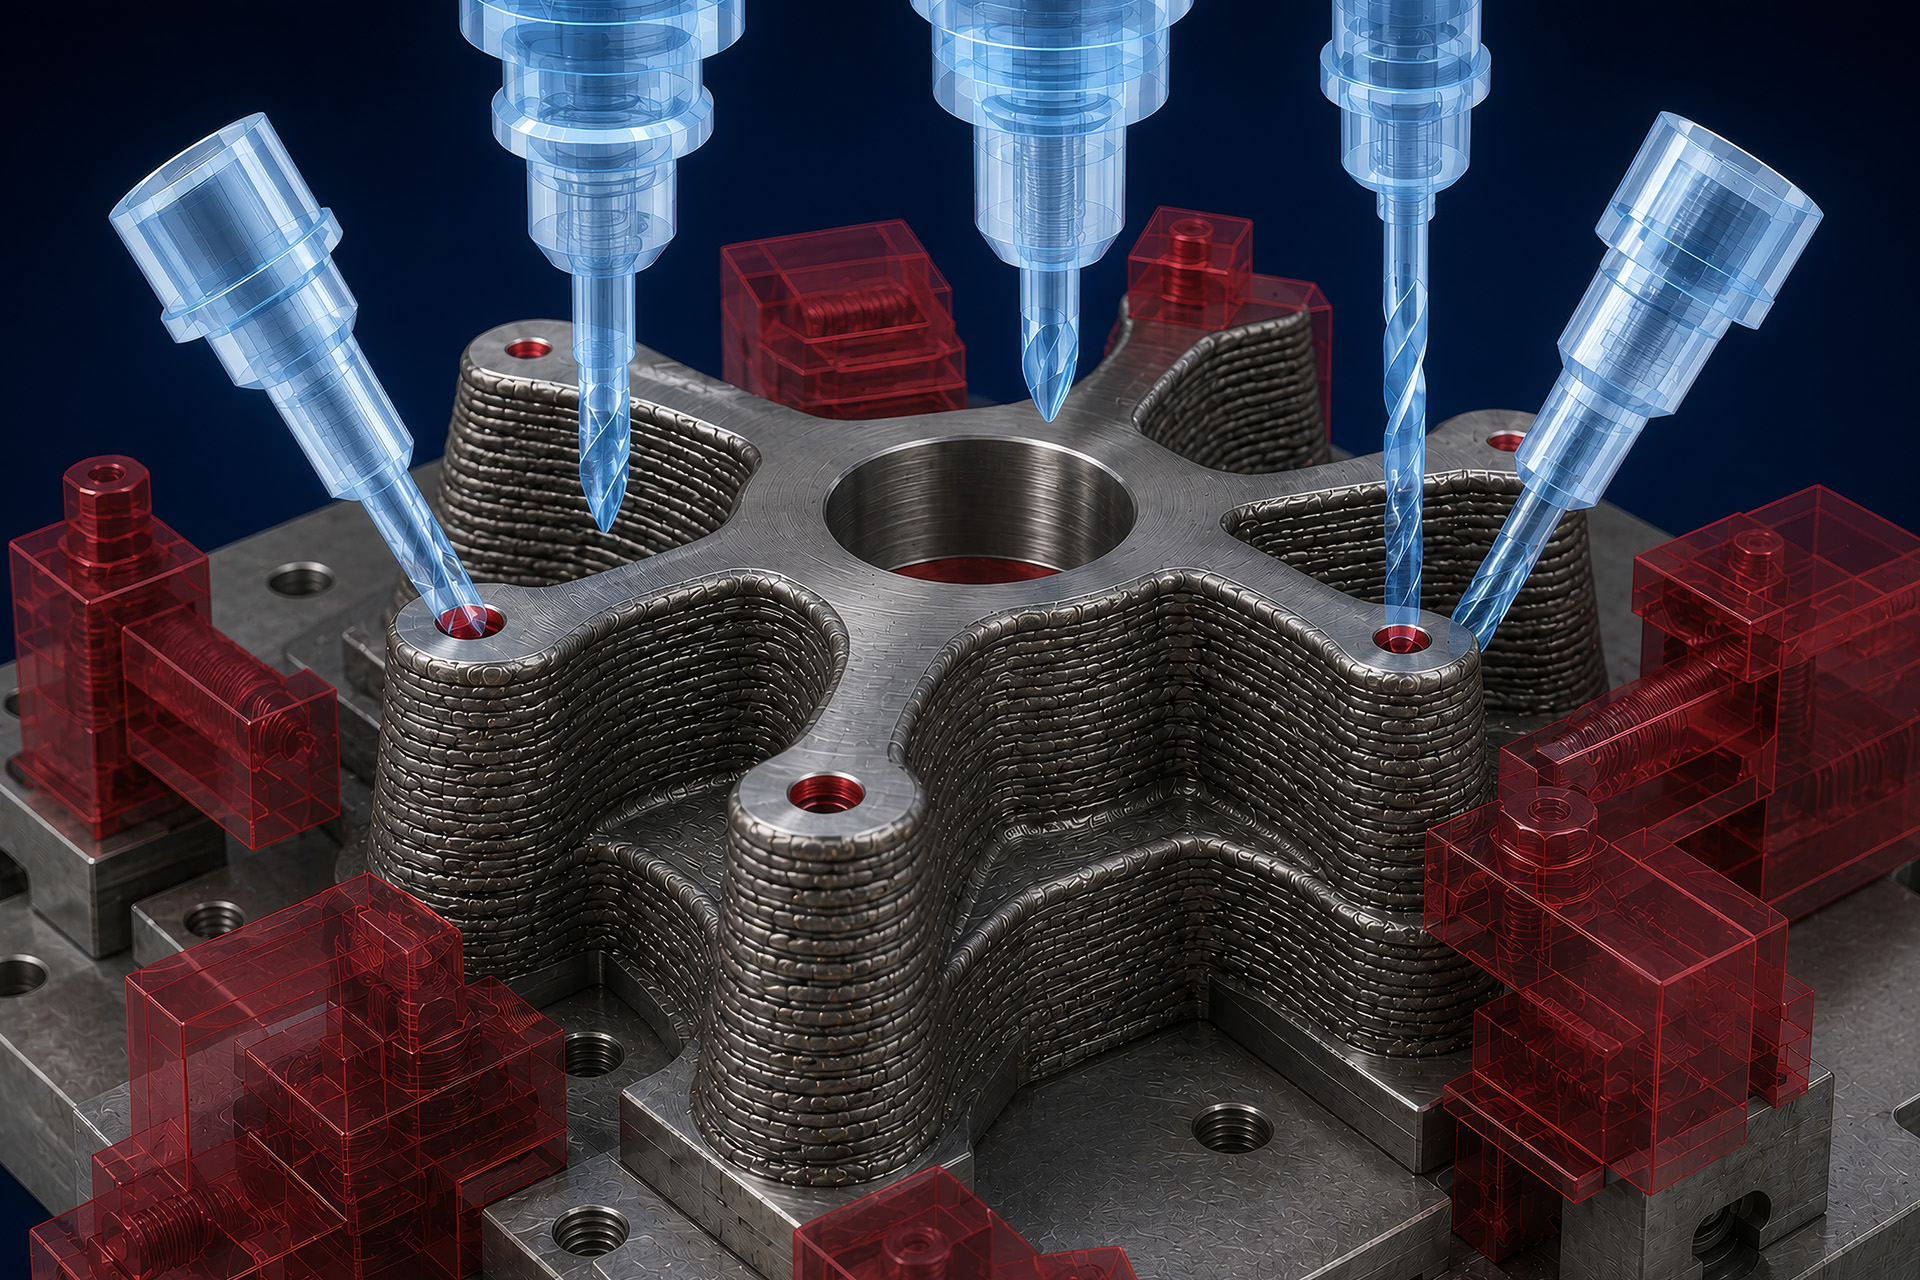
La post-lavorazione inizia prima della costruzione.
Per una finitura precisa il componente richiede superfici di riferimento, possibilità di serraggio e posizioni di lavorazione stabili. Questi aspetti vanno considerati già nel grezzo.
- Superfici di riferimento
- Superfici di serraggio
- Direzioni di lavorazione
- Stabilità durante la fresatura
- Sequenza delle fasi di processo
- Distorsione dopo l'apporto termico
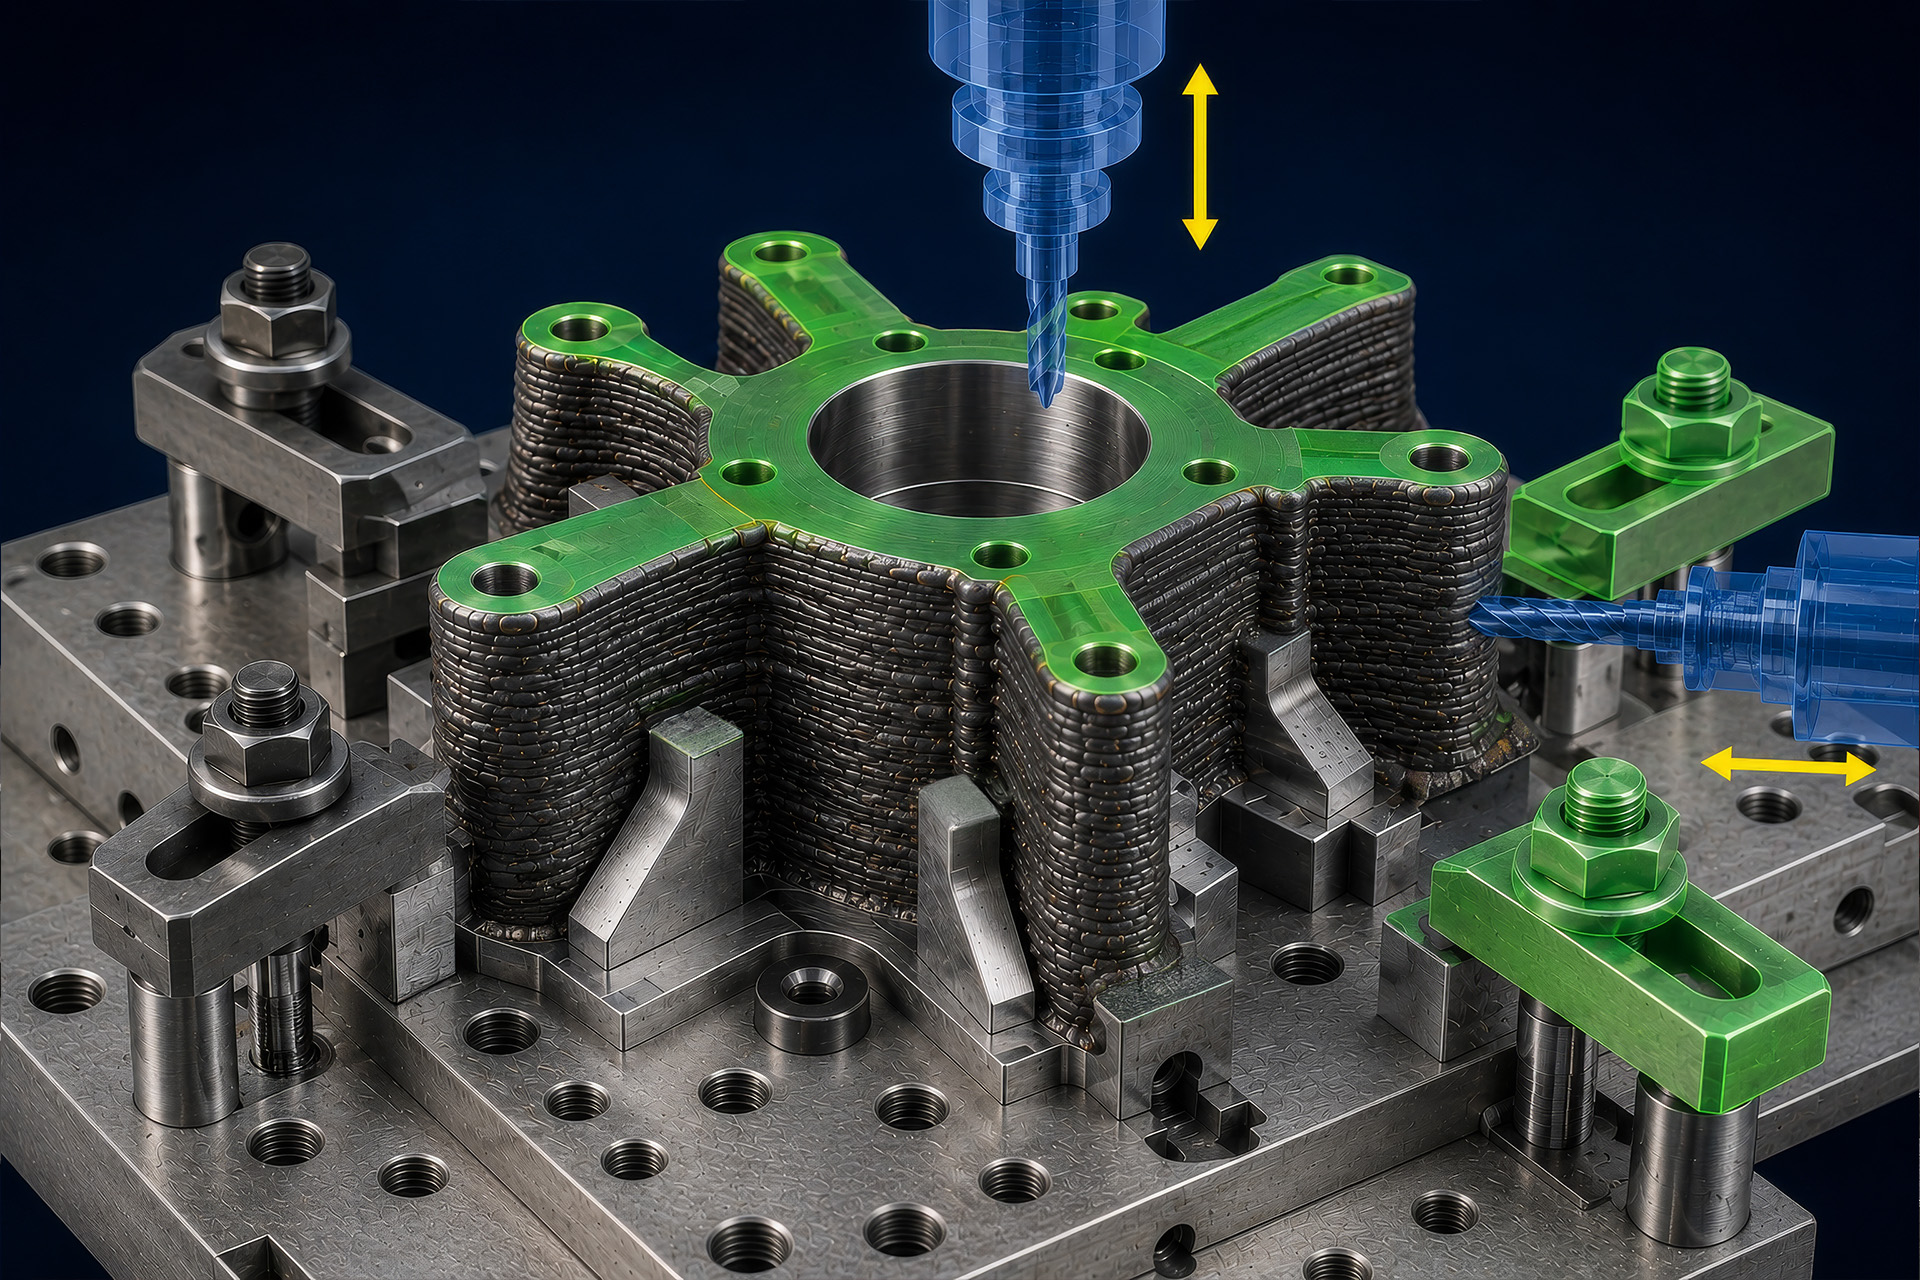
Il calore modifica il grezzo.
Il Wire-based DED apporta localmente molta energia. Di conseguenza il corpo base o le aree costruite per via additiva possono distorcersi. La post-lavorazione deve tenere conto di questo stato, non della geometria CAD ideale.
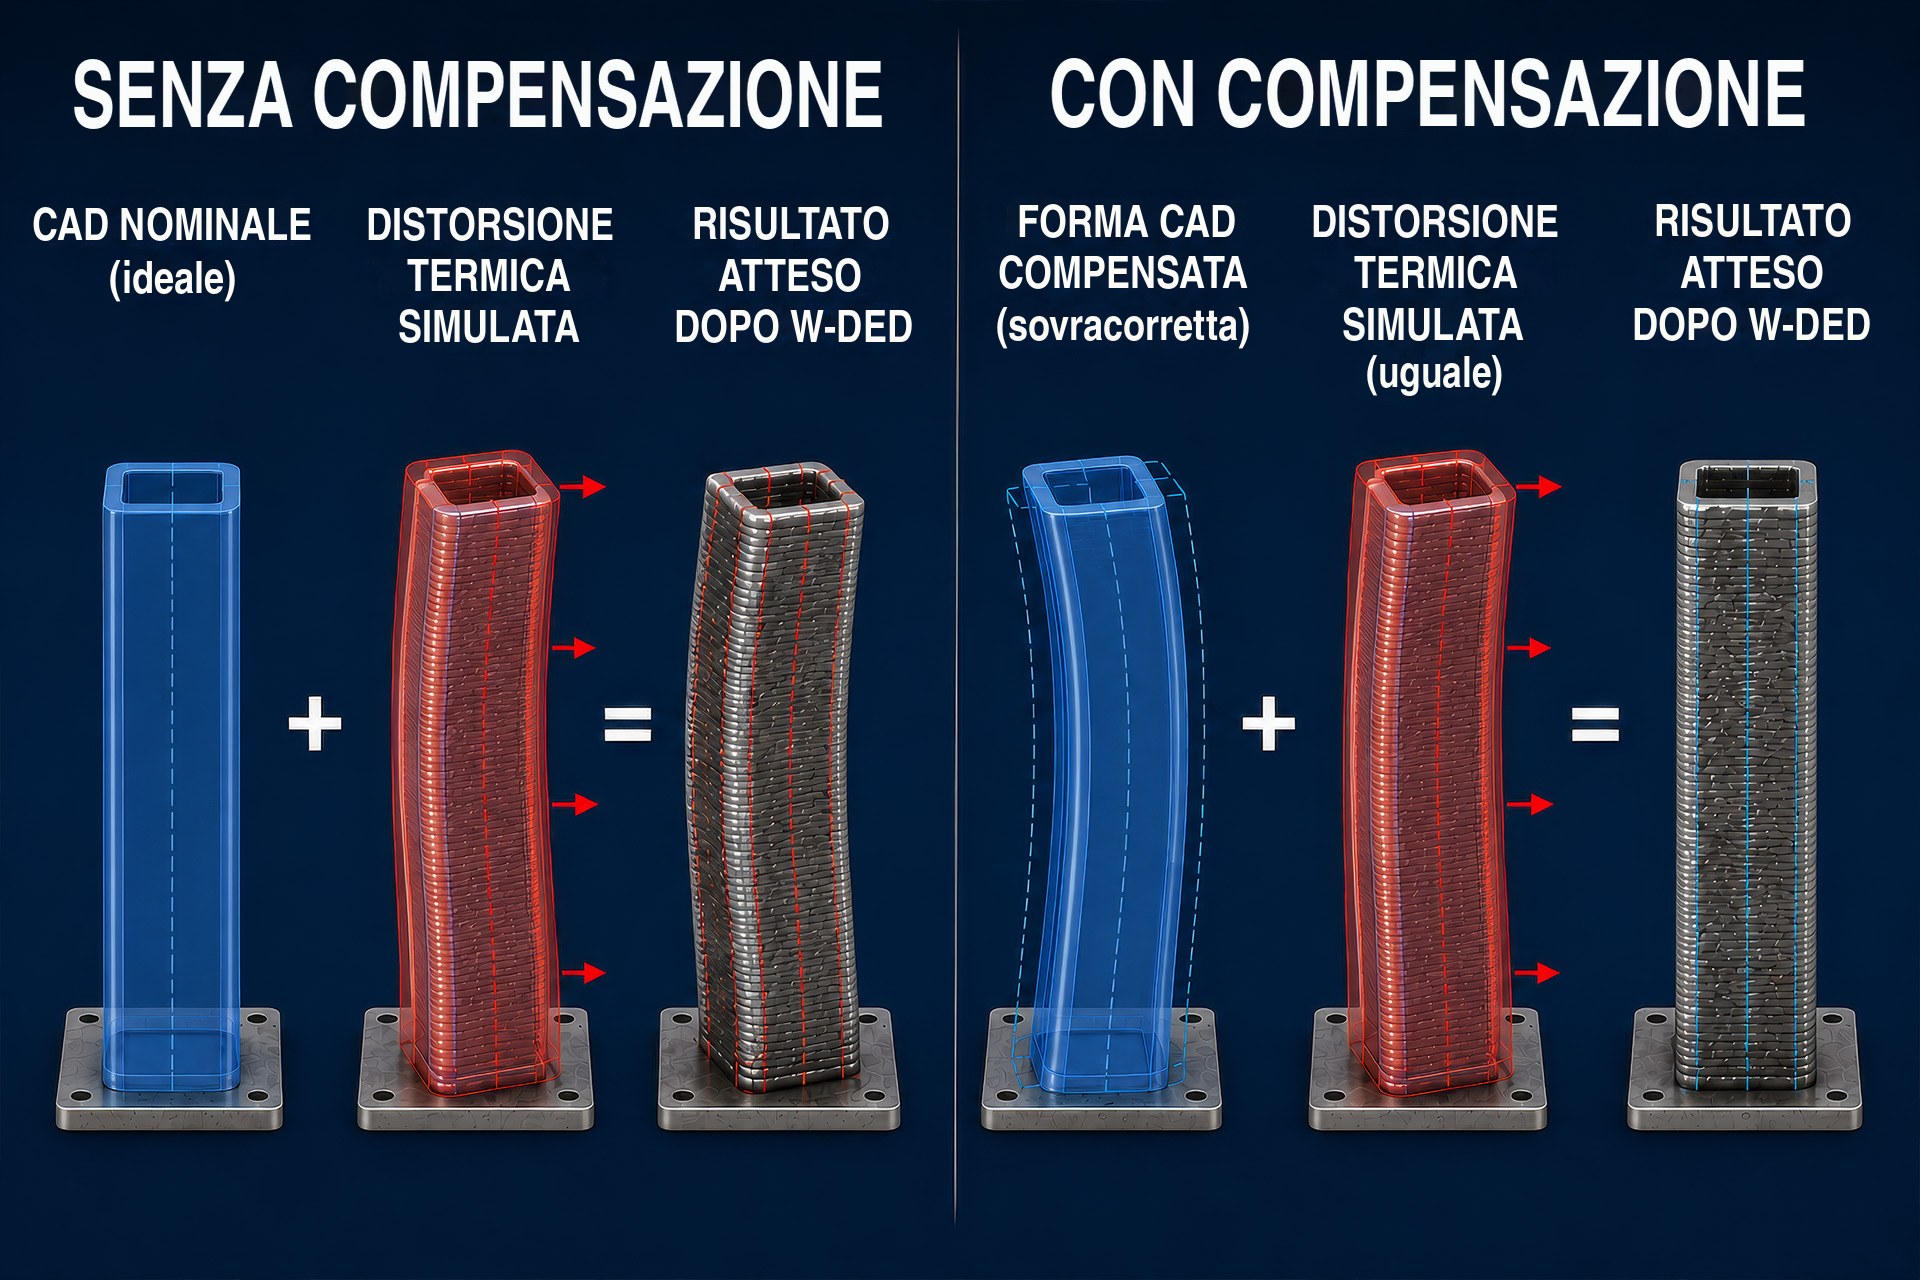
Prima pensare al grezzo. Poi al pezzo finito.
Una buona pianificazione separa nettamente il volume costruito per via additiva dalla precisione generata in seguito.
- Quali aree vengono costruite?
- Quali aree vengono lavorate?
- Dove serve un sovrametallo?
- Dove servono superfici di riferimento?
- L'accesso utensile è garantito?
- Quali tolleranze si ottengono solo alla fine?
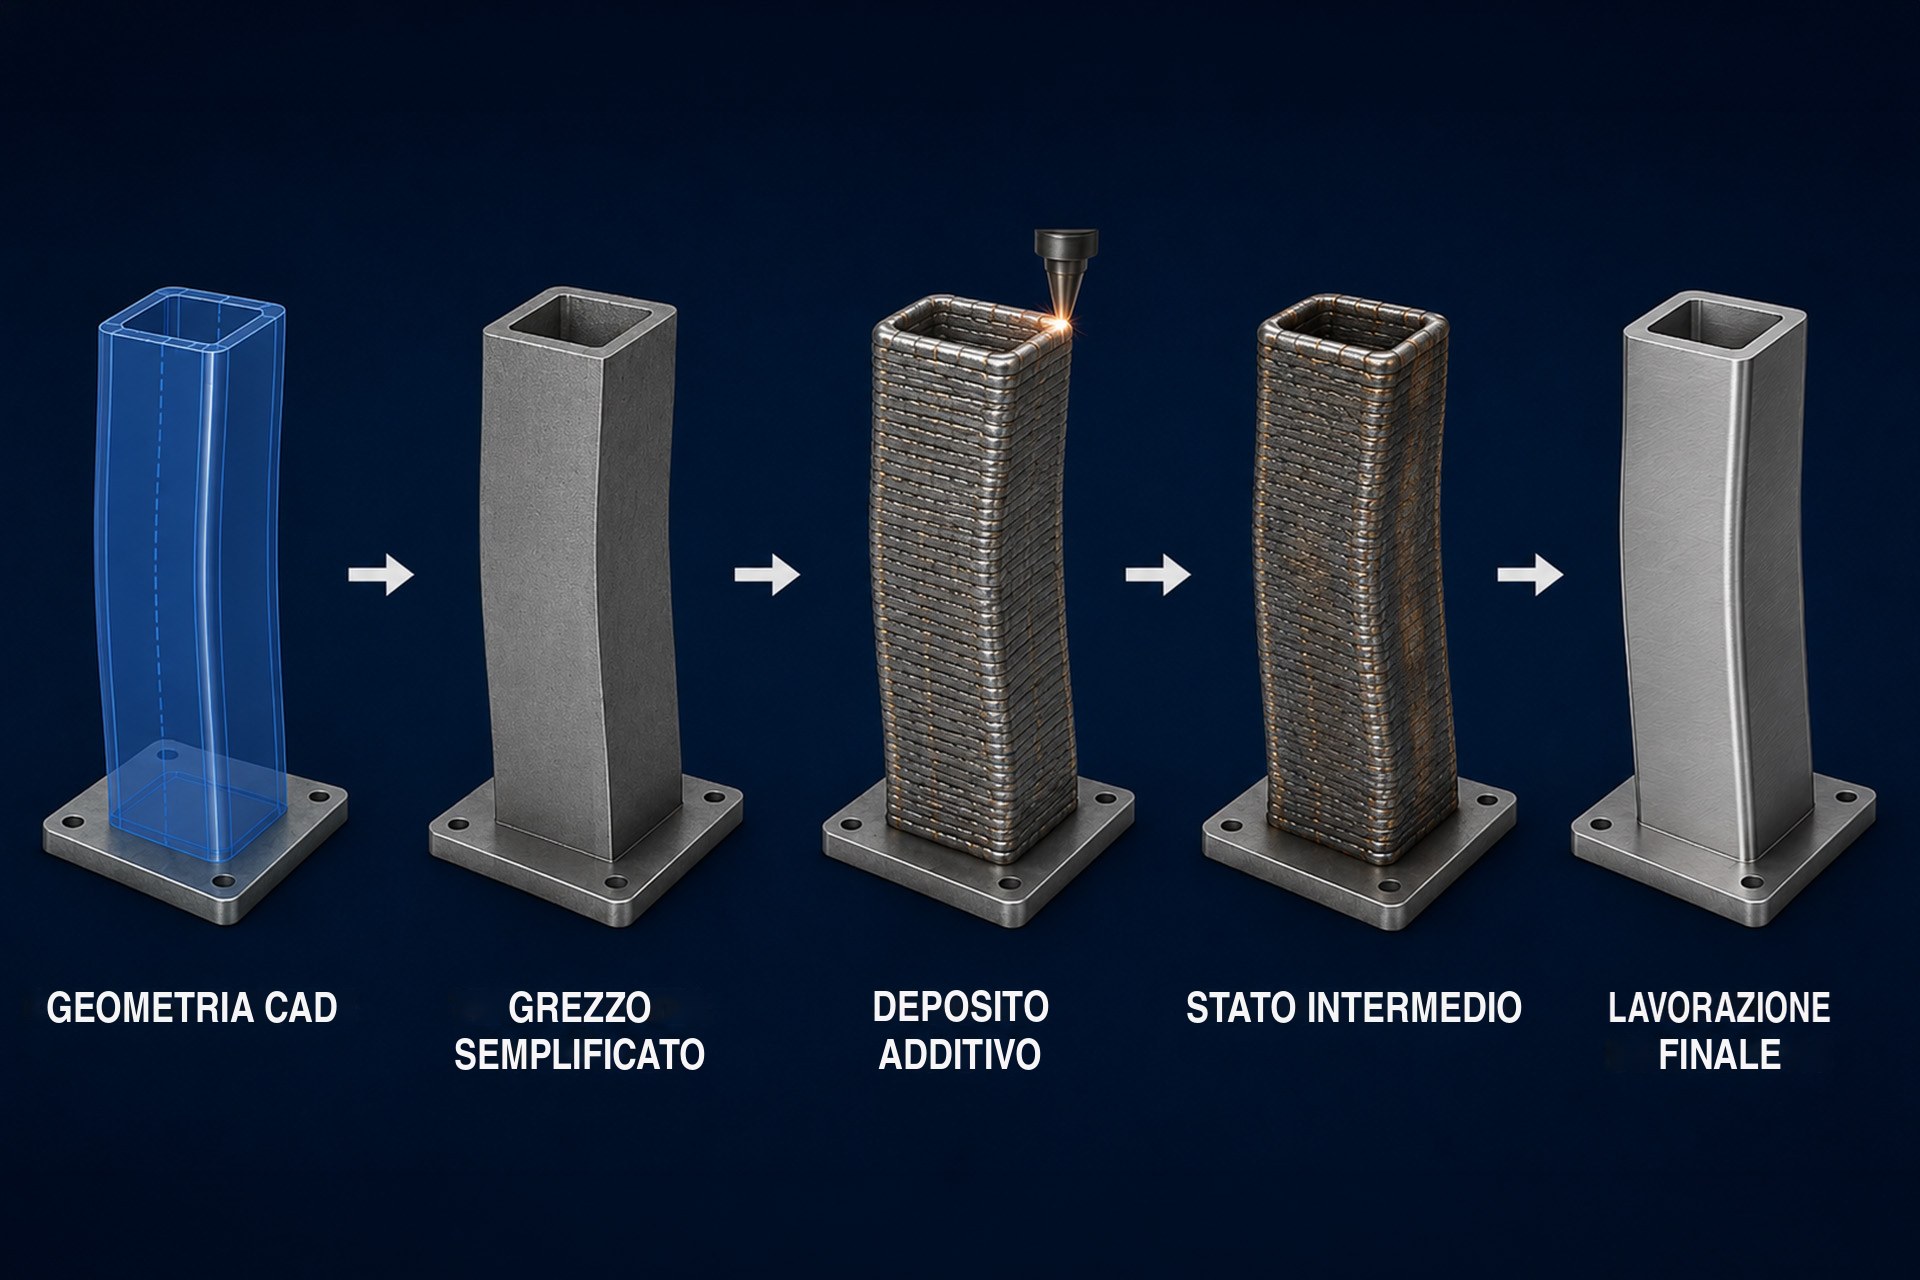
Il limite del processo è spesso il limite della catena di processo.
Il Wire-based DED diventa forte quando costruzione e post-lavorazione vengono pensate insieme. Chi guarda solo la geometria finale trascura la vera leva: il grezzo giusto per la finitura giusta.