
Tre processi con caratteristiche diverse.
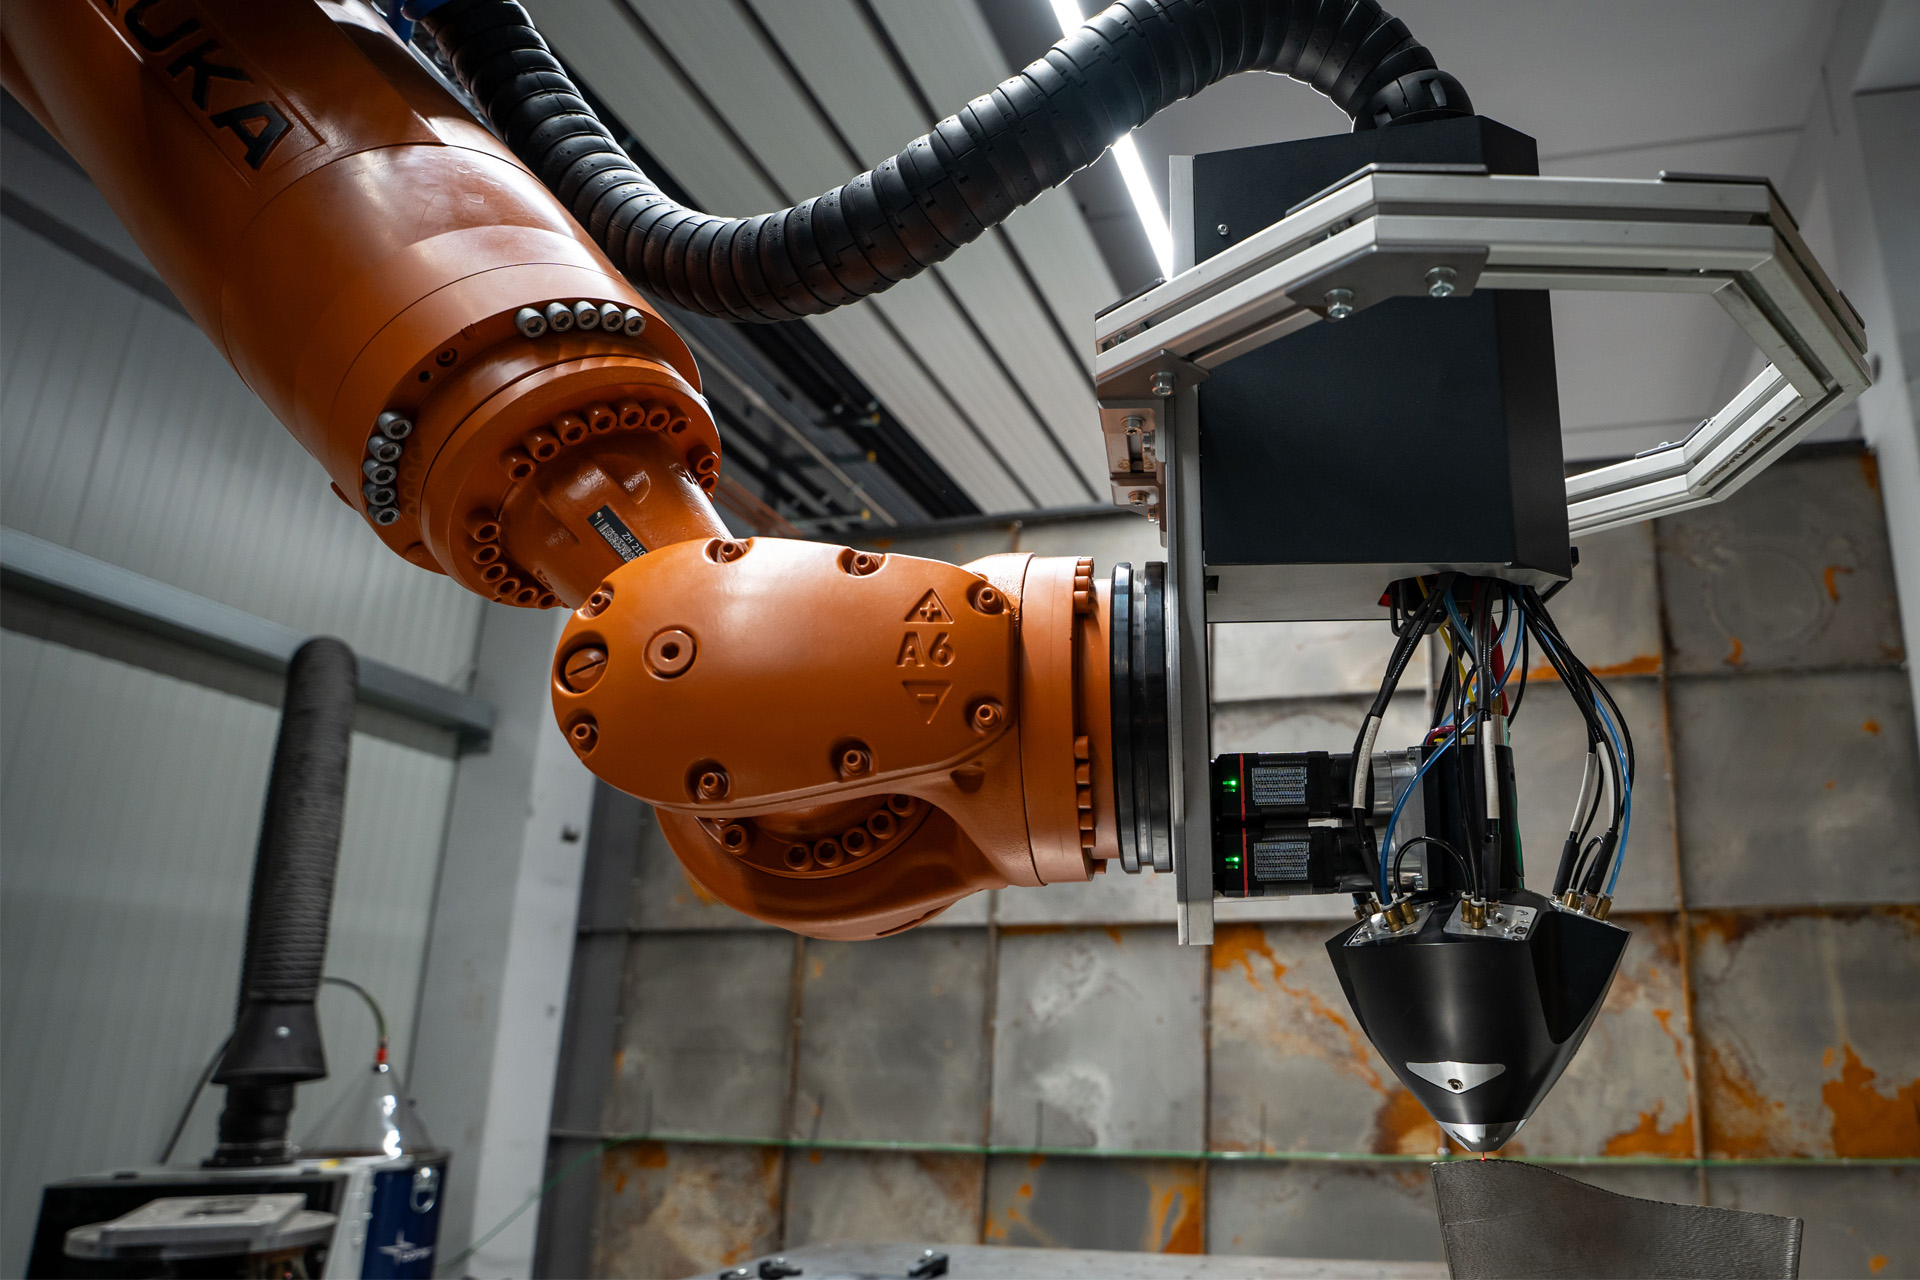
Laser Wire DED, WAAM e SAAM appartengono alla famiglia dei processi di deposizione metallica a filo. Tutti e tre costruiscono il metallo strato per strato a partire dal filo. Si differenziano in particolare per sorgente di energia, protezione del bagno di fusione, tasso di deposizione e risoluzione geometrica.
Laser Wire DED: apporto di energia controllato.
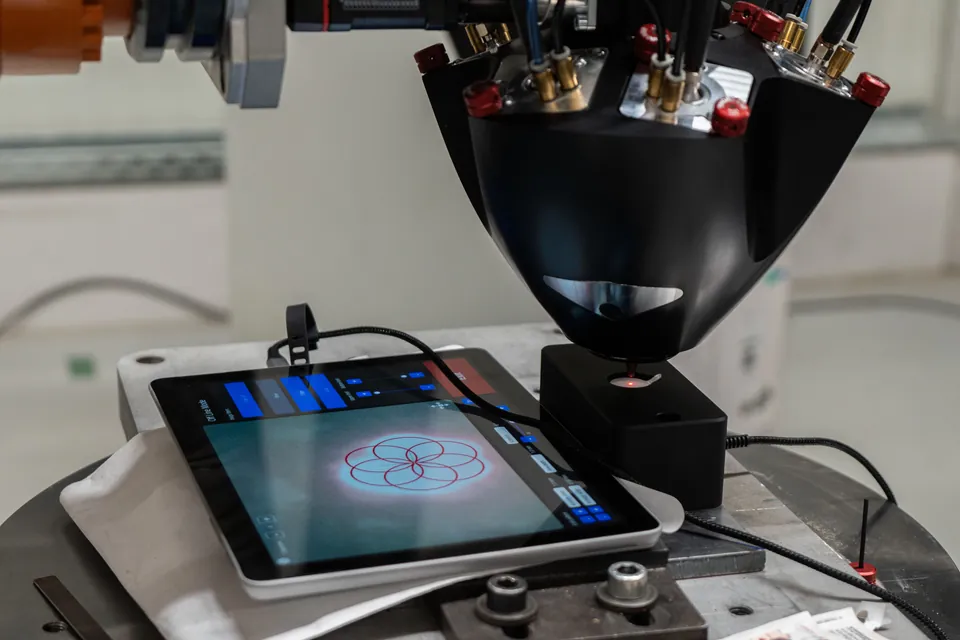
Nel Laser Wire DED il filo metallico viene fuso localmente con un laser e depositato in modo mirato. Il processo è particolarmente adatto quando sono importanti apporto termico controllato, strutture più fini e maggiore qualità geometrica.
- Apporto di energia preciso
- Bagno di fusione controllato
- Cordoni più fini
- Buona base per la post-lavorazione ibrida
WAAM: costruzione massiccia ad arco.
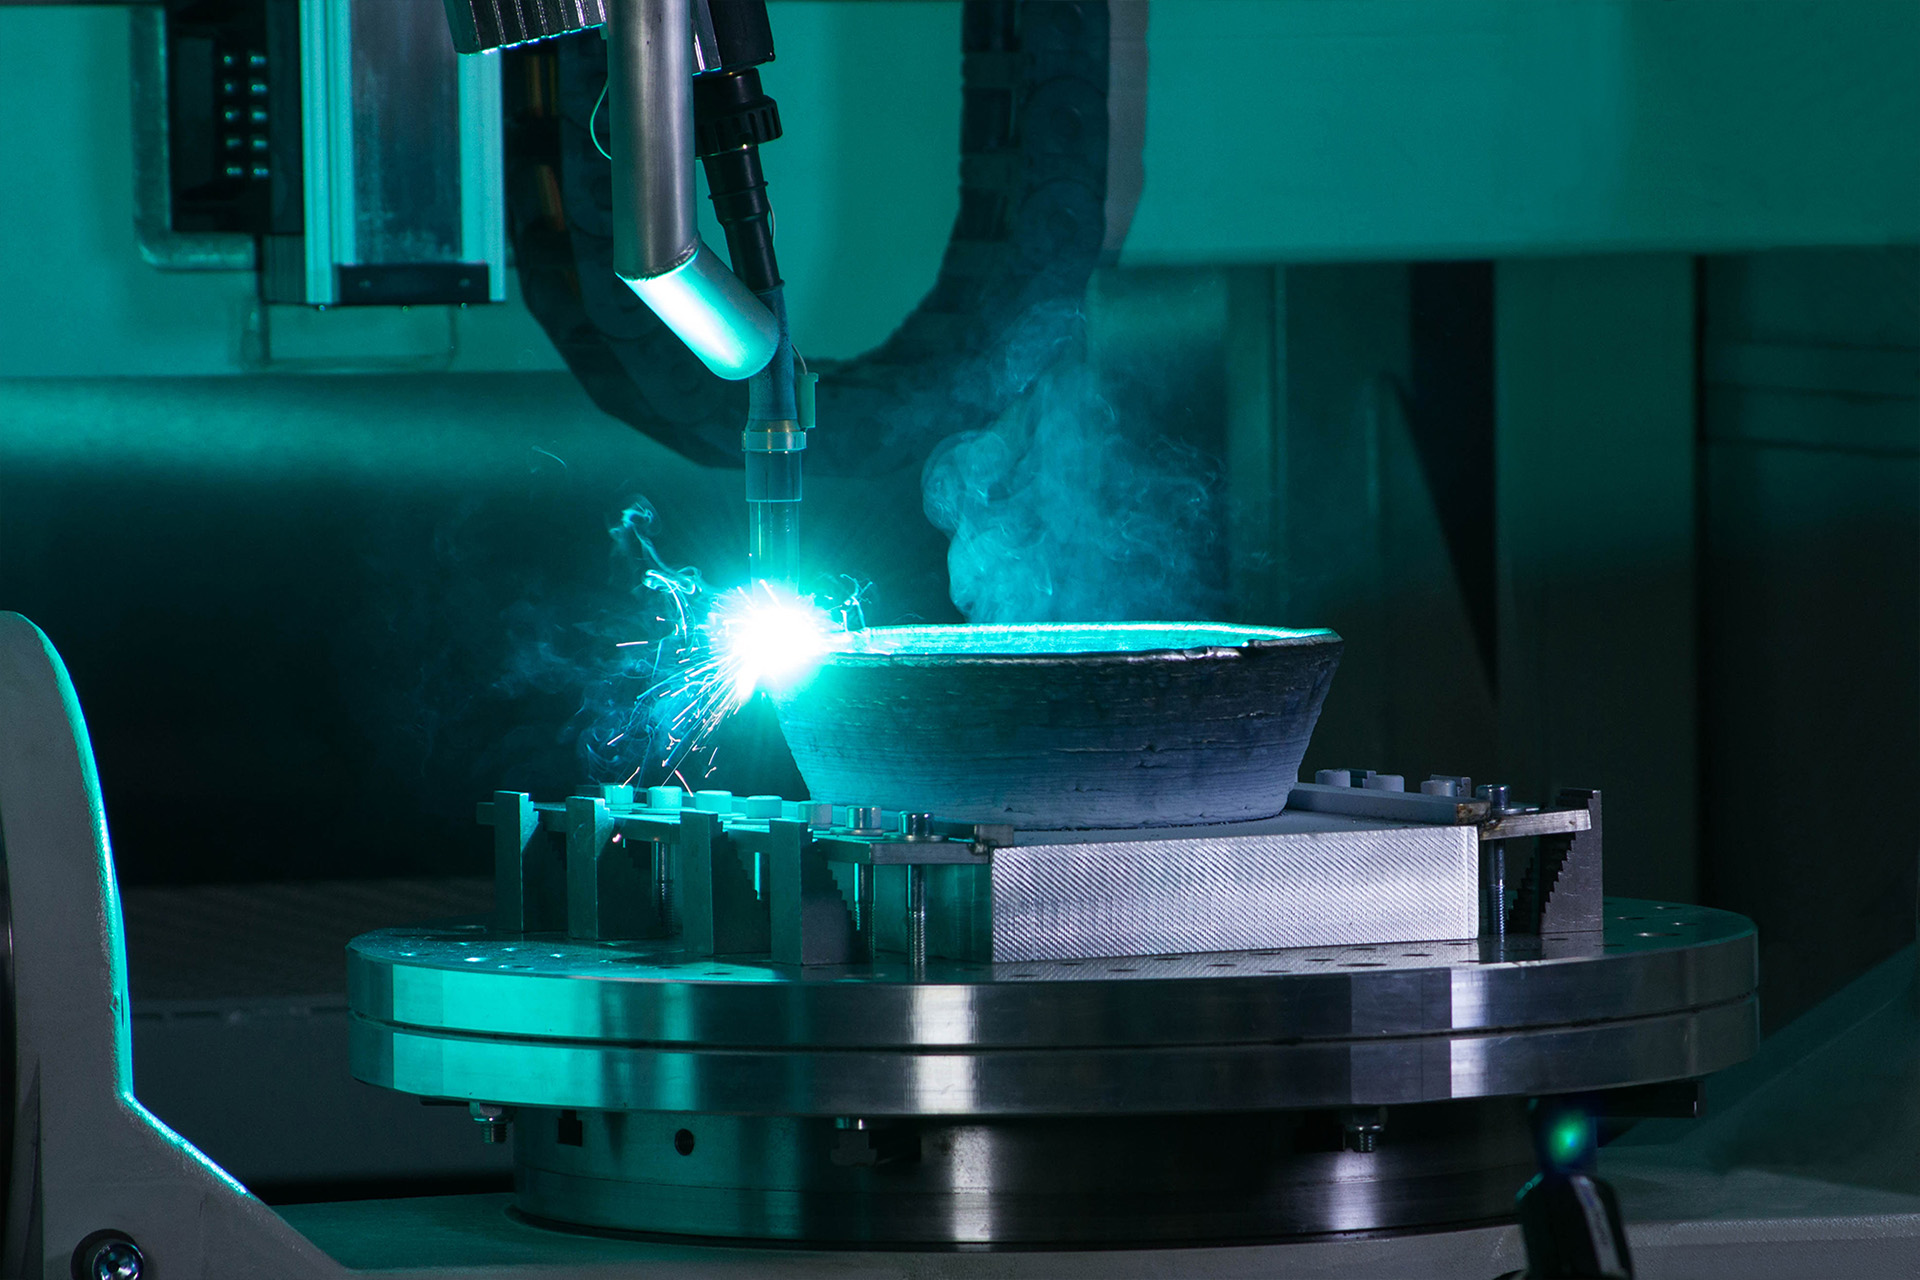
Il WAAM utilizza un arco come sorgente di energia e lavora filo metallico con un elevato tasso di deposizione. Il processo diventa particolarmente interessante quando grandi volumi devono essere costruiti in modo economico.
- Elevato tasso di deposizione
- Componenti grandi
- Base di processo robusta
- Economico con molto volume di materiale
SAAM: elevato apporto di materiale con la saldatura ad arco sommerso.
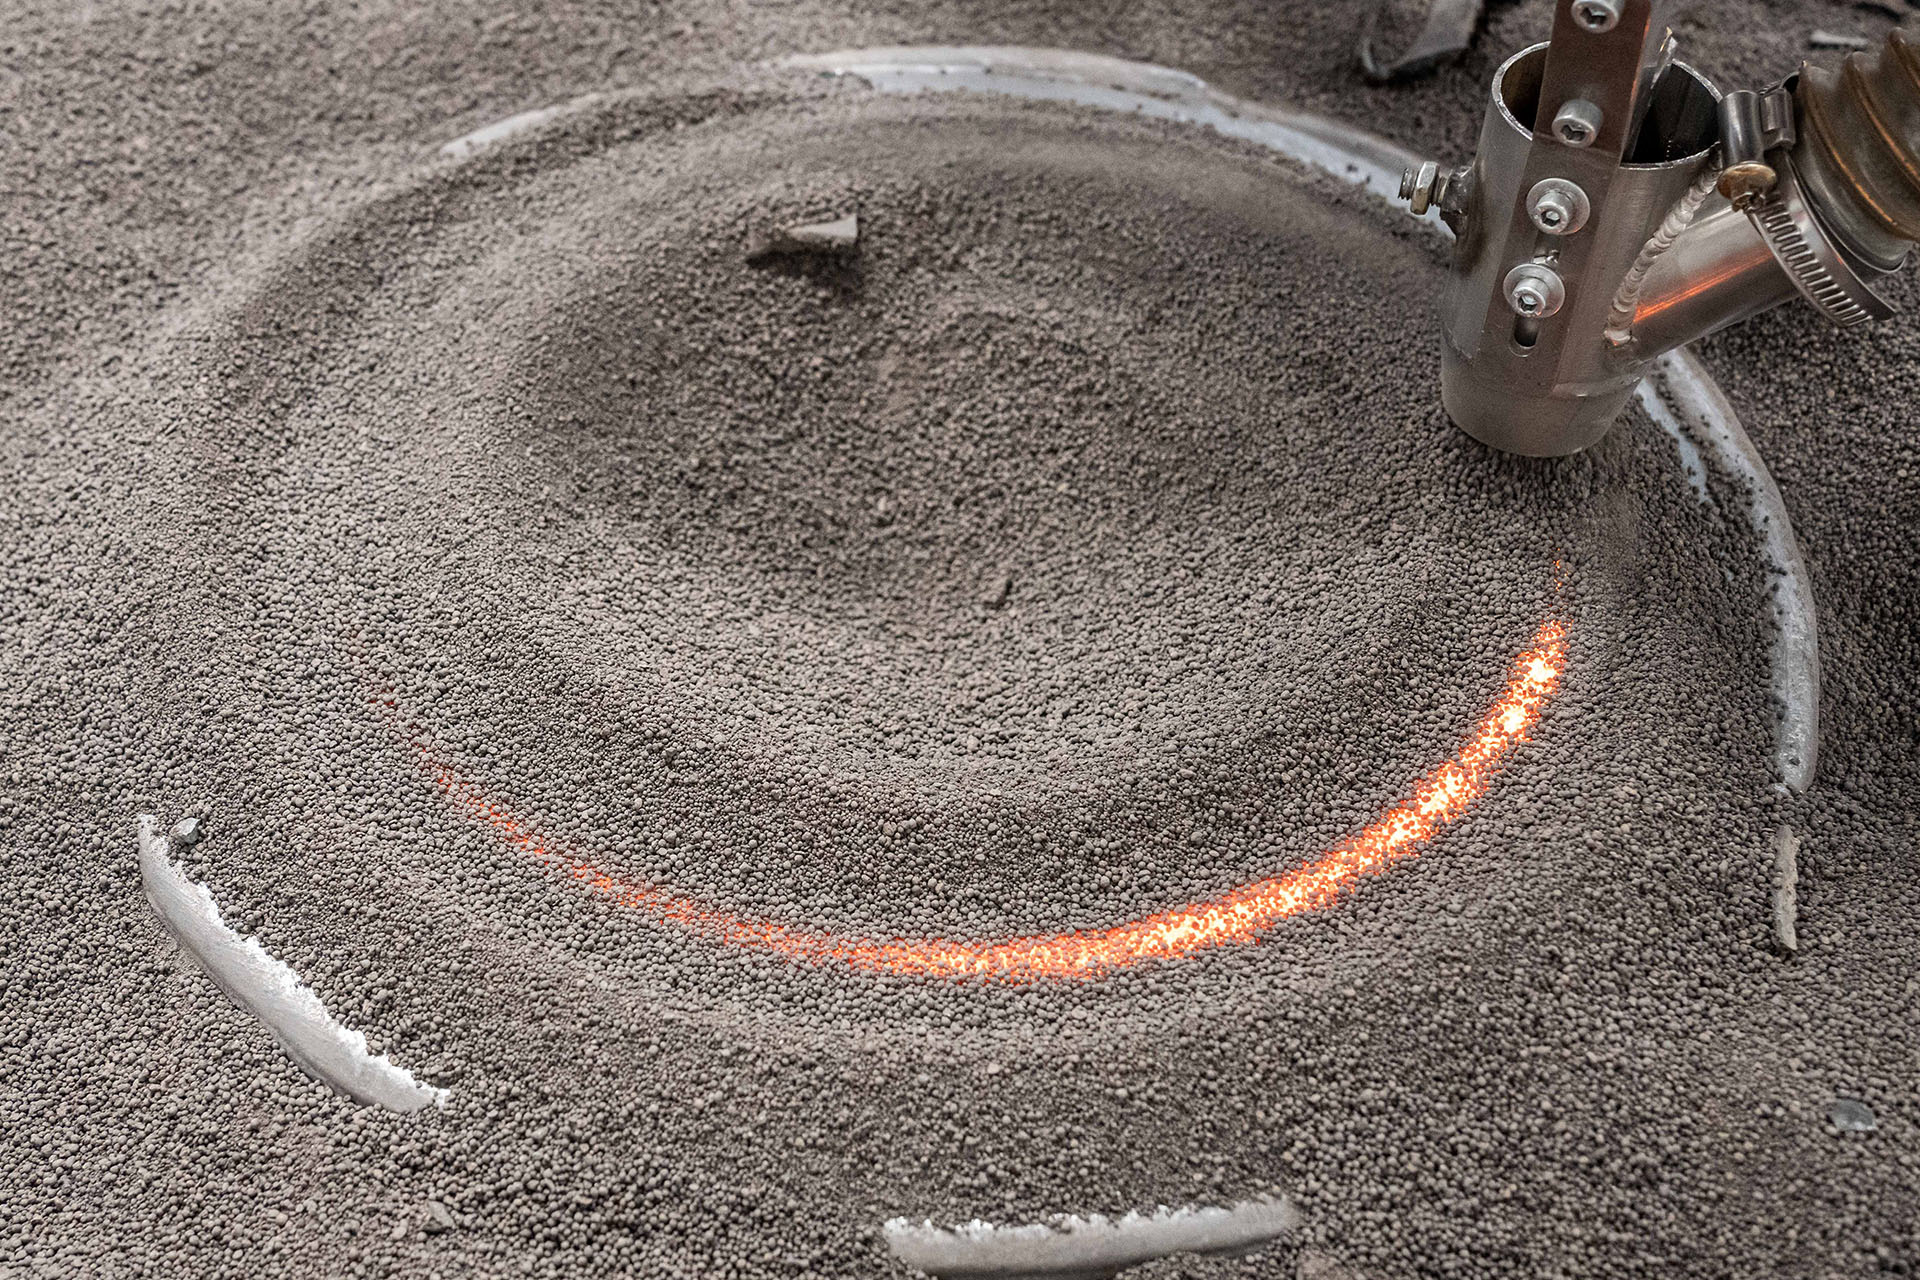
Il SAAM utilizza la saldatura ad arco sommerso per costruire il metallo strato per strato. Un arco elettrico fonde il filo di apporto sotto uno strato protettivo di flusso. La scoria che si forma viene rimossa prima di proseguire la costruzione. Il processo è particolarmente adatto a grandi grezzi metallici con elevato volume di costruzione e successiva lavorazione per asportazione di truciolo.
- Processo ad arco sommerso
- Elevato tasso di deposizione
- Grandi grezzi metallici
- Successiva lavorazione delle superfici funzionali
Presso FIT
Gli impianti dietro i tre processi
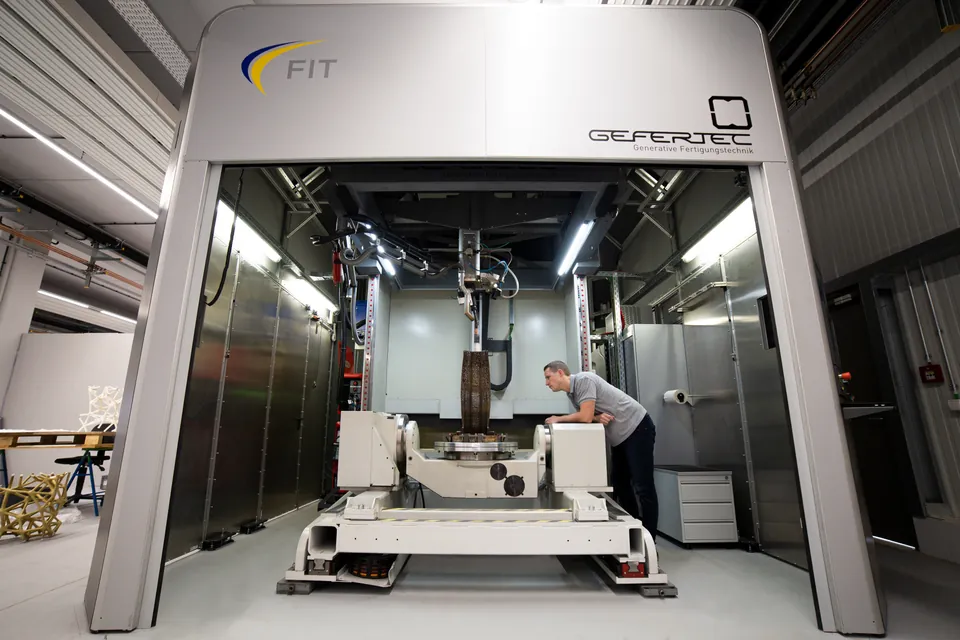
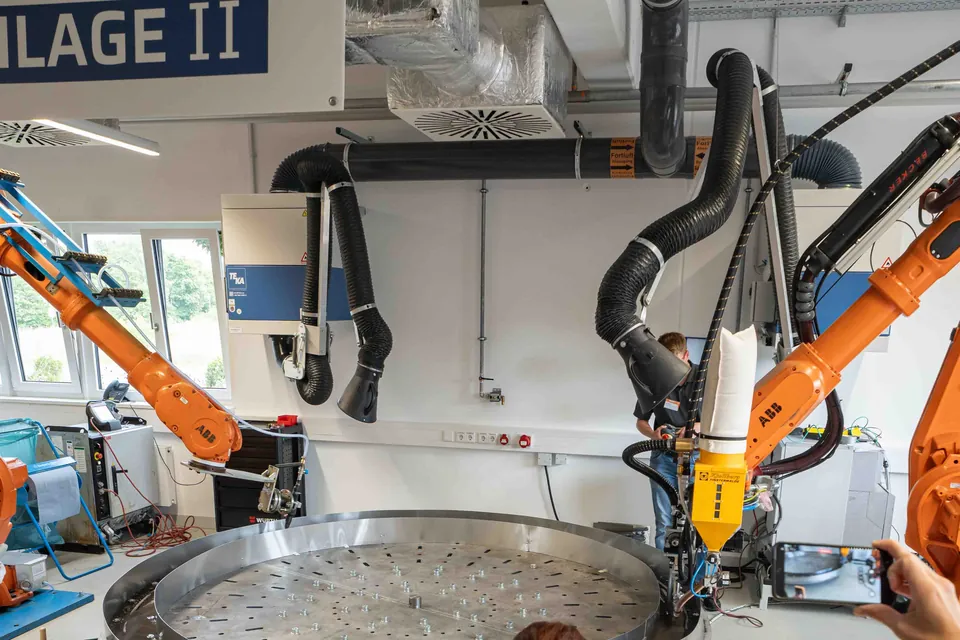
Le immagini sopra sono schemi. Le foto mostrano gli impianti stessi: la testa laser-filo, l'impianto WAAM nella produzione FIT e l'impianto SAAM presso il Technologie-Campus.
Non migliore o peggiore. Diverso.
La scelta giusta non dipende solo dal materiale. Sono decisivi dimensione del componente, geometria, apporto termico, accessibilità, precisione richiesta e post-lavorazione.
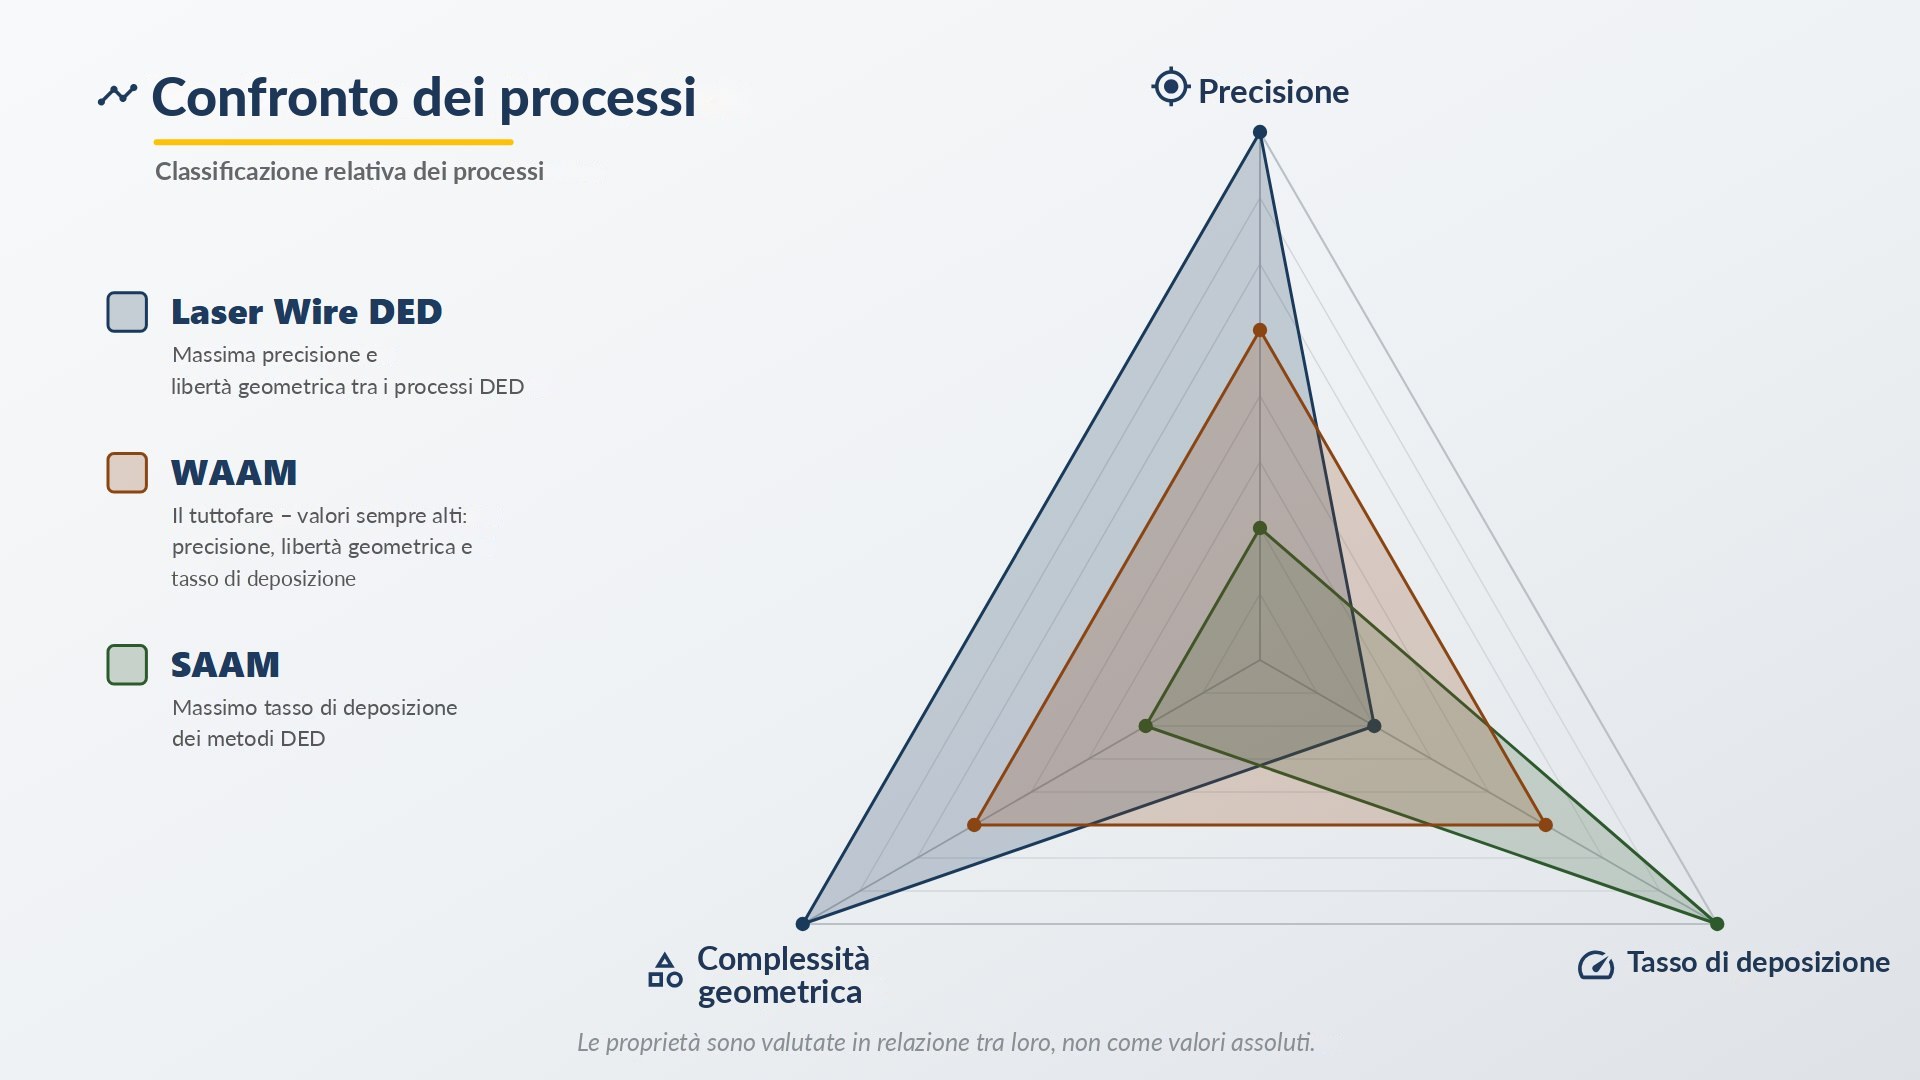
Laser Wire DED
preciso, fine, massima libertà geometrica
WAAM
equilibrato, versatile, il tuttofare
SAAM
grande, veloce, massimo tasso di deposizione
Il processo è solo l'inizio.
Se un componente sia realmente idoneo si decide sulla geometria: sbalzi, nodi termici, accessibilità, direzione di costruzione e post-lavorazione determinano l'onere reale.