
W-DED: dove si collocano i limiti di fabbricazione?
DED laser a filo, WAAM e SAAM a confronto diretto – dalle strutture sottili ai massicci grezzi metallici.
Le possibilità geometriche della produzione additiva a filo sono determinate essenzialmente dalla geometria del cordone di saldatura, dall’altezza dello strato e dall’apporto termico. In questo, DED laser a filo, WAAM e SAAM differiscono notevolmente. La scelta del processo adatto non dipende solo dalle dimensioni del componente, ma anche dalle distanze tra le pareti richieste, dalle superfici, dalle tolleranze e dalle possibilità di post-lavorazione.
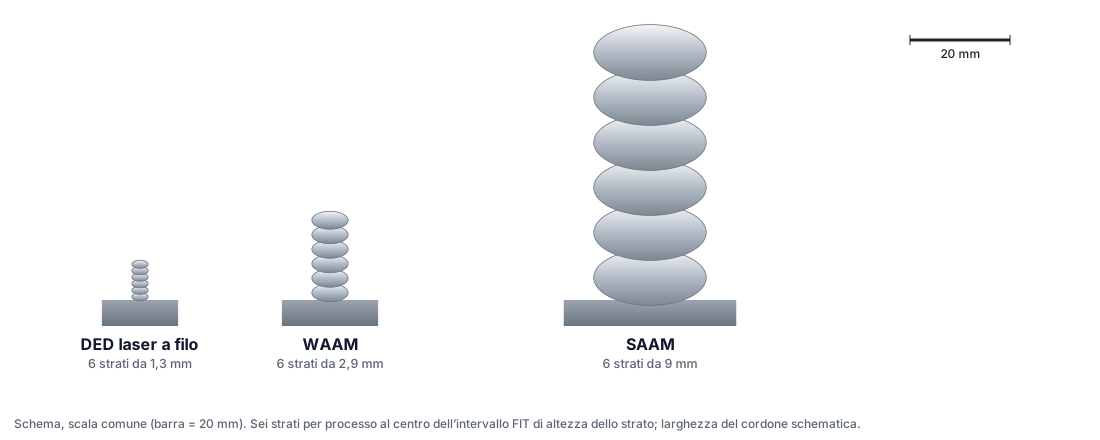
Tre processi – limiti di fabbricazione diversi
| Parametro | DED laser a filo | WAAM | SAAM |
|---|---|---|---|
| Altezza dello strato | 0,6–2 mm | 1,8–4 mm | 6–12 mm |
| Distanza minima tra le pareti | 2 mm | 4 mm | 12 mm |
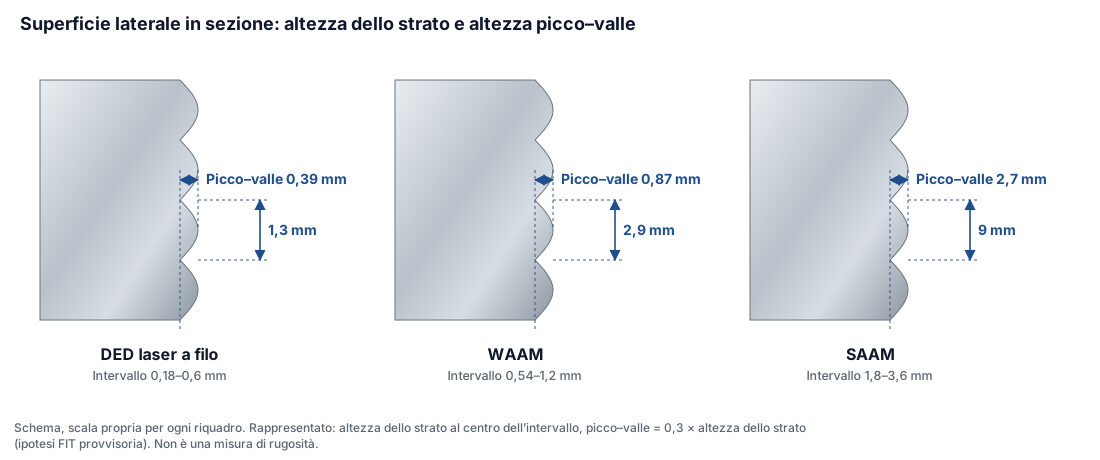
| Altezza del profilo picco–valle (≈ 0,3 × altezza dello strato) | 0,18–0,60 mm | 0,54–1,20 mm | 1,80–3,60 mm |
| Sovrametallo di fresatura minimo per lato | 0,6 mm | 2 mm | 4 mm |
Altezza dello strato, distanza minima e sovrametallo di fresatura sono valori indicativi di processo FIT. L’altezza del profilo picco–valle è un valore orientativo calcolato: altezza del profilo picco–valle ≈ 0,3 × altezza dello strato. Il fattore 0,3 è un’ipotesi costruttiva provvisoria di FIT, non un valore di letteratura generalmente comprovato. Le distanze minime valgono per pareti adiacenti allo stato grezzo additivo; la definizione esatta della misura viene confermata internamente da FIT.
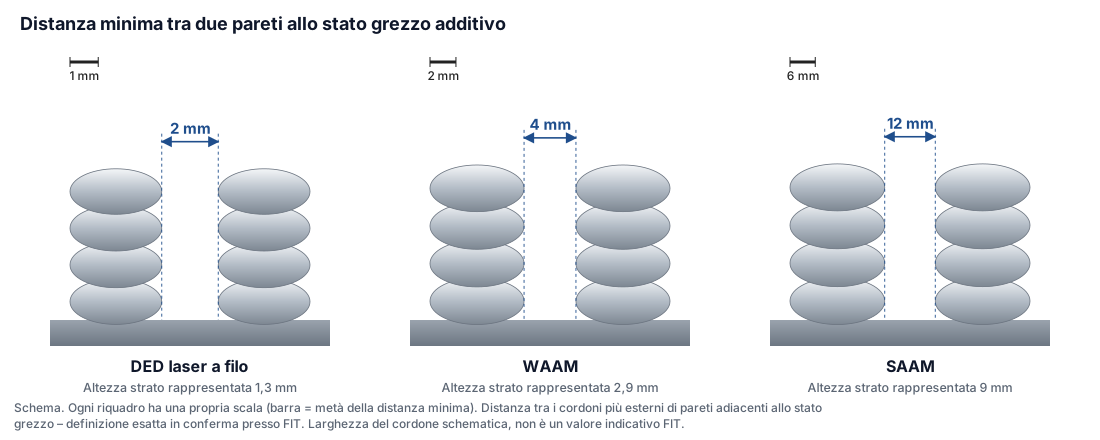
Quanto possono essere vicine due pareti?
La distanza minima non deriva dal solo diametro del filo. Dipende dalla larghezza del bagno di fusione e del cordone di saldatura e dalla possibilità che la testa di deposizione operi ancora tra due pareti. Principali fattori di influenza:
- Larghezza del bagno di fusione e geometria del cordone di saldatura
- Apporto termico e interazione termica tra pareti adiacenti
- Accessibilità della testa di deposizione
- Altezza e profondità della struttura che si forma
- Materiale e parametri di processo
Una fessura breve e aperta va valutata diversamente da un canale profondo e stretto: più la fessura è profonda, più diventano difficili l’accessibilità e lo smaltimento del calore e più le due pareti si influenzano a vicenda. La distanza minima è una distanza tra due pareti – non dice nulla sullo spessore di parete minimo realizzabile.
Soluzione costruttiva: Le fessure strette si ottengono meglio con una successiva fresatura dal pieno, con aperture costruttive che consentano l’ingresso della testa oppure con una diversa sequenza di costruzione in cui le pareti non crescono contemporaneamente.
Perché le superfici W-DED sono ondulate
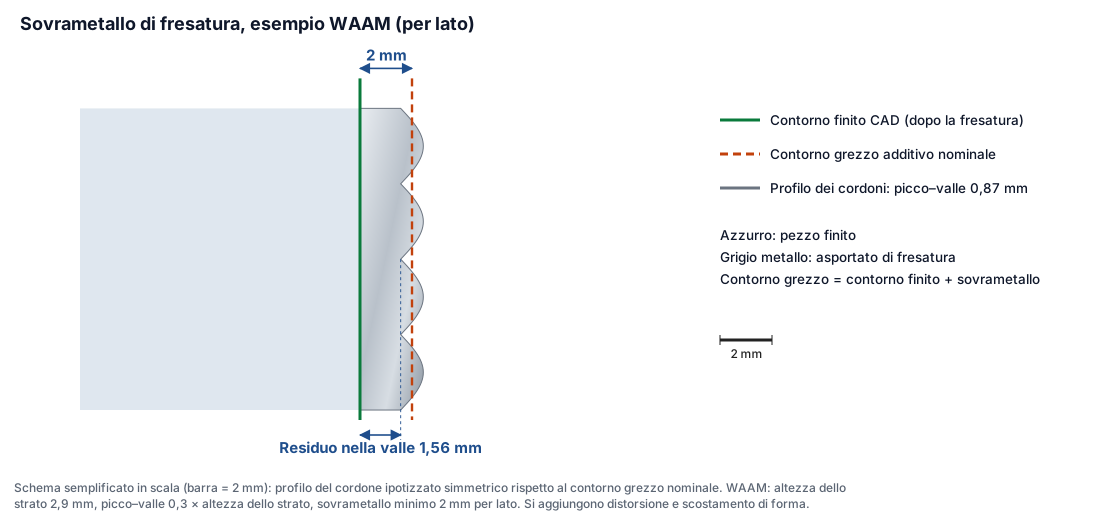
Le superfici laterali sono formate da cordoni di saldatura sovrapposti. Ogni strato si bombeggia verso l’esterno; tra due strati si forma una strozzatura. Si creano così i caratteristici picchi e valli del cordone.
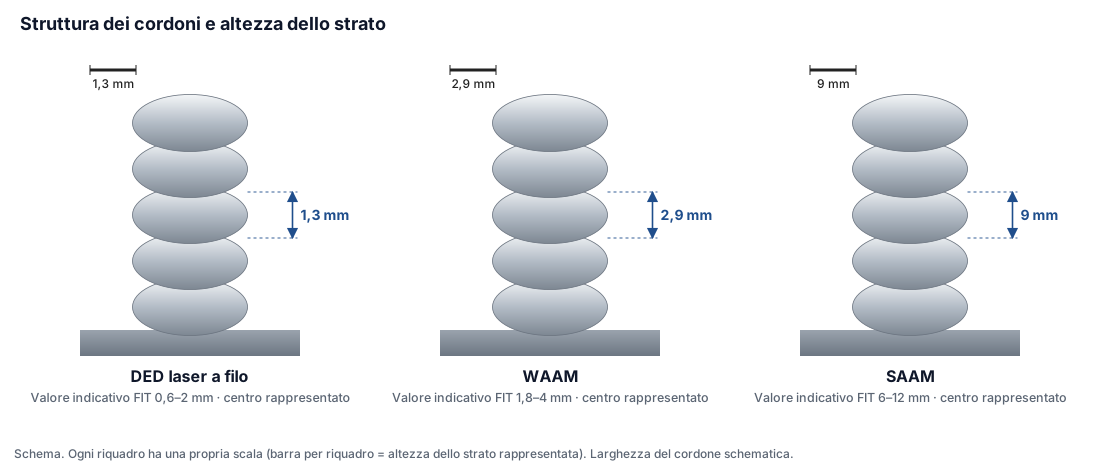
Con il fattore 0,3 l’altezza del profilo picco–valle risulta dall’altezza dello strato:
| Processo | Altezza strato | × 0,3 = altezza picco–valle | Esempio centro intervallo |
|---|---|---|---|
| Laser-Draht-DED | 0,6–2 mm | 0,18–0,60 mm | 1,3 mm → 0,39 mm |
| WAAM | 1,8–4 mm | 0,54–1,20 mm | 2,9 mm → 0,87 mm |
| SAAM | 6–12 mm | 1,80–3,60 mm | 9 mm → 2,7 mm |
Quanto materiale va previsto per la lavorazione CNC?
Le superfici funzionali vengono fresate dal grezzo additivo. Il sovrametallo necessario dipende dal punto più profondo del profilo rispetto al contorno finito desiderato. Occorre inoltre considerare scostamenti di forma e distorsioni. Dalla sola altezza del profilo picco–valle non è possibile determinare il sovrametallo. Valori minimi FIT per lato:
| Processo | Sovrametallo min. per lato |
|---|---|
| Laser-Draht-DED | 0,6 mm |
| WAAM | 2 mm |
| SAAM | 4 mm |
I sovrametalli minimi FIT indicati hanno valore orientativo e vengono verificati per il componente specifico. Non garantiscono che ogni geometria di componente sia lavorabile completamente.
Quali geometrie sono critiche?
Pareti sottili
La parete minima dipende dalla larghezza del cordone di saldatura, dall’apporto termico e dall’altezza del componente. Le pareti alte e sottili si raffreddano male e possono cedere. Uno spessore minimo di parete generalizzato qui non lo indichiamo.
Soluzione: costruire la parete più spessa in modo additivo e fresarla a misura, oppure irrigidire le pareti alte con nervature.
Fori
Fori piccoli e dimensionalmente precisi non si possono realizzare in modo additivo con la precisione richiesta.
Soluzione: costruire i fori pieni e poi forarli, alesarli o fresarli; preformare in modo additivo solo i passaggi grandi.
Canali interni
Sono determinanti l’accessibilità, la struttura del cordone sulla parete del canale e – nel SAAM – la rimovibilità di polvere e scoria.
Soluzione: costruire i canali come scanalatura aperta e chiuderli con un coperchio, oppure forarli in un secondo tempo.
Sbalzi
La riuscita di uno sbalzo dipende dalla direzione di costruzione, dal supporto offerto dal cordone sottostante e dalla gestione del processo. Un angolo limite generalizzato senza definizione affidabile non lo indichiamo.
Soluzione: orientare il componente in modo da eliminare gli sbalzi, costruire su più assi oppure realizzare il componente a sezioni.
Distorsione termica
La distorsione dipende da dimensioni del componente, sezione, apporto termico e strategia di costruzione.
Soluzione: costruzione simmetrica, raffreddamento intermedio, attrezzatura di serraggio e un sovrametallo che copra anche la distorsione.
Superfici funzionali
Superfici di tenuta, accoppiamenti e sedi di cuscinetti non raggiungono né la forma né la qualità superficiale richieste allo stato grezzo additivo.
Soluzione: di norma lavorare queste superfici a CNC e prevedere fin dall’inizio il relativo sovrametallo.
Quale processo W-DED è adatto al mio componente?
DED laser a filo
Strutture più piccole, deposizioni locali di materiale e risoluzione geometrica più fine.
- Altezza dello strato 0,6–2 mm
- Distanza tra pareti da 2 mm
- Sovrametallo di fresatura da 0,6 mm per lato
WAAM
Componenti strutturali di medie e grandi dimensioni con geometria flessibile e produttività di deposizione relativamente elevata.
- Altezza dello strato 1,8–4 mm
- Distanza tra pareti da 4 mm
- Sovrametallo di fresatura da 2 mm per lato
SAAM
Grandi grezzi metallici massicci, con focus su un’elevata deposizione di materiale e successiva asportazione di truciolo.
- Altezza dello strato 6–12 mm
- Distanza tra pareti da 12 mm
- Sovrametallo di fresatura da 4 mm per lato
La scelta costituisce un orientamento tecnico. La convenienza economica di un processo per un componente dipende da materiale, quantità e onere di lavorazione e viene valutata caso per caso.
Non ogni geometria deve nascere in modo additivo
L’esempio mostra un componente con superficie di tenuta, foro e una fessura larga 3 mm. La fessura è inferiore alla distanza minima WAAM di 4 mm e pertanto non viene costruita in modo additivo:
- Geometria di partenza: il pezzo finito con superfici funzionali, foro e fessura stretta.
- Geometria grezza additiva: un semplice involucro senza fessura e foro, con 2 mm di sovrametallo di fresatura per lato.
- Pezzo finito lavorato a CNC: superficie di tenuta fresata, foro forato, fessura fresata.
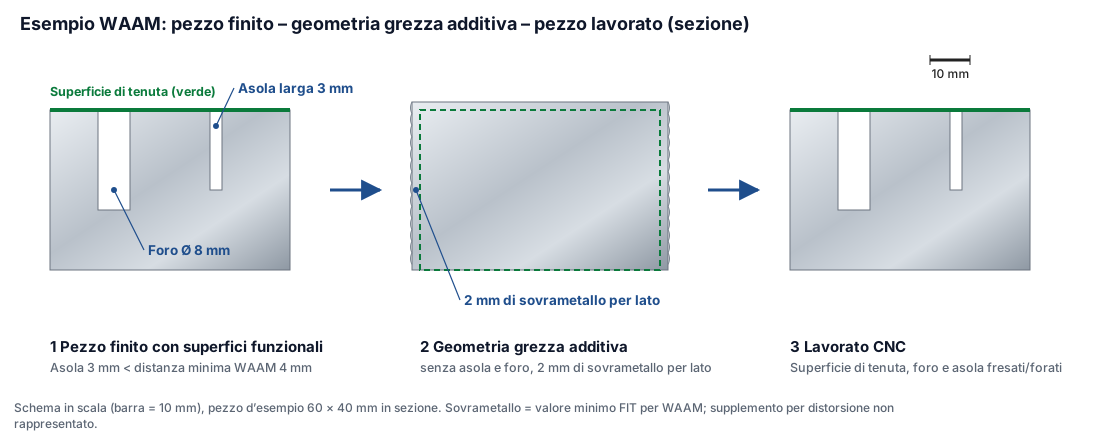
La giusta combinazione di costruzione additiva e lavorazione convenzionale determina la qualità tecnica ed economica della soluzione. Come ciò si presenti su componenti reali è illustrato nella produzione ibrida.
Quali limiti valgono per il Suo componente?
La fattibilità dipende da geometria, materiale, dimensioni del componente e requisiti funzionali. FIT verifica quale processo W-DED sia adatto e quali adeguamenti costruttivi o fasi di post-lavorazione siano opportuni.
Verificare la fattibilità del componente →Origine dei valori
- Altezza dello strato, distanza minima tra le pareti, sovrametallo di fresatura minimo per lato: valori indicativi di processo FIT della FIT AG (stato 31.10.2026).
- Altezza del profilo picco–valle: calcolata come 0,3 × altezza dello strato; il fattore è un’ipotesi costruttiva provvisoria di FIT, non un valore di letteratura.
- Schemi: disegnati a partire da questi valori; è rappresentato ogni volta il centro dell’intervallo dell’altezza dello strato. La larghezza del cordone è schematica (2,5 × altezza dello strato) e non è un valore indicativo FIT.
- Indicazioni costruttive generali su canali interni, sbalzi e post-lavorazione dei processi a filo (a scopo esplicativo, non come valori degli impianti FIT): MX3D, How do you design parts for WAAM?