
Esempi pratici: dal componente all'approccio produttivo.
Il Wire-based DED diventa concreto quando si osservano componenti specifici: problema iniziale, soluzione convenzionale, approccio additivo e punti di verifica aperti.
Gli esempi non mostrano solo ciò che è possibile. Mostrano a che cosa occorre prestare attenzione: geometria, accessibilità, strategia di costruzione, sovrametallo, post-lavorazione e beneficio economico.
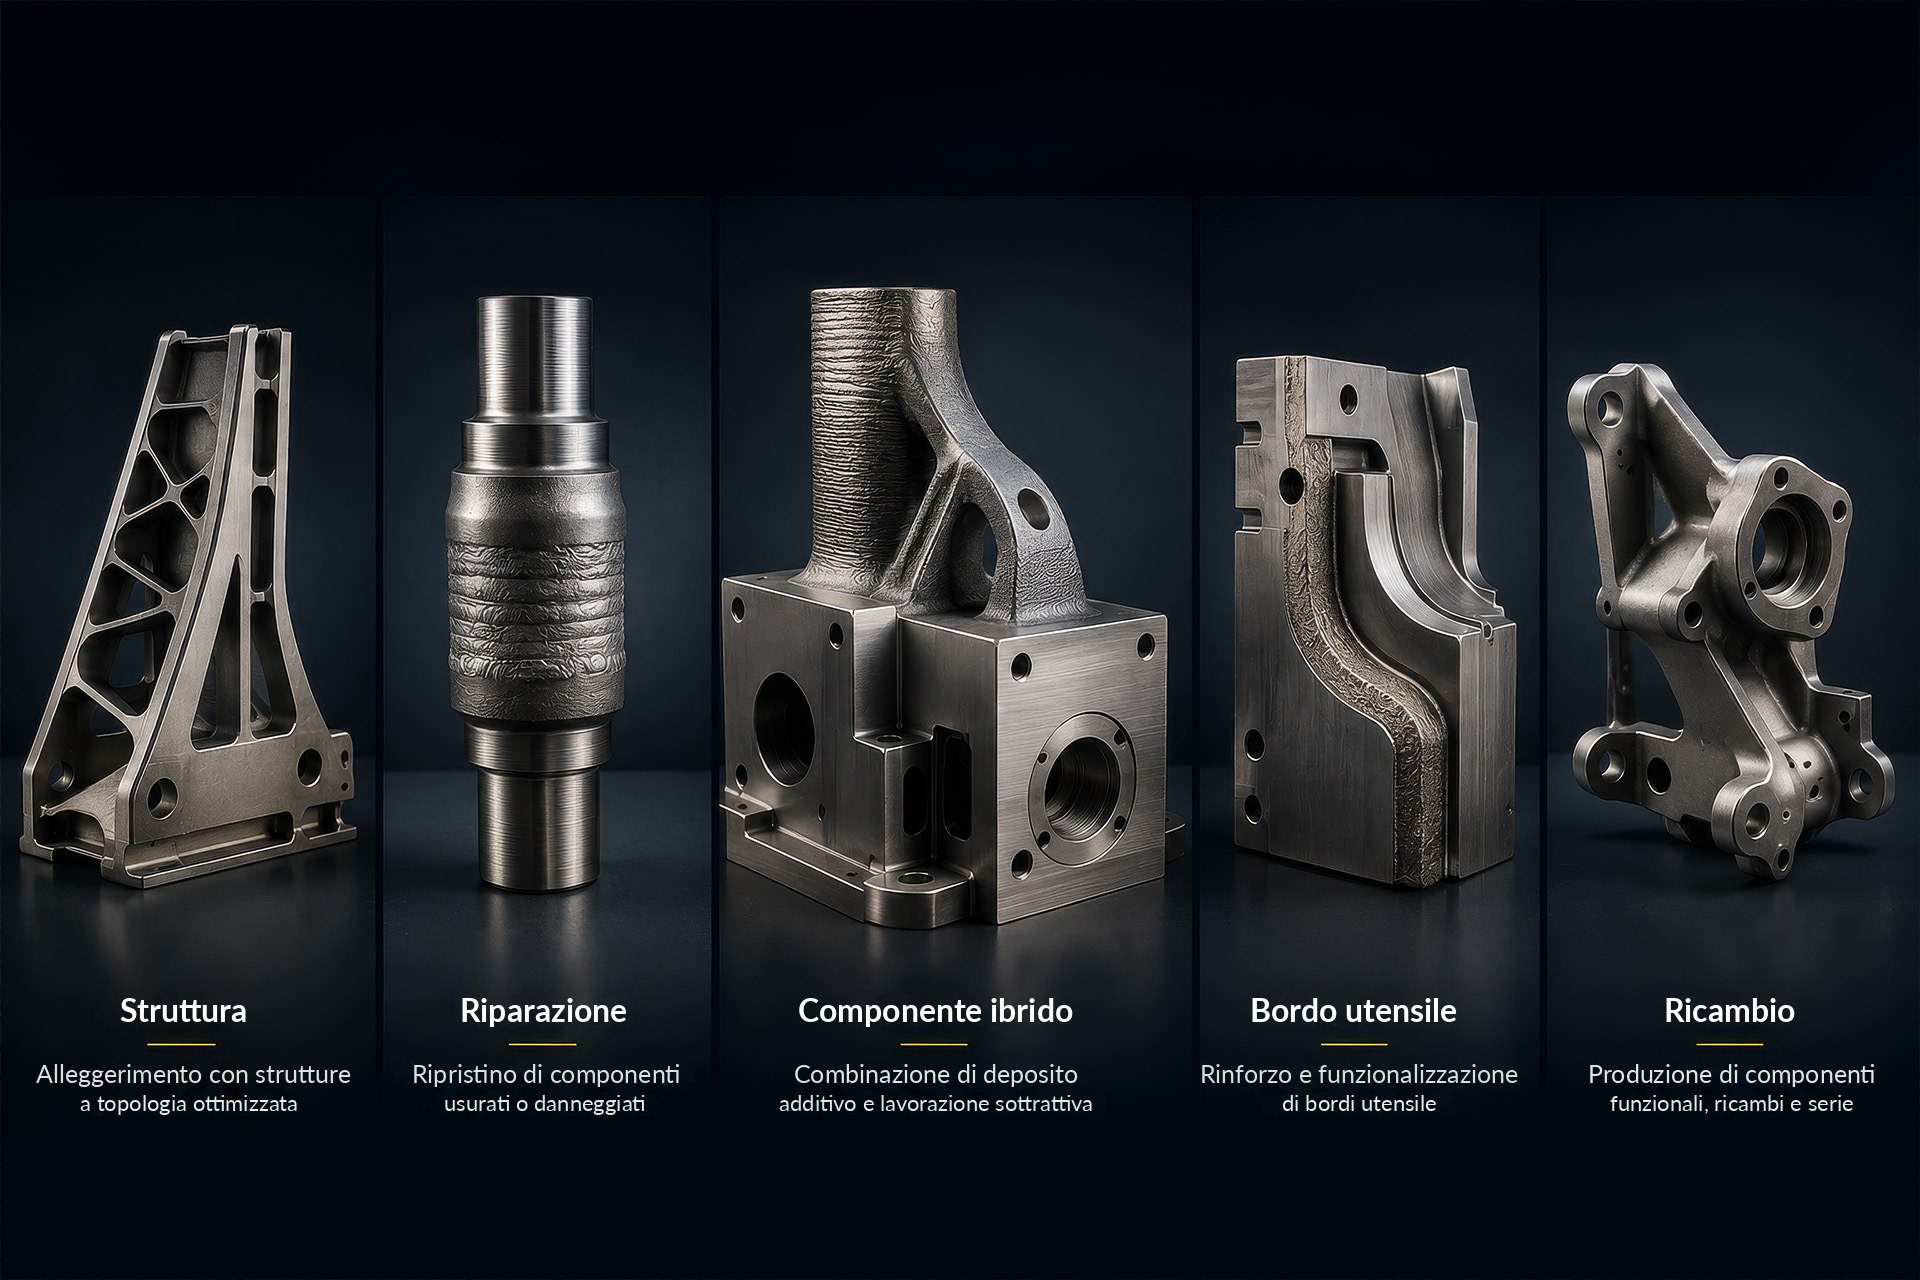
Sostituire una superficie funzionale danneggiata invece dell'intero componente.
Situazione iniziale
Un componente costoso è sostanzialmente integro, ma una superficie di tenuta, una zona cuscinetto o un bordo sono danneggiati.
Approccio DED
Il materiale viene depositato localmente e poi lavorato alla quota finale.
Punti di verifica
- La zona danneggiata è accessibile?
- È possibile un ancoraggio sufficiente del materiale?
- La superficie può essere post-lavorata?
- Il corpo base si distorce a causa dell'apporto termico?
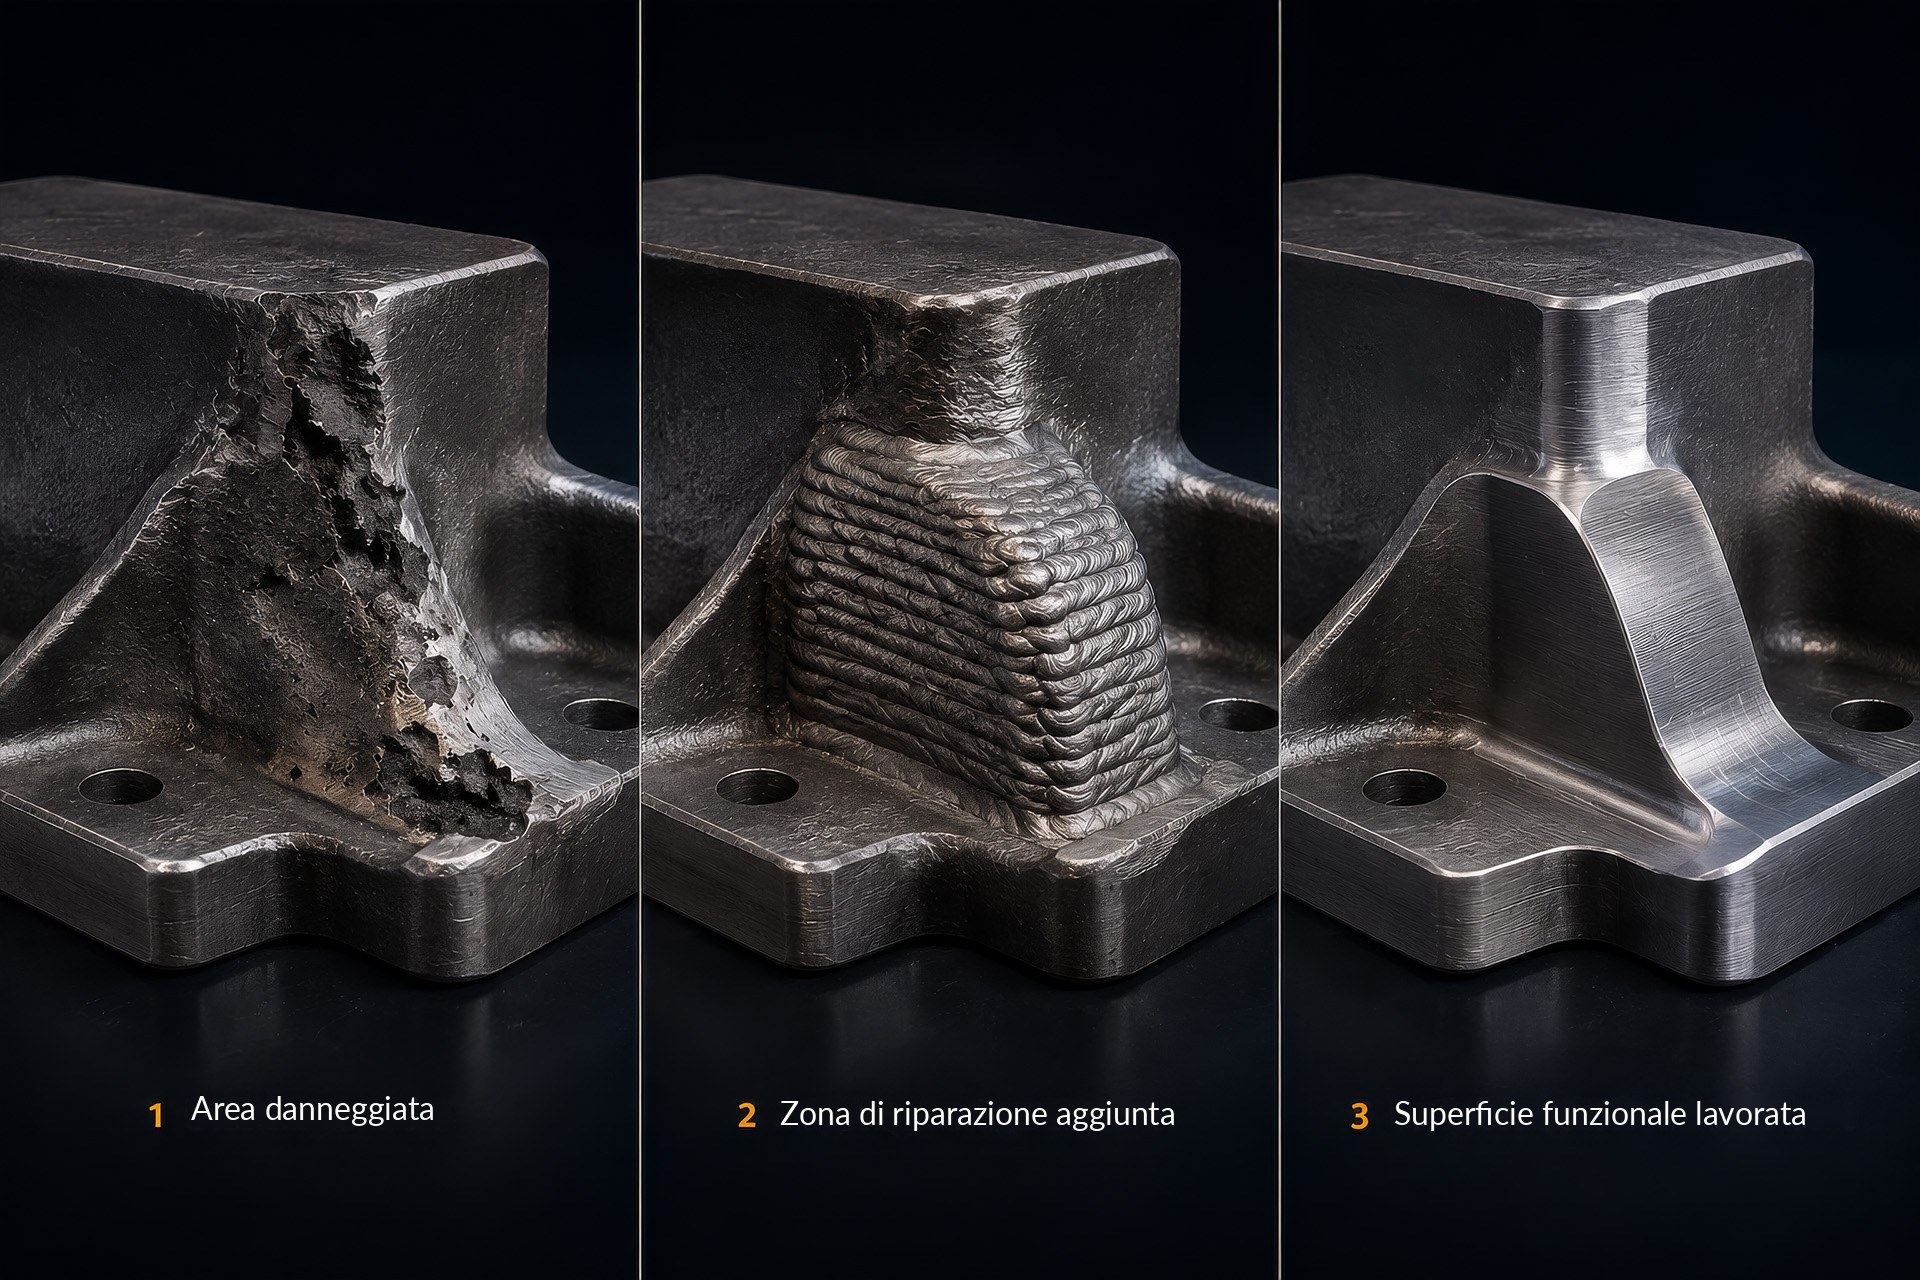
Maggiore rigidità senza rendere più massiccio l'intero componente.
Situazione iniziale
Un corpo base esistente richiede localmente maggiore rigidità o un migliore trasferimento dei carichi.
Approccio DED
Una nervatura o una zona di rinforzo viene depositata in modo mirato.
Punti di verifica
- La zona di deposizione è raggiungibile?
- La nervatura è abbastanza grande per il processo?
- Si genera un nodo termico critico?
- La nervatura deve essere lavorata successivamente?
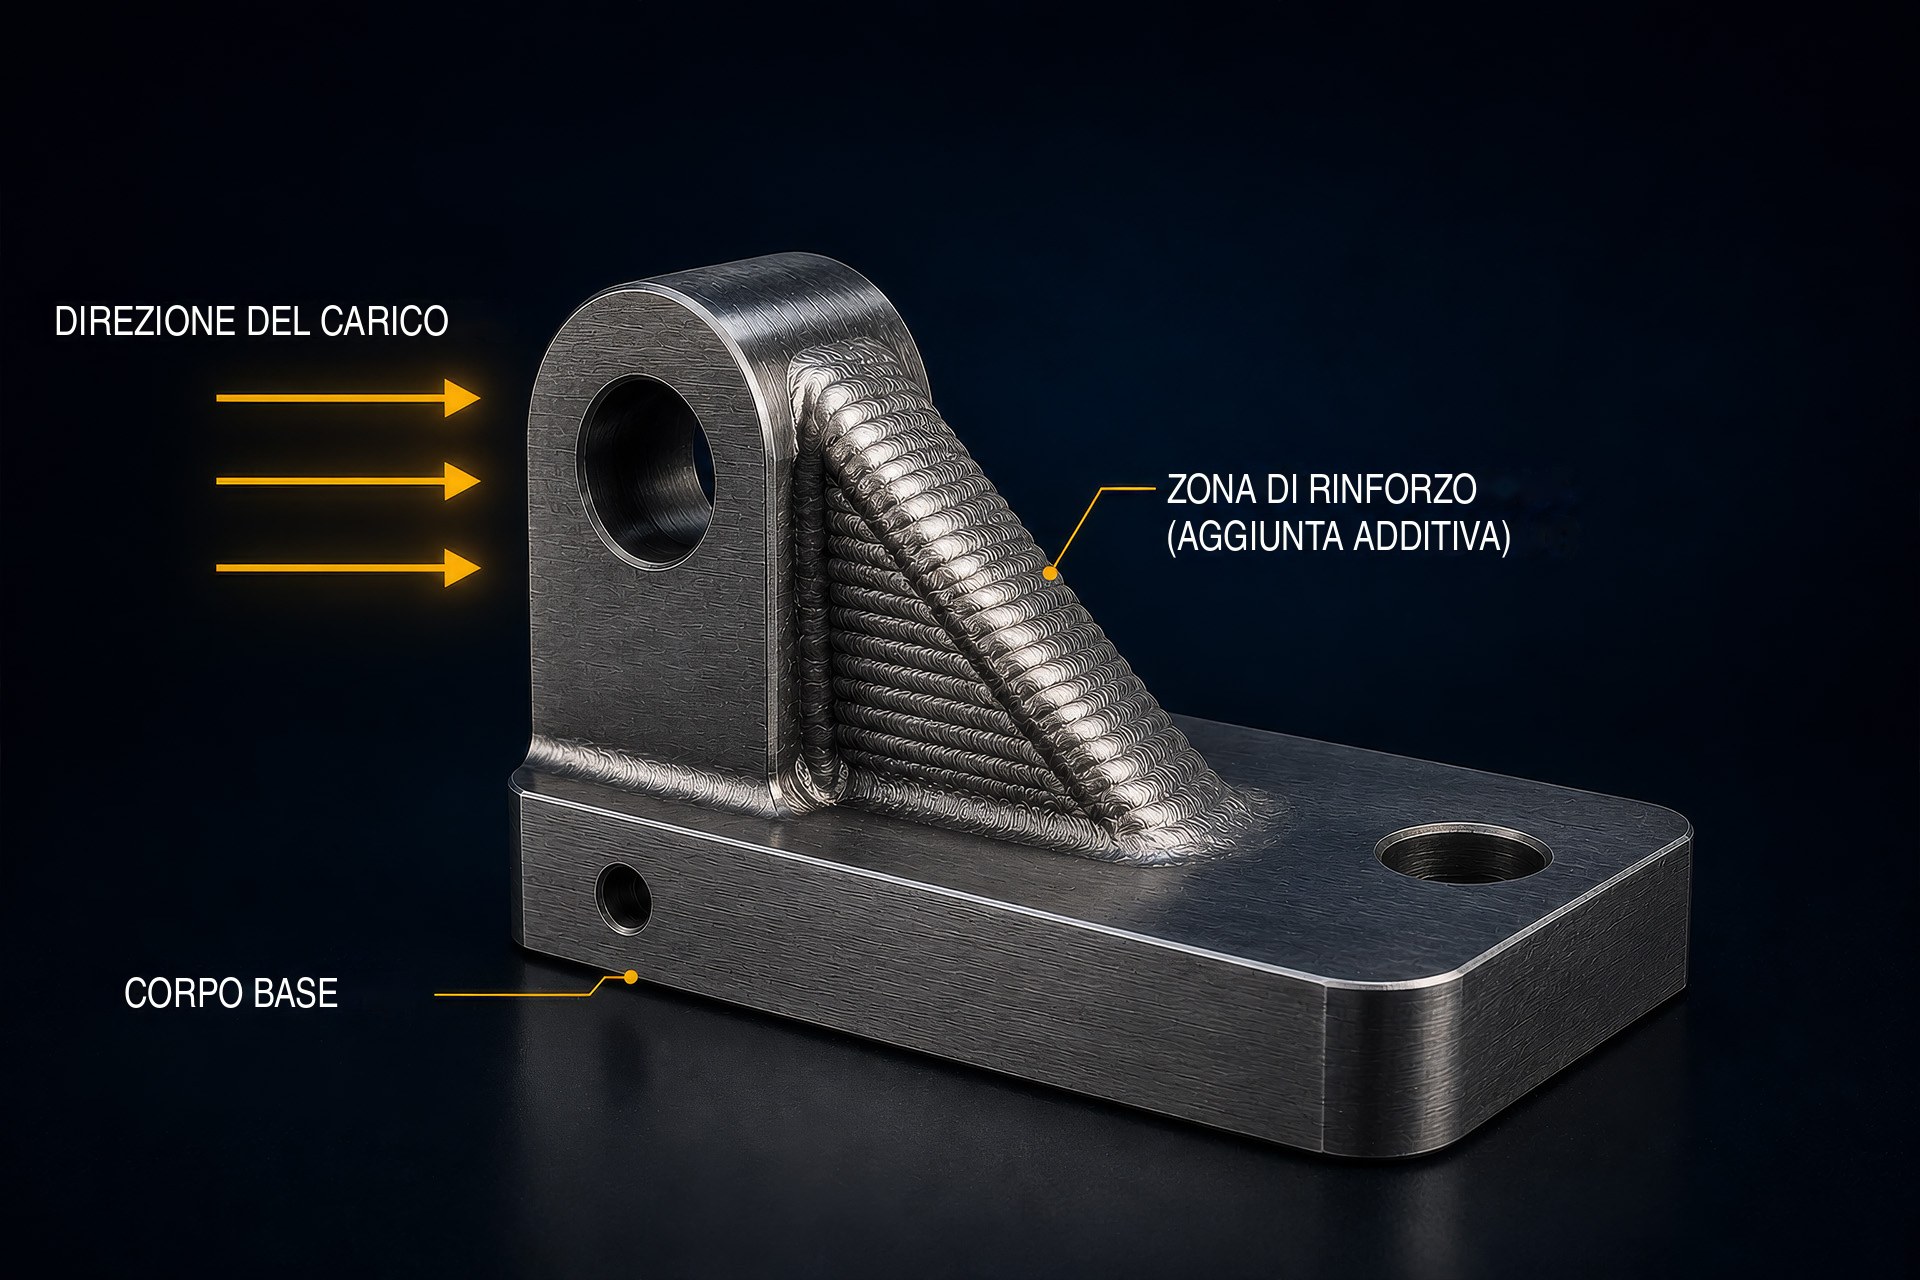
Rigenerare una zona di usura invece di sostituire l'utensile.
Situazione iniziale
Un utensile o un inserto di stampo è usurato su un bordo o su una superficie di contatto.
Approccio DED
La zona di usura viene ricostruita localmente, poi lavorata al contorno target.
Punti di verifica
- Il bordo può essere costruito in modo termicamente stabile?
- Il materiale è compatibile con la struttura base?
- È disponibile un sovrametallo sufficiente?
- Il contorno finale può essere realizzato in sicurezza?
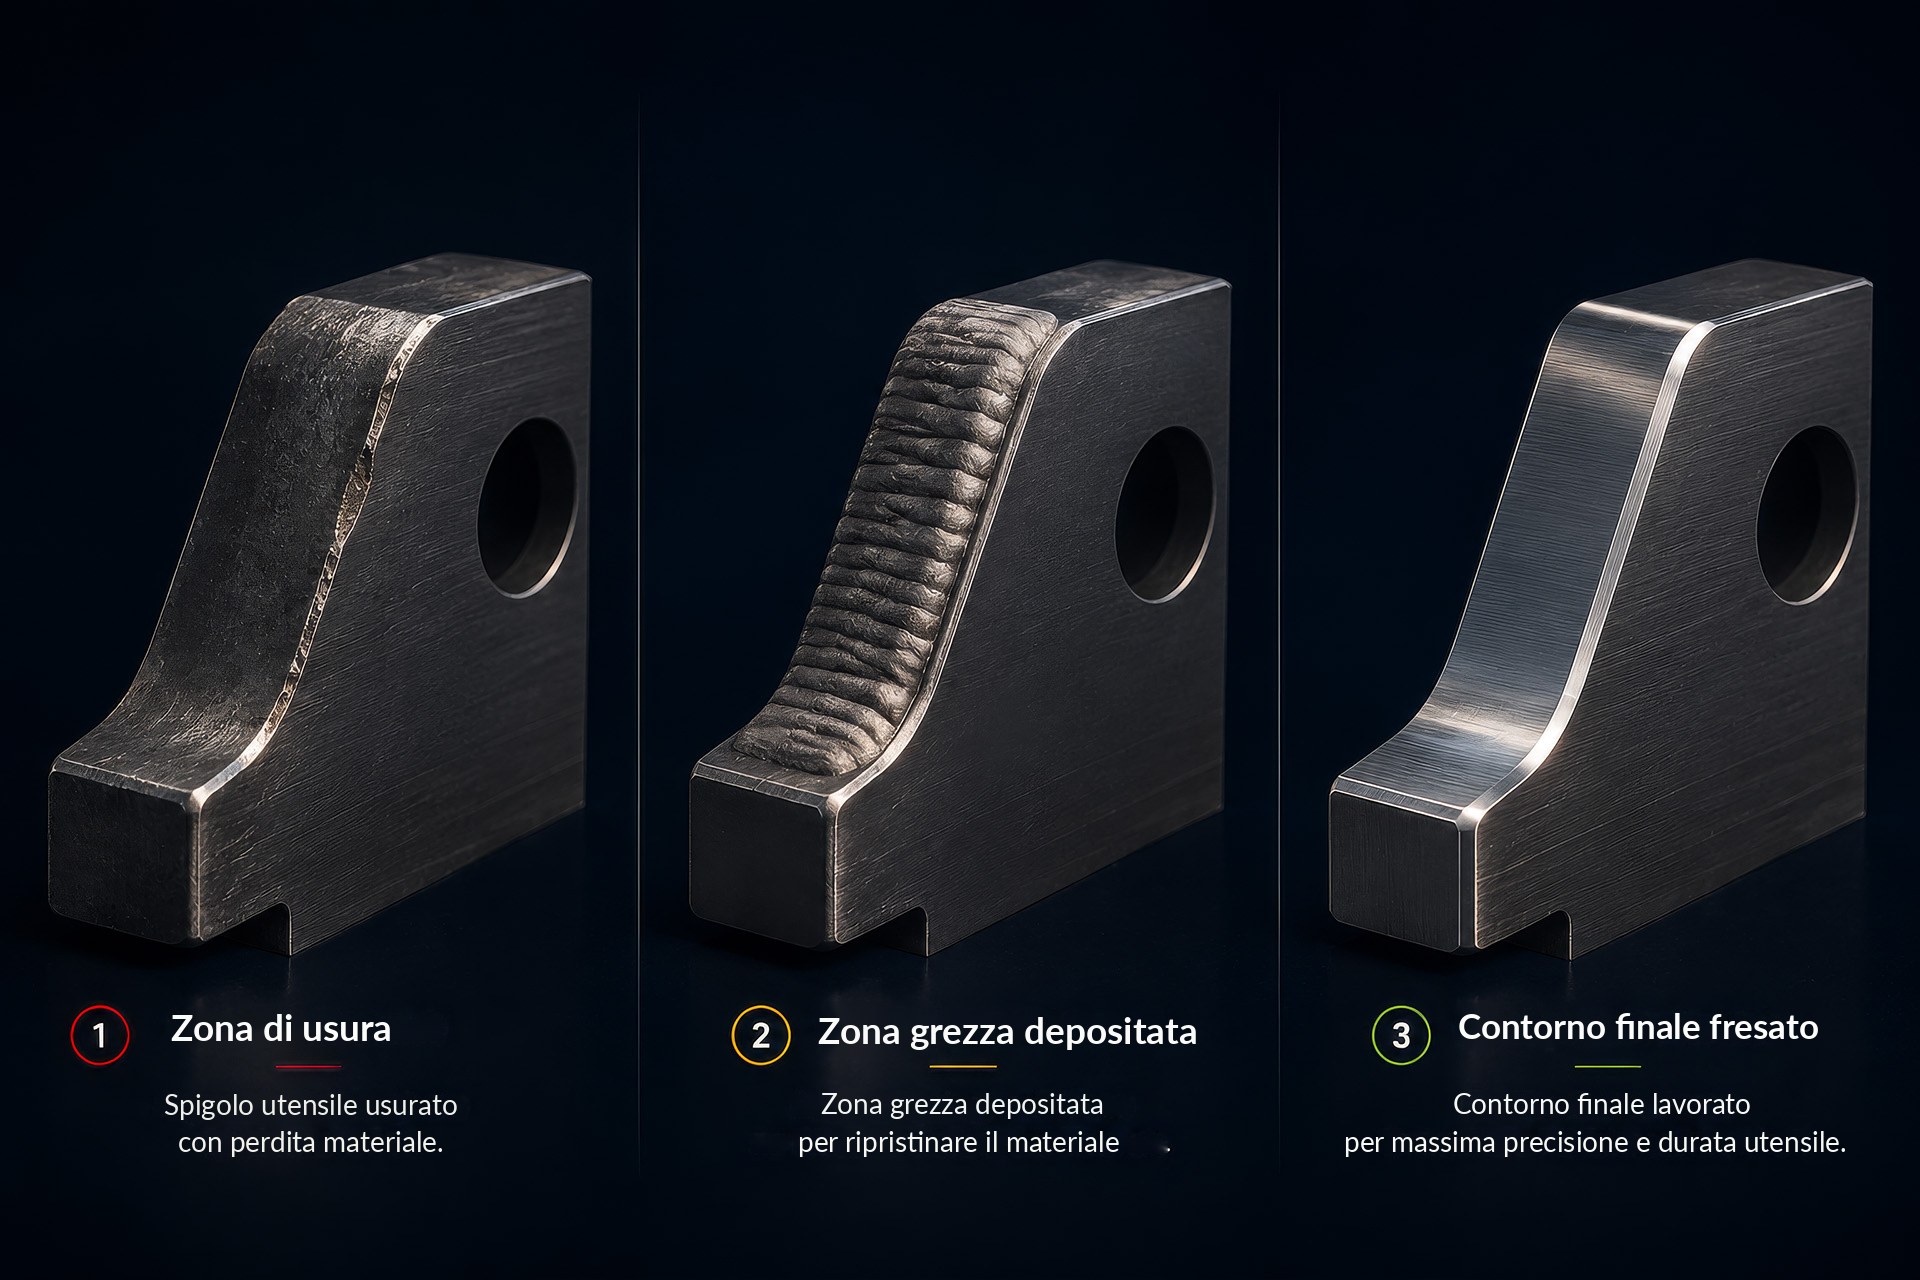
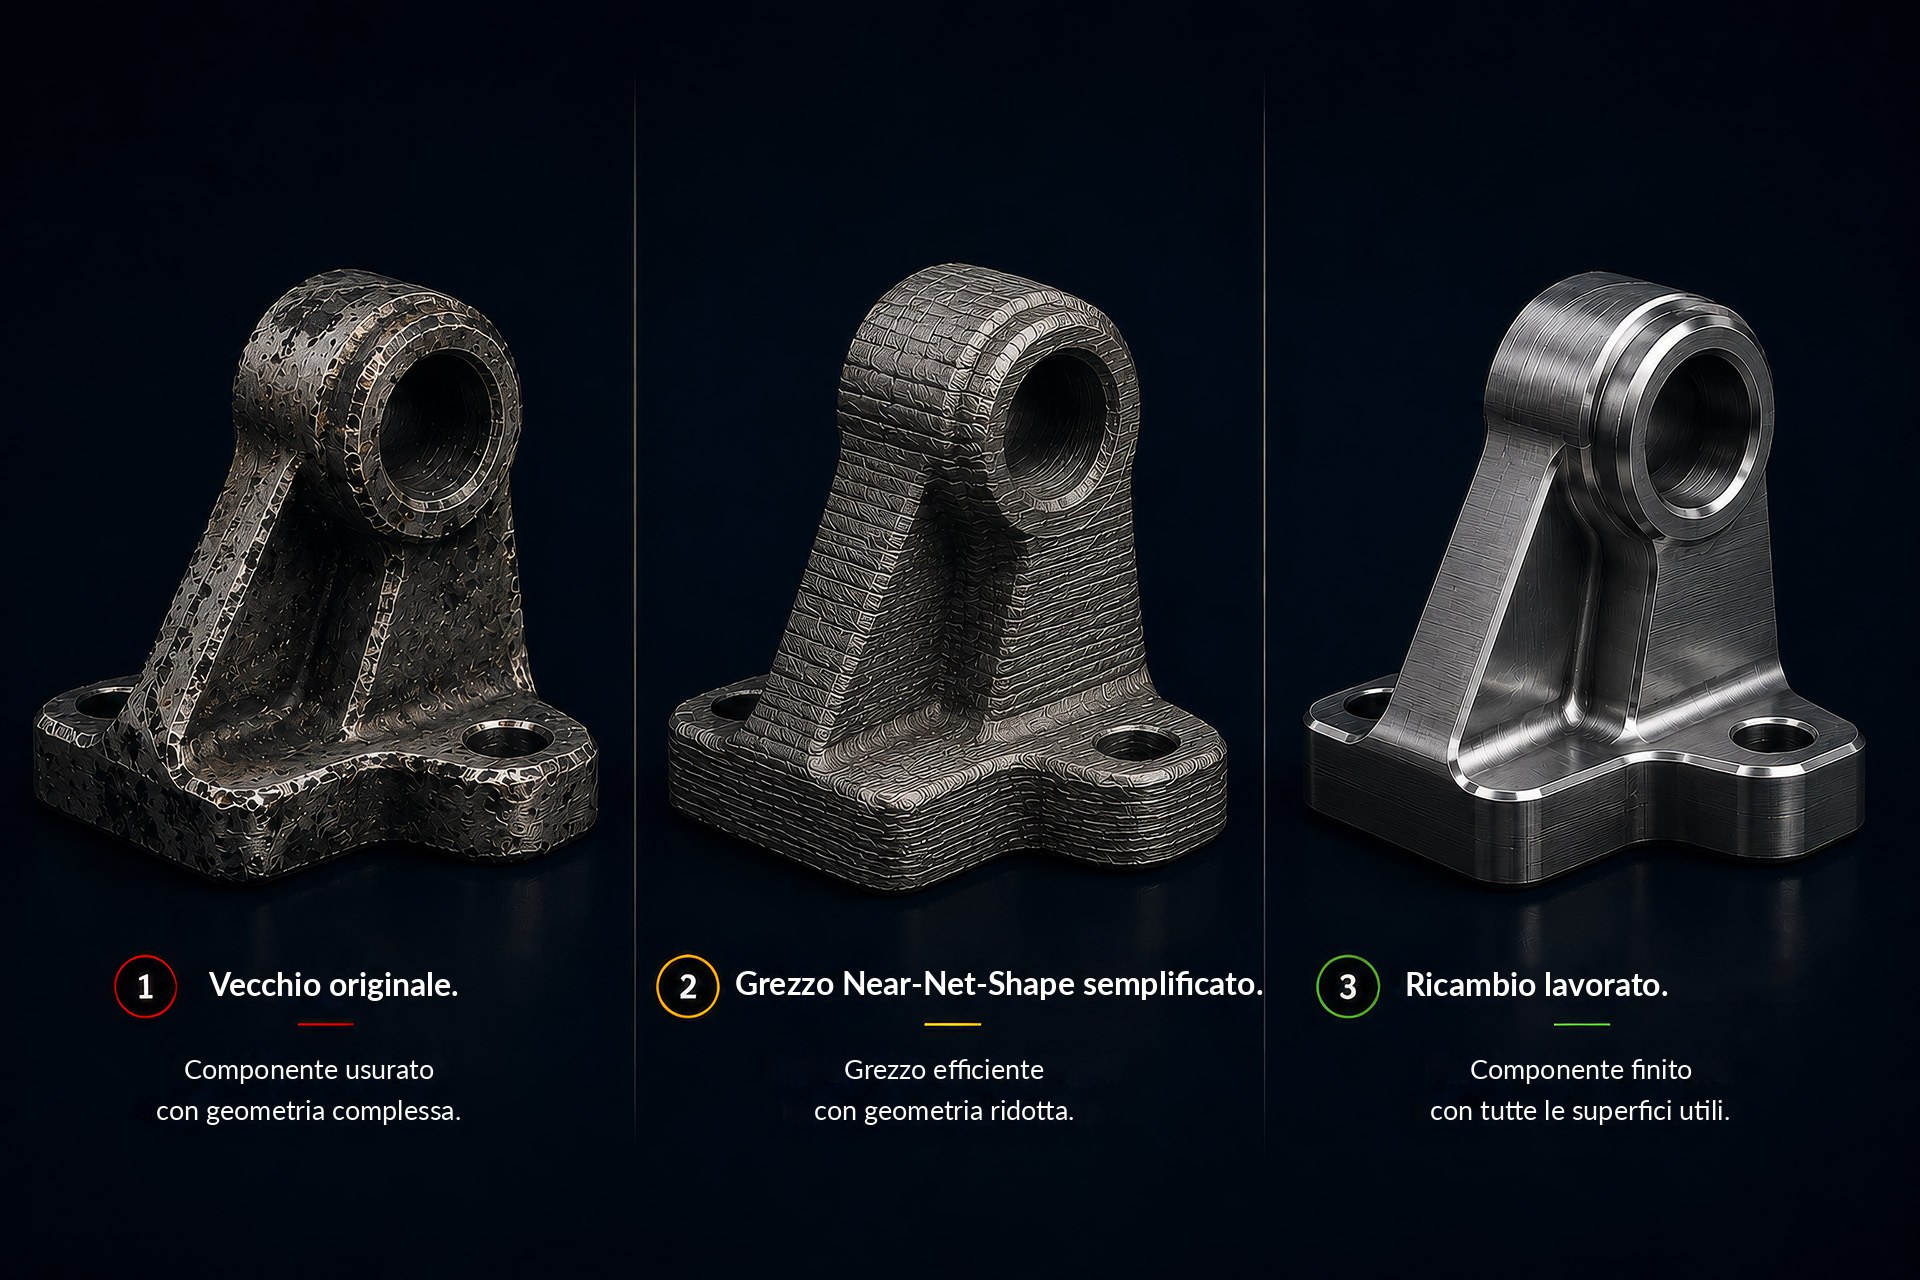
Quando l'originale non è più disponibile a condizioni economiche.
Situazione iniziale
Un ricambio è fuori produzione, ha tempi di consegna lunghi o con metodi convenzionali sarebbe realizzabile solo con grande onere.
Approccio DED
Un grezzo semplificato viene costruito per via additiva o ibrida e poi lavorato a finito.
Punti di verifica
- Quali aree devono essere realmente costruite?
- Quali dettagli si ottengono meglio con la post-lavorazione?
- Esistono superfici di riferimento e di serraggio idonee?
- Il requisito sul materiale è realistico?
Corpo base convenzionale. Zona di valore additiva.
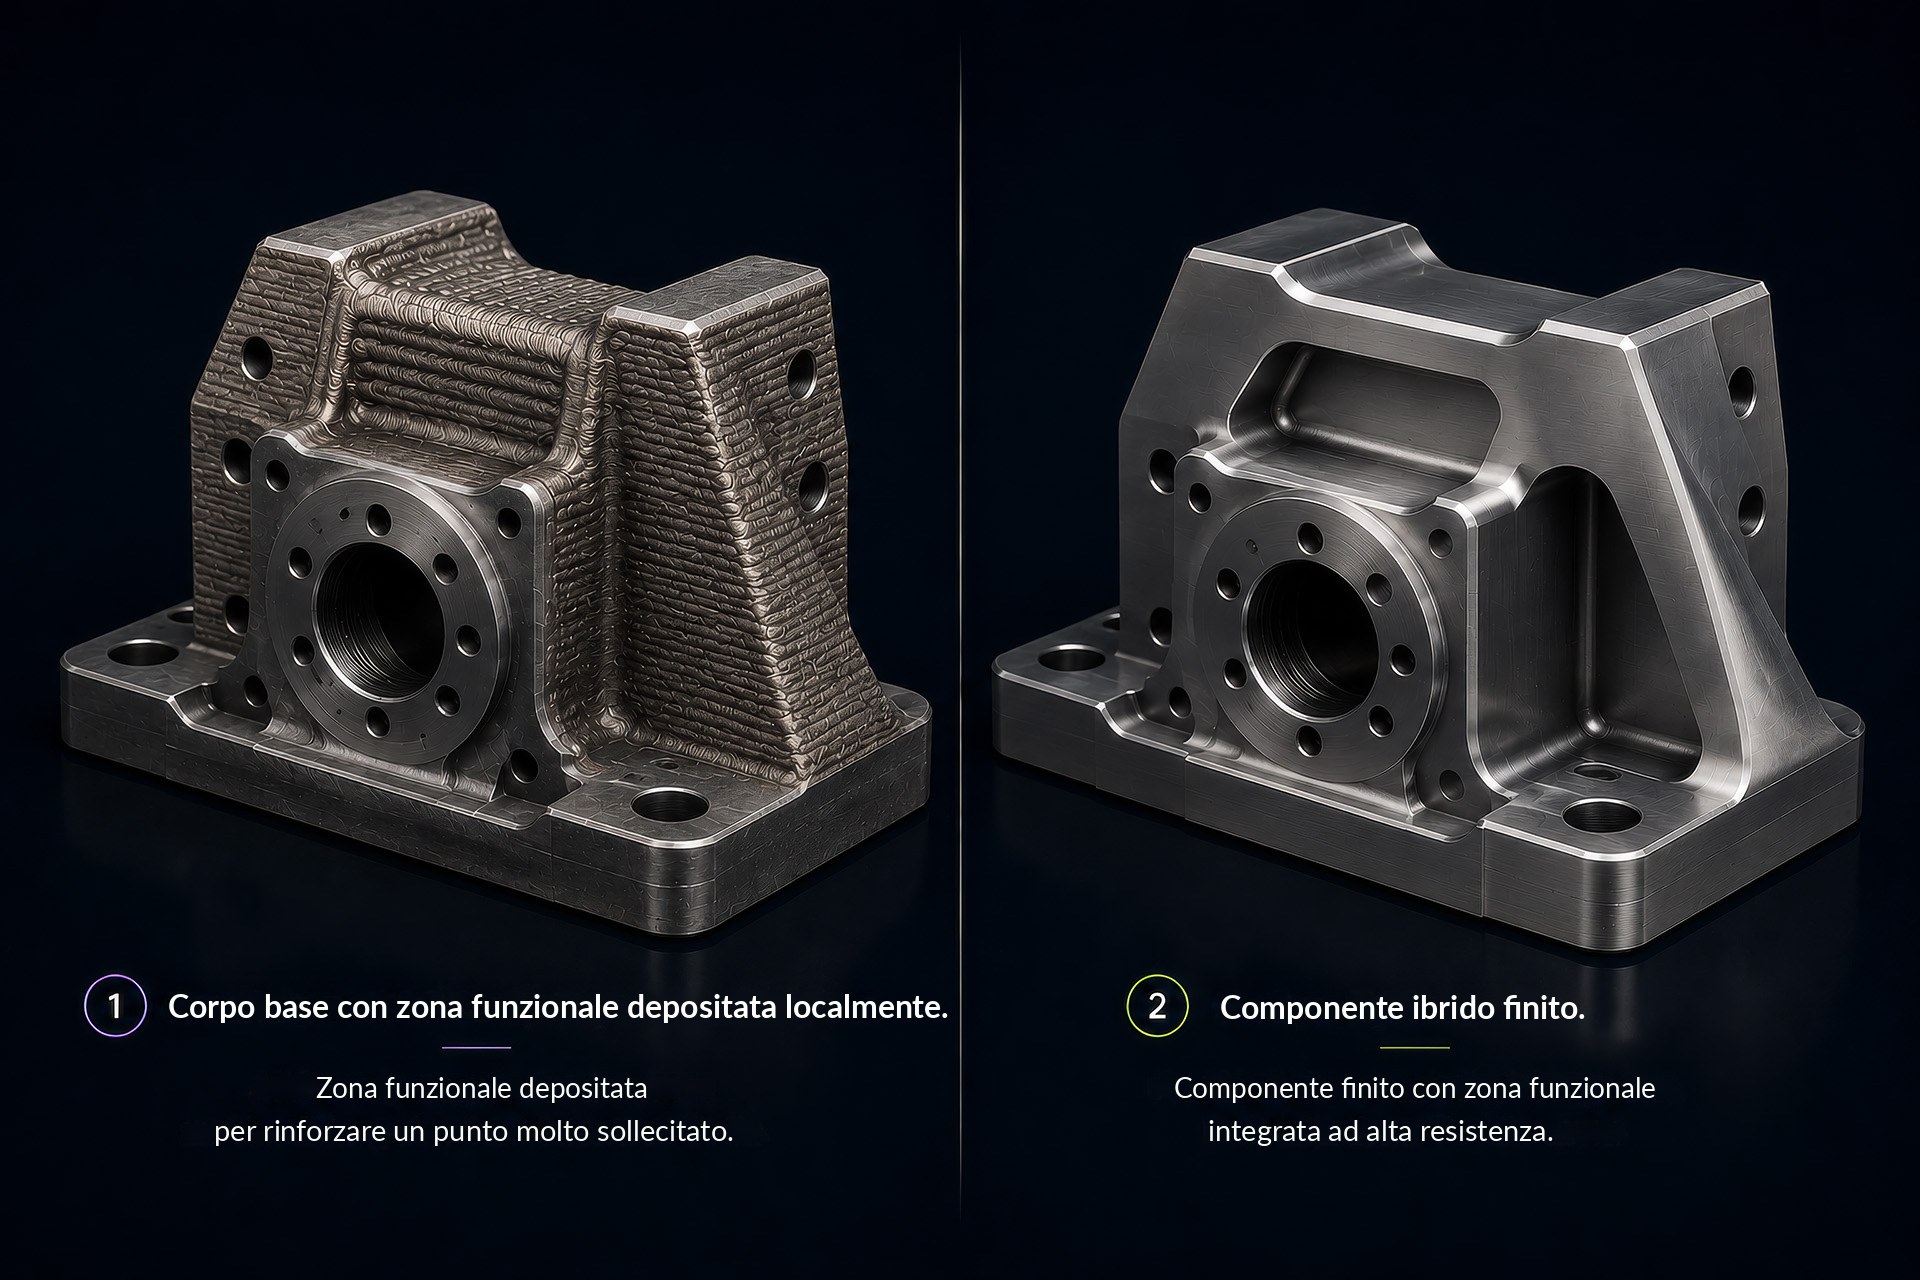
Situazione iniziale
Un componente ha una forma di base semplice, ma una zona funzionale localmente complessa o sollecitata.
Approccio DED
Il corpo base viene prodotto in modo convenzionale. Solo la zona a valore aggiunto viene integrata per via additiva.
Punti di verifica
- Il corpo base è idoneo come supporto?
- La deposizione locale di materiale ha senso?
- L'approccio riduce cordoni di saldatura, materia prima o tempi di consegna?
- La lavorazione successiva è garantita?
Grande volume senza massiccio blocco grezzo.
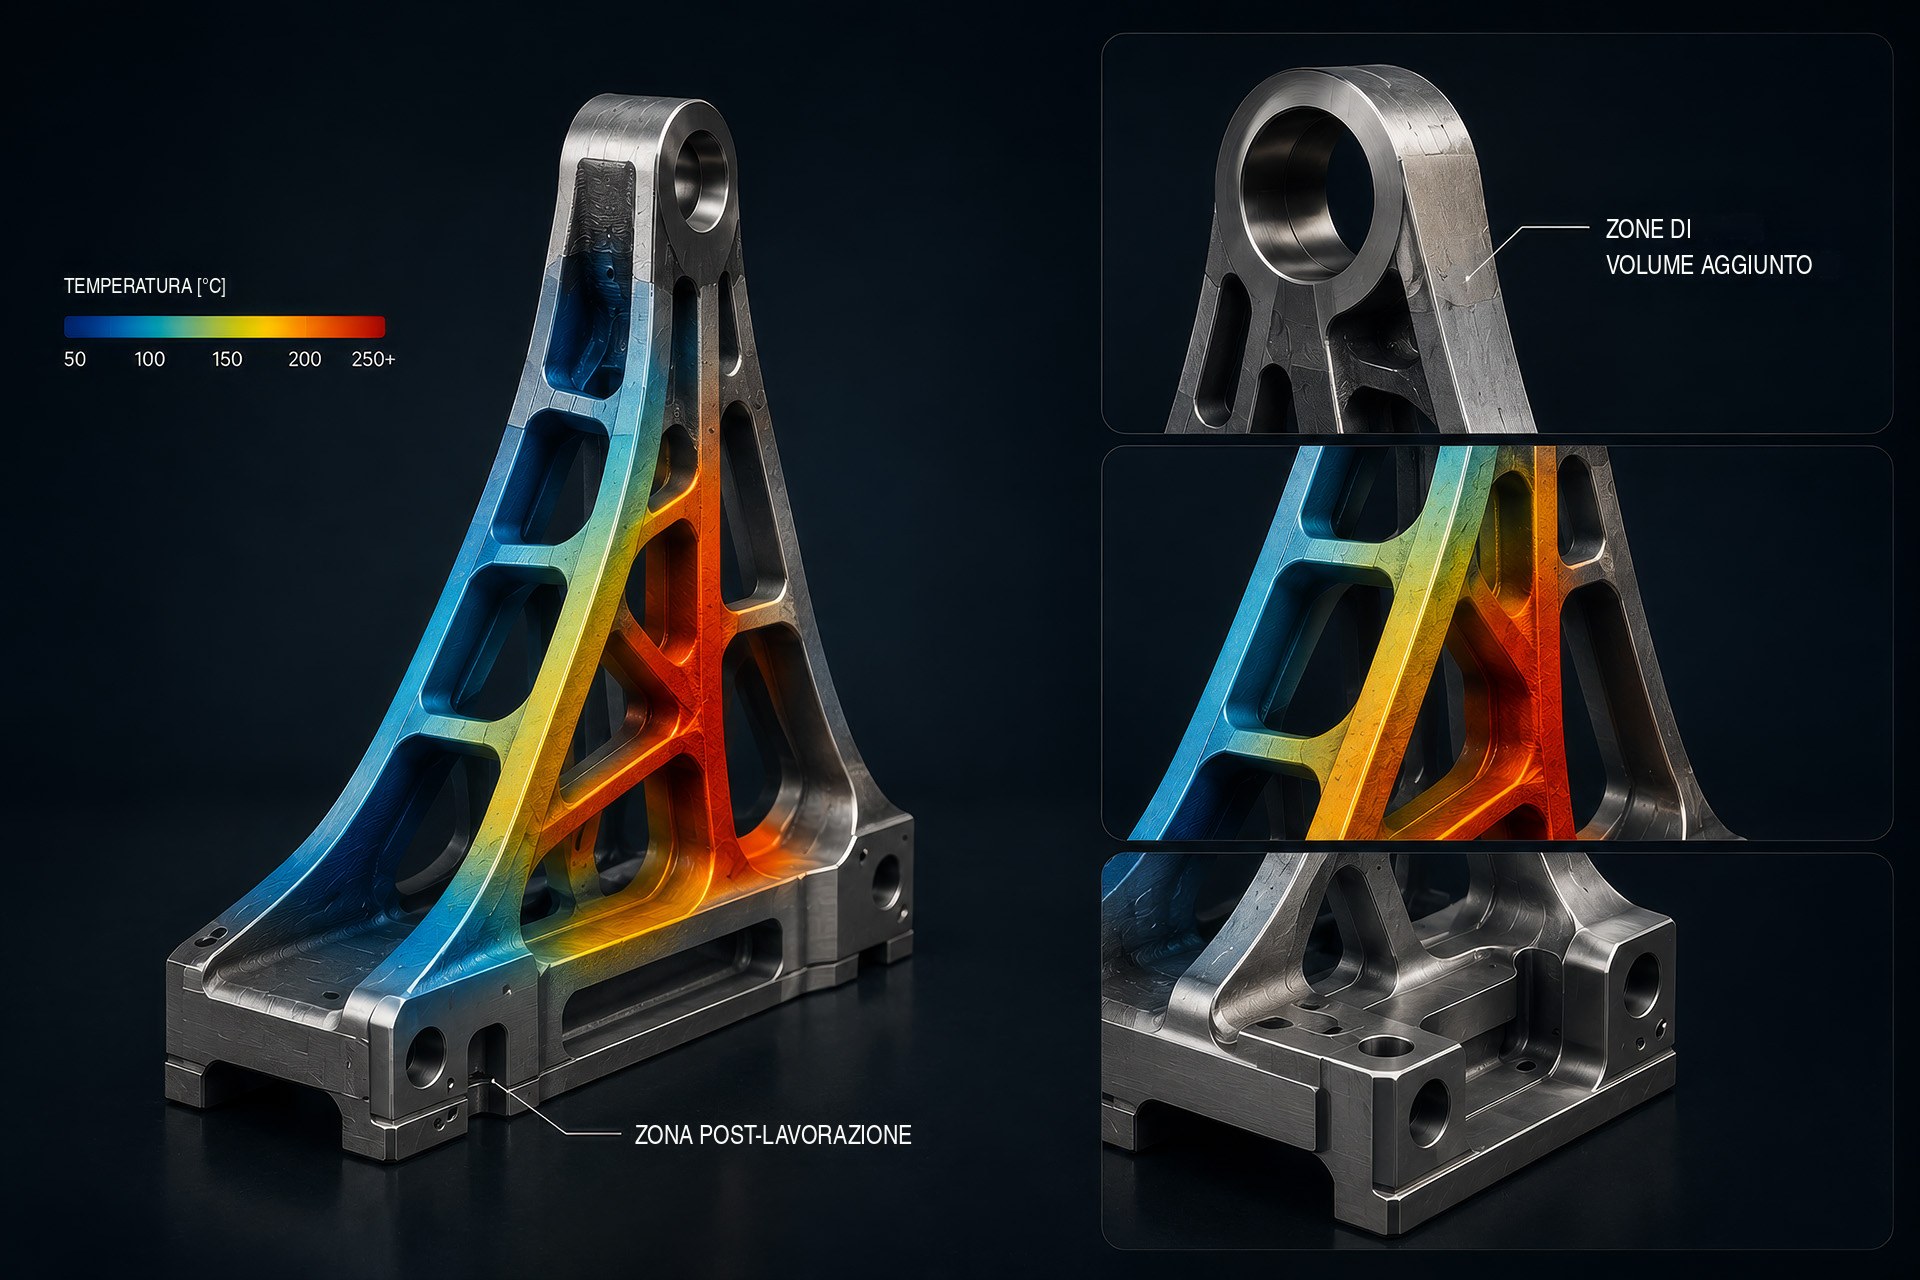
Situazione iniziale
Un grande componente strutturale ricavato dal pieno comporterebbe una grande perdita di materiale oppure, se fuso, richiederebbe tempi di attesa lunghi.
Approccio DED
Un grezzo near-net-shape grossolano o singole zone strutturali vengono costruiti a filo.
Punti di verifica
- Le dimensioni del componente sono adeguate al processo e alla macchina?
- Apporto termico e distorsione sono governabili?
- Le superfici critiche sono post-lavorabili?
- La deposizione di materiale è economica rispetto a fusione, fresatura o saldatura?
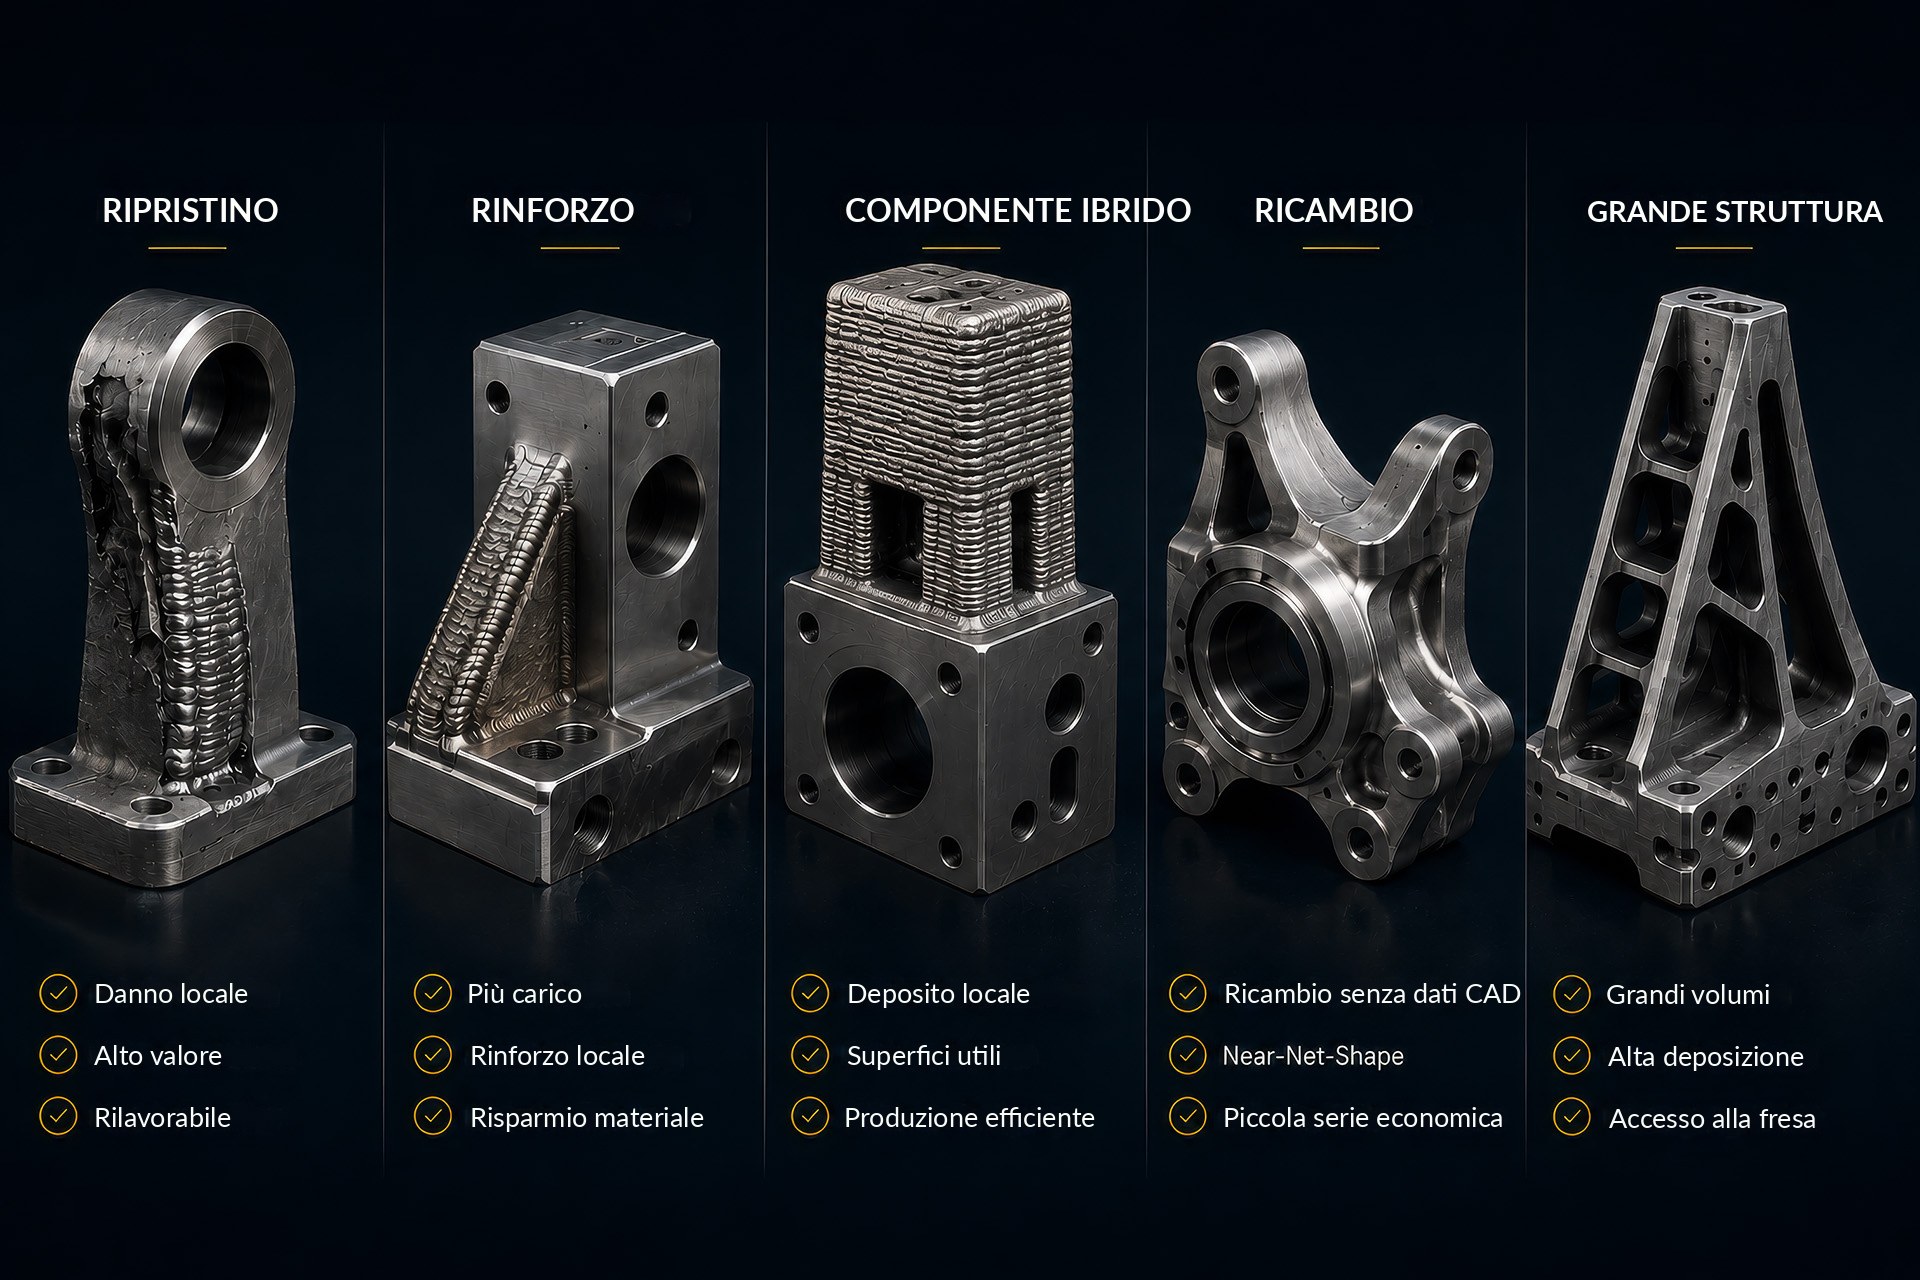
I buoni esempi pratici hanno sempre lo stesso nucleo.
Un caso d'uso sensato nasce raramente dalla domanda se un componente sia «stampabile». Decisivo è se la deposizione locale di materiale risolva un problema produttivo reale.
- Componente base costoso
- Danno locale o valore aggiunto locale
- Dimensione delle caratteristiche sufficientemente grande
- Zona di deposizione raggiungibile
- Post-lavorazione pianificabile
- Vantaggio economico rispetto alla produzione convenzionale
Uno di questi esempi corrisponde al Suo componente?
Gli esempi pratici mostrano punti di ingresso tipici. Il passo successivo è esaminare un componente concreto: dapprima con dati di esempio forniti, poi con i Suoi dati geometrici.