
La géométrie est déterminante.
Avec le Wire-based DED, le contour final parfait n'est pas imprimé. Il en résulte le plus souvent une ébauche near-net-shape.
La question centrale n'est pas :
« Cette géométrie CAO peut-elle être construite exactement ? »
Mais :
« Quels volumes doivent être construits de manière additive — et quels détails sont réalisés ensuite par fraisage, perçage, rectification ou un autre post-traitement ? »
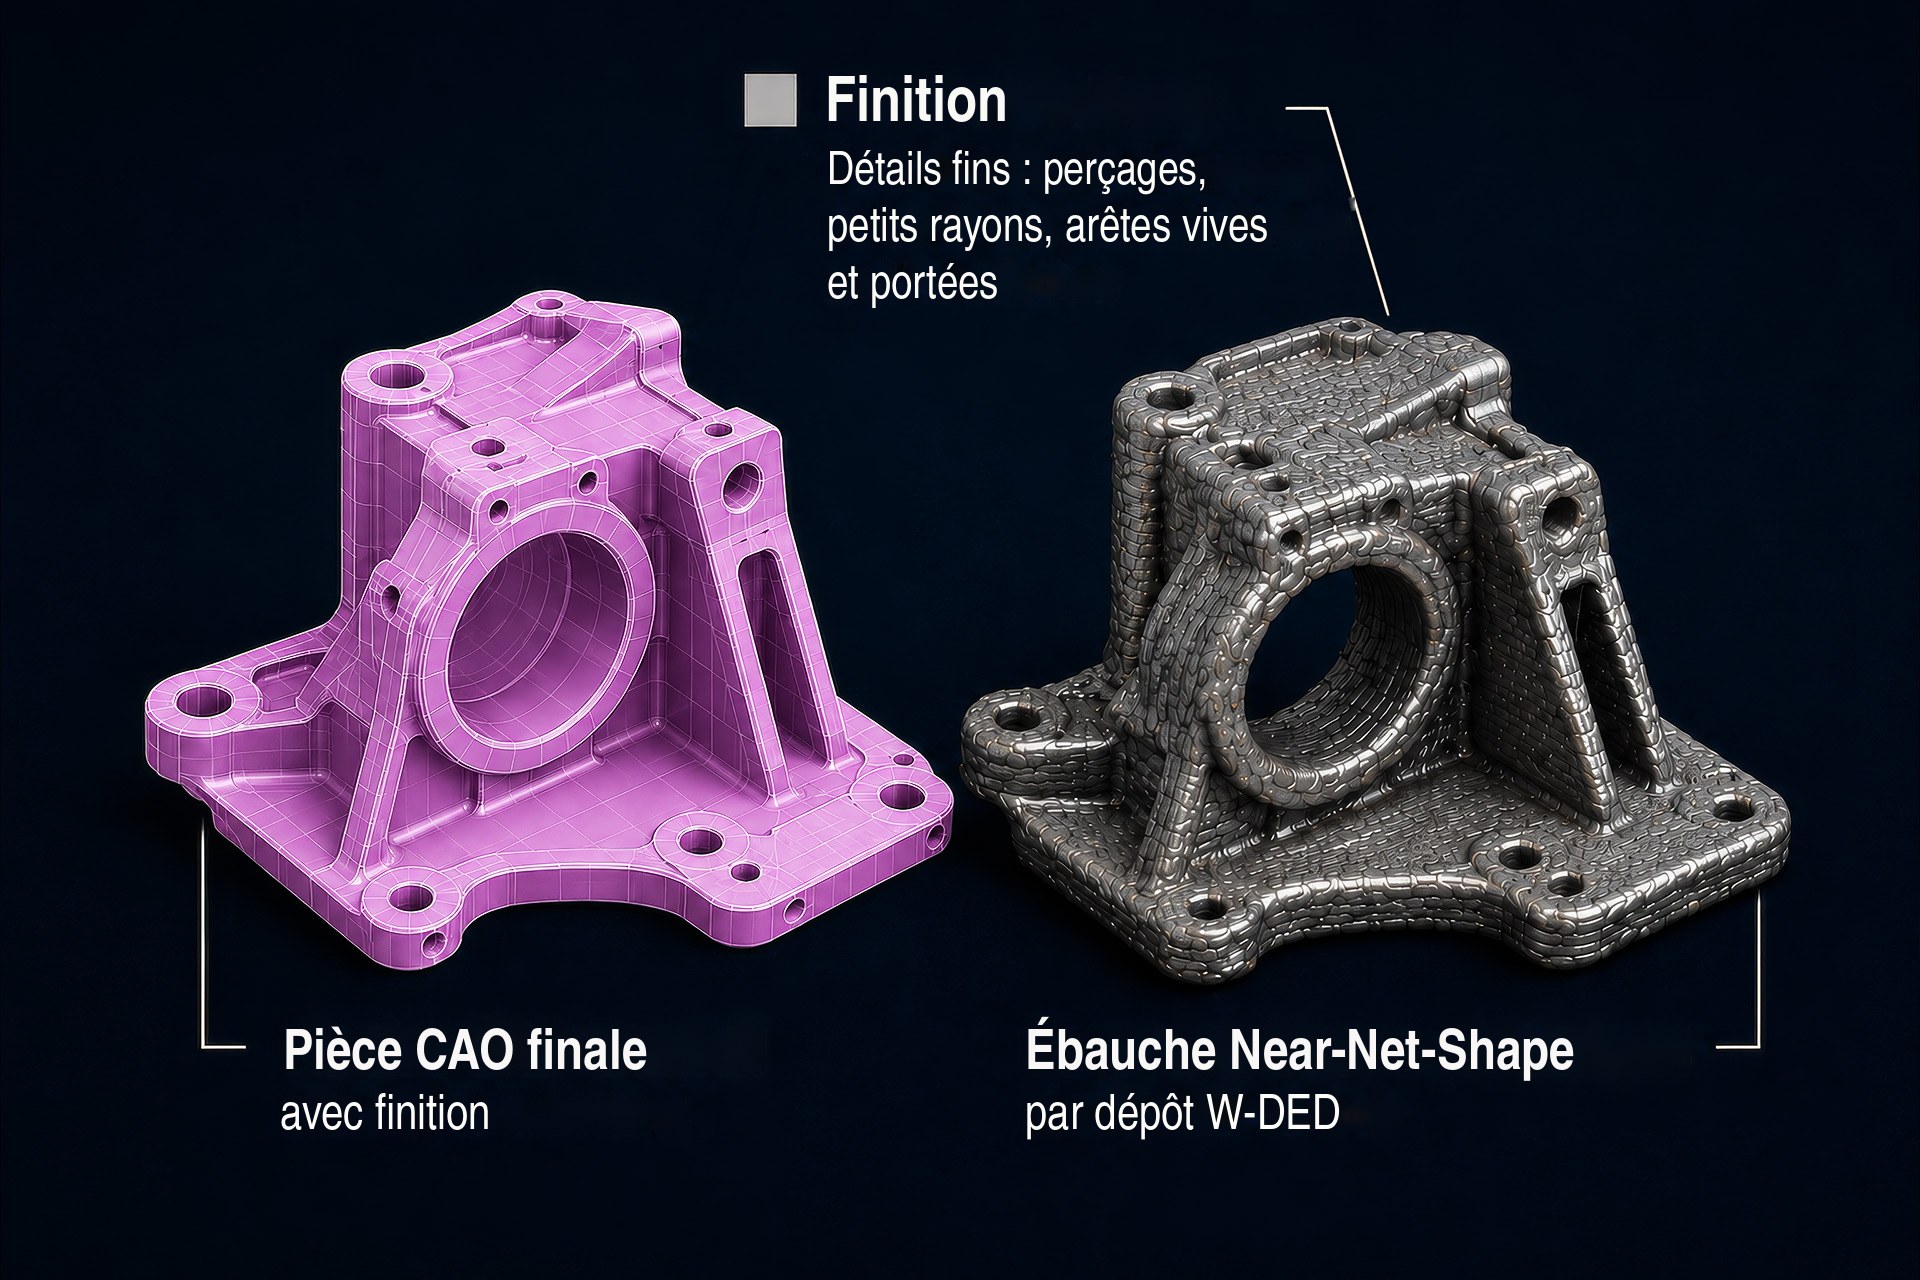
Tous les détails n'ont pas leur place dans la construction.
Le Wire-based DED travaille avec des cordons, un bain de fusion et une surépaisseur d'usinage. Il existe donc une taille minimale pertinente pour les éléments géométriques.
Les petits détails ne sont pas « construits à leur forme finale » de manière additive, mais usinés ensuite dans l'ébauche construite.
Caractéristiques critiques
- Petits alésages
- Rainures étroites
- Nervures minces
- Arêtes intérieures vives
- Petits rayons
- Nervures fines
- Filetages
- Surfaces d'ajustement
- Surfaces d'étanchéité
- Contours fins
Caractéristiques adaptées
- Nervures massives
- Surépaisseurs locales de matière
- Zones de réparation
- Zones de renfort
- Volumes fonctionnels grossiers
- Grands rayons de raccordement
- Surfaces extérieures accessibles
- Surépaisseurs d'usinage
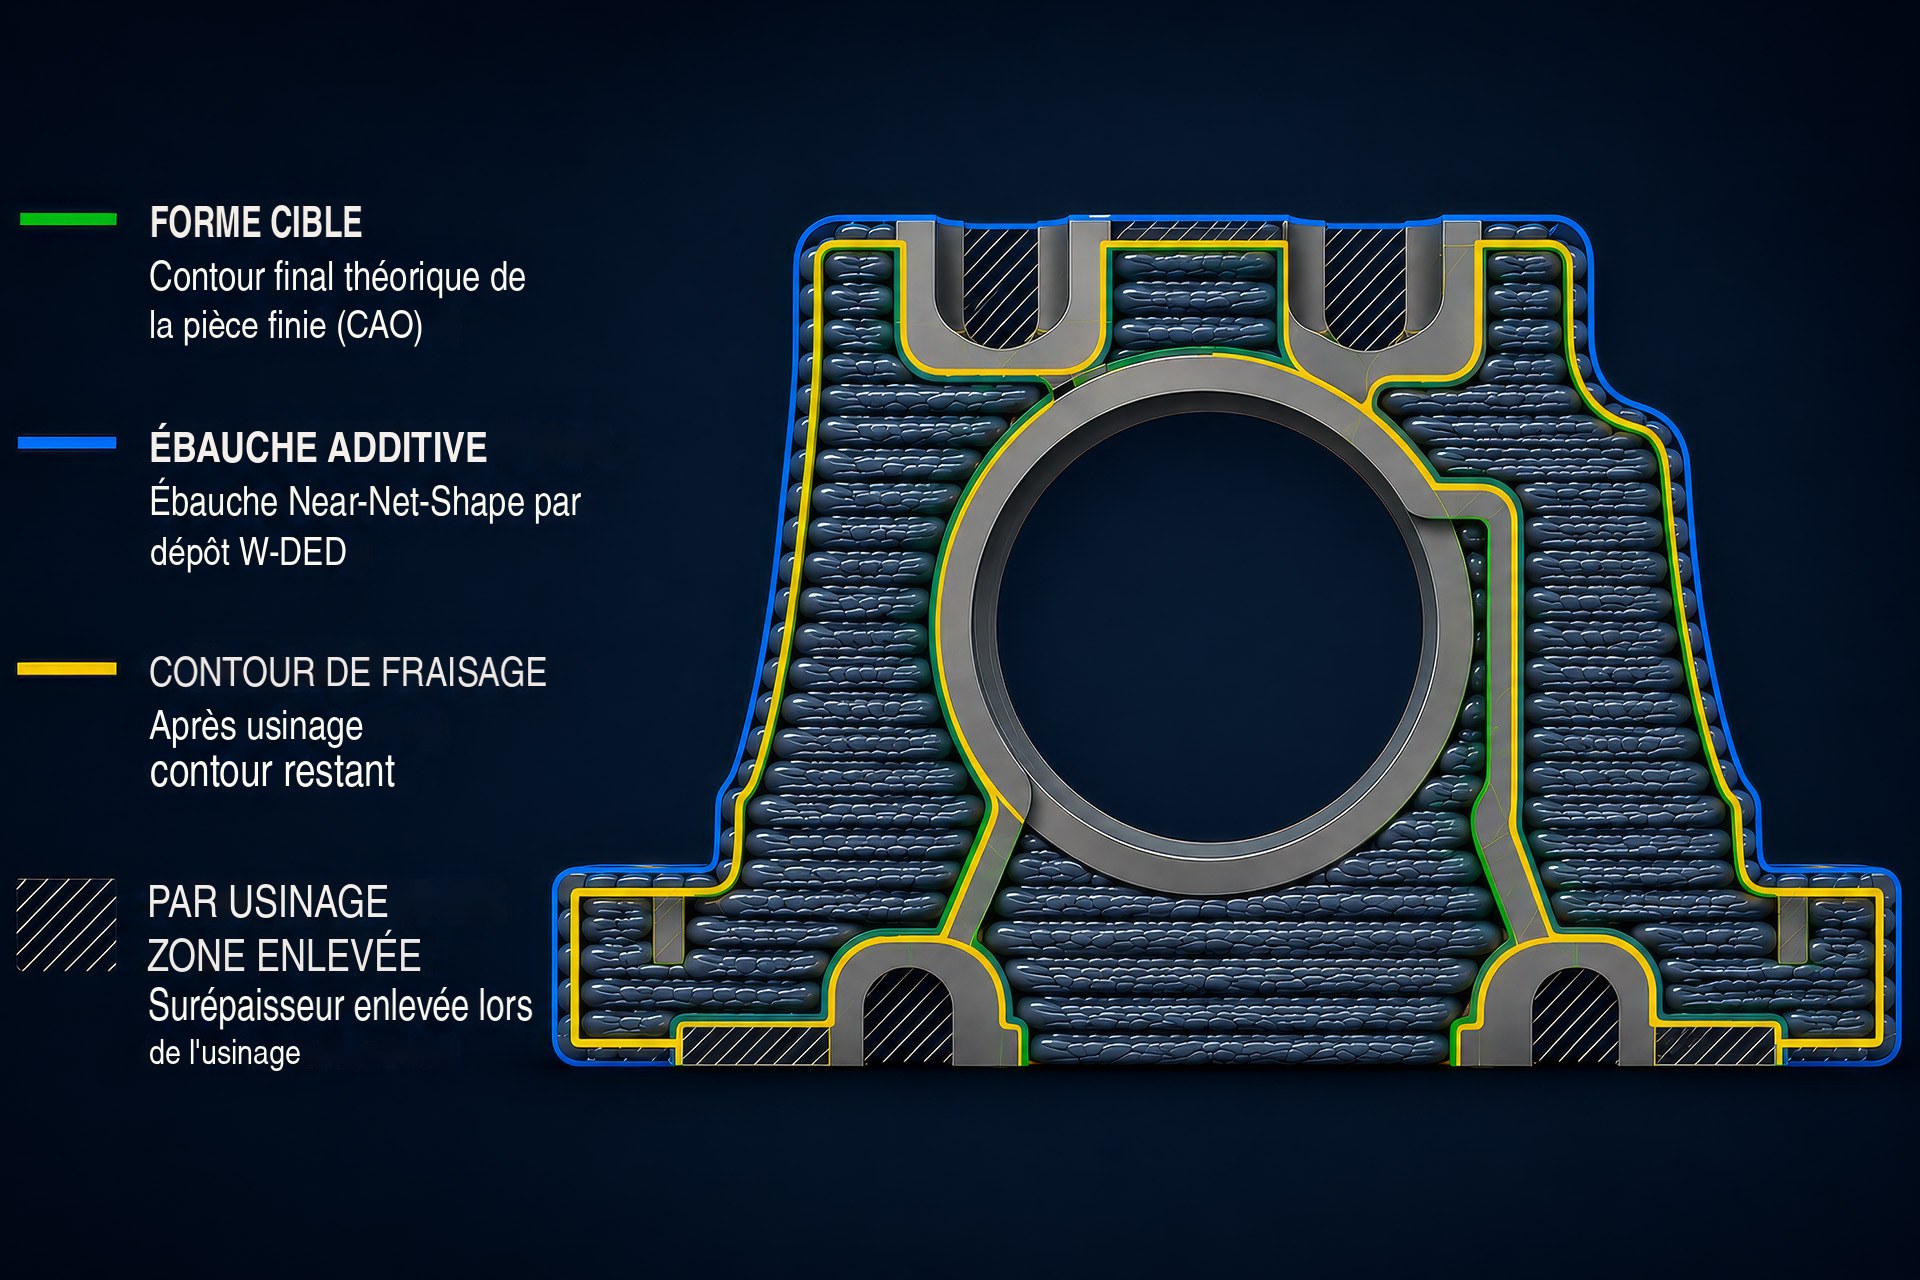
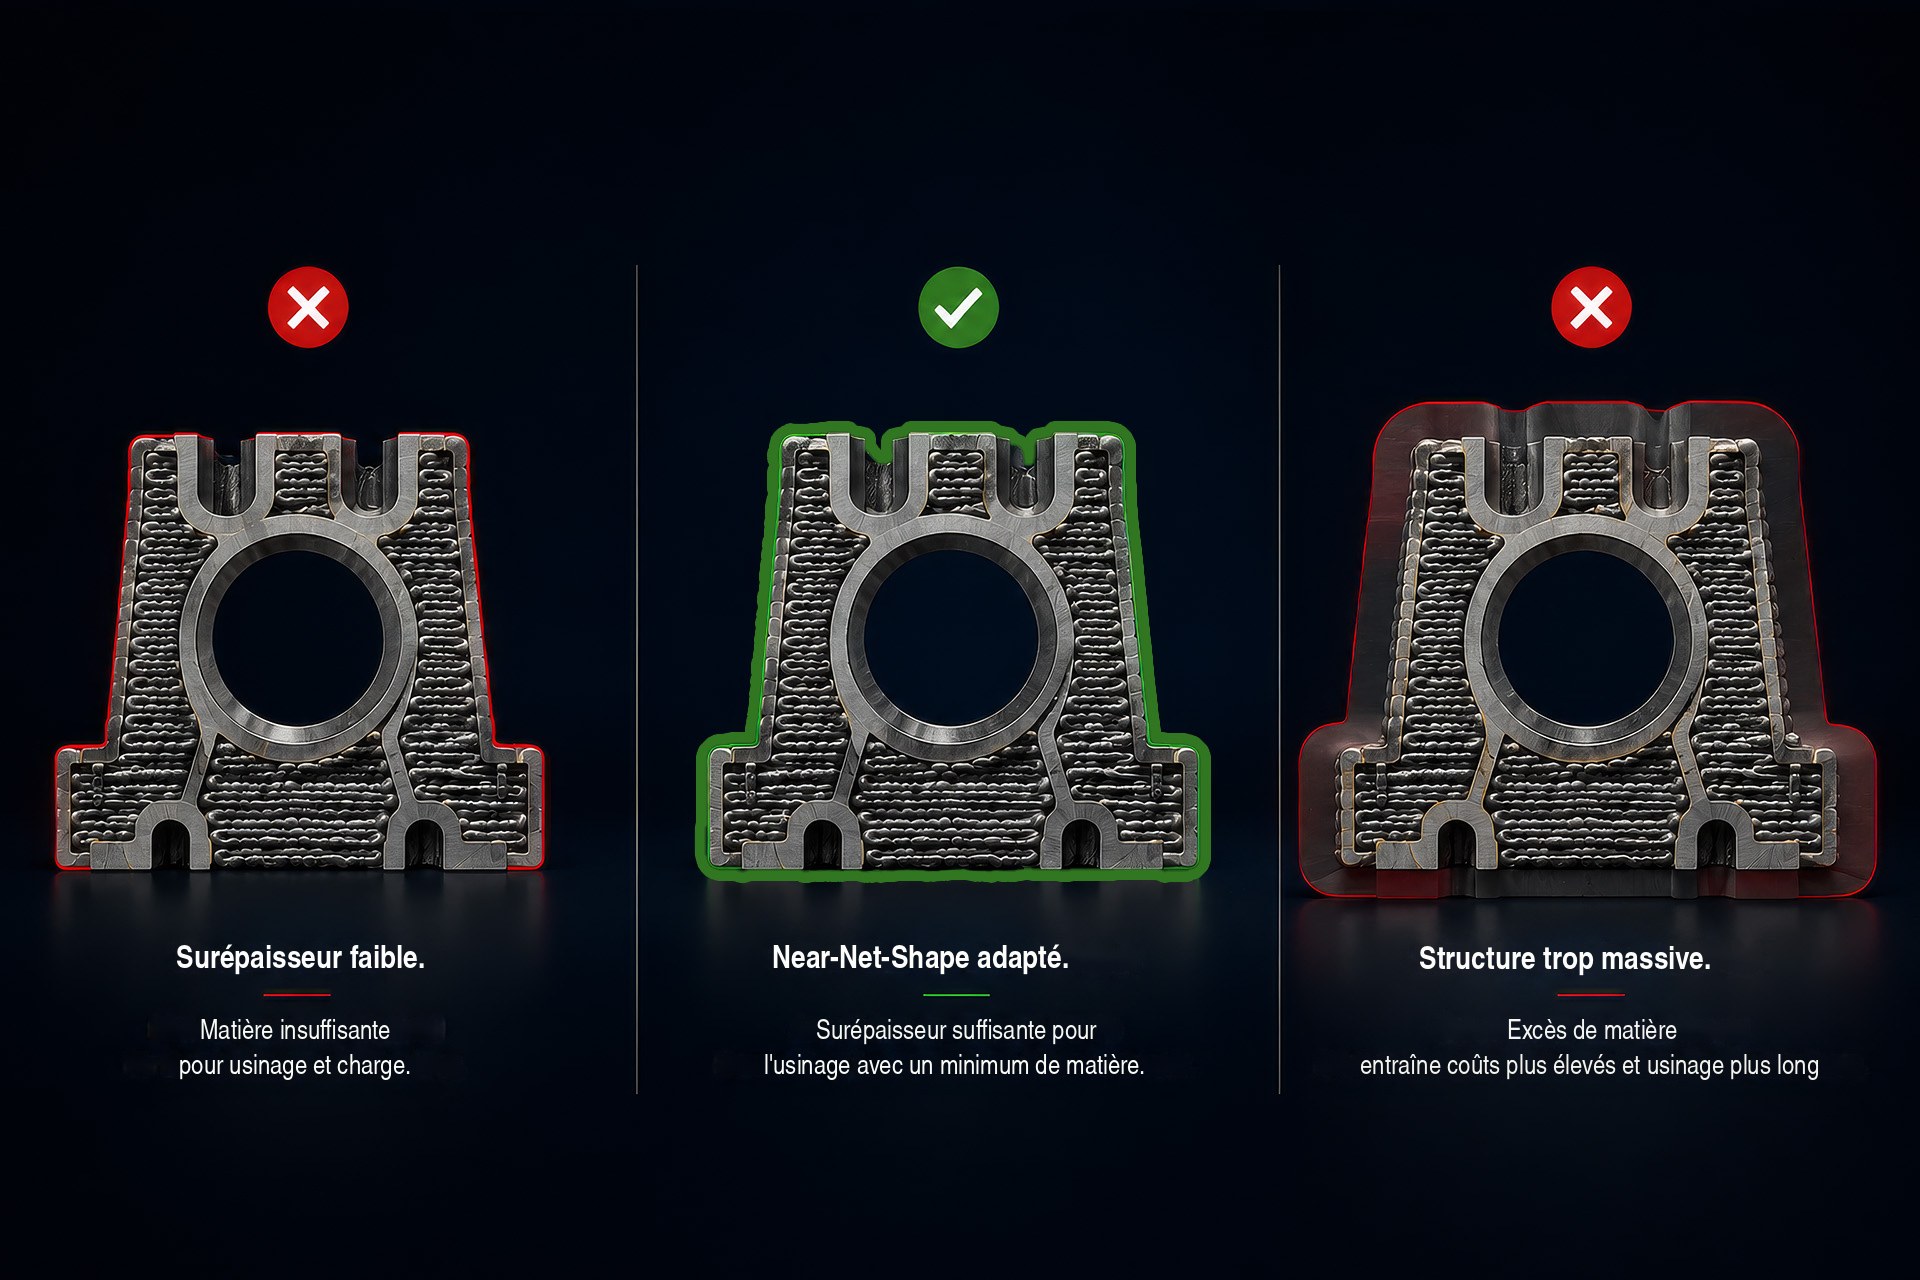
L'ébauche doit être pensée correctement.
Le corps construit est un état intermédiaire. Il doit contenir suffisamment de matière pour que le contour final puisse être usiné en toute sécurité. En même temps, il ne doit pas devenir inutilement massif, car un dépôt de matière supplémentaire génère du temps, de la chaleur et des reprises.
Une bonne géométrie signifie ici :
autant de construction que nécessaire, aussi peu que possible.
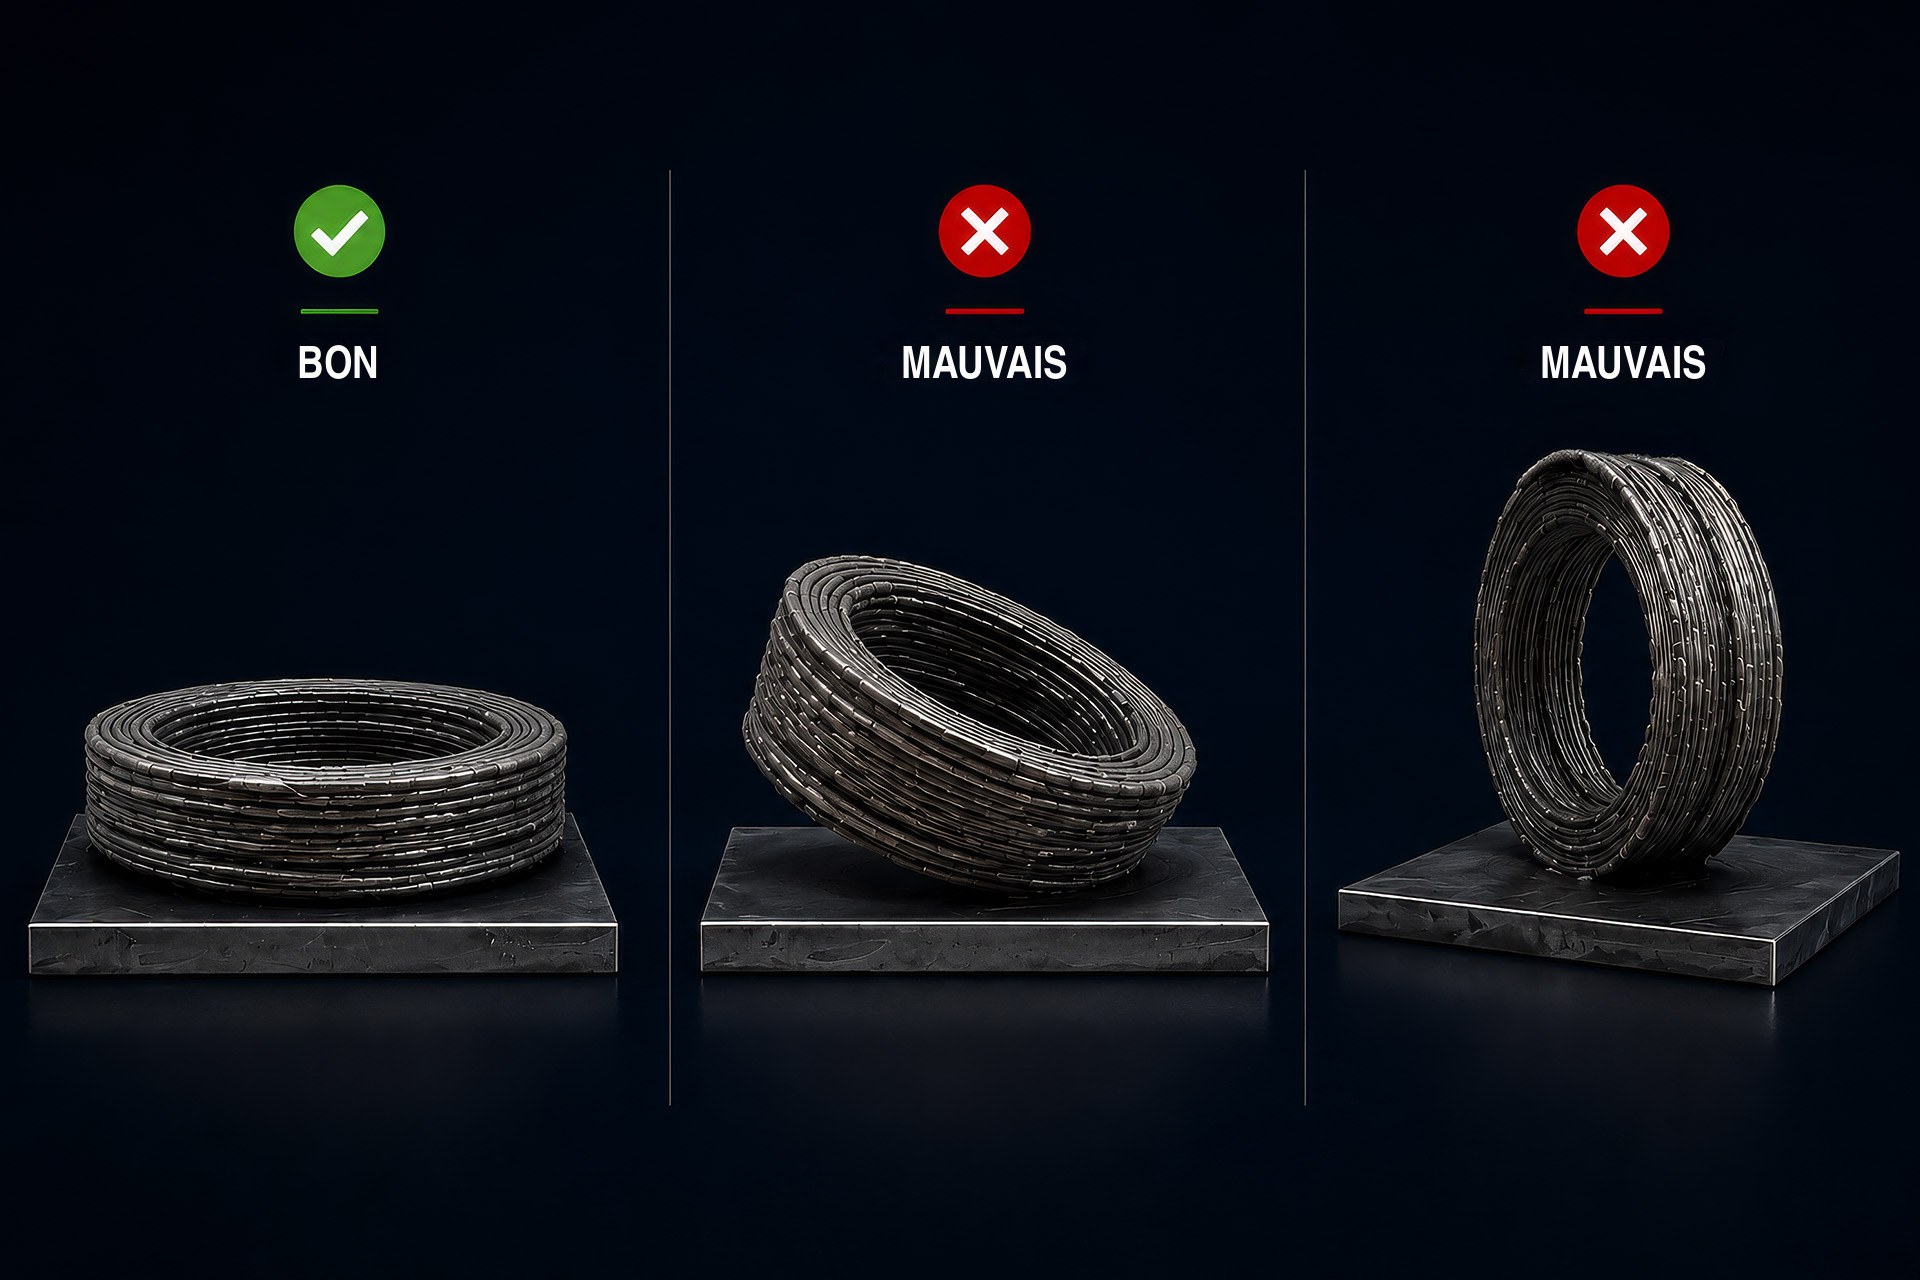
La même géométrie peut être simple ou difficile.
Selon l'orientation, le tracé des cordons, l'apport de chaleur, le surplomb, le risque de collision et l'usinabilité ultérieure changent.
La direction de construction détermine si une ébauche peut être construite de manière stable, accessible et économique.
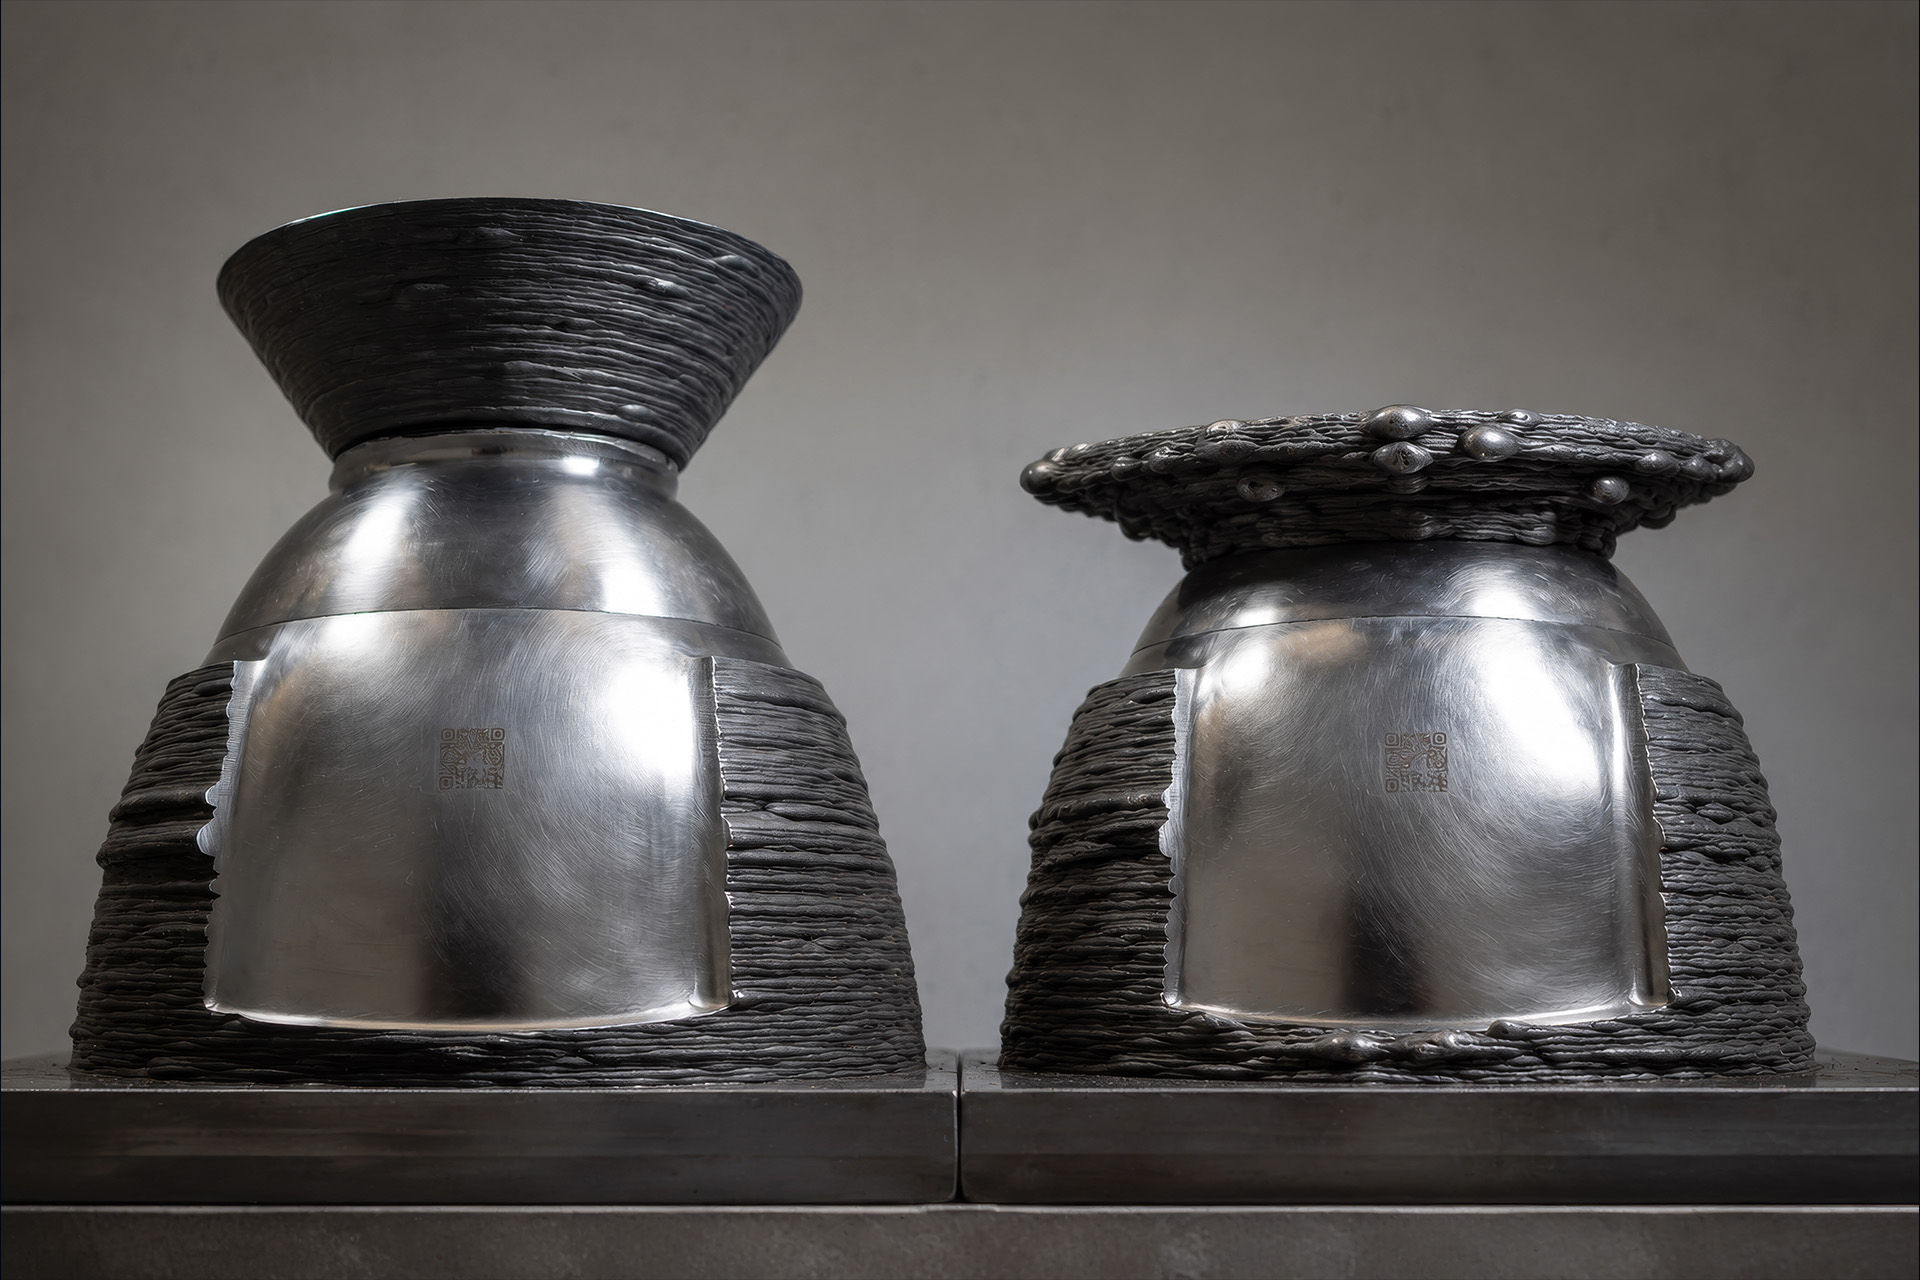
Le métal liquide a besoin d'appui.
Le dépôt de matière par fil génère du métal localement fondu. Des surplombs défavorables peuvent rendre les cordons instables, faire affaisser la matière ou conduire à une surépaisseur d'usinage importante.
Avec le near-net-shape, il ne s'agit donc pas d'obtenir une forme libre parfaite, mais une ébauche stable pouvant être post-traitée.
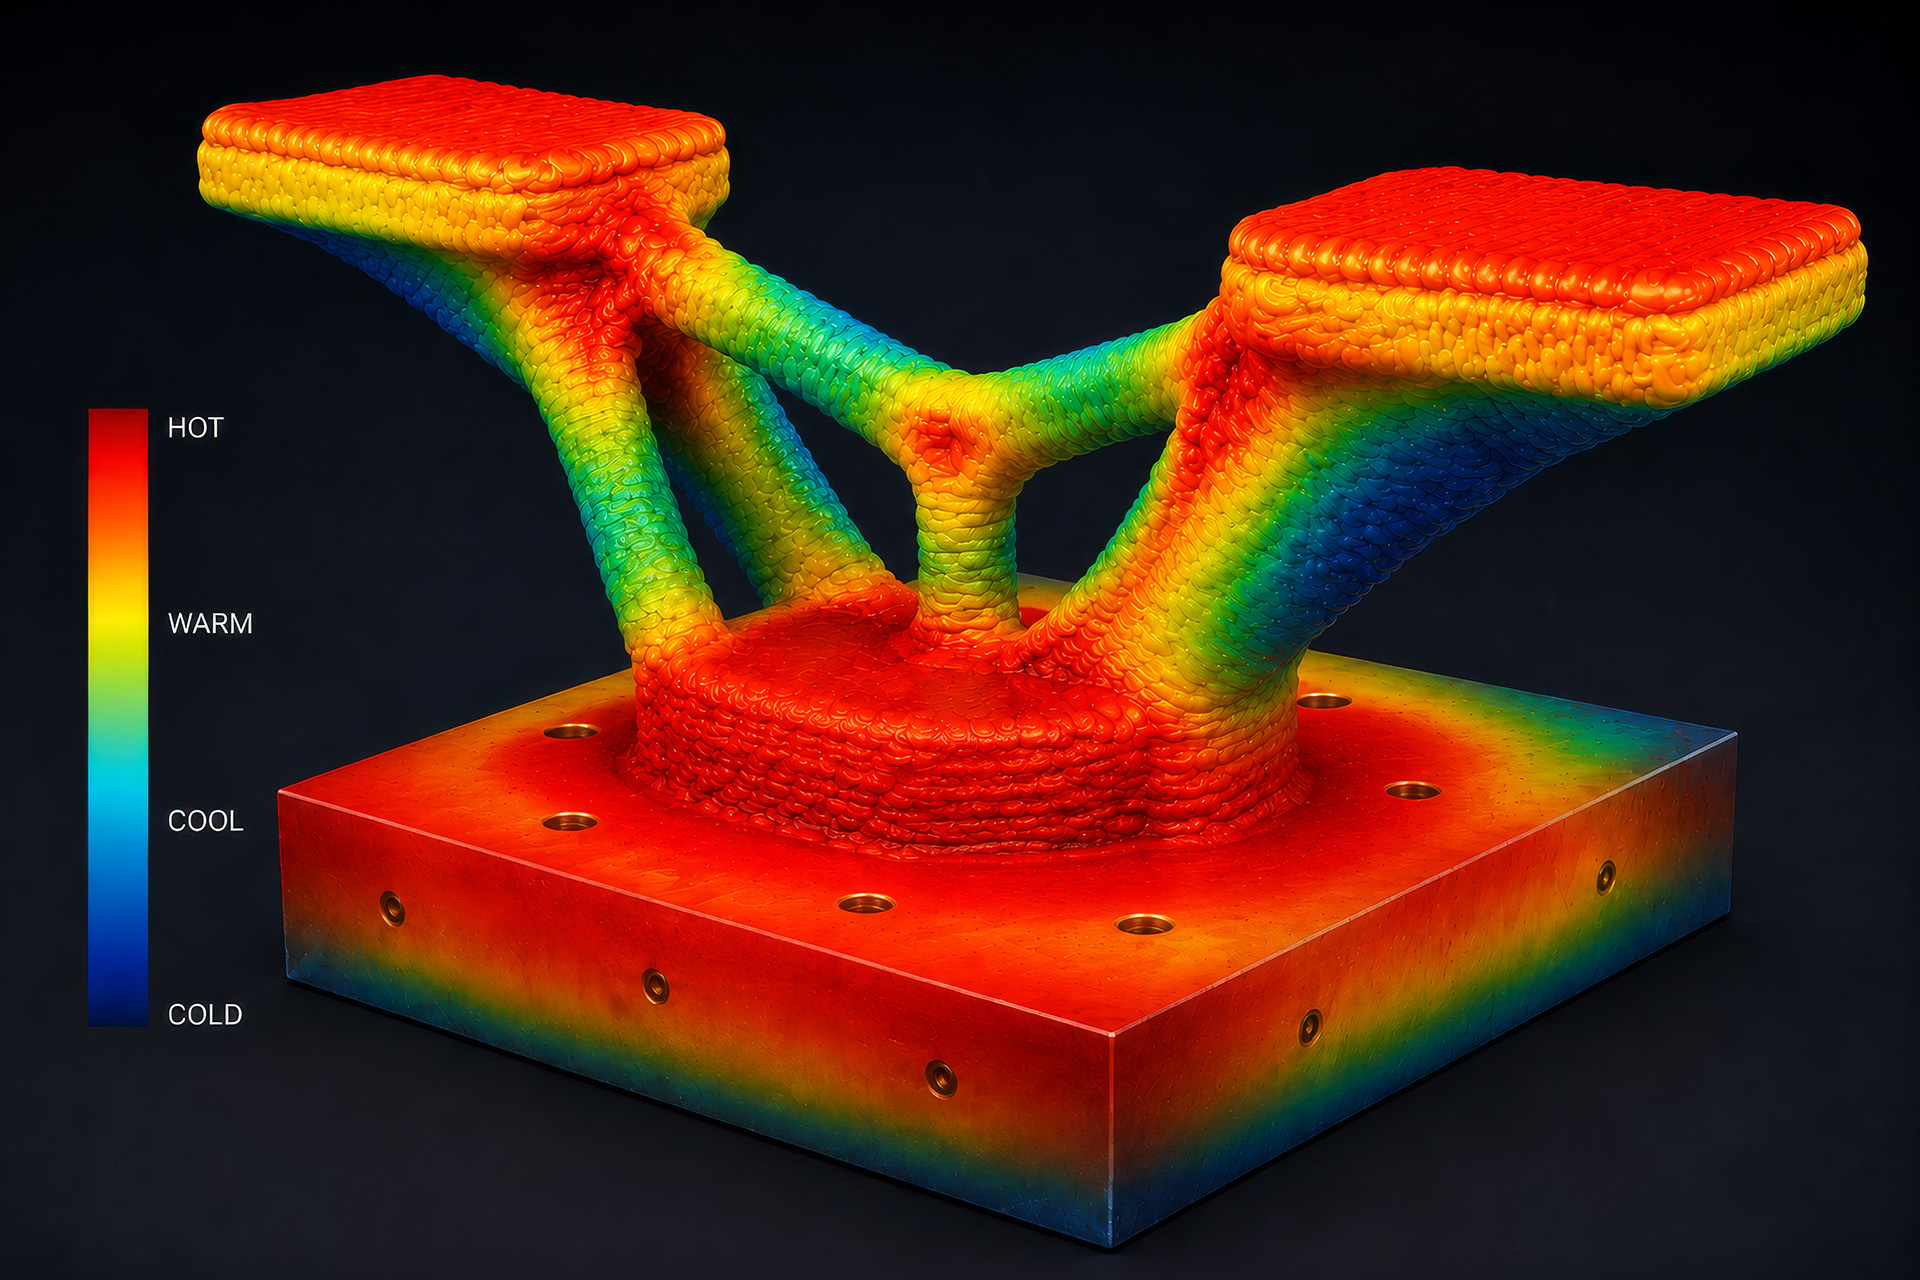
La masse emmagasine la chaleur.
Les zones massives, les nœuds épais et les changements rapides de section peuvent provoquer une accumulation de chaleur. Cela influence la solidification, les contraintes, la déformation et la qualité des couches suivantes.
Une ébauche near-net-shape ne doit donc pas seulement convenir géométriquement. Elle doit aussi être pertinente sur le plan thermique.
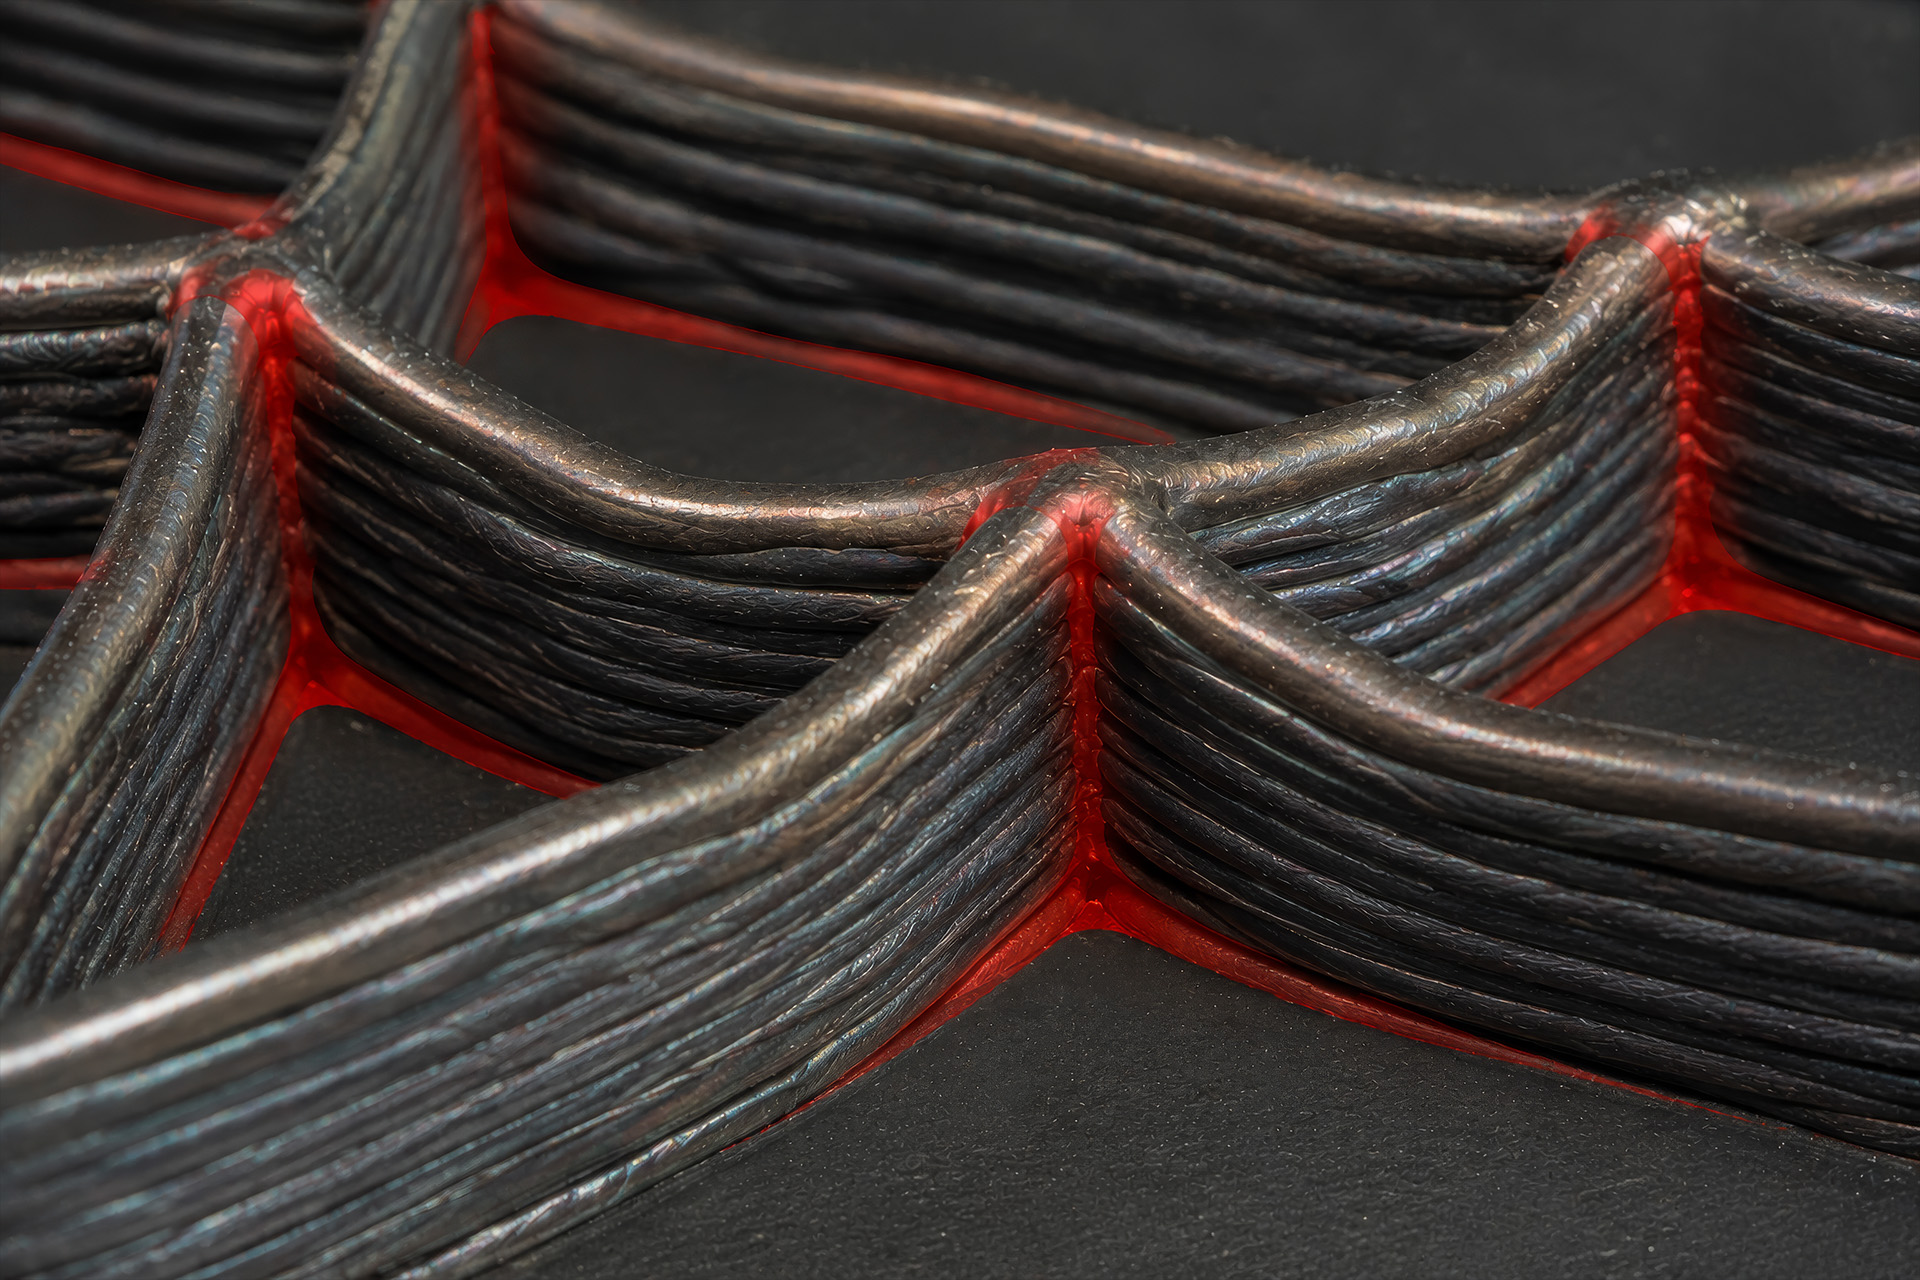
Ce qui n'est pas accessible reste brut.
La tête de procédé a besoin d'espace pour le dépôt de matière. La fraiseuse aura ensuite besoin d'espace pour le contour final.
Ne sont donc pas critiques uniquement les zones de construction, mais aussi les zones qui ne peuvent pas être usinées proprement après la construction.
Critique
- Poches profondes
- Zones intérieures étroites
- Contre-dépouilles masquées
- Surfaces d'ajustement inaccessibles
- Contours intérieurs sans accès pour l'outil
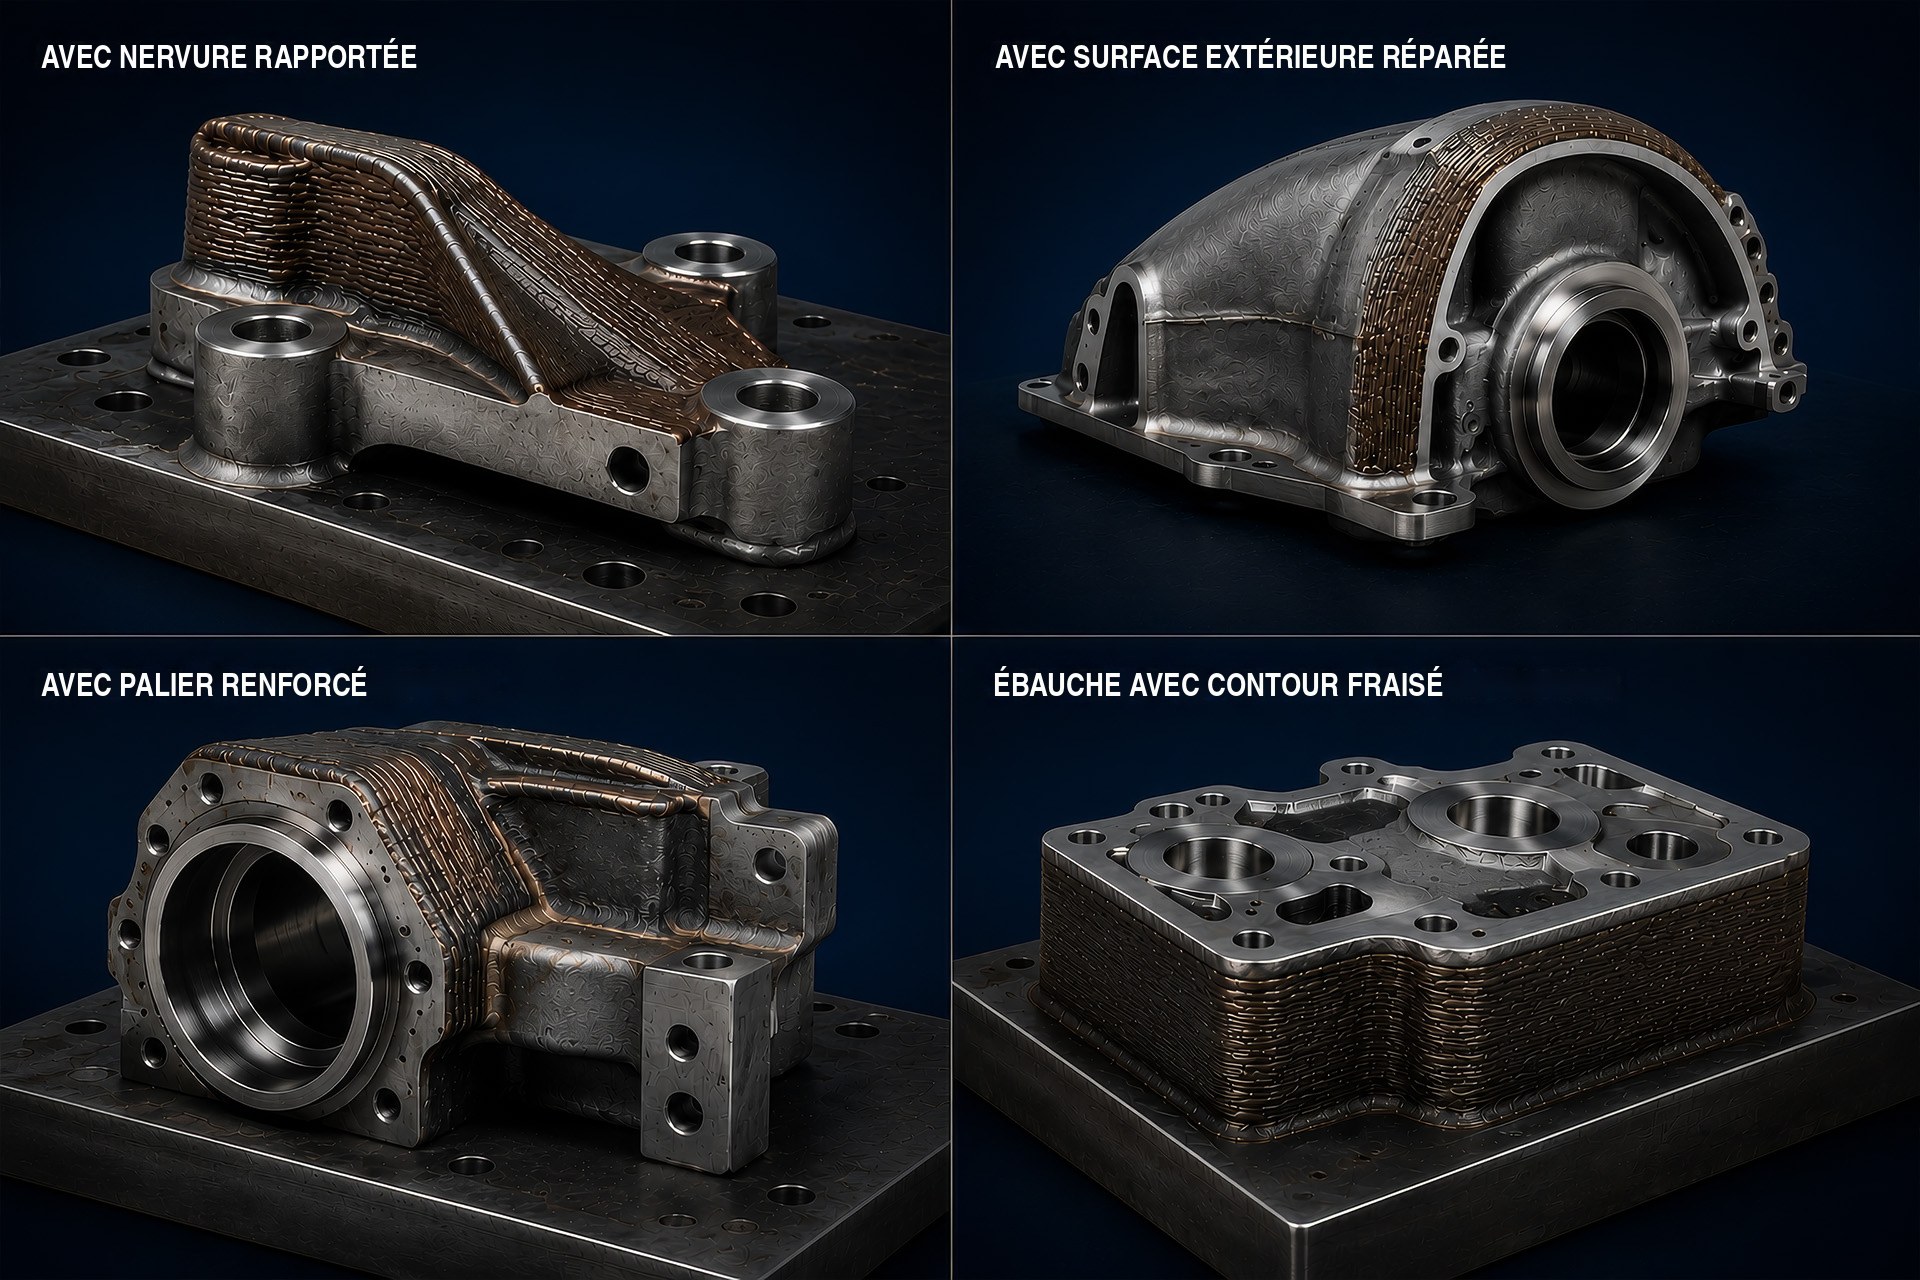
Les bonnes géométries séparent la forme brute de la forme finale.
Conviennent les pièces pour lesquelles la construction additive génère des volumes fonctionnels grossiers et dont les caractéristiques précises sont usinées ensuite.
Adapté
- Grandes nervures
- Renforts locaux
- Surfaces de réparation
- Zones fonctionnelles massives
- Contours extérieurs accessibles
- Surépaisseurs d'usinage clairement définies
- Directions de post-traitement simples
Cela devient critique lorsque le contour final doit être construit directement.
Sont problématiques les géométries qui attendent directement du procédé de construction de petits détails, des tolérances serrées ou des zones intérieures difficiles d'accès.
Critique
- Nervures fines
- Petits rayons intérieurs
- Alésages précis sans reprise
- Arêtes vives
- Canaux intérieurs profonds
- Surfaces fonctionnelles masquées
- Nœuds thermiques massifs
- Interstices étroits
- Surfaces visibles sans surépaisseur d'usinage
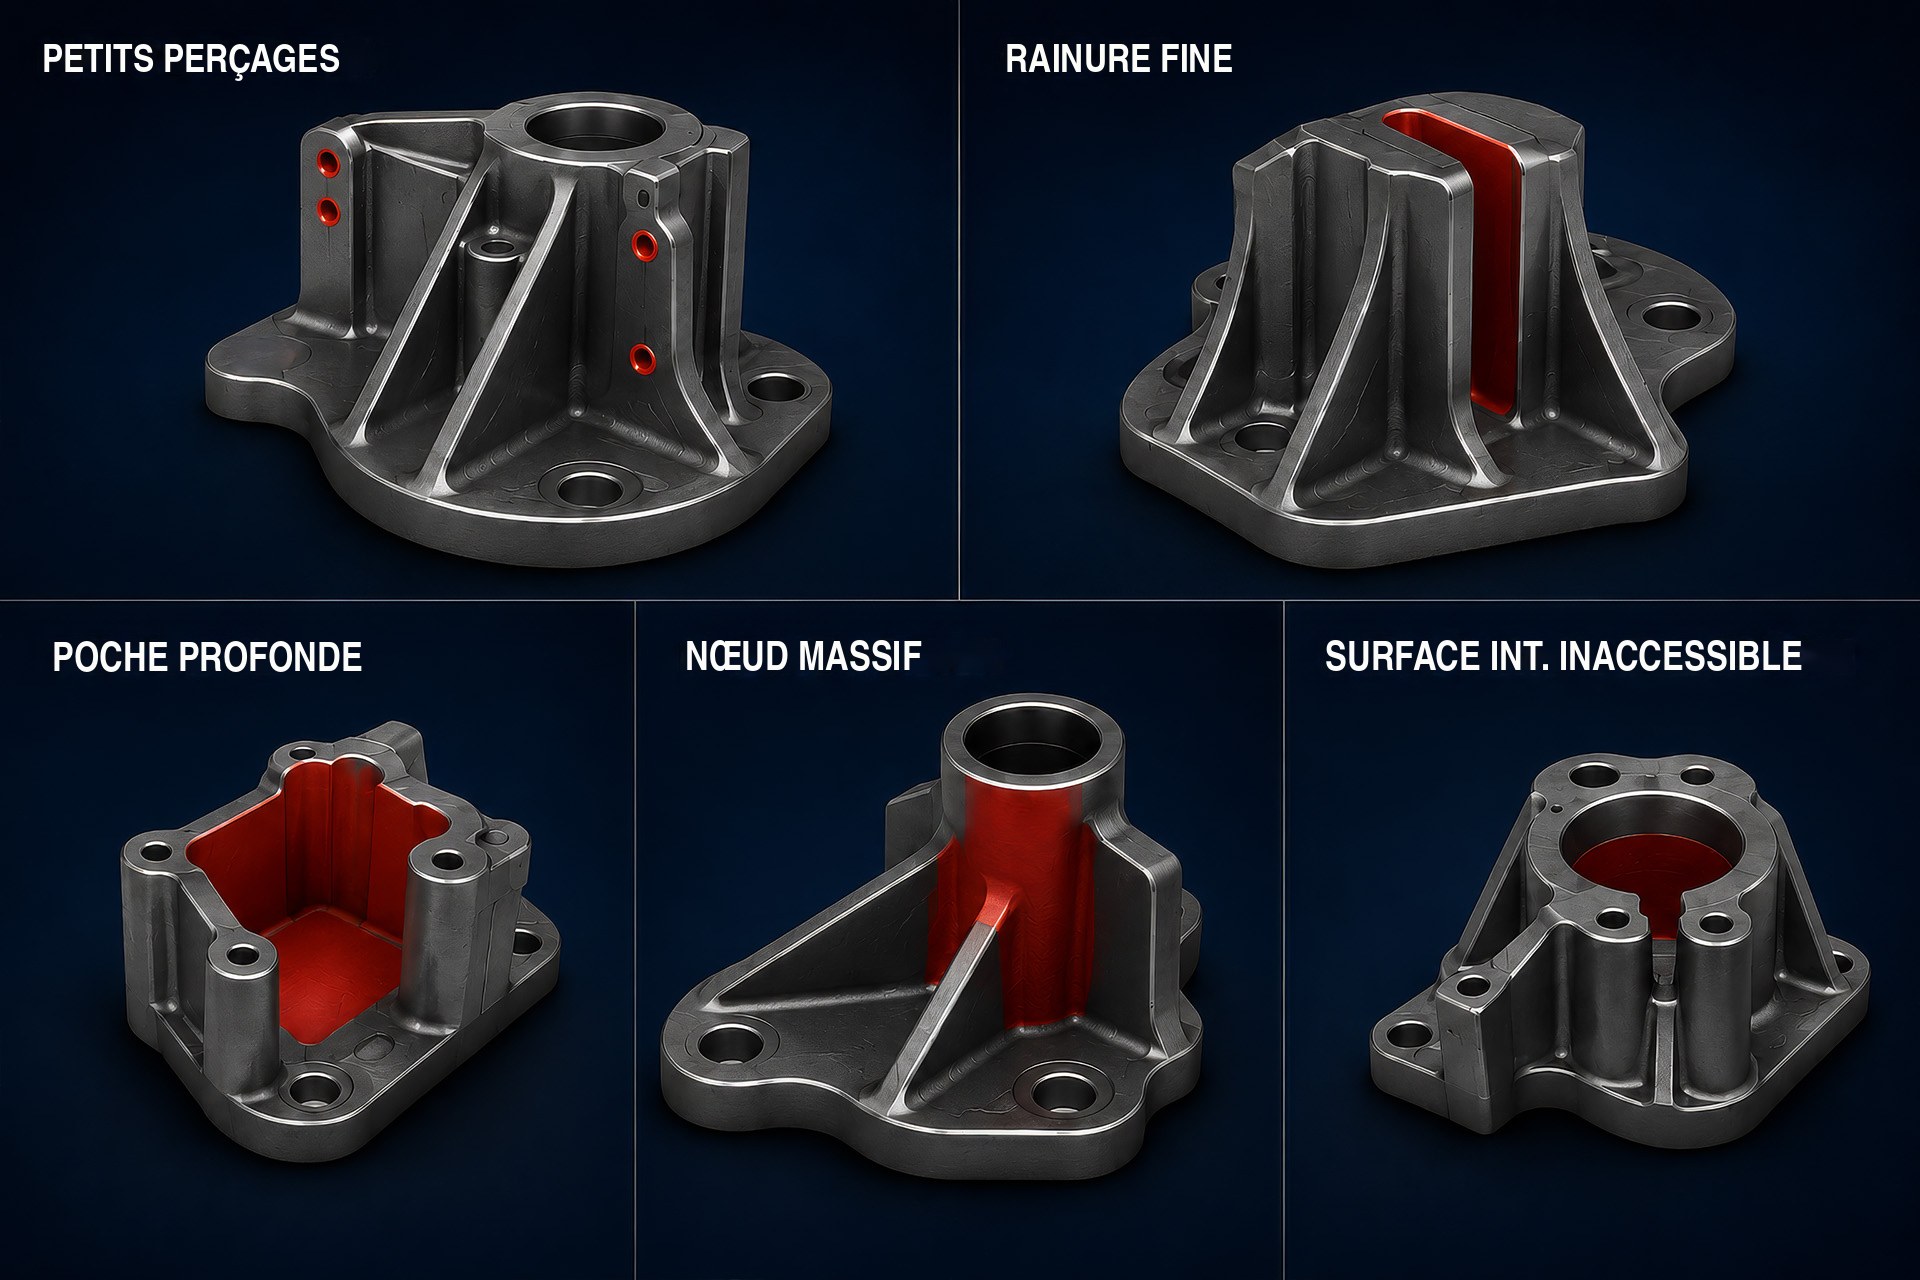
La géométrie est le premier filtre.
Le Wire-based DED devient intéressant lorsque l'ébauche peut être construite de manière pertinente et le contour final post-traité en toute sécurité.
Les questions décisives sont :
- Quels volumes doivent être construits ?
- Quels détails sont mieux réalisés par post-traitement ?
- La construction est-elle thermiquement stable ?
- La tête de procédé et l'outil sont-ils accessibles ?
- Obtient-on une ébauche near-net-shape économique ?