
Le Wire-based DED produit des ébauches. Pas des pièces finies.
Le dépôt de matière n'est le plus souvent que la première étape. La précision dimensionnelle, les surfaces et les contours fonctionnels résultent d'un post-traitement approprié.
Qu'elle soit construite de manière hybride ou purement additive, la pièce issue du Wire-based DED est dans de nombreux cas une ébauche near-net-shape. La pièce est proche de la géométrie cible, mais nécessite un usinage ciblé pour les surfaces précises, les alésages, les ajustements et les zones fonctionnelles.
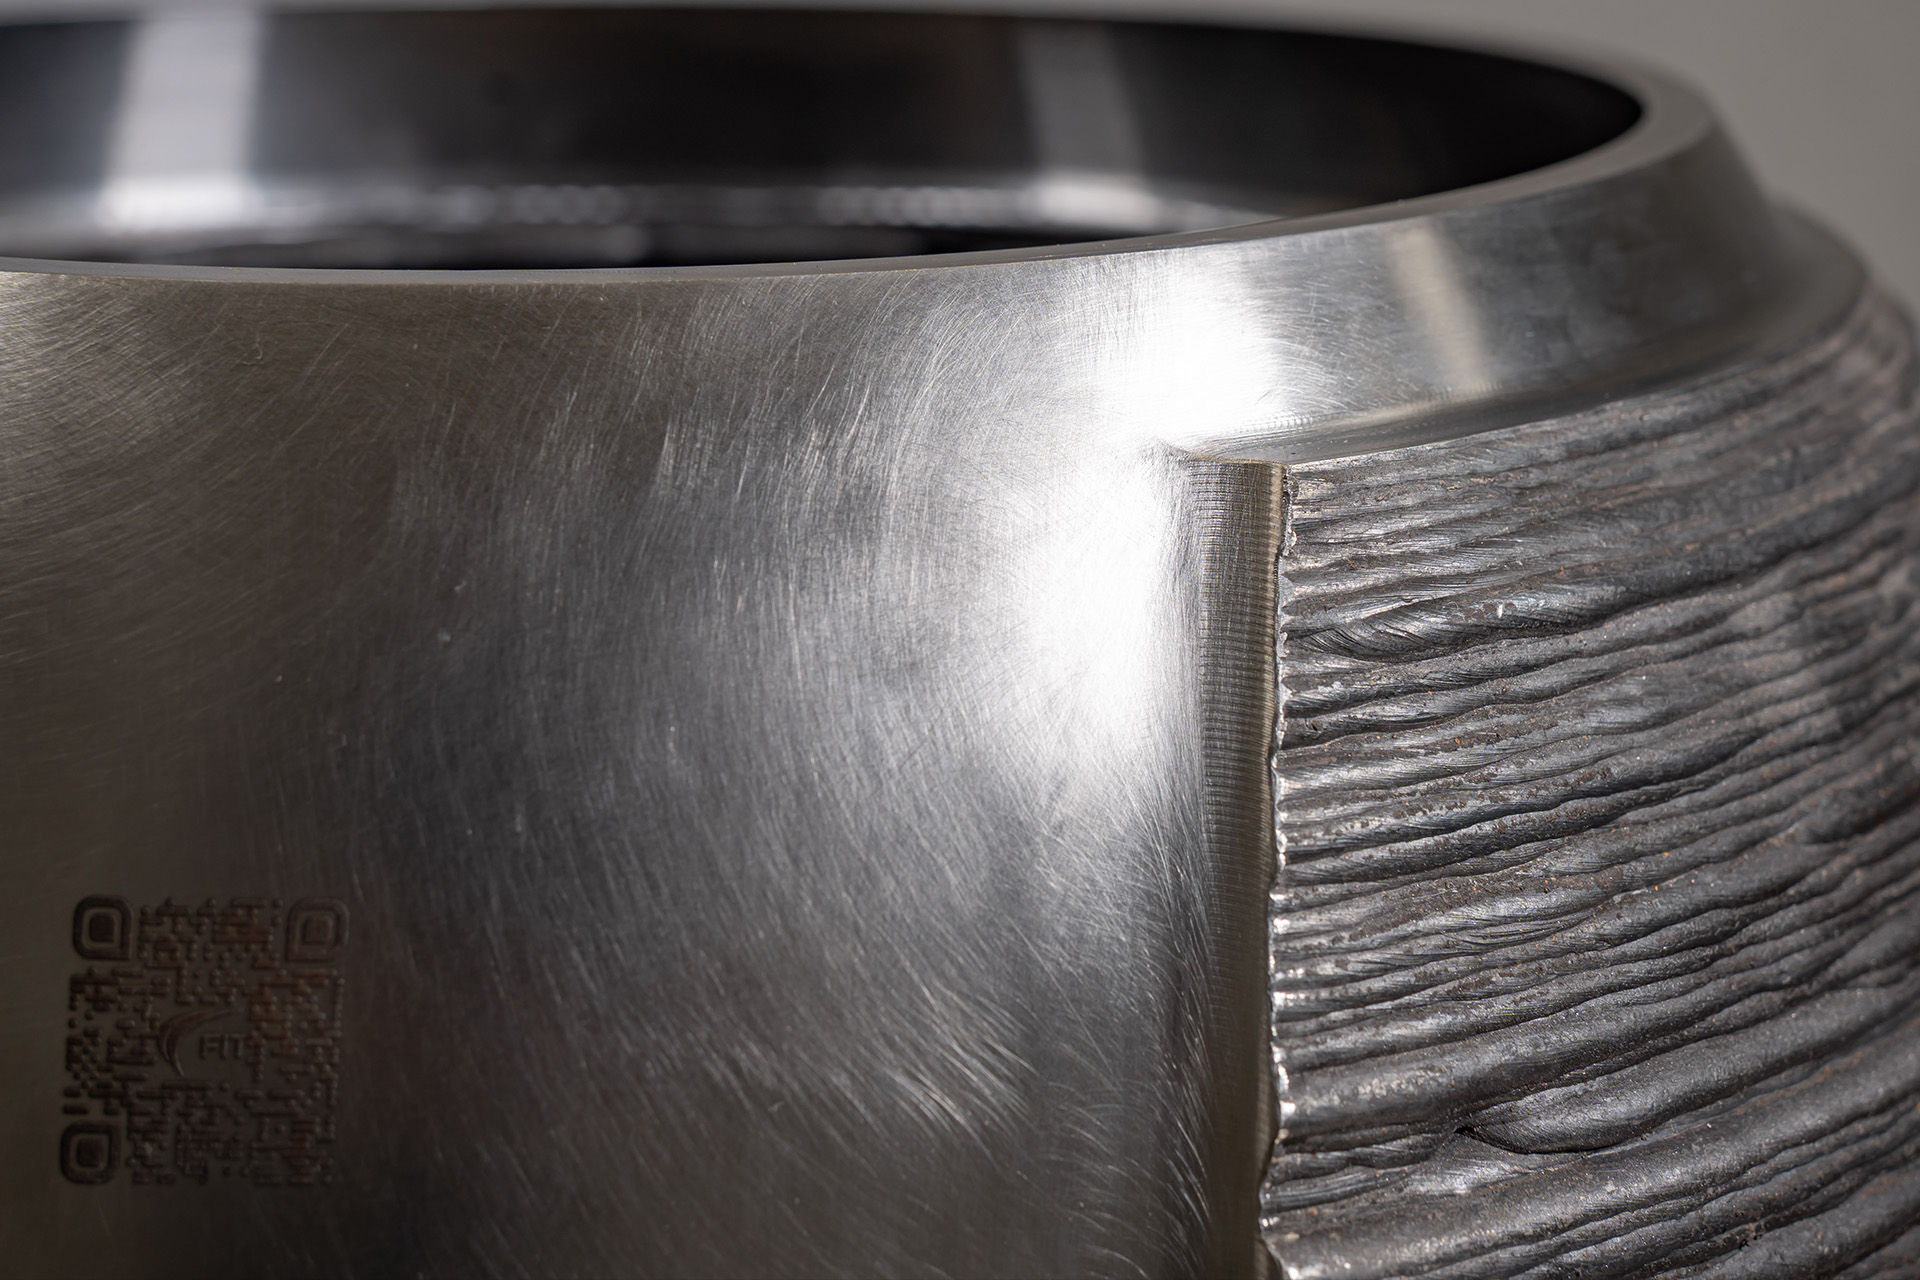
Tous les détails n'ont pas leur place dans la construction.
Les petits détails ne peuvent souvent pas être réalisés de manière pertinente en additif. Les alésages, filetages, arêtes vives, petits rayons, rainures étroites, surfaces d'étanchéité et ajustements sont le plus souvent mieux réalisés par fraisage, perçage, tournage, rectification ou électroérosion.
Le post-traitement génère la précision.
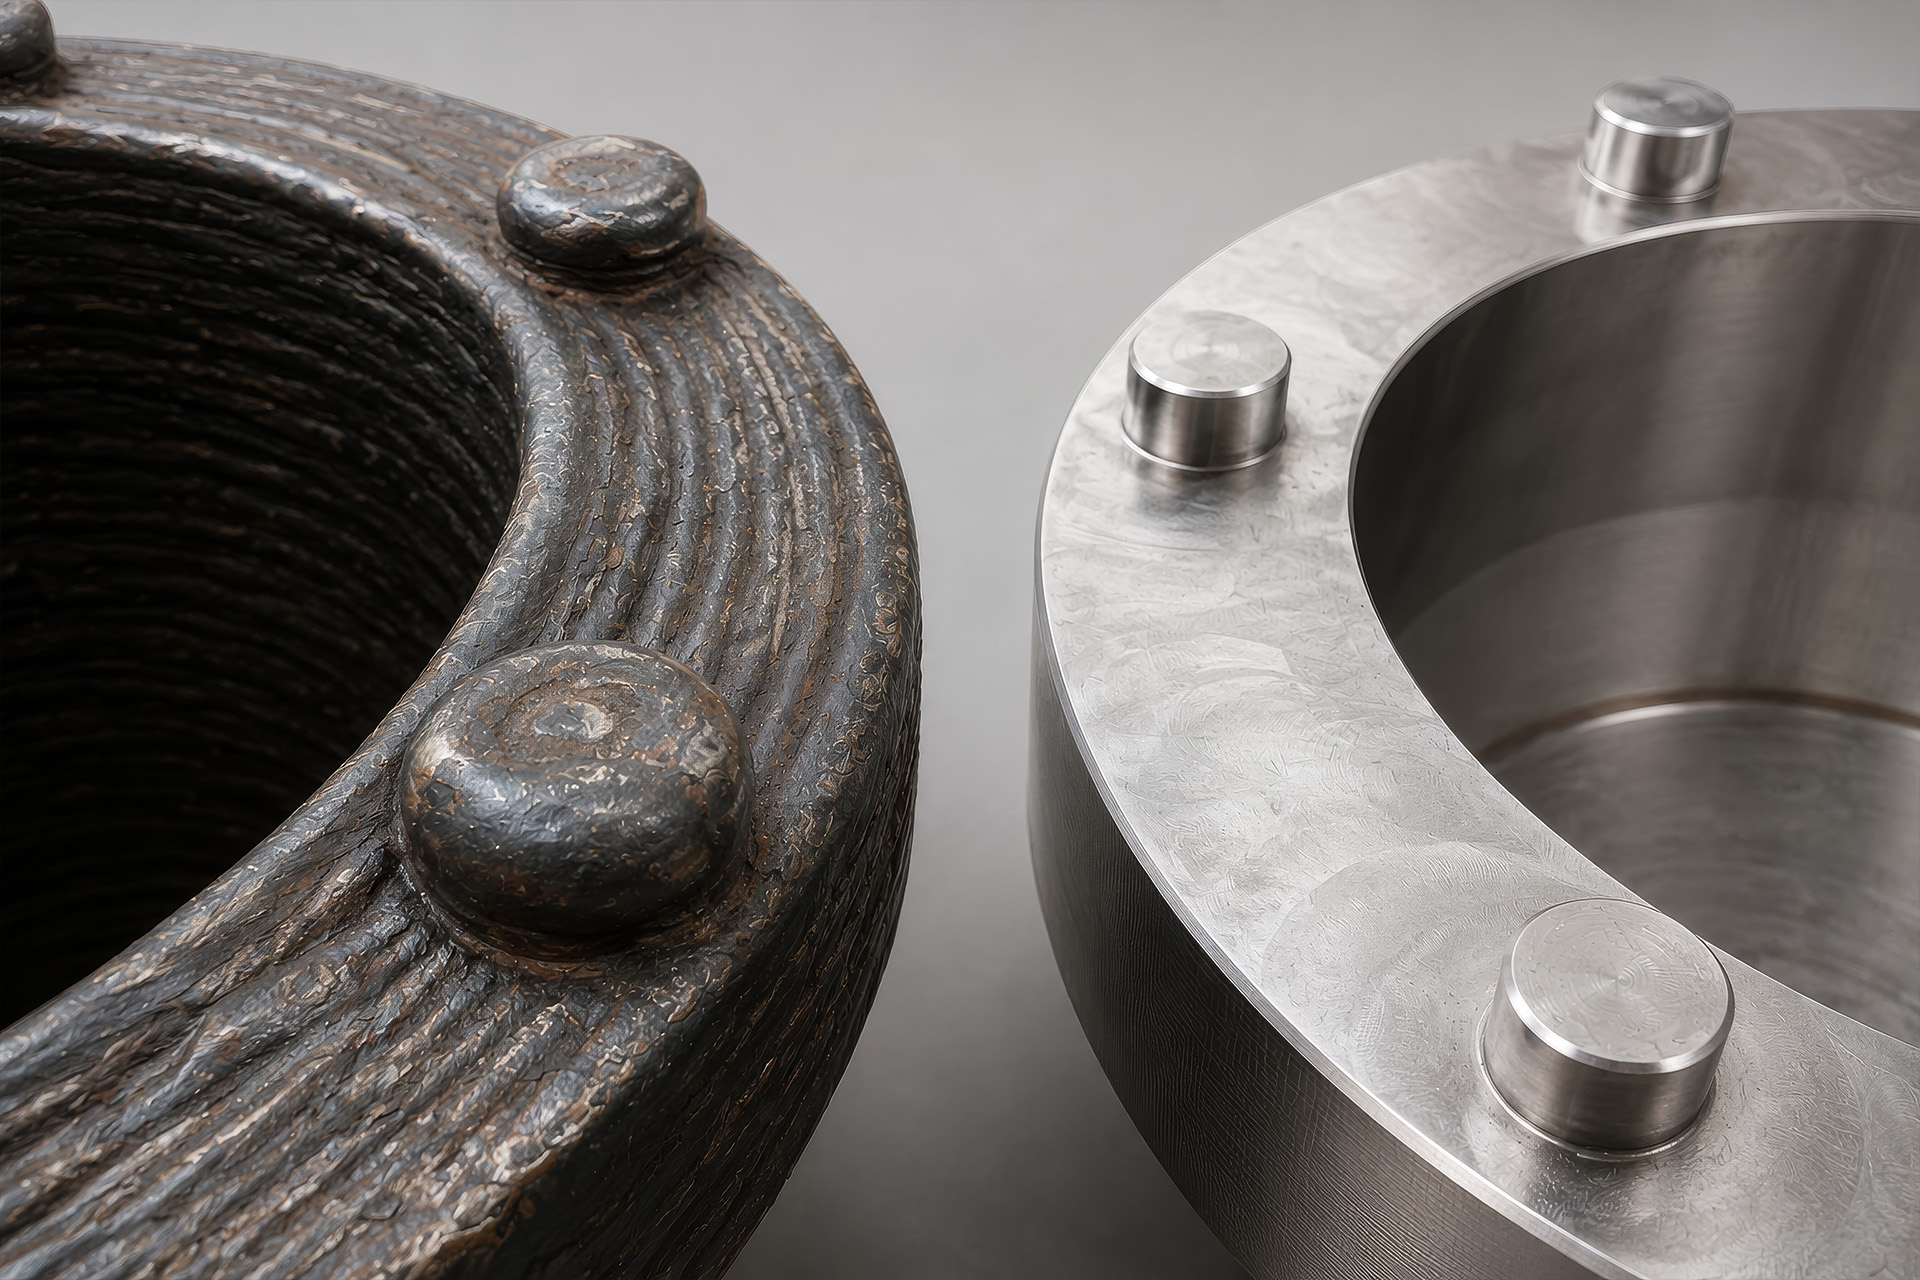
Trop peu de surépaisseur d'usinage est un risque. Trop de surépaisseur d'usinage est un coût.
L'ébauche doit contenir suffisamment de matière pour que le contour final puisse être usiné en toute sécurité. Trop peu de surépaisseur compromet la précision dimensionnelle et la surface. Trop de surépaisseur augmente le temps de construction, l'apport de chaleur et l'effort d'usinage.
- Où la pièce a-t-elle besoin d'une surépaisseur d'usinage ?
- Quelles surfaces sont critiques pour la fonction ?
- Quelle quantité de matière doit être enlevée ensuite ?
- Où une surépaisseur supplémentaire génère-t-elle une chaleur inutile ?
Le cordon n'est pas une surface fonctionnelle.
Les surfaces construites de manière additive présentent une structure de cordons, de l'ondulation et des traces de procédé. Pour les surfaces d'étanchéité, les portées de palier, les ajustements ou les surfaces de contact définies, le post-traitement fait partie intégrante de la chaîne de procédés.
- Précision dimensionnelle
- Rugosité définie
- Surfaces planes
- Alésages ronds
- Portées précises
- Surfaces fonctionnelles reproductibles
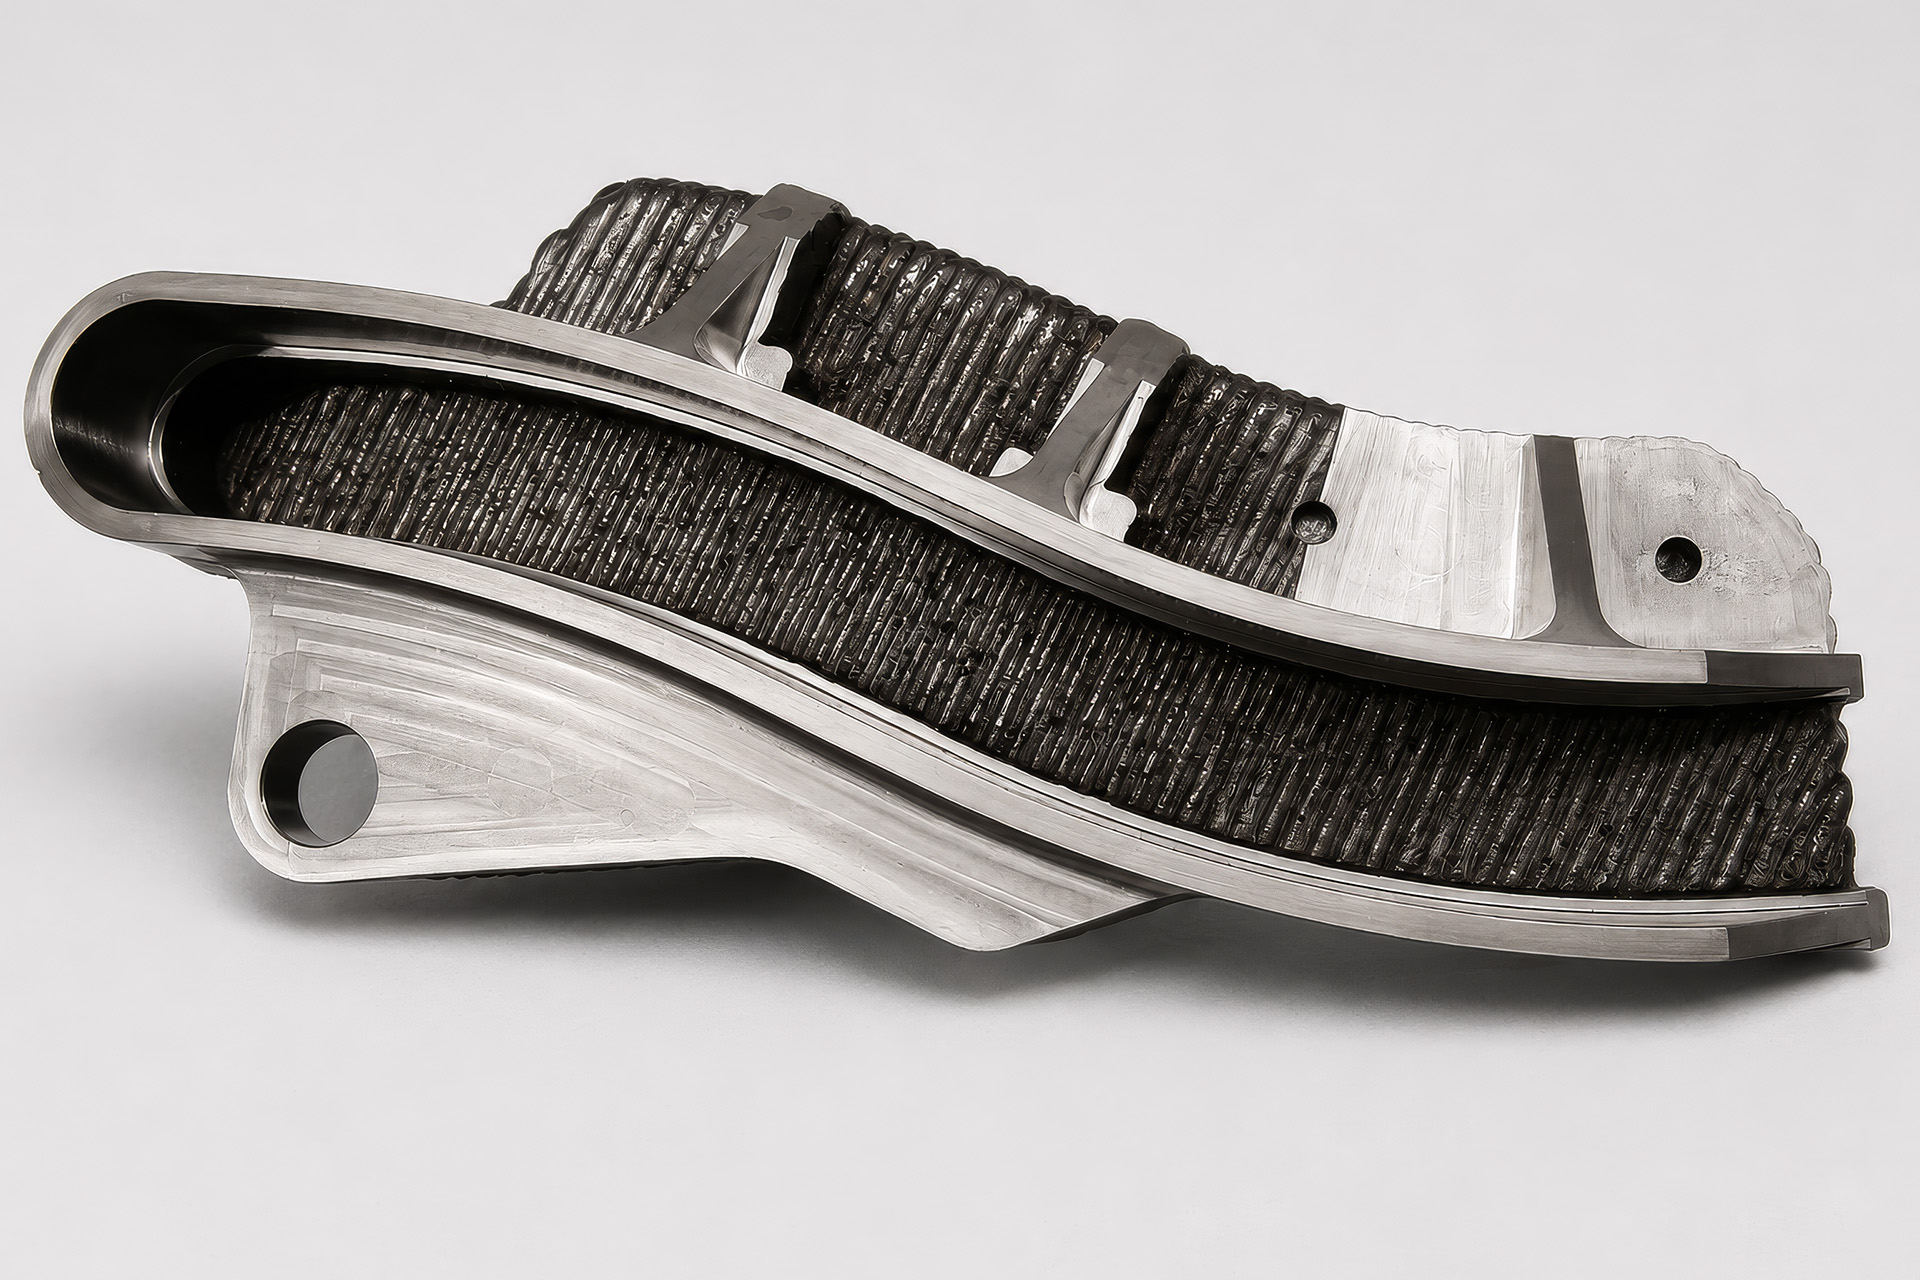
Ce qui n'est pas accessible ne peut pas être usiné à la cote finale.
Le post-traitement nécessite un accès. Les poches profondes, les surfaces masquées, les espaces intérieurs étroits et les angles défavorables peuvent empêcher la réalisation ultérieure de surfaces fonctionnelles précises.
- Surfaces d'ajustement intérieures
- Alésages profonds sans accès pour l'outil
- Contre-dépouilles
- Interstices étroits
- Géométries difficiles à brider
- Surfaces fonctionnelles derrière des zones de construction
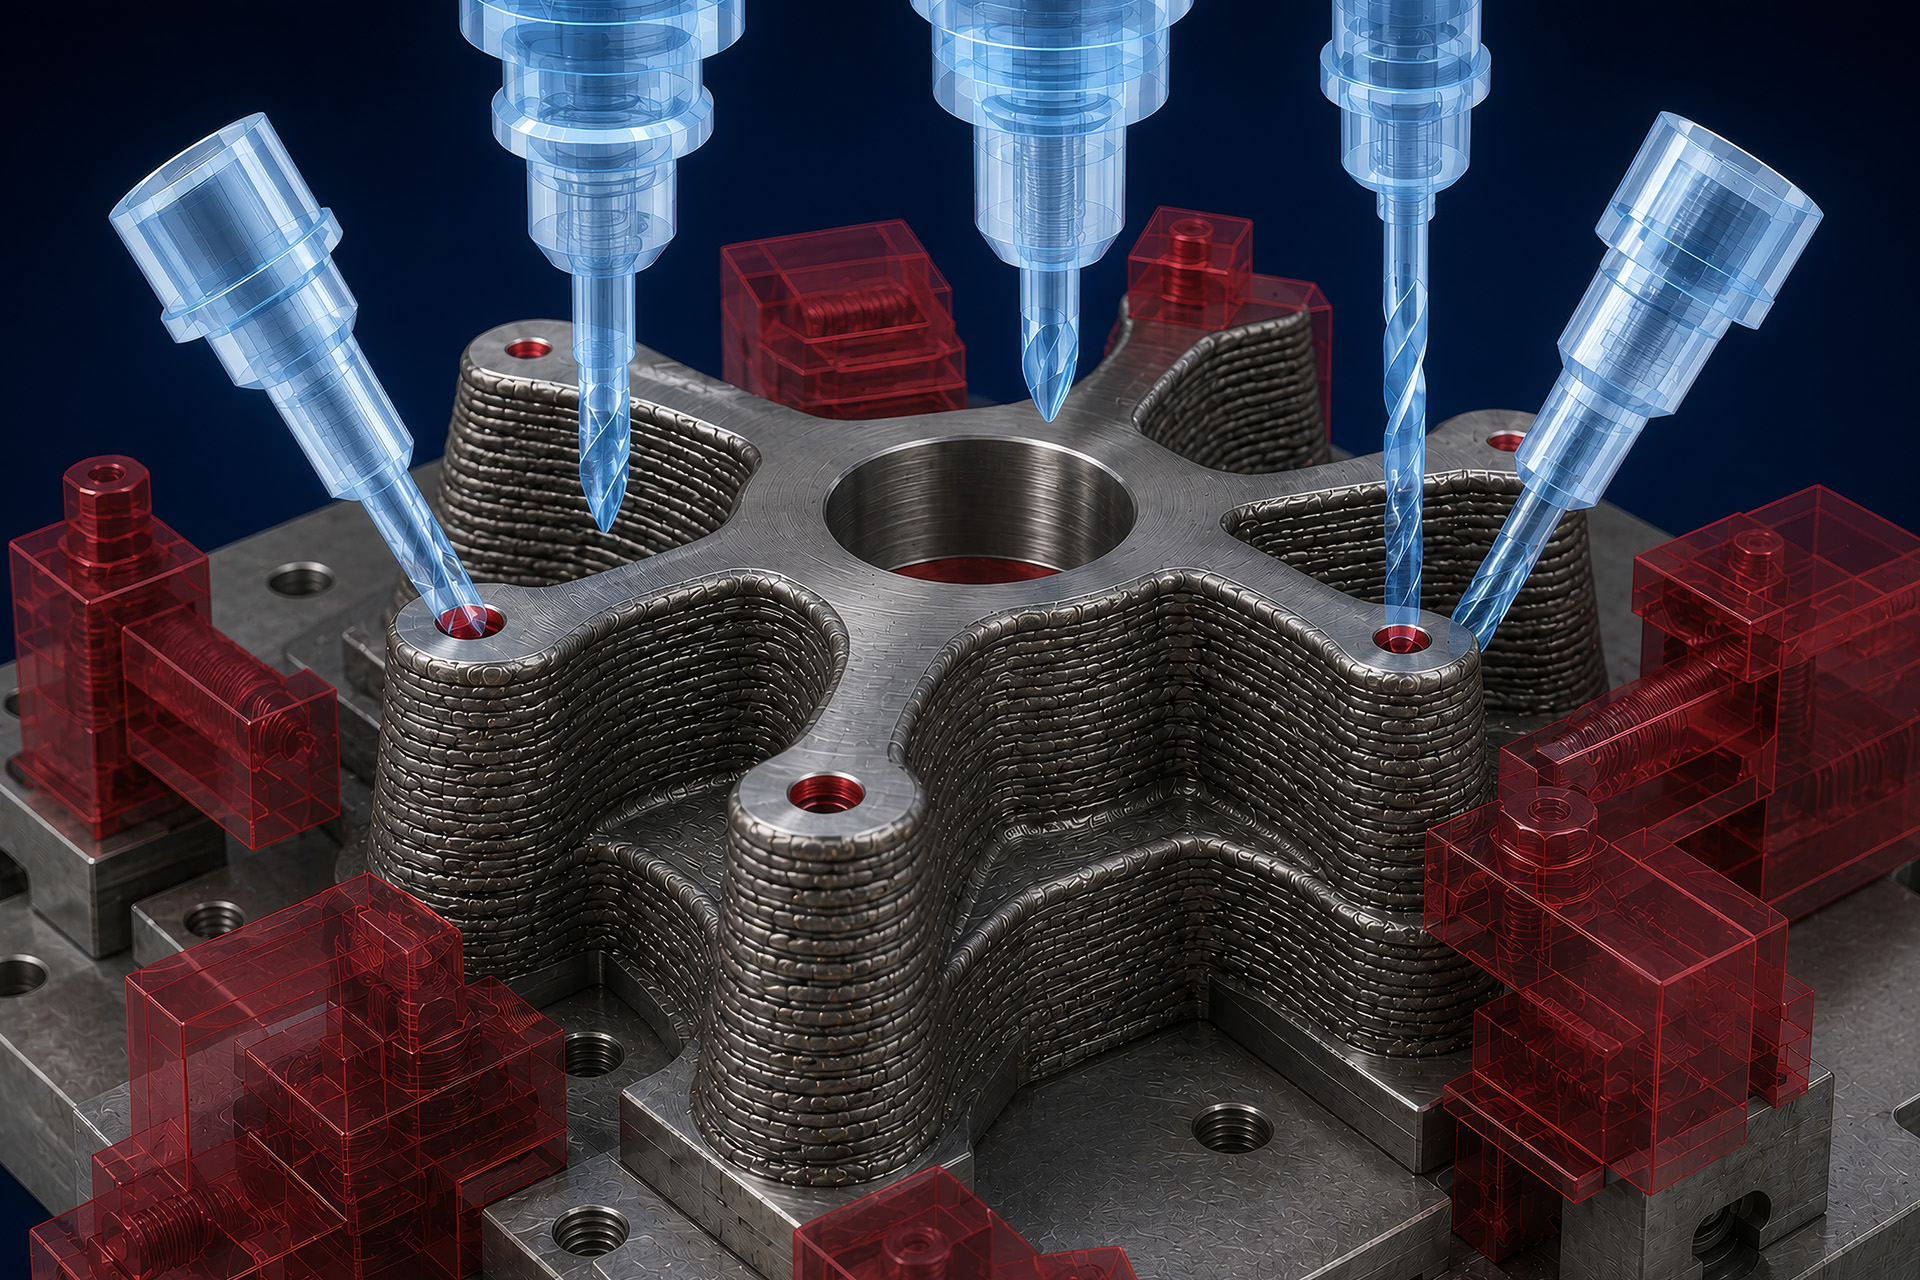
Le post-traitement commence avant la construction.
Pour un usinage de finition précis, la pièce a besoin de surfaces de référence, de possibilités de bridage et de positions d'usinage stables. Celles-ci doivent déjà être prévues au niveau de l'ébauche.
- Surfaces de référence
- Surfaces de bridage
- Directions d'usinage
- Stabilité au fraisage
- Ordre des étapes du procédé
- Déformation après apport de chaleur
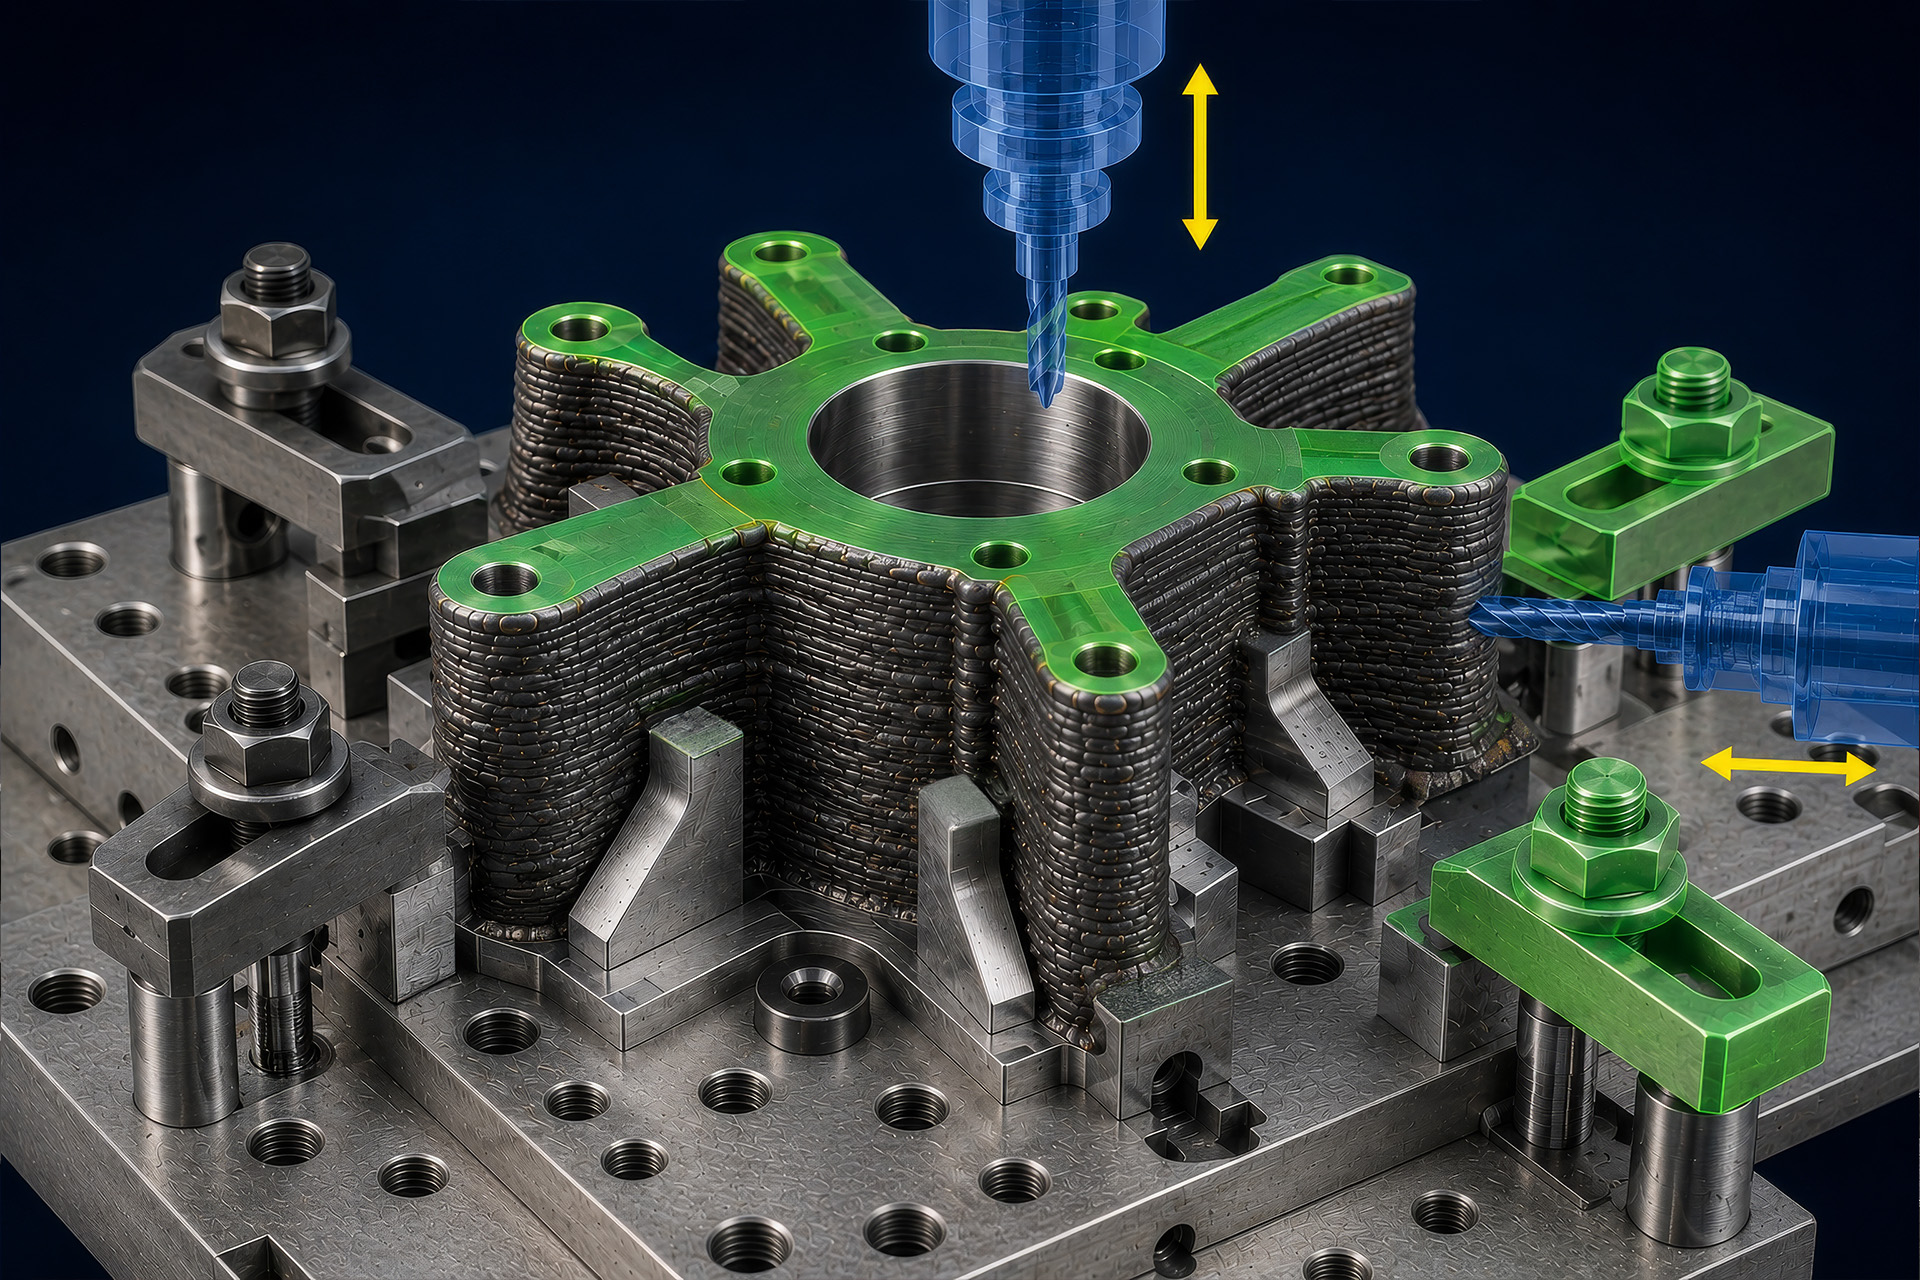
La chaleur modifie l'ébauche.
Le Wire-based DED apporte localement beaucoup d'énergie. Le corps de base ou les zones construites de manière additive peuvent ainsi se déformer. Le post-traitement doit tenir compte de cet état, et non de la géométrie CAO idéale.
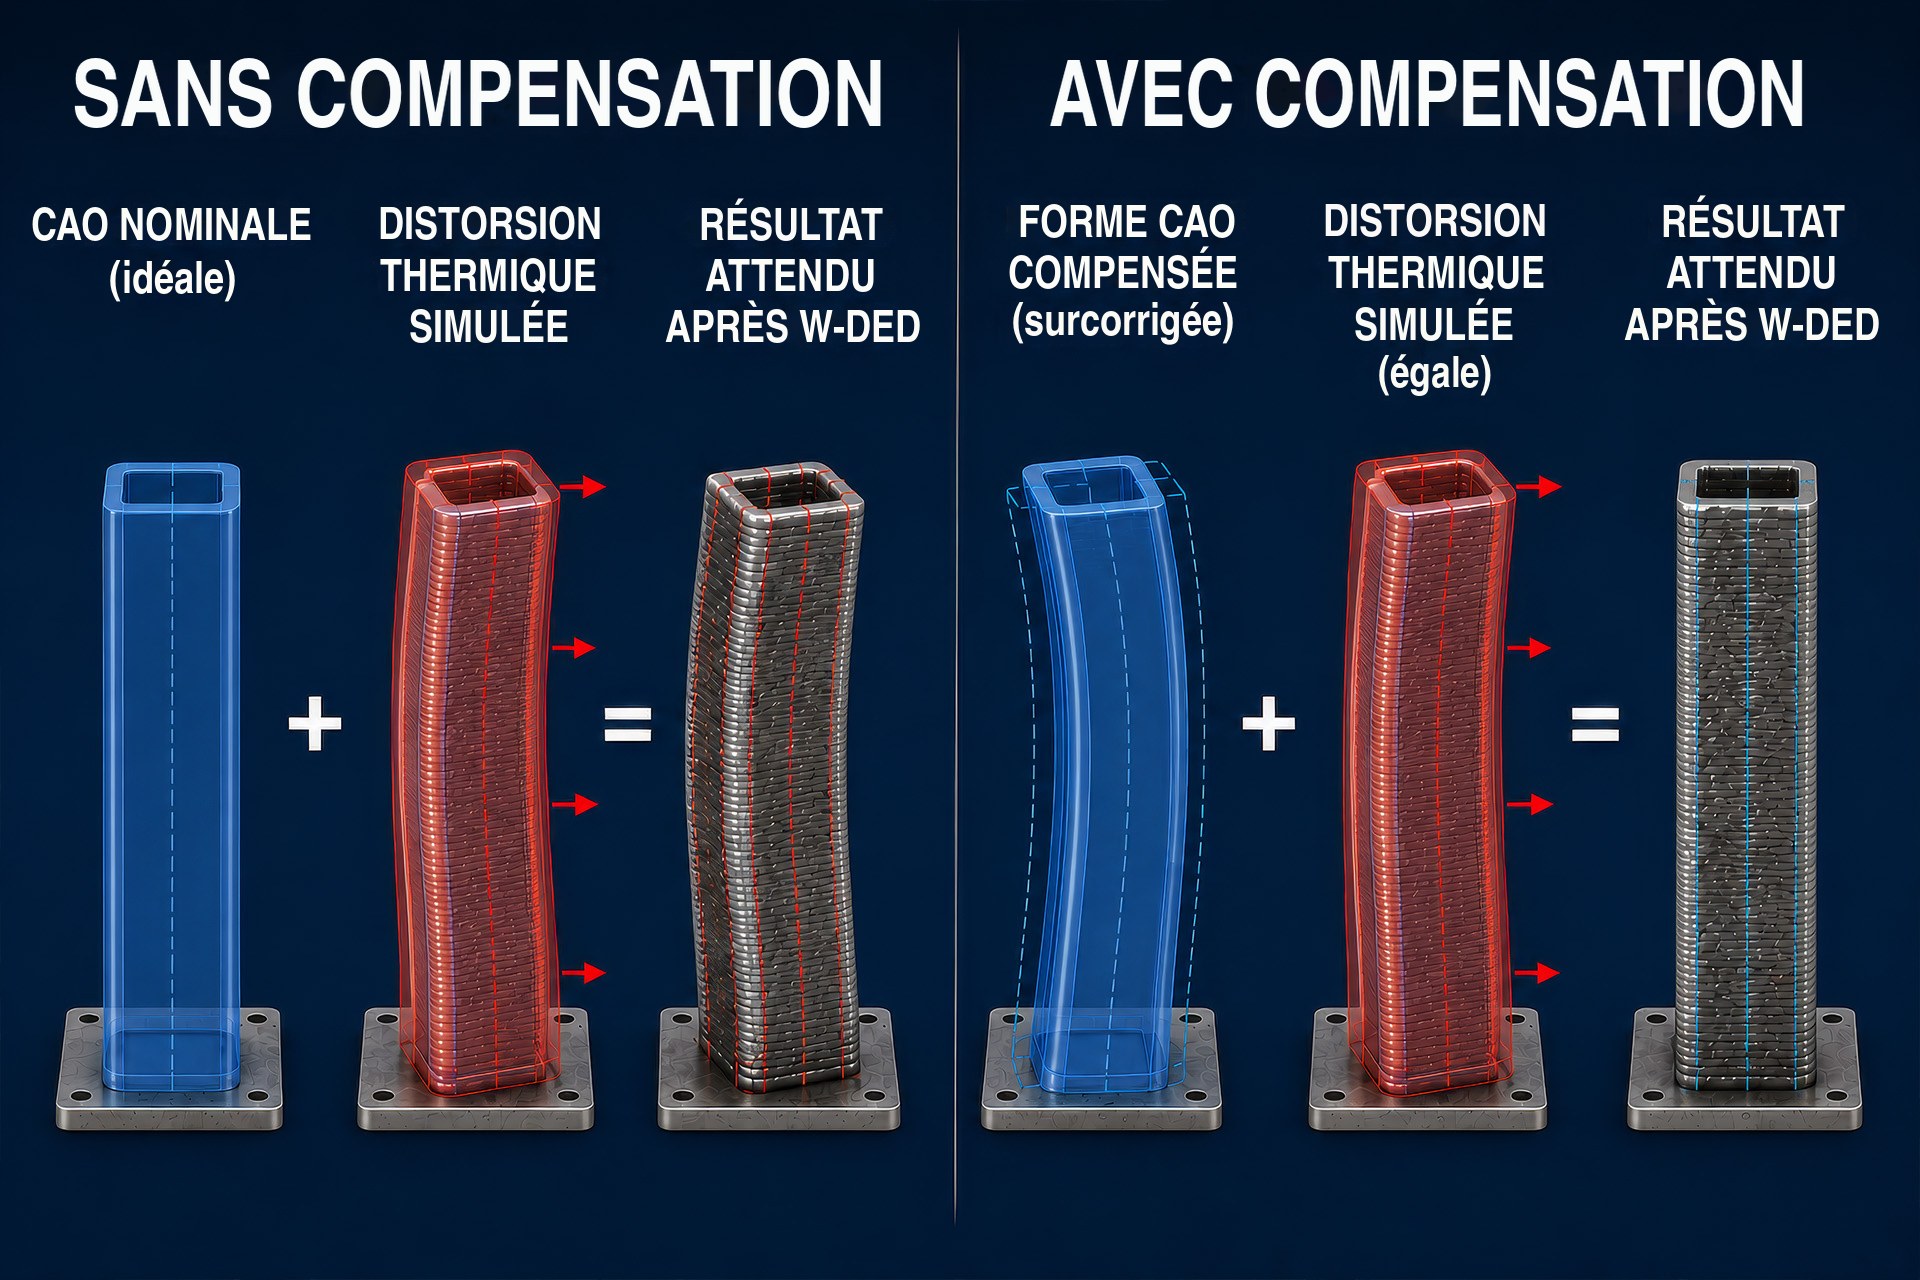
Penser d'abord l'ébauche. Ensuite la pièce finie.
Une bonne planification sépare clairement le volume construit de manière additive de la précision obtenue ensuite.
- Quelles zones sont construites ?
- Quelles zones sont usinées ?
- Où faut-il une surépaisseur d'usinage ?
- Où faut-il des surfaces de référence ?
- L'accès de l'outil est-il assuré ?
- Quelles tolérances ne sont obtenues qu'à la fin ?
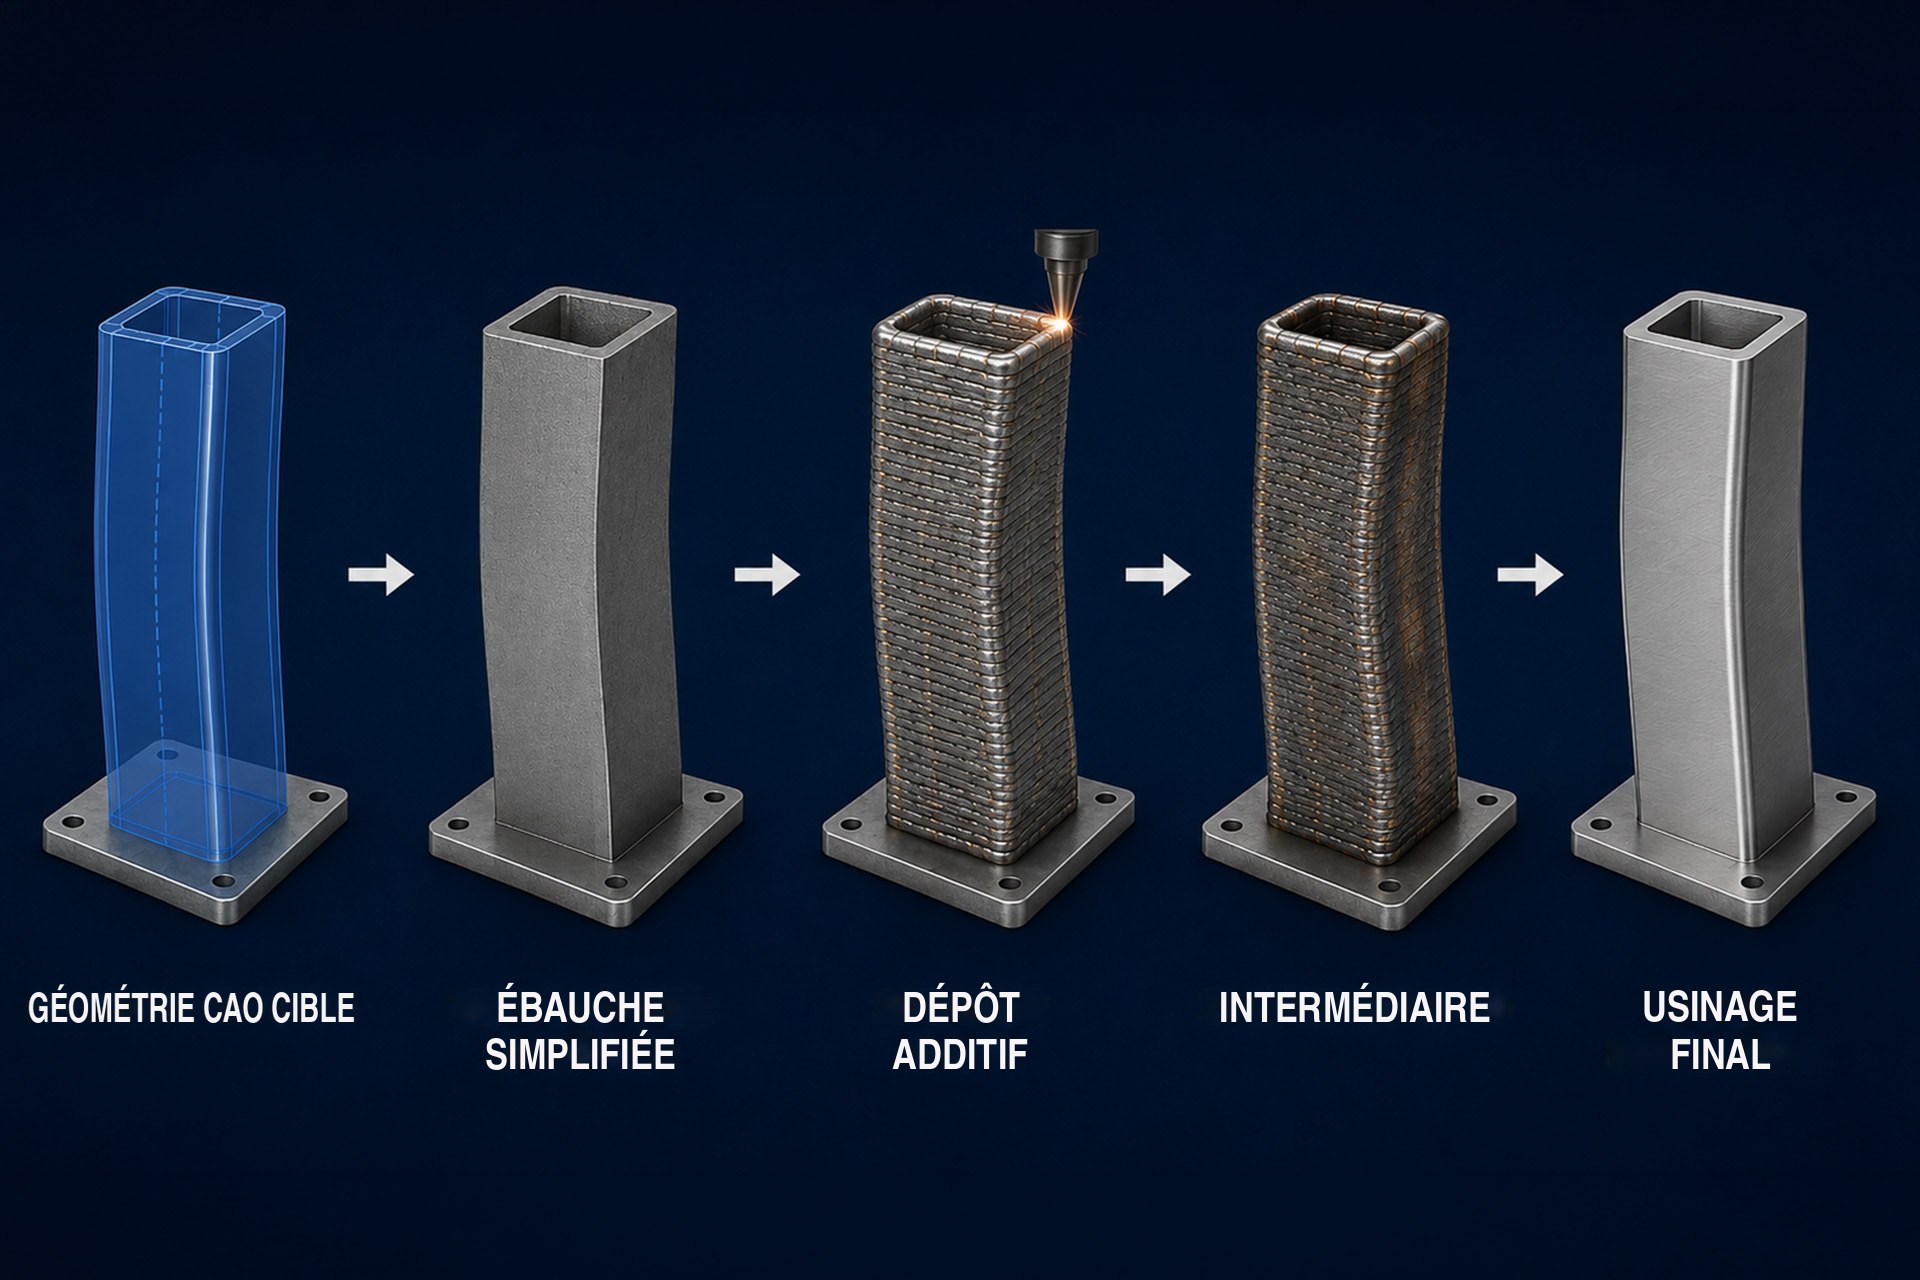
La limite du procédé est souvent la limite de la chaîne de procédés.
Le Wire-based DED devient performant lorsque la construction et le post-traitement sont pensés ensemble. Qui ne considère que la géométrie finale passe à côté du véritable levier : la bonne ébauche pour le bon usinage de finition.