
W-DED : où se situent les limites de fabrication ?
Laser-fil, WAAM et SAAM en comparaison directe – des structures fines aux ébauches métalliques massives.
Les possibilités géométriques de la fabrication additive à base de fil sont déterminées pour l’essentiel par la géométrie du cordon de soudure, la hauteur de couche et l’apport thermique. Le DED laser-fil, le WAAM et le SAAM diffèrent nettement sur ces points. Le choix du procédé adapté ne dépend pas uniquement de la taille de la pièce, mais aussi des distances entre parois requises, des états de surface, des tolérances et des possibilités de post-traitement.
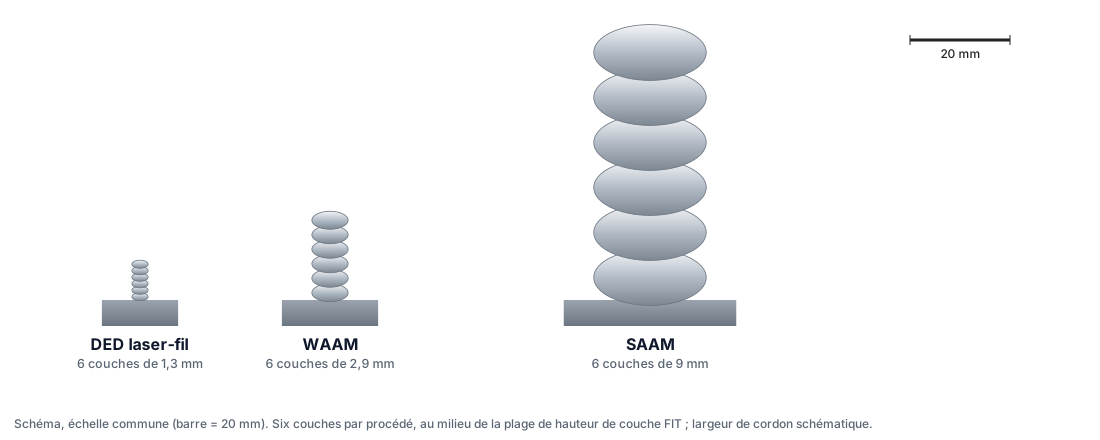
Trois procédés – des limites de fabrication différentes
| Grandeur | DED laser-fil | WAAM | SAAM |
|---|---|---|---|
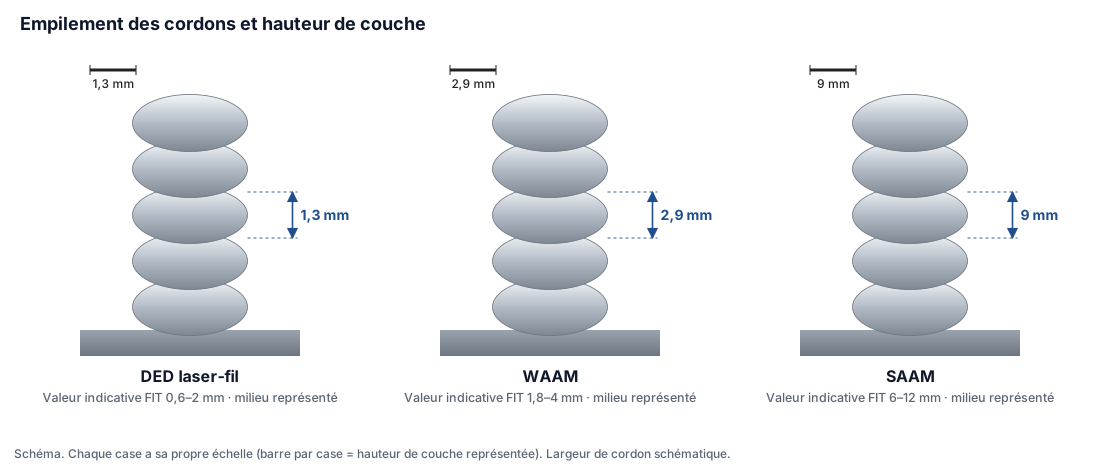
| Hauteur de couche | 0,6–2 mm | 1,8–4 mm | 6–12 mm |
| Distance minimale entre parois | 2 mm | 4 mm | 12 mm |
| Hauteur de profil crête–creux (≈ 0,3 × hauteur de couche) | 0,18–0,60 mm | 0,54–1,20 mm | 1,80–3,60 mm |
| Surépaisseur d’usinage minimale par côté | 0,6 mm | 2 mm | 4 mm |
La hauteur de couche, la distance minimale et la surépaisseur d’usinage sont des valeurs indicatives de procédé FIT. La hauteur de profil crête–creux est une valeur d’orientation calculée : hauteur de profil crête–creux ≈ 0,3 × hauteur de couche. Le facteur 0,3 est une hypothèse de conception provisoire de FIT, et non une valeur de la littérature généralement établie. Les distances minimales s’appliquent à des parois voisines à l’état brut de fabrication additive ; la définition exacte de la mesure est en cours de confirmation en interne chez FIT.
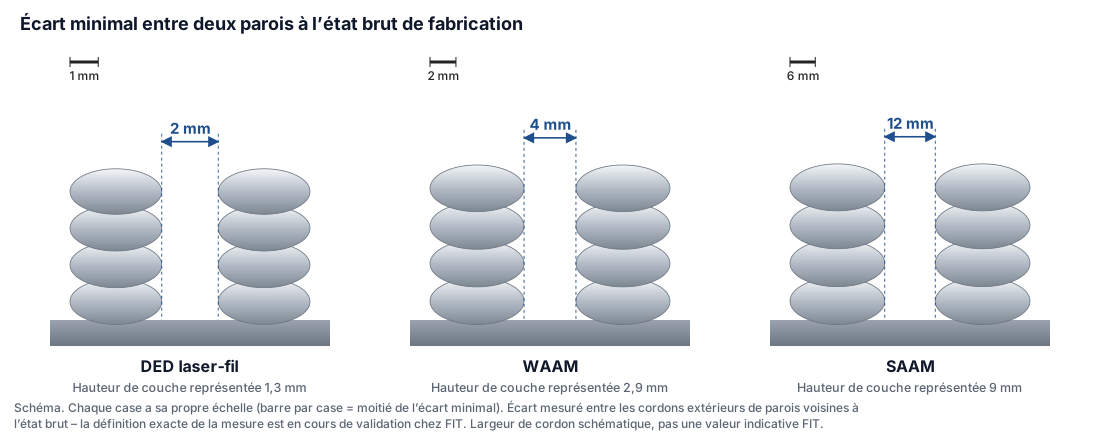
À quelle distance deux parois peuvent-elles être rapprochées ?
La distance minimale ne découle pas uniquement du diamètre du fil. Elle dépend de la largeur du bain de fusion et du cordon de soudure, et de la possibilité pour la tête de dépôt de travailler encore entre deux parois. Principaux facteurs d’influence :
- Largeur du bain de fusion et géométrie du cordon de soudure
- Apport thermique et interaction thermique entre parois voisines
- Accessibilité de la tête de dépôt
- Hauteur et profondeur de la structure réalisée
- Matériau et paramètres de procédé
Un interstice court et ouvert ne s’évalue pas comme un canal profond et étroit : plus l’interstice est profond, plus l’accessibilité et l’évacuation de la chaleur deviennent difficiles, et plus les deux parois s’influencent mutuellement. La distance minimale est une distance entre deux parois – elle ne dit rien de la plus petite épaisseur de paroi réalisable.
Solution de conception : les interstices étroits sont mieux obtenus par fraisage ultérieur dans la masse, par des ouvertures qui laissent entrer la tête, ou par une autre séquence de construction dans laquelle les parois ne croissent pas simultanément.
Pourquoi les surfaces W-DED sont ondulées
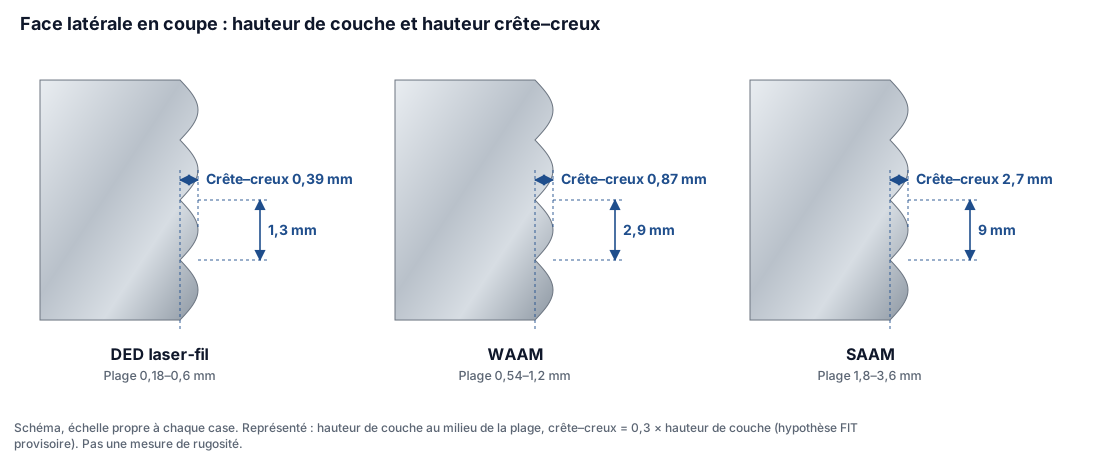
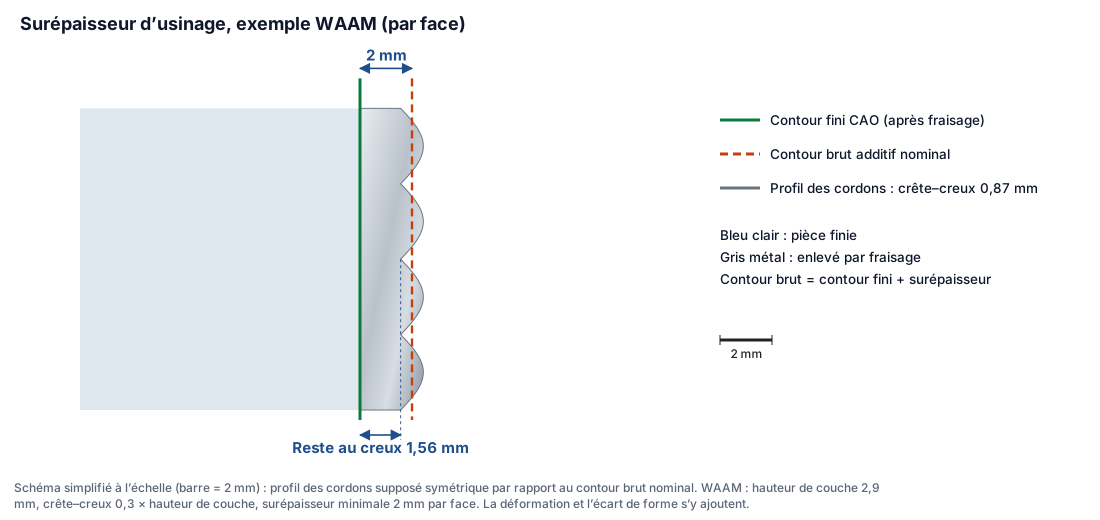
Les faces latérales sont formées par des cordons de soudure superposés. Chaque couche bombe vers l’extérieur ; entre deux couches se forme un étranglement. Il en résulte des crêtes et des creux de cordon caractéristiques.
Avec le facteur 0,3, la hauteur de profil crête–creux se déduit de la hauteur de couche :
| Procédé | Hauteur de couche | × 0,3 = profil crête–creux | Exemple, milieu de plage |
|---|---|---|---|
| DED laser-fil | 0,6–2 mm | 0,18–0,60 mm | 1,3 mm → 0,39 mm |
| WAAM | 1,8–4 mm | 0,54–1,20 mm | 2,9 mm → 0,87 mm |
| SAAM | 6–12 mm | 1,80–3,60 mm | 9 mm → 2,7 mm |
Quelle surépaisseur prévoir pour l’usinage CNC ?
Les surfaces fonctionnelles sont fraisées dans l’ébauche additive. La surépaisseur nécessaire dépend du point le plus profond du profil par rapport au contour fini souhaité. Il faut en outre tenir compte des écarts de forme et de la déformation. La hauteur de profil crête–creux ne suffit pas, à elle seule, à déterminer la surépaisseur. Valeurs minimales FIT par côté :
| Procédé | Surépaisseur d’usinage min. par côté |
|---|---|
| DED laser-fil | 0,6 mm |
| WAAM | 2 mm |
| SAAM | 4 mm |
Les surépaisseurs minimales FIT indiquées servent d’orientation et sont vérifiées pour la pièce concrète. Elles ne garantissent pas que chaque géométrie de pièce soit entièrement usinable.
Quelles géométries sont critiques ?
Parois minces
La paroi la plus fine dépend de la largeur du cordon de soudure, de l’apport thermique et de la hauteur de la pièce. Les parois hautes et minces refroidissent mal et peuvent fléchir. Nous n’indiquons pas ici d’épaisseur de paroi minimale forfaitaire.
Solution : construire la paroi plus épaisse en additif et la fraiser à la cote, ou raidir les parois hautes par des nervures.
Perçages
Les petits perçages de cote précise ne peuvent pas être réalisés en additif avec la précision exigée.
Solution : construire les perçages pleins puis les percer, les aléser ou les fraiser ; ne préformer en additif que les grands passages.
Canaux internes
Les facteurs décisifs sont l’accessibilité, la structure des cordons sur la paroi du canal et – en SAAM – la possibilité d’évacuer la poudre et le laitier.
Solution : construire les canaux sous forme de rainure ouverte et les refermer par un couvercle, ou les percer ultérieurement.
Surplombs
La réussite d’un surplomb dépend de la direction de construction, de l’appui offert par le cordon sous-jacent et de la conduite du procédé. Nous n’indiquons pas d’angle limite forfaitaire sans définition fiable.
Solution : orienter la pièce de façon à supprimer les surplombs, construire en multi-axes ou fabriquer la pièce par segments.
Déformation thermique
La déformation dépend de la taille de la pièce, de la section, de l’apport thermique et de la stratégie de construction.
Solution : construction symétrique, refroidissement intermédiaire, dispositif de bridage et surépaisseur d’usinage couvrant aussi la déformation.
Surfaces fonctionnelles
Les surfaces d’étanchéité, les ajustements et les portées de palier n’atteignent, à l’état brut de fabrication additive, ni la forme ni l’état de surface requis.
Solution : usiner ces surfaces en règle générale en CNC et prévoir la surépaisseur correspondante dès le départ.
Quel procédé W-DED convient à ma pièce ?
DED laser-fil
Structures plus petites, rechargements locaux et résolution géométrique plus fine.
- Hauteur de couche 0,6–2 mm
- Distance entre parois à partir de 2 mm
- Surépaisseur d’usinage à partir de 0,6 mm par côté
WAAM
Pièces de structure de taille moyenne à grande, à géométrie flexible et à débit de dépôt comparativement élevé.
- Hauteur de couche 1,8–4 mm
- Distance entre parois à partir de 4 mm
- Surépaisseur d’usinage à partir de 2 mm par côté
SAAM
Grandes ébauches métalliques massives, avec accent sur un fort volume de dépôt suivi d’un usinage.
- Hauteur de couche 6–12 mm
- Distance entre parois à partir de 12 mm
- Surépaisseur d’usinage à partir de 4 mm par côté
Cette sélection est une orientation technique. La rentabilité d’un procédé pour une pièce donnée dépend du matériau, de la quantité et du coût d’usinage, et s’évalue au cas par cas.
Toute géométrie n’a pas à être réalisée en additif
L’exemple montre une pièce avec une surface d’étanchéité, un perçage et une fente de 3 mm de large. La fente est inférieure à la distance minimale WAAM de 4 mm et n’est donc pas construite en additif :
- Géométrie de départ : la pièce finie avec surfaces fonctionnelles, perçage et fente étroite.
- Géométrie brute additive : une enveloppe simple sans fente ni perçage, avec 2 mm de surépaisseur d’usinage par côté.
- Pièce finie usinée en CNC : surface d’étanchéité fraisée, perçage percé, fente fraisée.
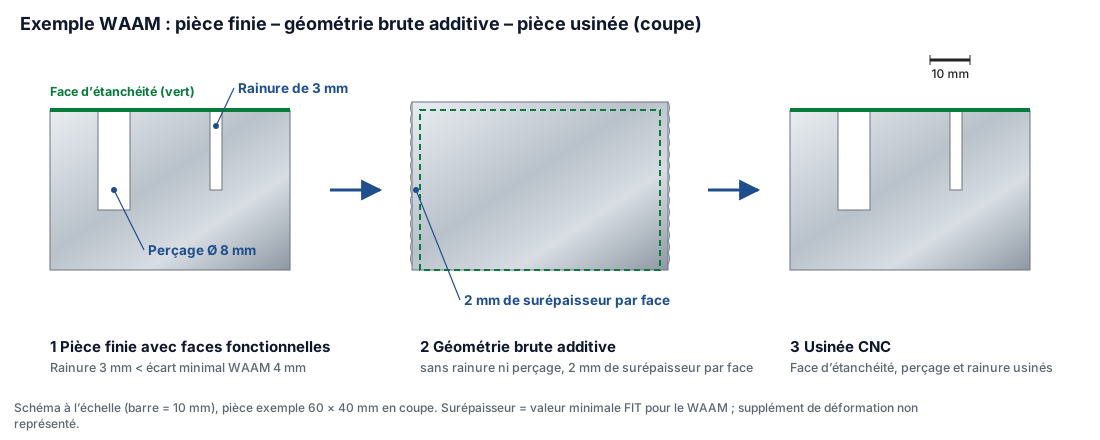
La combinaison adaptée de construction additive et d’usinage conventionnel détermine la qualité technique et économique de la solution. La fabrication hybride montre ce que cela donne sur des pièces réelles.
Quelles limites s’appliquent à votre pièce ?
La faisabilité dépend de la géométrie, du matériau, de la taille de la pièce et des exigences fonctionnelles. FIT vérifie quel procédé W-DED convient et quelles adaptations de conception ou étapes de post-traitement sont pertinentes.
Vérifier la faisabilité de la pièce →Origine des valeurs
- Hauteur de couche, distance minimale entre parois, surépaisseur d’usinage minimale par côté : valeurs indicatives de procédé de FIT AG (état au 31.10.2026).
- Hauteur de profil crête–creux : calculée comme 0,3 × hauteur de couche ; le facteur est une hypothèse de conception provisoire de FIT, et non une valeur de la littérature.
- Schémas : dessinés à partir de ces valeurs ; on représente chaque fois le milieu de la plage de hauteur de couche. La largeur de cordon est schématique (2,5 × hauteur de couche) et n’est pas une valeur indicative FIT.
- Conseils généraux de conception sur les canaux internes, les surplombs et le post-traitement des procédés à base de fil (à titre explicatif, et non comme valeurs des installations FIT) : MX3D, How do you design parts for WAAM?