
Exemples pratiques : de la pièce à l'approche de fabrication.
Le Wire-based DED devient concret lorsque l'on examine des pièces réelles : problème de départ, solution classique, approche additive et points restant à vérifier.
Les exemples ne montrent pas seulement ce qui est possible. Ils montrent ce à quoi il faut veiller : géométrie, accessibilité, stratégie de construction, surépaisseur d'usinage, post-traitement et intérêt économique.
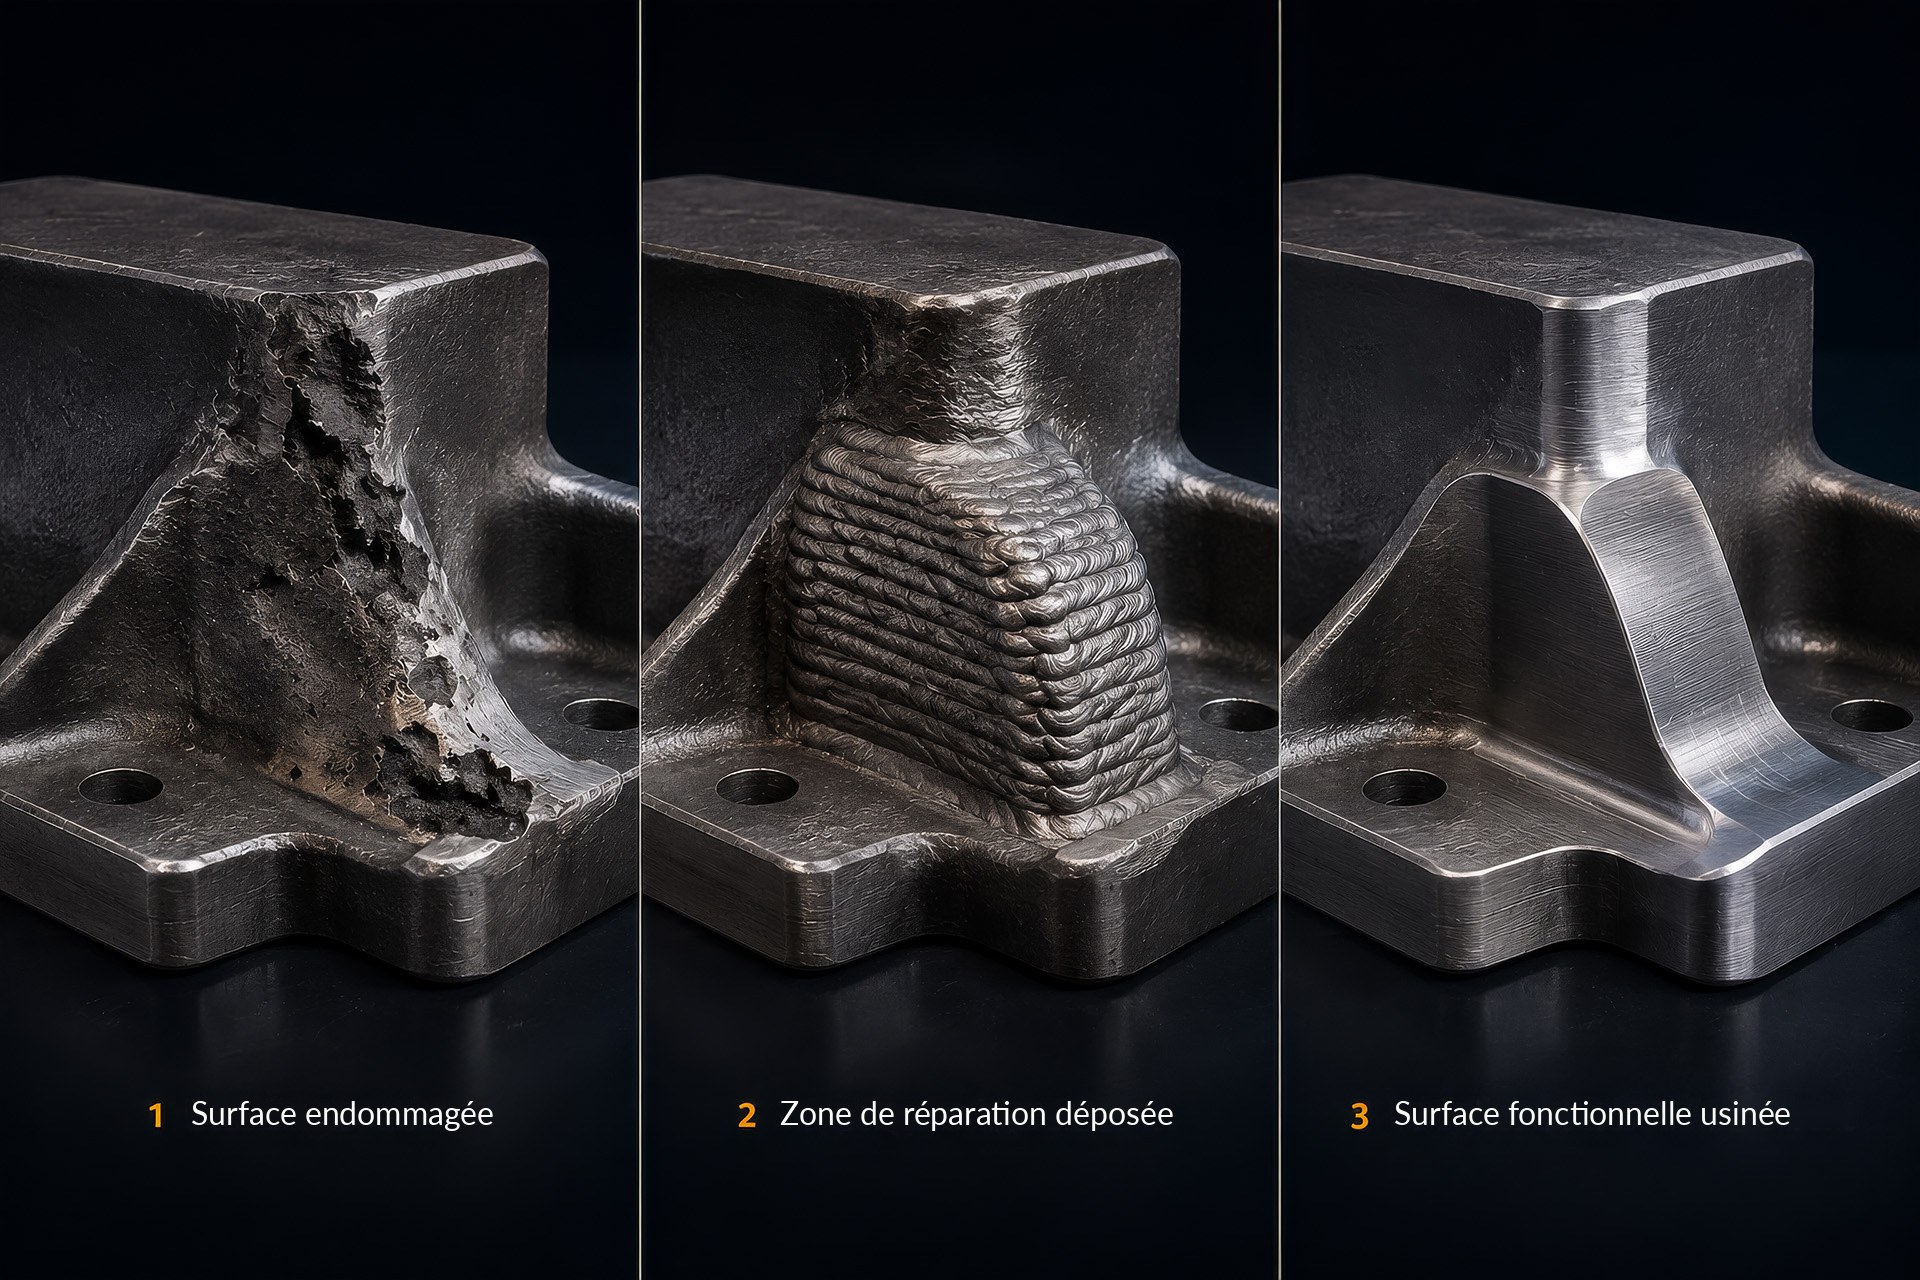
Remplacer une surface fonctionnelle endommagée plutôt que toute la pièce.
Situation de départ
Une pièce coûteuse est fondamentalement intacte, mais une surface d'étanchéité, une zone de palier ou une arête est endommagée.
Approche DED
La matière est déposée localement, puis usinée à la cote finale.
Points à vérifier
- La zone endommagée est-elle accessible ?
- Un ancrage suffisant de la matière est-il possible ?
- La surface peut-elle être post-traitée ?
- Le corps de base se déforme-t-il sous l'effet de l'apport de chaleur ?
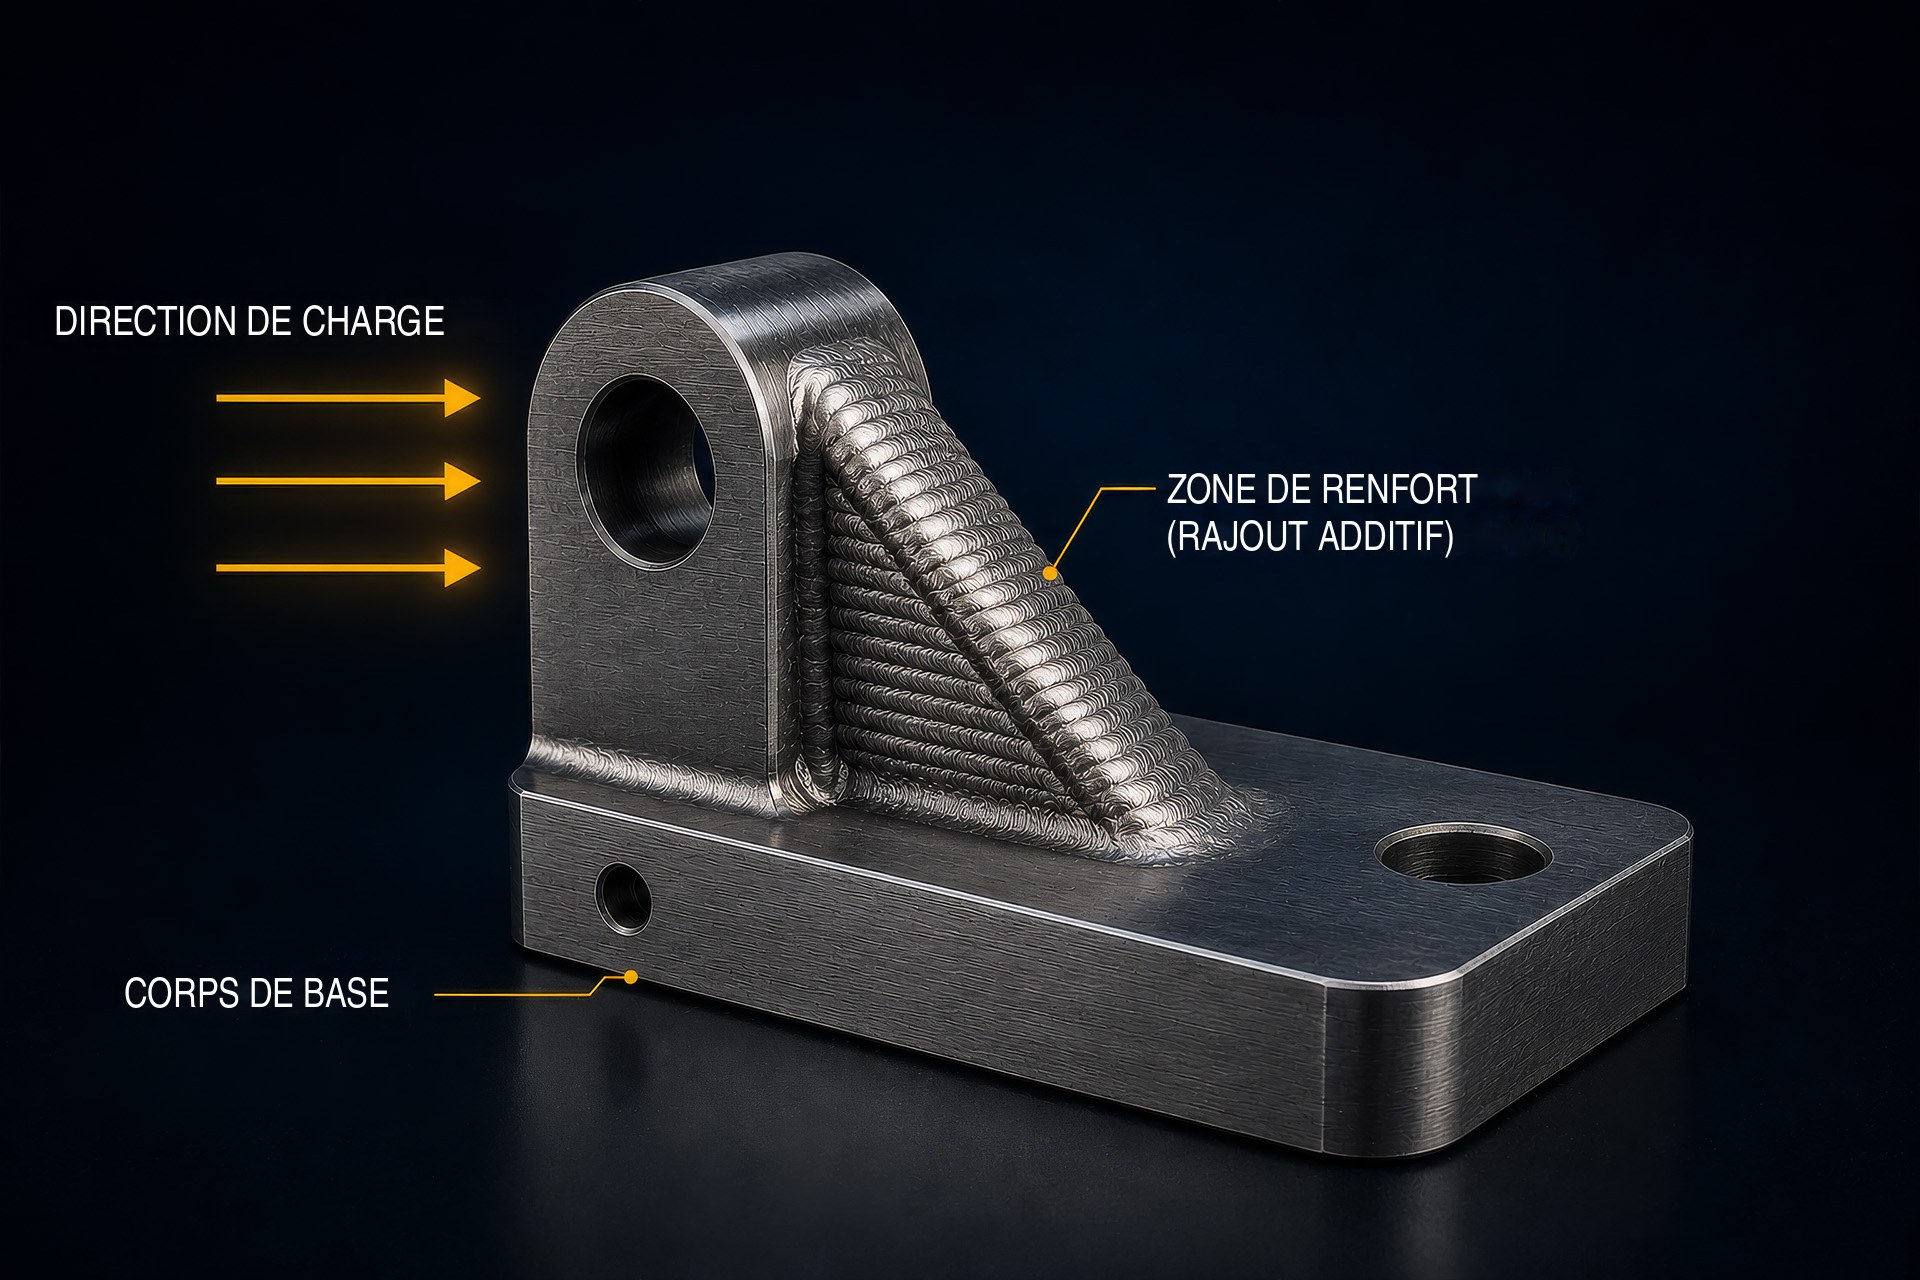
Plus de rigidité sans rendre toute la pièce plus massive.
Situation de départ
Un corps de base existant nécessite localement plus de rigidité ou une meilleure introduction des efforts.
Approche DED
Une nervure ou une zone de renfort est déposée de manière ciblée.
Points à vérifier
- La zone de dépôt est-elle atteignable ?
- La nervure est-elle suffisamment grande pour le procédé ?
- Un point chaud critique apparaît-il ?
- La nervure doit-elle être usinée ensuite ?
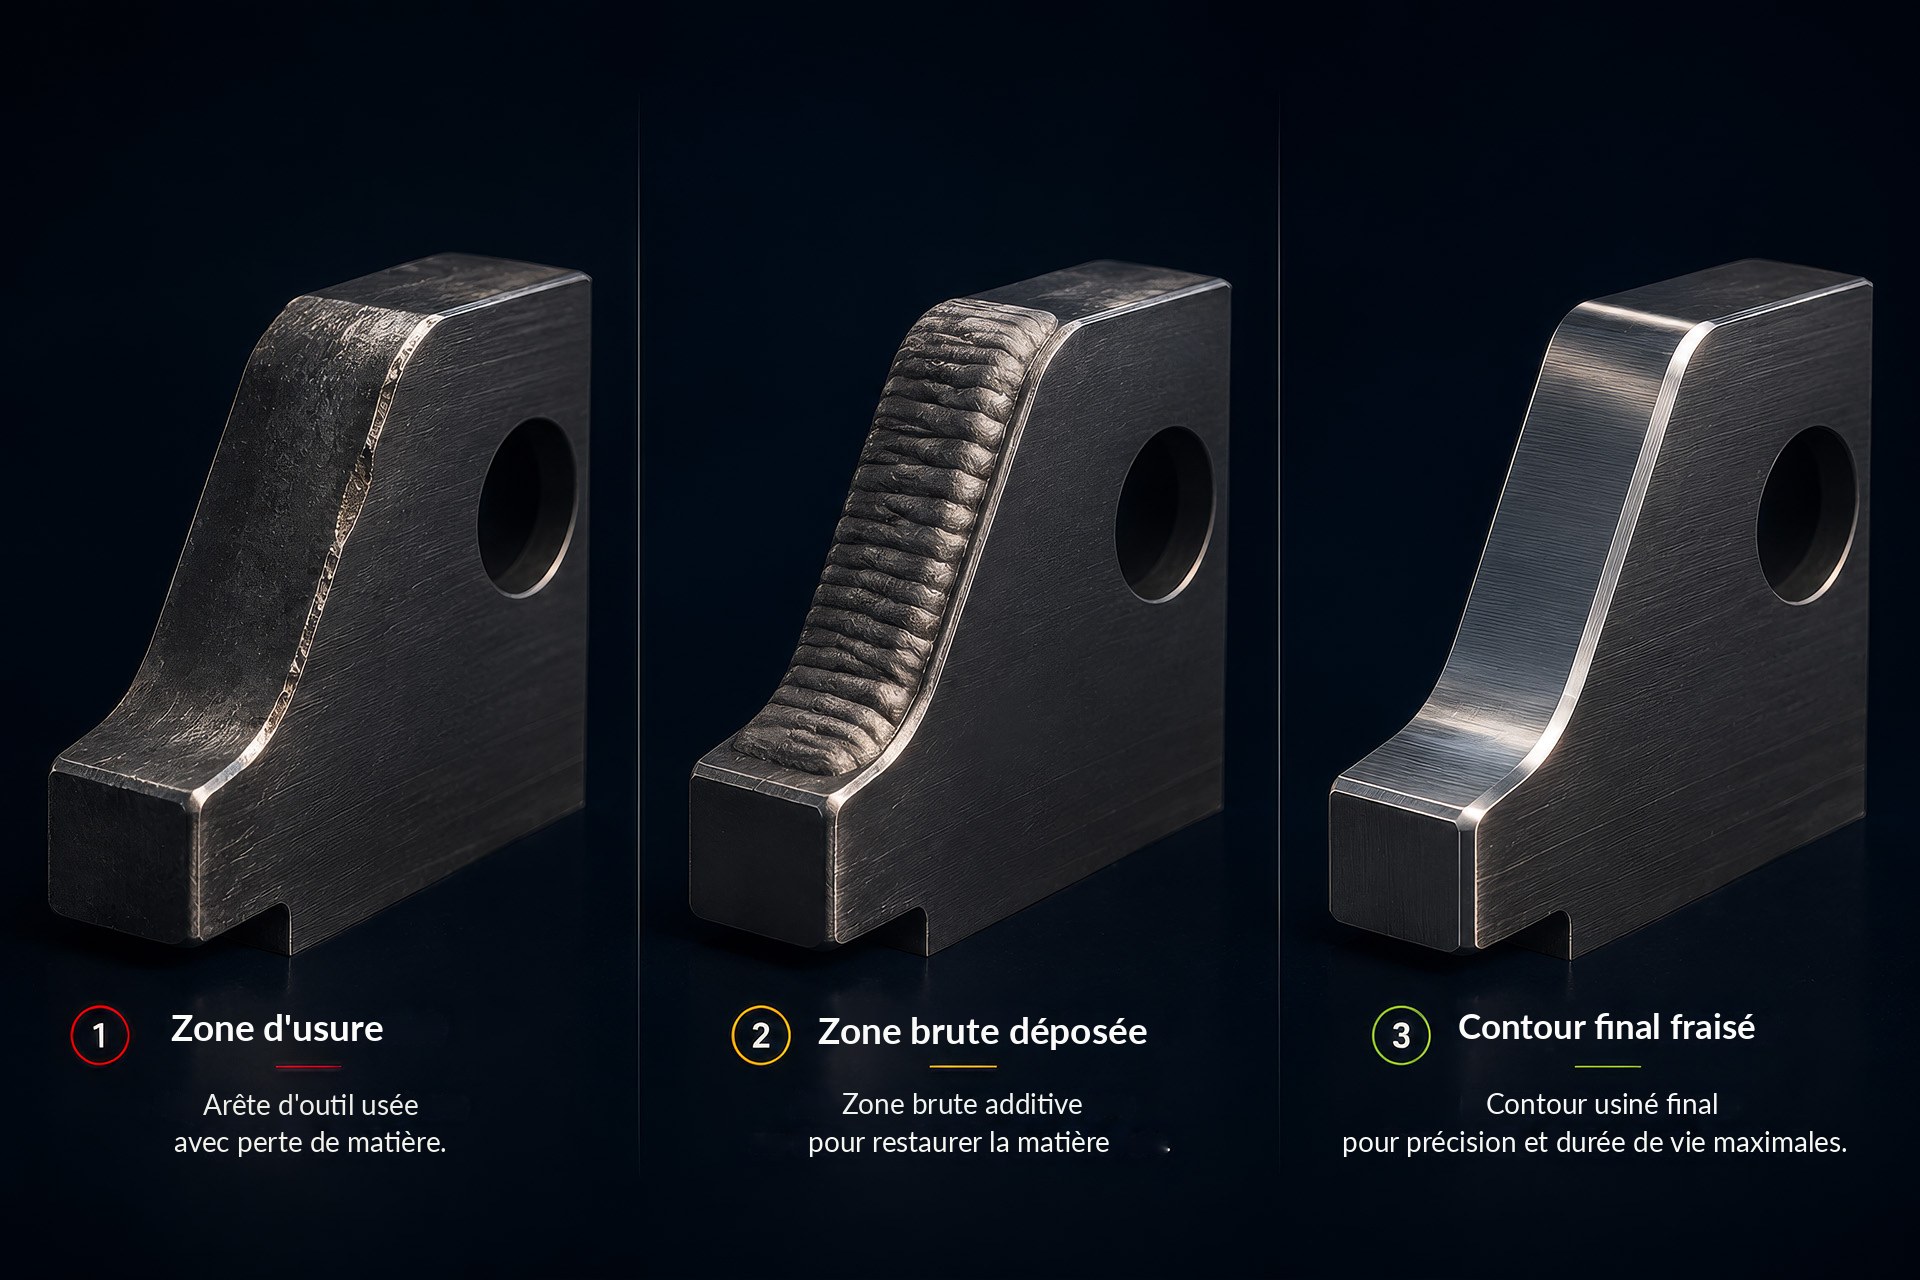
Renouveler une zone d'usure plutôt que remplacer l'outil.
Situation de départ
Un outil ou un insert de moule est usé au niveau d'une arête ou d'une surface de contact.
Approche DED
La zone d'usure est reconstruite localement, puis usinée au contour cible.
Points à vérifier
- L'arête peut-elle être construite de manière thermiquement stable ?
- Le matériau est-il compatible avec la structure de base ?
- Y a-t-il suffisamment de surépaisseur d'usinage ?
- Le contour final peut-il être réalisé en toute sécurité ?
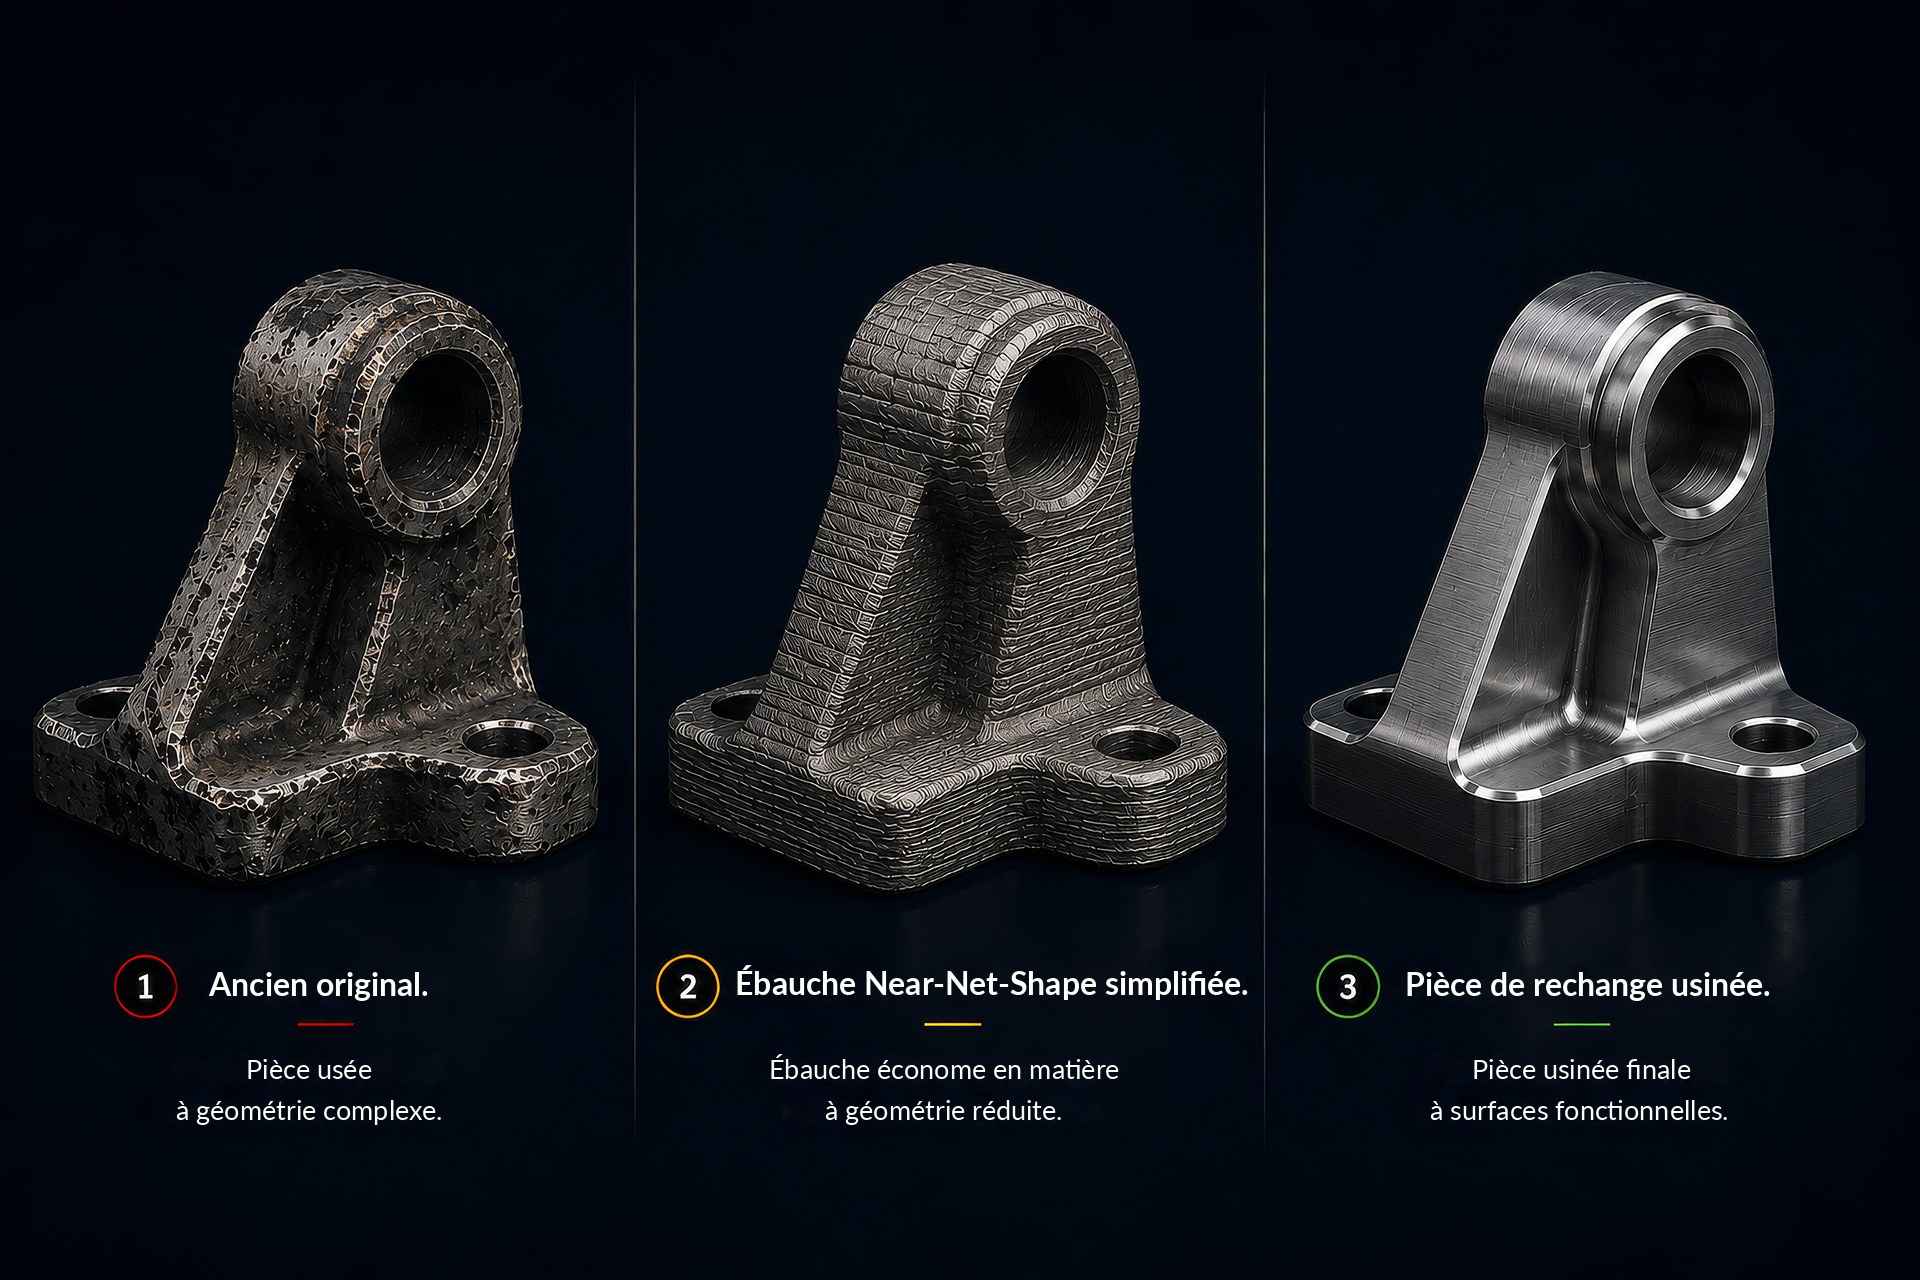
Lorsque l'original n'est plus disponible de manière économique.
Situation de départ
Une pièce de rechange est abandonnée, a un long délai de livraison ou ne pourrait être fabriquée de manière classique qu'avec un effort élevé.
Approche DED
Une ébauche simplifiée est construite en additif ou en hybride, puis usinée à la cote finale.
Points à vérifier
- Quelles zones doivent réellement être construites ?
- Quels détails sont mieux réalisés par post-traitement ?
- Existe-t-il des surfaces de référence et de bridage appropriées ?
- L'exigence matériau est-elle réaliste ?
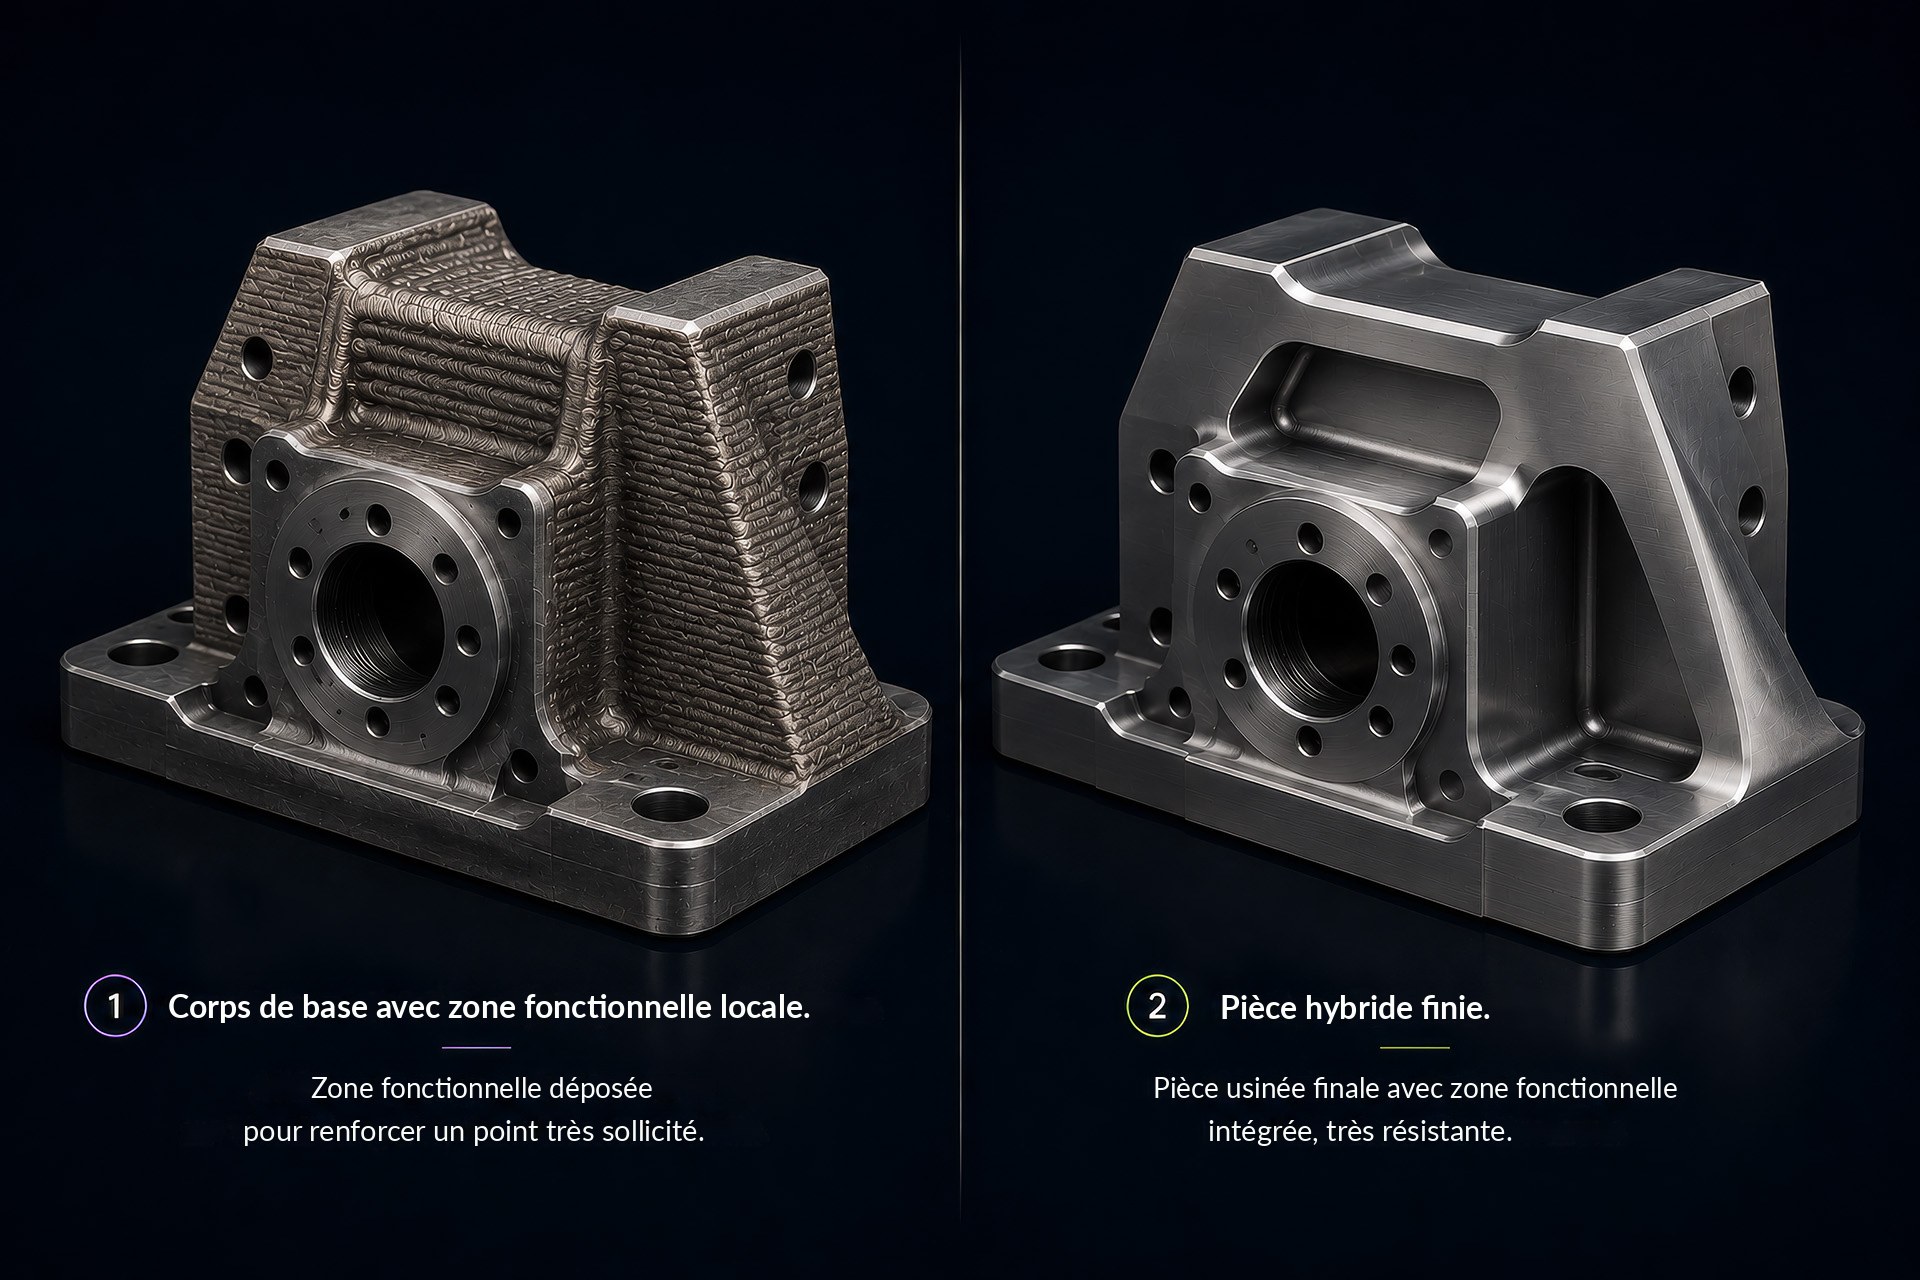
Corps de base classique. Zone de valeur additive.
Situation de départ
Une pièce possède une forme de base simple, mais une zone fonctionnelle localement complexe ou sollicitée.
Approche DED
Le corps de base est fabriqué de manière conventionnelle. Seule la zone à valeur ajoutée est complétée en additif.
Points à vérifier
- Le corps de base convient-il comme support ?
- Le dépôt de matière est-il pertinent localement ?
- L'approche réduit-elle les cordons de soudure, la matière brute ou le délai de livraison ?
- L'usinage ultérieur est-il assuré ?
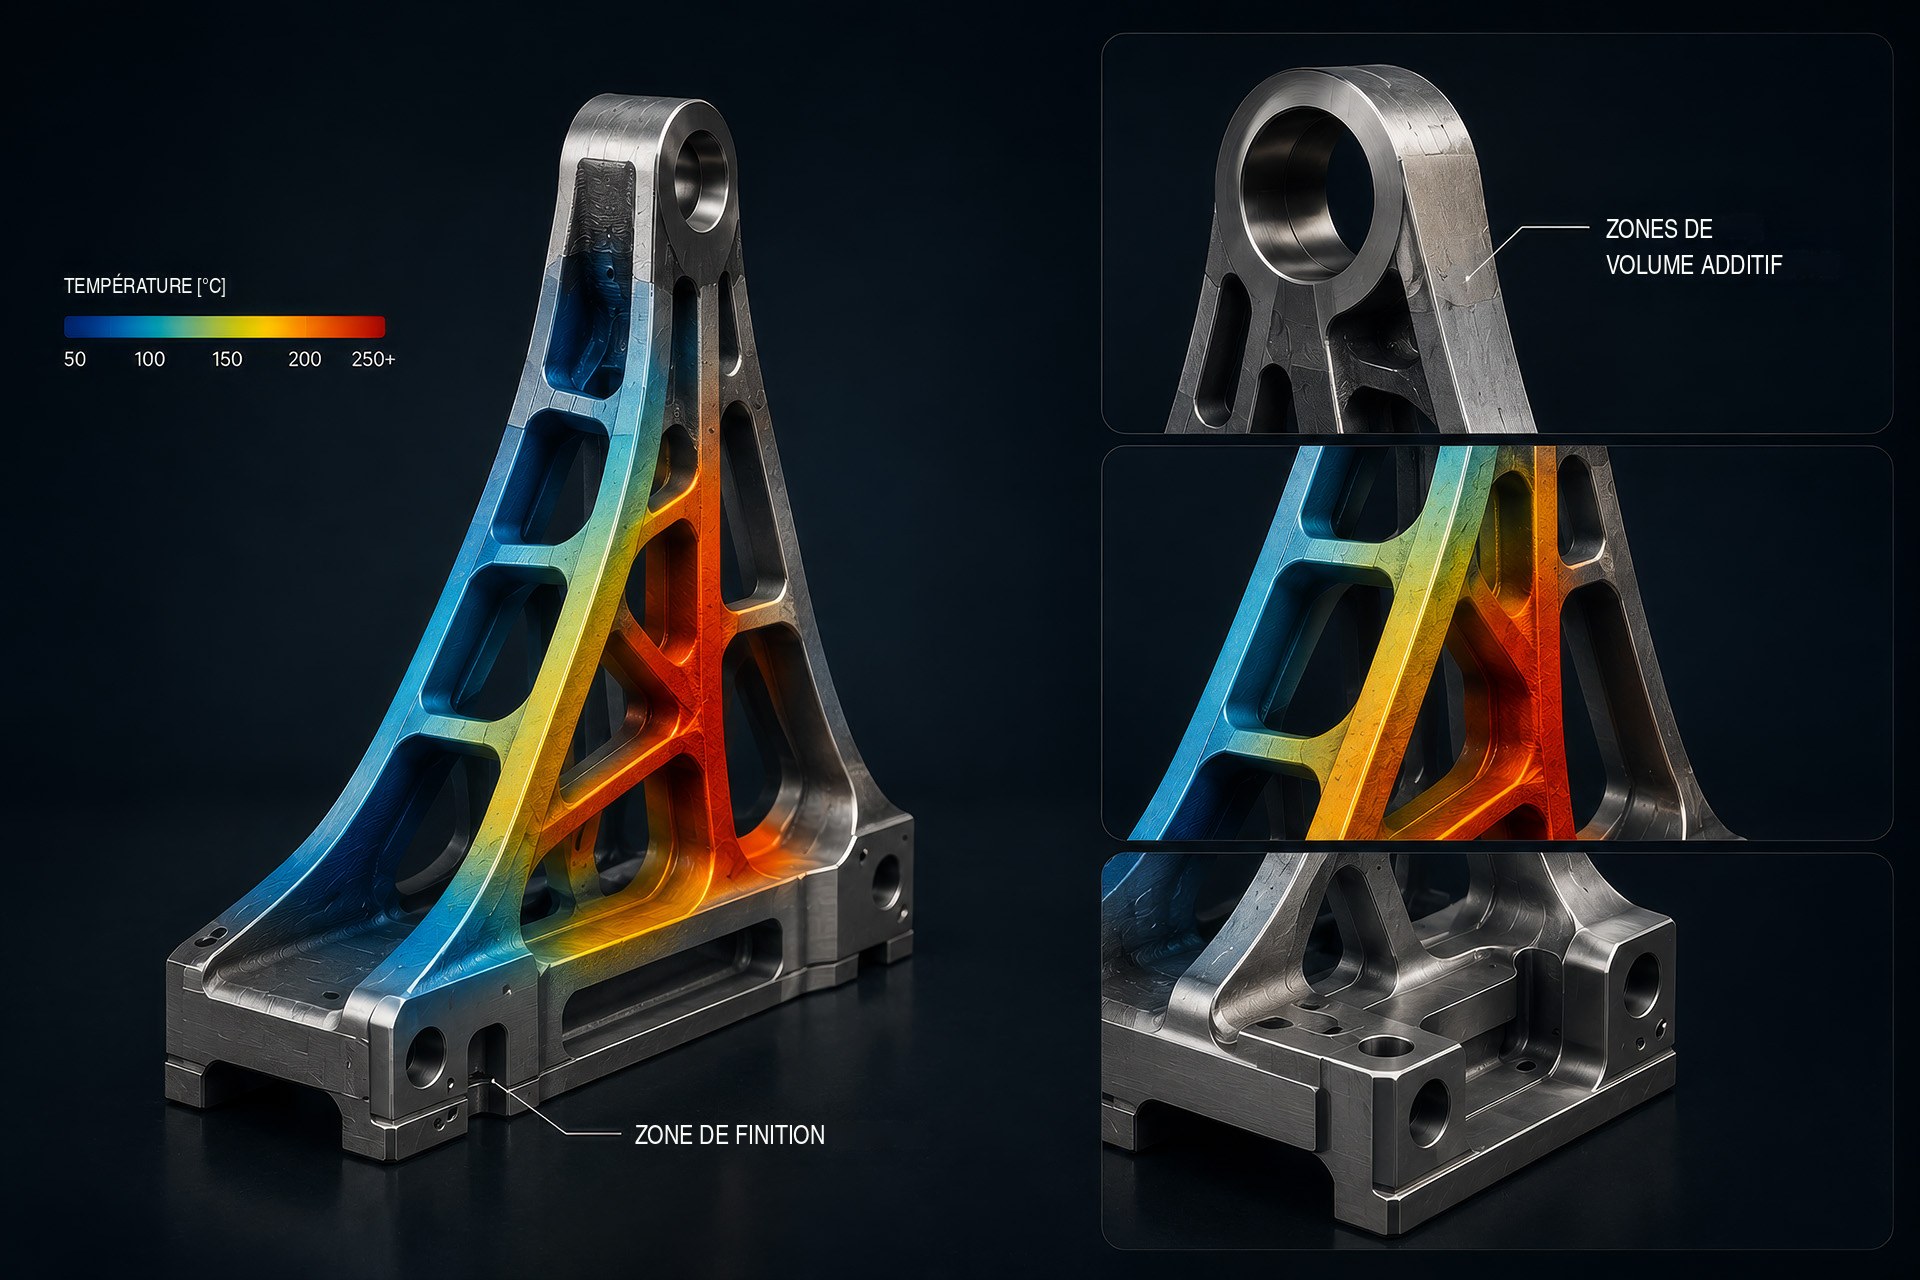
Grand volume sans bloc brut massif.
Situation de départ
Une grande pièce structurelle générerait beaucoup de perte de matière si elle était usinée dans la masse, ou nécessiterait un long délai en fonderie.
Approche DED
Une ébauche near-net-shape grossière ou certaines zones structurelles sont construites à base de fil.
Points à vérifier
- La taille de la pièce est-elle adaptée au procédé et à la machine ?
- L'apport de chaleur et la déformation sont-ils maîtrisables ?
- Les surfaces critiques peuvent-elles être post-traitées ?
- Le dépôt de matière est-il économique par rapport à la fonderie, au fraisage ou au soudage ?
Les bons exemples pratiques ont toujours le même noyau.
Un cas d'usage pertinent naît rarement de la question de savoir si une pièce est « imprimable ». Ce qui compte, c'est de savoir si le dépôt local de matière résout un véritable problème de fabrication.
- Pièce de base coûteuse
- Dommage local ou valeur ajoutée locale
- Taille de caractéristique suffisante
- Zone de dépôt atteignable
- Post-traitement planifiable
- Avantage économique par rapport à la fabrication classique
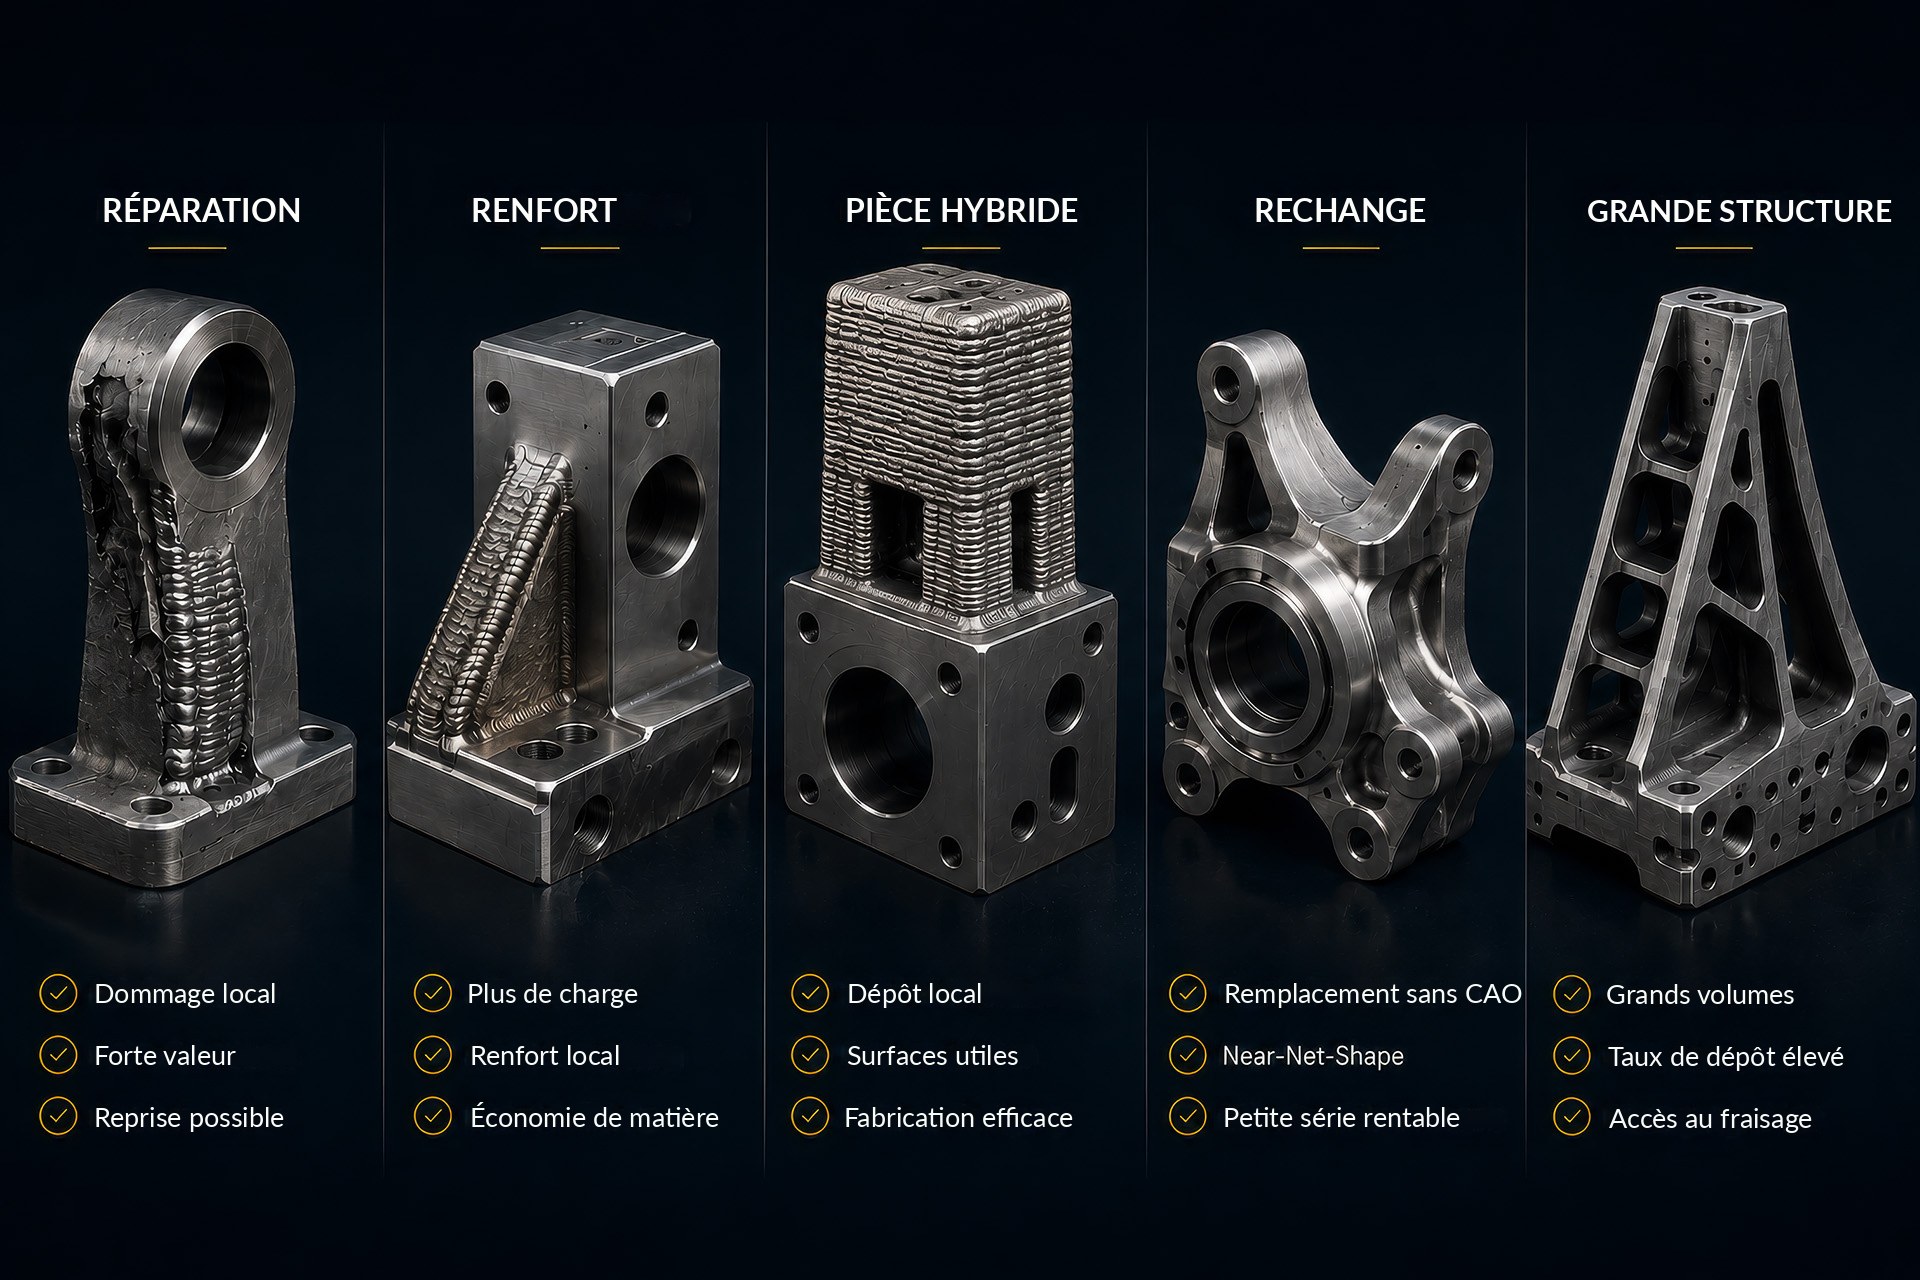
L'un de ces exemples correspond-il à votre pièce ?
Les exemples pratiques montrent des points d'entrée typiques. L'étape suivante consiste à examiner une pièce concrète : d'abord avec des données d'exemple fournies, puis avec vos propres données de géométrie.