
Trois procédés aux caractéristiques différentes.
Le Laser Wire DED, le WAAM et le SAAM appartiennent à la famille des procédés de dépôt métallique à base de fil. Les trois procédés construisent le métal couche par couche à partir de fil. Ils se distinguent notamment par la source d'énergie, la protection du bain de fusion, le taux de dépôt et la résolution géométrique.
Laser Wire DED : apport d'énergie maîtrisé.
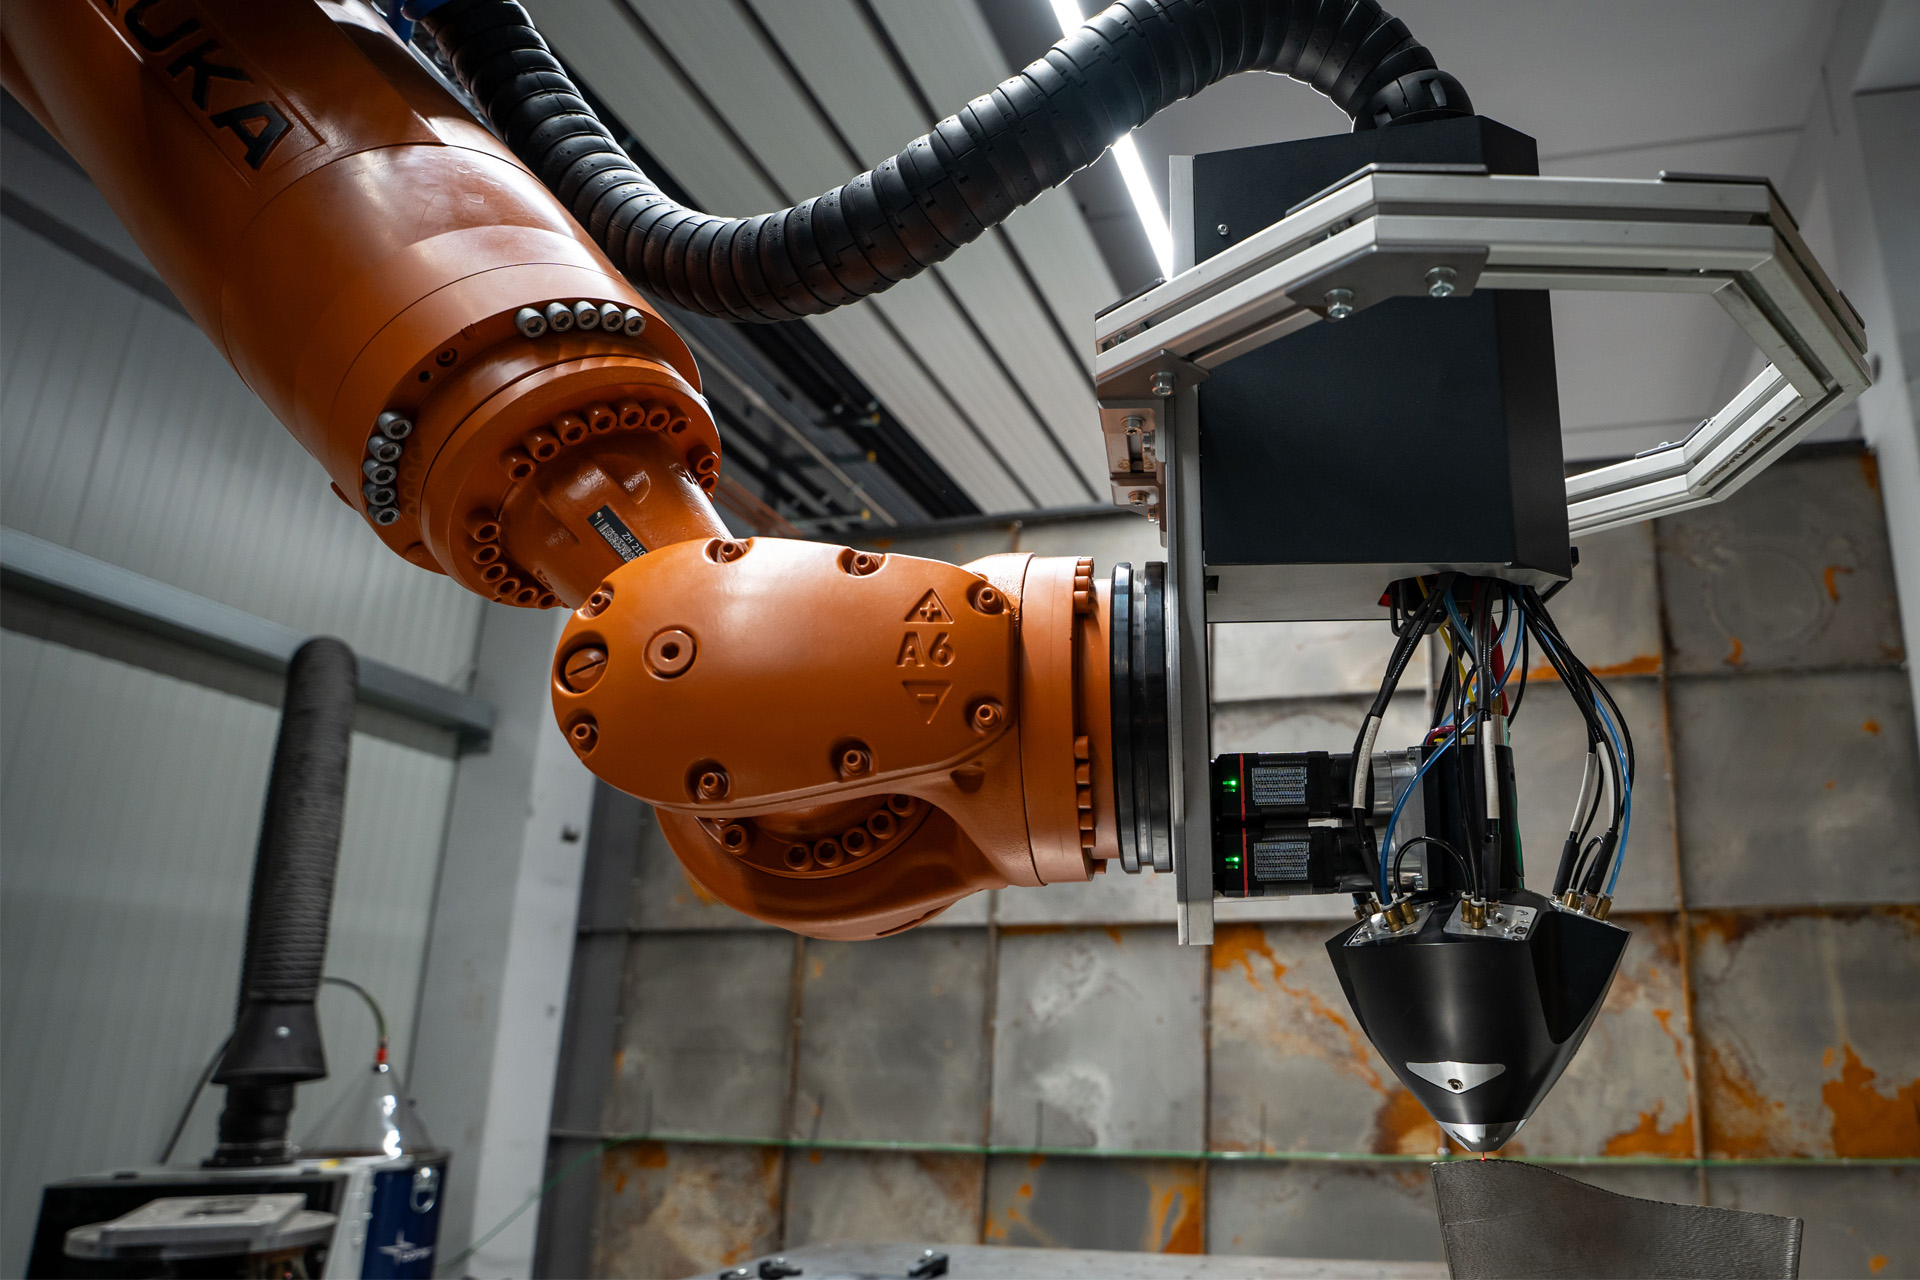
Avec le Laser Wire DED, le fil métallique est fondu localement par un laser et déposé de manière ciblée. Le procédé convient particulièrement lorsque l'apport de chaleur maîtrisé, des structures plus fines et une qualité géométrique plus élevée sont déterminants.
- Apport d'énergie précis
- Bain de fusion maîtrisé
- Cordons plus fins
- Bonne base pour le post-traitement hybride
WAAM : construction massive à l'arc électrique.
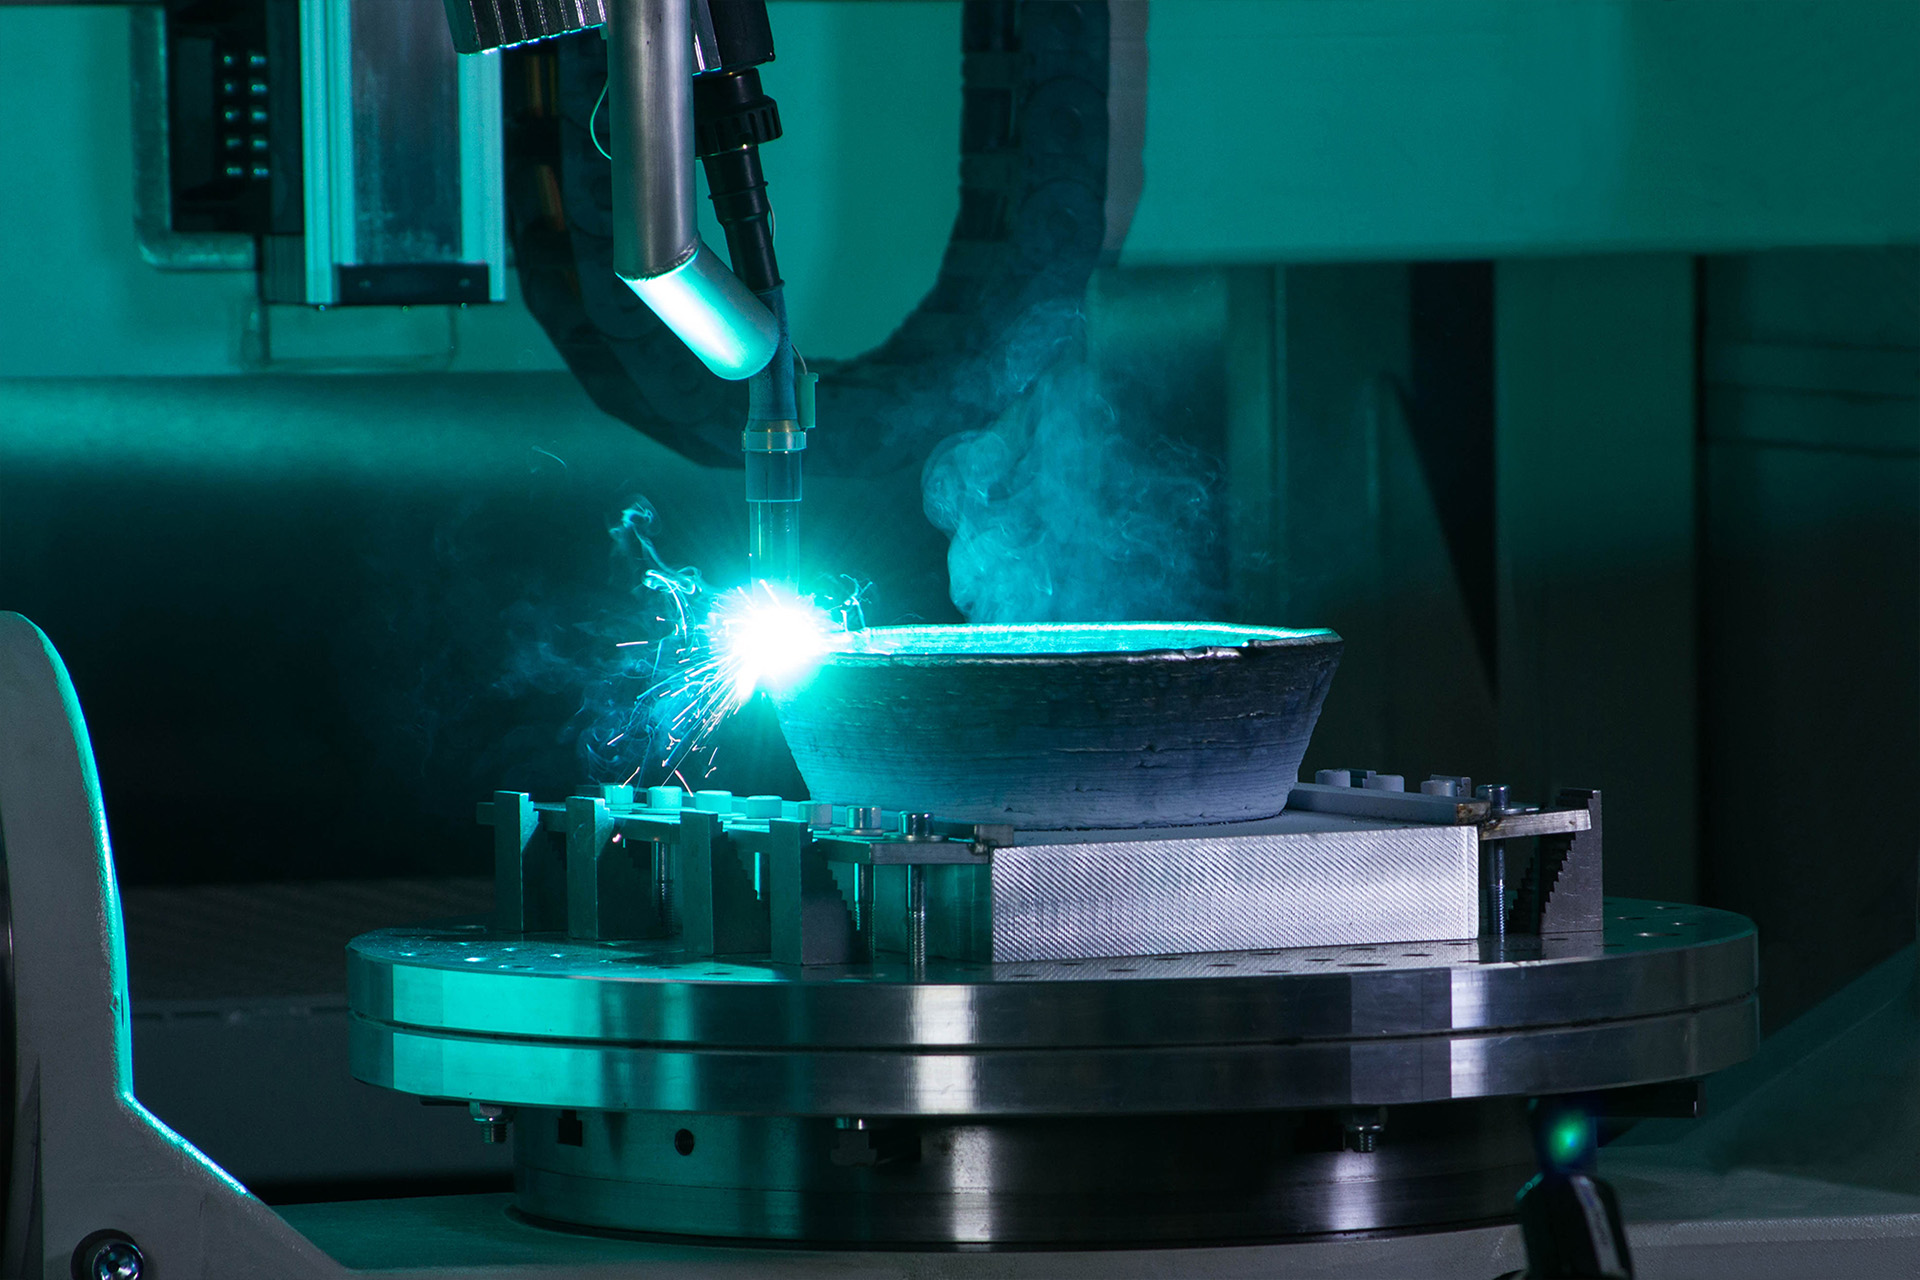
Le WAAM utilise un arc électrique comme source d'énergie et traite le fil métallique avec un taux de dépôt élevé. Le procédé devient particulièrement intéressant lorsque de grands volumes doivent être construits de manière économique.
- Taux de dépôt élevé
- Grandes pièces
- Base de procédé robuste
- Économique pour de grands volumes de matière
SAAM : fort apport de matière par soudage à l'arc submergé.
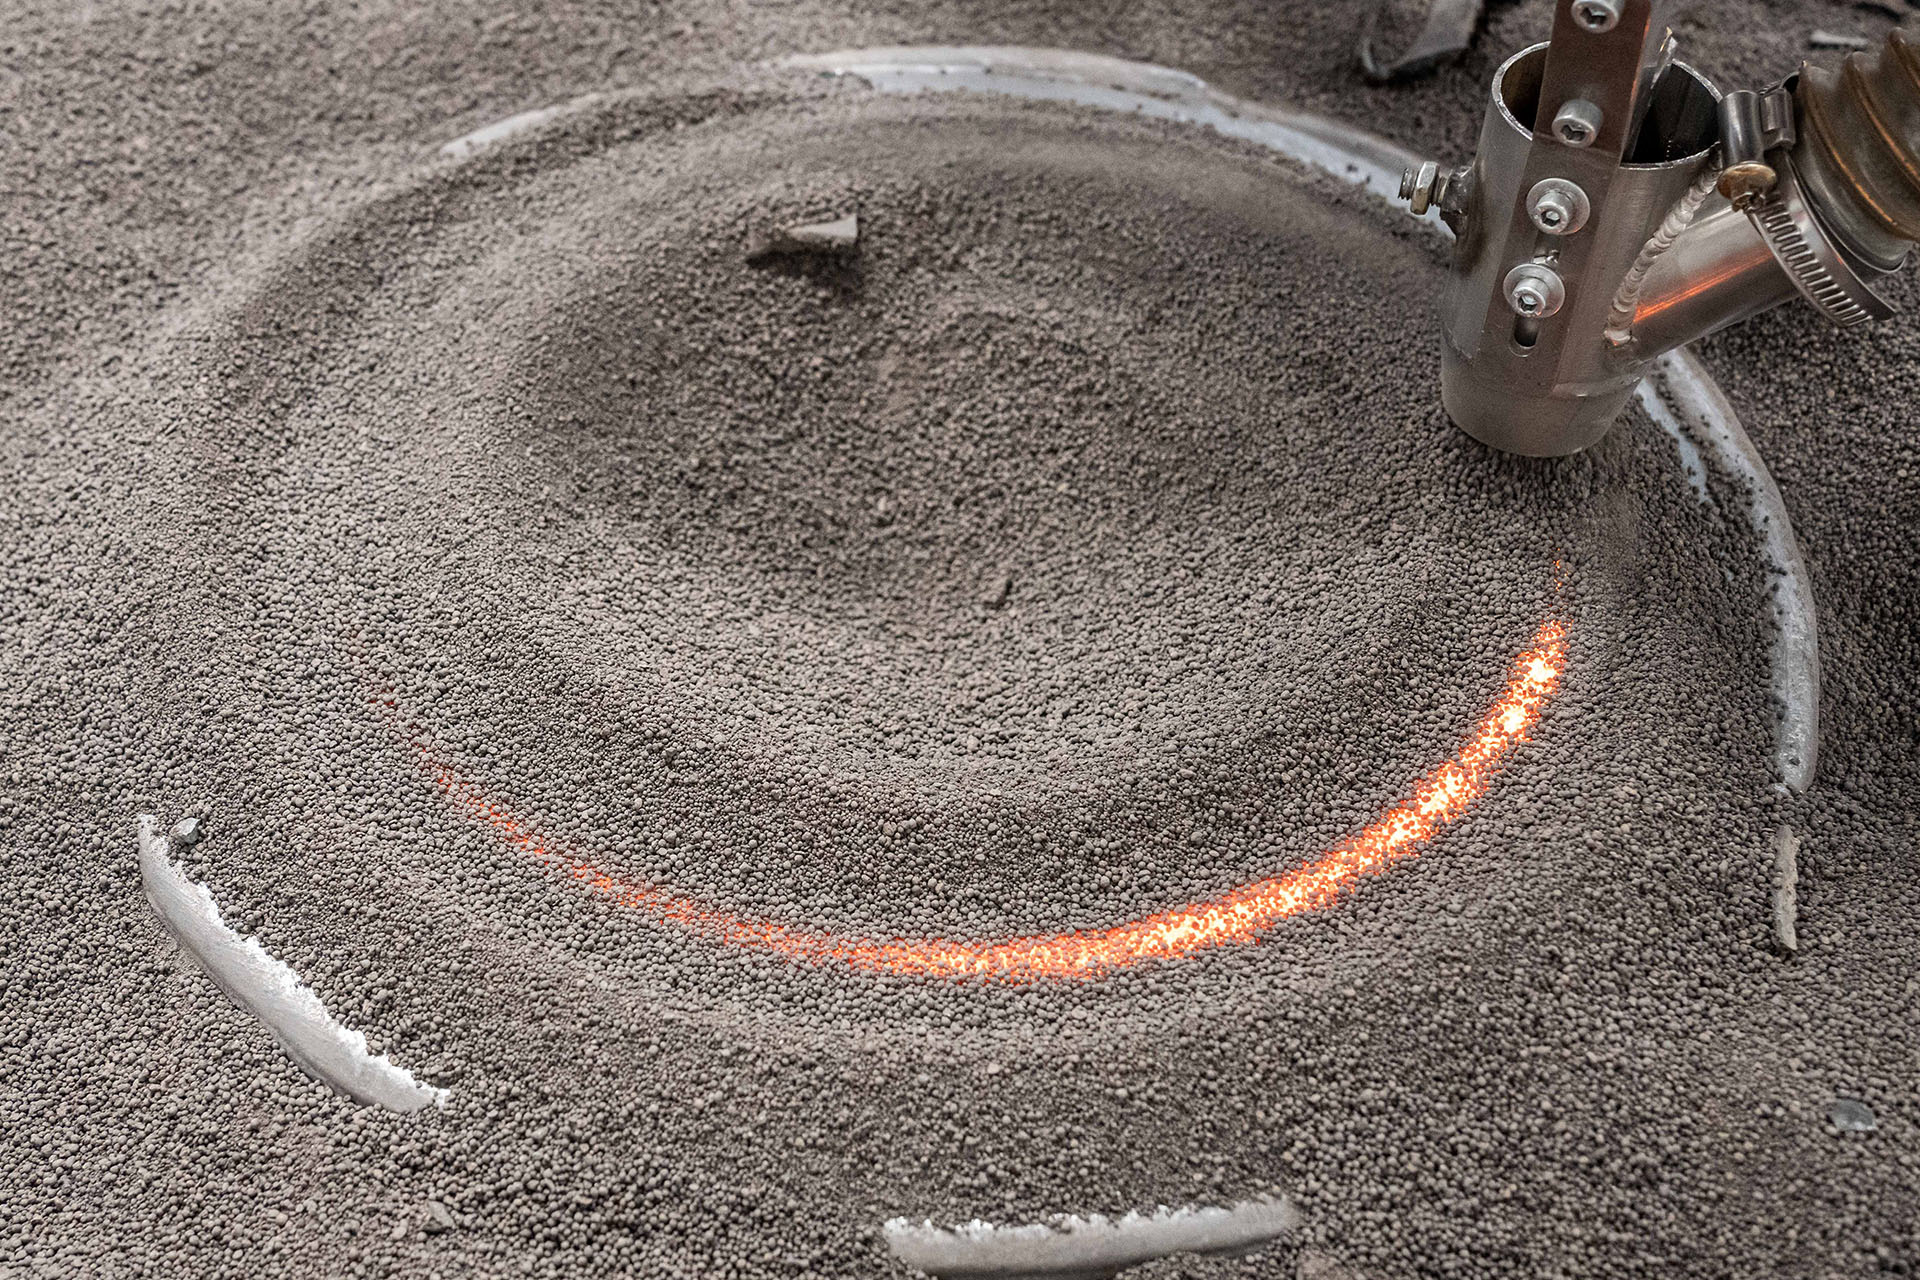
Le SAAM utilise le soudage à l'arc submergé pour construire le métal couche par couche. Un arc électrique fait fondre le fil d'apport sous une couche protectrice de flux. Le laitier qui se forme est retiré avant la suite de la construction. Le procédé convient particulièrement aux grandes ébauches métalliques à fort volume de construction, usinées ensuite.
- Procédé à l'arc submergé
- Taux de dépôt élevé
- Grandes ébauches métalliques
- Usinage ultérieur des surfaces fonctionnelles
Chez FIT
Les installations derrière les trois procédés
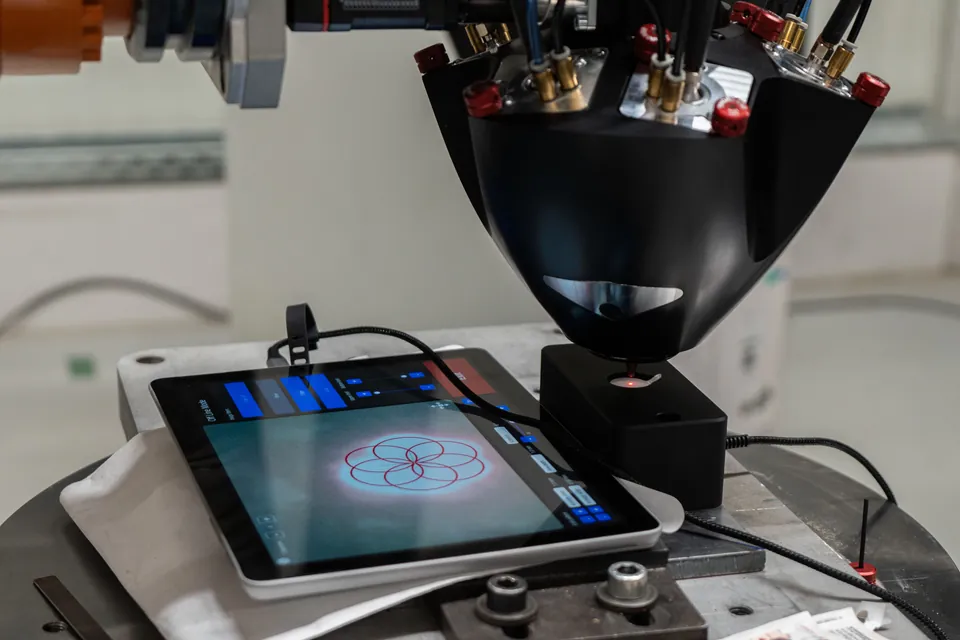
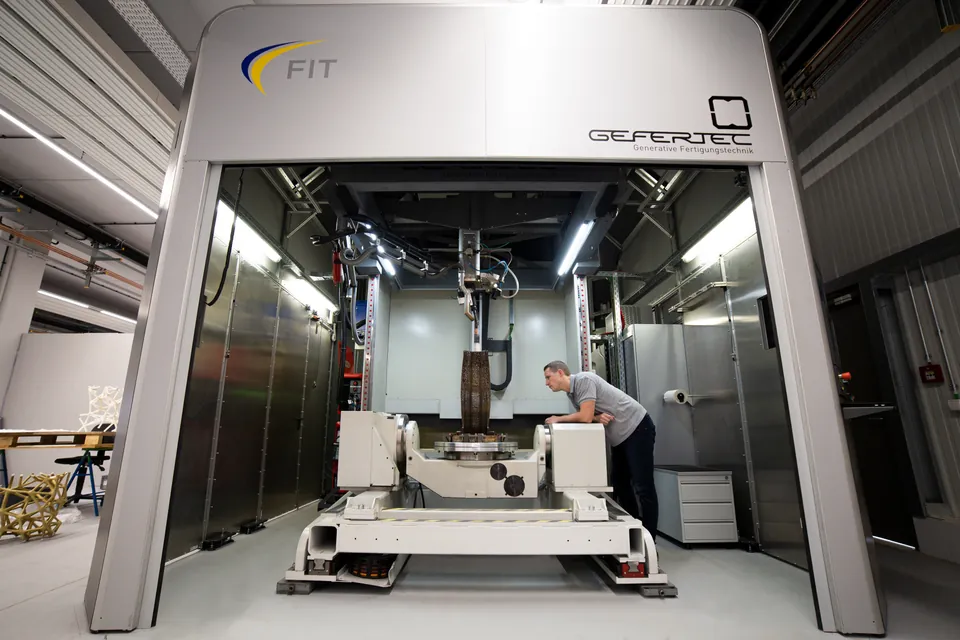
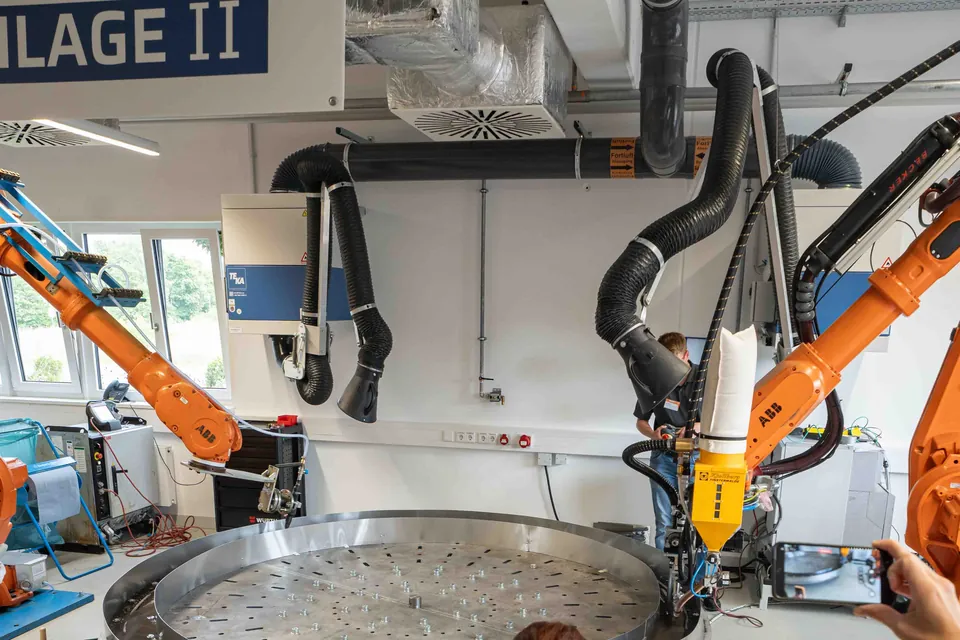
Les images ci-dessus sont des schémas. Les photos montrent les installations elles-mêmes : la tête laser-fil, l'installation WAAM dans la production de FIT et l'installation SAAM au Technologie-Campus.
Ni meilleur ni moins bon. Différent.
Le bon choix ne dépend pas seulement du matériau. Sont déterminants la taille de la pièce, la géométrie, l'apport de chaleur, l'accessibilité, la précision visée et le post-traitement.
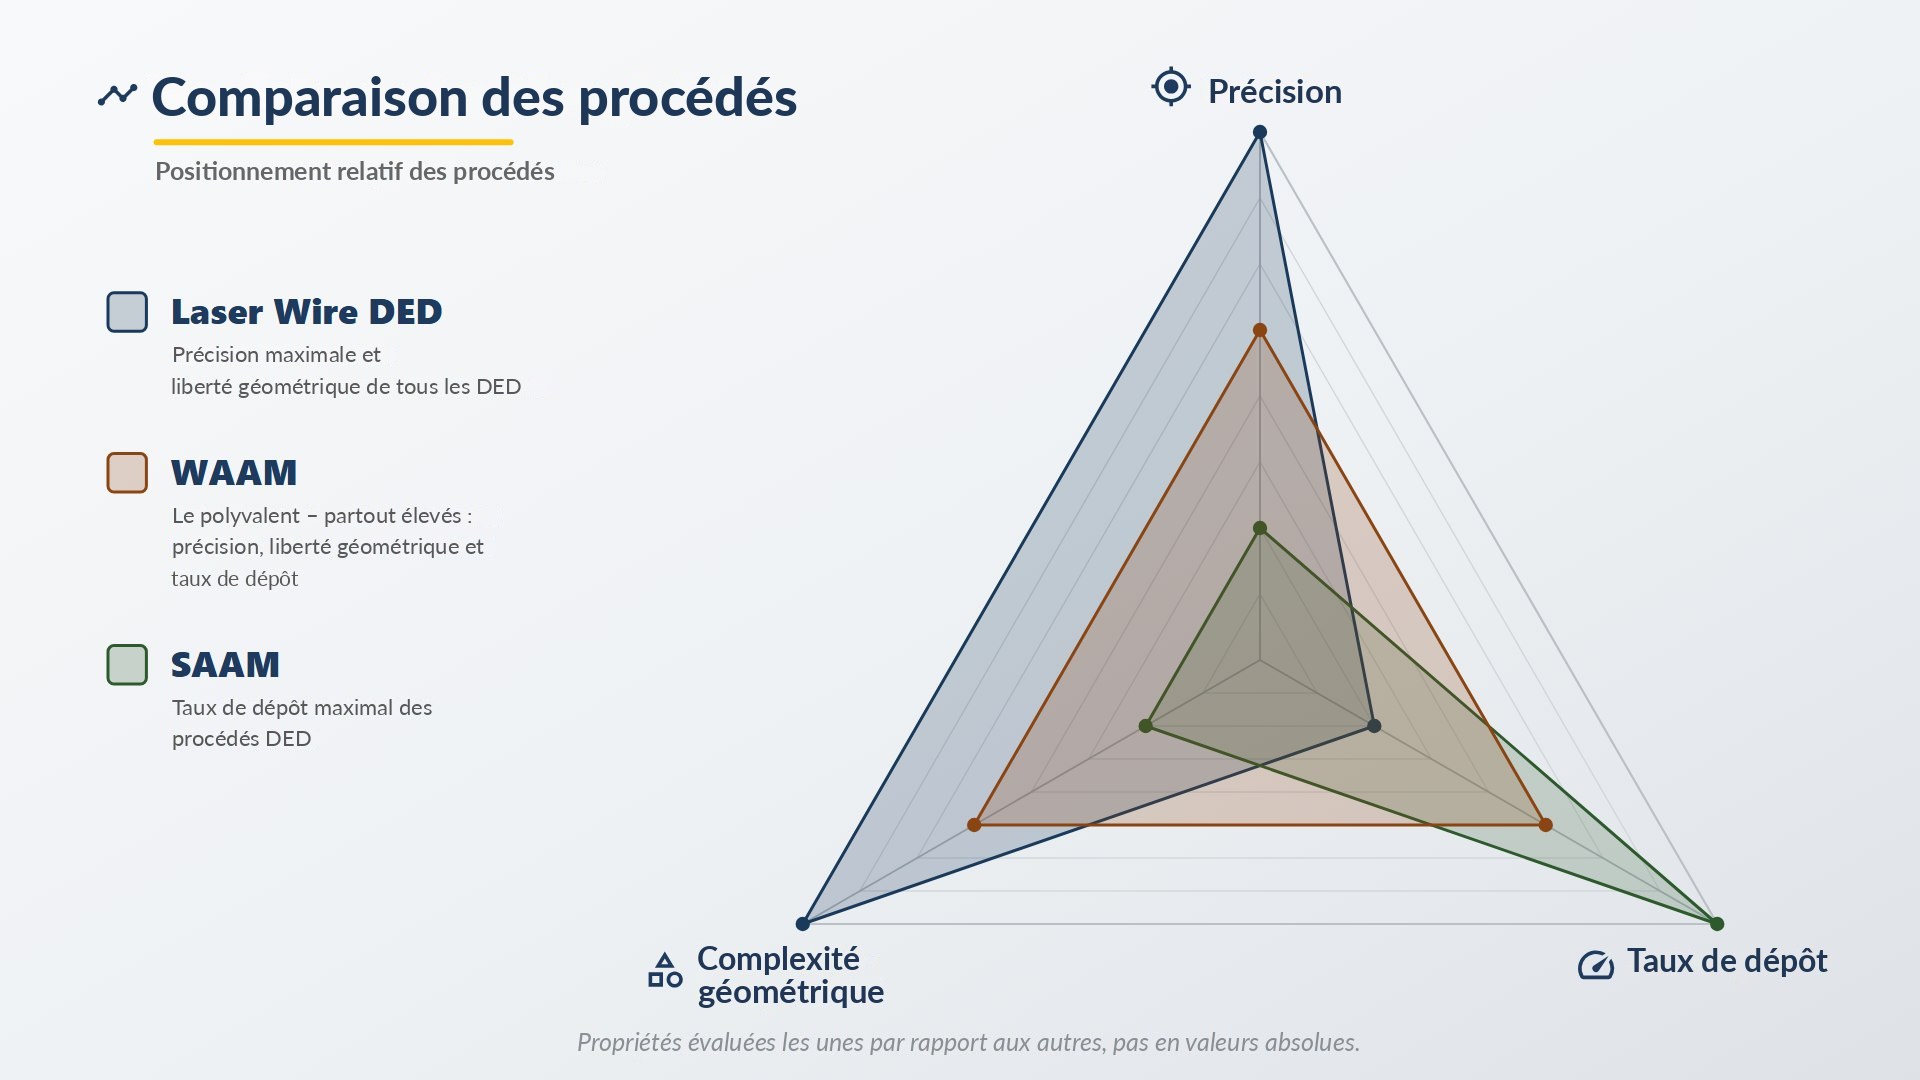
Laser Wire DED
précis, fin, liberté géométrique maximale
WAAM
équilibré, polyvalent, le généraliste
SAAM
grand, rapide, taux de dépôt maximal
Le procédé n'est que le début.
L'adéquation réelle d'une pièce se décide sur la géométrie : surplombs, points chauds, accessibilité, direction de construction et post-traitement déterminent l'effort réel.