
A-MIM – des pièces métalliques complexes sans moule
Avec l'A-MIM (Additive MIM), la géométrie naît de la construction couche par couche d'une pièce verte – une pièce en poudre métallique que seul un liant maintient d'abord ensemble. Lors du frittage qui suit, un traitement thermique en dessous de la température de fusion, les particules métalliques se soudent : le matériau se densifie en un brut métallique. Les surfaces fonctionnelles telles que les ajustements, les filetages ou les portées d'étanchéité sont reprises par usinage si nécessaire.
Pour quelles pièces l'A-MIM est-il intéressant ?
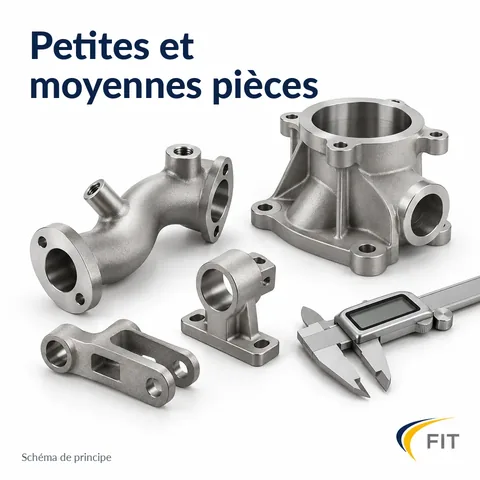
Sont typiques les pièces métalliques d'environ 10 × 10 × 10 mm à 150 × 100 × 80 mm, pour un volume pouvant atteindre environ 60 cm³ – soit, en acier inoxydable, jusqu'à environ 470 g –, pour lesquelles au moins un des points suivants s'applique :
- La forme est complexe : canaux internes, contre-dépouilles, nervures ou poches.
- La pièce se compose aujourd'hui de plusieurs éléments assemblés ou montés.
- Une grande partie de la matière de départ est aujourd'hui enlevée par usinage.
- Il existe des variantes ou une famille de pièces pour lesquelles un moule dédié à chaque version n'est pas rentable.
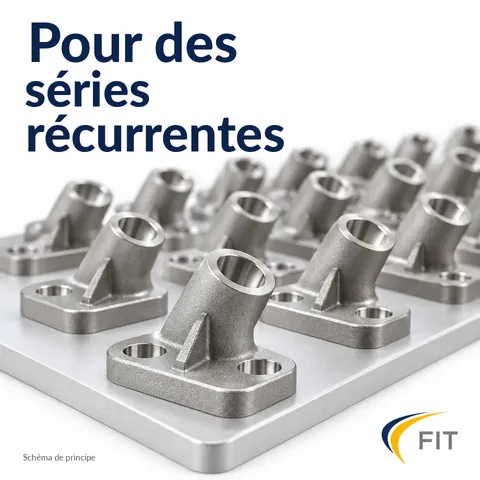
L'A-MIM devient généralement intéressant sur le plan économique à partir de quelques centaines de pièces par an. Comme plage à examiner, nous indiquons 250 à 50 000 pièces par an pour l'ensemble de la famille de pièces. Pour les pièces uniques et les petites quantités jusqu'à environ 50 pièces, la fusion laser est le plus souvent plus avantageuse.
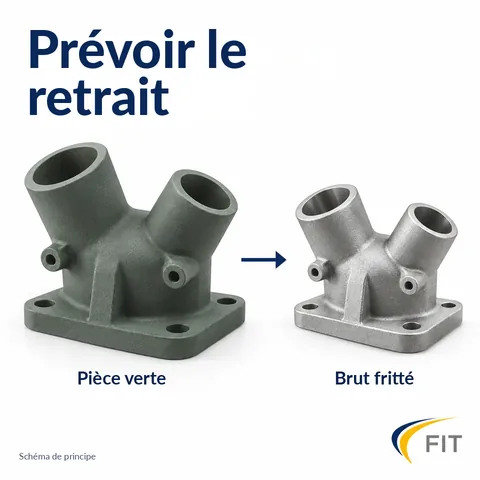
Toutes les valeurs sont indicatives et ne constituent pas des limites strictes. Pour la taille, l'espace de construction, le poids lors du frittage et le retrait entrent en jeu – c'est-à-dire la contraction pendant le frittage, qui est prise en compte dès le départ.
Où des avantages peuvent apparaître
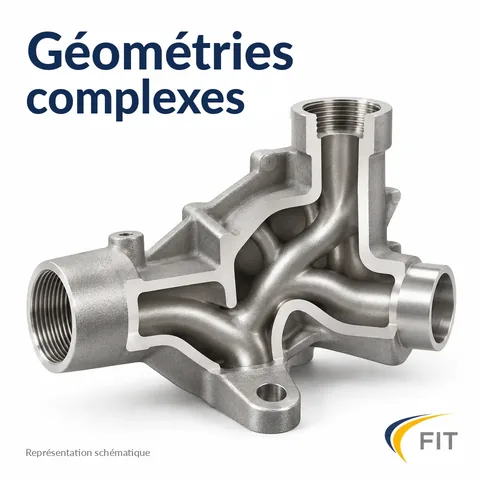
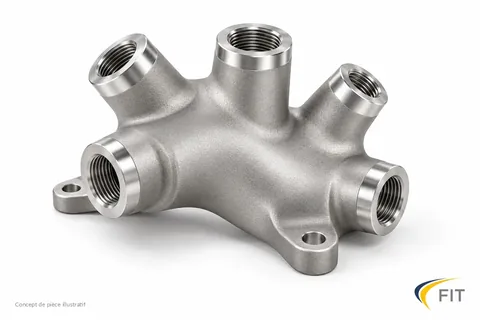
Géométries complexes et canaux internes
Canaux, contre-dépouilles et nervures sont obtenus sans moule supplémentaire. La complexité n'est pourtant pas gratuite : le procédé d'impression, l'utilisation de l'espace de construction, la manipulation, le dépoudrage, le frittage et le post-traitement déterminent l'effort.
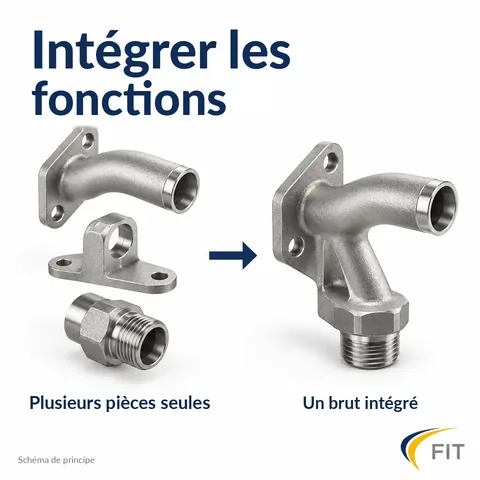
Regrouper fonctions et pièces
Plusieurs pièces d'un ensemble deviennent un seul brut. Les zones d'assemblage, le montage et les contrôles associés peuvent disparaître – le contrôle de la pièce finie, par exemple de l'étanchéité, ne disparaît pas pour autant automatiquement.
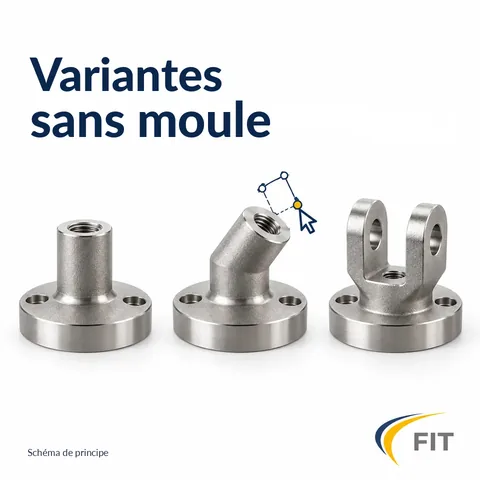
Variantes sans nouveau moule à chaque fois
Une variante commence par une modification de CAO, pas par un nouvel outillage. Selon la modification, la fabrication et le comportement au frittage doivent être réévalués.
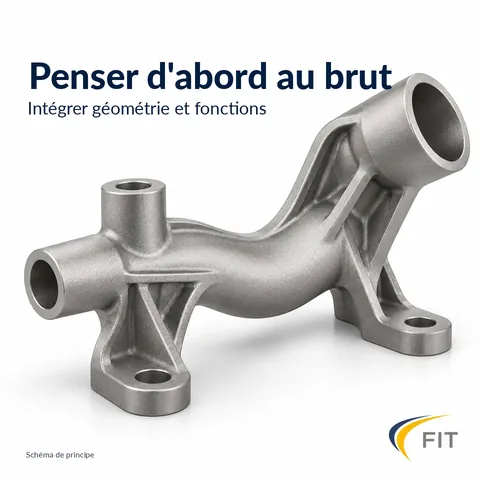
Moins d'enlèvement de matière, post-traitement ciblé
Le brut est obtenu proche de la forme finale. L'usinage n'a lieu que là où la fonction l'exige – ce qui économise de la matière et souvent des serrages par rapport à l'usinage dans la masse.
Trois principes de base
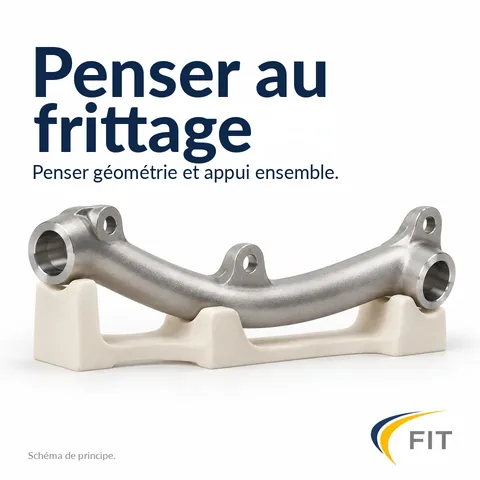
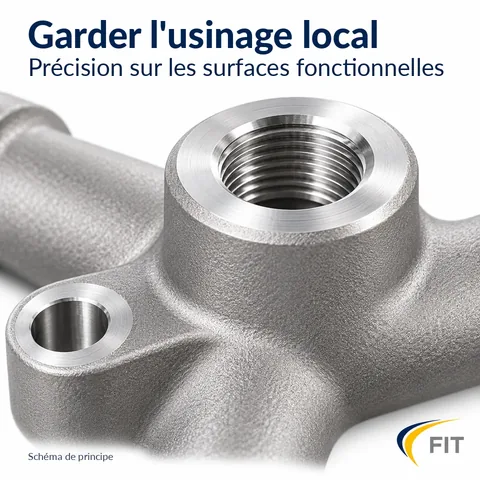
Repères : quand cela devient plus difficile
Rien n'est pour autant exclu – ce qui compte, c'est la comparaison de toute la chaîne de fabrication jusqu'à la pièce prête à monter. Un examen plus attentif s'impose pour les pièces dépassant environ 150 × 100 × 80 mm ou 60 cm³, pour les pièces très petites ou à détails fins, pour les formes qui s'affaissent dans le four, pour les tolérances serrées presque partout, pour les pièces simples tournées ou fraisées, en dessous d'environ 50 pièces et à partir d'environ 50 000 pièces identiques par an. Toutes les limites, avec chiffres et justification
Savoir si une pièce est fondamentalement adaptée, si une amélioration de conception la rend plus économique et quelle définition du procédé la fabrication requiert sont trois questions distinctes. Ce que cela signifie