Comparaison des procédés
L'A-MIM dans le contexte des procédés de fabrication classiques et additifs.
Comparaison des procédés
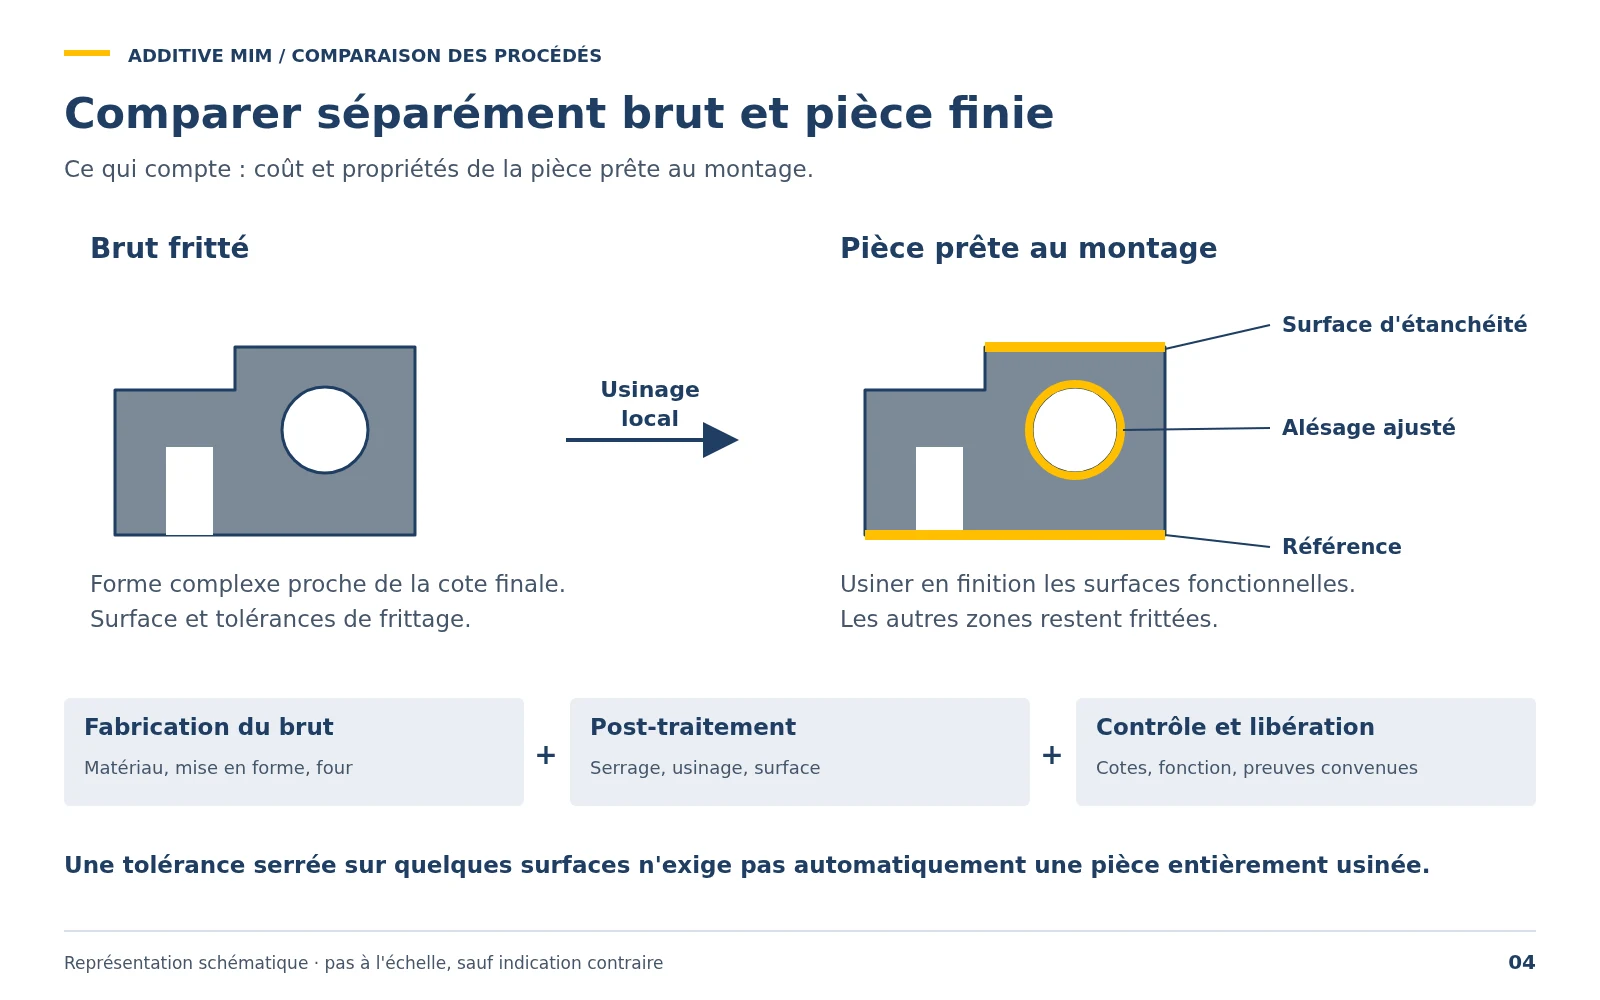
On compare la pièce prête à monter – y compris les outillages, dispositifs, post-traitement et contrôle nécessaires. Les coûts, délais et tolérances dépendent tellement de la pièce que le tableau ne les indique volontairement pas de façon globale. Les tailles et quantités sont des valeurs indicatives, pas des limites strictes.
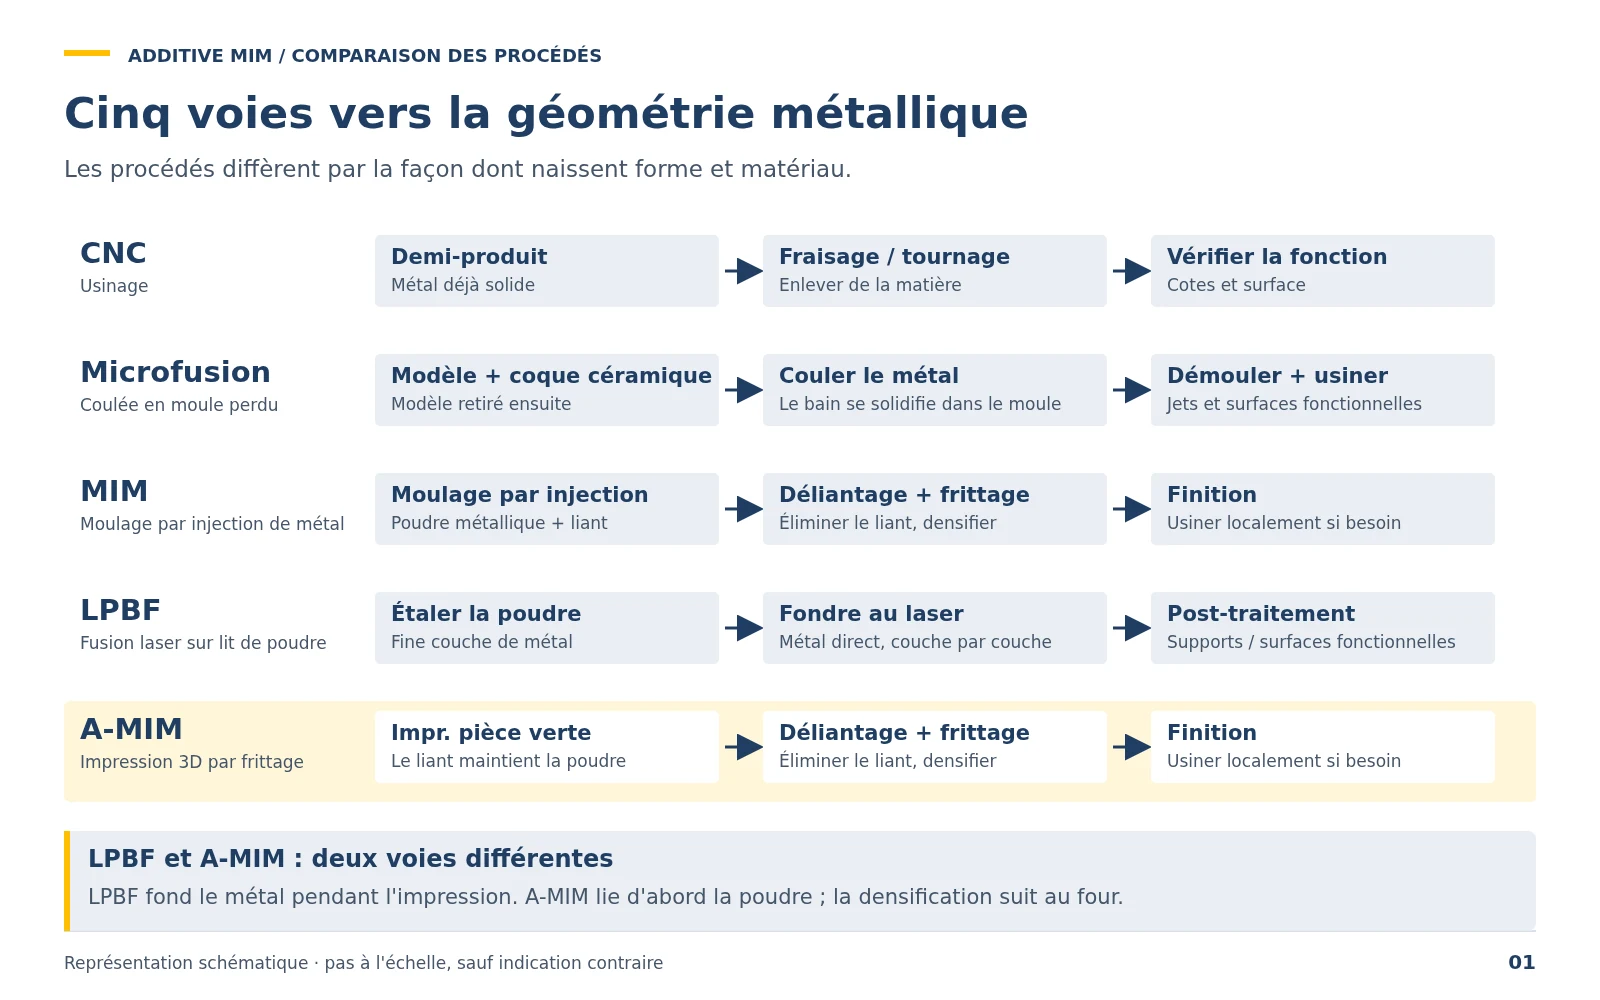
| Procédé | Intéressant lorsque … | Coûts non récurrents | Contraintes géométriques | Canaux internes | Post-traitement typique | Très dépendant de la pièce |
|---|---|---|---|---|---|---|
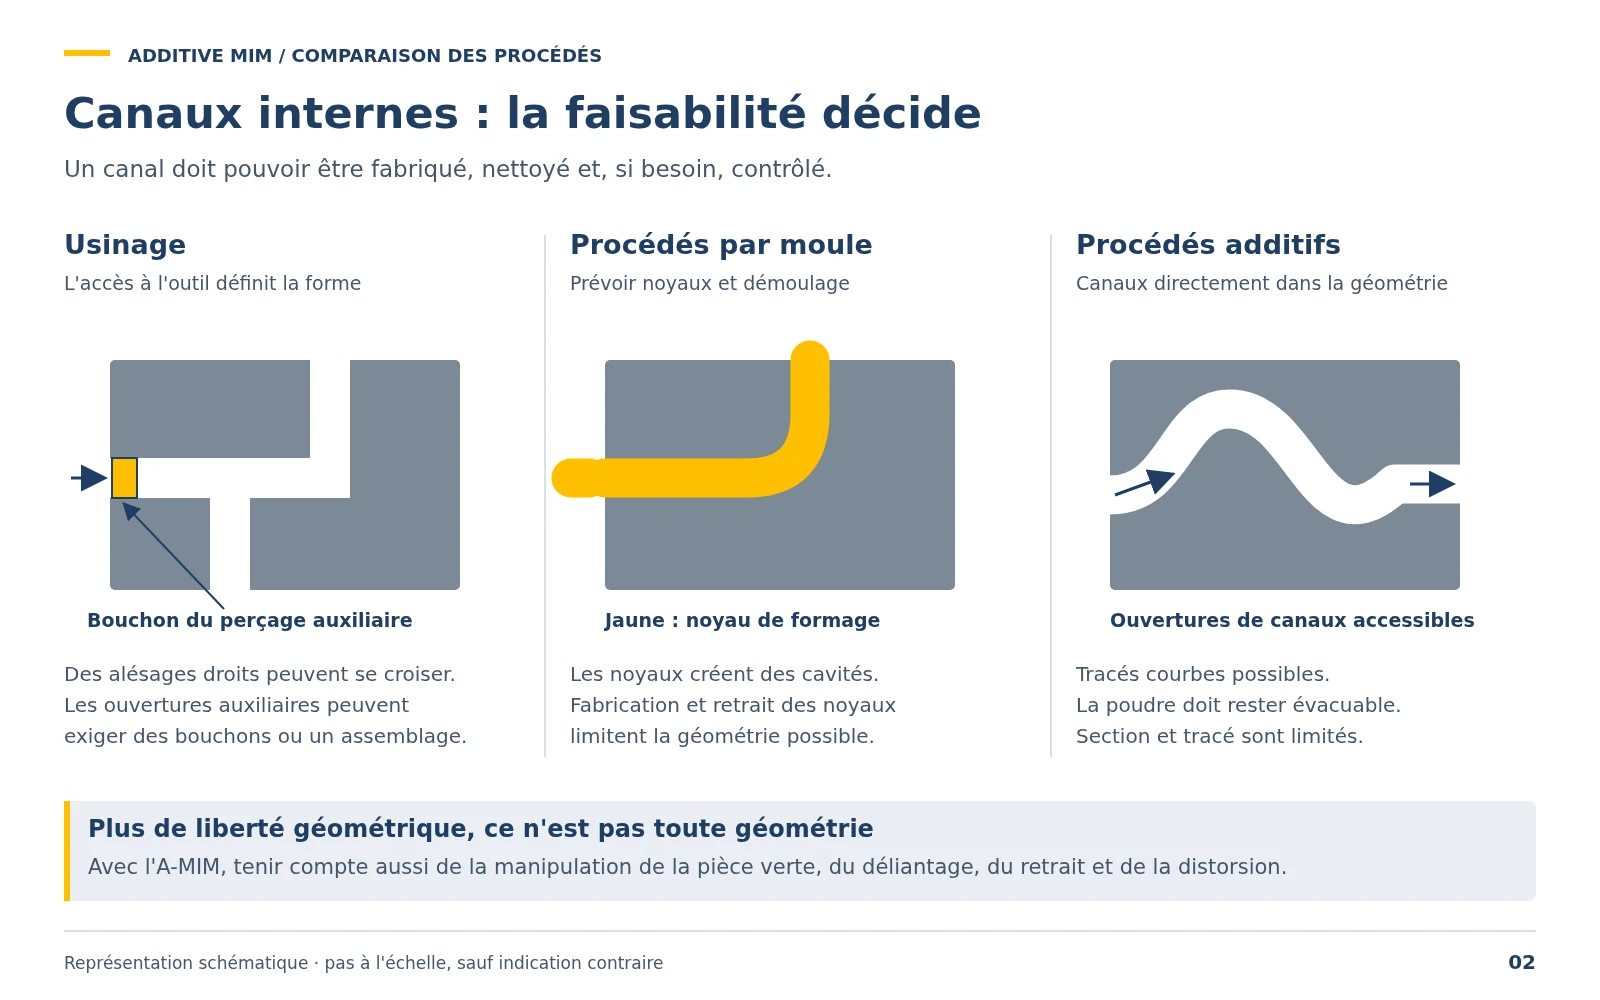
| Usinage CNC | Géométrie simple à moyenne, haute précision sur de nombreuses surfaces, de la pièce unique aux séries | Programmation, dispositifs, outils de coupe – pas de moule spécifique à la pièce | Accès de l'outil : formes internes uniquement par perçages, contre-dépouilles coûteuses | Limité : perçages droits, le cas échéant avec bouchons | Ébavurage, le cas échéant traitement thermique et rectification | Volume usiné, nombre de serrages, quantité de matière |
| Fonderie de précision | Formes extérieures complexes, y compris pièces plus grandes, séries récurrentes | Outillage pour les modèles en cire ; un moule céramique perdu par pièce | Conception adaptée à la fonderie (épaisseurs de paroi, attaque de coulée), cavités par noyaux | Limité : par noyaux | Retirer l'attaque de coulée, usiner les surfaces fonctionnelles | Coût de l'outillage par rapport à la quantité, rebuts, volume d'usinage |
| MIM (moulage par injection de poudre métallique) | Petites pièces complexes en grandes quantités constantes – à prendre en compte à partir d'environ 50 000 pièces identiques par an | Moule d'injection – coûts non récurrents élevés, modifications coûteuses | Démoulabilité et plan de joint, retrait au frittage | Limité : par noyaux et plan de joint | Comme pour l'A-MIM : surfaces fonctionnelles si nécessaire | Quantité à partir de laquelle l'outillage est amorti |
| Fusion laser (LPBF) | Géométries très complexes, construction légère, pièces uniques et petites quantités – jusqu'à environ 50 pièces, généralement plus avantageux que l'A-MIM | Pas de moule ; préparation de la construction, structures de support | Structures de support pour les porte-à-faux, contraintes internes | Oui – la poudre doit pouvoir être évacuée | Séparation du plateau et des supports, traitement thermique, surfaces fonctionnelles | Hauteur de construction, utilisation de l'espace de construction, volume de supports |
| A-MIM | Pièces complexes jusqu'à environ 150 × 100 × 80 mm et 60 cm³, variantes et familles de pièces, environ 250 à 50 000 pièces par an pour l'ensemble de la famille | Pas de moule ; définition du procédé (orientation, support de frittage, compensation du retrait) | Manipulation de la pièce verte, dépoudrage, retrait et déformation au frittage | Oui – la poudre doit pouvoir être évacuée | Ajustements, filetages, portées d'étanchéité si nécessaire | Utilisation de l'espace de construction, supports de frittage, volume d'usinage |
Positionnement
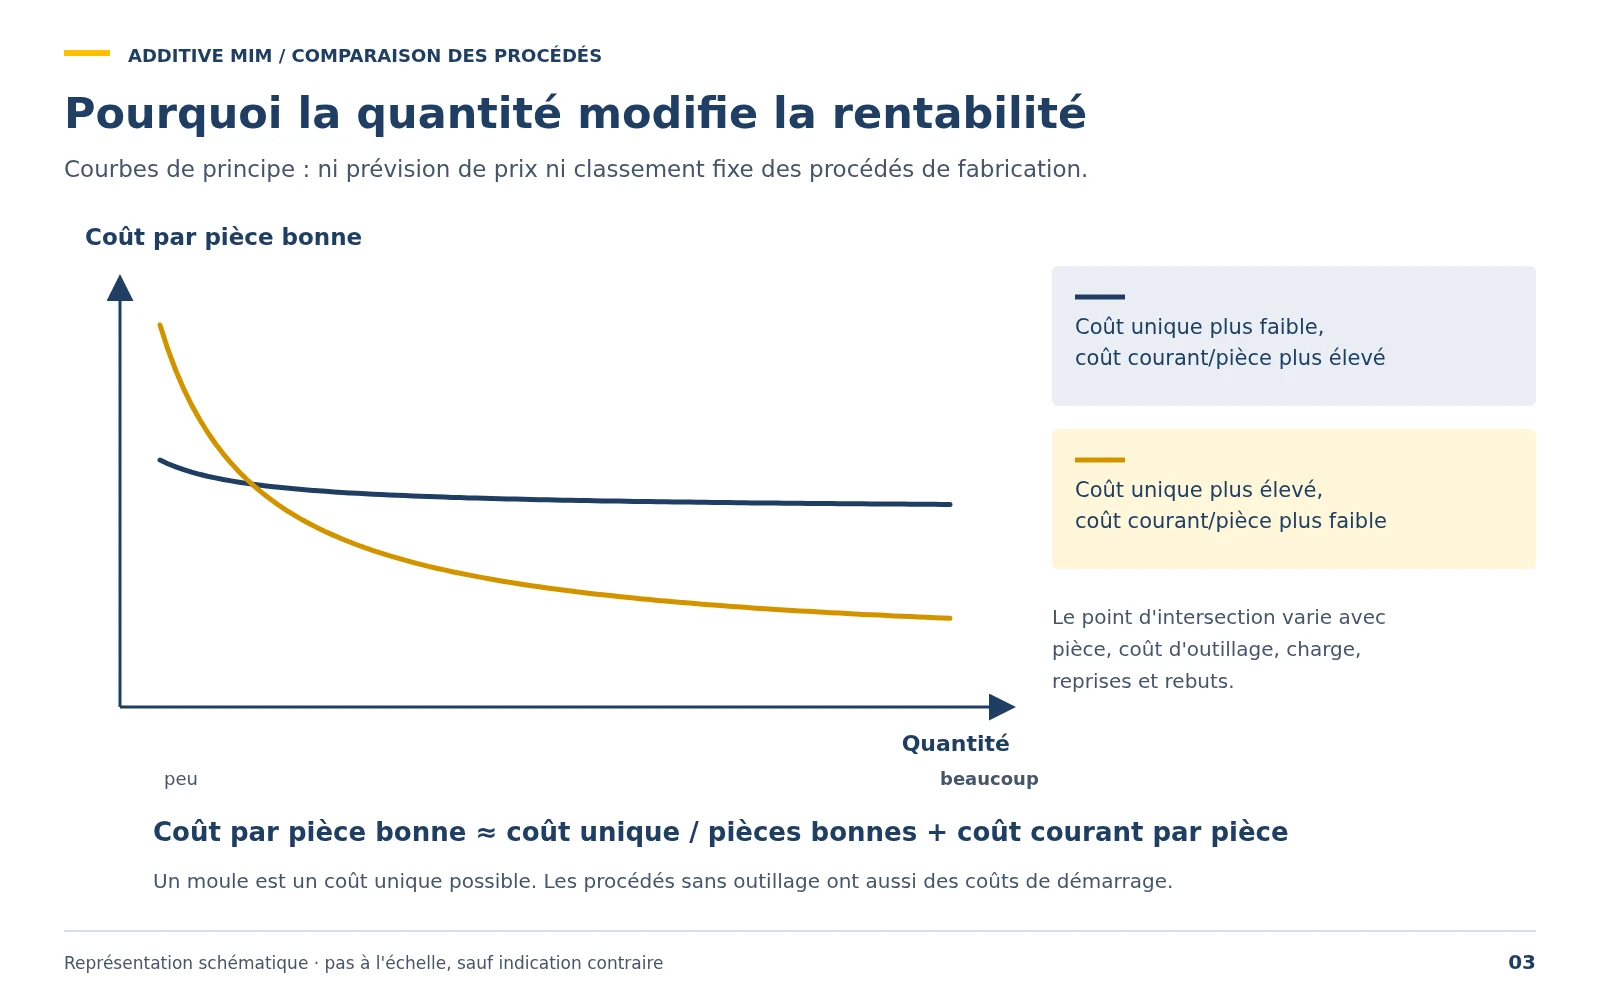
Il n'existe pas de classement figé – c'est la pièce qui décide de la position économique de l'A-MIM. Tendances typiques :
- Face à la CNC, plutôt avantageux pour les géométries complexes, un grand volume usiné et des quantités moyennes
- Face au LPBF, plutôt avantageux lorsque de nombreuses pièces identiques sont fabriquées – pour les pièces uniques et les petites quantités jusqu'à environ 50 pièces, le LPBF est généralement plus avantageux
- Face au MIM, généralement désavantageux pour de très grandes quantités, dès que le moule d'injection est amorti
- Face à la fonderie de précision et au MIM, généralement plus rapide pour le premier échantillon, car aucun moule spécifique à la pièce n'est construit
Le bon choix de procédé dépend de la géométrie, de la quantité, des exigences de tolérance et des contraintes de délai – il faut toujours comparer la pièce prête à monter, et pas seulement le brut.