Lors du frittage, un traitement thermique en dessous de la température de fusion, les particules métalliques se soudent, les pores diminuent, la pièce se densifie et subit un retrait. La façon dont une géométrie y résiste dépend aussi de sa forme.
Ce qui se passe au frittage
Retrait
typiquement environ 15–20 % en linéaire
Valeur indicative, selon le procédé et le matériau. Pas identique dans toutes les directions – compensé par des facteurs dimensionnels et des corrections locales
Ramollissement
Temporaire
La pièce perd brièvement sa stabilité de forme dans le four
Changement de forme
Risque en cas de géométrie défavorable
Affaissement, basculement, déformation – lorsque la géométrie le permet
Densification
Les particules se soudent
Les pores diminuent, le matériau se densifie. Exemple Binder Jetting avec acier inoxydable : densité supérieure à 96 % selon HP
Pourquoi le ramollissement est important pour la conception
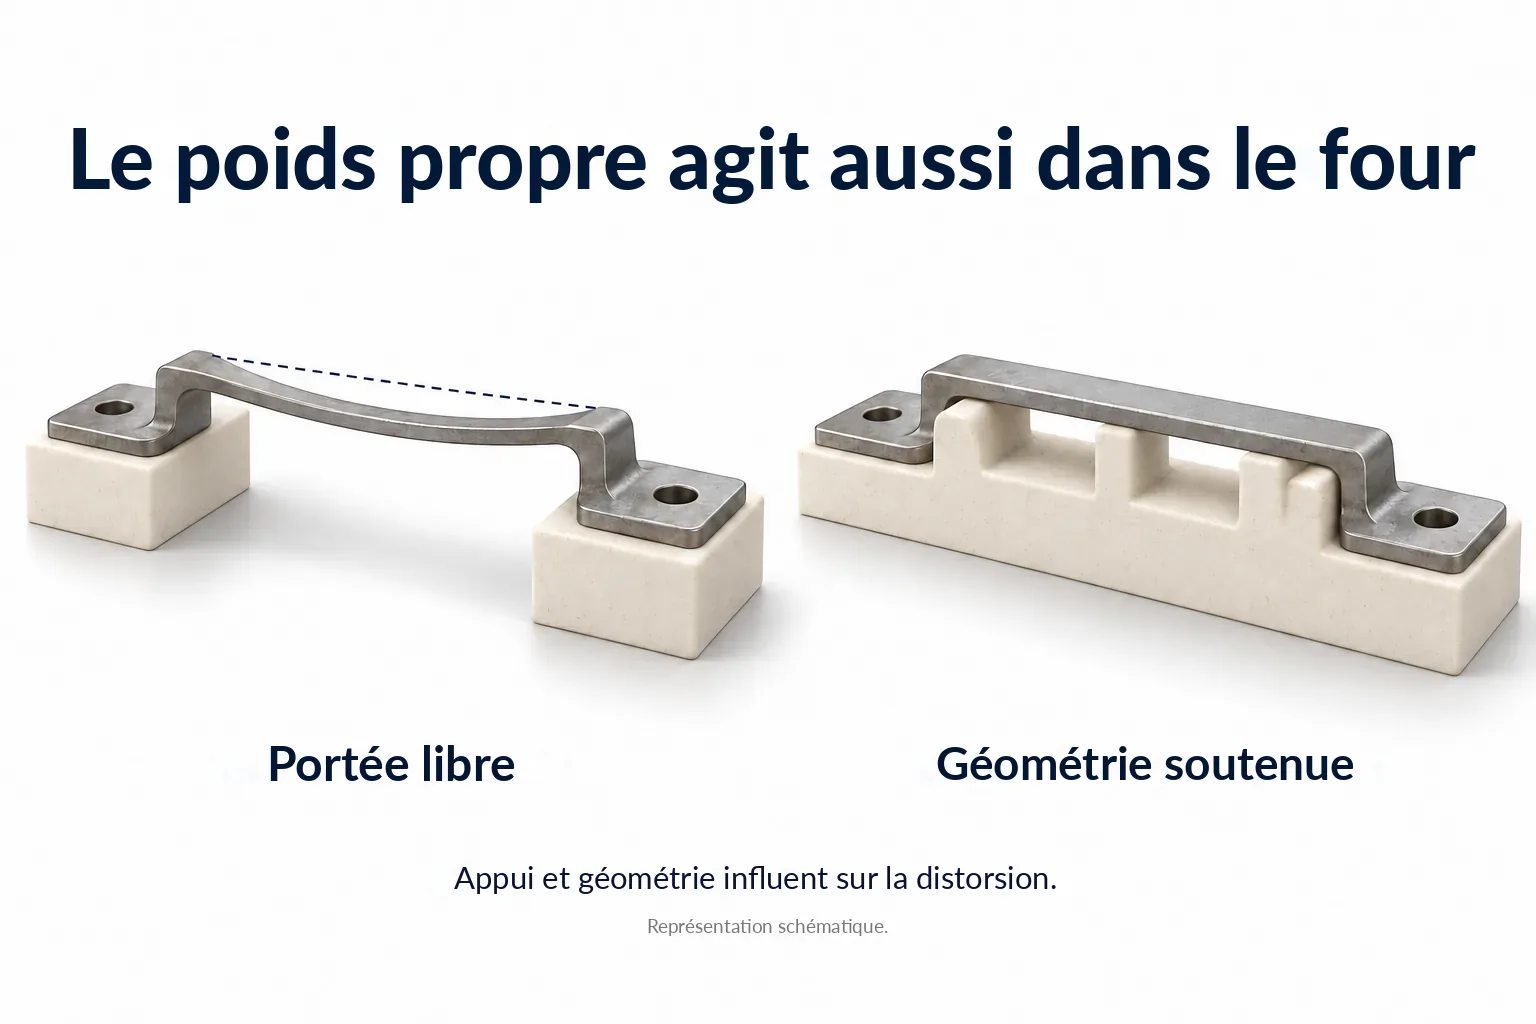
Au frittage, la pièce n'est plus rigide. Elle repose sur son support et se porte elle-même – à température élevée et pendant qu'elle se rétracte. Ce qui n'est pas stable dans cet état se déforme.
Cela signifie que ce qui compte n'est pas seulement ce que montre le modèle CAO, mais aussi la façon dont la pièce repose sur son support dans le four à la température de frittage. La température dépend du matériau.
Quelles géométries peuvent devenir critiques
Grandes surfaces libres sans soutien – s'affaissent si elles ne reposent pas
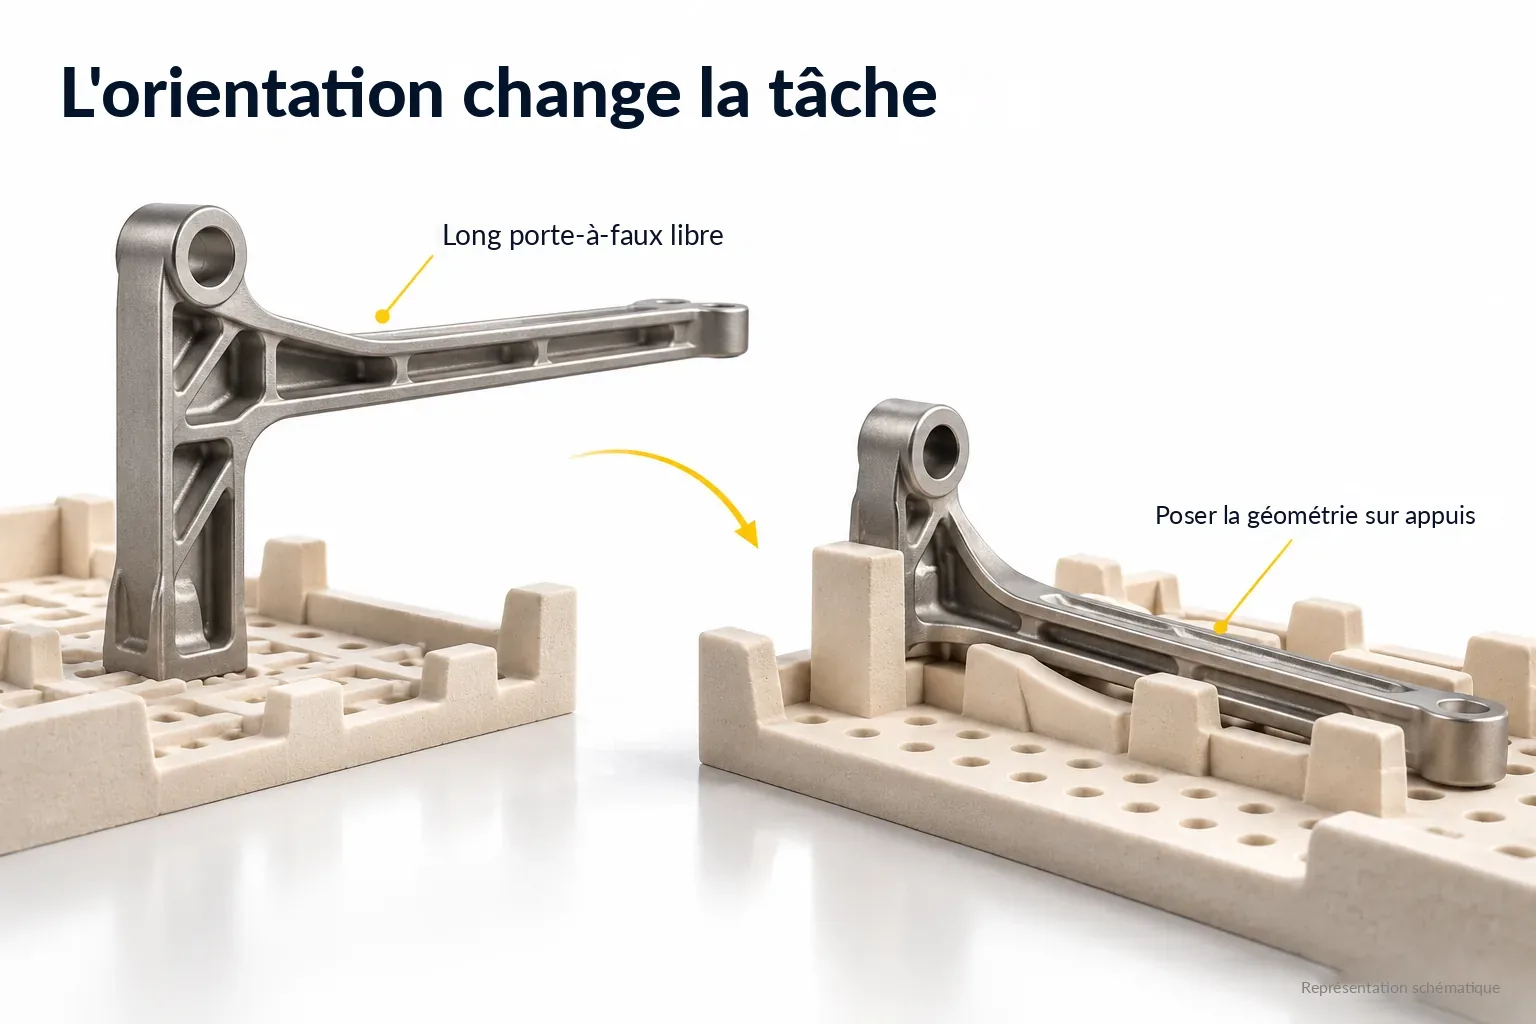
Zones à détails fins – âmes minces, nervures étroites, longs porte-à-faux
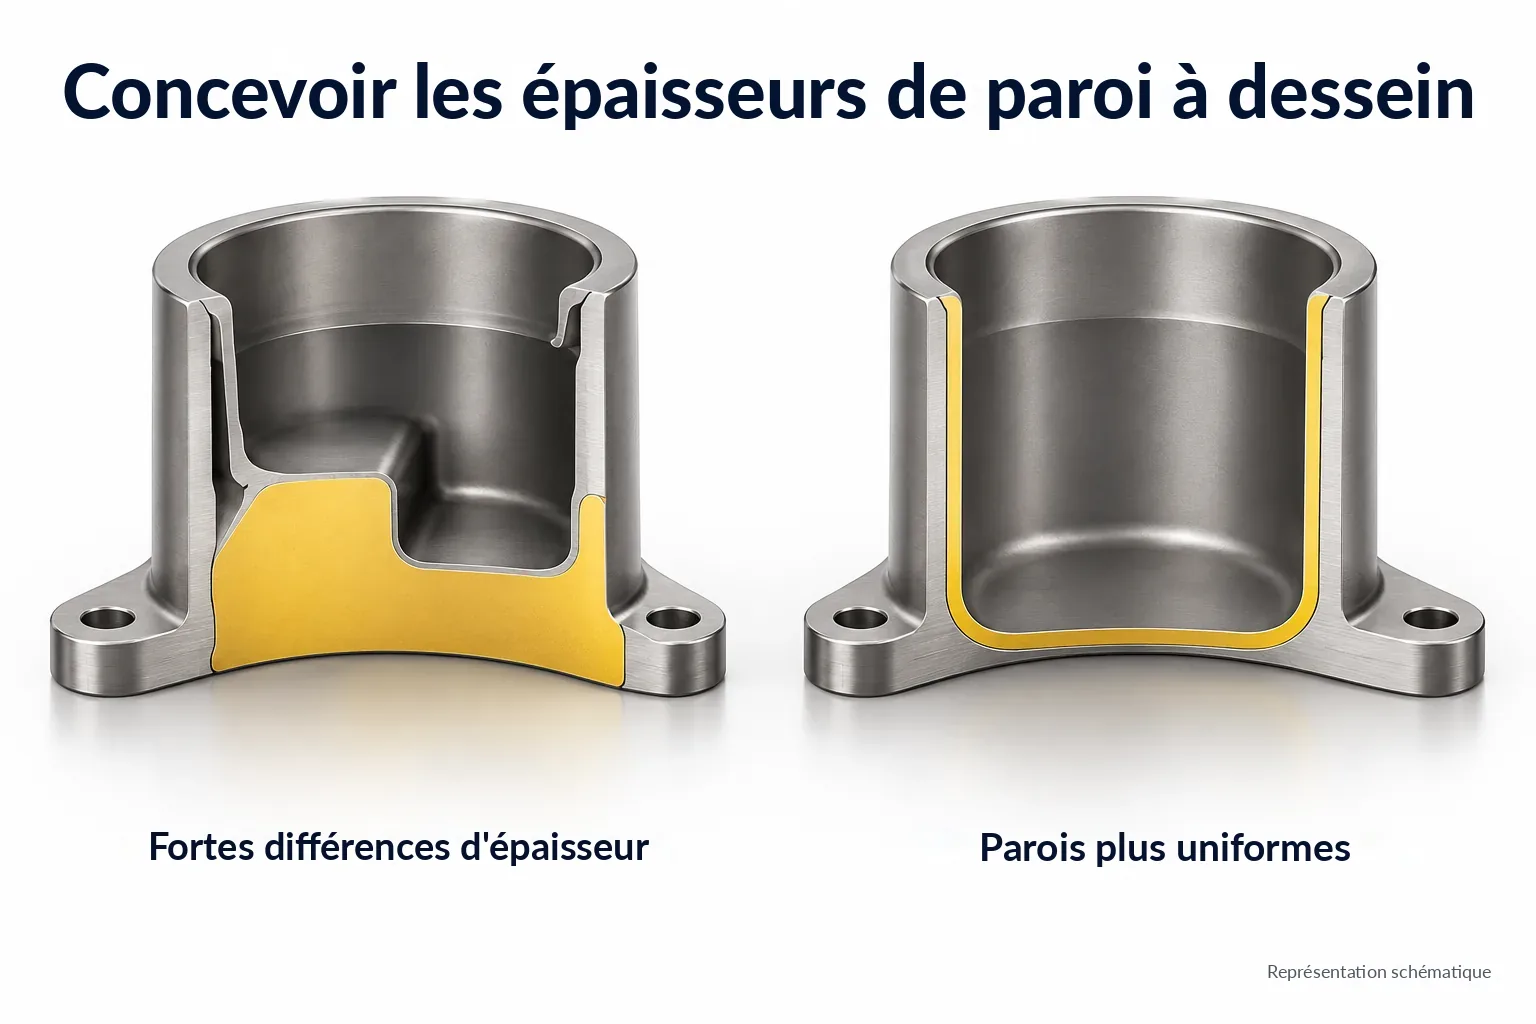
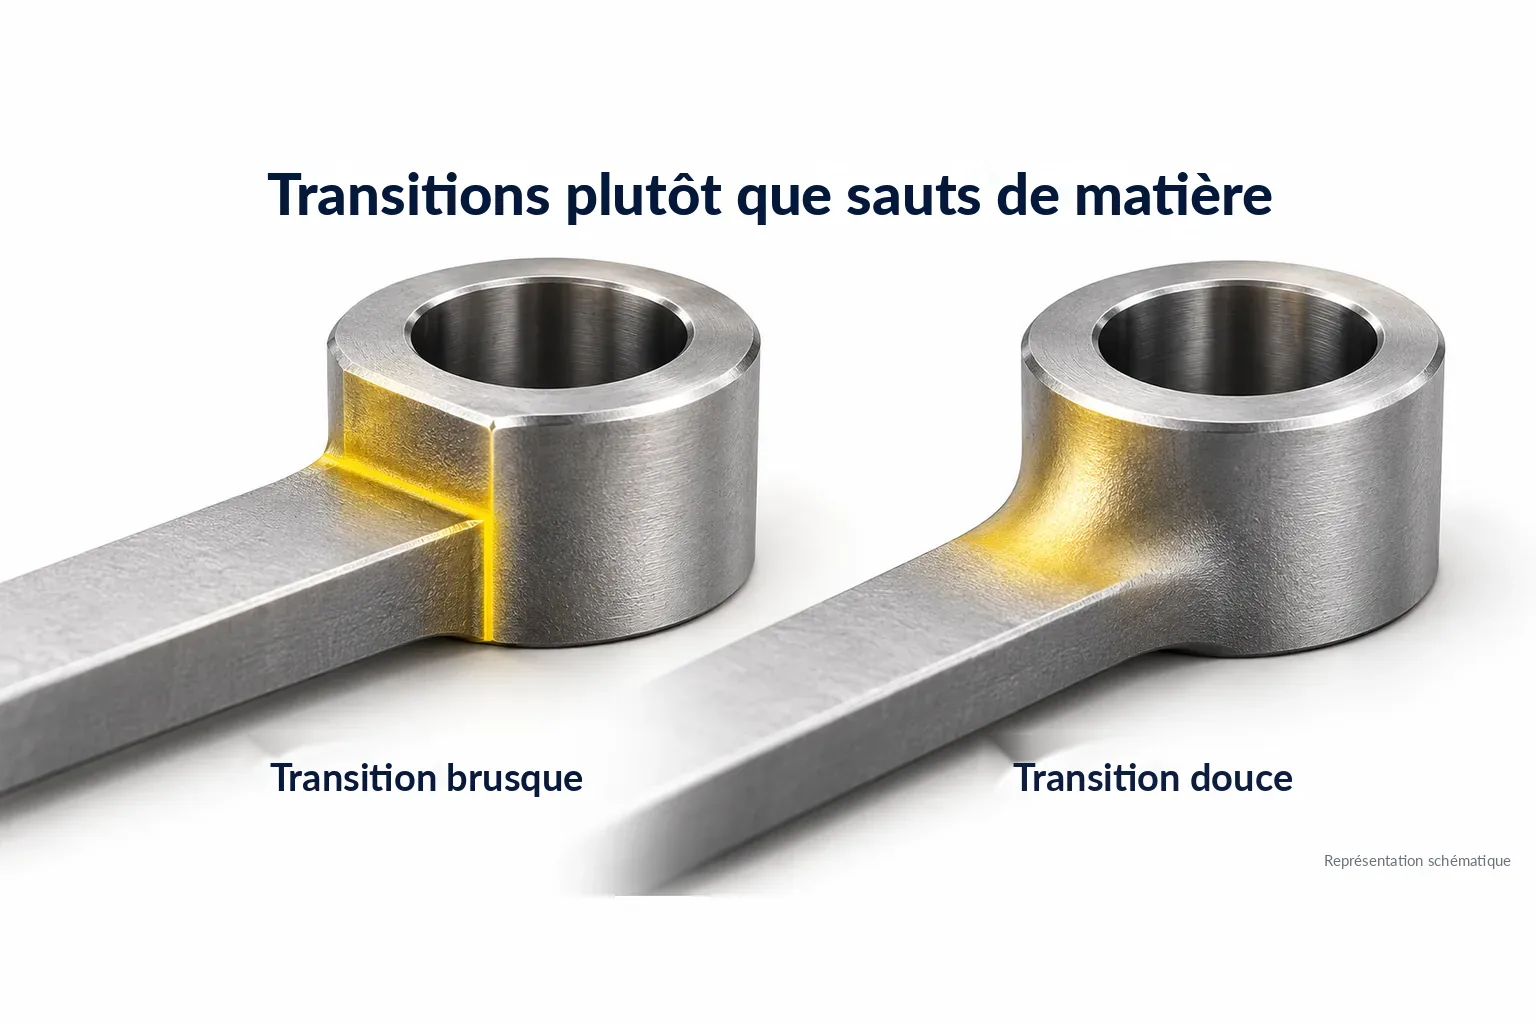
Fortes différences de masse – une zone massive à côté d'une paroi mince se rétracte de façon inégale
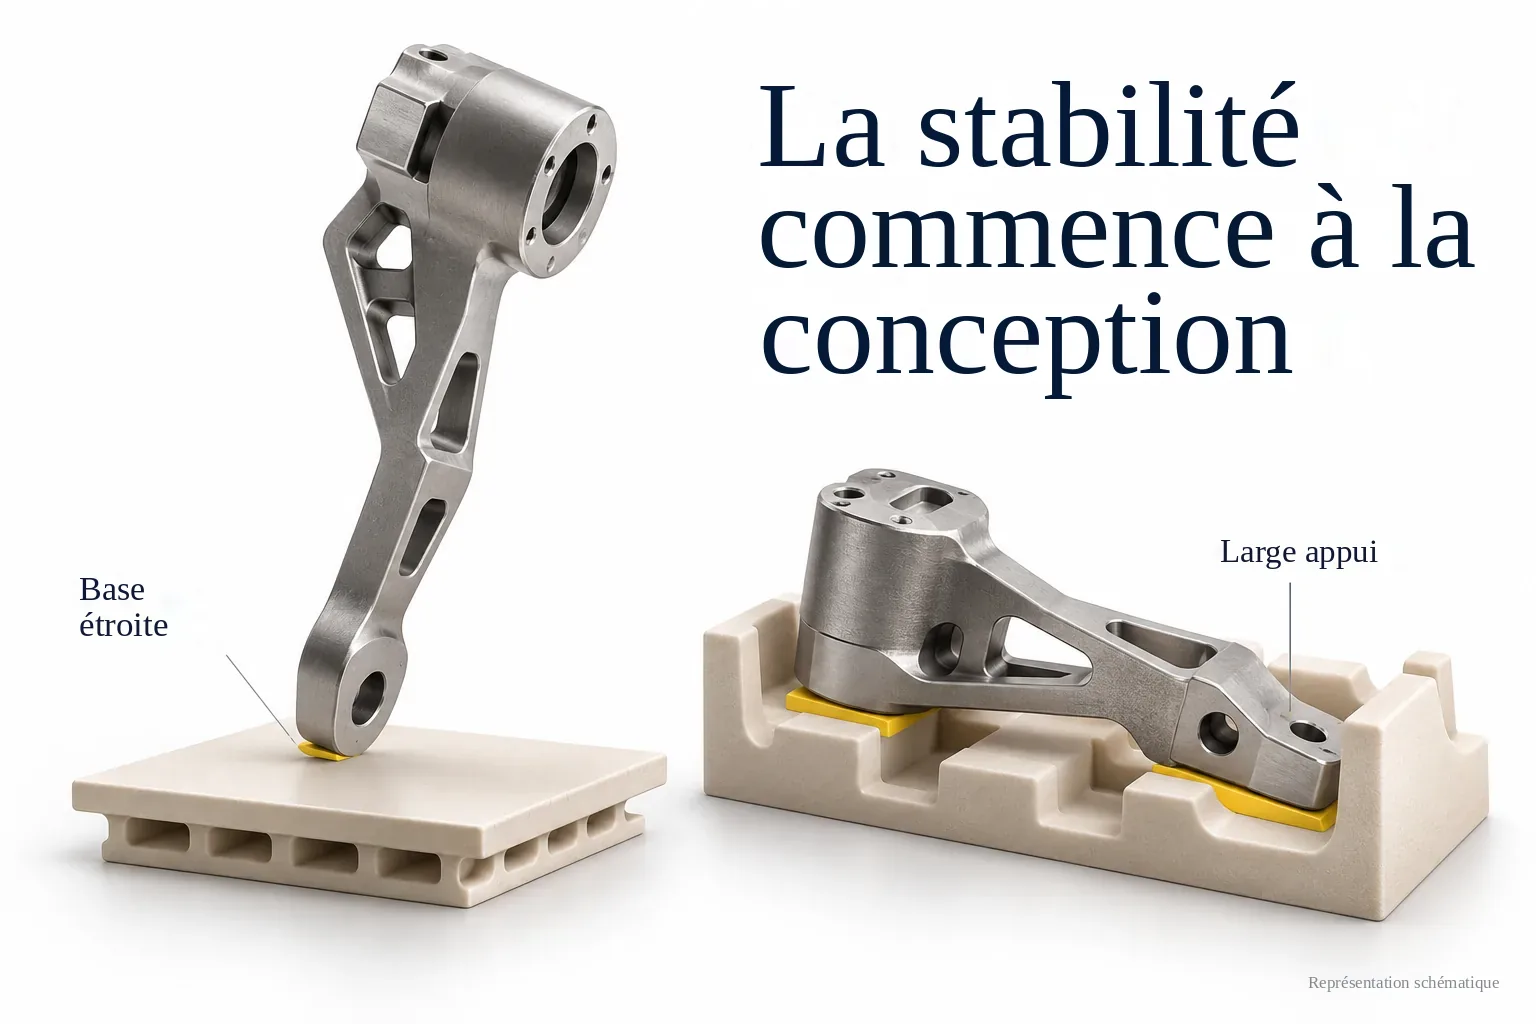
Configuration de construction défavorable – lorsque la pièce repose sur une petite surface et peut se déplacer latéralement
Setters et appui défini
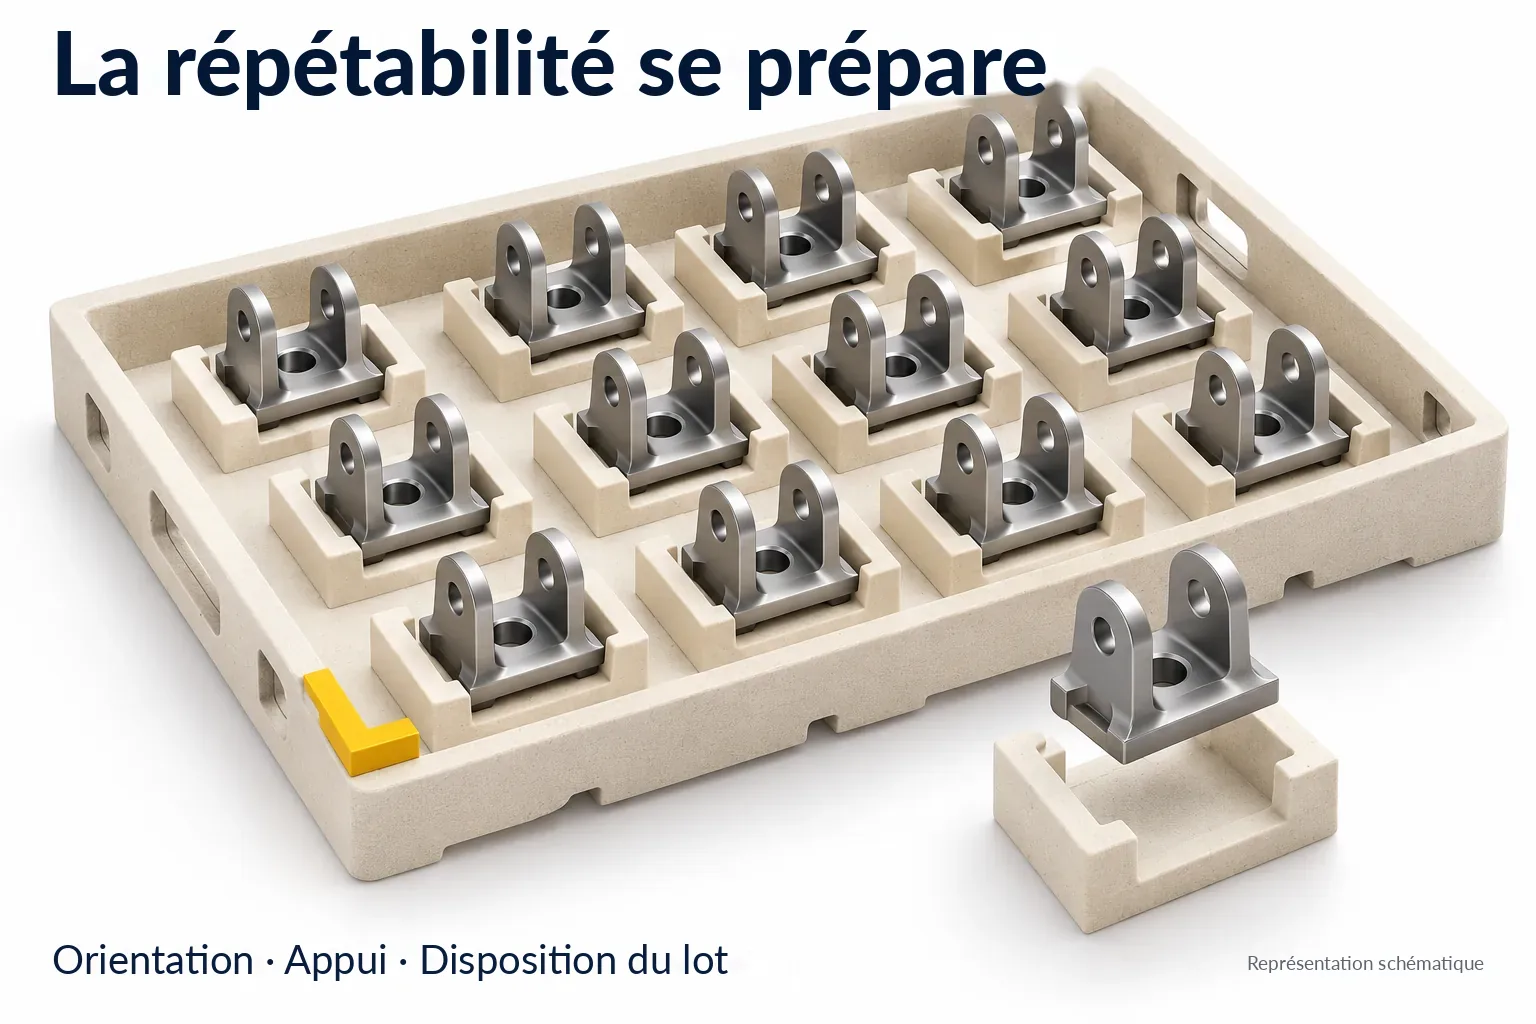
Les setters sont des supports de frittage qui peuvent être adaptés à la pièce. Ils la soutiennent en phase ramollie et réduisent l'affaissement. La pièce doit alors pouvoir se rétracter avec son support : la friction sur l'appui peut l'en empêcher et provoquer des déformations.
Soutien
Le setter soutient la pièce
Les pièces de grande surface nécessitent un appui sur toute leur surface
Fidélité de forme
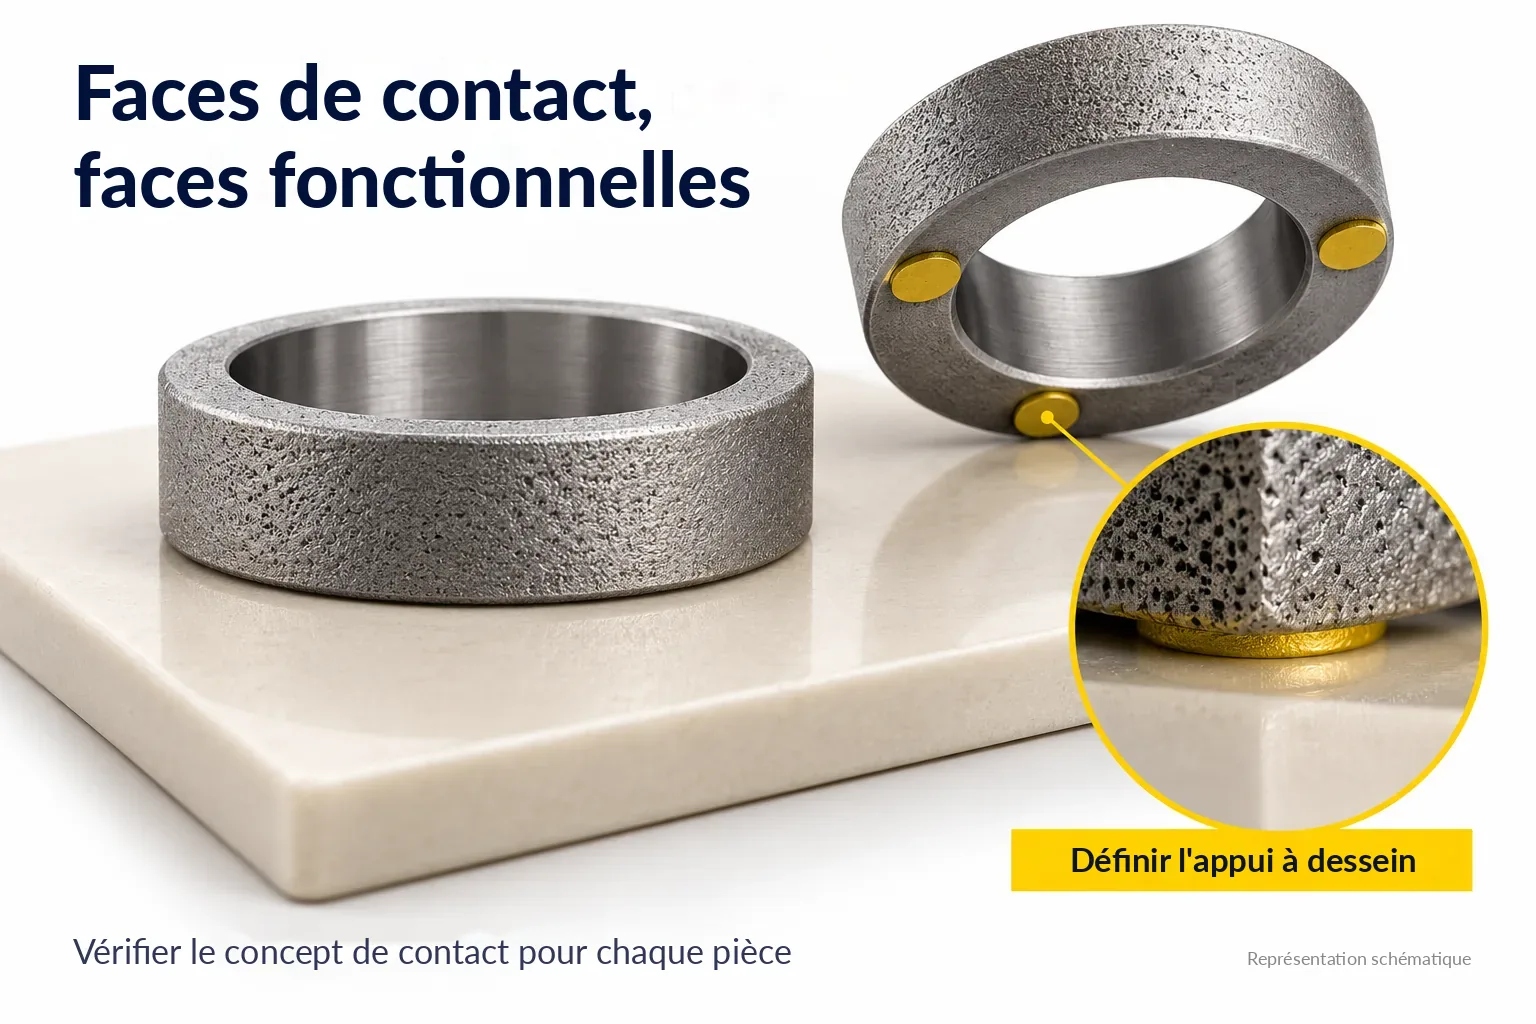
Géométrie de contact définie
Les surfaces de contact sont adaptées au fond de la pièce – avec de la place pour le mouvement lors du retrait
Fiabilité du procédé
Favoriser la répétabilité
Un appui défini favorise des résultats constants. Il ne garantit pas à lui seul un retrait identique ni la tenue des cotes
Influence de la conception
Concevoir le fond de la pièce
Concevoir une surface d'appui définie facilite le procédé
Ce que cela signifie pour la conception
1
Concevoir pour le frittage
Concevoir la géométrie de sorte que la pièce repose de façon stable dans le four. Pas de longs porte-à-faux sans soutien. Pas de forts sauts de masse.
2
Anticiper la situation d'appui
Comment la pièce repose-t-elle ? Sur quelle surface ? Existe-t-il une surface d'appui naturelle et stable ? Sinon : clarifier tôt la géométrie du setter.
3
Penser ensemble le brut et la stratégie de frittage
L'orientation, le support et la compensation du retrait sont définis par la fabrication. Des indications de conception facilitent la tâche – elles ne sont pas une condition préalable à une demande.
Lorsque frittage et brut sont cohérents, la question suivante se pose : qu'est-ce qui est repris par usinage – et qu'est-ce qui ne l'est pas ?