ClickToFit
ClickToFit
Fabrication · Faits · Chaînes de procédés

Technologie A-MIM

Chaîne de procédés, variantes de procédé et matériaux en détail.

Chaîne de procédés
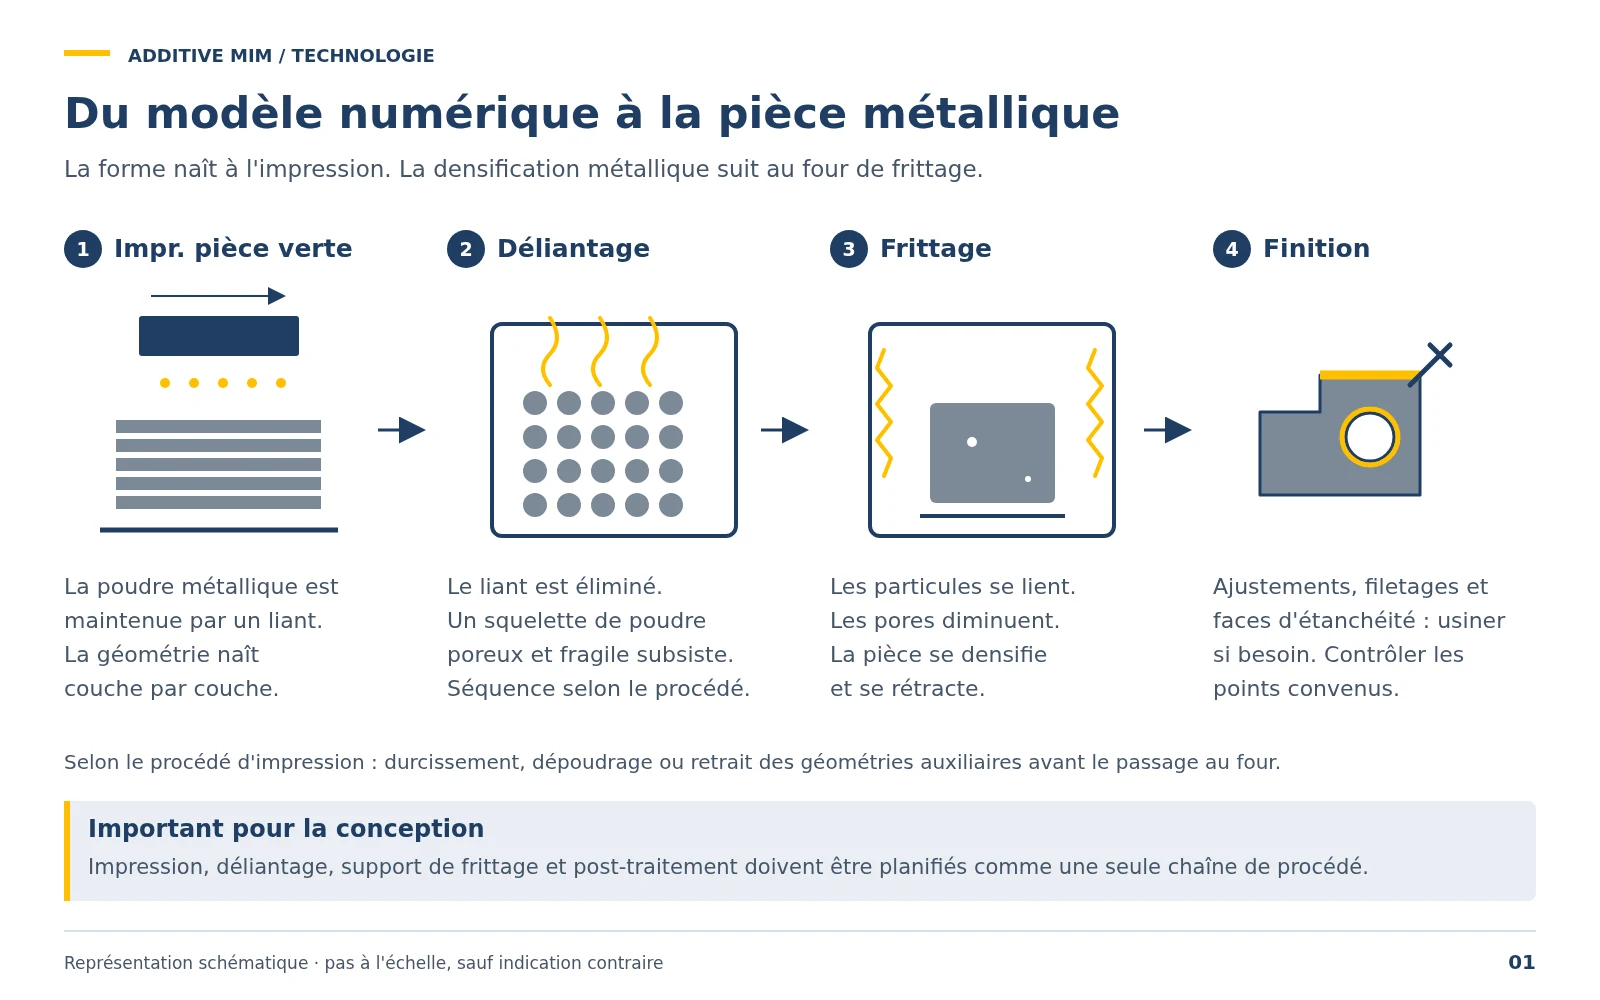
Du modèle numérique à la pièce métallique : impression de la pièce verte, déliantage, frittage, finition. La forme naît à l'impression, la densification métallique suit dans le four de frittage.
Appuyer pour agrandir
1
Impression (pièce verte)
La poudre métallique est assemblée couche par couche avec un liant pour former la pièce verte – la pièce pas encore frittée, mécaniquement fragile. La proportion de liant dépend du procédé d'impression.
2
Déliantage
Le liant est éliminé, selon le procédé par voie thermique, par solvant ou par catalyse. Il reste une pièce poreuse dont la cohésion est faible.
3
Frittage
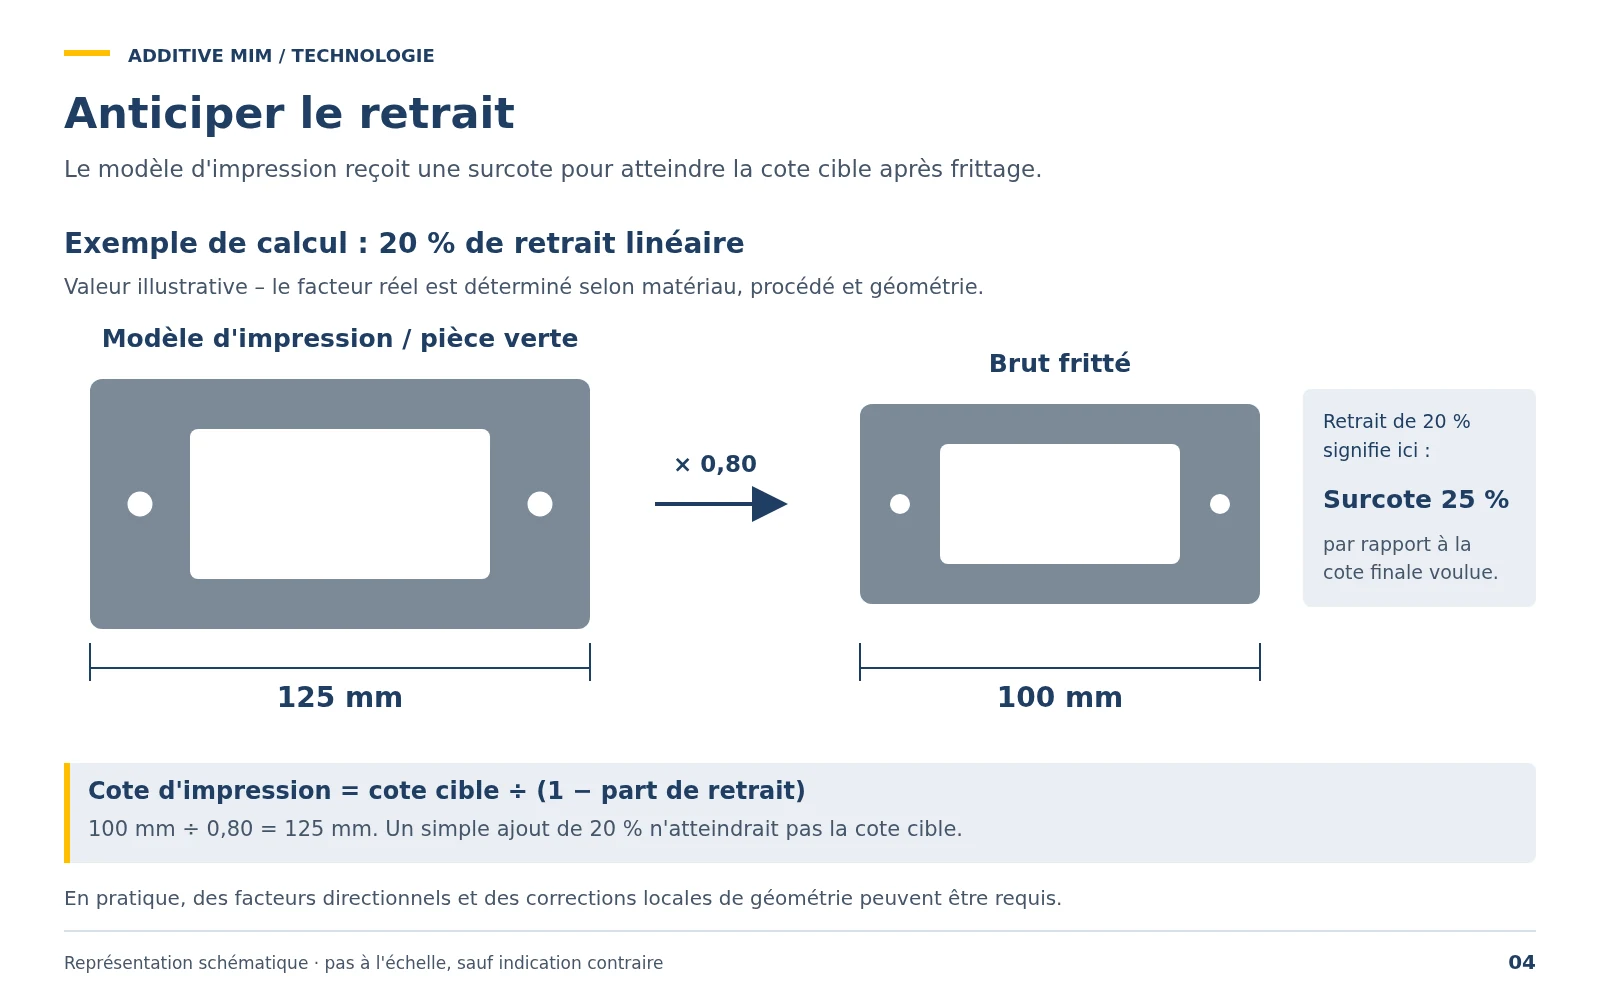
À une température dépendant du matériau, en dessous du point de fusion, les particules métalliques se soudent, les pores diminuent, la pièce se densifie et subit un retrait – à titre indicatif d'environ 15–20 % en linéaire, pas identique dans toutes les directions.
4
Finition
Usiner si nécessaire les ajustements, filetages et surfaces d'étanchéité, et contrôler les caractéristiques convenues.
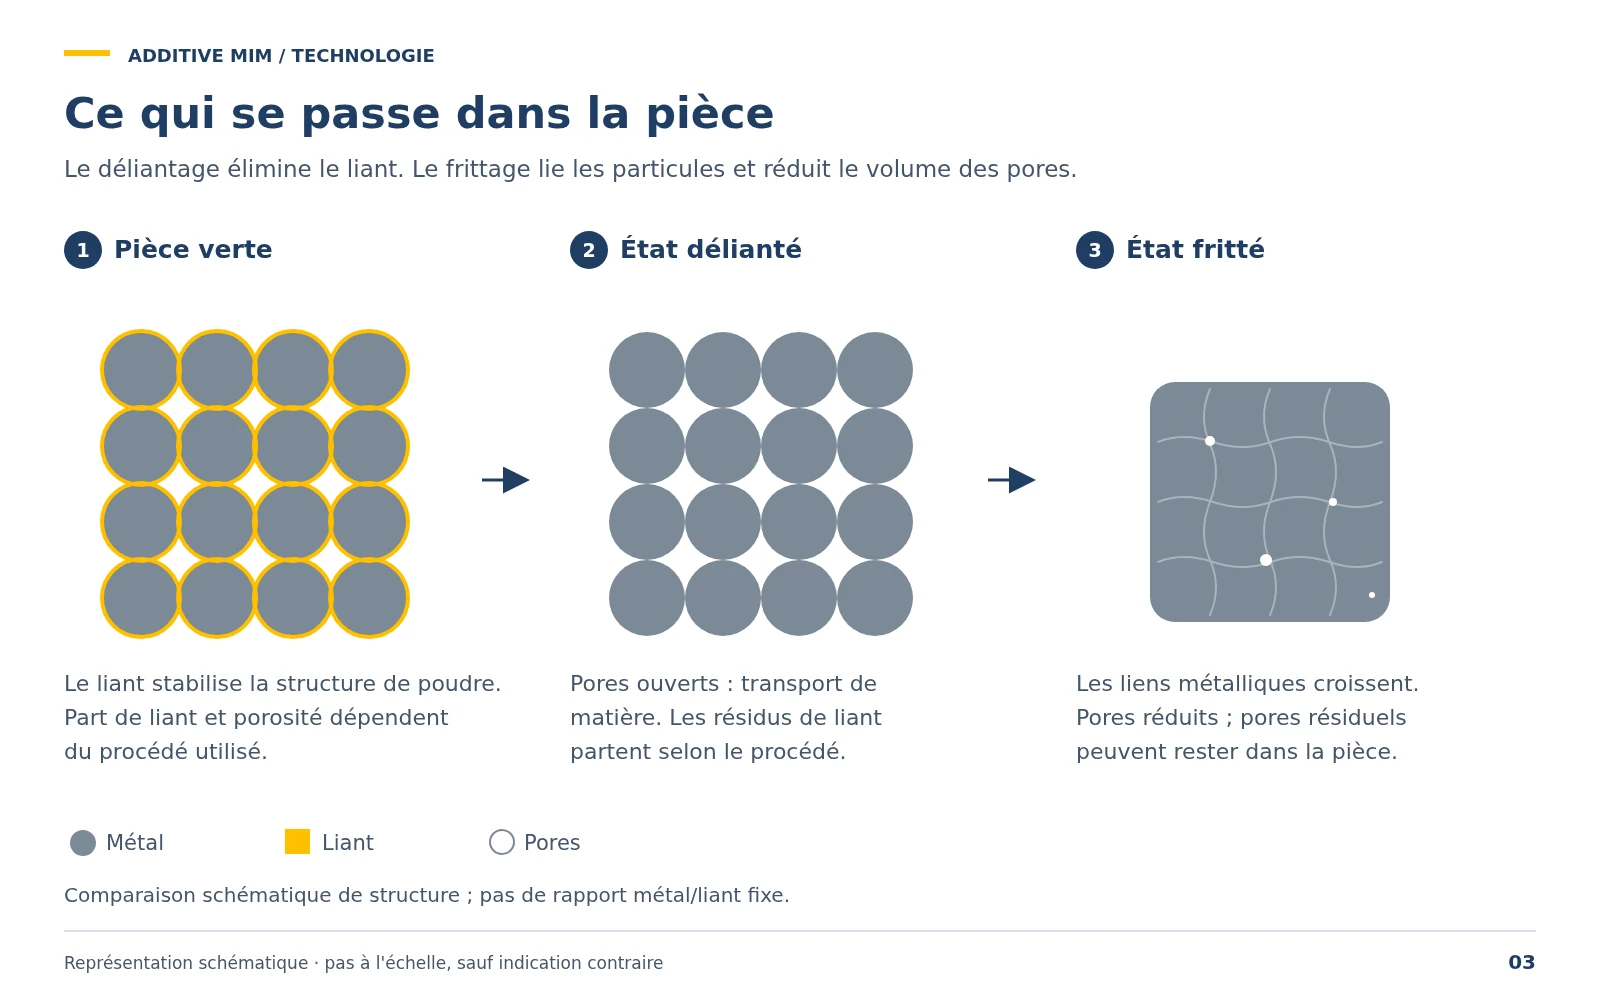
Ce qui se passe à l'intérieur de la pièce : pièce verte, état délié et état fritté à l'échelle des particules. Le déliantage élimine le liant, le frittage soude les particules et réduit le volume des pores.
Appuyer pour agrandir
Anticiper le retrait, exemple de calcul avec 20 pour cent de retrait linéaire : un modèle imprimé de 125 mm donne un brut fritté de 100 mm. Cote d'impression égale cote visée divisée par 1 moins le taux de retrait.
Appuyer pour agrandir

Variantes de procédé

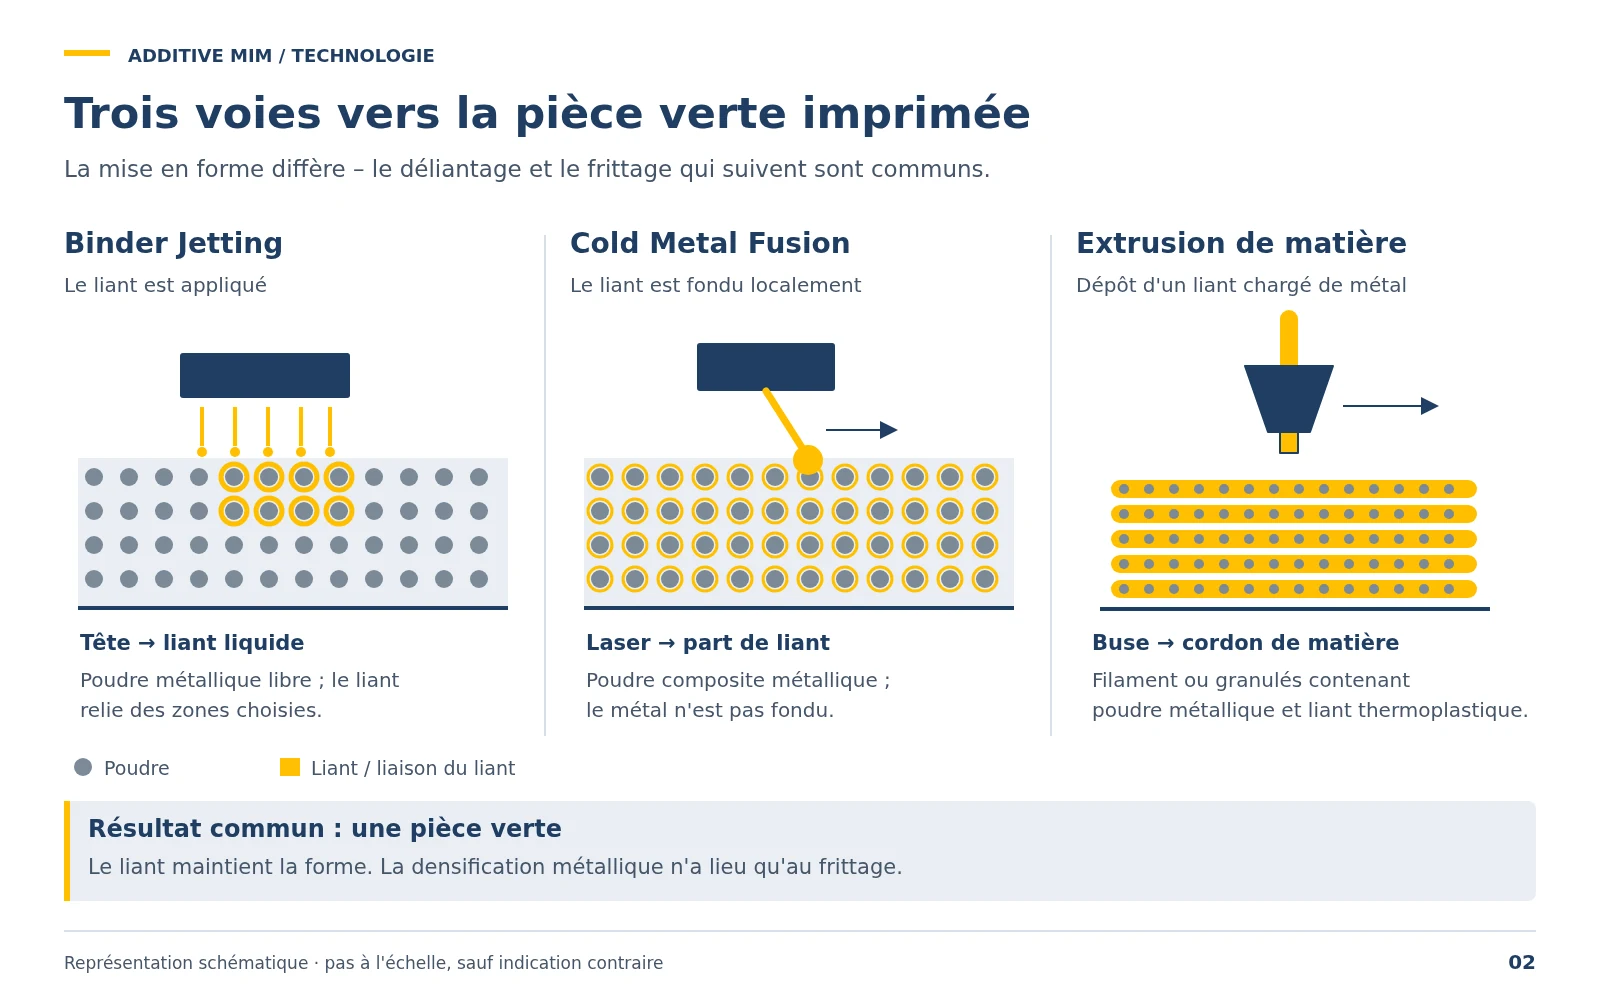
Trois voies vers la pièce verte imprimée : Binder Jetting, Cold Metal Fusion et extrusion de matière. La mise en forme diffère, le déliantage et le frittage sont communs.
Appuyer pour agrandir
Procédé Principe Caractéristiques typiques
Binder Jetting Une tête d'impression dépose du liant liquide couche par couche sur un lit de poudre métallique. Les pièces reposent soutenues dans le lit de poudre, de nombreuses pièces tiennent dans un même volume de construction. Exemple HP Metal Jet : épaisseur de couche 35–140 µm selon le fabricant.
Cold Metal Fusion Un laser fait fondre localement la part plastique d'une poudre composite ; le métal n'est pas fondu. Grâce au liant plastique, la pièce verte est relativement stable à manipuler. Valeurs caractéristiques selon le fabricant.
Extrusion de matière (Metal FFF) Un filament ou des granulés de poudre métallique et de liant sont chauffés et déposés piste par piste. Selon la géométrie, les porte-à-faux nécessitent des structures de support. Valeurs caractéristiques selon le fabricant.

L'épaisseur de couche n'est pas équivalente à la résolution de détail ou à la précision de pièce atteignables. Celles-ci dépendent en outre de la poudre, du liant, de la résolution d'impression dans le plan, du déliantage, du frittage et du post-traitement.

Matériaux – exemples issus de la famille de procédés

Le tableau présente des matériaux qui peuvent en principe être traités par des procédés d'impression basés sur le frittage. Ceux qui sont réellement disponibles pour un procédé et un fournisseur donnés varient – ce récapitulatif n'est pas une gamme de livraison.

MatériauTypeApplication typique
316LAcier inoxydable austénitiqueMédecine, agroalimentaire, chimie
17-4PHAcier inoxydable à durcissement par précipitationAéronautique et spatial, construction mécanique
Aciers à outilsH13, M2, etc.Moules, outils, pièces d'usure
Alliages à base de nickelInconel 625, 718Haute température, corrosion
CuivreCuivre pur, CuCrÉchangeurs de chaleur, électronique
TitaneTi6Al4VMédecine, construction légère

Propriétés atteignables

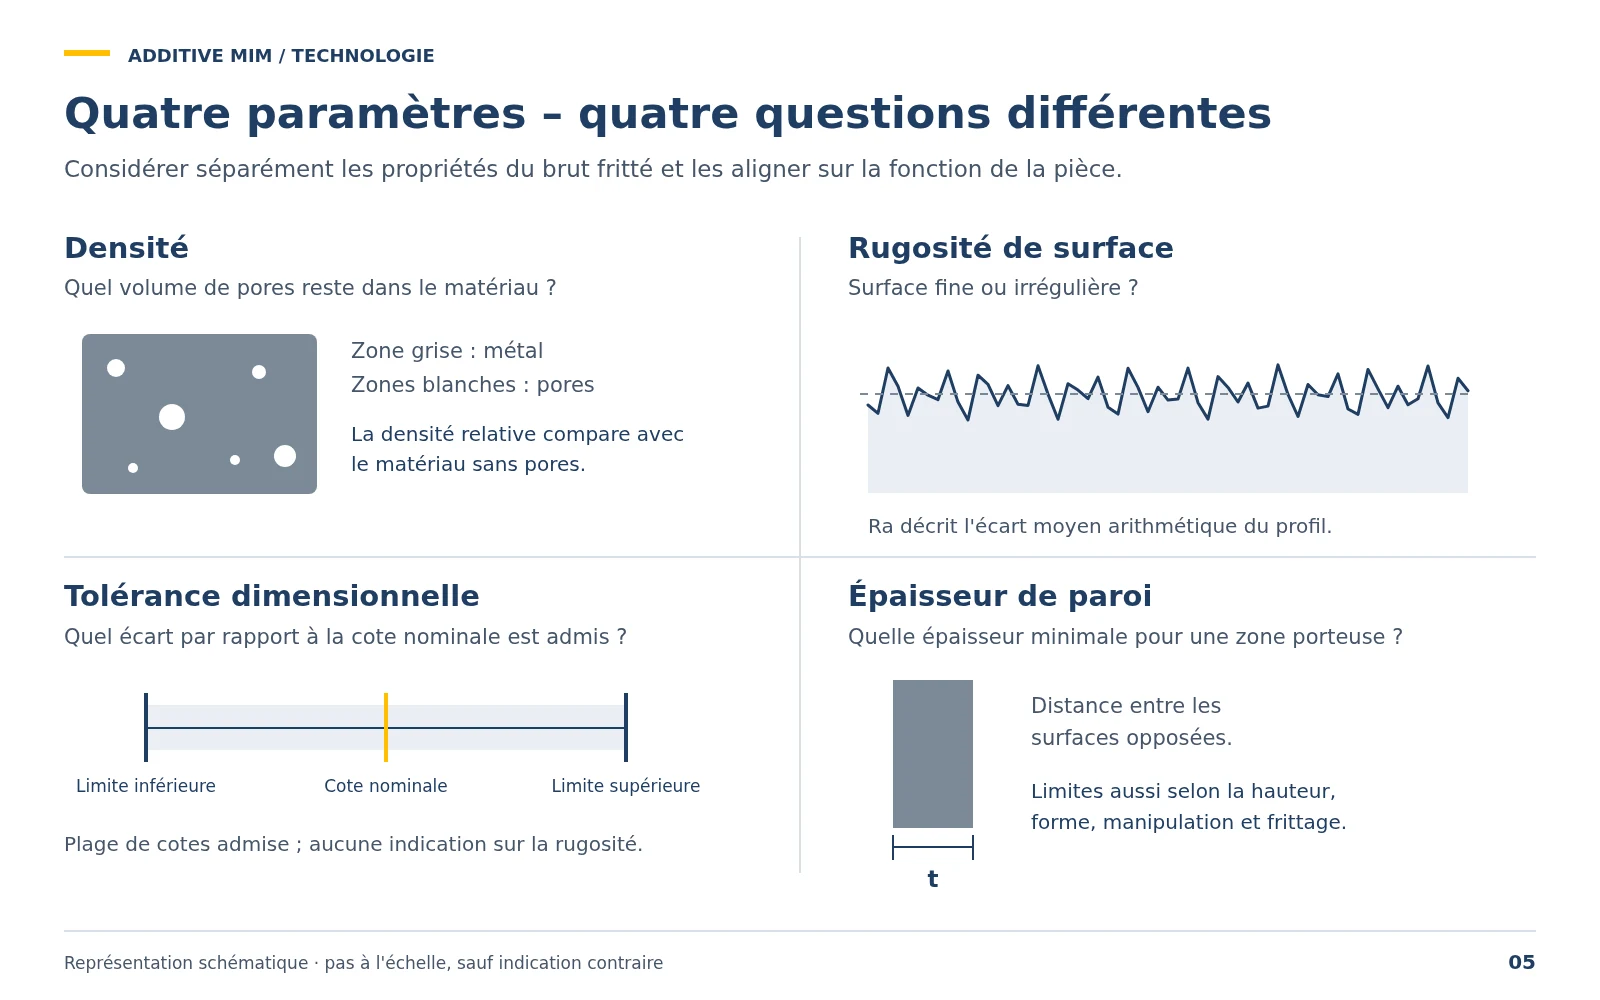
Quatre valeurs caractéristiques, quatre questions différentes : densité, rugosité de surface, tolérance dimensionnelle et épaisseur de paroi du brut fritté.
Appuyer pour agrandir

Les valeurs caractéristiques dépendent du matériau, du procédé d'impression, de la conduite du procédé et de la pièce. Il n'existe pas de chiffres universels valables pour tous les matériaux ; les valeurs contractuelles figurent dans la fiche technique du matériau et du procédé concernés.

Densité
Quelle porosité subsiste
Exemple Binder Jetting avec acier inoxydable 316L / 17-4PH (HP Metal Jet) : plus de 96 % après frittage selon le fabricant. Une post-densification (HIP) peut l'augmenter encore.
Rugosité de surface
Dépend de la poudre, de la couche et de l'orientation
À l'état fritté, plus rugueuse qu'une surface usinée. Les surfaces fonctionnelles sont usinées, polies ou grenaillées si nécessaire.
Tolérance dimensionnelle
À l'état fritté, moins précise qu'à l'état usiné
Dépend de la taille de la pièce, de la géométrie, du matériau, de l'appui et de la compensation du retrait. Les tolérances serrées sont obtenues par post-traitement.
Épaisseur de paroi
Limitée vers le bas par le procédé
Les valeurs minimales dépendent du procédé, de la hauteur, de la forme, de la manipulation de la pièce verte et de l'orientation lors du frittage.