ClickToFit
ClickToFit
Fabrication · Faits · Chaînes de procédés

Pas tout de précision.
Seulement ce qui est fonctionnellement critique.

Le post-traitement fait partie normale de la chaîne de procédés A-MIM. On usine là où le frittage ne fournit pas la tolérance ou l'état de surface requis – l'ampleur est déterminée par la fonction.
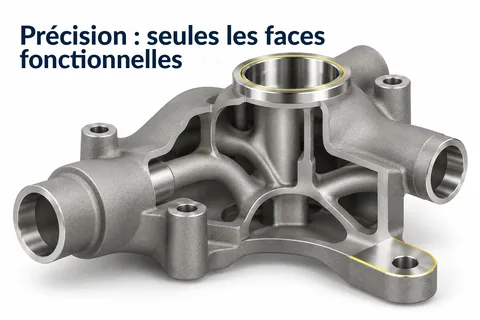
Seules les surfaces fonctionnelles exigent de la précision : boîtier fritté dont seuls l'ajustement, la portée d'étanchéité et l'œil de fixation sont usinés

Zones typiquement critiques

Ces surfaces et caractéristiques nécessitent souvent un post-traitement ciblé :
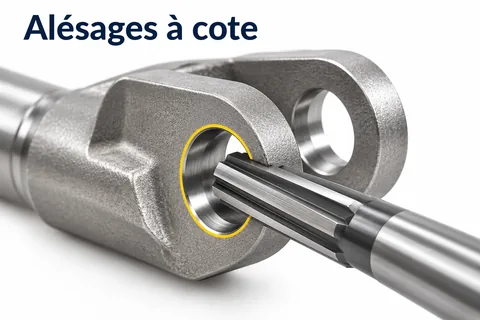
Perçages à la cote : un alésoir amène le perçage de la pièce frittée à la cote d'ajustement
Perçages
Alésage à l'alésoir ou perçage à la cote
La tolérance de frittage ne suffit généralement pas pour un ajustement
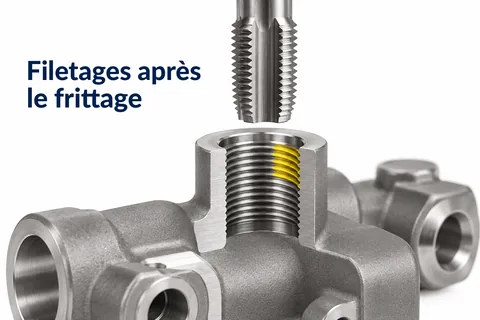
Filetage après frittage : un taraud coupe le filetage dans la pièce frittée
Filetages
Taraudage après frittage
Le taraudage dans la pièce frittée est une étape courante
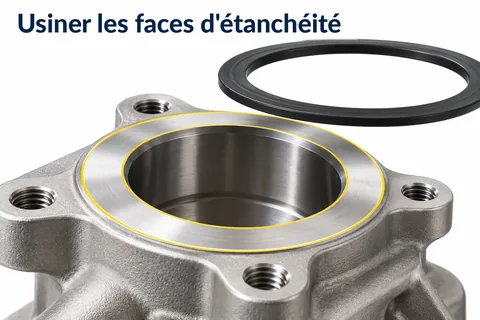
Usiner les surfaces d'étanchéité de façon ciblée : surface d'étanchéité usinée plane sur la bride, avec joint adapté
Surfaces d'étanchéité
Définir planéité et rugosité
Rugosité de surface de frittage souvent trop élevée pour les portées d'étanchéité
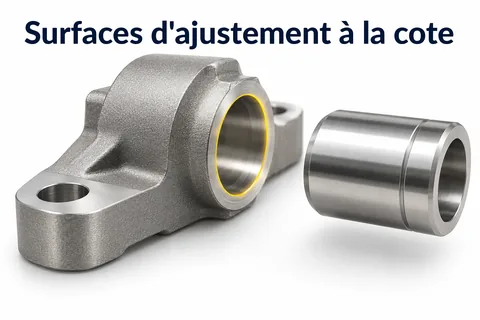
Surfaces d'ajustement à la cote : surface d'ajustement usinée sur un palier pour une douille
Surfaces d'ajustement
Position de tolérance selon DIN/ISO
Fraisage ou rectification locale à la cote nominale
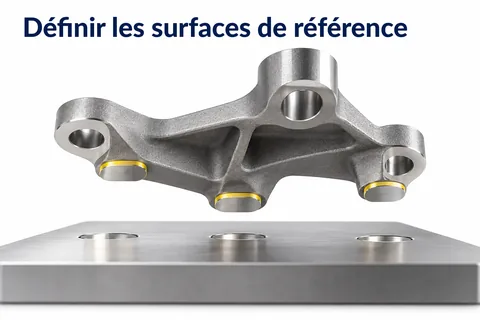
Définir des surfaces de référence : trois points d'appui usinés alignent la pièce sur une plaque
Surfaces de référence
Appui, alignement, montage
Surfaces d'appui définies pour la position de montage
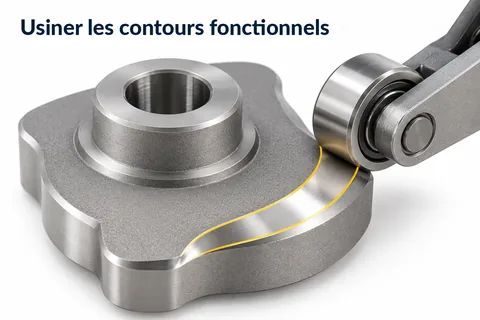
Usiner localement les contours fonctionnels : piste de contact précise sur une came avec galet
Contours critiques pour la fonction
Local, spécifique à la pièce
Ce que la fonction exige – pas ce que prescrit la norme

Où le brut suffit souvent

Toutes les surfaces n'ont pas à être usinées. De larges parties d'un brut A-MIM bien conçu peuvent rester à l'état fritté :

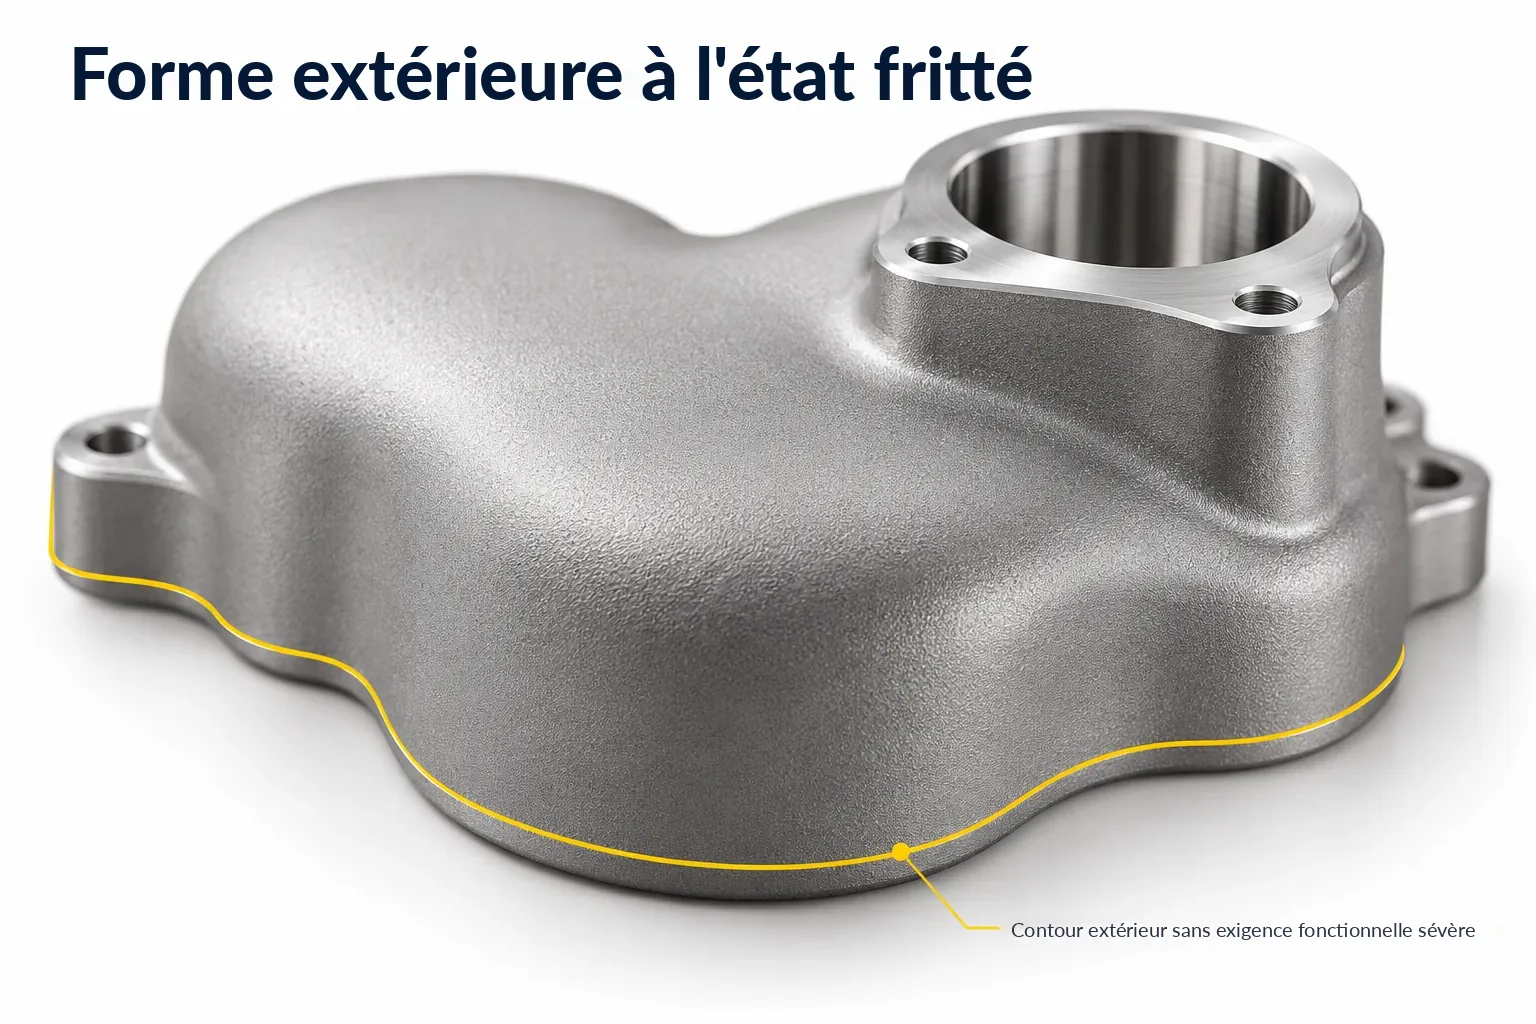
Forme extérieure à l'état fritté : le contour du boîtier sans exigence fonctionnelle serrée reste non usiné
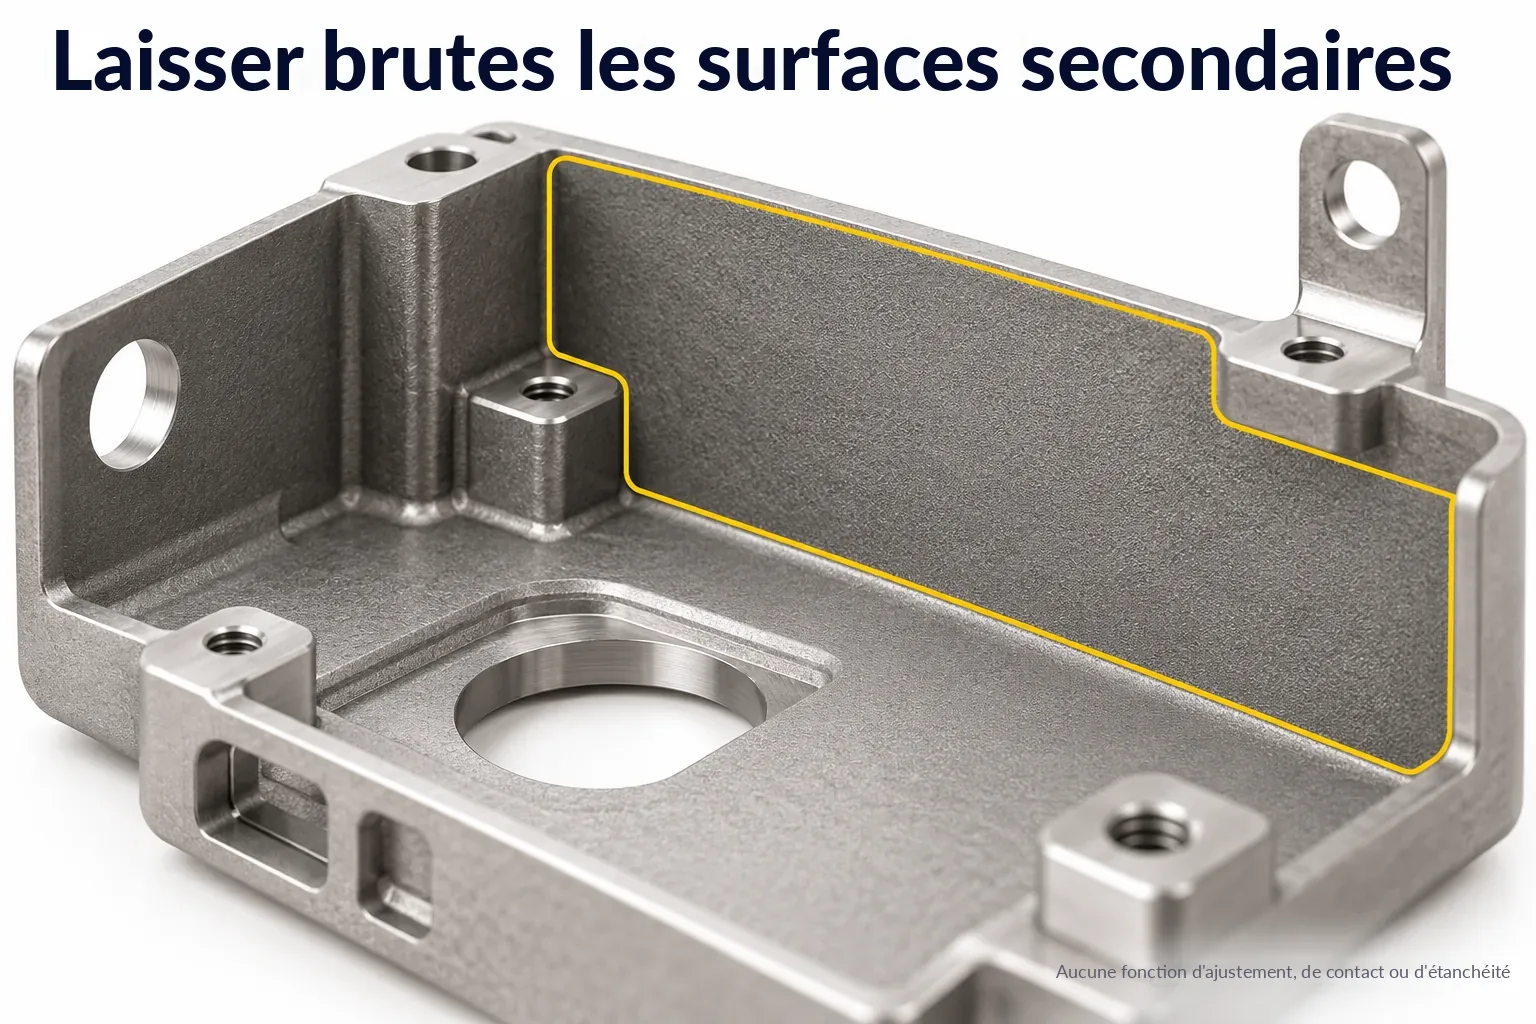
Laisser les surfaces secondaires non usinées : support dont la face latérale, sans ajustement, contact ni fonction d'étanchéité, reste à l'état fritté
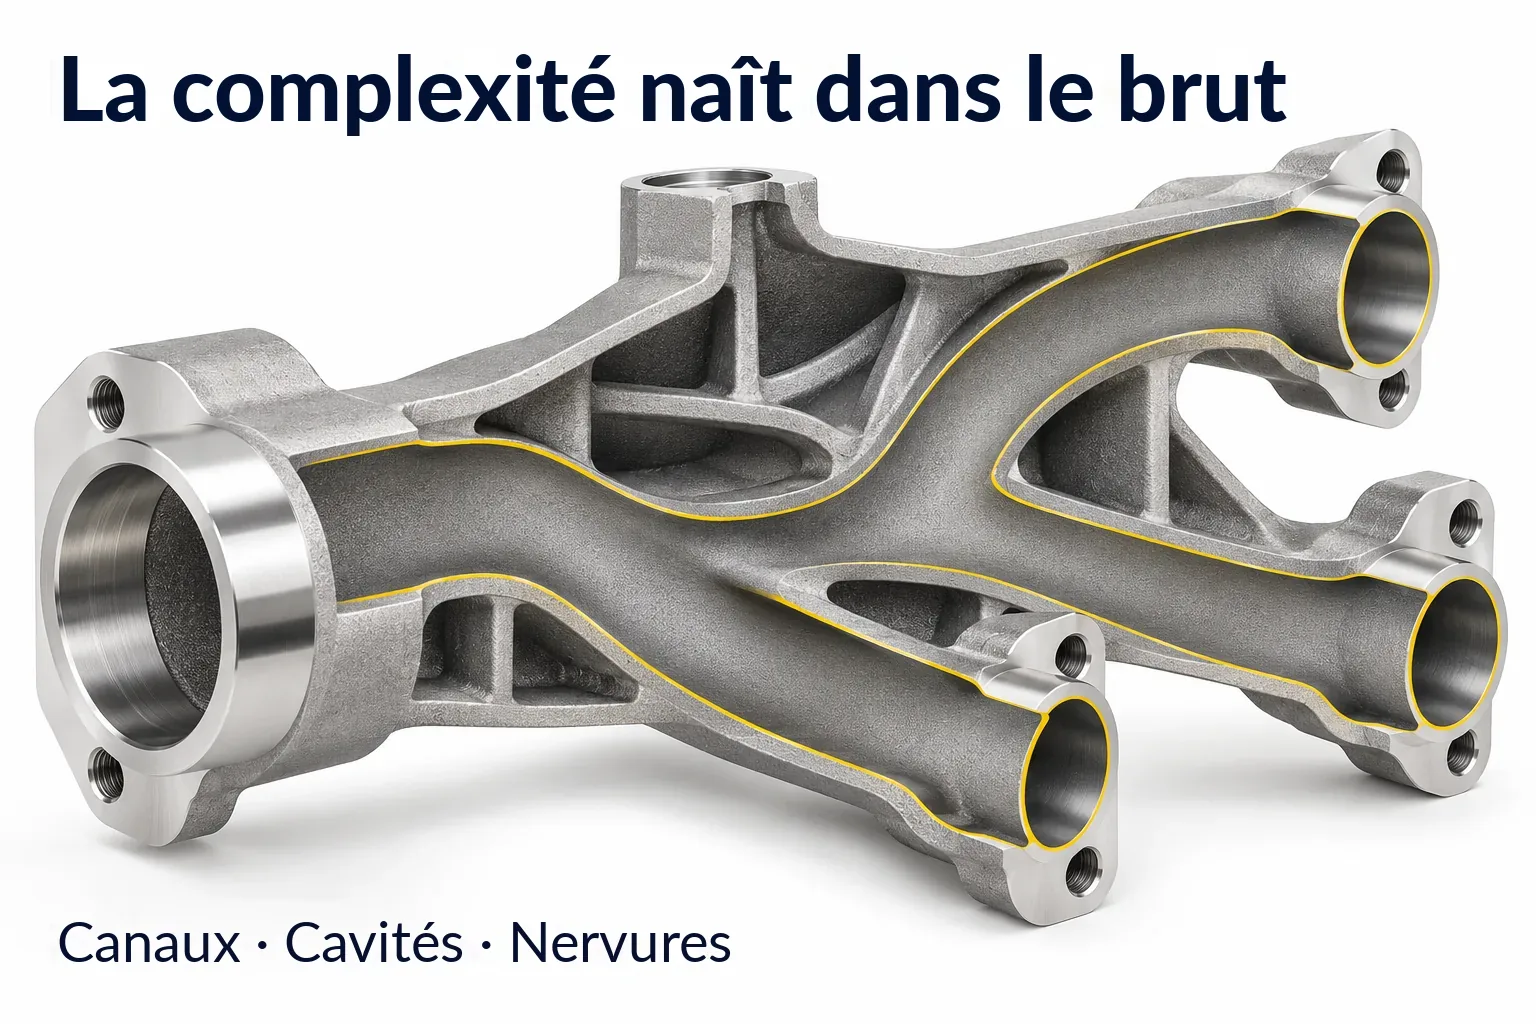
La complexité naît dans le brut : canaux, cavités et nervures sans post-traitement
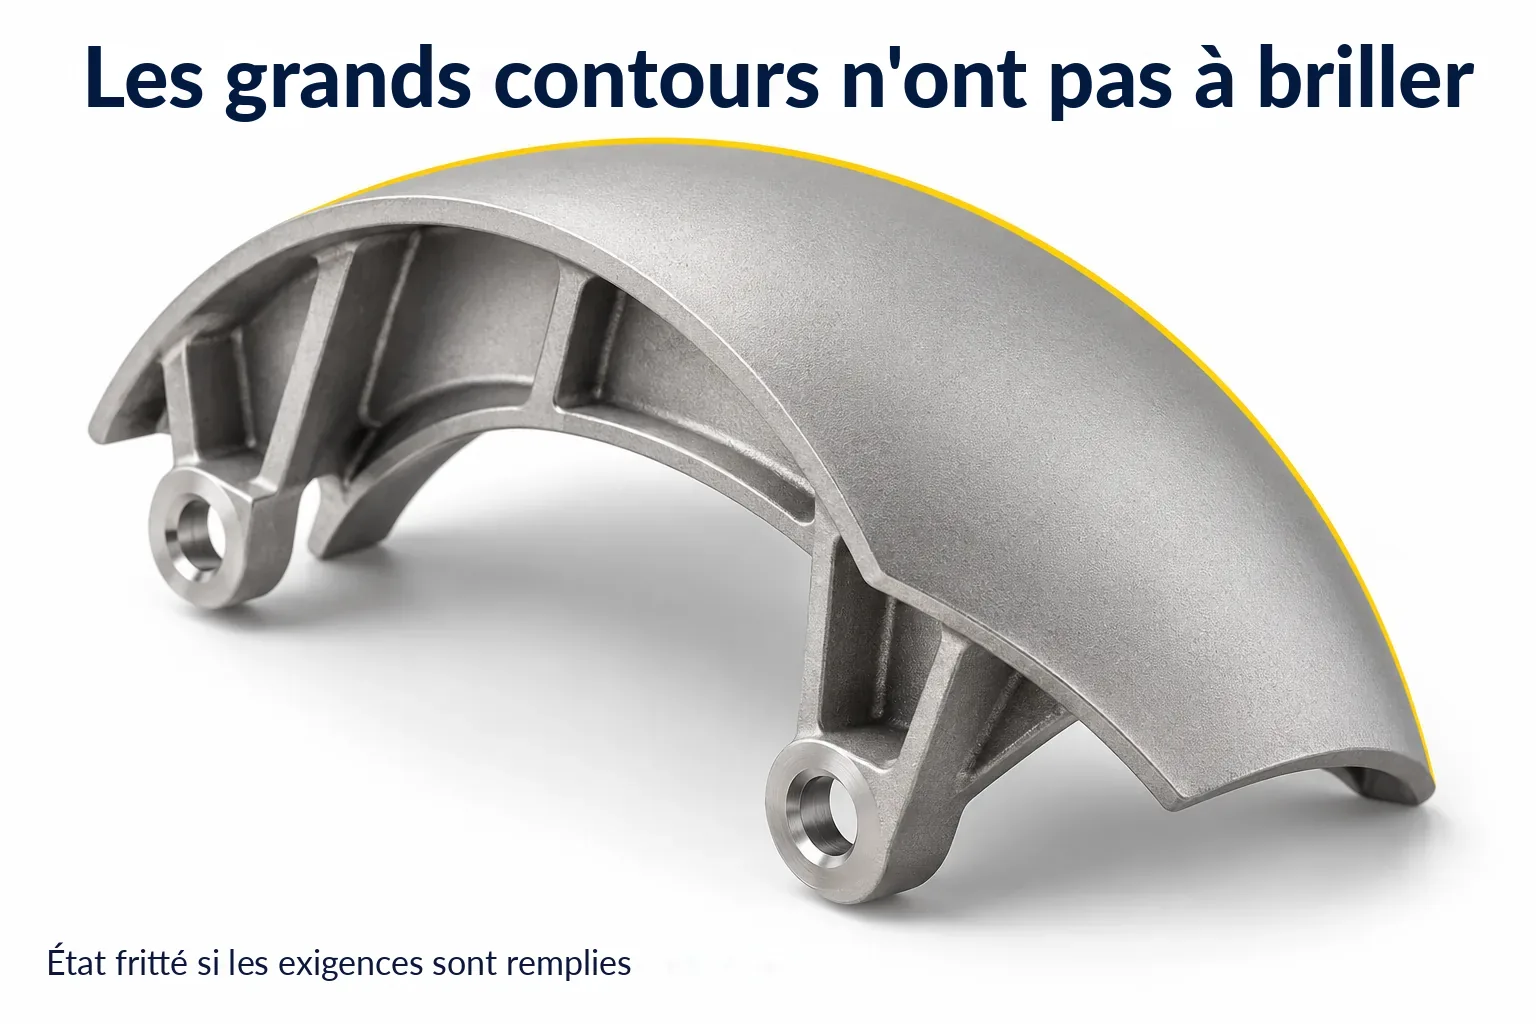
Les grands contours n'ont pas besoin de briller : demi-coque de grande surface à l'état fritté lorsque les exigences sont satisfaites

Quand le post-traitement devient pertinent
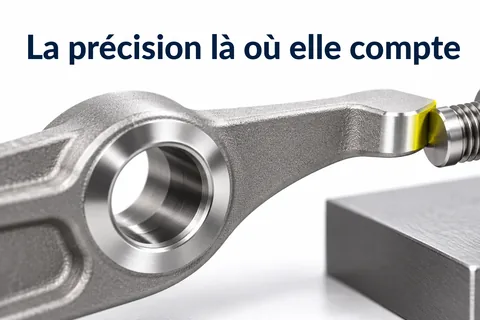
La précision là où elle agit : seule la surface de butée du levier est usinée
1
La fonction exige localement de la précision
Lorsqu'une surface exige une tolérance définie que le frittage ne fournit pas.
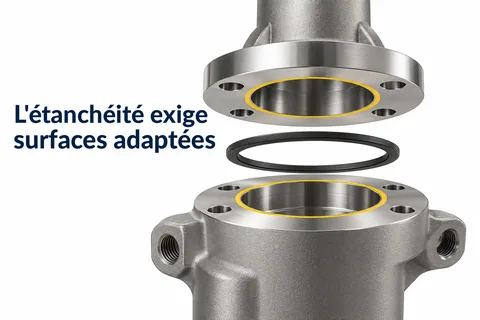
L'étanchéité exige des surfaces adaptées : deux brides avec surfaces d'étanchéité usinées et joint
2
Étanchéité requise
Portées d'étanchéité pour joints, brides ou raccords vissés – reprendre rugosité et planéité.
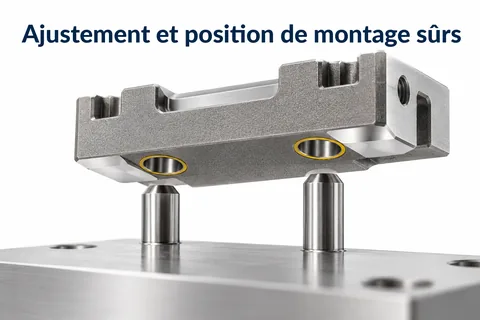
Garantir ajustement et position de montage : pièce avec alésages d'ajustement usinés sur deux goupilles de guidage
3
Ajustement ou référence nécessaire
Perçages, portées de roulement, guidages – à usiner à la cote lorsque la pièce doit être montée.
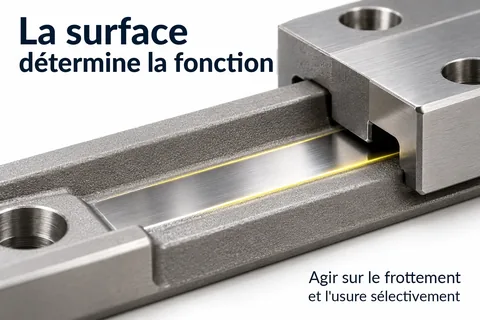
La surface détermine la fonction : piste de glissement polie sur un guidage fritté
4
Surface fonctionnellement pertinente
Frottement, usure, exigences optiques – polir, rectifier ou grenailler localement.

Logique économique de base

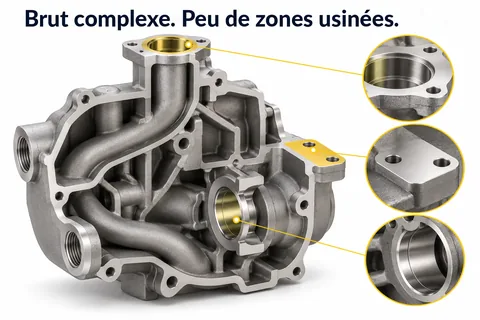
Brut complexe, peu de zones usinées : boîtier avec zones usinées représentées agrandies

Le brut porte la forme → on usine ce que la fonction exige → on compare la pièce prête à monter.

Moins il y a de surfaces à usiner, plus l'avantage est généralement grand. Un brut plus largement usiné peut lui aussi être pertinent – par exemple lorsqu'il économise nettement de l'enlèvement de matière ou des serrages par rapport à l'usinage dans la masse. Ce qui compte, c'est l'ensemble de la chaîne de fabrication.

Recommandation : ne prévoir des surépaisseurs d'usinage que sur les surfaces qui en ont besoin et fixer tôt l'étendue de l'usinage – cela rend la comparaison avec d'autres procédés fiable.

À quoi cela peut ressembler en pratique – concepts d'application avec situation de départ, avantage possible et usinage restant.

Voir les exemples pratiques →