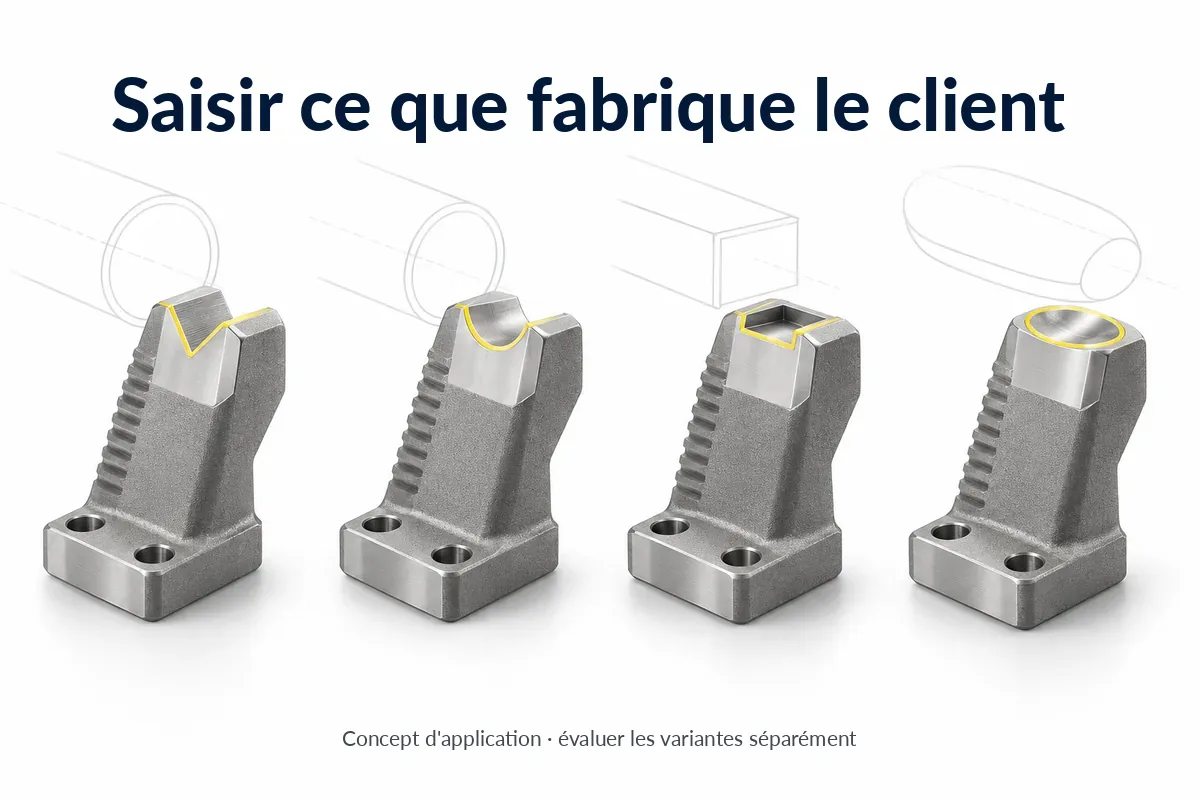
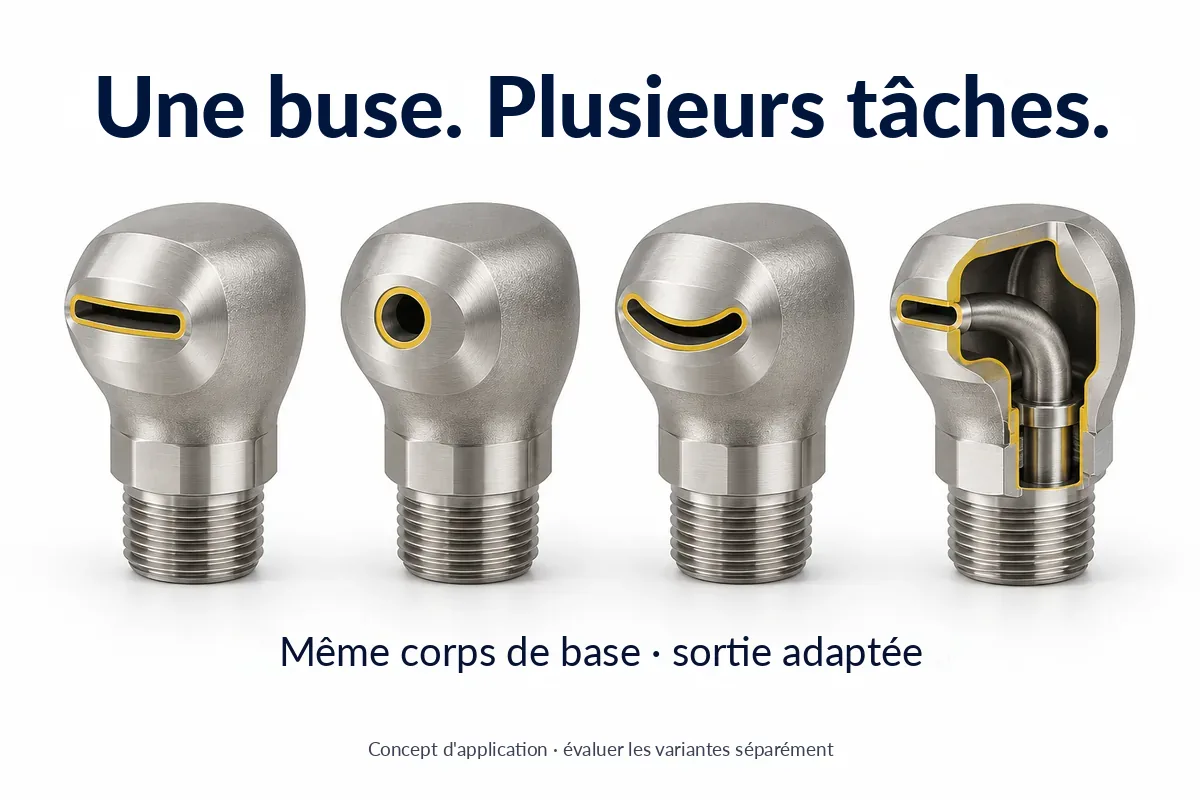
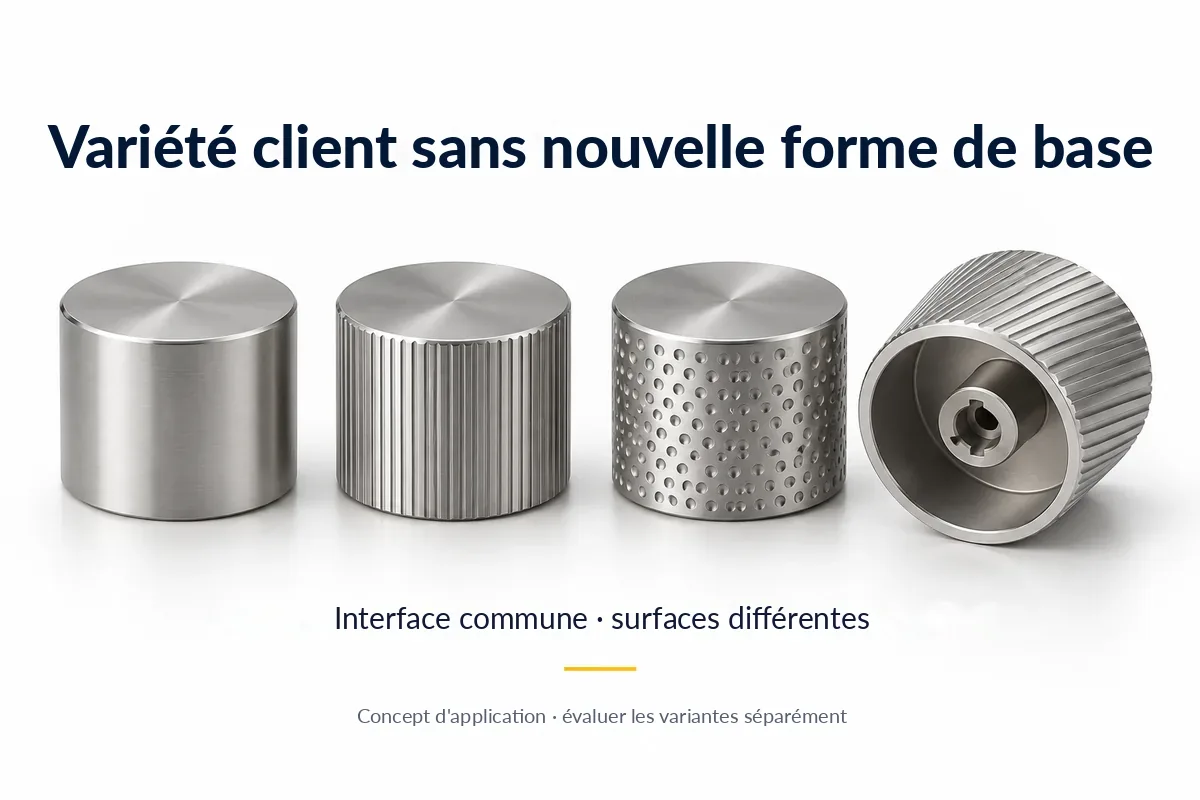
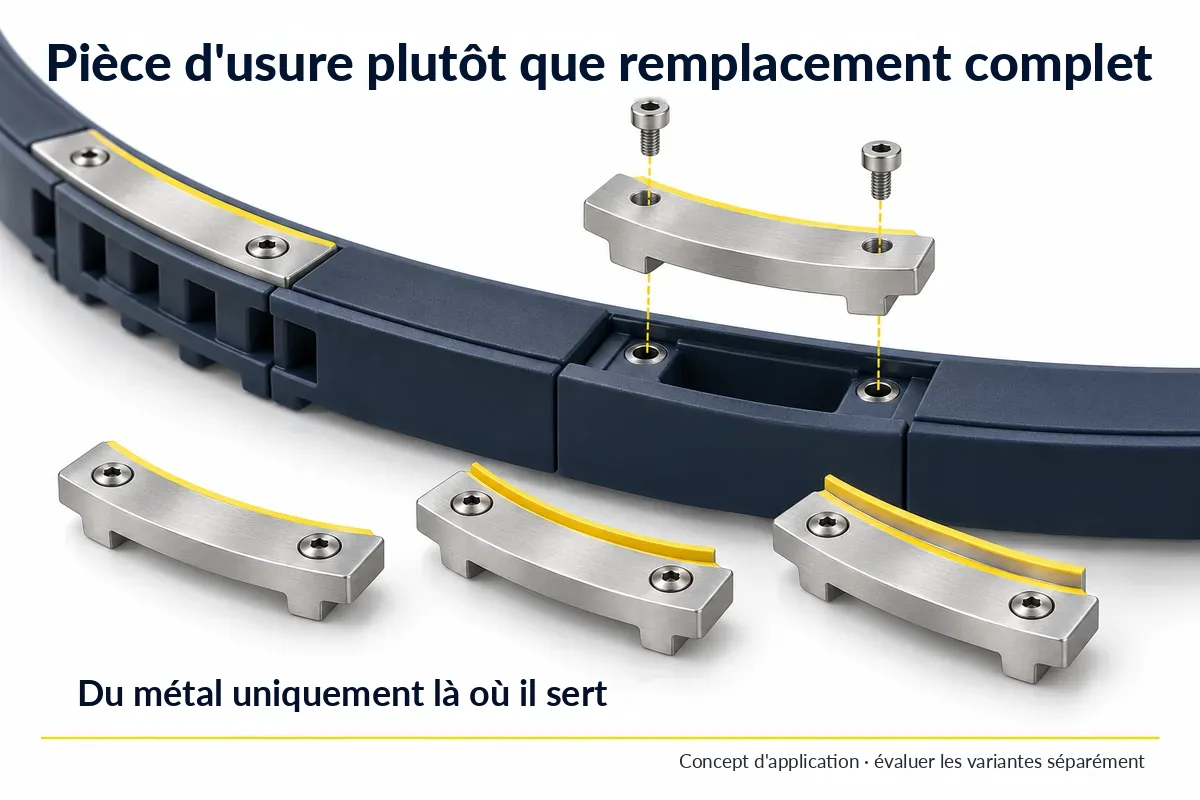
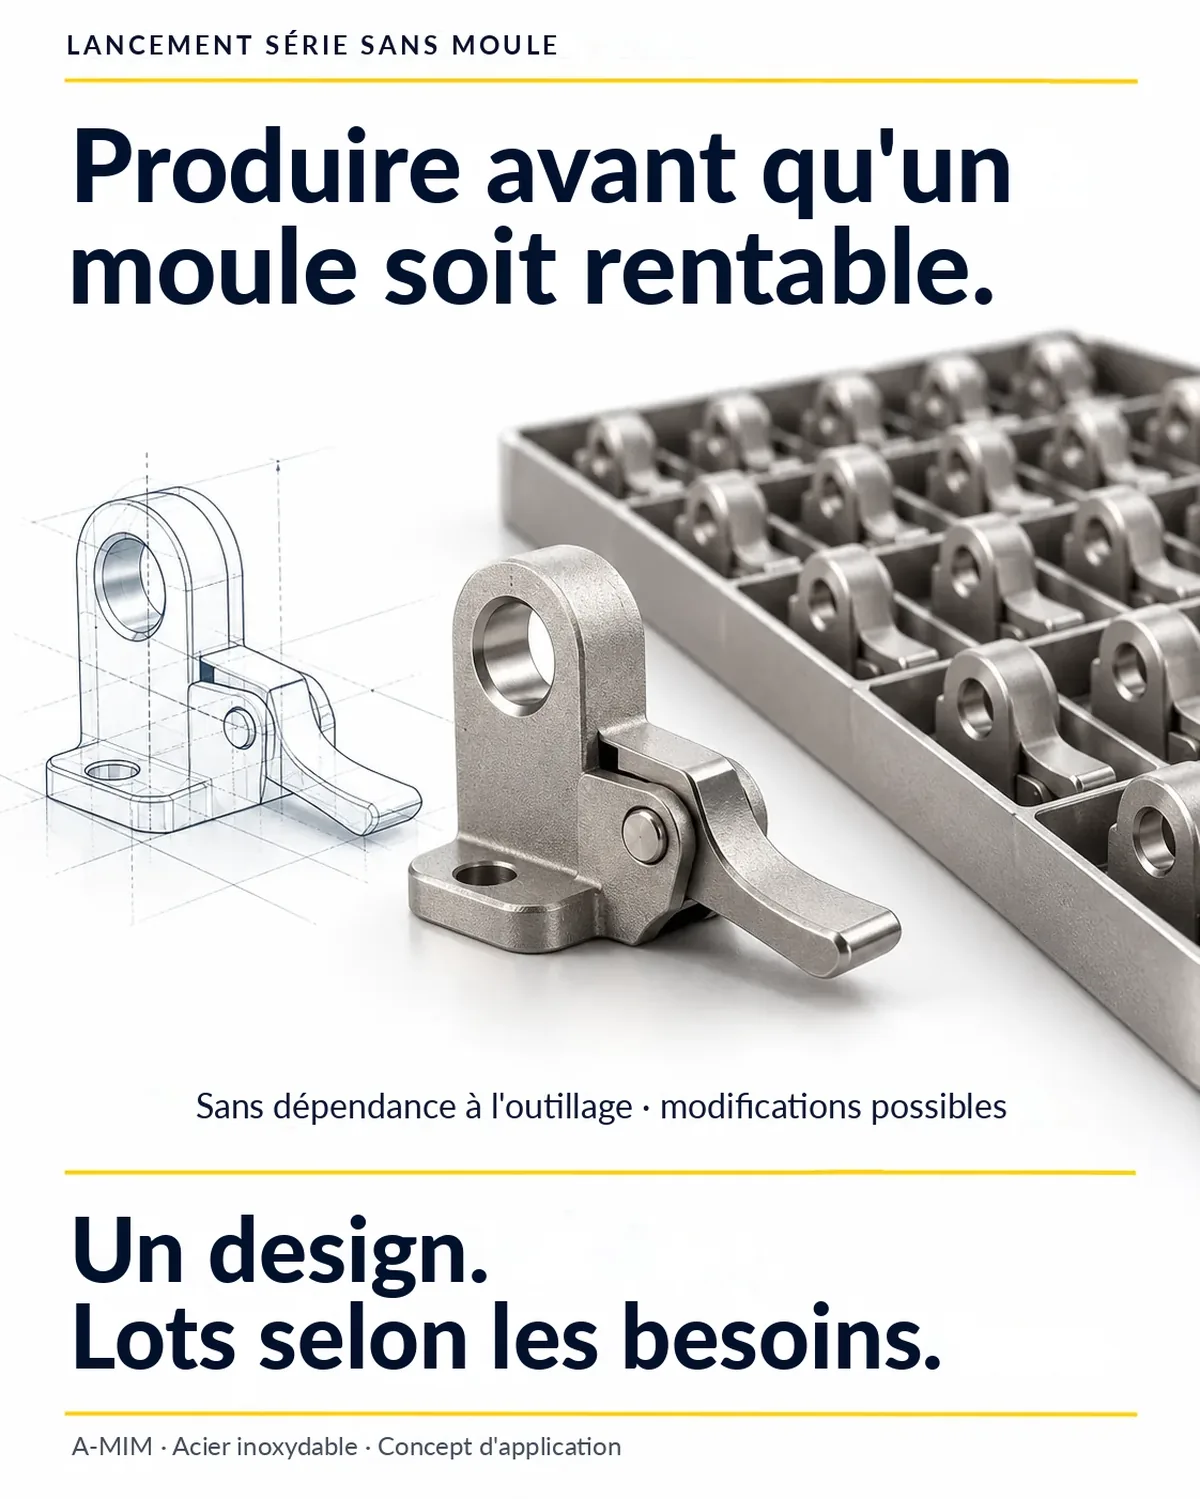
L'argument le plus fort pour l'A-MIM : de nombreuses variantes commercialisables – avec le moins de modifications possible du corps de base déterminant pour le frittage.
Tous les exemples de cette page sont des concepts d'application pour l'acier inoxydable, et non des références clients de FIT.
Le principe : une famille de variantes plutôt qu'une pièce unique
Entre 250 et 50 000 pièces par an, l'A-MIM peut être intéressant. Ce qui compte, c'est de savoir si cette quantité porte sur une version identique – ou, par exemple, sur 40 variantes. Sans moule spécifique à la pièce, une variante supplémentaire ne coûte pas de nouvel outillage – mais, selon la modification, une nouvelle évaluation de la fabrication et du comportement au frittage.
Pour 50 000 pièces identiques et bien injectables, le MIM classique doit être pris en compte.
Saisir ce que le client produit – même pied, contour de préhension adaptéUne buse, plusieurs tâches – même corps de base, sortie adaptéeDiversité de clients sans nouvelle forme de base – interface commune, surfaces différentesPièce d'usure plutôt que remplacement complet – du métal seulement là où il est nécessaire
Scénario de planification
20 variantes × 500 pièces = 10 000 pièces pour une famille
Pour une pièce isolée de 500 exemplaires, un moule dédié est rarement rentable – et 20 moules pour 20 telles variantes ne le sont pas non plus. Considérée comme une famille, la quantité atteint un volume qui justifie une fabrication en série.
Un scénario de planification, et non une économie de coûts affirmée. Seul le calcul de la famille concernée montre si c'est rentable.
Six arguments de valeur – même sans diversité de variantes
Comment la diversité des variantes devient une approche de fabrication maîtrisable
Cet ordre est le plus favorable – plus on descend, plus il faut réévaluer :
1
Brut fritté identique, reprise différente
Filetages, ajustements ou schémas de perçage sont réalisés plus tard selon le client. La géométrie de frittage reste réellement identique.
2
Pièces vertes légèrement différentes
Inscriptions plates, textures et petites modifications locales de contour. On vérifie si l'expérience de frittage acquise est transposable.
3
Répartition de matière modifiée
Autres canaux, épaisseurs de paroi, porte-à-faux ou grands évidements. C'est une nouvelle évaluation géométrique – même avec une enveloppe extérieure identique.
Pour une famille, matériau, répartition des épaisseurs de paroi, orientation, appui et conduite du procédé devraient rester aussi constants que possible. Des dimensions extérieures ou un poids identiques ne suffisent pas à eux seuls.
Applications par secteur
Les quantités sont des plages à examiner proposées, par an et pour l'ensemble de la famille de pièces, et non des seuils de rentabilité démontrés.
Automatisation250–5 000 pièces/an
Doigts et inserts de préhension
Situation de départ
Le préhenseur reste le même, le produit du client change – aujourd'hui souvent avec des conceptions fraisées uniques.
Avantage possible
Doigts complexes avec conduit d'air intégré, une variante par produit client sans moule dédié.
Reste à faire
Reprendre la fixation et les surfaces de contact.
Variantes pertinentes
Même pied, même dos et même longueur ; contours de préhension plats adaptés.
Technique d'alimentation500–10 000 pièces/an
Inserts de guidage et éléments de séparation
Situation de départ
Les guidages plastiques s'usent aux endroits fortement sollicités et sont remplacés en entier.
Avantage possible
Un petit insert métallique protège la zone sollicitée ; en cas d'usure, seul l'insert est remplacé.
Reste à faire
Usiner l'ajustement au guidage et la fixation.
Variantes pertinentes
Même fixation et même face inférieure ; rainure de guidage ou contour de butée adaptés.
Installations de nettoyage1 000–50 000 pièces/an
Buses spéciales compactes
Situation de départ
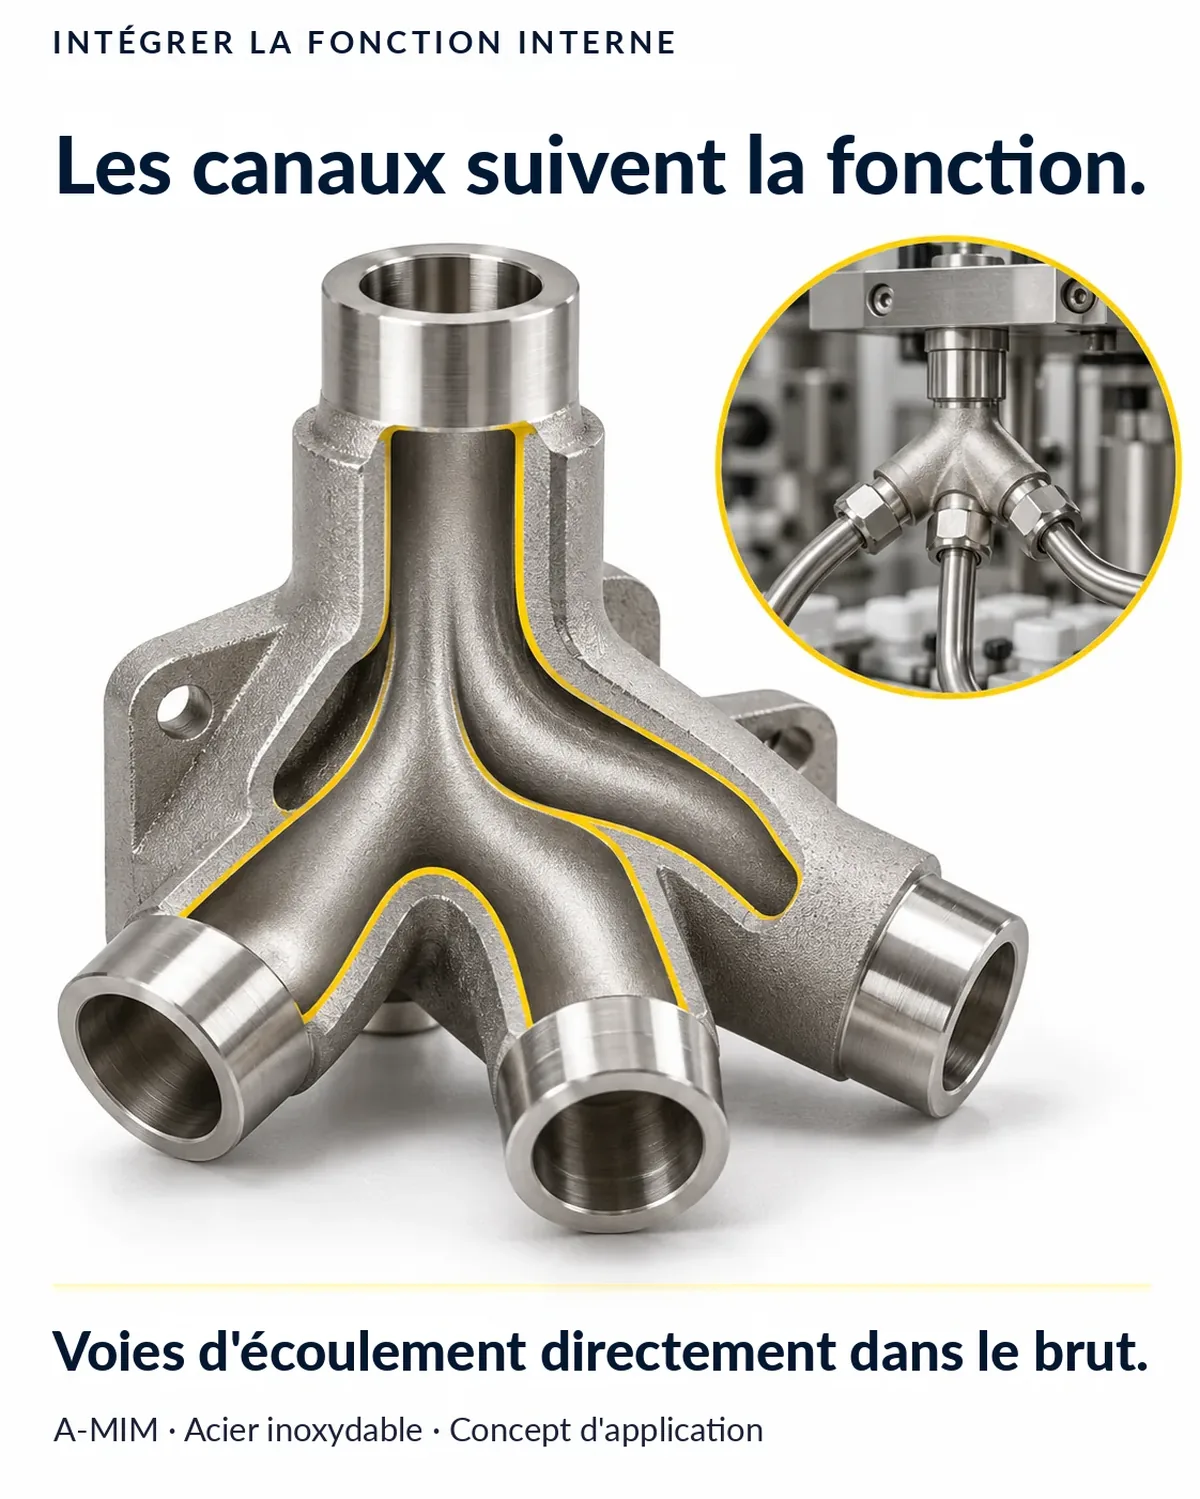
Les voies d'écoulement sont percées ou assemblées à partir de plusieurs pièces.
Avantage possible
Le guidage de l'écoulement est réalisé dans le brut ; plusieurs fonctions peuvent être regroupées dans un seul corps de buse.
Reste à faire
Usiner si nécessaire le raccord et la sortie, contrôler le profil d'écoulement.
Variantes pertinentes
Même corps et même raccord ; modifications limitées de la sortie. Évaluer séparément les modifications importantes des canaux.
Technique de dosage et de collage500–10 000 pièces/an
Têtes de mélange et de distribution
Situation de départ
Adaptateurs vissés et longs trajets internes pour différents raccordements d'installation.
Avantage possible
Un corps de base avec des trajets internes plus courts dessert différents raccords.
Reste à faire
Définir si possible les filetages seulement lors de la reprise, contrôler l'étanchéité.
Variantes pertinentes
Même structure de base des canaux et mêmes bossages de raccordement ; filetages différents si possible seulement lors de la reprise.
Capteurs1 000–25 000 pièces/an
Têtes de protection et logements de capteur
Situation de départ
Protection, fixation et passage de câble sont des pièces séparées et diffèrent selon la situation de montage.
Avantage possible
Les fonctions sont regroupées dans une seule pièce ; une plateforme produit s'adapte aux situations de montage.
Reste à faire
Usiner le filetage de raccordement ; selon l'usage, contrôler l'étanchéité.
Variantes pertinentes
Mêmes épaisseurs de paroi et même appui ; faire varier le filetage de raccordement, le marquage et les petits contours de montage.
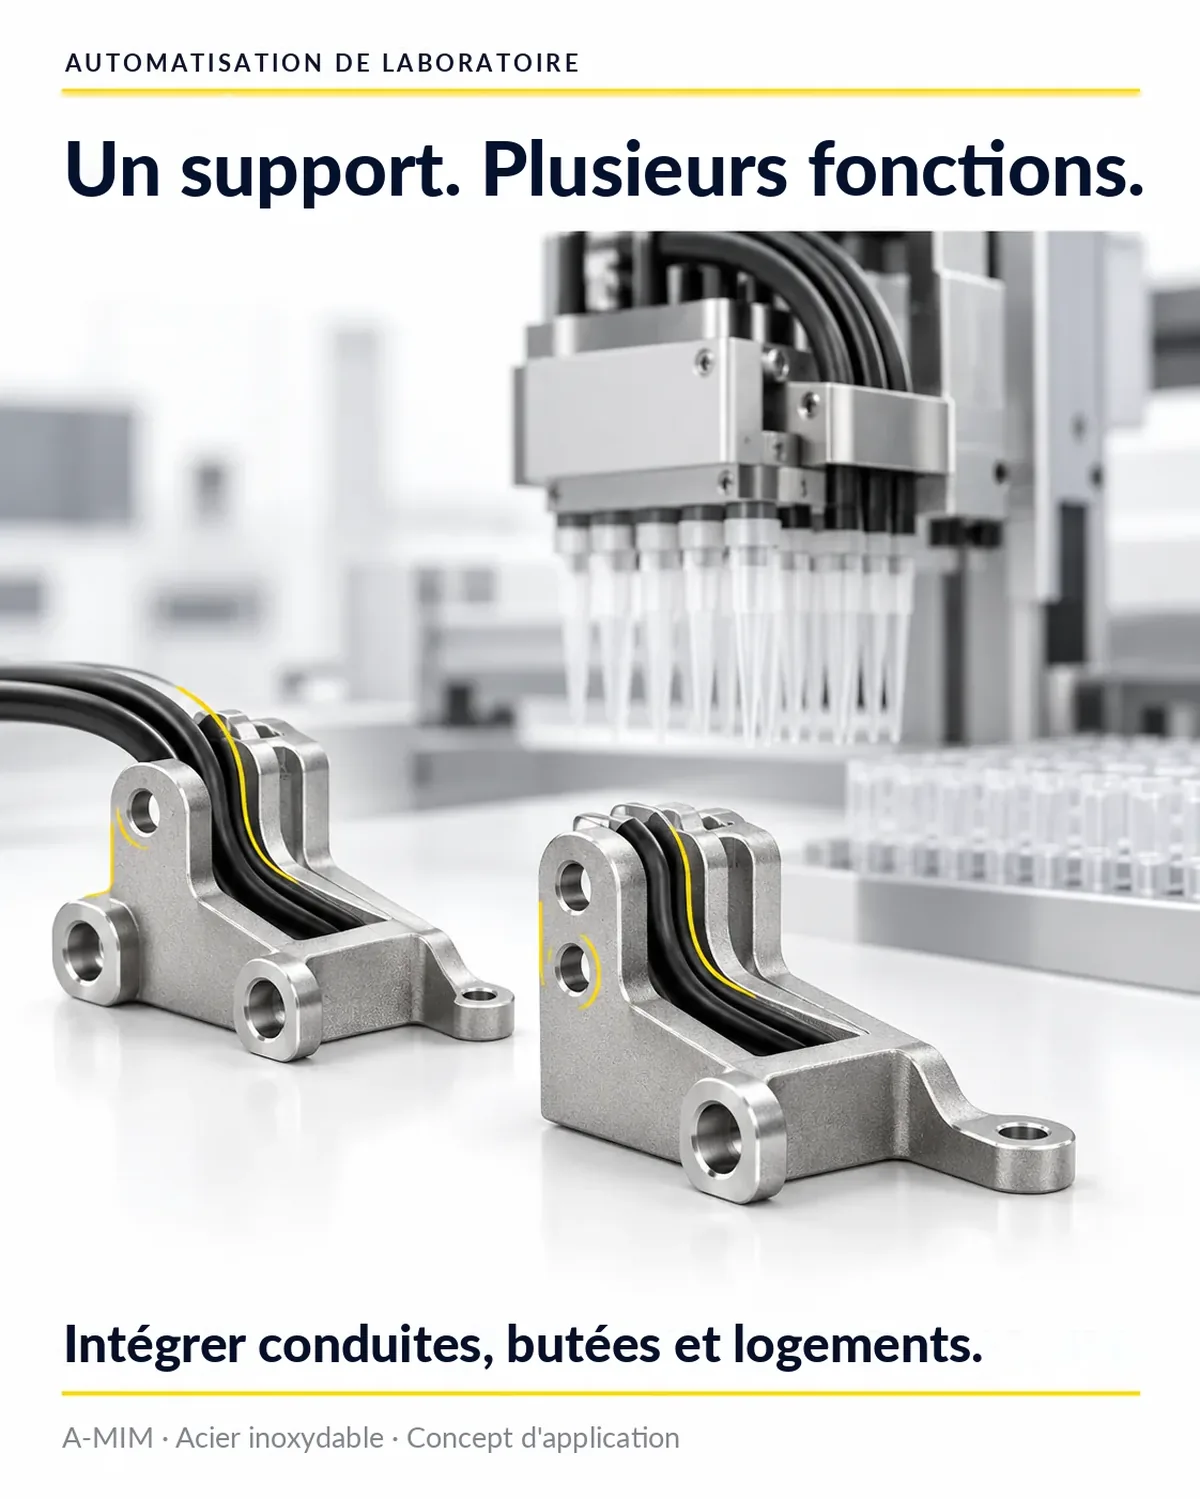
Automatisation de laboratoire250–5 000 pièces/an
Supports pour modules de pipetage et de préhension
Situation de départ
Support, passage des conduites, butées et fixations sont plusieurs pièces.
Avantage possible
Un support compact intègre le passage des conduites, les butées et les fixations.
Reste à faire
Usiner les surfaces de palier, de guidage et de montage.
Variantes pertinentes
Même structure porteuse ; schémas de perçage ou logements locaux différents dans des zones définies.
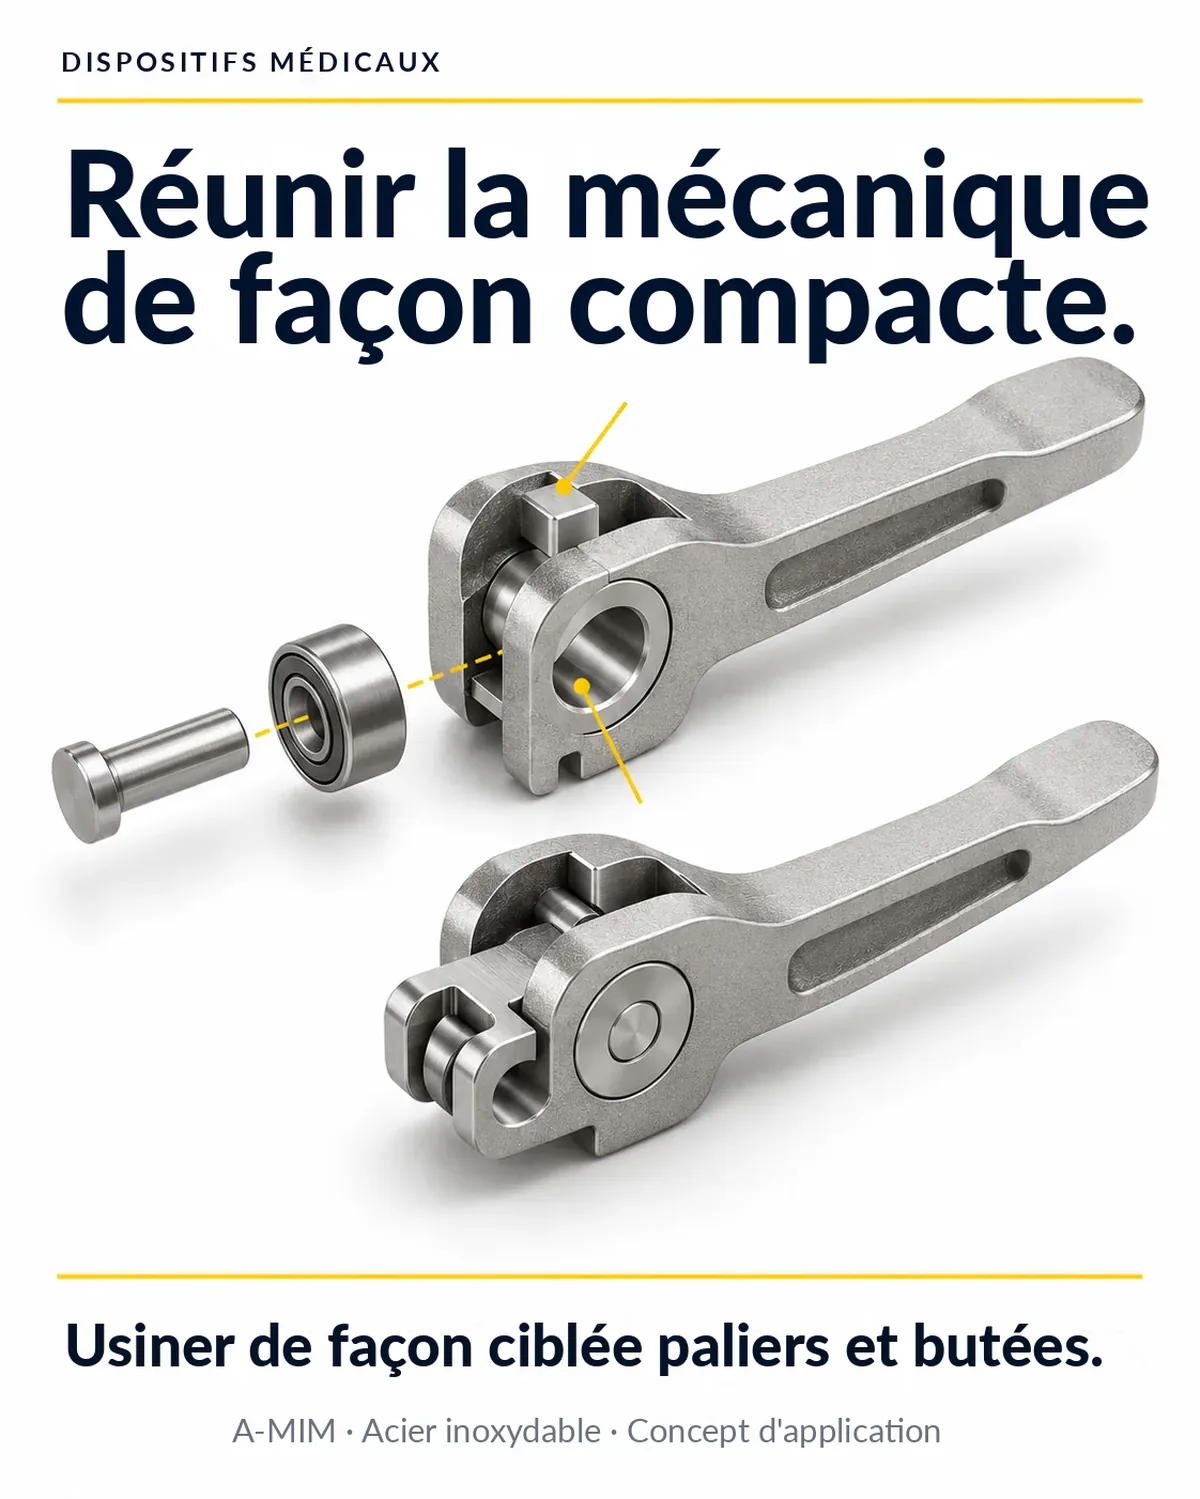
Dispositifs médicaux1 000–20 000 pièces/an
Pièces internes de verrouillage et d'accouplement
Situation de départ
Plusieurs pièces usinées forment ensemble un petit mécanisme.
Avantage possible
Une pièce mécanique compacte avec des poches difficiles d'accès et des butées intégrées.
Reste à faire
Usiner la zone de palier ; le contrôle et la documentation dépendent des exigences de l'appareil.
Variantes pertinentes
Même zone de palier et même section ; contour local d'actionnement ou de raccordement.
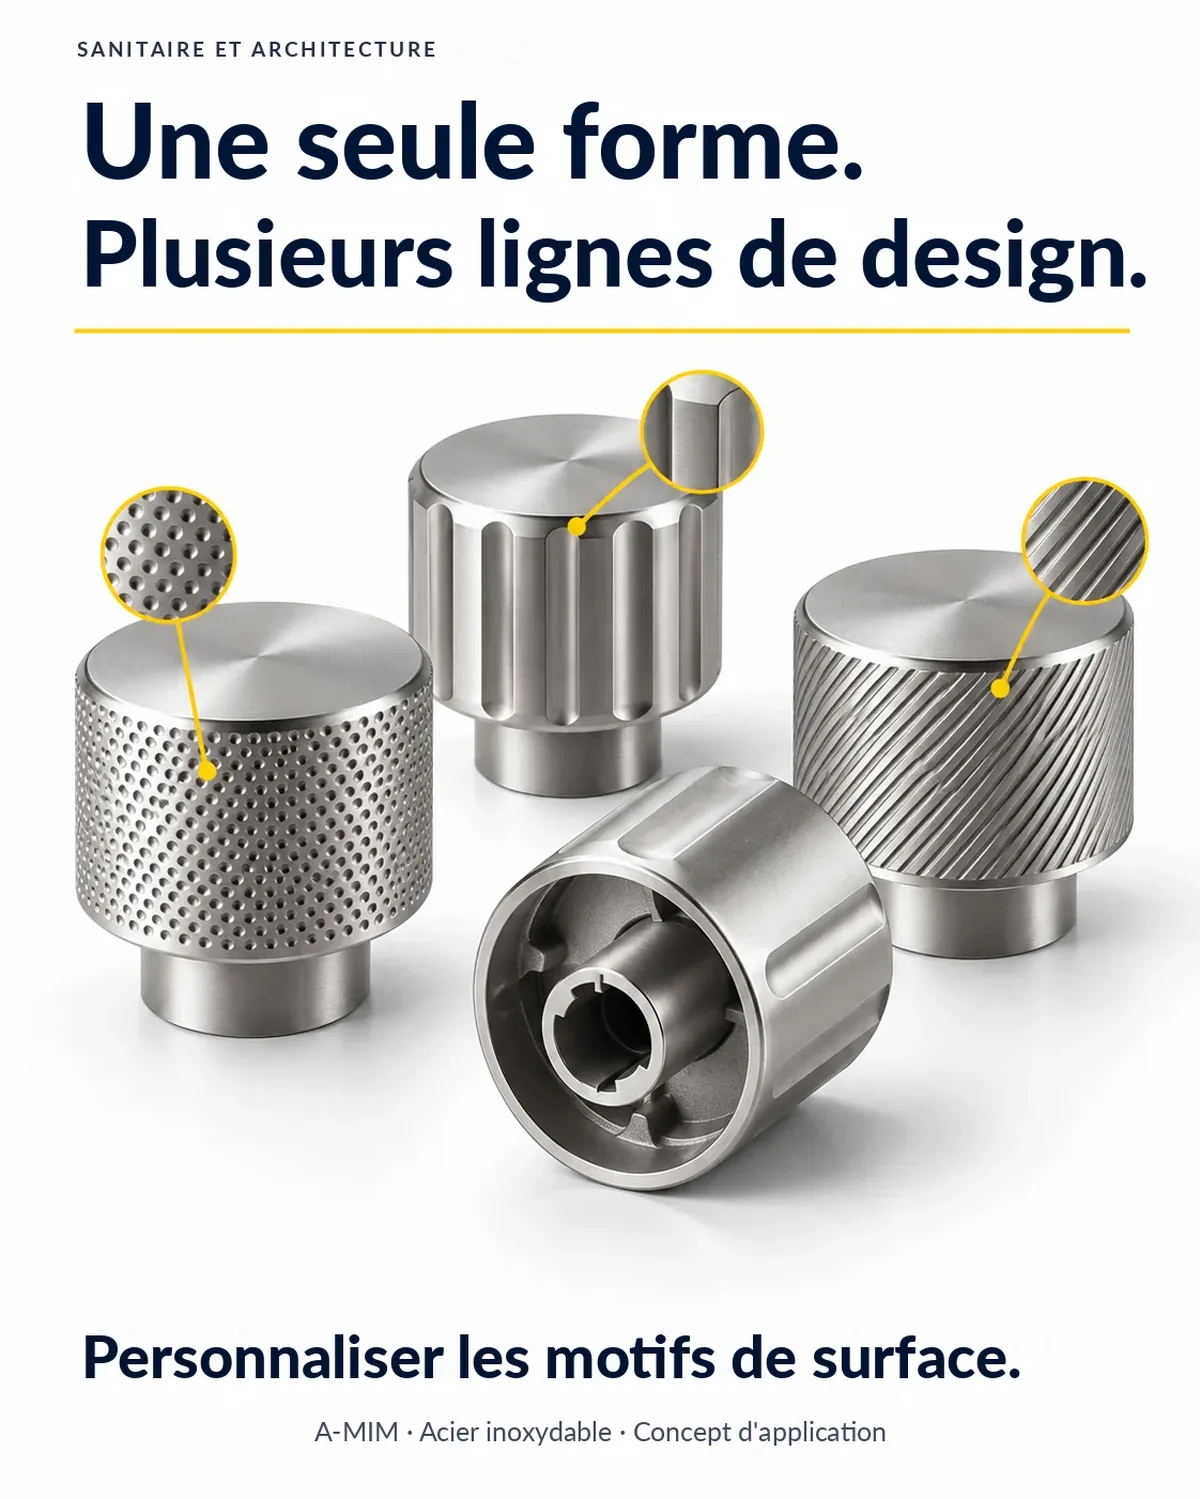
Sanitaire et architecture2 000–50 000 pièces/an
Poignées de commande et ferrures
Situation de départ
Avec des procédés à moule, chaque ligne de design nécessiterait son propre outillage.
Avantage possible
Motifs de surface différents avec une interface mécanique commune, sans moule dédié par ligne.
Reste à faire
Prévoir la finition de surface – elle fait partie du calcul.
Variantes pertinentes
Textures plates, inscriptions et motifs sur un même corps creux.
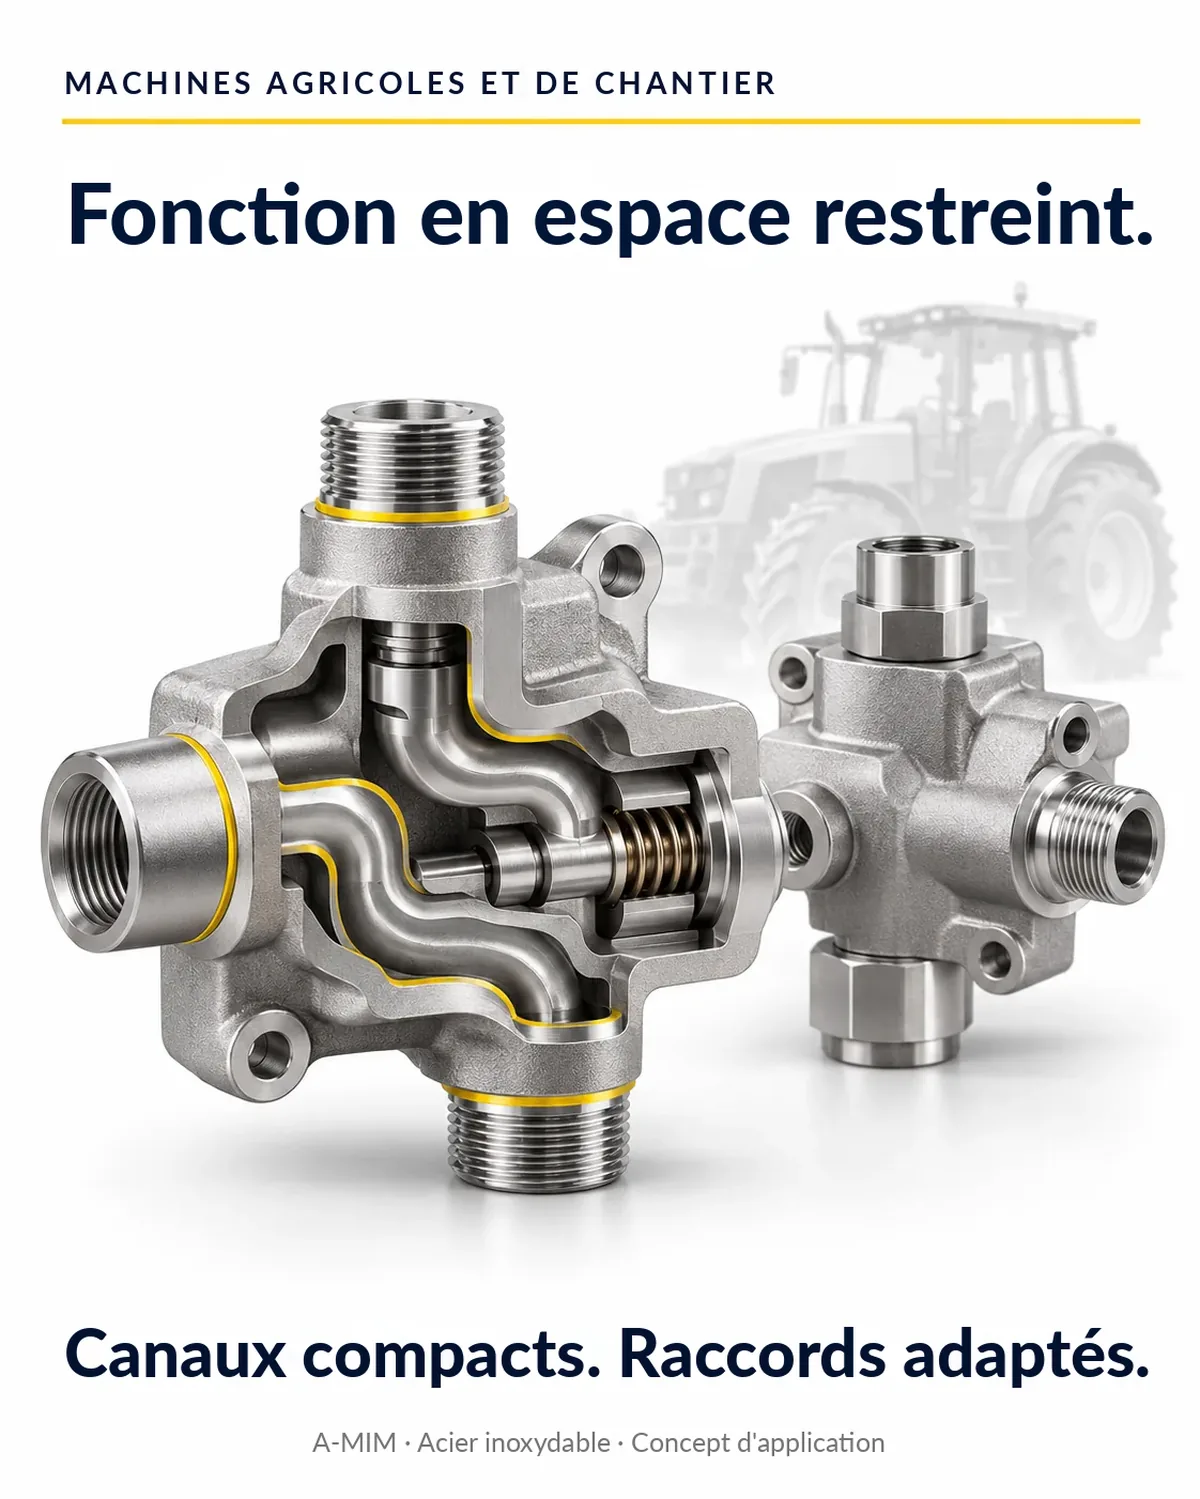
Machines agricoles et de chantier5 000–50 000 pièces/an
Petits corps de vanne et de bypass
Situation de départ
Espace de montage restreint ; chaque variante de plateforme reçoit son propre corps.
Avantage possible
Voies d'écoulement compactes dans une enveloppe commune, variantes via des raccords adaptés.
Reste à faire
Usiner les raccords, contrôler l'étanchéité.
Variantes pertinentes
Même enveloppe, même structure de canaux et même répartition de matière ; faire varier l'usinage des raccords et le marquage.
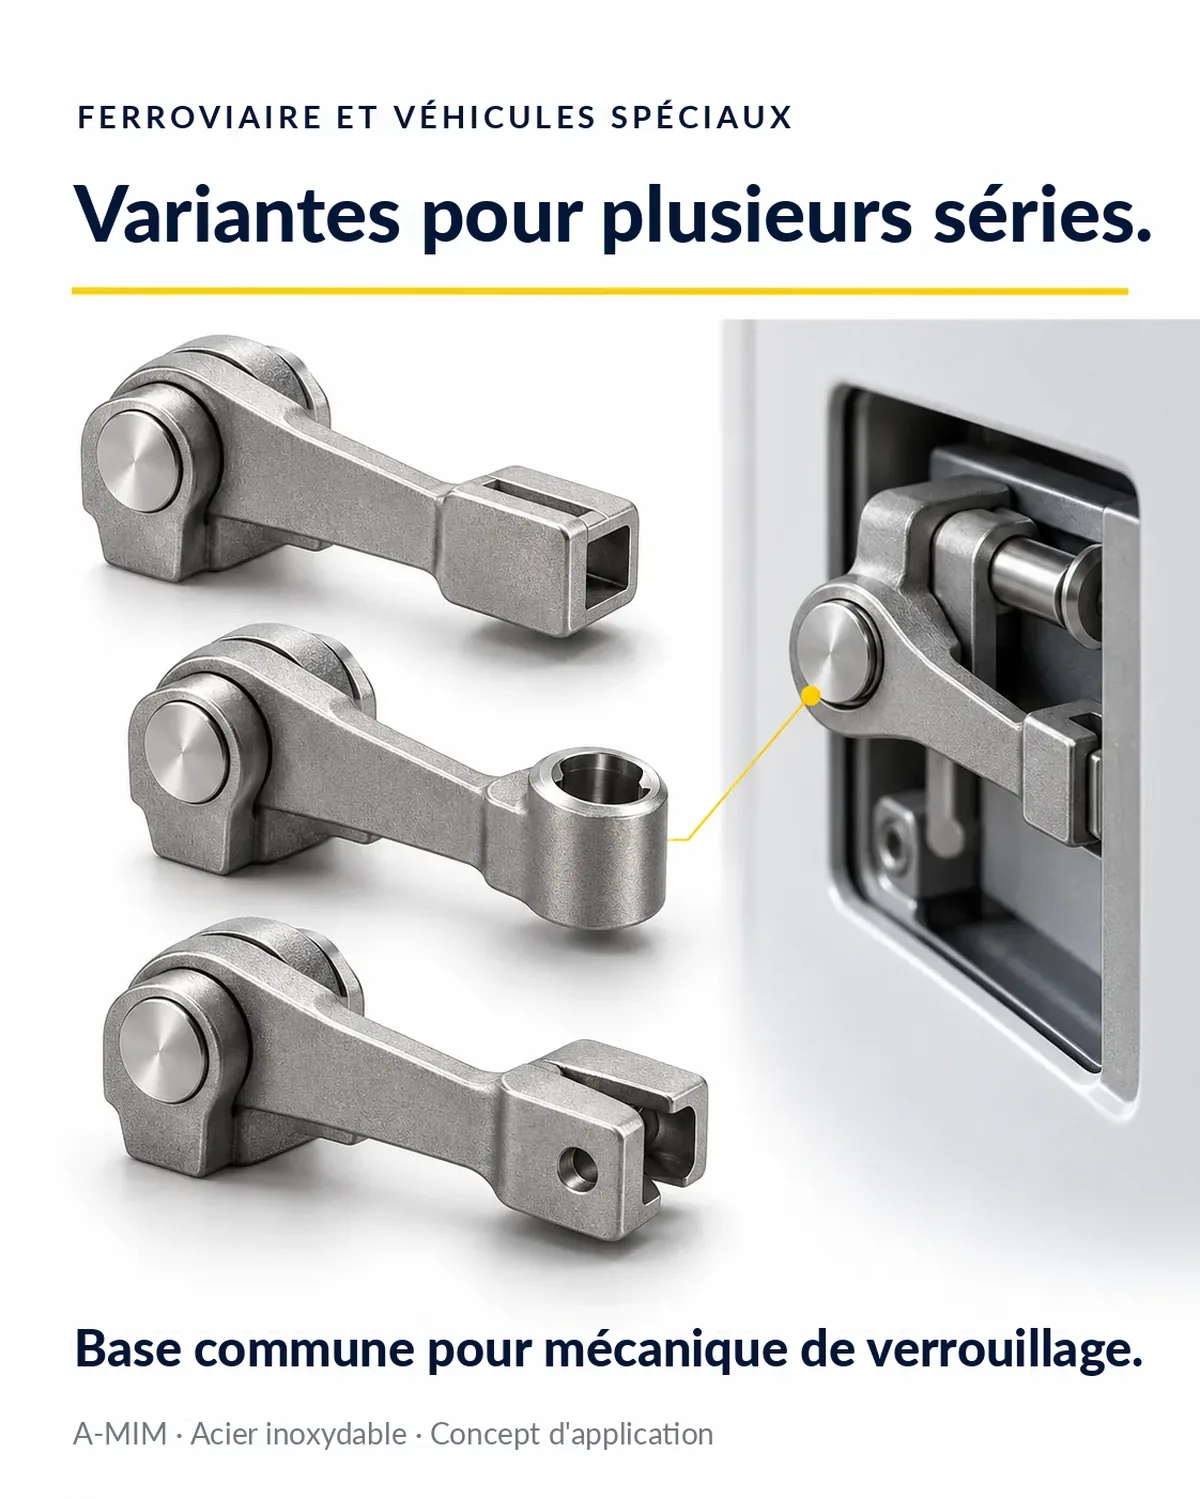
Ferroviaire et véhicules spéciaux250–5 000 pièces/an
Mécanisme de fermeture pour l'aménagement intérieur
Situation de départ
Plusieurs séries ont besoin de pièces de verrouillage similaires mais non identiques, en petites quantités et comme pièces de rechange.
Avantage possible
Petites séries et besoins de rechange sont fabriqués comme une famille de pièces, sans outillage par variante.
Reste à faire
Usiner la zone de palier et la butée.
Variantes pertinentes
Même corps de base et même zone de palier ; modifications limitées du logement d'actionnement et de la butée.
Deux autres pistes
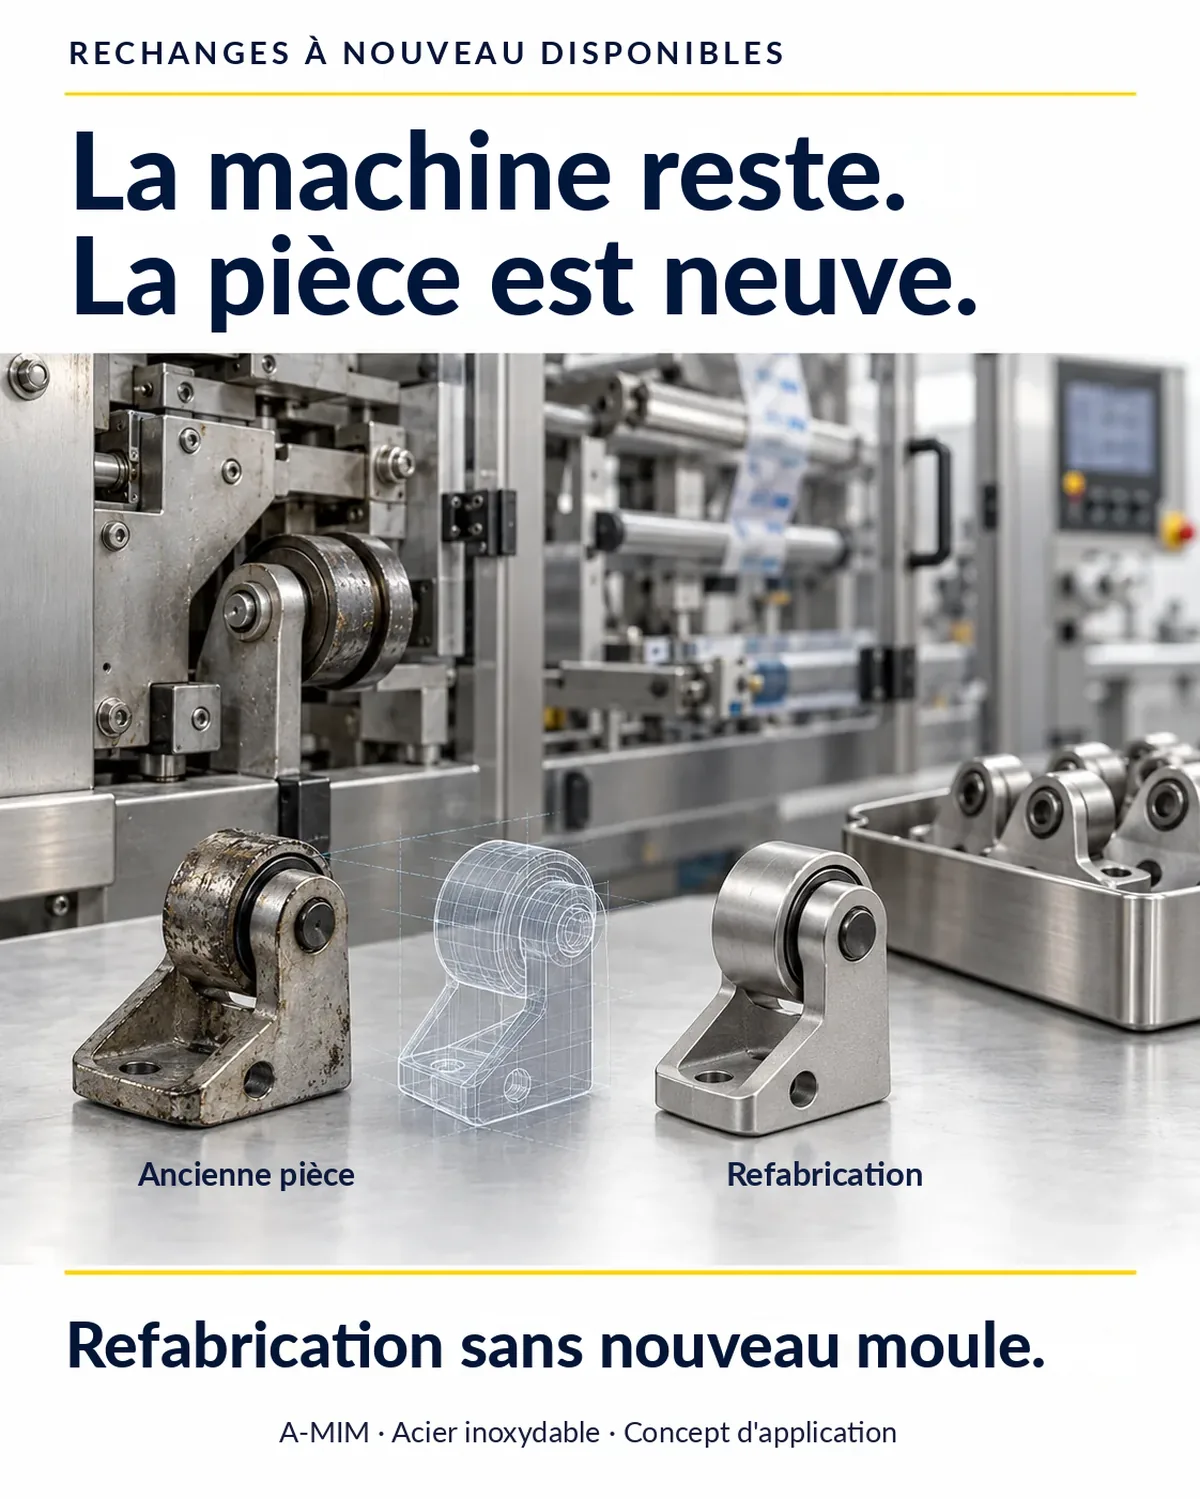
Pièces de rechange sans nouveau moule
Situation de départ
Une pièce n'est plus livrable ; l'ancien outillage manque ou n'est pas rentable pour le faible besoin.
Avantage possible
Refabrication à partir de données CAO – le cas échéant après rétroconception de l'ancienne pièce – sans moule.
Reste à faire
Usiner les surfaces fonctionnelles, contrôler l'ajustement et la fonction sur le lieu de montage.
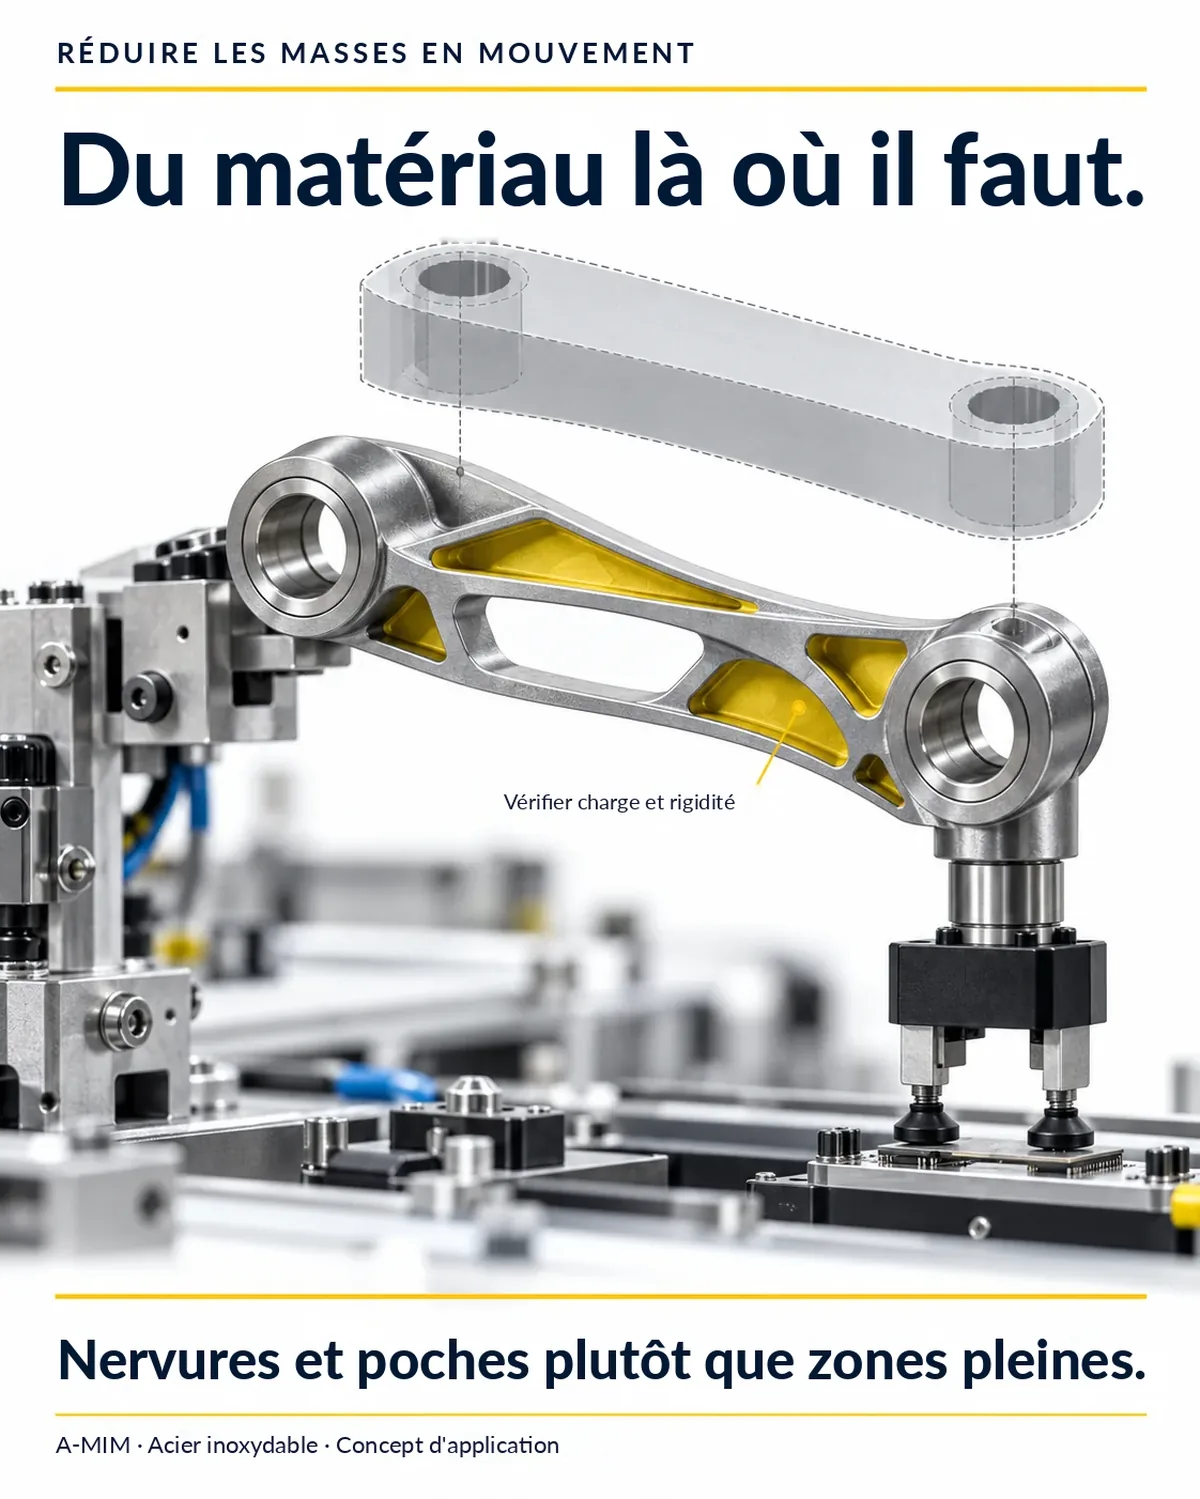
Réduire la masse en mouvement
Situation de départ
Des leviers et bras massifs augmentent la masse en mouvement des axes rapides.
Avantage possible
Nervures et poches au lieu de zones massives – de la matière seulement là où passe la charge.
Reste à faire
Justifier charge et rigidité, usiner les surfaces de palier et de raccordement.
Ce que d'autres montrent déjà
Deux approches publiées dont ces concepts s'inspirent. Les prix et quantités qui en ressortent ne sont pas transposables à FIT.
Du métal seulement là où l'usure apparaît
Le fabricant de techniques d'alimentation IFC Intelligent Feeding Components utilise dans des bols vibrants une chicane métallique mécanique fabriquée par Metal Binder Jetting. Selon le directeur général Andreas Schirmer, elle résout le problème d'usure rapide là où les pièces à base de polymère ne suffisaient pas. IFC imprime pour cela notamment du 17-4PH et du 316L.
Les oscillateurs fluidiques génèrent un jet de nettoyage oscillant uniquement grâce à leur guidage interne des canaux : une partie du jet revient par un canal de rétroaction et le dévie vers le côté opposé – sans pièces mobiles. Ce sont précisément de telles géométries internes que l'A-MIM réalise dans le brut.
Source : FDX Fluid Dynamix, OsciJet (principe de fonctionnement ; aucune indication sur le procédé de fabrication)
Exemples détaillés
Trois situations de départ typiques, analysées pas à pas : solution actuelle, problème, logique A-MIM, post-traitement. Les coûts et délais ne ressortent que d'un calcul sur la pièce concernée.
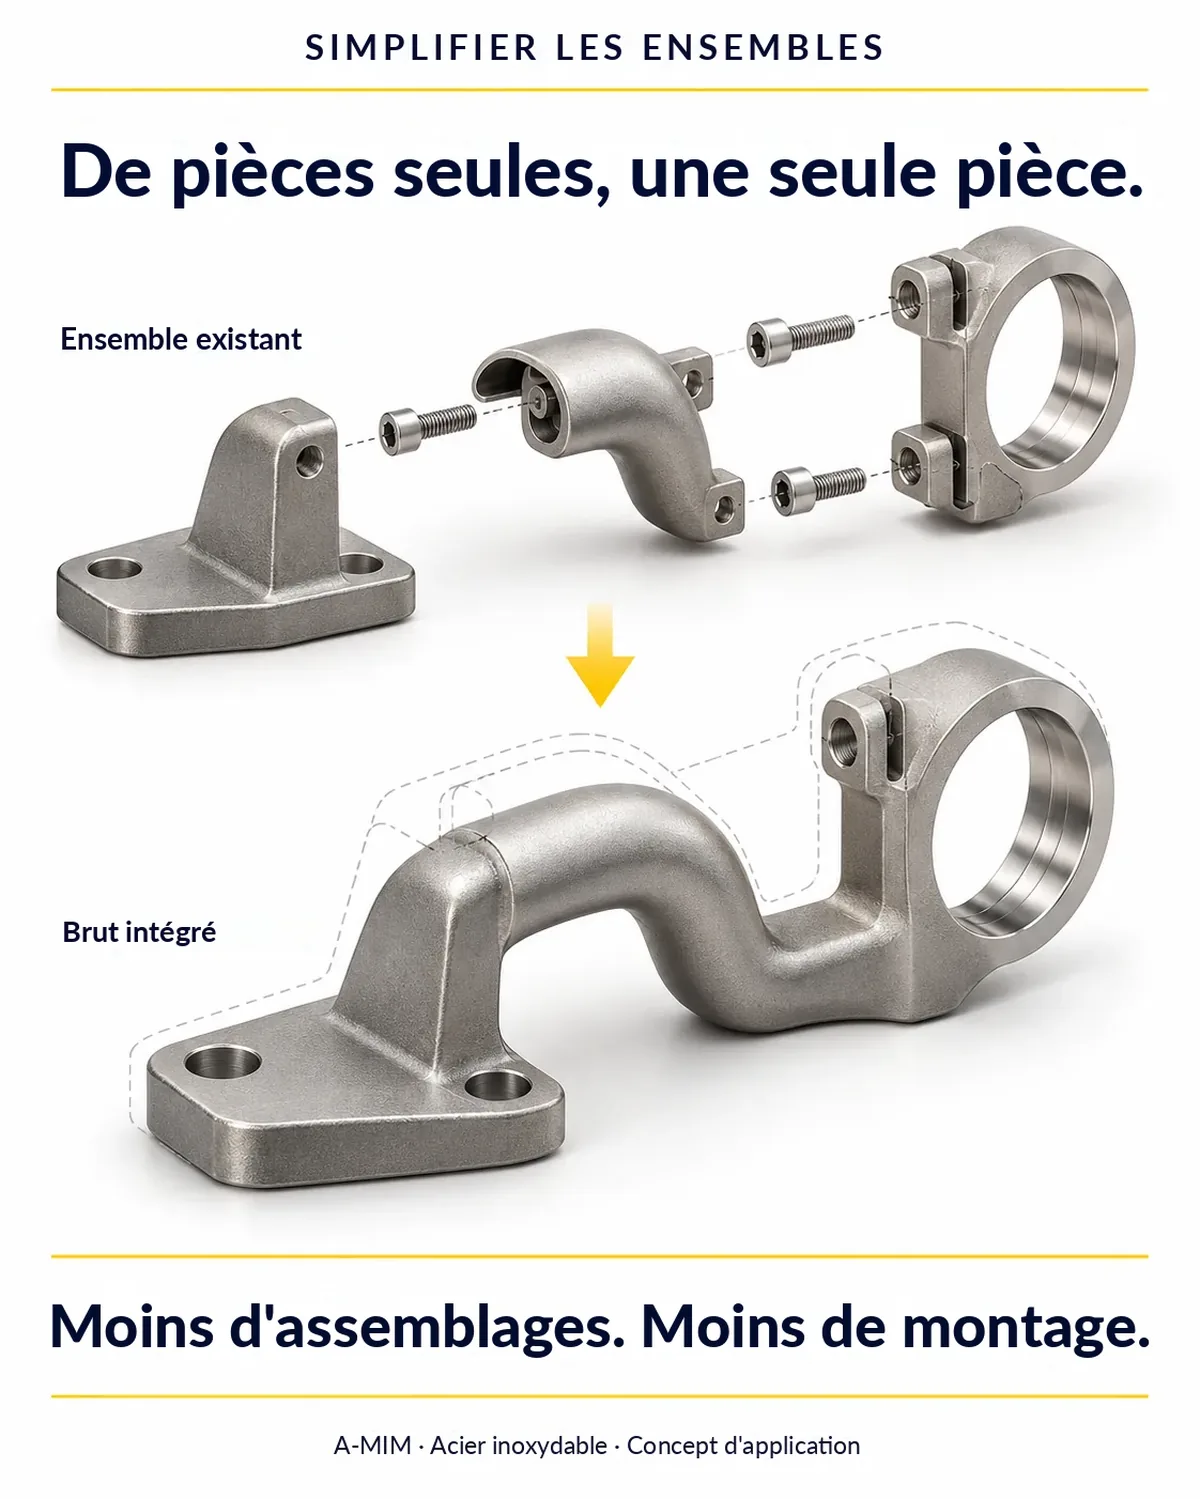
Ensemble soudé en 3 parties avec perçages de canaux séparés. Montage complexe, contrôle d'étanchéité sur 2 soudures.
Problème
Effort de montage élevé. Chaque soudure est une fuite potentielle. Géométrie des canaux limitée par la faisabilité du perçage.
Objectif
Une seule pièce, étanche de façon fiable, tracé libre des canaux, moins de manutention en fabrication.
Logique A-MIM
Bloc distributeur en pièce frittée avec canaux internes intégrés. Géométrie des canaux librement conçue – non limitée par les axes de perçage. Épaisseurs de paroi uniformes.
Post-traitement
Seules les portées d'étanchéité des raccords sont tournées. Filetages repris au taraud. Pour le reste, brut.
Résultat
De 3 pièces à 1. Les points de fuite liés aux soudures disparaissent ; l'étanchéité de la pièce reste à démontrer. Géométrie des canaux optimisée plutôt que compromise.
Pièce fraisée dans la masse, 12 serrages, coûts de préparation élevés, 6 semaines de délai à partir de la matière brute.
Problème
Effort de fabrication disproportionné par rapport à la complexité de la pièce. Coût unitaire trop élevé pour une série moyenne. Le long délai bloque les itérations de développement.
Objectif
Déplacer la complexité dans le brut. Réduire l'effort d'usinage au minimum. Délai inférieur à 3 semaines.
Logique A-MIM
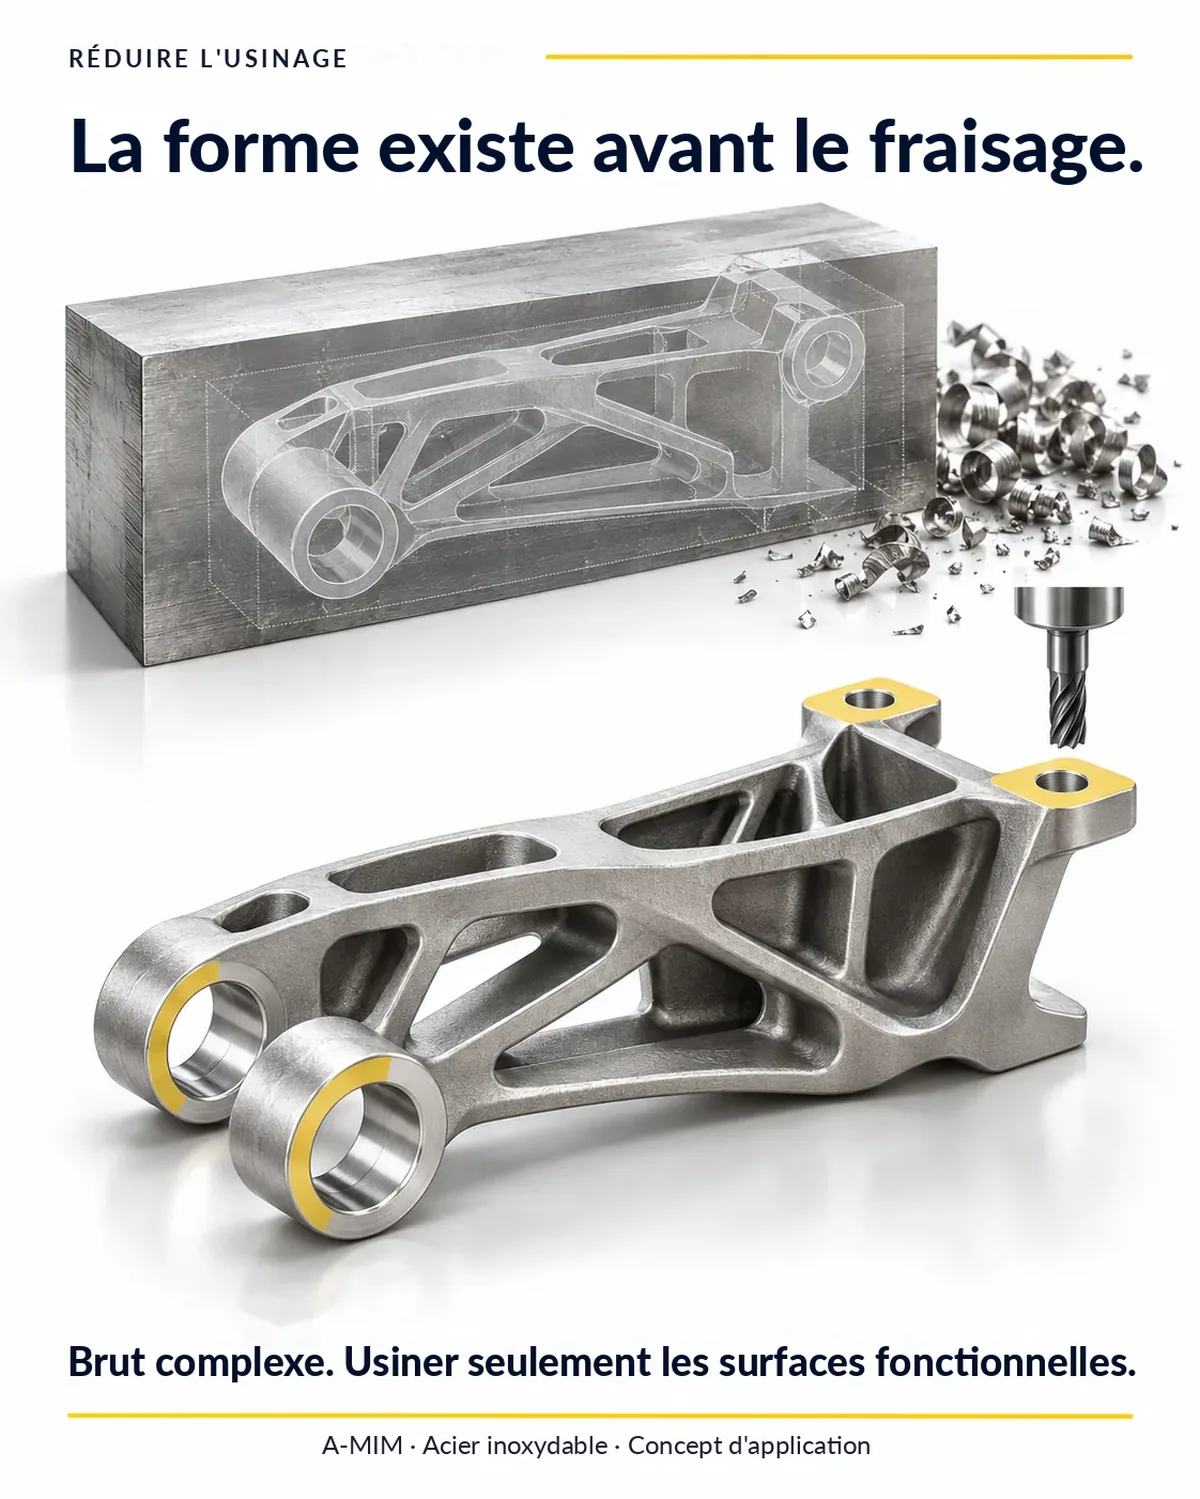
Géométrie extérieure et intérieure complexe directement en pièce frittée. Contre-dépouilles et poches intégrées au brut. Surépaisseur prévue uniquement sur 2 surfaces d'ajustement et 1 surface de référence.
Post-traitement
2 surfaces d'ajustement fraisées, 1 surface de référence rectifiée. 3 serrages au lieu de 12.
Résultat
3 serrages au lieu de 12. Degrés de liberté géométriques accrus – et non restreints. Délai et coût unitaire sont calculés sur le projet concret.
Solution en 2 parties : pièce moulée comme corps de base, couvercle en tôle, assemblage par soudage. Géométrie interne limitée par la fonderie.
Problème
Épaisseurs de paroi limitées par la fonderie. Géométrie interne non librement conçue. Le montage en 2 parties crée une soudure comme zone critique.
Objectif
Une seule pièce. Géométrie interne libre. Plus de montage. Pas de soudure.
Logique A-MIM
Boîtier fritté monobloc. Canaux internes et poches directement dans le brut. À l'exception des points de raccordement, les surfaces extérieures restent à l'état fritté.
Post-traitement
Un filetage de raccordement est réalisé après le frittage. Une surface d'étanchéité de raccordement extérieure restante est fraisée. Les autres surfaces restent à l'état fritté.
Résultat
De 2 parties à 1 pièce. Montage et soudure disparaissent. Géométrie interne optimisée. Seul le calcul sur la pièce concernée montre si les coûts globaux baissent.
Vérifier votre propre pièce ? Téléversez la CAO et visualisez-la dans le visualiseur 3D.