
A-MIM: piezas metálicas complejas sin molde
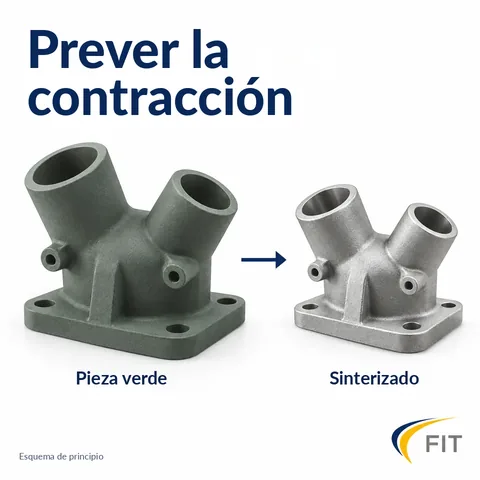
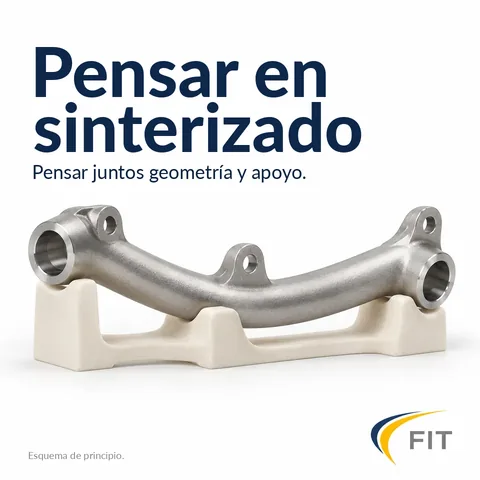
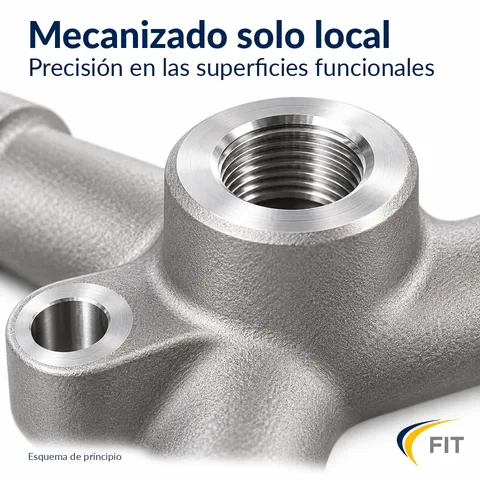
En A-MIM (MIM aditivo), la geometría se obtiene construyendo capa a capa una pieza en verde: una pieza de polvo metálico que, en un primer momento, se mantiene unida mediante un ligante. En el posterior sinterizado, un tratamiento térmico por debajo de la temperatura de fusión, las partículas metálicas se unen: el material se densifica hasta formar la pieza metálica en bruto. Las superficies funcionales, como ajustes, roscas o asientos de estanqueidad, se mecanizan posteriormente cuando es necesario.
¿Para qué piezas resulta interesante A-MIM?
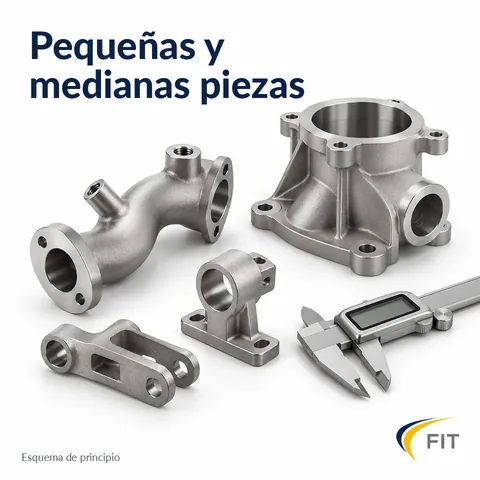
Son típicas las piezas metálicas de aproximadamente 10 × 10 × 10 mm hasta 150 × 100 × 80 mm, con un volumen de hasta unos 60 cm³ (en acero inoxidable, por tanto, hasta unos 470 g), en las que se da al menos una de las siguientes circunstancias:
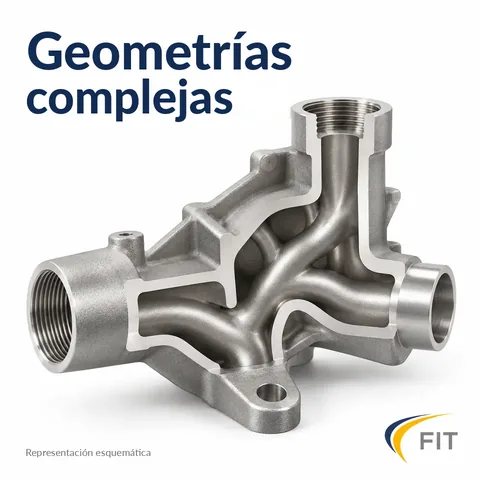
- La forma es compleja: canales interiores, contrasalidas, nervios o cajeras.
- La pieza consta actualmente de varias piezas que se unen o se montan.
- Actualmente se elimina por mecanizado gran parte del material de partida.
- Existen variantes o una familia de piezas para las que no compensa un molde propio por cada versión.
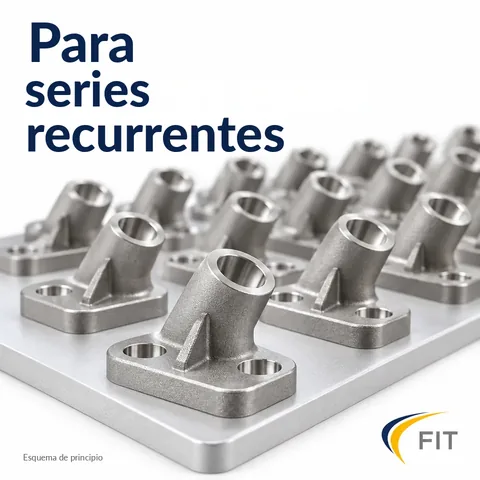
A-MIM suele resultar económicamente interesante a partir de unos cientos de piezas al año. Como rango de evaluación indicamos de 250 a 50.000 unidades al año para el conjunto de la familia de piezas. Para piezas individuales y pequeñas cantidades de hasta unas 50 unidades, la fusión láser suele ser más económica.
Todos los valores son orientativos, no límites estrictos. En cuanto al tamaño influyen el volumen de fabricación, el peso durante el sinterizado y la contracción, es decir, el encogimiento durante el sinterizado, que se tiene en cuenta desde el principio.
Dónde pueden surgir ventajas
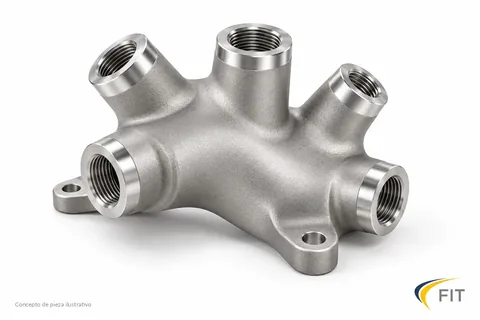
Geometrías complejas y canales interiores
Los canales, las contrasalidas y los nervios se obtienen sin molde adicional. Aun así, la complejidad no es gratuita: el procedimiento de impresión, el aprovechamiento del volumen de fabricación, la manipulación, el desempolvado, el sinterizado y el posprocesado determinan el coste.
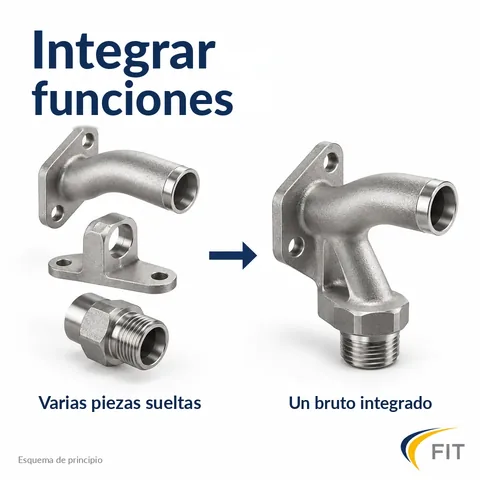
Integrar funciones y piezas
Varias piezas de un conjunto se convierten en una única pieza en bruto. Pueden eliminarse las uniones, el montaje y las inspecciones asociadas; la inspección de la pieza terminada, por ejemplo la de estanqueidad, no desaparece por ello de forma automática.
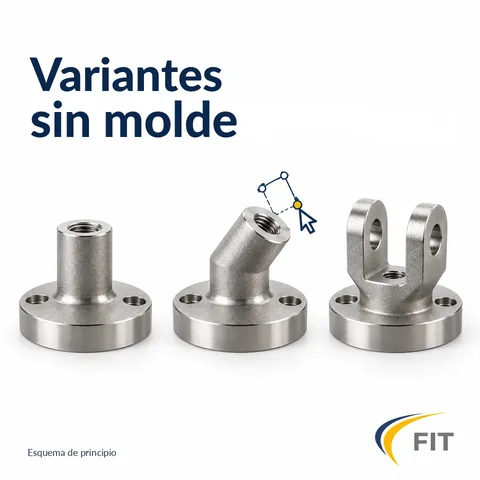
Variantes sin un molde nuevo para cada una
Una variante comienza como un cambio en el CAD, no como un utillaje nuevo. Según el cambio, es necesario volver a evaluar la fabricación y el comportamiento durante el sinterizado.
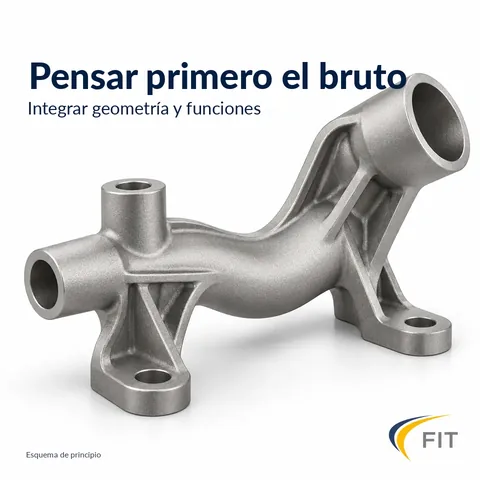
Menos arranque de material, posprocesado selectivo
La pieza en bruto se obtiene muy cerca de la forma final. Solo se mecaniza donde lo exige la función, lo que ahorra material y, con frecuencia, amarres en comparación con el mecanizado desde material macizo.
Tres principios básicos
Orientación: cuándo se complica
Con ello no se excluye nada: lo decisivo es comparar toda la cadena de fabricación hasta la pieza lista para montar. Conviene examinar con más detalle las piezas de más de aproximadamente 150 × 100 × 80 mm o 60 cm³, las piezas muy pequeñas o con detalles finos, las formas que se deforman por su propio peso en el horno, las piezas con tolerancias estrechas en casi todas las superficies, las piezas torneadas y fresadas sencillas, las series de menos de unas 50 unidades y las de más de unas 50.000 piezas idénticas al año. Todos los límites con cifras y justificación
Que una pieza sea adecuada en principio, que una mejora de diseño la haga más económica y qué diseño del proceso necesita la fabricación son tres cuestiones distintas. Qué significa esto