Comparación de procedimientos
A-MIM en el contexto de los procedimientos de fabricación convencionales y aditivos.
Comparación de procedimientos
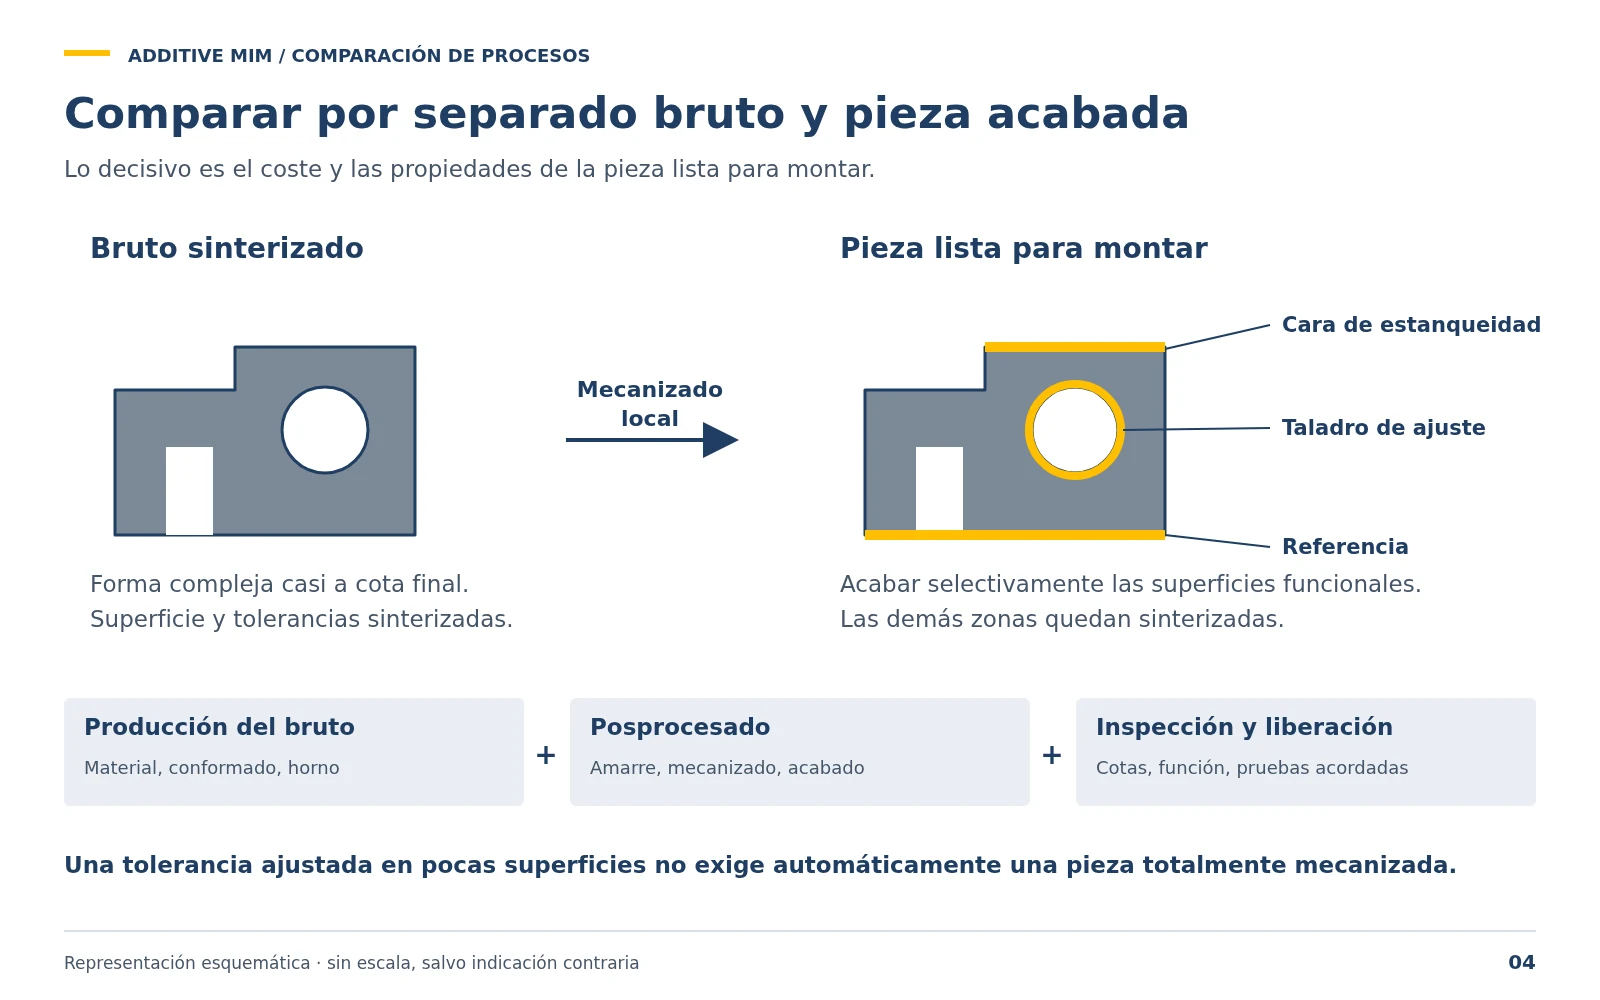
Se compara la pieza lista para montar, incluidos los utillajes, dispositivos, posprocesado e inspección necesarios. Los costes, los plazos de entrega y las tolerancias dependen tanto de la pieza que la tabla, deliberadamente, no los indica de forma general. Los tamaños y las cantidades son valores orientativos, no límites estrictos.
| Procedimiento | Interesante cuando… | Coste inicial único | Limitaciones geométricas | Canales interiores | Posprocesado típico | Depende en gran medida de la pieza |
|---|---|---|---|---|---|---|
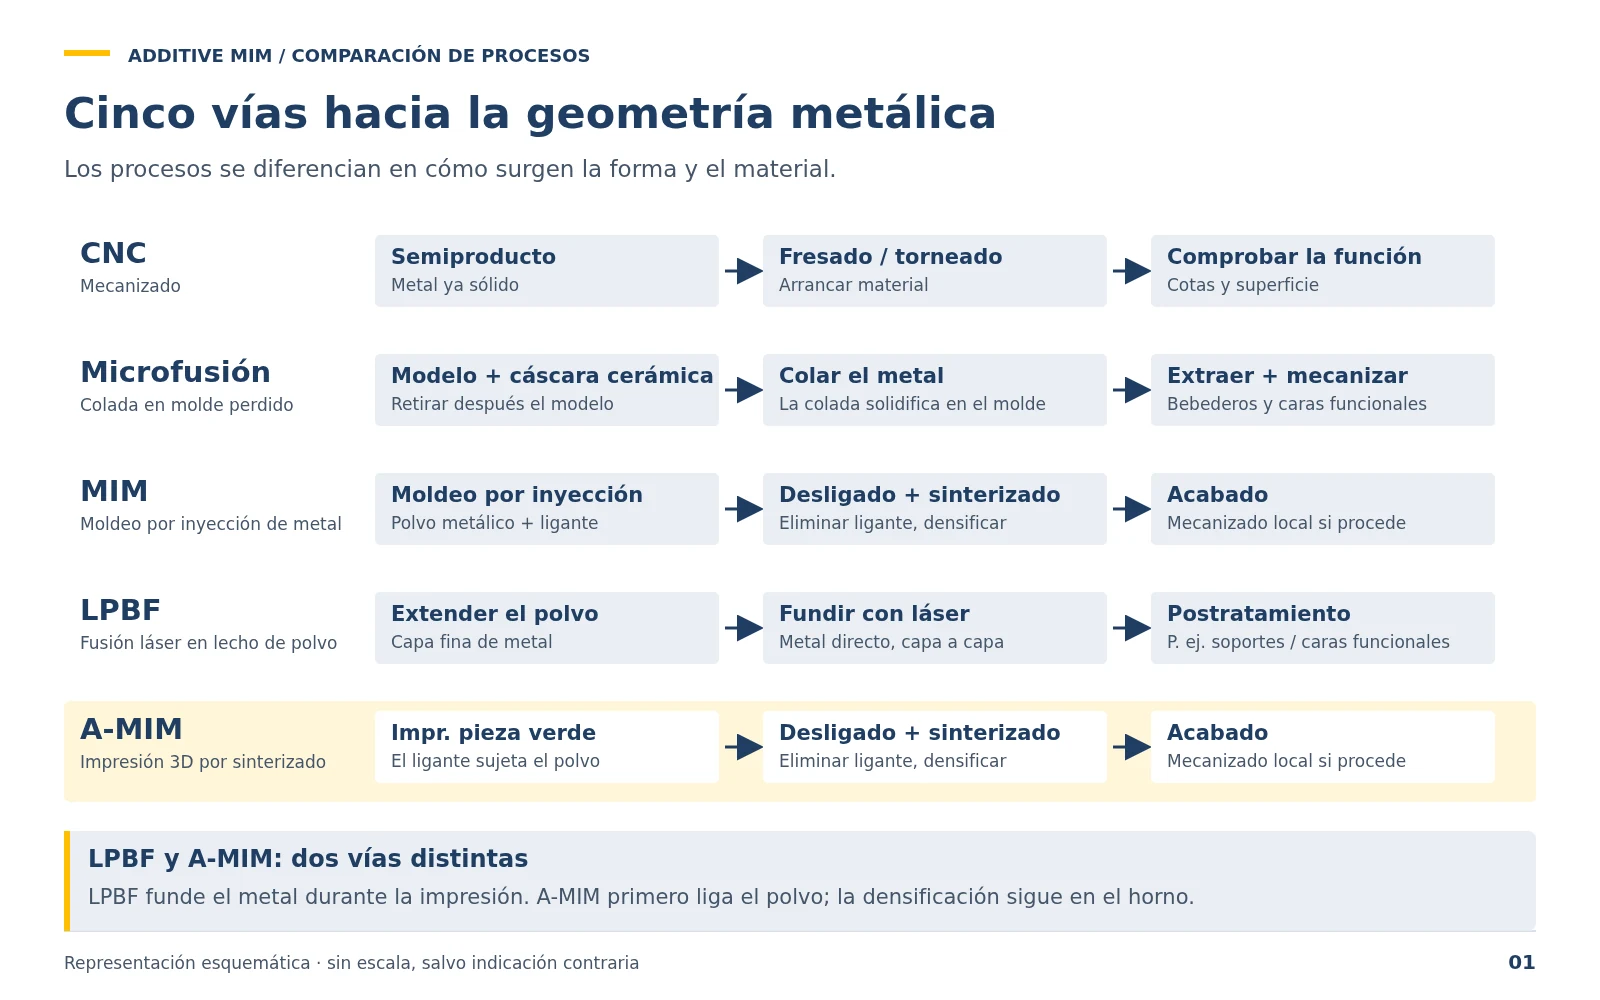
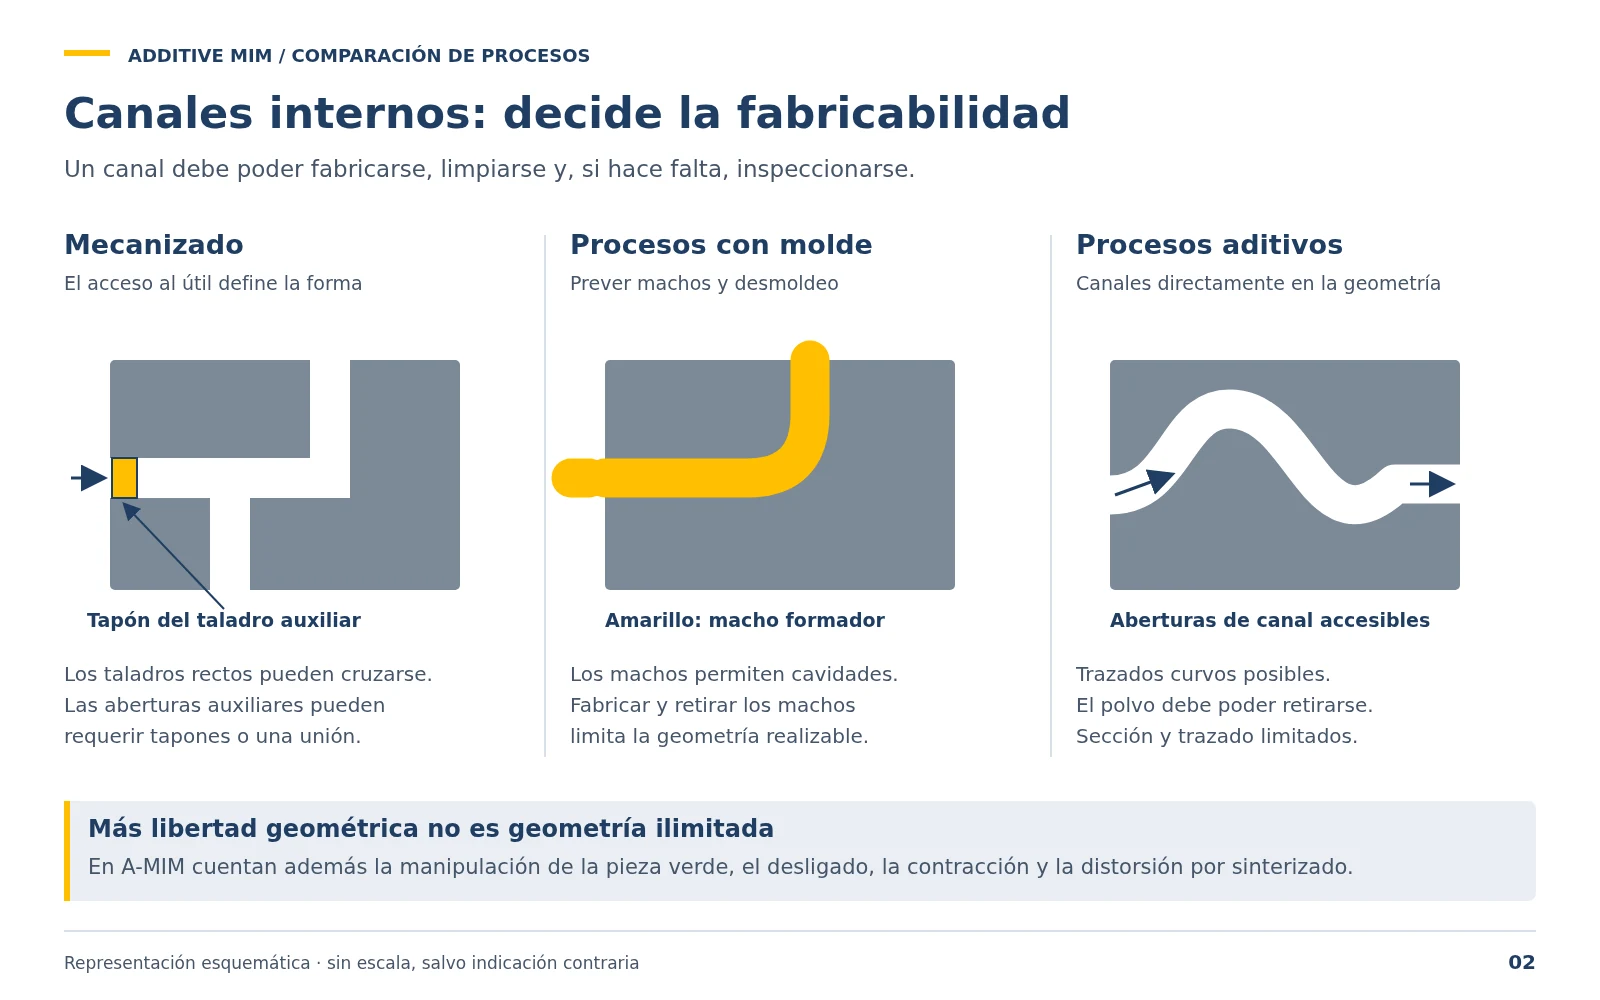
| Mecanizado CNC | Geometría de sencilla a media, alta precisión en muchas superficies, desde piezas individuales hasta series | Programación, dispositivos de sujeción y herramientas de corte; sin molde específico de la pieza | Acceso de la herramienta: formas interiores solo mediante taladros; contrasalidas costosas | Con limitaciones: taladros rectos, en su caso con tapones de cierre | Desbarbado y, en su caso, tratamiento térmico y rectificado | Volumen de arranque de viruta, número de amarres, consumo de material |
| Fundición a la cera perdida | Formas exteriores complejas, también piezas de mayor tamaño, series recurrentes | Utillaje para los modelos de cera; un molde cerámico perdido por cada pieza | Diseño adecuado para colada (espesores de pared, entrada de colada); cavidades mediante machos | Con limitaciones: mediante machos | Eliminar la entrada de colada, mecanizar las superficies funcionales | Coste del utillaje en relación con la cantidad, rechazos, alcance del mecanizado |
| MIM (moldeo por inyección de polvo metálico) | Piezas pequeñas y complejas en cantidades altas y constantes; conviene tenerlo en cuenta a partir de unas 50.000 piezas idénticas al año | Molde de inyección: coste inicial único elevado, modificaciones costosas | Desmoldeabilidad y plano de partición; contracción durante el sinterizado | Con limitaciones: mediante machos y plano de partición | Como en A-MIM: superficies funcionales cuando es necesario | Cantidad a partir de la cual el utillaje resulta rentable |
| Fusión láser (LPBF) | Geometrías muy complejas, construcción ligera, piezas individuales y pequeñas cantidades; hasta unas 50 unidades suele ser más económico que A-MIM | Sin molde; preparación del trabajo de fabricación, estructuras de soporte | Estructuras de soporte en voladizos, tensiones residuales | Sí; el polvo debe poder eliminarse | Separar de la plataforma de fabricación y de los soportes, tratamiento térmico, superficies funcionales | Altura de fabricación, aprovechamiento del volumen de fabricación, esfuerzo de soporte |
| A-MIM | Piezas complejas de hasta aproximadamente 150 × 100 × 80 mm y 60 cm³, variantes y familias de piezas, de unas 250 a 50.000 unidades al año para el conjunto de la familia | Sin molde; diseño del proceso (posición, soporte de sinterizado, compensación de la contracción) | Manipulación de la pieza en verde, desempolvado, contracción y deformación durante el sinterizado | Sí; el polvo debe poder eliminarse | Ajustes, roscas y asientos de estanqueidad cuando es necesario | Aprovechamiento del volumen de fabricación, soportes de sinterizado, alcance del mecanizado |
Valoración
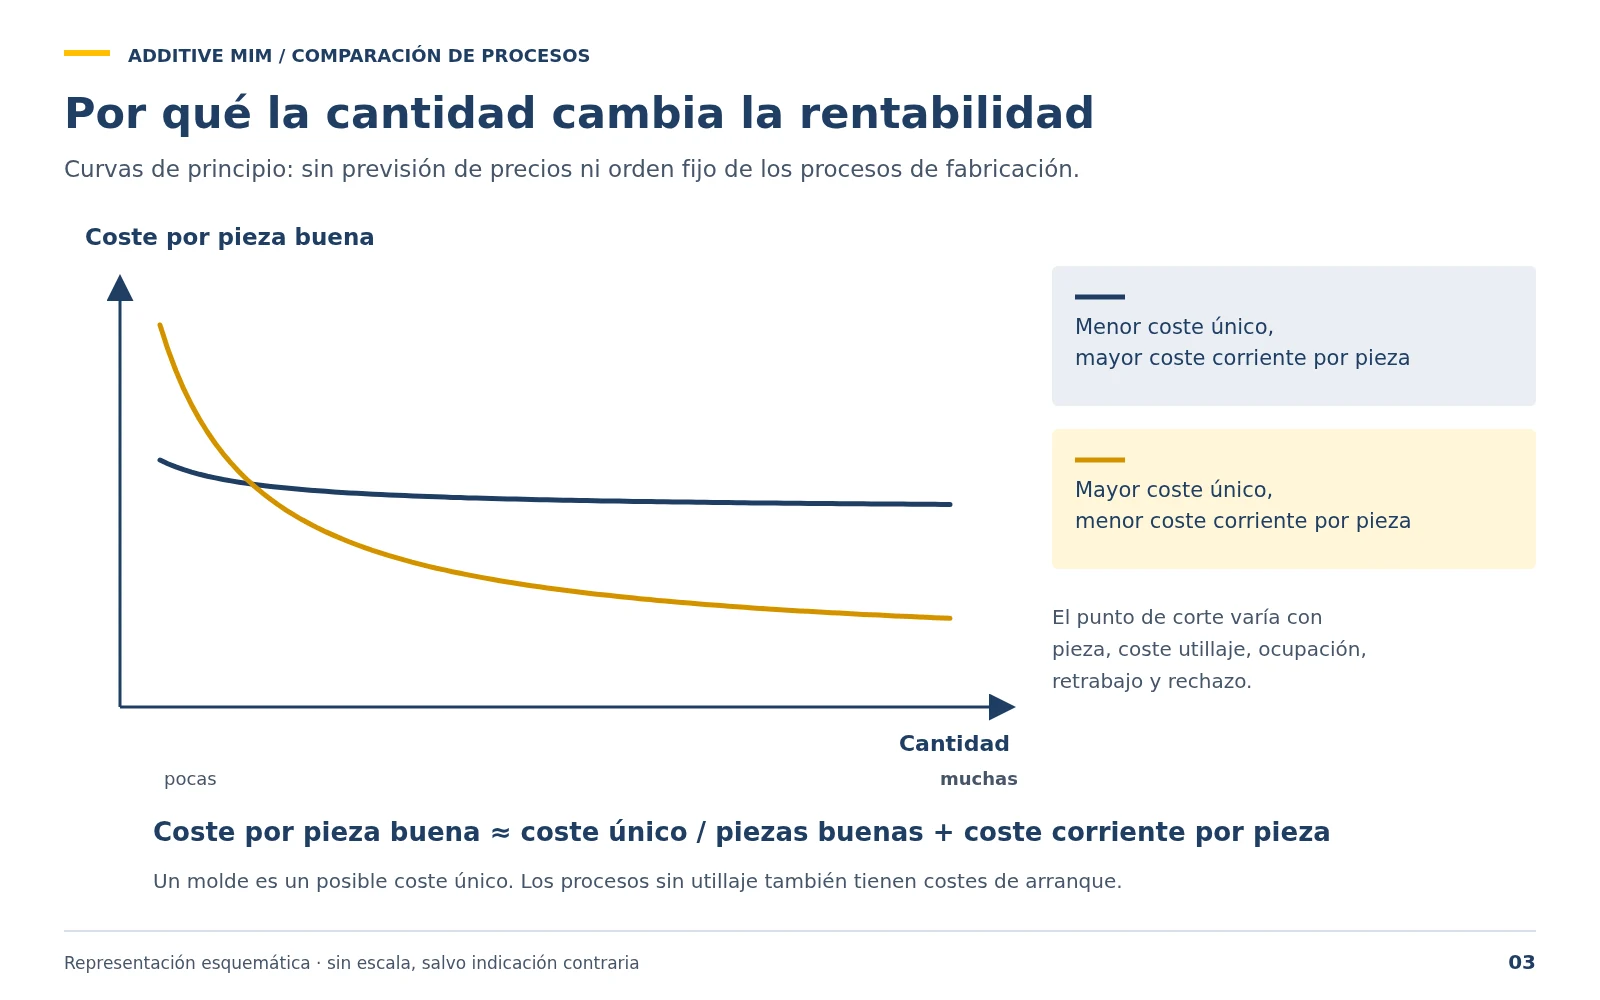
No existe una clasificación fija: dónde se sitúa A-MIM desde el punto de vista económico lo decide la pieza. Tendencias típicas:
- Frente a CNC suele tener ventaja con geometría compleja, mucho volumen de arranque de viruta y cantidades medias
- Frente a LPBF suele tener ventaja cuando se fabrican muchas piezas idénticas; para piezas individuales y pequeñas cantidades de hasta unas 50 unidades, LPBF suele ser más económico
- Frente a MIM suele estar en desventaja con cantidades muy altas, una vez amortizado el molde de inyección
- Frente a la fundición a la cera perdida y MIM suele ser más rápido en la primera muestra, porque no se construye un molde específico de la pieza
La elección correcta del procedimiento depende de la geometría, la cantidad, el requisito de tolerancia y la urgencia; siempre debería compararse la pieza lista para montar, no solo la pieza en bruto.