
No reproducir la pieza fresada.
Pensar correctamente la pieza en bruto.
Una geometría de pieza fresada adoptada 1:1 suele aprovechar solo en parte las posibilidades de A-MIM. Aun así, sigue siendo cierto que un diseño ya existente es un punto de partida razonable. Si resulta adecuado sin modificaciones o si se vuelve más económico con adaptaciones, debe comprobarse en la pieza concreta.
Tres preguntas que conviene distinguir
1
¿Es la aplicación adecuada en principio?
¿Encajan el tamaño, la forma, el material y la cantidad con la familia de procedimientos? Para ello basta con el diseño existente.
2
¿Mejora la pieza con adaptaciones?
Por ejemplo, integrar funciones, homogeneizar los espesores de pared o ahorrar material. Es una posibilidad, no un requisito.
3
¿Qué necesita la fabricación?
Posición en el volumen de fabricación, soporte de sinterizado, compensación de la contracción, sobremedidas de mecanizado. Este diseño del proceso forma parte de la fabricación.
Las indicaciones de esta página ayudan con la pregunta 2; quien prefiera que se verifique primero su pieza sin modificaciones, puede hacerlo. Ir a la verificación de piezas
Lo que funciona bien como pieza en bruto
A-MIM puede generar formas que en el fresado serían imposibles o desproporcionadamente caras:
Canales internos
Cavidades interiores de forma libre
Conducción de fluidos, refrigeración, descarga, sin taladro desde el exterior
Contrasalidas
Geometría sin dirección de desmoldeo
No se necesita molde; que una contrasalida sea fabricable depende del procedimiento de impresión (p. ej., necesidad de soportes, desempolvado)
Integración de funciones
Varias funciones en una sola pieza
Soporte + canal + conexión en una única pieza en bruto sinterizada
Reducción de conjuntos
3 piezas se convierten en 1
Pueden eliminarse las uniones, el montaje y las inspecciones asociadas; la comprobación de estanqueidad de la pieza terminada se mantiene
Cómo se puede mejorar una pieza para A-MIM
1
Pensar primero la pieza en bruto
No preguntarse solo «¿cómo lo fresaría?», sino también «¿qué puede aportar ya la pieza en bruto?». De ahí se deduce qué superficies se posprocesan.
2
Integrar funciones
Incorporar canales, cajeras, nervios y conexiones directamente en la pieza en bruto, en lugar de planificarlos como operaciones de mecanizado posteriores.
3
Definir conscientemente las superficies críticas
¿Qué superficies requieren una tolerancia estrecha o un mejor acabado superficial y cuáles no? La respuesta determina el alcance del mecanizado.
4
Evitar masa donde no sea necesaria
Las zonas macizas junto a paredes delgadas se contraen de forma desigual y pueden deformarse. Conviene mantener espesores de pared lo más uniformes posible y evitar material macizo innecesario.
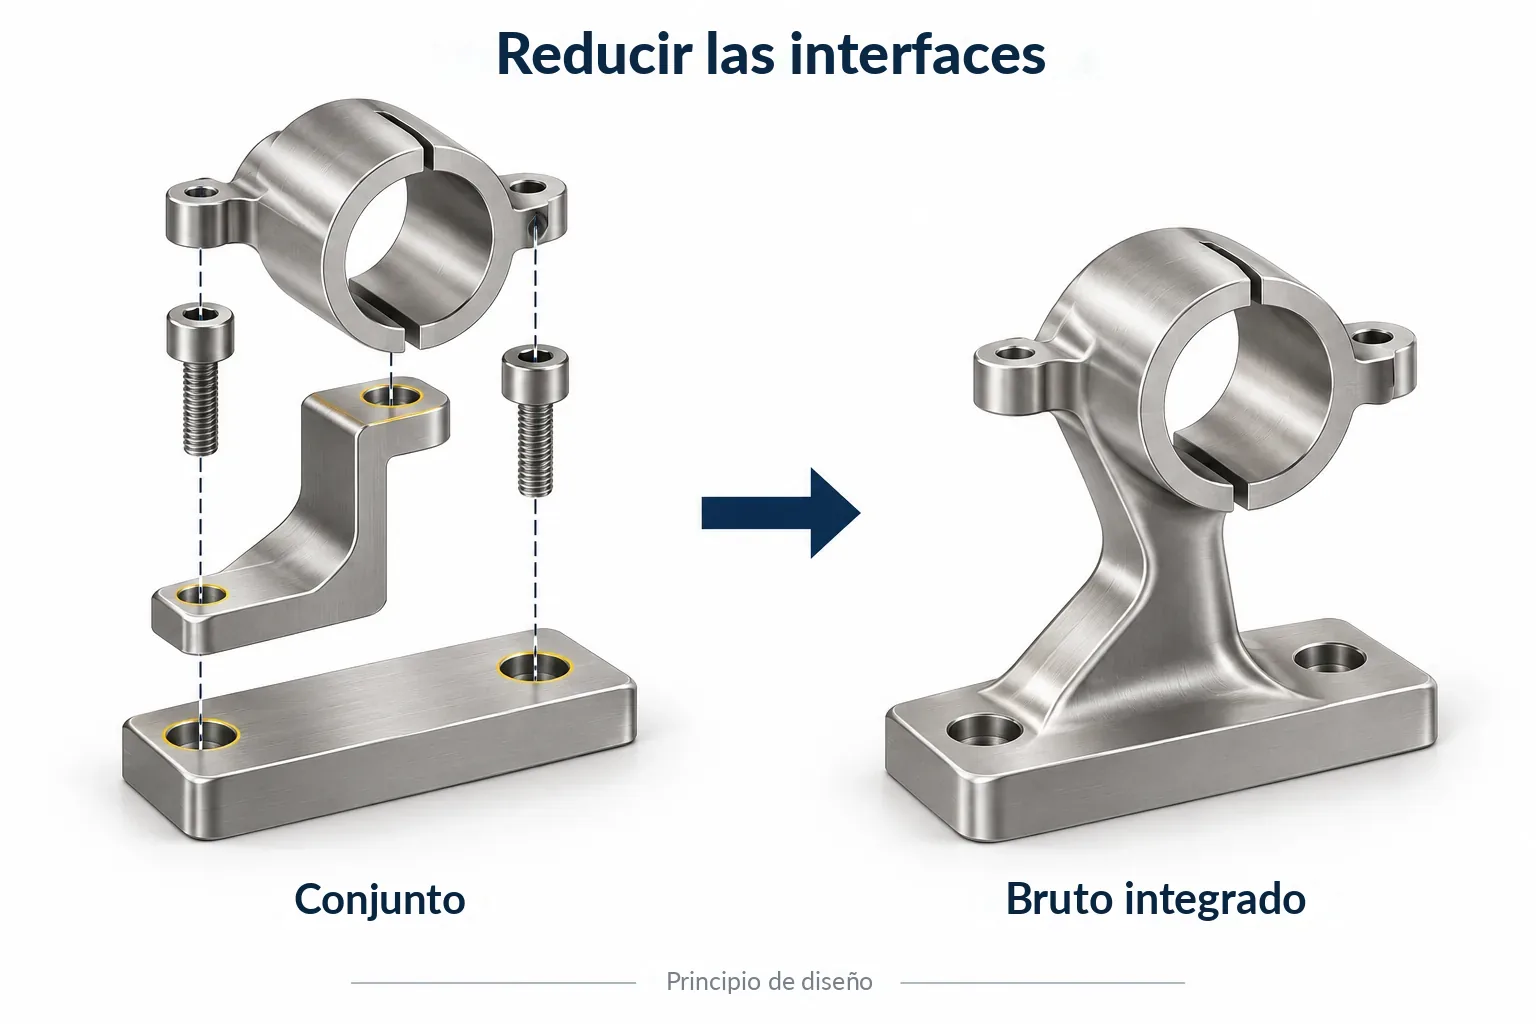
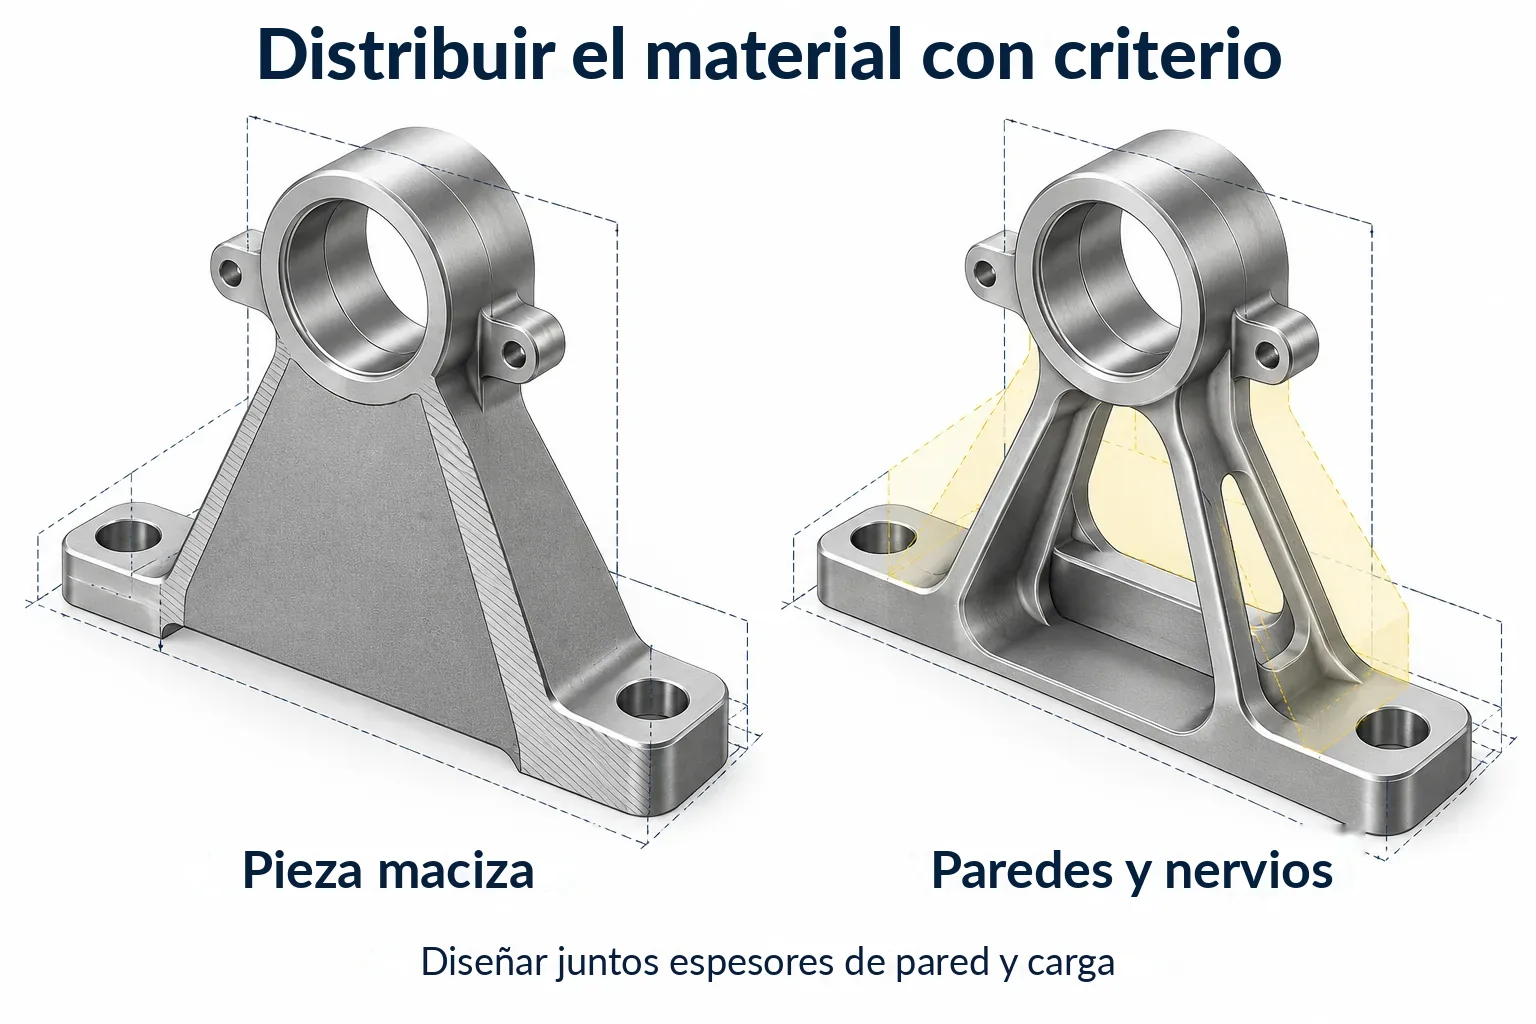
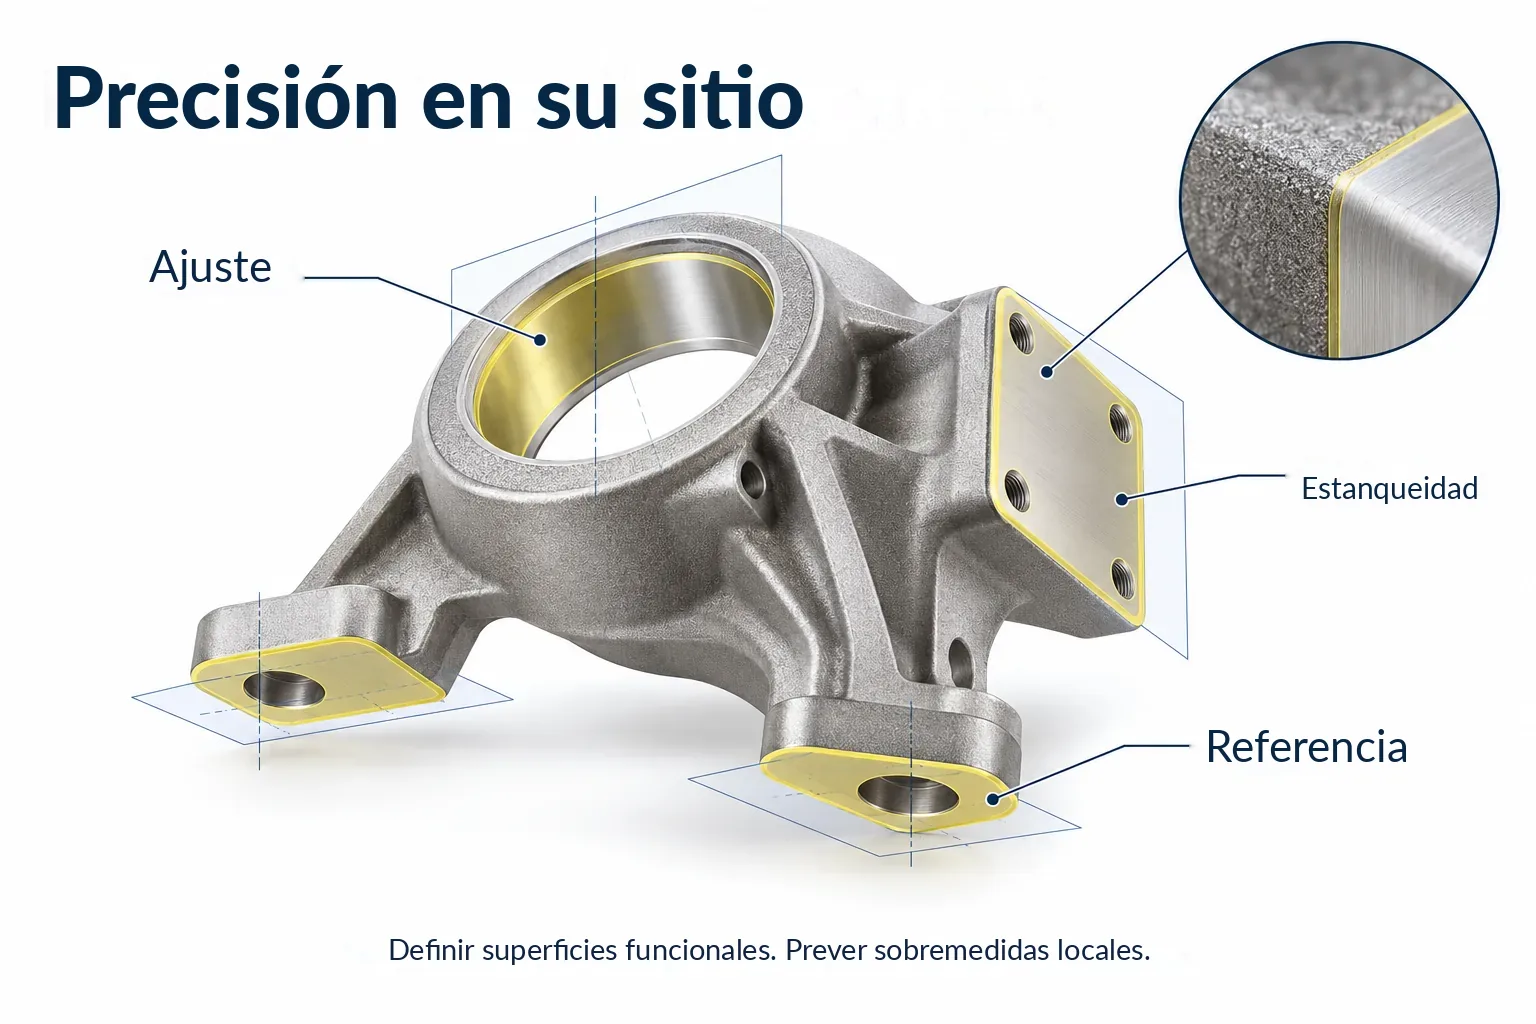
Principios de diseño típicos
No pensar solo en una pieza fresada
Diseñar la geometría para el proceso de sinterizado
Una forma de pieza fresada adoptada 1:1 puede ser adecuada, pero a menudo no aprovecha las ventajas
Contemplar el reproceso localizado
Planificar desde el principio qué se mecaniza
Prever sobremedida en las superficies de mecanizado, pero solo allí
Espesores de pared uniformes
Sin cambios bruscos de grueso a delgado
La masa distribuida de forma desigual se contrae de forma desigual
Tener en cuenta el comportamiento durante el sinterizado
¿Cómo se apoya la pieza en el horno?
Superficies grandes sin apoyo, voladizos: tenerlos en cuenta con antelación
El comportamiento durante el sinterizado no es solo un parámetro del proceso: el diseño también influye en él.
Entender el sinterizado →