
No todo con precisión.
Solo lo que es funcionalmente crítico.
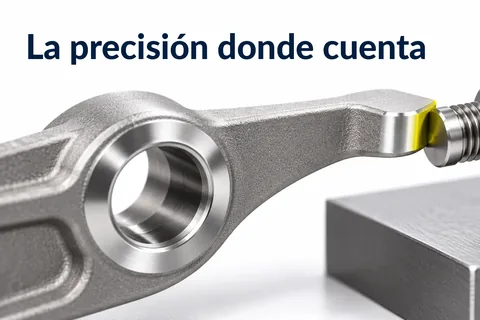
El posprocesado es una parte normal de la cadena de proceso A-MIM. Se mecaniza donde el sinterizado no proporciona la tolerancia o el acabado superficial necesarios; cuánto es, lo decide la función.
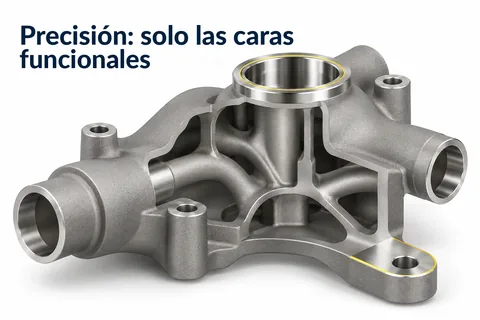
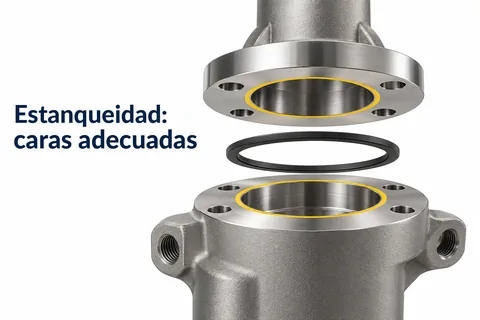
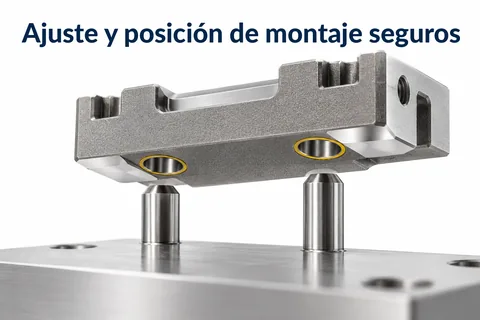
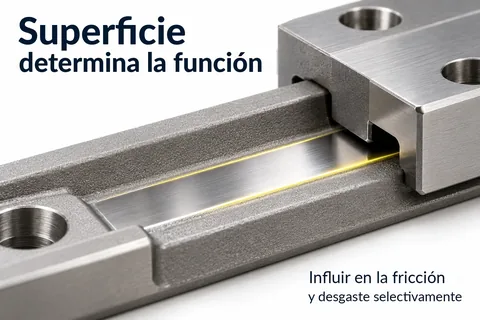
Zonas típicamente críticas
Estas superficies y características suelen requerir un posprocesado específico:
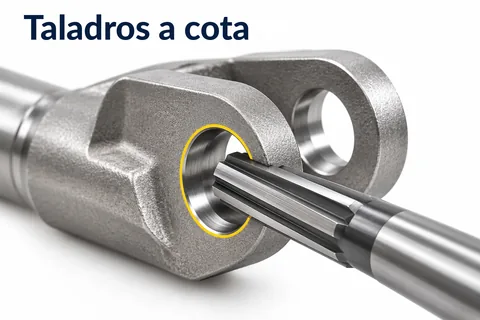
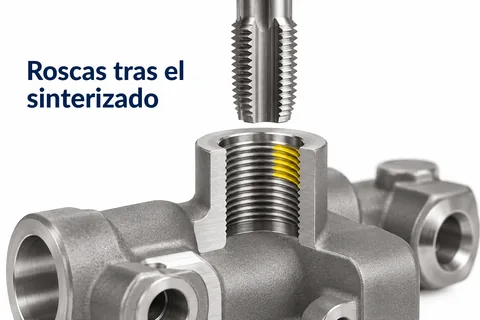
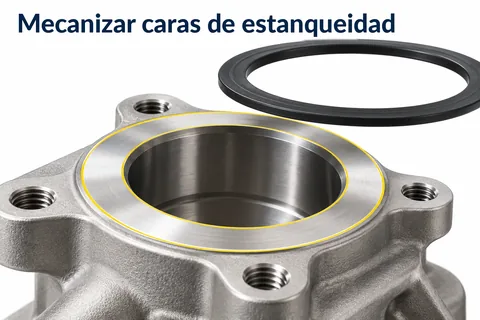
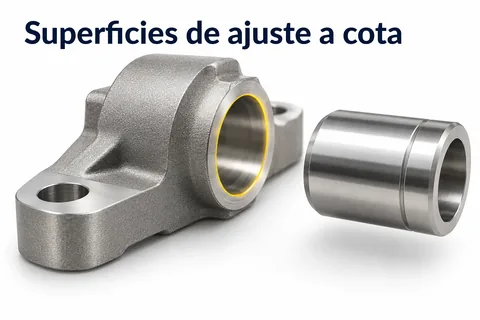
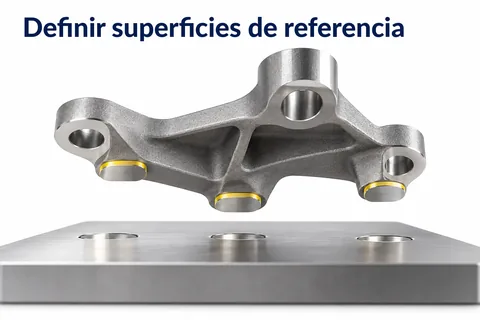
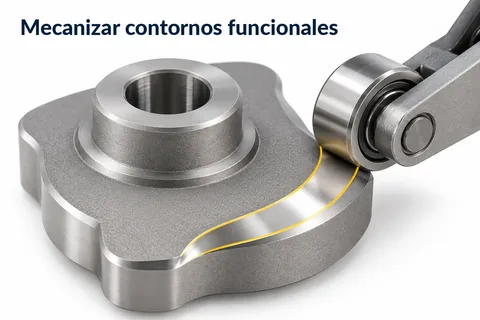
Dónde suele bastar la pieza en bruto
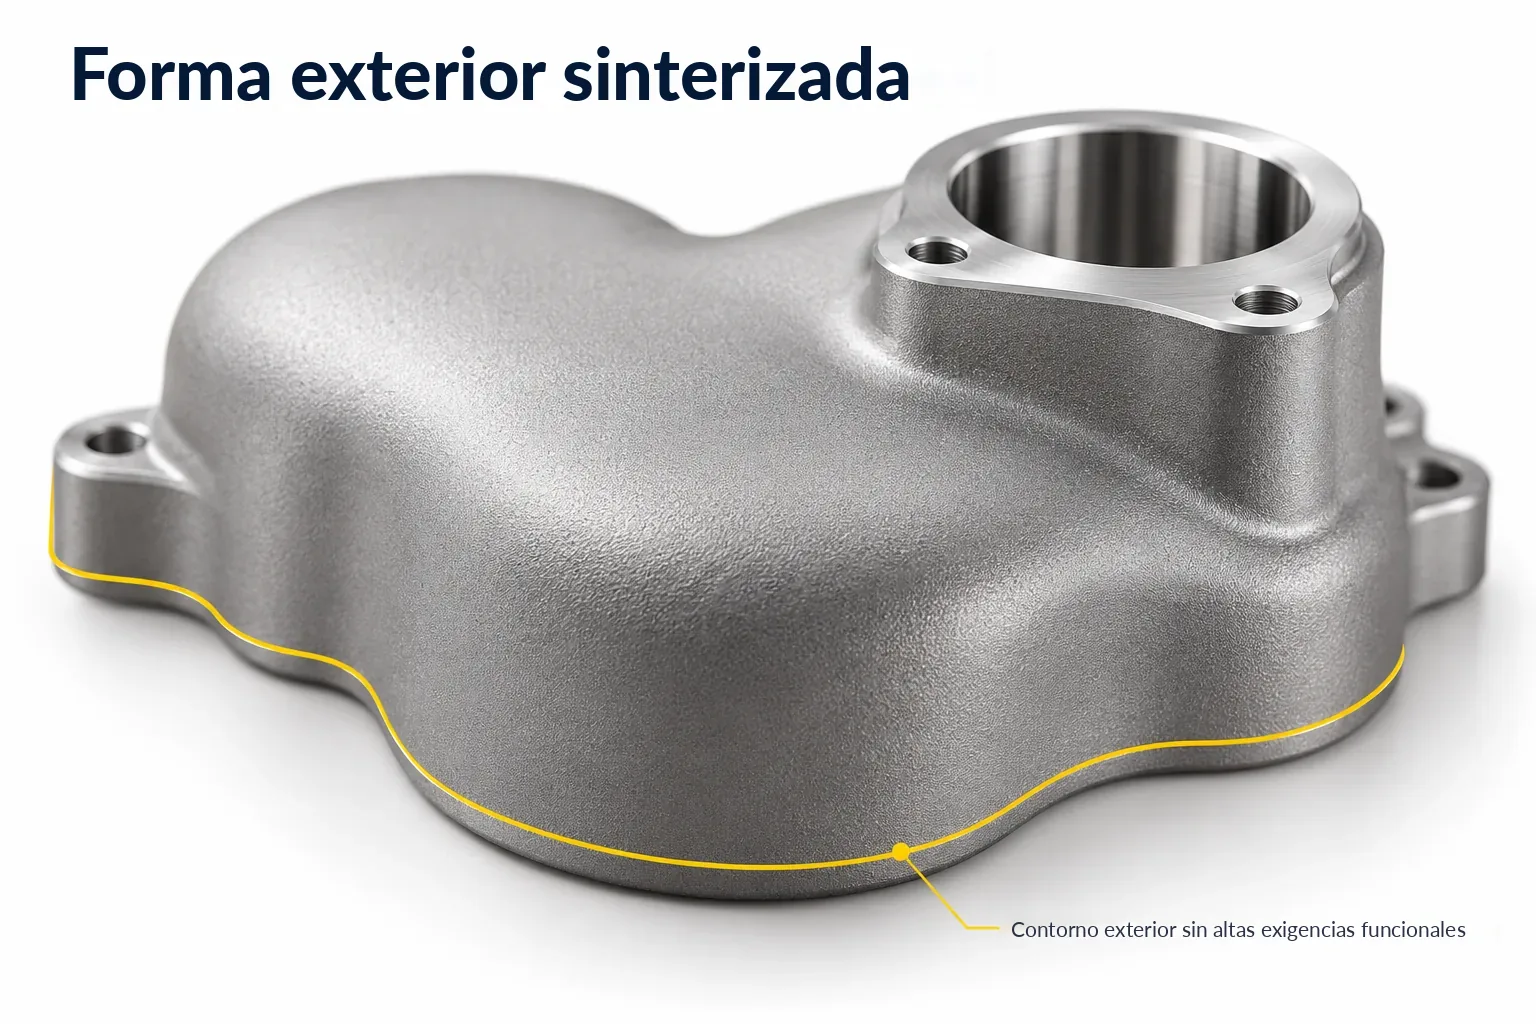
No es necesario mecanizar todas las superficies. Amplias zonas de una pieza en bruto A-MIM bien diseñada pueden permanecer en estado sinterizado:
- Zonas exteriores geométricamente no críticas: la forma es correcta y la tolerancia no importa
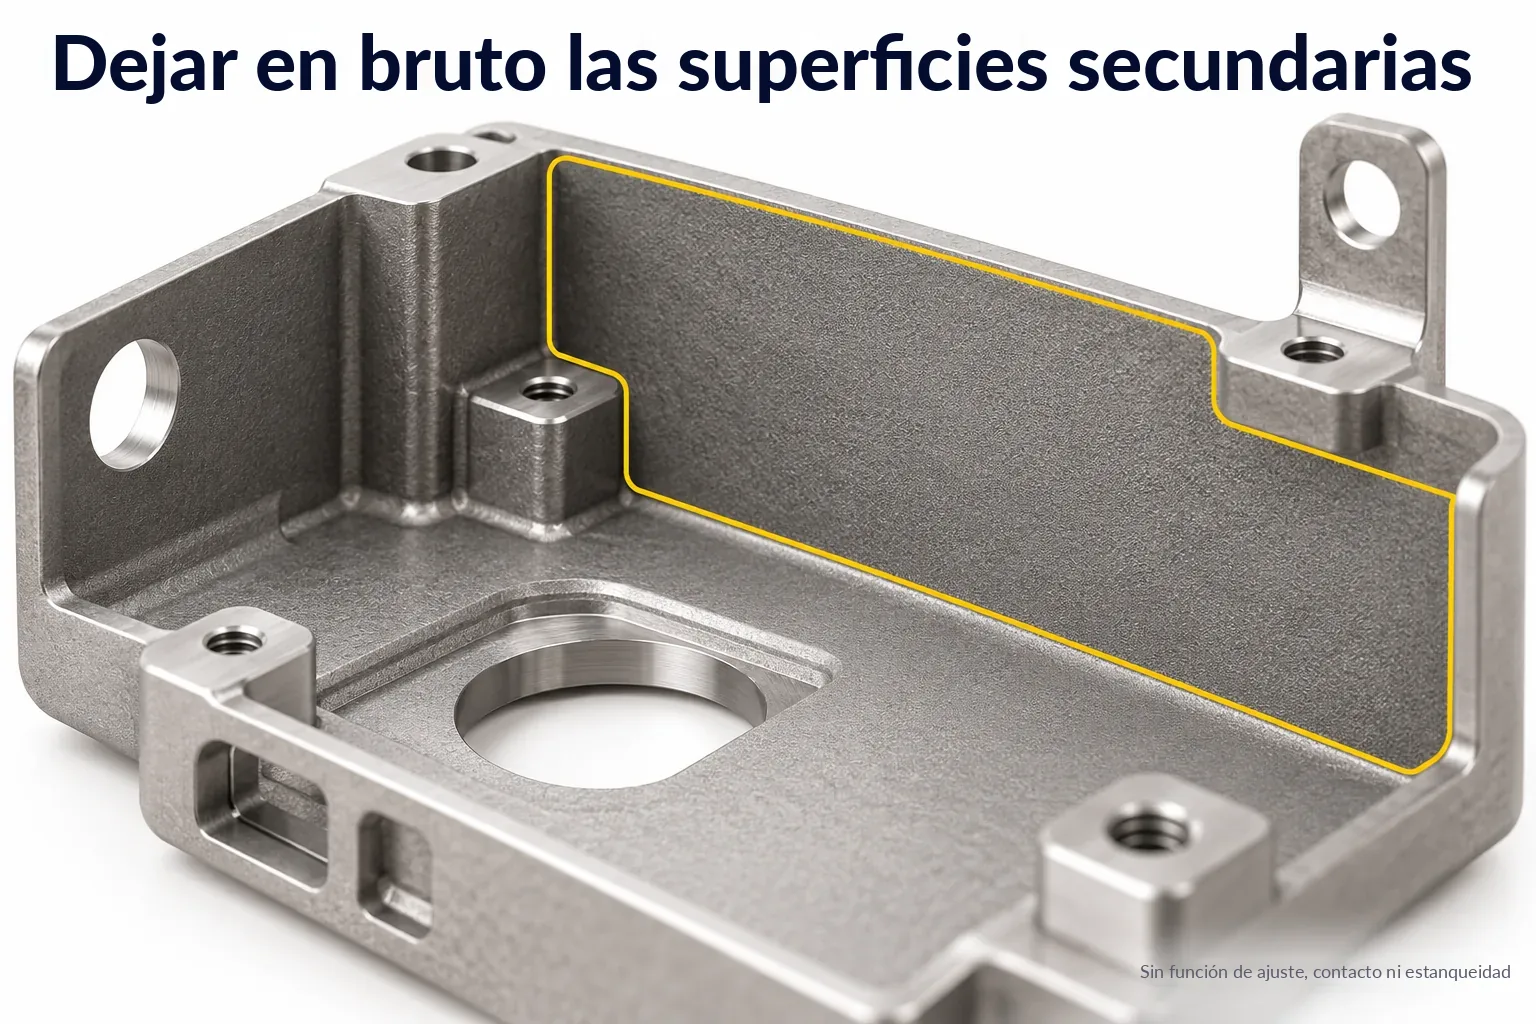
- Superficies secundarias no funcionales: superficies visibles sin contacto ni función de estanqueidad
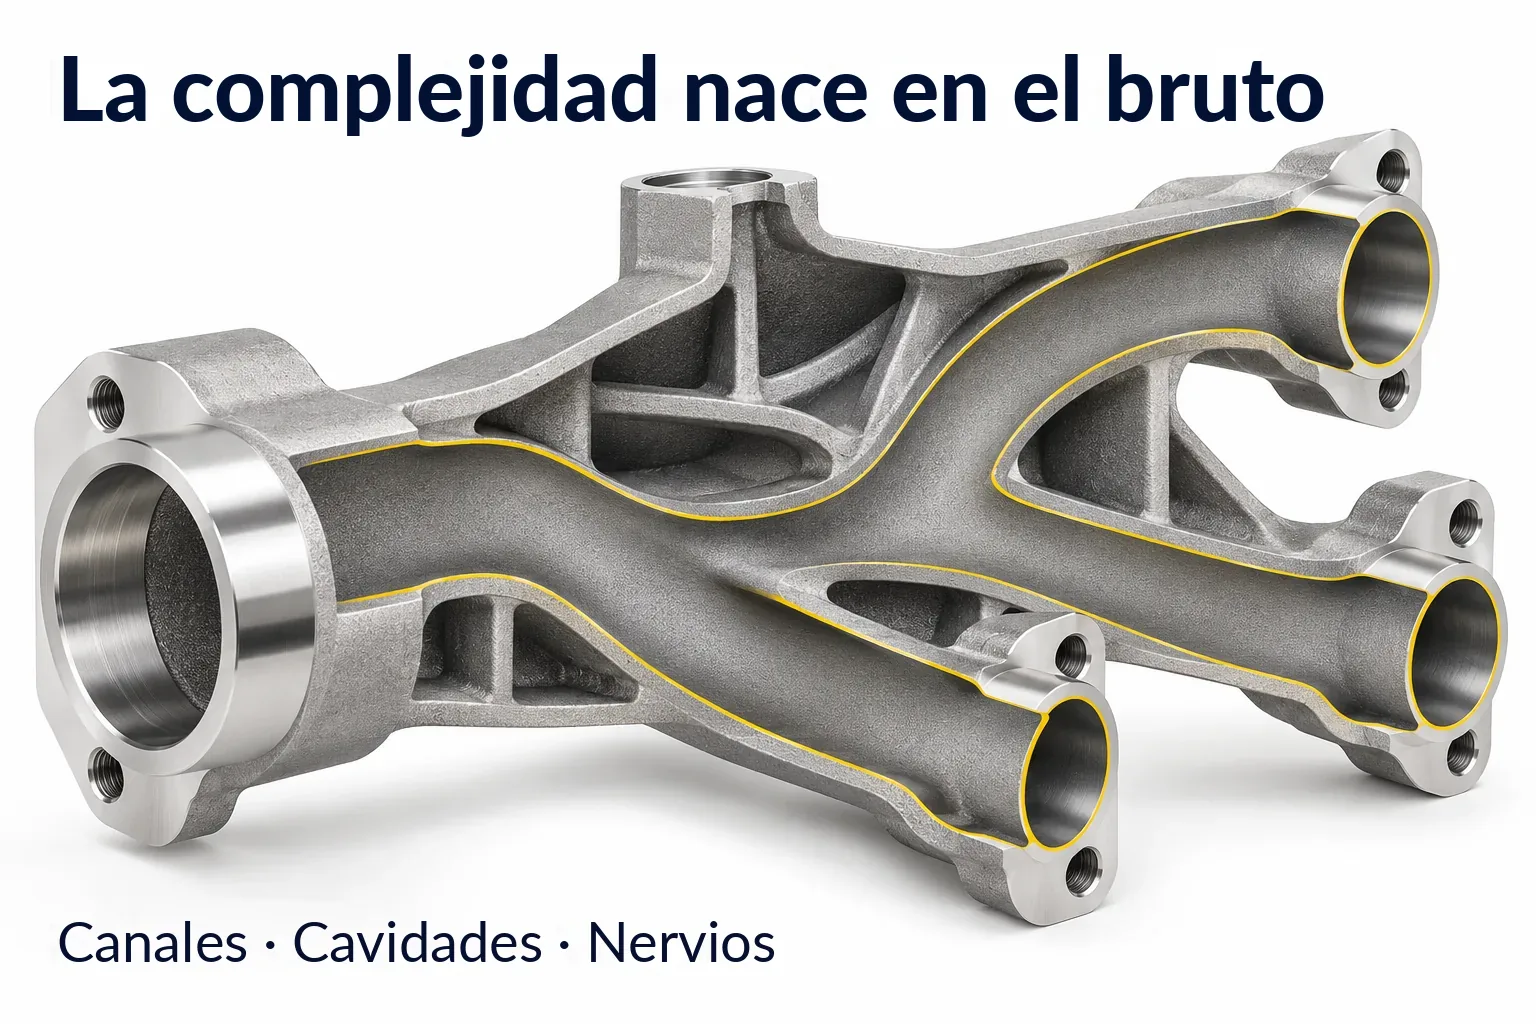
- Complejidad integrada: canales internos, cavidades y nervios que no requieren ajuste
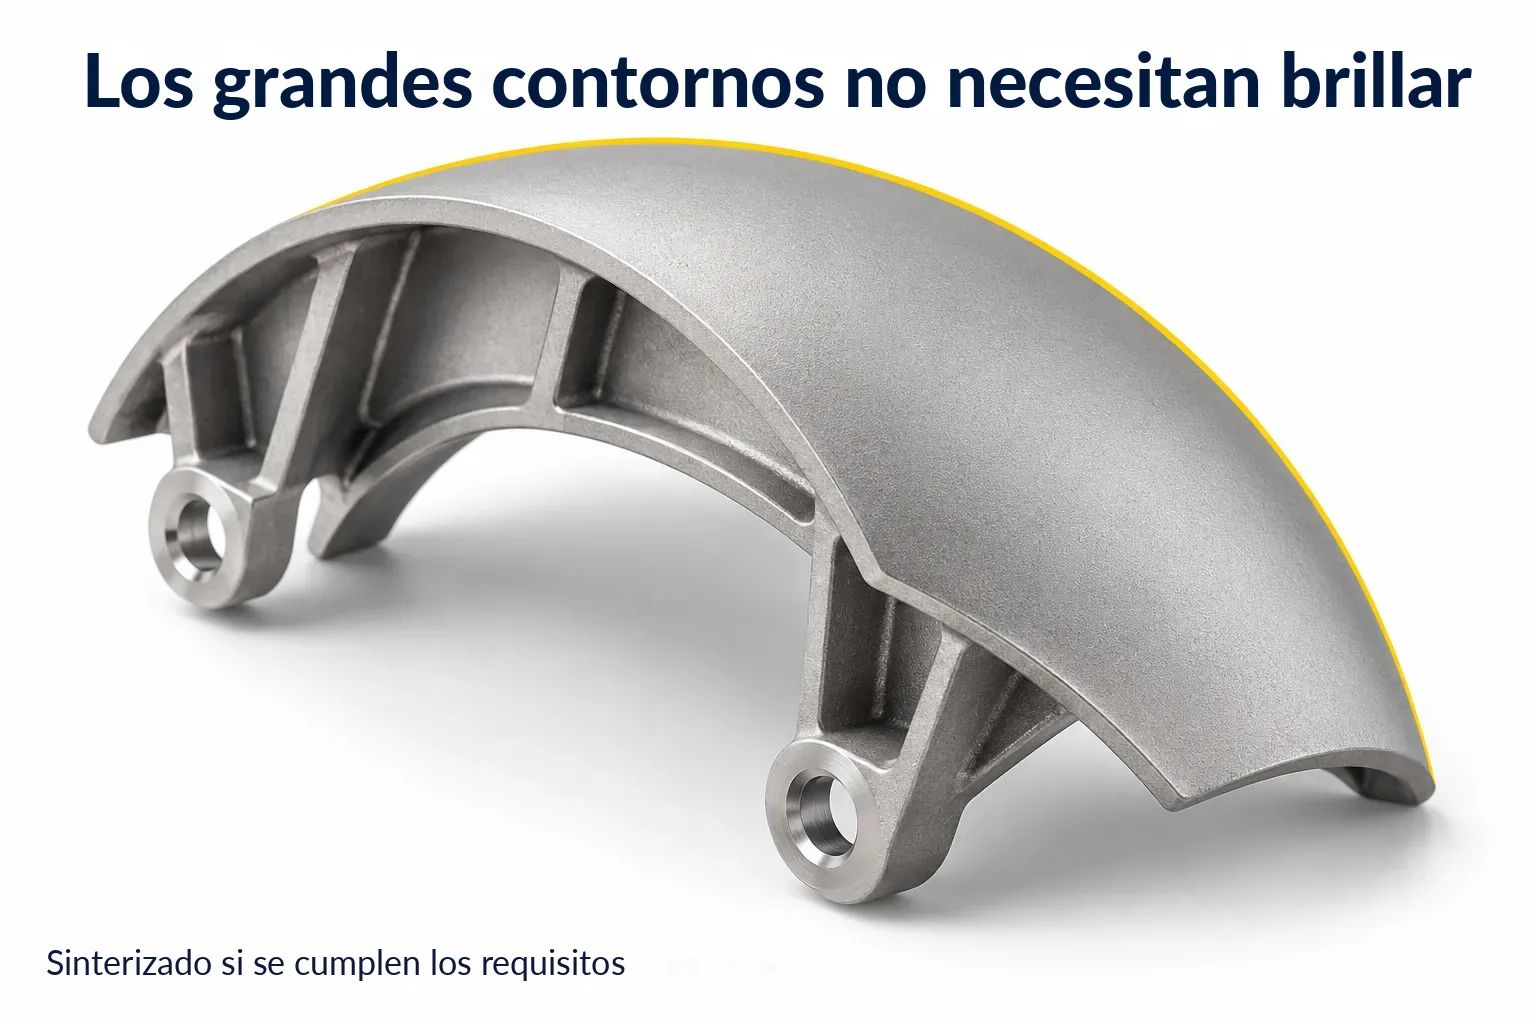
- Contornos de gran superficie: cuando la exactitud dimensional dentro del rango de sinterizado es suficiente
Cuándo resulta razonable el posprocesado
Lógica económica básica
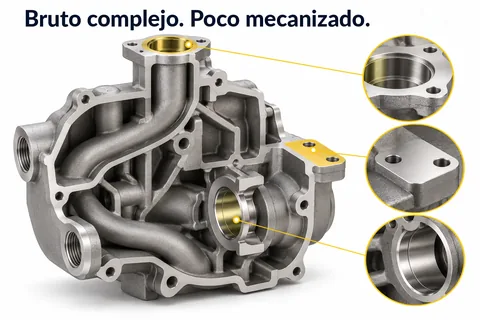
La pieza en bruto aporta la forma → se mecaniza lo que exige la función → se compara la pieza lista para montar.
Cuantas menos superficies deban mecanizarse, mayor suele ser la ventaja. También una pieza en bruto mecanizada en mayor medida puede tener sentido, por ejemplo si, frente al mecanizado desde material macizo, ahorra claramente arranque de material o amarres. Lo decisivo es toda la cadena de fabricación.
Recomendación: prever sobremedidas de mecanizado solo en las superficies que las necesiten y definir pronto el alcance; así la comparación con otros procedimientos resulta fiable.
Cómo puede ser en la práctica: conceptos de aplicación con situación de partida, posible ventaja y mecanizado restante.
Ver ejemplos prácticos →