ClickToFit
ClickToFit
Fabricación · Datos · Cadenas de proceso

Tecnología A-MIM

Cadena de proceso, variantes del procedimiento y materiales en detalle.

Cadena de proceso
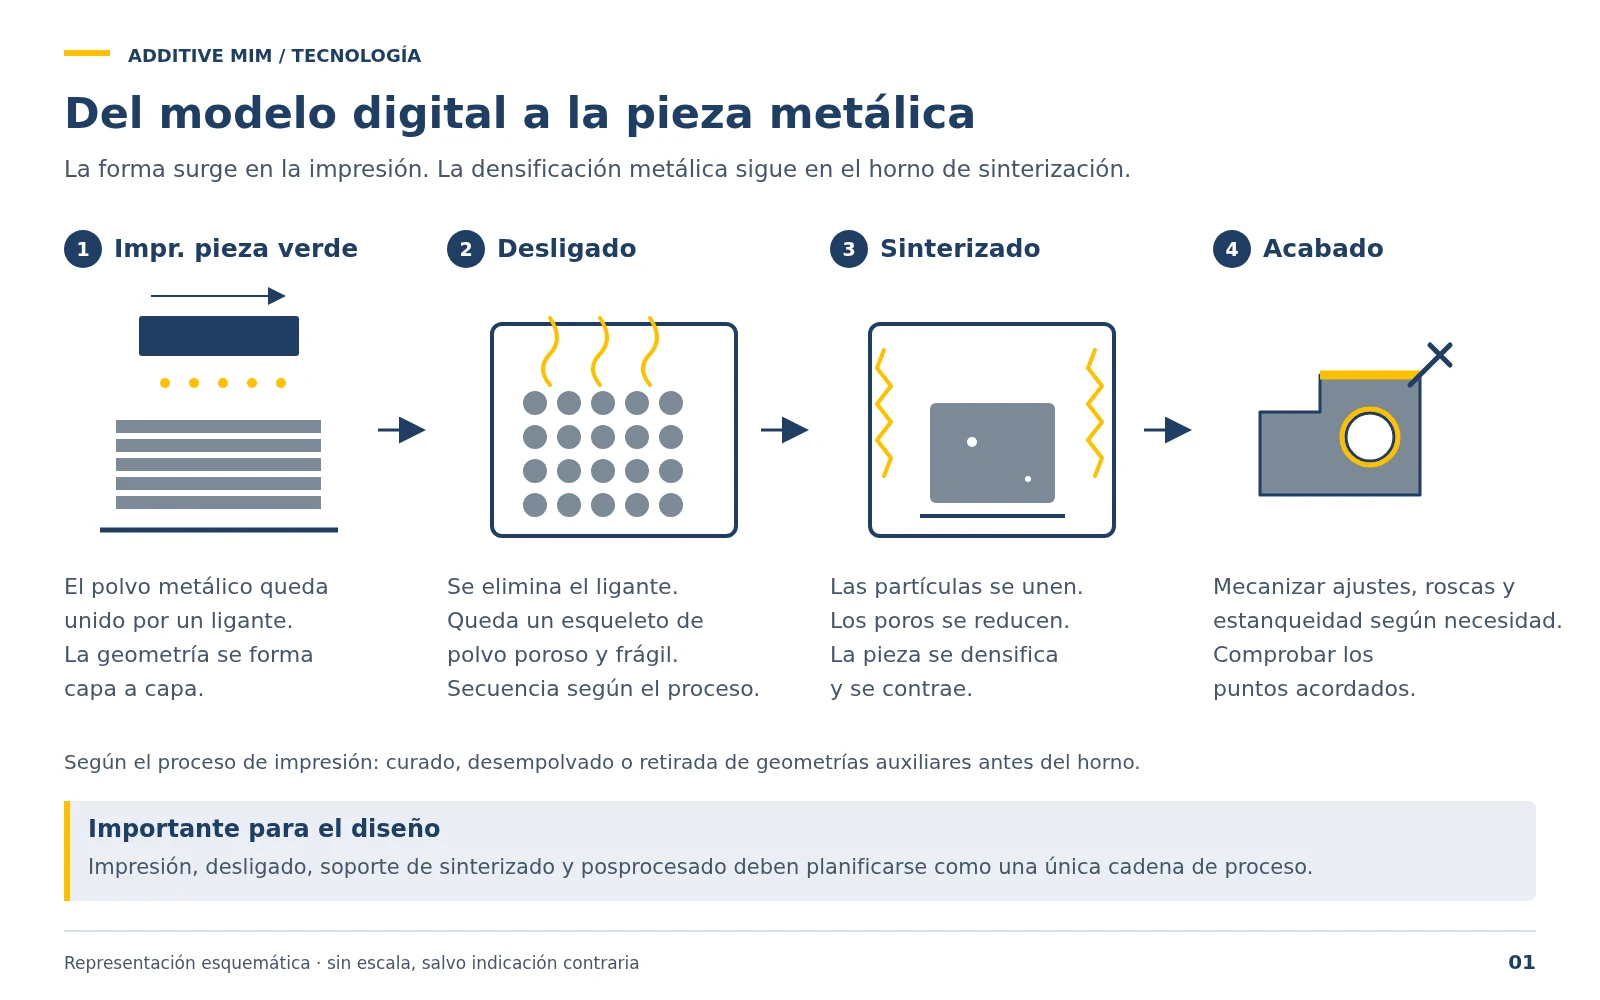
Del modelo digital a la pieza metálica: imprimir la pieza en verde, desligar, sinterizar y terminar. La forma se genera en la impresión; la densificación metálica tiene lugar después en el horno de sinterizado.
Toque para ampliar
1
Impresión (pieza en verde)
El polvo metálico se va construyendo capa a capa junto con un ligante hasta formar la pieza en verde, es decir, la pieza todavía sin sinterizar y mecánicamente delicada. La proporción de ligante depende del procedimiento de impresión.
2
Desligado (debinding)
El ligante se elimina, según el procedimiento, por vía térmica, con disolvente o por vía catalítica. Queda una pieza porosa que apenas se mantiene cohesionada.
3
Sinterizado
A una temperatura que depende del material y que se sitúa por debajo del punto de fusión, las partículas metálicas se unen, los poros se reducen, la pieza se densifica y se contrae: como valor orientativo, aproximadamente un 15–20 % lineal, y no de forma idéntica en todas las direcciones.
4
Acabado final
Mecanizar, si es necesario, los ajustes, las roscas y las superficies de estanqueidad, e inspeccionar las características acordadas.
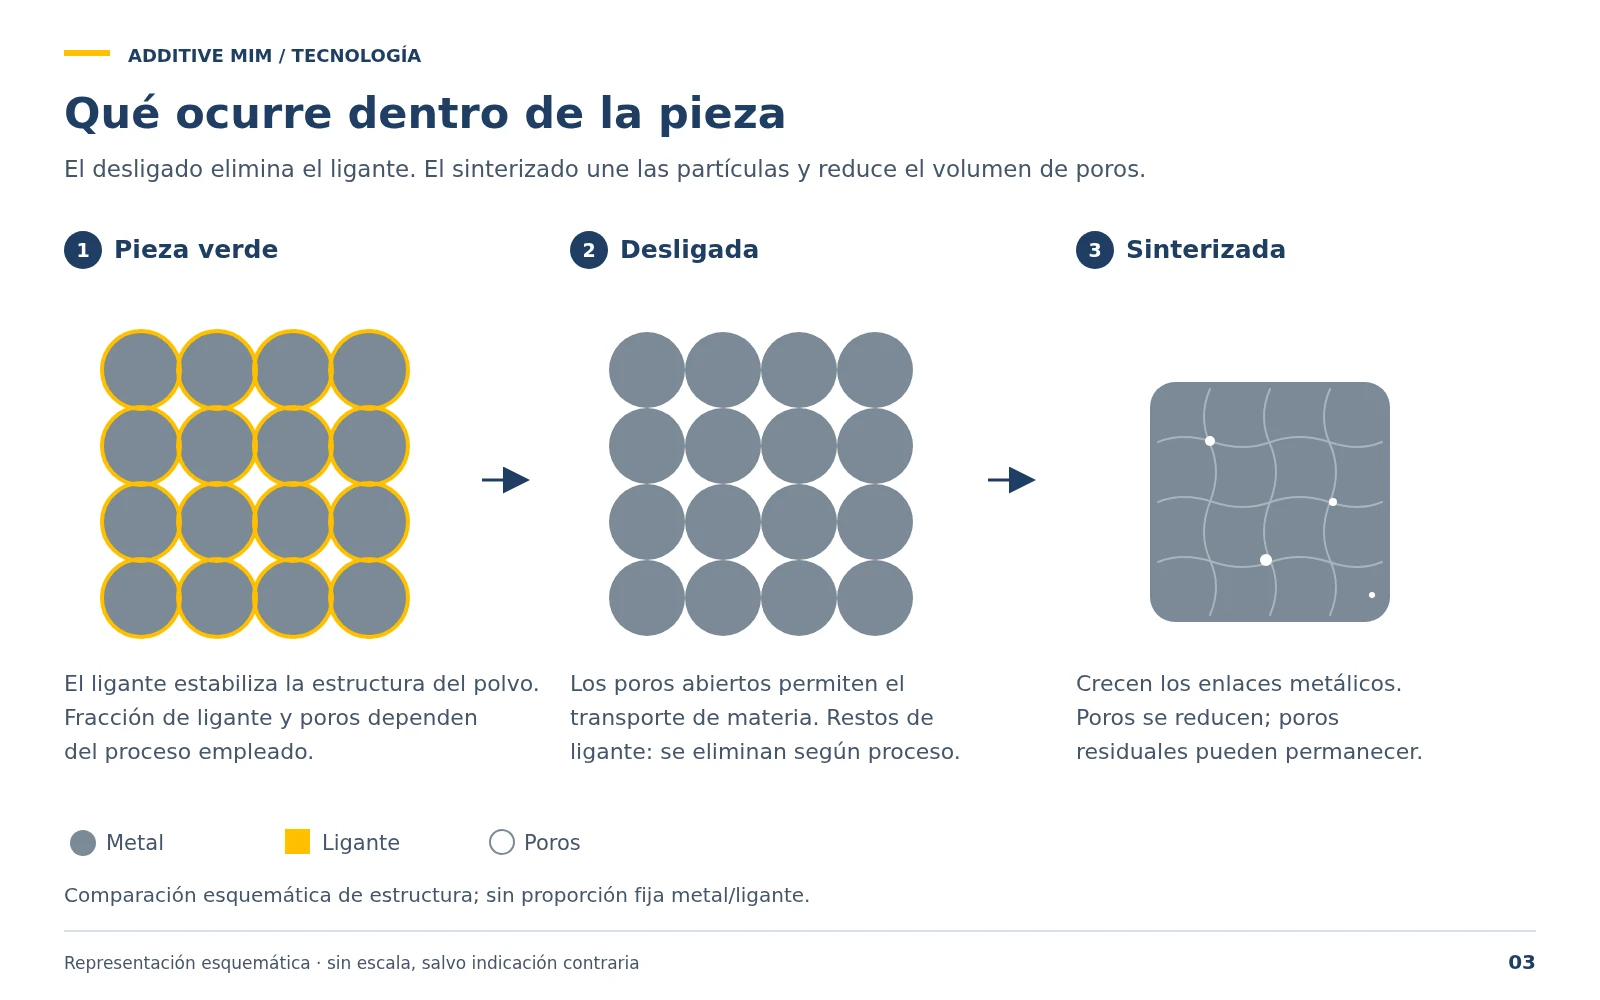
Lo que ocurre en el interior de la pieza: pieza en verde, estado desligado y estado sinterizado a nivel de partículas. El desligado elimina el ligante; el sinterizado une las partículas y reduce el volumen de poros.
Toque para ampliar
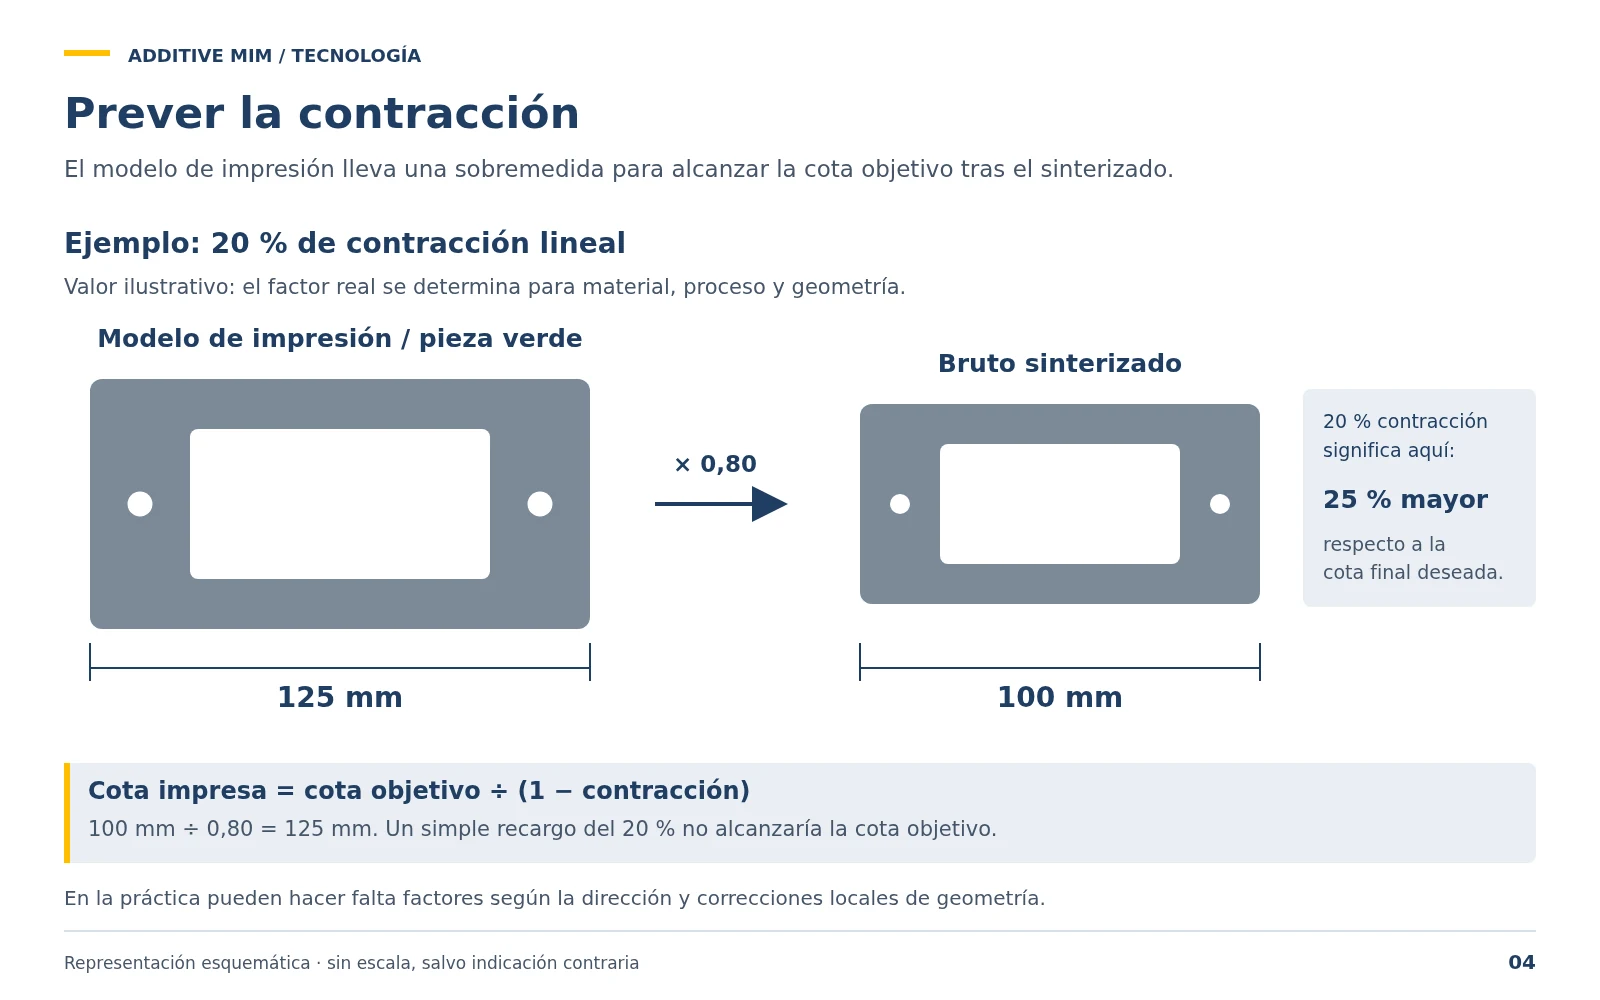
Planificar la contracción de antemano; ejemplo de cálculo con un 20 por ciento de contracción lineal: un modelo de impresión de 125 mm da como resultado una pieza en bruto sinterizada de 100 mm. Cota de impresión igual a cota objetivo dividida por 1 menos la fracción de contracción.
Toque para ampliar

Variantes del procedimiento

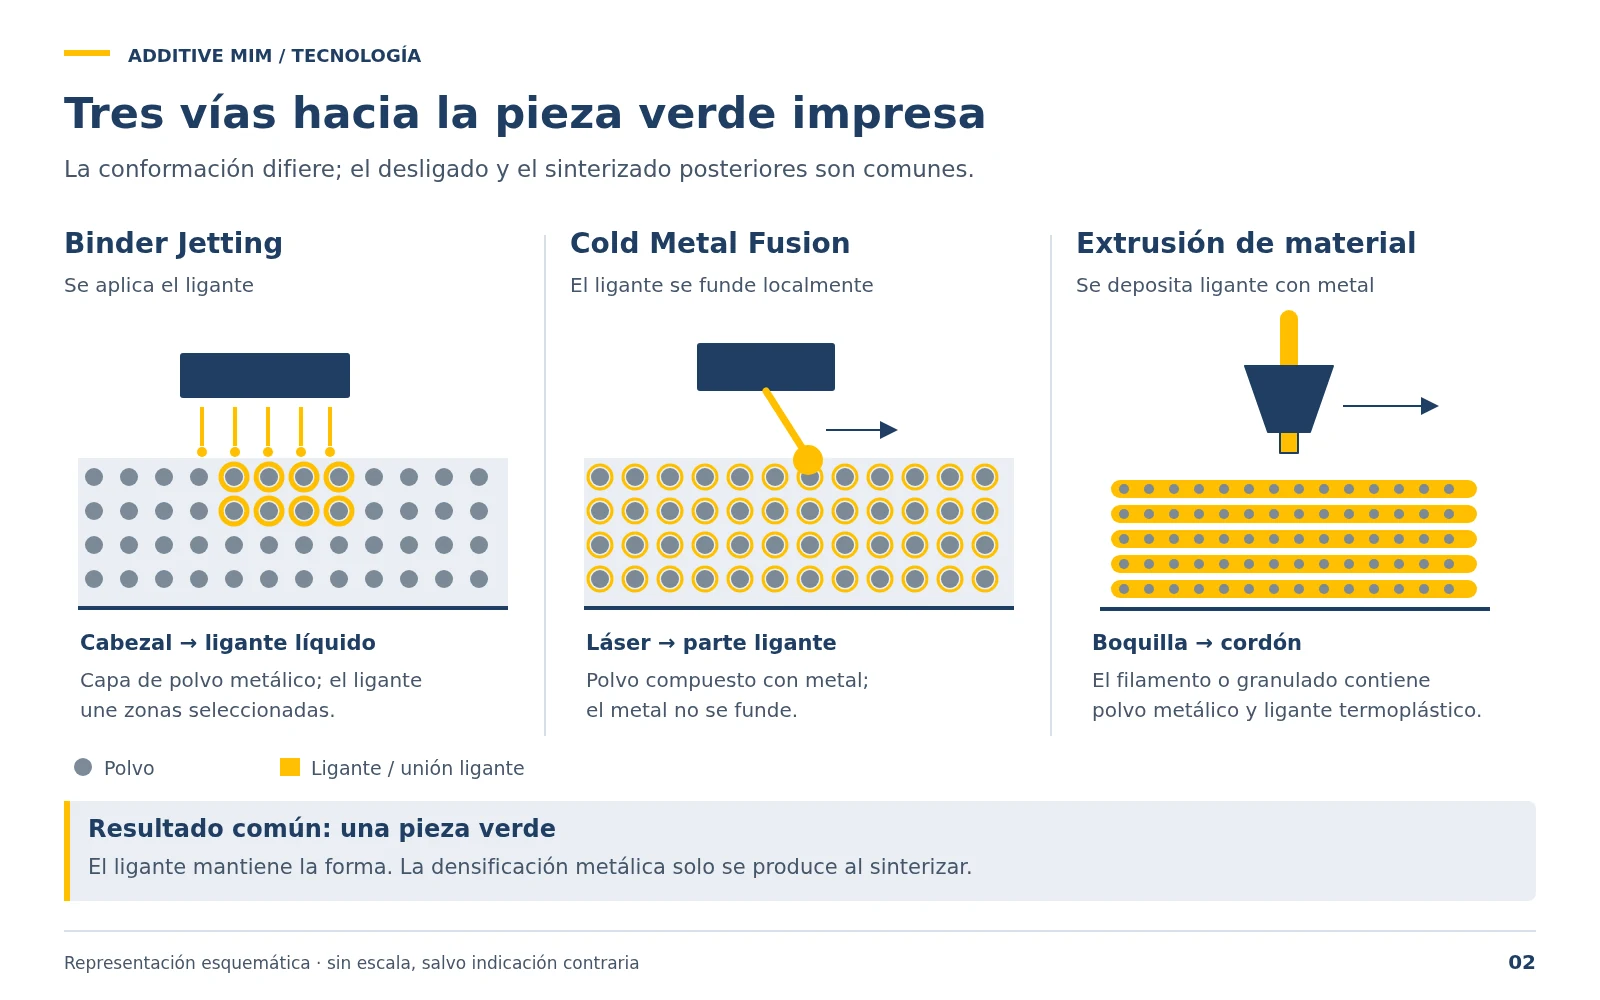
Tres vías hacia la pieza en verde impresa: Binder Jetting, Cold Metal Fusion y extrusión de material. Lo que varía es el conformado; el desligado y el sinterizado son comunes a todas.
Toque para ampliar
Procedimiento Principio Características típicas
Binder Jetting Un cabezal de impresión aplica ligante líquido capa a capa sobre un lecho de polvo metálico. Las piezas quedan soportadas en el lecho de polvo y caben muchas piezas en un mismo volumen de fabricación. Ejemplo HP Metal Jet: espesor de capa de 35–140 µm según el fabricante.
Cold Metal Fusion Un láser funde localmente la fracción de plástico de un polvo compuesto; el metal no se funde. La pieza en verde es relativamente estable de manipular gracias al ligante plástico. Valores característicos según el fabricante.
Extrusión de material (Metal FFF) Un filamento o granulado de polvo metálico y ligante se calienta y se deposita cordón a cordón. Según la geometría, los voladizos requieren estructuras de soporte. Valores característicos según el fabricante.

El espesor de capa no equivale a la resolución de detalle ni a la precisión de la pieza que se pueden alcanzar. Estas dependen además del polvo, del ligante, de la resolución de impresión en el plano, del desligado, del sinterizado y del posprocesado.

Materiales: ejemplos de la familia de procedimientos

La tabla muestra materiales que, en principio, se procesan con procedimientos de impresión basados en sinterizado. Cuáles de ellos están realmente disponibles para un procedimiento y un proveedor concretos varía; la relación no constituye una gama de suministro.

MaterialTipoAplicación típica
316LAcero inoxidable austeníticoMedicina, alimentación, química
17-4PHAcero inoxidable endurecible por precipitaciónAeronáutica y aeroespacial, construcción de maquinaria
Aceros para herramientasH13, M2, etc.Moldes, herramientas, piezas de desgaste
Aleaciones base níquelInconel 625, 718Alta temperatura, corrosión
CobreCobre puro, CuCrIntercambiadores de calor, electrónica
TitanioTi6Al4VMedicina, construcción ligera

Propiedades alcanzables

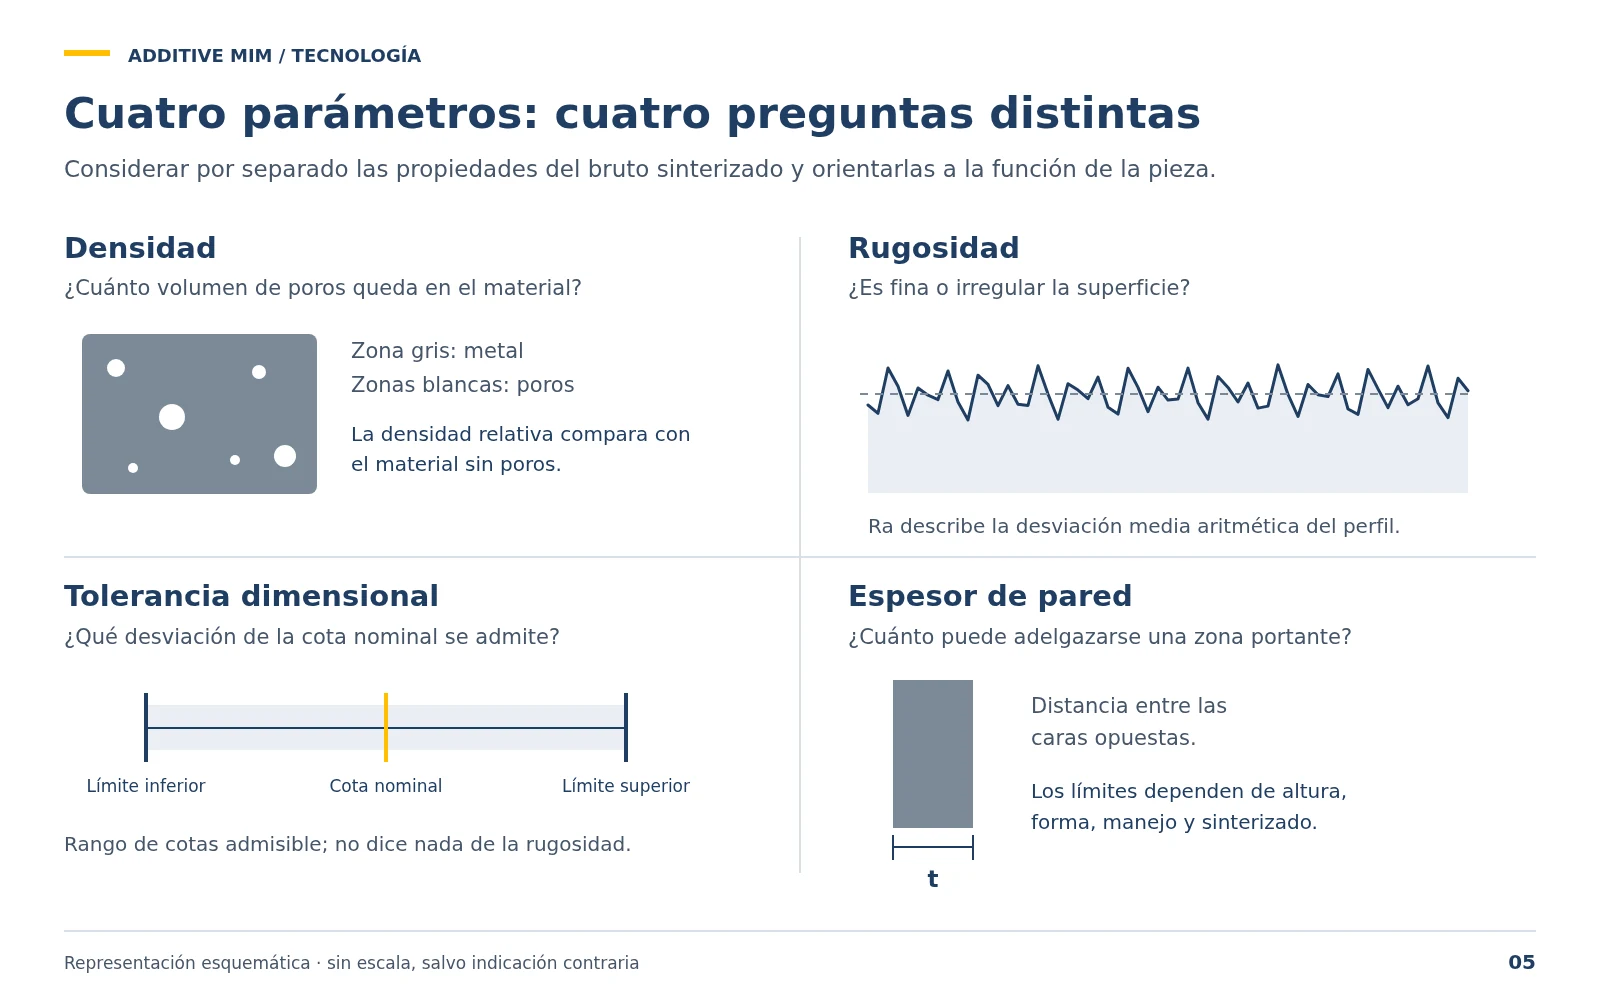
Cuatro valores característicos, cuatro preguntas distintas: densidad, rugosidad superficial, tolerancia dimensional y espesor de pared de la pieza en bruto sinterizada.
Toque para ampliar

Los valores característicos dependen del material, del procedimiento de impresión, de la conducción del proceso y de la pieza. No existen cifras de validez general para todos los materiales; los valores vinculantes figuran en la hoja de datos del material y del procedimiento correspondientes.

Densidad
Cuánto volumen de poros permanece
Ejemplo de Binder Jetting con acero inoxidable 316L / 17-4PH (HP Metal Jet): más del 96 % tras el sinterizado según el fabricante. La densificación posterior (HIP) puede aumentarla aún más.
Rugosidad superficial
Depende del polvo, de la capa y de la posición
En estado sinterizado es más rugosa que una superficie mecanizada. Las superficies funcionales se mecanizan, pulen o granallan cuando es necesario.
Tolerancia dimensional
En estado sinterizado, más gruesa que en una pieza mecanizada
Depende del tamaño de la pieza, de la geometría, del material, del apoyo y de la compensación de la contracción. Las tolerancias estrechas se obtienen mediante posprocesado.
Espesor de pared
Limitado por el proceso hacia valores bajos
Los valores mínimos dependen del procedimiento, de la altura, de la forma, de la manipulación de la pieza en verde y de la posición durante el sinterizado.