En el sinterizado, un tratamiento térmico por debajo de la temperatura de fusión, las partículas metálicas se unen, los poros se reducen, la pieza se densifica y se contrae. Hasta qué punto una geometría soporta este proceso depende también de su forma.
Qué ocurre durante el sinterizado
Contracción
típicamente en torno al 15–20 % lineal
Valor orientativo, dependiente del procedimiento y del material. No es igual en todas las direcciones; se compensa mediante factores de escala y correcciones locales
Ablandamiento
Temporal
Durante un breve periodo, la pieza pierde su estabilidad de forma en el horno
Cambio de forma
Riesgo con geometrías desfavorables
Pandeo, vuelco, deformación, si la geometría lo permite
Densificación
Las partículas se unen
Los poros se reducen y el material se densifica. Ejemplo de Binder Jetting con acero inoxidable: densidad superior al 96 % según HP
Por qué el ablandamiento es relevante para el diseño
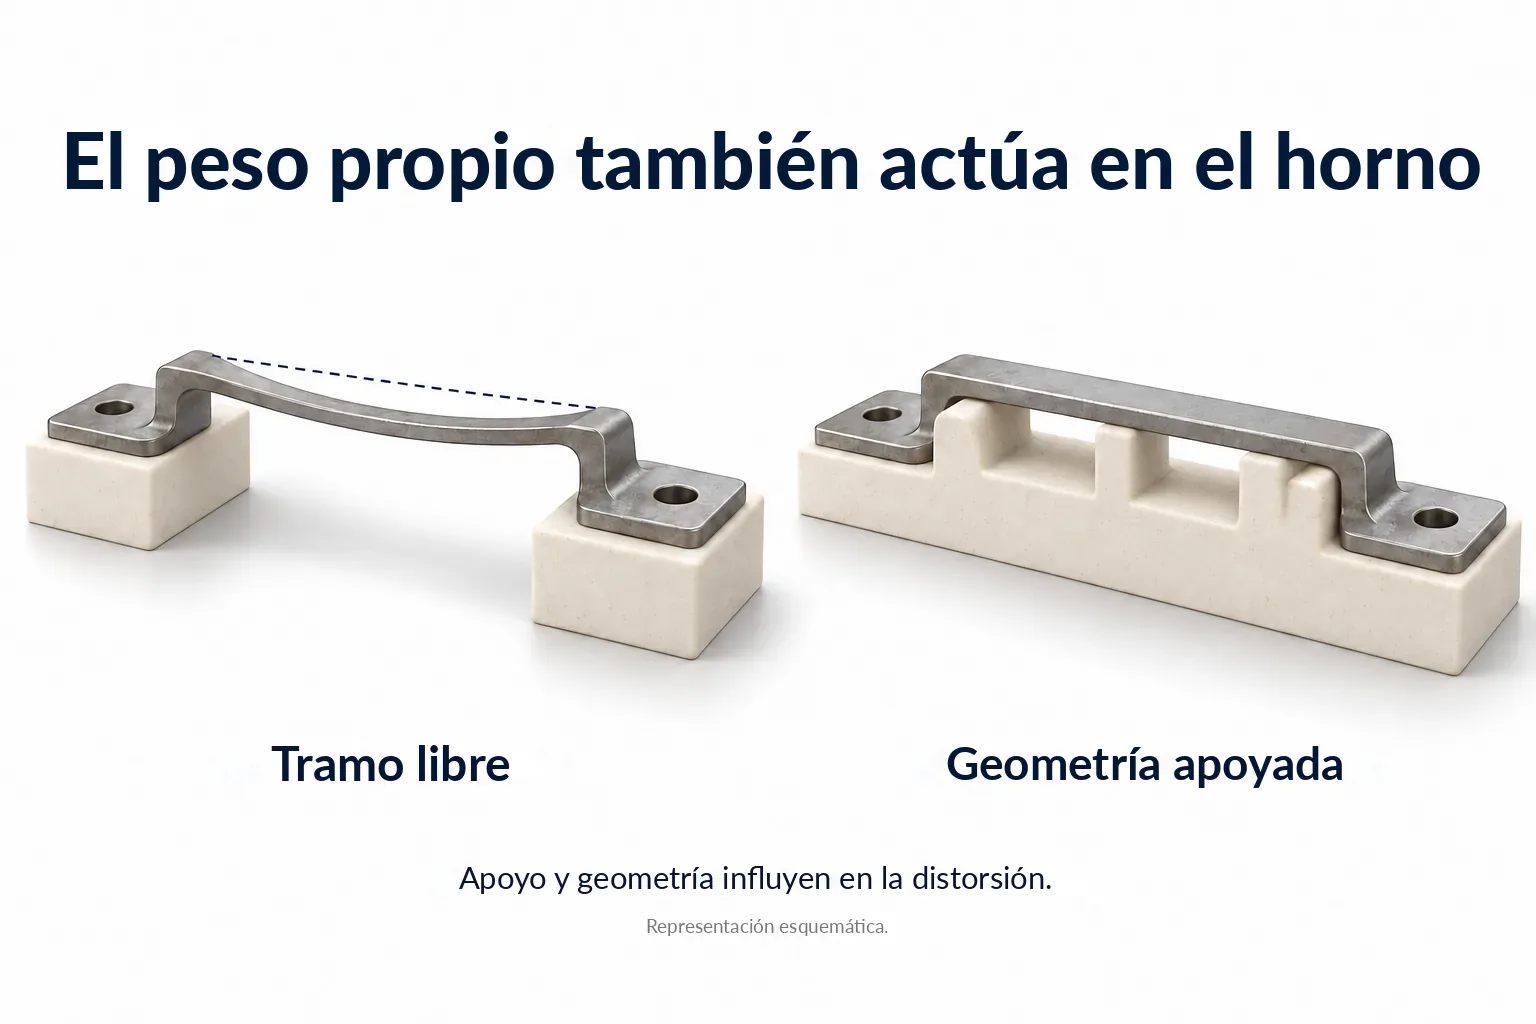
Durante el sinterizado la pieza deja de ser rígida. Descansa sobre su soporte y se sostiene a sí misma, a temperatura elevada y mientras se contrae. Lo que no es estable en ese estado, se deforma.
Esto significa que no solo cuenta lo que muestra el modelo CAD, sino también cómo se apoya la pieza sobre su soporte en el horno a la temperatura de sinterizado. La temperatura depende del material.
Qué geometrías pueden resultar críticas
Superficies grandes sin apoyo ni soporte: se pandean si no están apoyadas
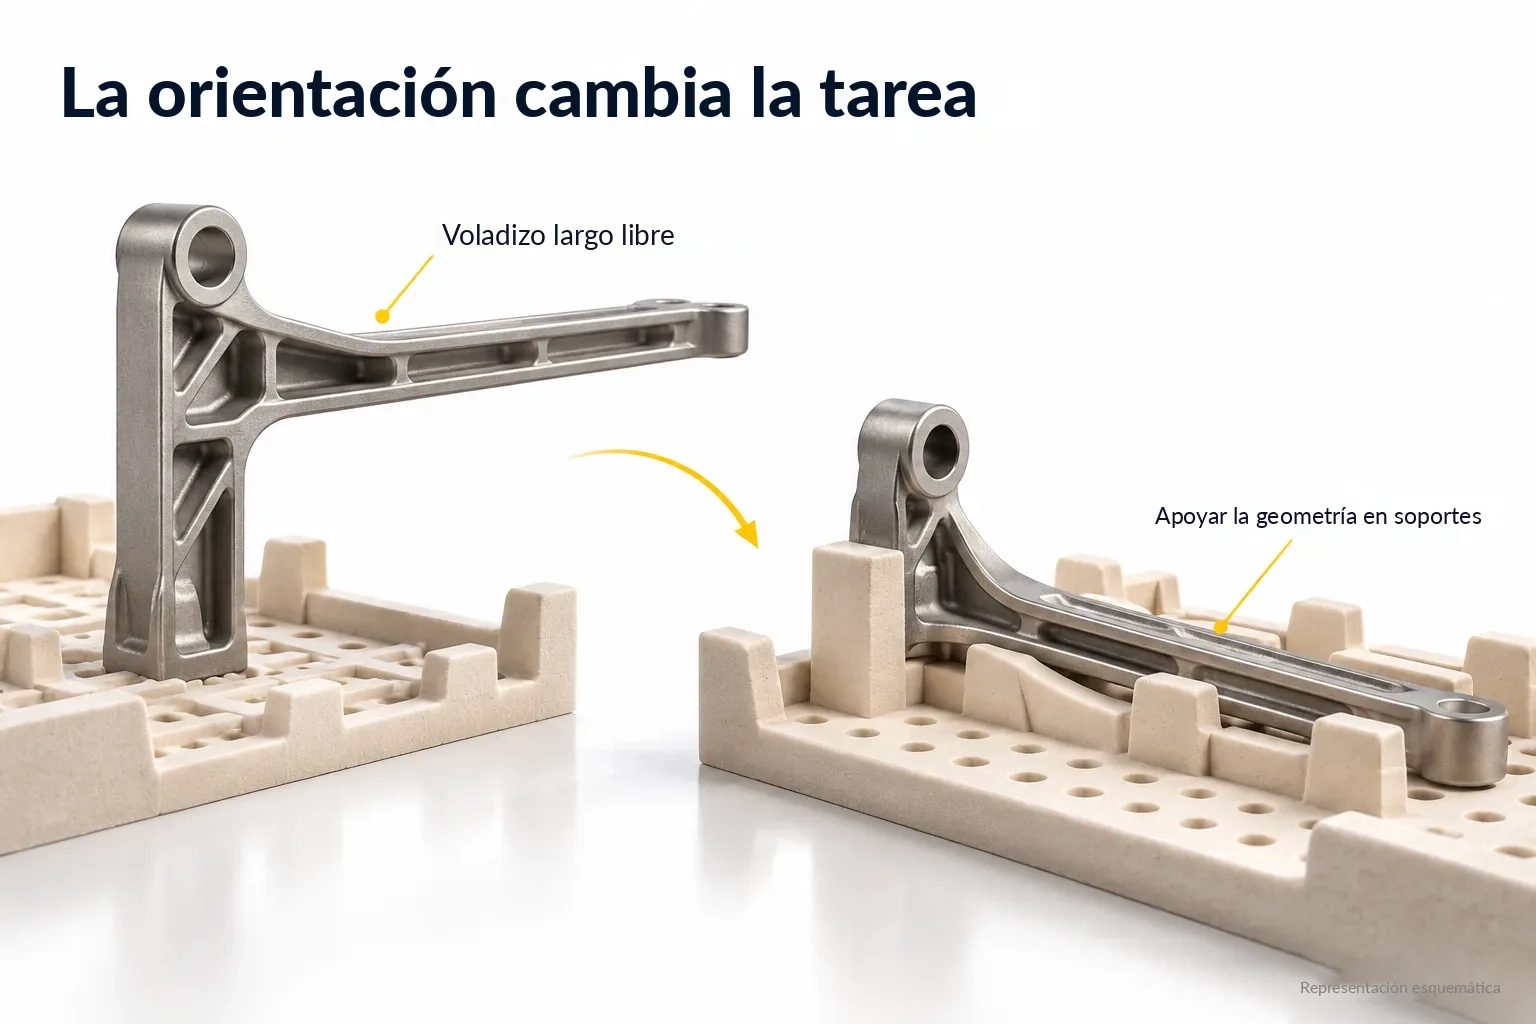
Zonas con detalles finos: nervaduras delgadas, nervios estrechos, voladizos largos
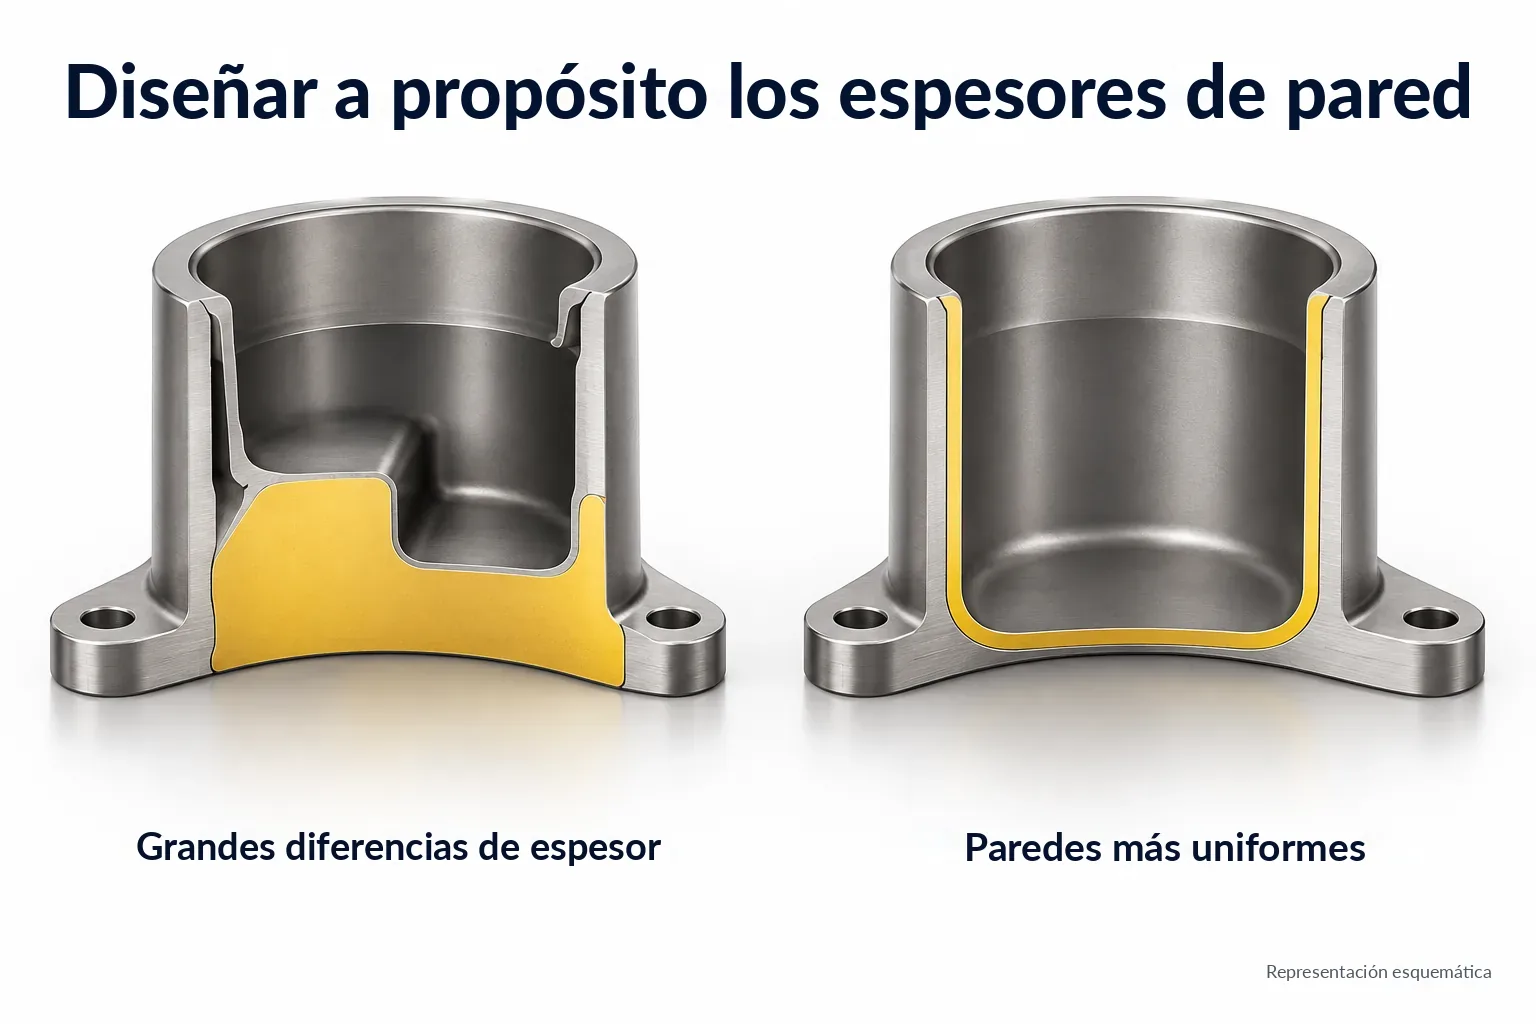
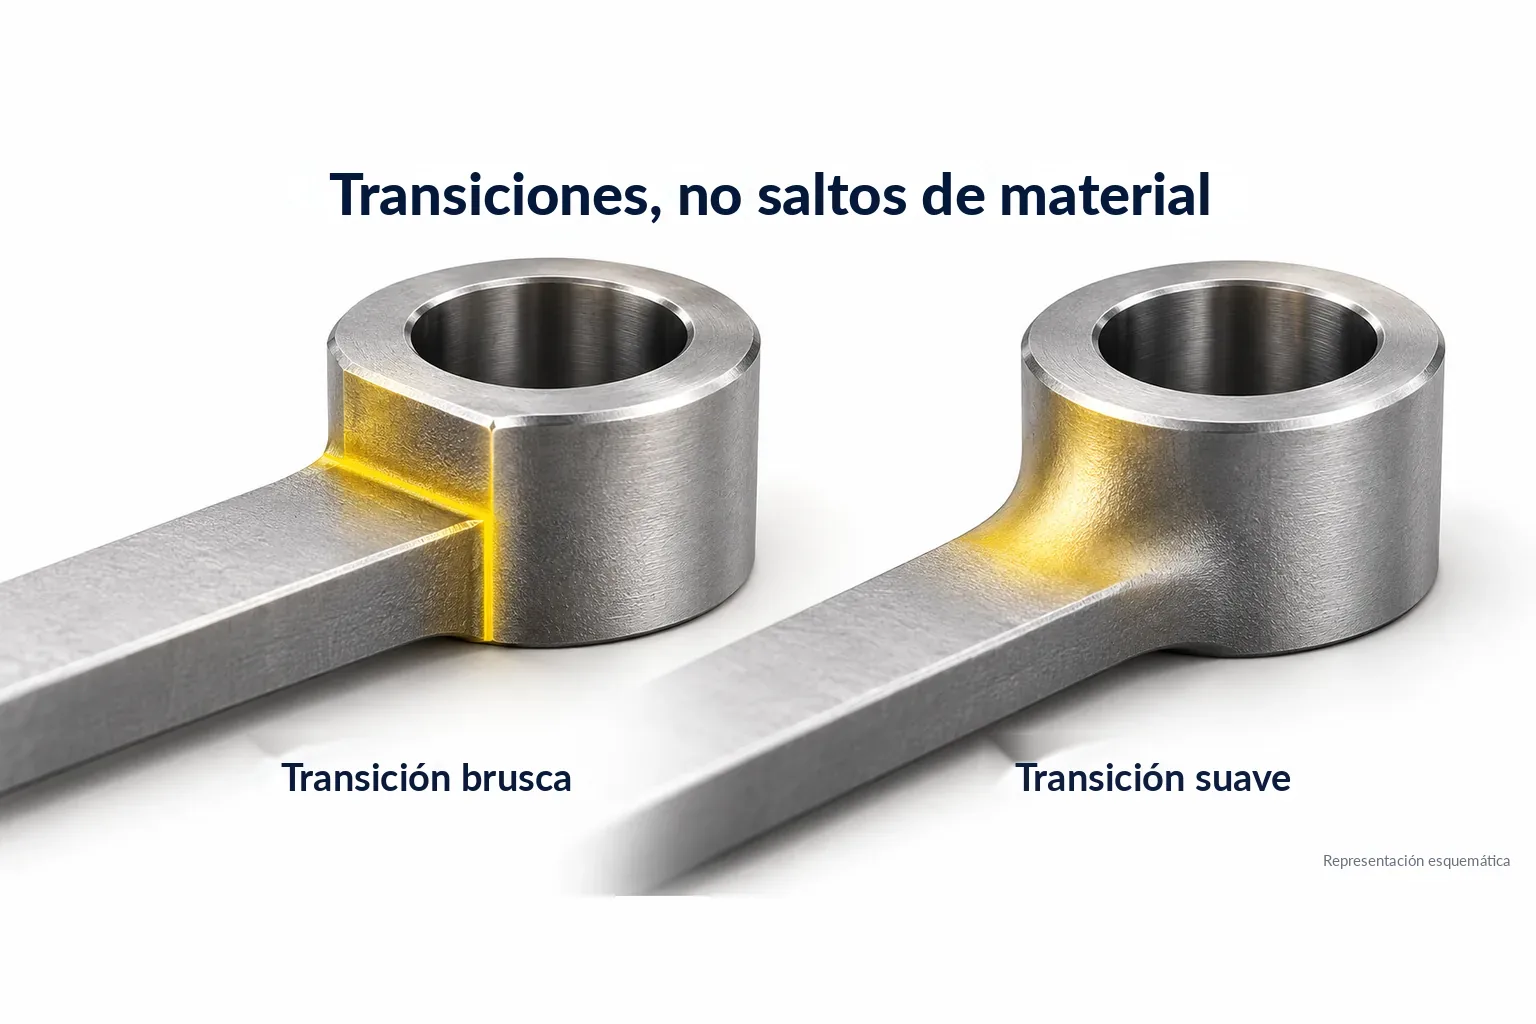
Grandes diferencias de masa: una zona maciza junto a una pared delgada se contrae de forma desigual
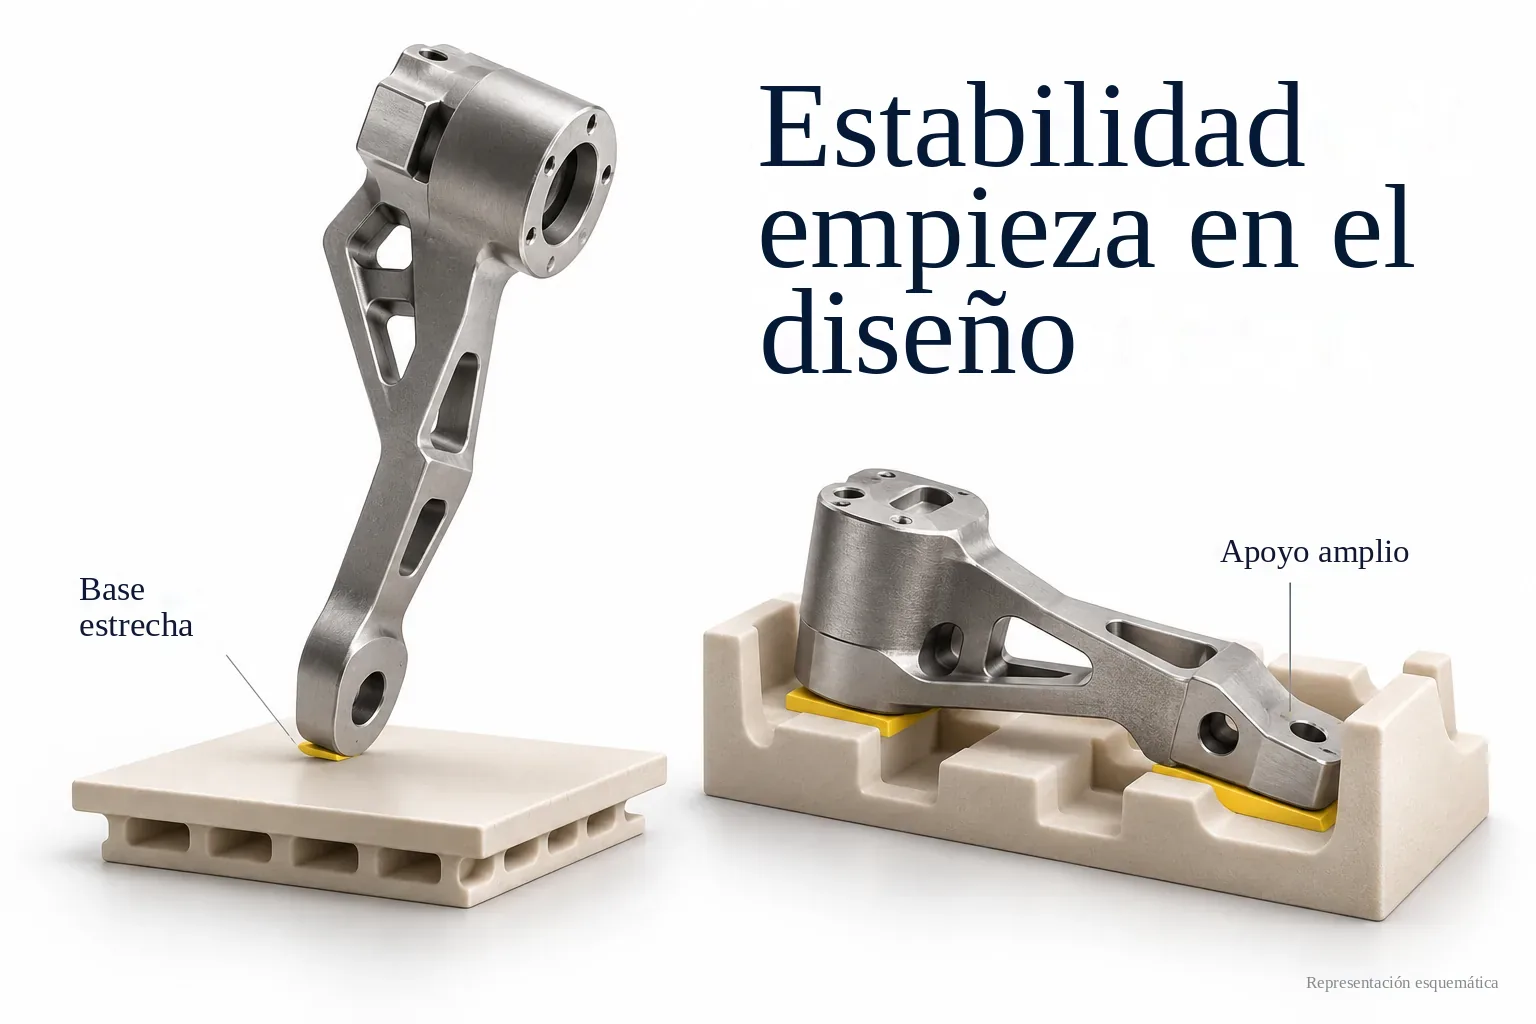
Situación de apoyo desfavorable: cuando la pieza descansa sobre una superficie pequeña y puede desplazarse lateralmente
Setters y apoyo definido
Los setters son soportes de sinterizado que pueden adaptarse a la pieza. La sostienen durante la fase blanda y reducen el pandeo. Para ello, la pieza debe poder contraerse sobre el soporte: la fricción en el apoyo puede impedirlo y provocar deformaciones.
Soporte
El setter sostiene la pieza
Las piezas de gran superficie necesitan un apoyo en superficie
Fidelidad de forma
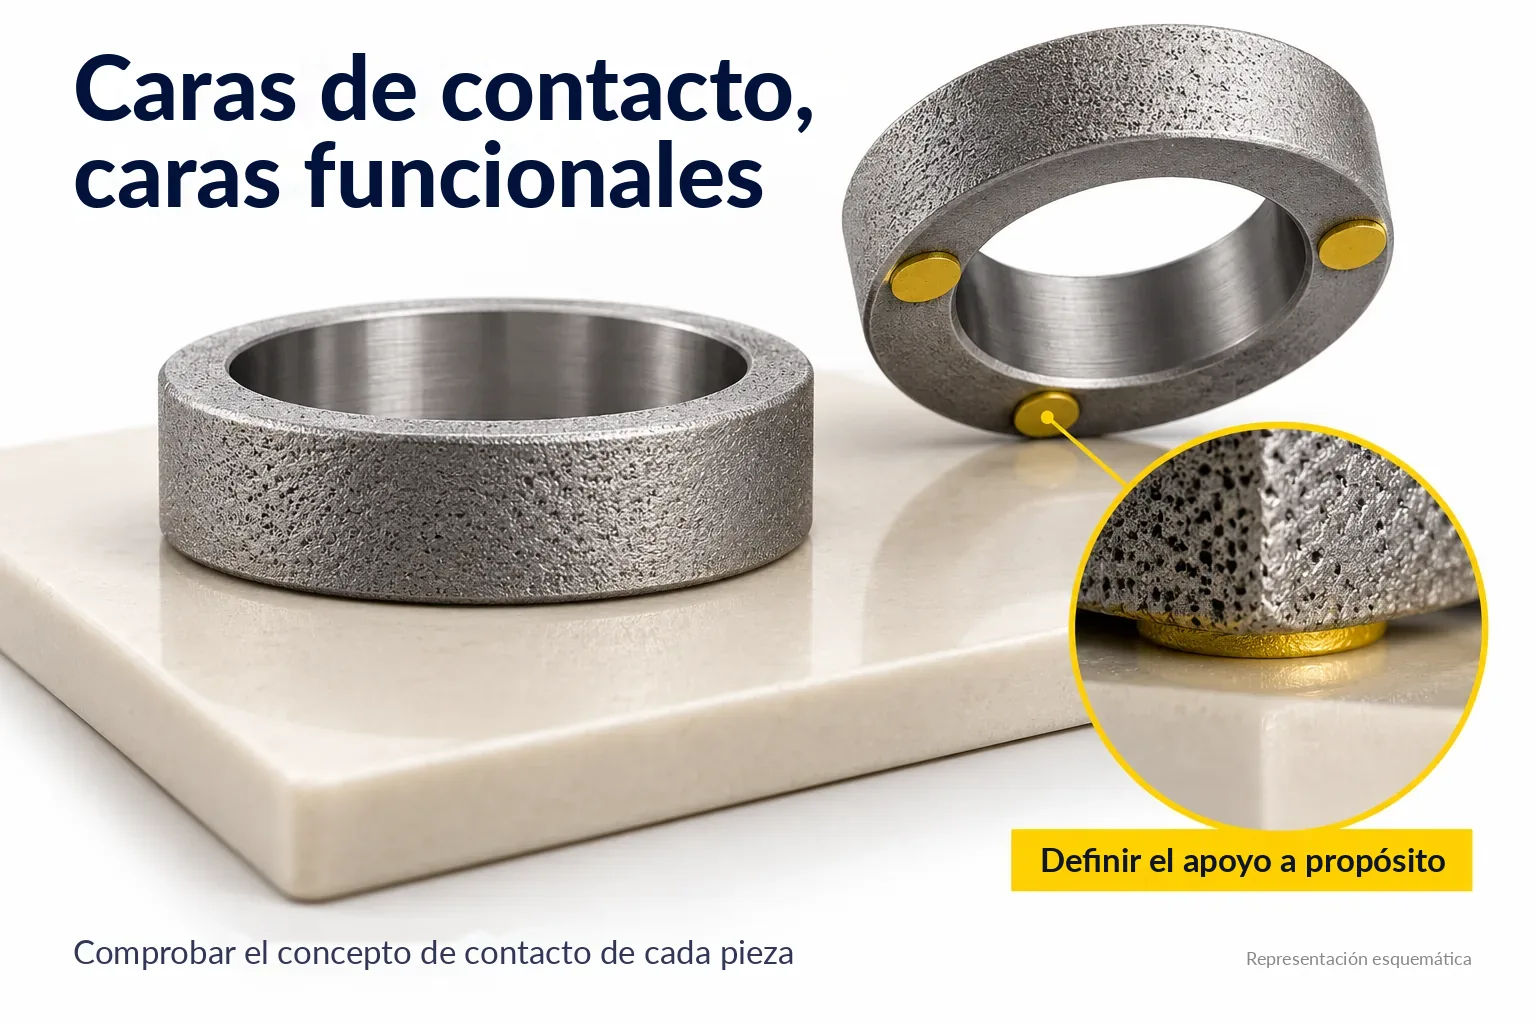
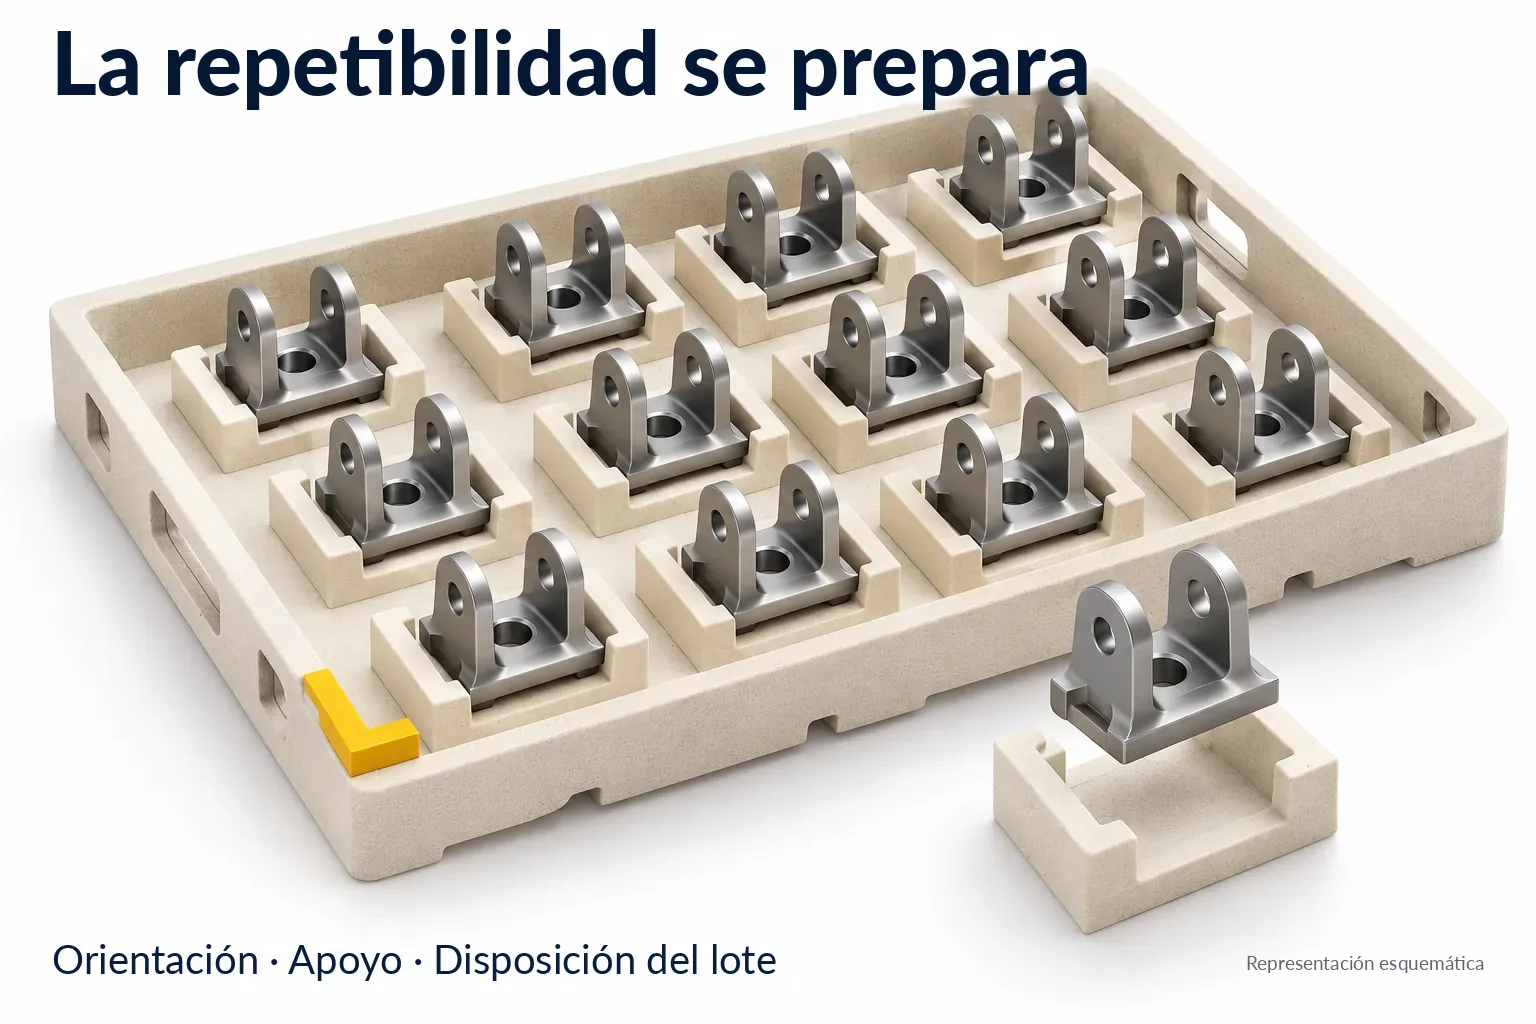
Geometría de contacto definida
Las superficies de contacto se ajustan a la base de la pieza, dejando espacio para el movimiento durante la contracción
Seguridad del proceso
Favorecer la repetibilidad
Un apoyo definido favorece resultados constantes. Por sí solo no garantiza una contracción idéntica ni la exactitud dimensional
Influencia del diseño
Diseñar la base de la pieza
Quien diseña una superficie de apoyo definida facilita el proceso
Qué significa esto para el diseño
1
Pensar con criterios de sinterizado
Diseñar la geometría de modo que la pieza quede estable en el horno. Sin voladizos largos sin apoyo. Sin grandes saltos de masa.
2
Tener en cuenta la situación de apoyo
¿Cómo se apoya la pieza? ¿Sobre qué superficie? ¿Existe una superficie de apoyo natural y estable? Si no: aclarar con antelación la geometría del setter.
3
Pensar conjuntamente la pieza en bruto y la estrategia de sinterizado
La posición, el soporte y la compensación de la contracción los define la fabricación. Las indicaciones de diseño lo facilitan, pero no son un requisito para una solicitud.
Cuando el sinterizado y la pieza en bruto encajan entre sí, surge la siguiente pregunta: ¿qué se posprocesa y qué no?