El argumento más sólido a favor de A-MIM: muchas variantes comercializables y los mínimos cambios posibles en el cuerpo base relevante para el sinterizado.
Todos los ejemplos de esta página son conceptos de aplicación para acero inoxidable, no referencias de clientes de FIT.
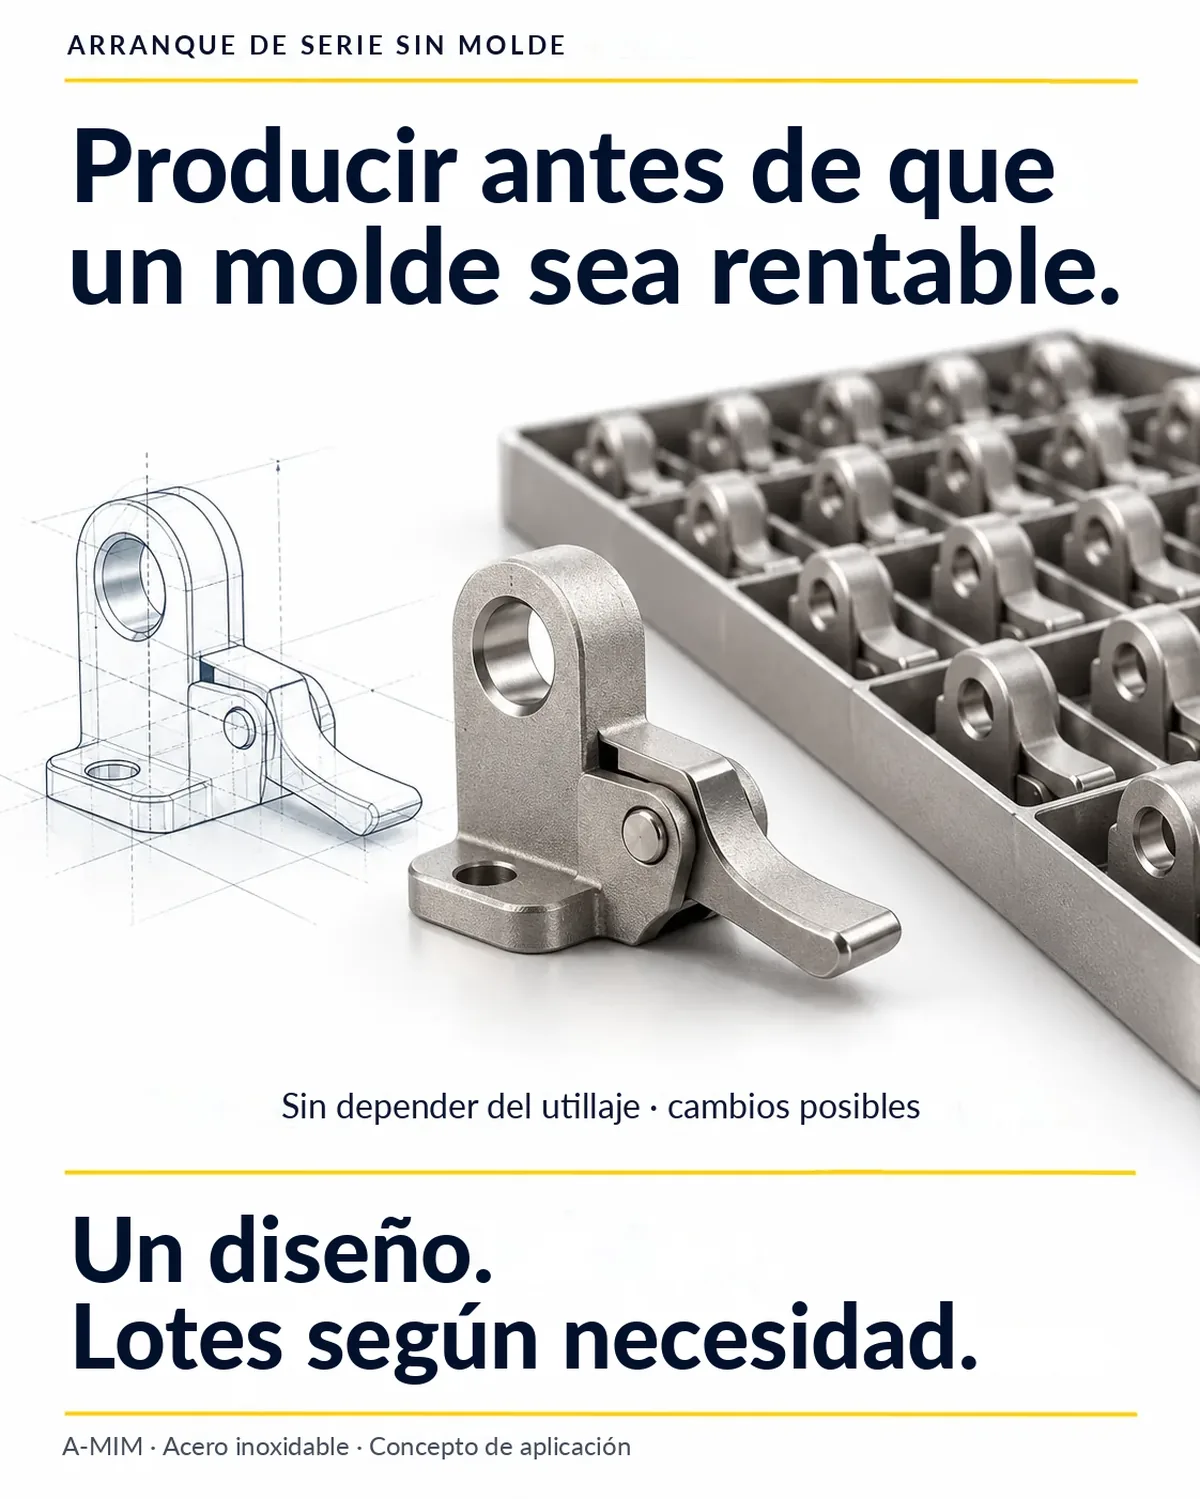
El principio: familia de variantes en lugar de pieza individual
Entre 250 y 50.000 unidades al año, A-MIM puede resultar interesante. Lo decisivo es si esa cantidad corresponde a una única versión idéntica o, por ejemplo, a 40 variantes. Sin molde específico de la pieza, una variante adicional no cuesta un utillaje nuevo, aunque, según el cambio, exige volver a evaluar la fabricación y el comportamiento durante el sinterizado.
Con 50.000 piezas idénticas y bien inyectables debe incluirse en el cálculo el MIM convencional.
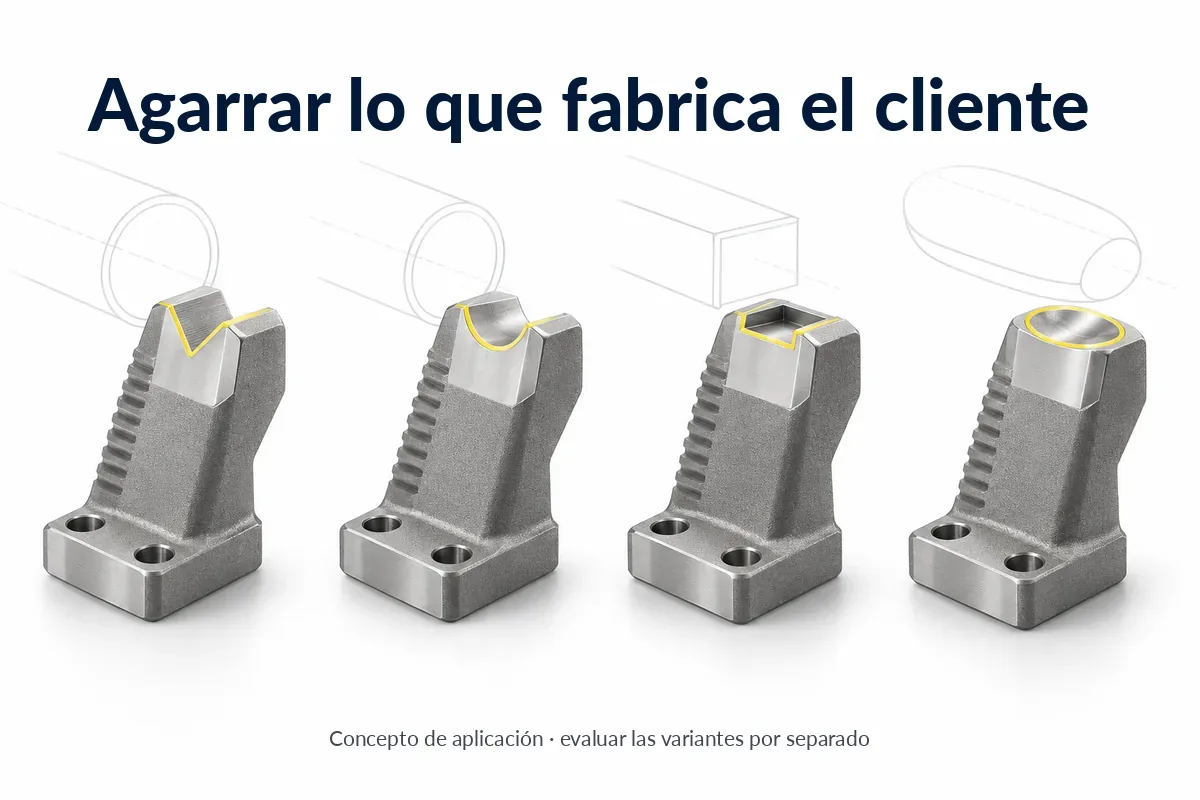
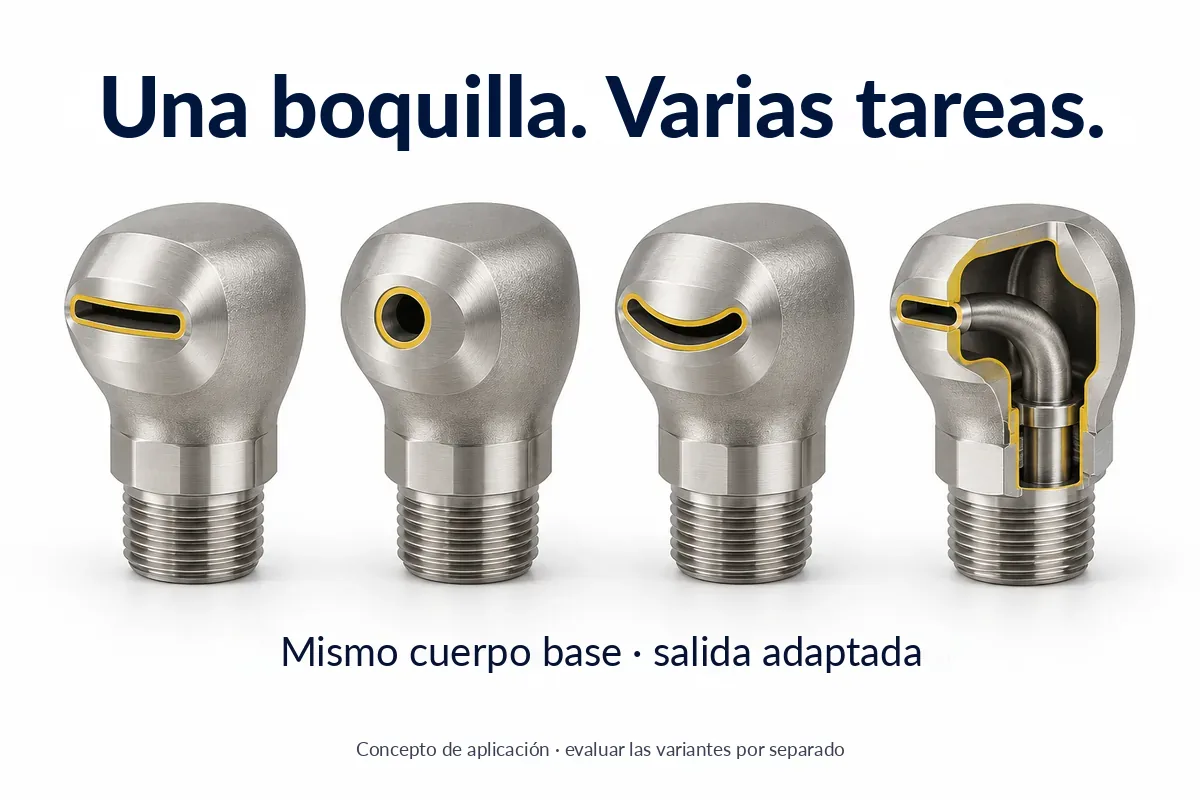
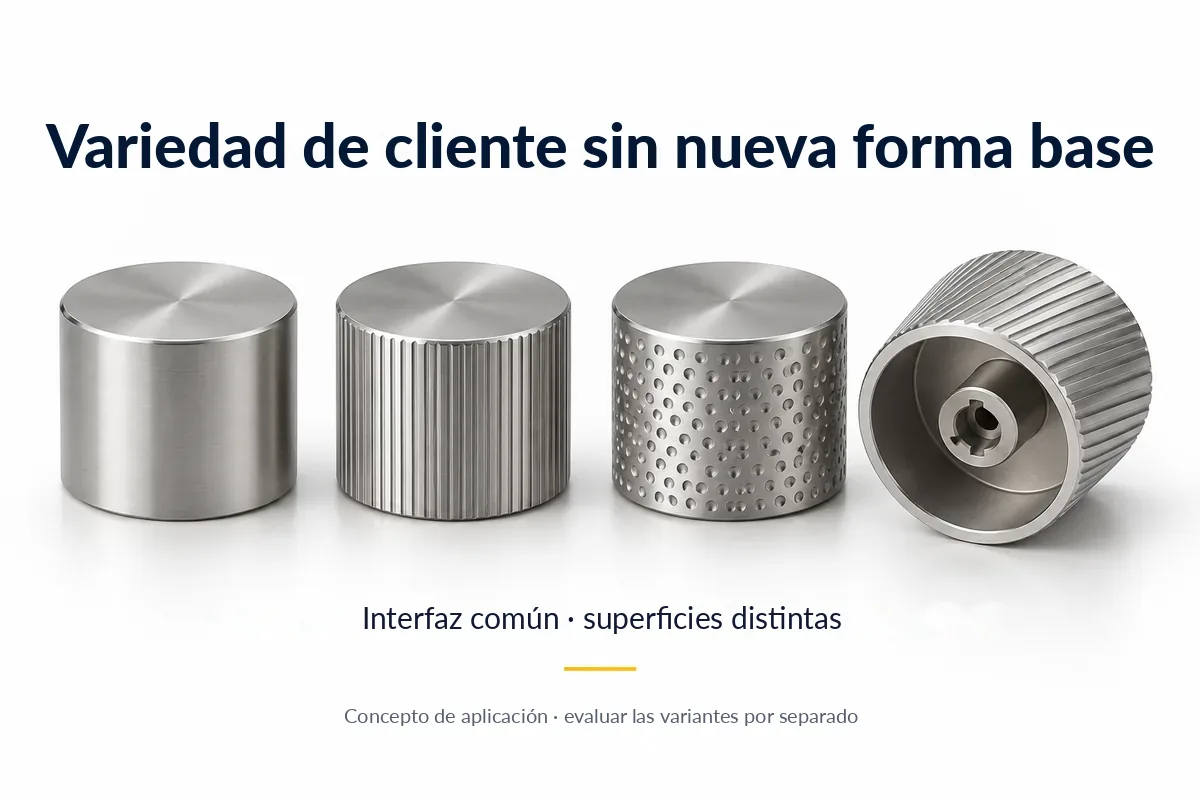
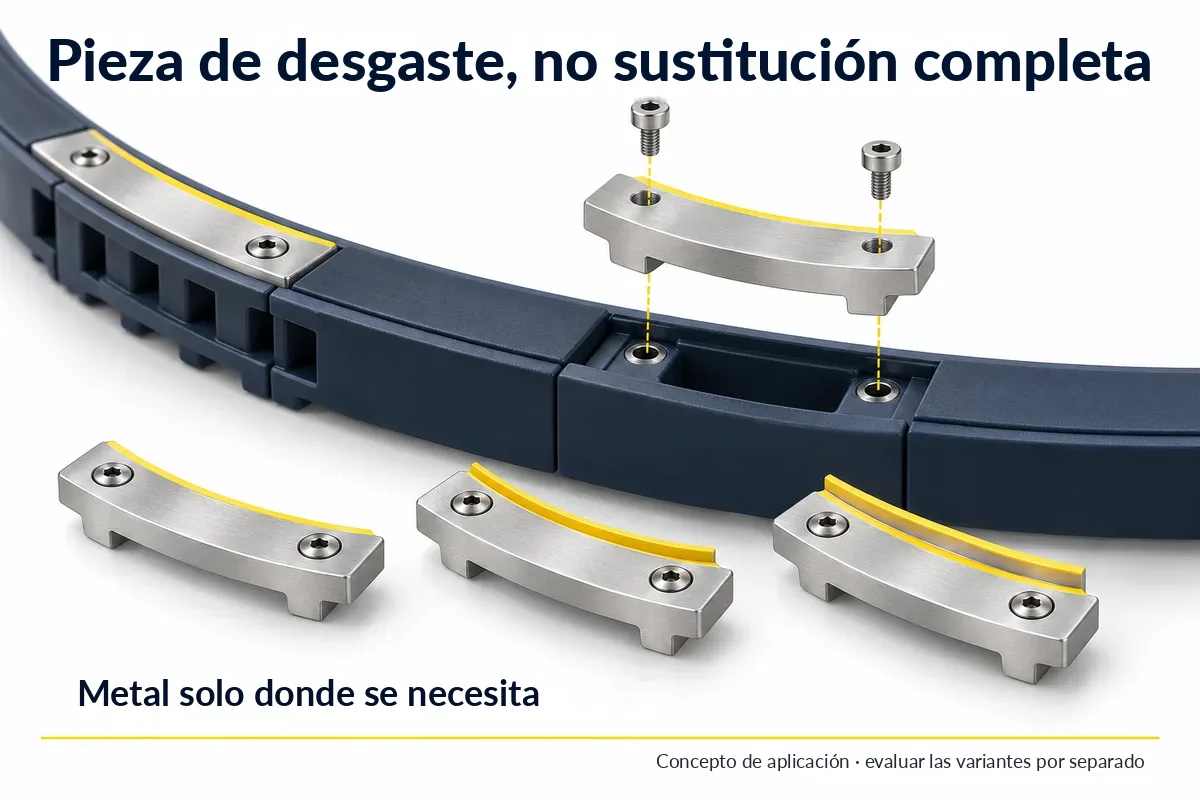
Sujetar lo que fabrica el cliente: mismo pie, contorno de agarre adaptadoUna boquilla, varias tareas: mismo cuerpo base, salida adaptadaVariedad de clientes sin nueva forma base: interfaz común, superficies distintasPieza de desgaste en lugar de sustitución completa: metal solo donde se necesita
Escenario de planificación
20 variantes × 500 unidades = 10.000 piezas de una familia
Para una pieza individual de 500 unidades rara vez compensa un molde propio, ni tampoco 20 moldes para 20 variantes de este tipo. Considerada como familia, se alcanza una cantidad que sostiene una fabricación en serie.
Un escenario de planificación, no un ahorro de costes afirmado. Si resulta rentable lo muestra el cálculo de la familia concreta.
Seis argumentos de beneficio, también sin variedad de variantes
Cómo convertir la variedad de variantes en un enfoque de fabricación controlable
El orden más favorable es este: cuanto más abajo, más hay que volver a evaluar.
1
Pieza en bruto sinterizada idéntica, reproceso distinto
Las roscas, los ajustes o las configuraciones de taladros se realizan más tarde de forma específica para cada cliente. La geometría de sinterizado permanece realmente igual.
2
Piezas en verde ligeramente distintas
Rotulaciones planas, texturas y pequeños cambios locales de contorno. Se comprueba si la experiencia de sinterizado previa puede trasladarse.
3
Distribución de material modificada
Otros canales, espesores de pared, voladizos o grandes rebajes. Se trata de una nueva evaluación geométrica, incluso con la misma envolvente exterior.
En una familia, el material, la distribución de espesores de pared, la orientación, el apoyo y la conducción del proceso deberían mantenerse lo más constantes posible. Unas dimensiones exteriores o un peso iguales no bastan por sí solos.
Aplicaciones por sector
Las cantidades son rangos de evaluación propuestos por año para el conjunto de la familia de piezas, no límites de rentabilidad demostrados.
Automatización250–5.000 unidades/año
Dedos de pinza e insertos de agarre
Situación de partida
La pinza permanece igual, el producto del cliente cambia; hoy suele resolverse con diseños individuales fresados.
Posible ventaja
Dedos complejos con conducción de aire integrada, una variante por producto del cliente sin molde propio.
Queda por hacer
Posprocesar la fijación y las superficies de contacto.
Variantes razonables
Mismo pie, dorso y longitud; contornos de agarre planos adaptados.
Técnica de alimentación500–10.000 unidades/año
Insertos de guía y elementos de separación
Situación de partida
Las guías de plástico se desgastan en los puntos más solicitados y se sustituyen por completo.
Posible ventaja
Un pequeño inserto metálico protege la zona solicitada; en caso de desgaste solo se sustituye el inserto.
Queda por hacer
Mecanizar el ajuste a la guía y la fijación.
Variantes razonables
Misma fijación y cara inferior; ranura de guía o contorno de tope adaptados.
Instalaciones de limpieza1.000–50.000 unidades/año
Boquillas especiales compactas
Situación de partida
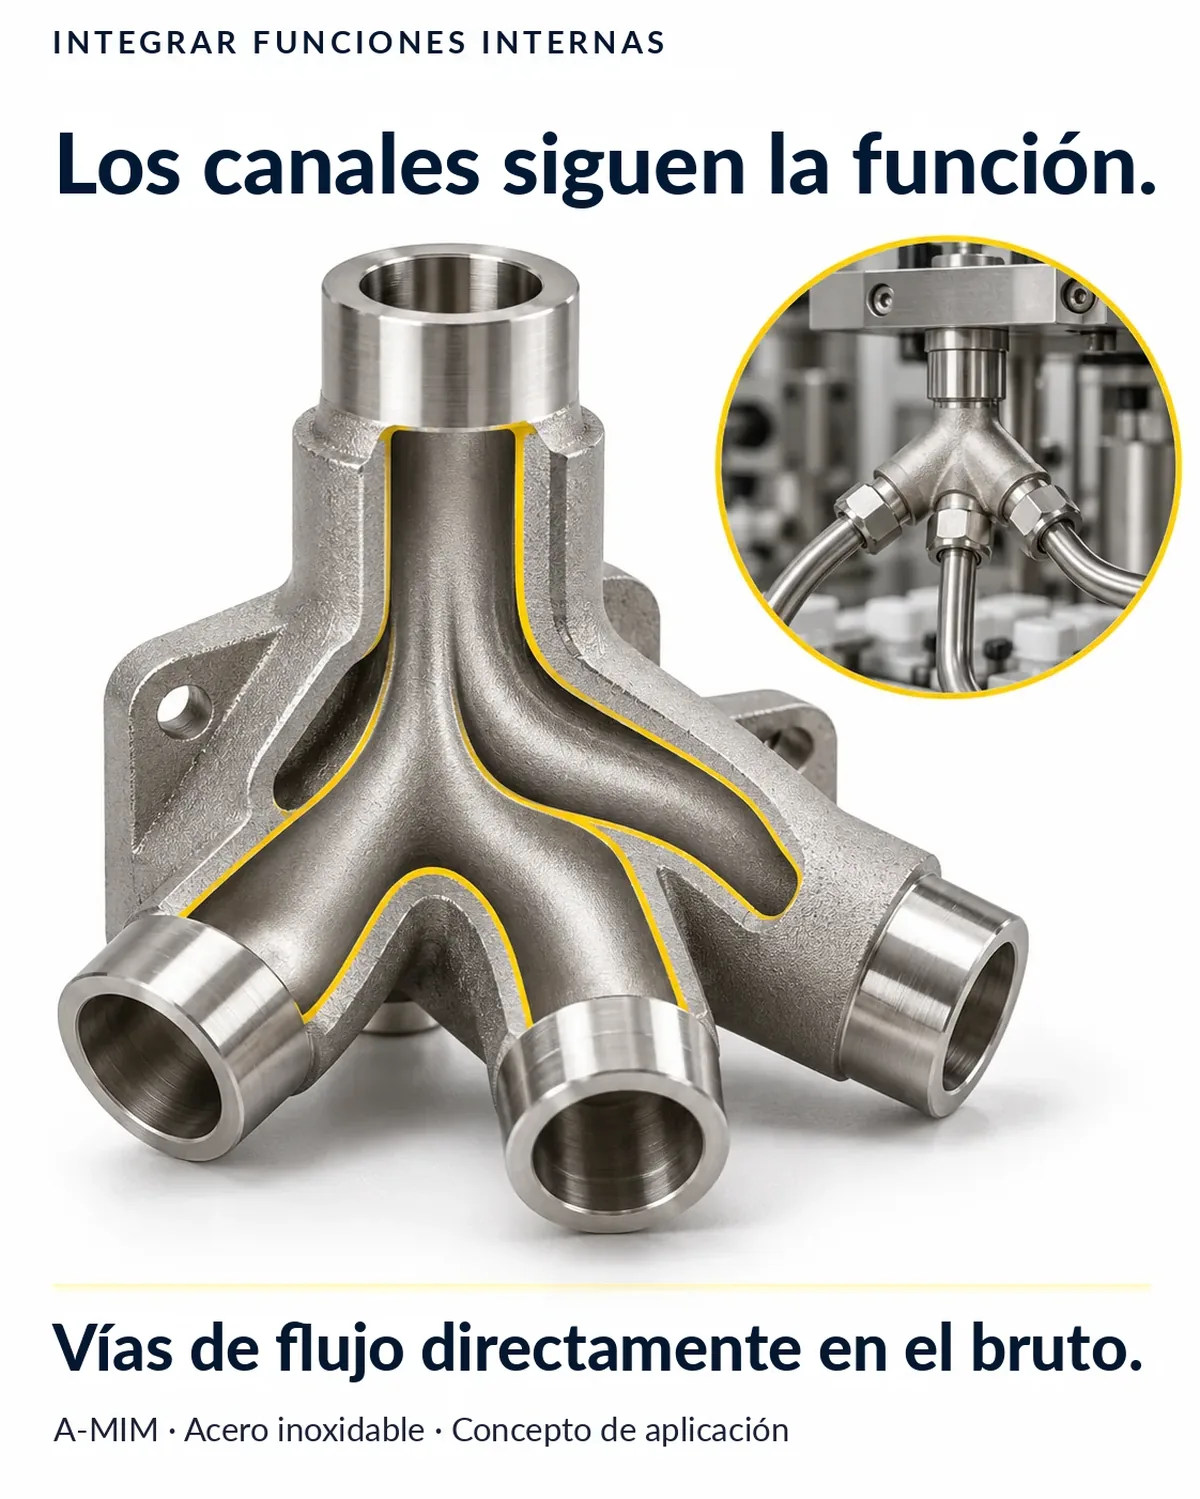
Las vías de flujo se taladran o se componen de varias piezas.
Posible ventaja
La conducción del flujo se genera en la pieza en bruto; varias funciones pueden reunirse en un único cuerpo de boquilla.
Queda por hacer
Mecanizar la conexión y la salida cuando sea necesario e inspeccionar el patrón de flujo.
Variantes razonables
Mismo cuerpo y conexión; cambios limitados en la salida. Los cambios mayores en los canales deben evaluarse por separado.
Técnica de dosificación y encolado500–10.000 unidades/año
Cabezales de mezcla y de distribución
Situación de partida
Adaptadores atornillados y largos recorridos internos para distintas conexiones de instalación.
Posible ventaja
Un cuerpo base con recorridos internos más cortos atiende distintas conexiones.
Queda por hacer
Definir las roscas, si es posible, solo mediante reproceso e inspeccionar la estanqueidad.
Variantes razonables
Misma estructura básica de canales y salientes de conexión; roscas distintas, si es posible, solo mediante reproceso.
Sensórica1.000–25.000 unidades/año
Cabezales de protección y alojamientos de sensores
Situación de partida
La protección, la fijación y la guía de cables son piezas separadas y varían según la situación de montaje.
Posible ventaja
Las funciones se integran en una sola pieza; una plataforma de producto se adapta a las distintas situaciones de montaje.
Queda por hacer
Mecanizar la rosca de conexión; según la aplicación, inspeccionar la estanqueidad.
Variantes razonables
Mismos espesores de pared y apoyo; variar la rosca de conexión, el marcado y pequeños contornos de montaje.
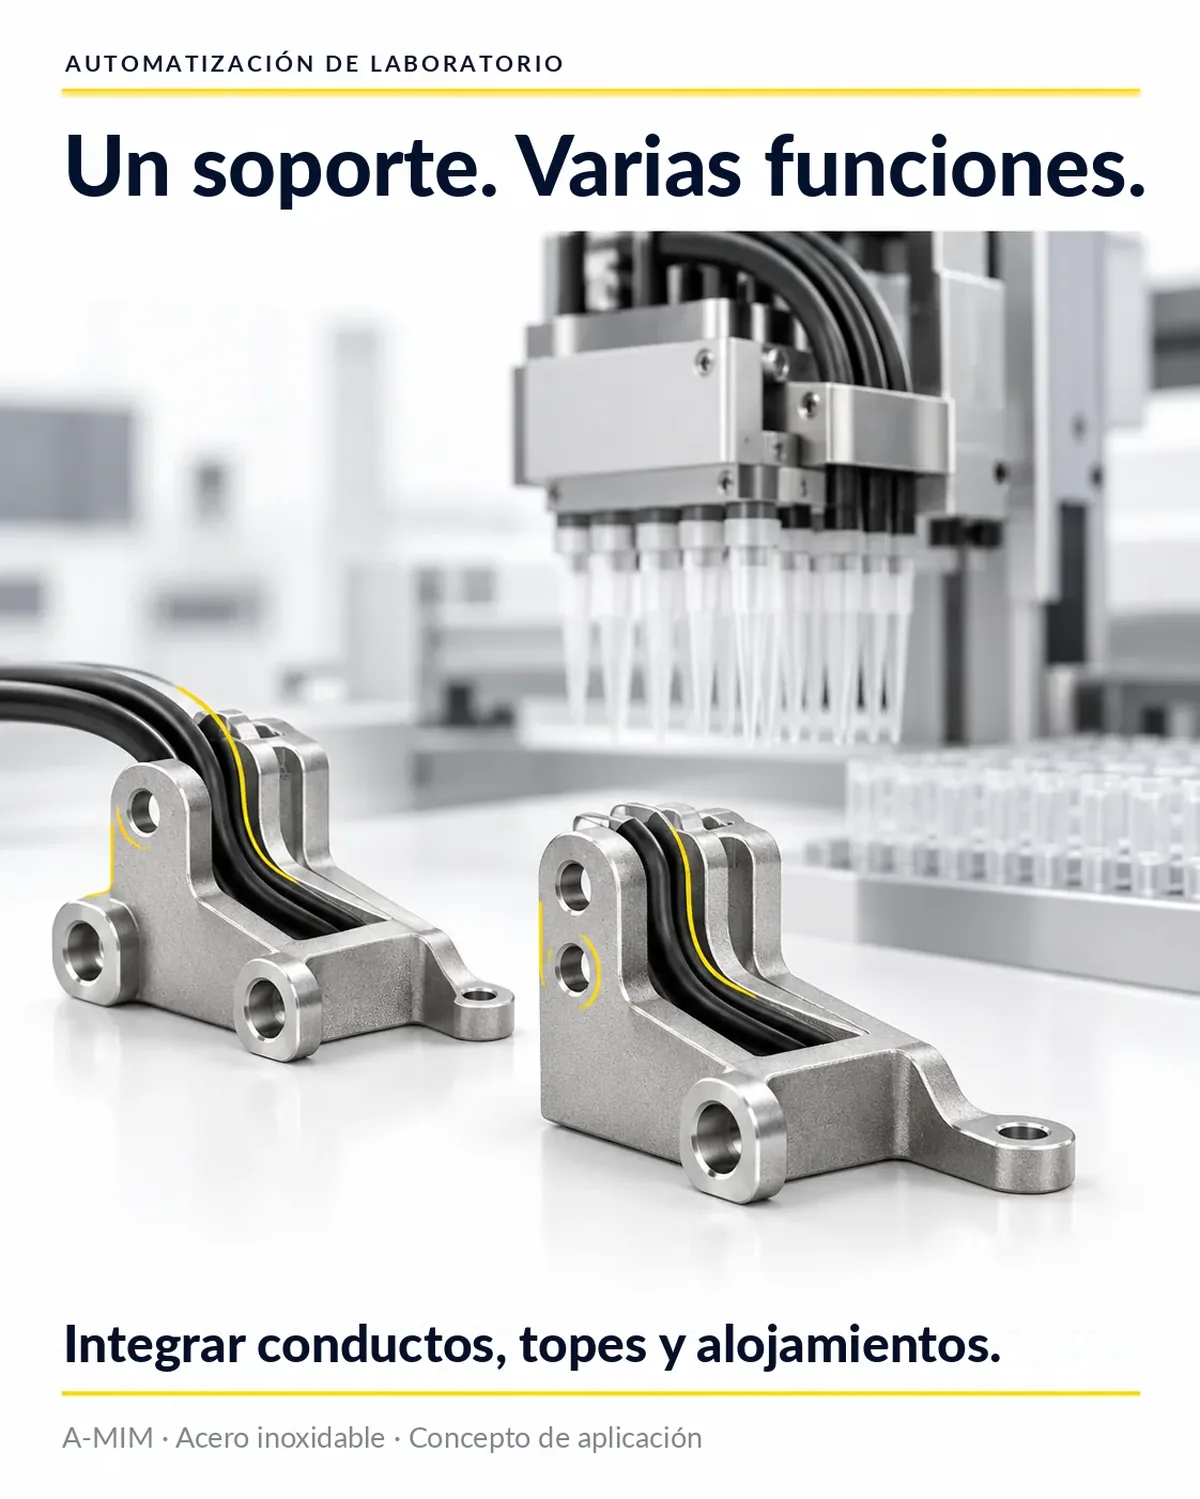
Automatización de laboratorio250–5.000 unidades/año
Soportes para módulos de pipeteo y de agarre
Situación de partida
El soporte, la guía de conducciones, los topes y las fijaciones son varias piezas.
Posible ventaja
Un soporte compacto integra la guía de conducciones, los topes y las fijaciones.
Queda por hacer
Mecanizar las superficies de apoyo, de guía y de montaje.
Variantes razonables
Misma estructura portante; configuraciones de taladros o alojamientos locales distintos dentro de zonas definidas.
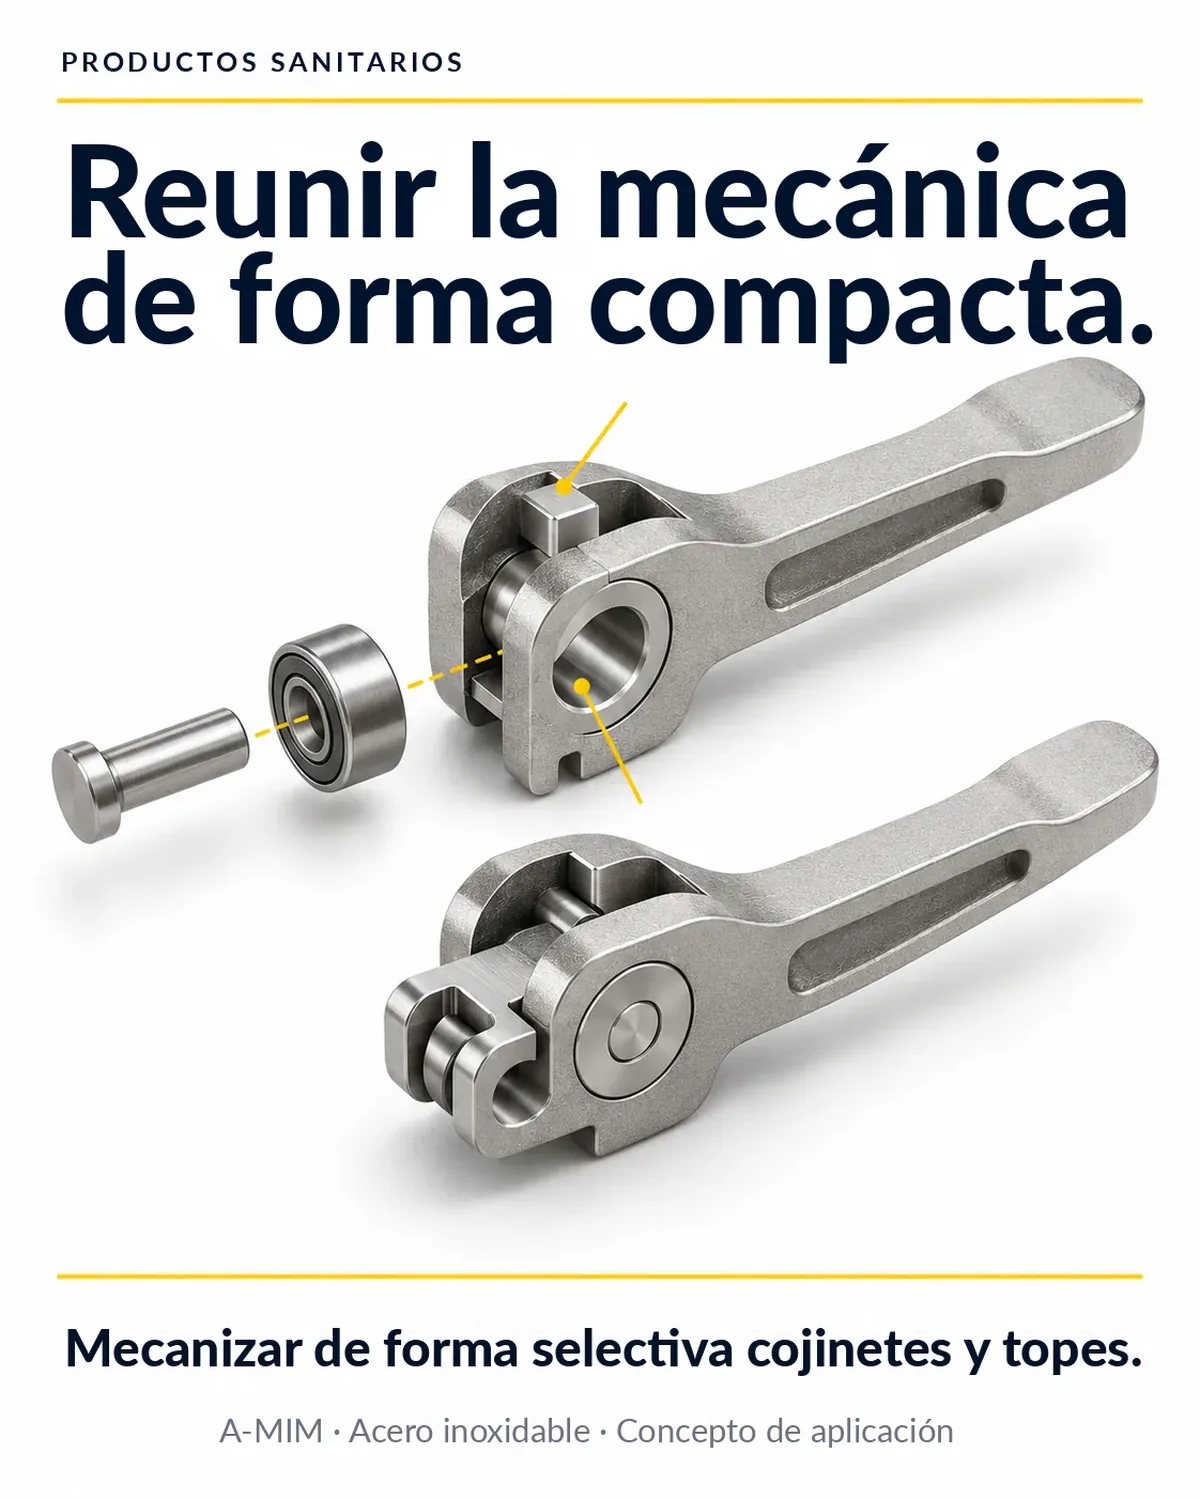
Equipos médicos1.000–20.000 unidades/año
Piezas internas de enclavamiento y acoplamiento
Situación de partida
Varias piezas individuales mecanizadas forman en conjunto un pequeño mecanismo.
Posible ventaja
Una pieza mecánica compacta con cajeras de difícil acceso y topes integrados.
Queda por hacer
Mecanizar la zona de apoyo; la inspección y la documentación dependen de los requisitos del equipo.
Variantes razonables
Misma zona de apoyo y sección; contorno local de accionamiento o de conexión.
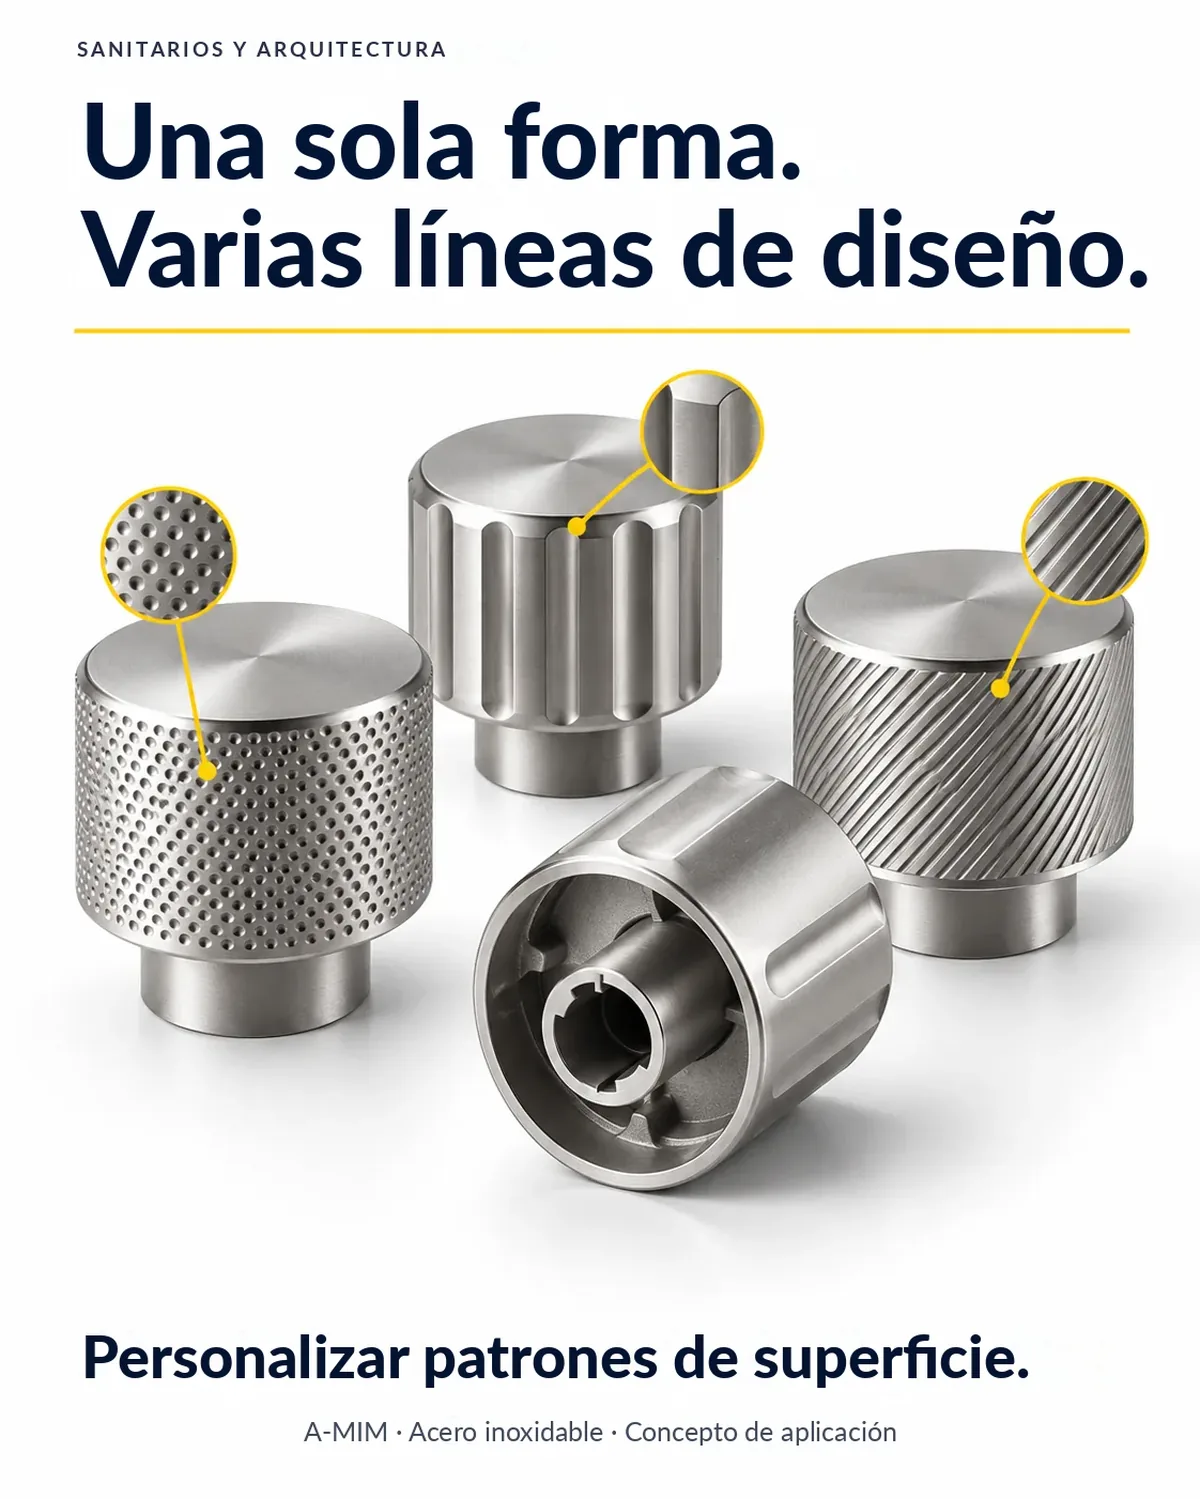
Sanitarios y arquitectura2.000–50.000 unidades/año
Tiradores de accionamiento y herrajes
Situación de partida
Con procedimientos basados en molde, cada línea de diseño necesitaría su propio utillaje.
Posible ventaja
Distintos patrones de superficie con una interfaz mecánica común, sin molde propio para cada línea.
Queda por hacer
Prever el acabado superficial; forma parte del cálculo de costes.
Variantes razonables
Texturas planas, rótulos y patrones con el mismo cuerpo hueco.
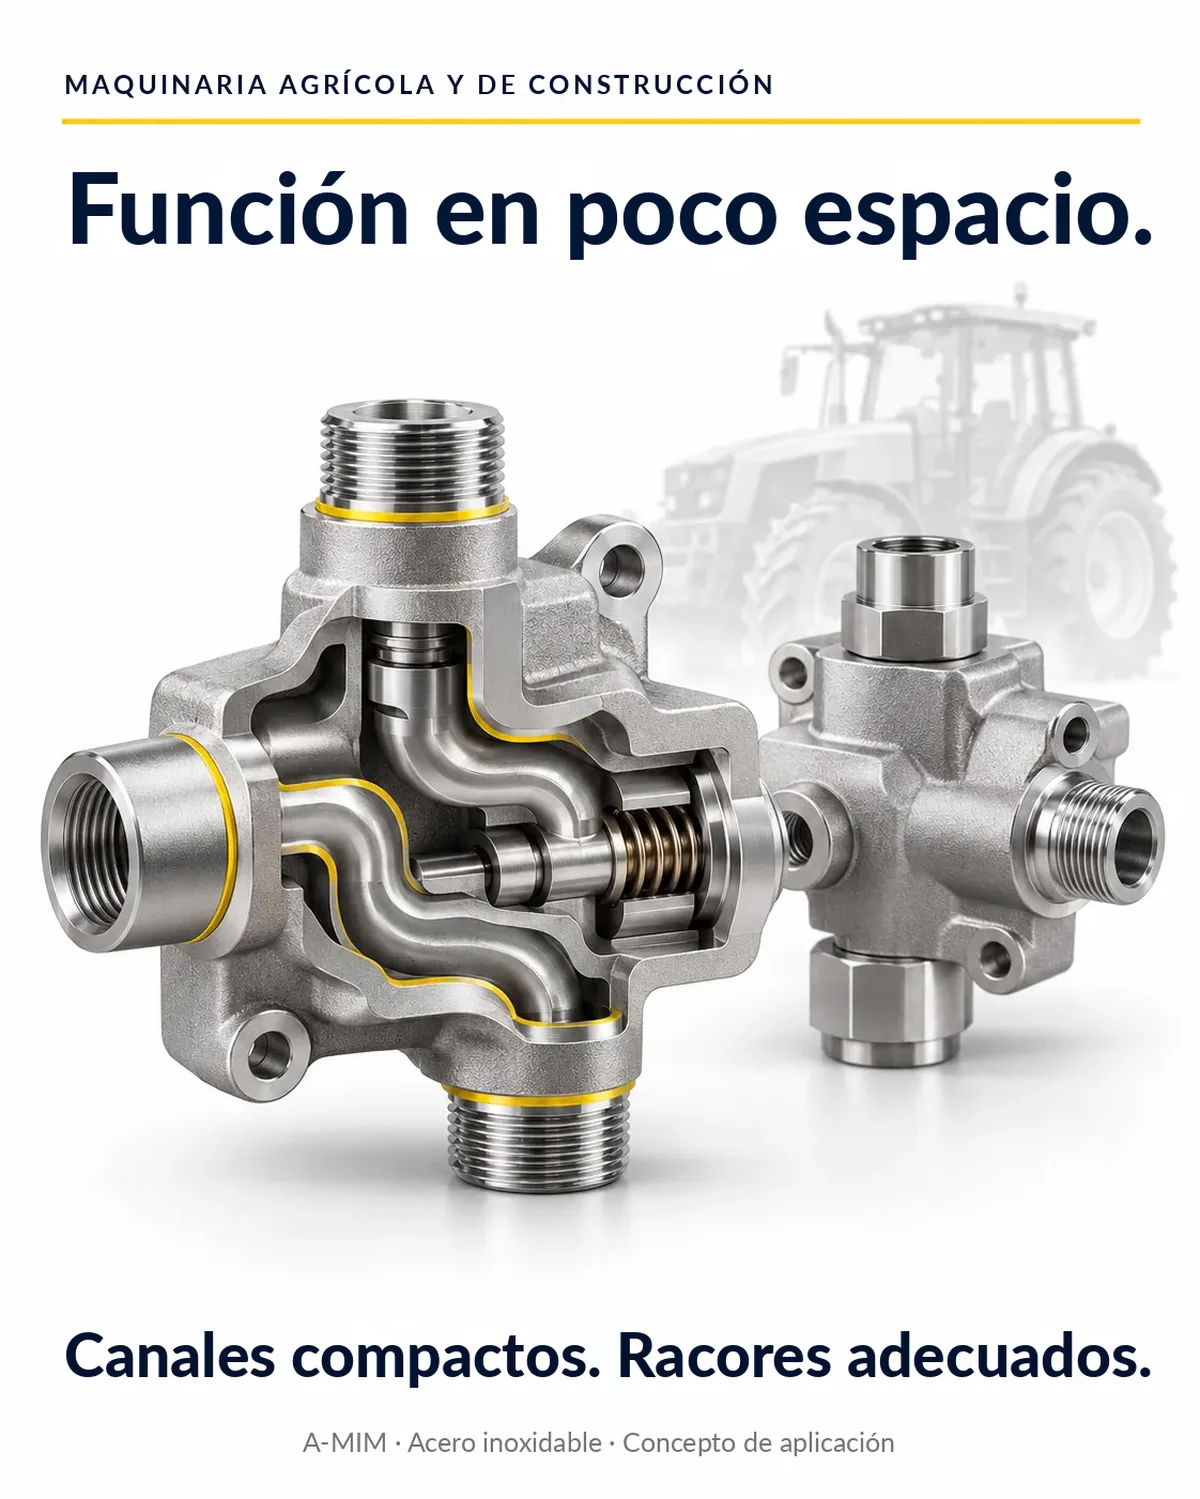
Maquinaria agrícola y de construcción5.000–50.000 unidades/año
Cuerpos pequeños de válvula y de bypass
Situación de partida
Espacio de montaje reducido; cada variante de plataforma recibe su propio cuerpo.
Posible ventaja
Vías de flujo compactas en una envolvente común, variantes mediante conexiones adecuadas.
Queda por hacer
Mecanizar las conexiones e inspeccionar la estanqueidad.
Variantes razonables
Misma envolvente, estructura de canales y distribución de material; variar el mecanizado de las conexiones y el marcado.
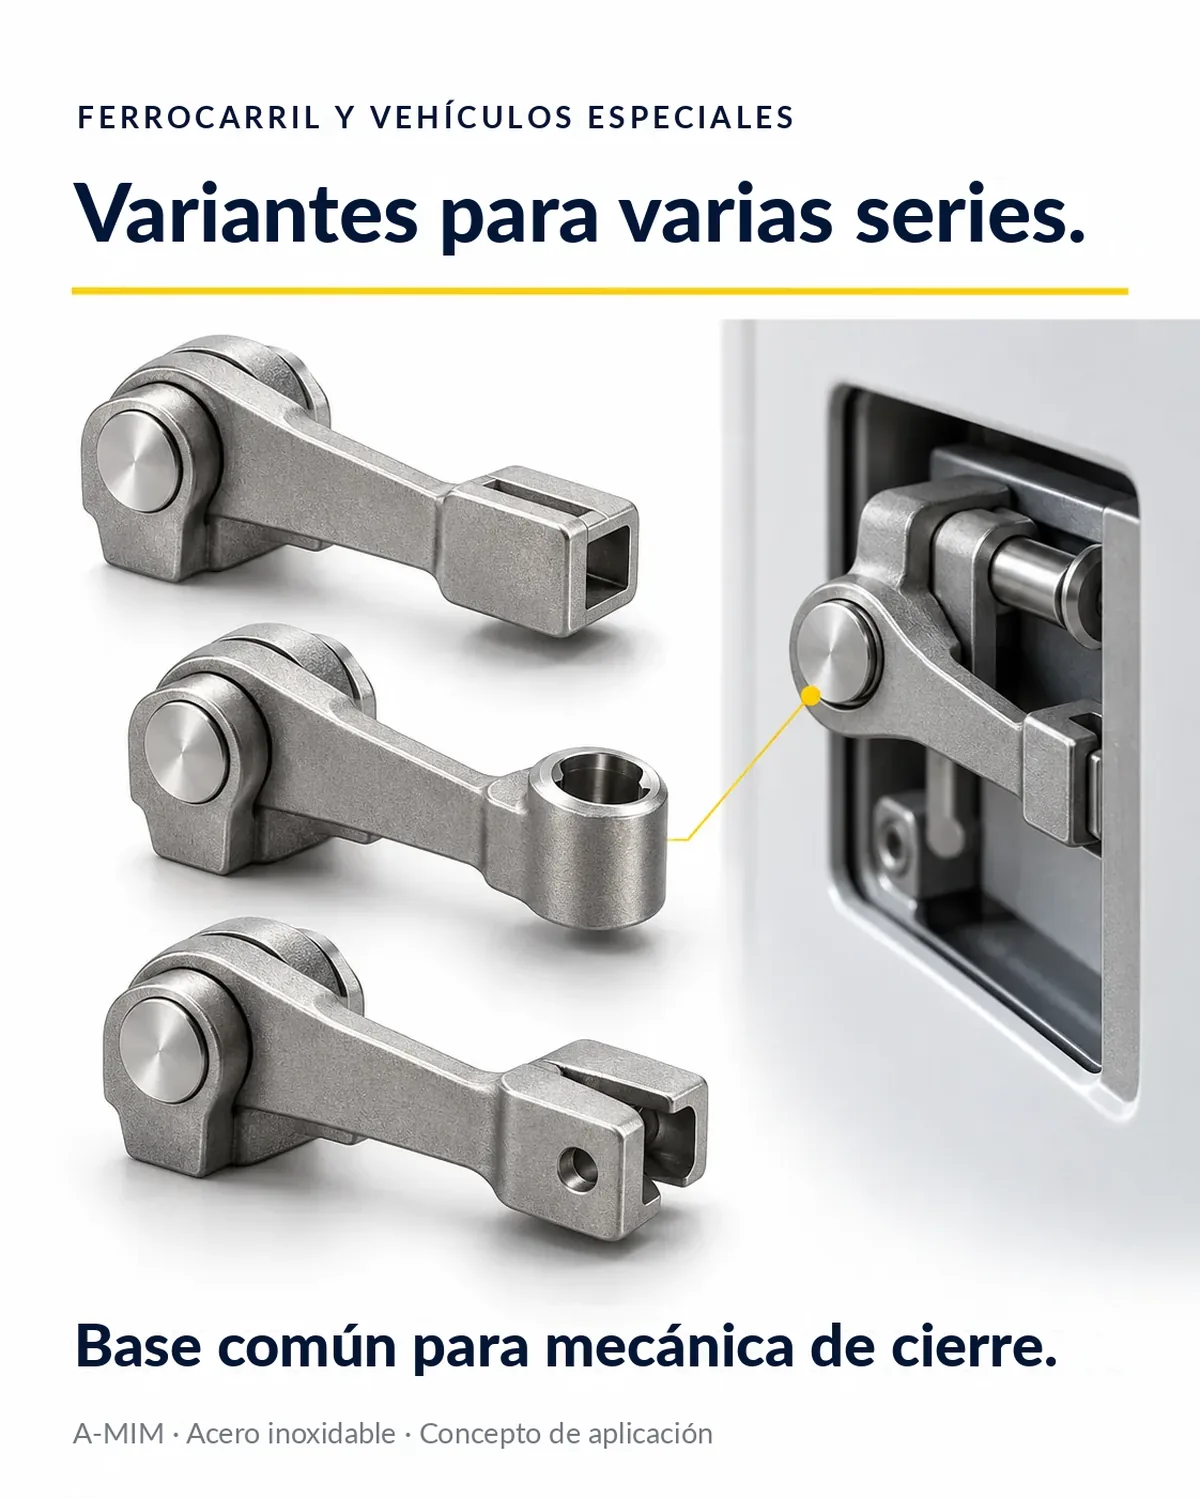
Ferrocarril y vehículos especiales250–5.000 unidades/año
Mecanismo de cierre para el equipamiento interior
Situación de partida
Varias series necesitan piezas de enclavamiento similares, pero no idénticas, en pequeñas cantidades y como repuesto.
Posible ventaja
Las series pequeñas y las necesidades de repuesto se fabrican como familia de piezas, sin utillaje por variante.
Queda por hacer
Mecanizar la zona de apoyo y el tope.
Variantes razonables
Mismo cuerpo base y zona de apoyo; cambios limitados en el alojamiento de accionamiento y en el tope.
Dos puntos de partida adicionales
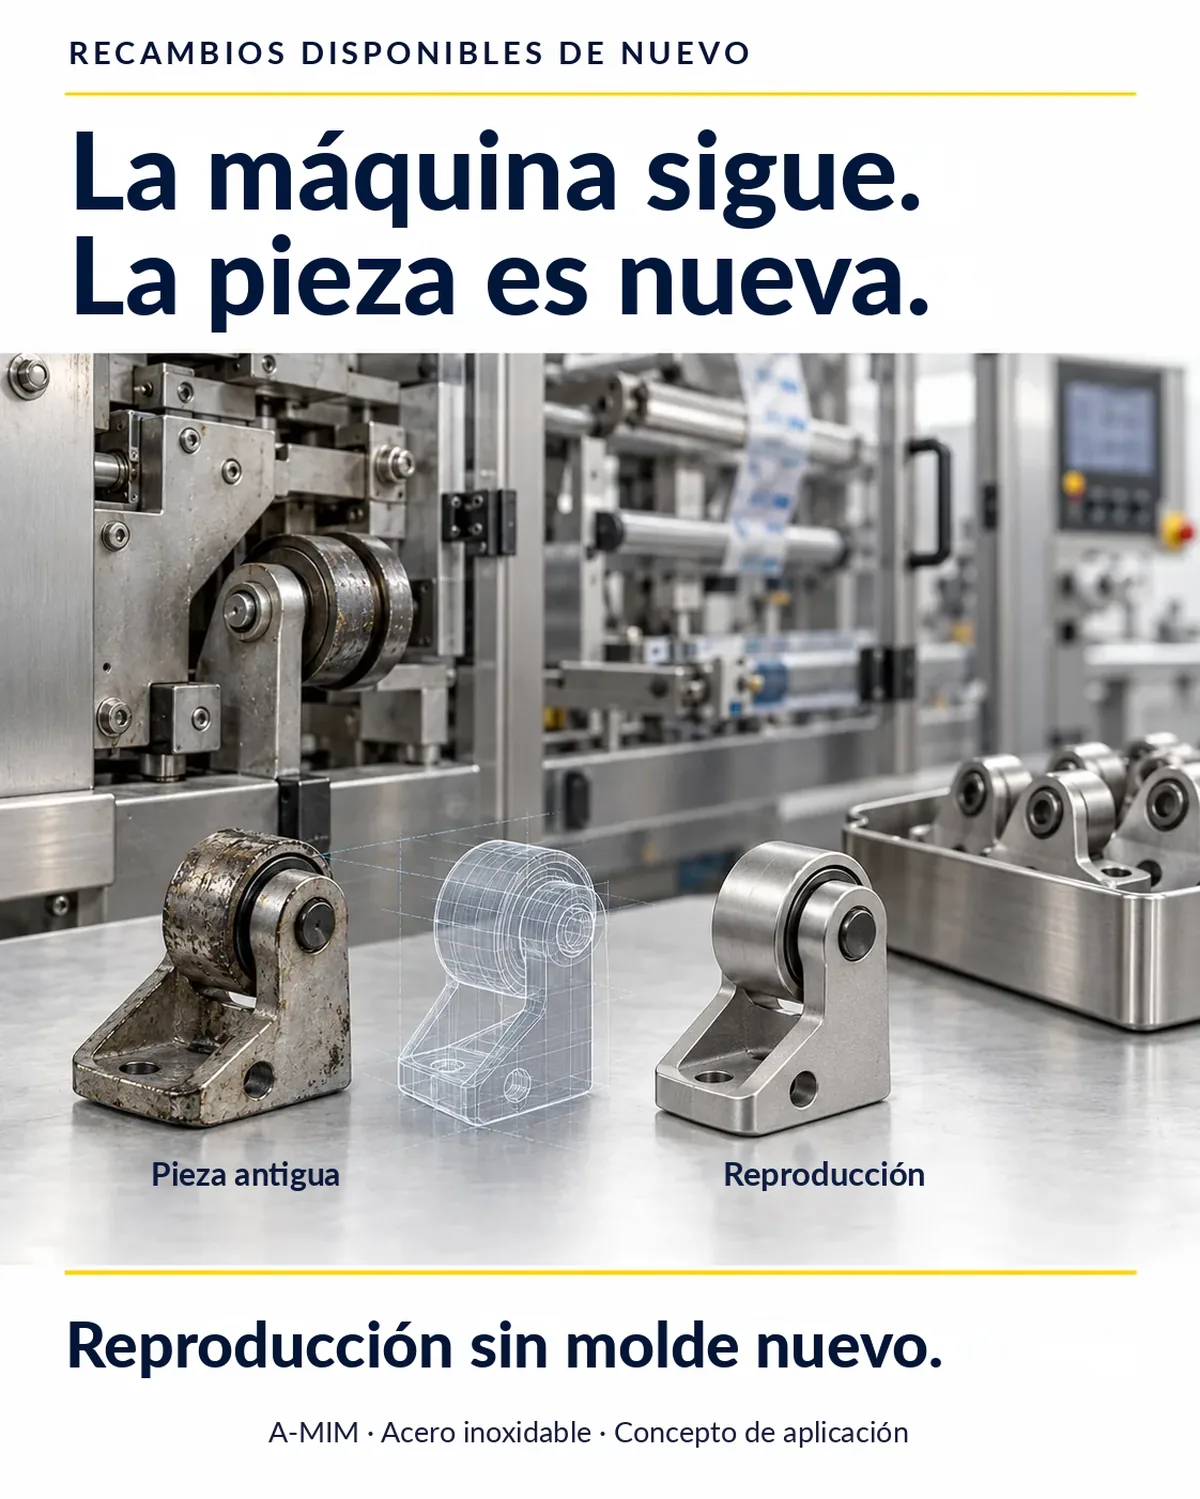
Piezas de repuesto sin molde nuevo
Situación de partida
Una pieza ya no está disponible; falta el utillaje antiguo o no compensa para la pequeña demanda.
Posible ventaja
Refabricación a partir de datos CAD, en su caso tras la ingeniería inversa de la pieza antigua, sin molde.
Queda por hacer
Mecanizar las superficies funcionales e inspeccionar el ajuste y la función en el lugar de montaje.
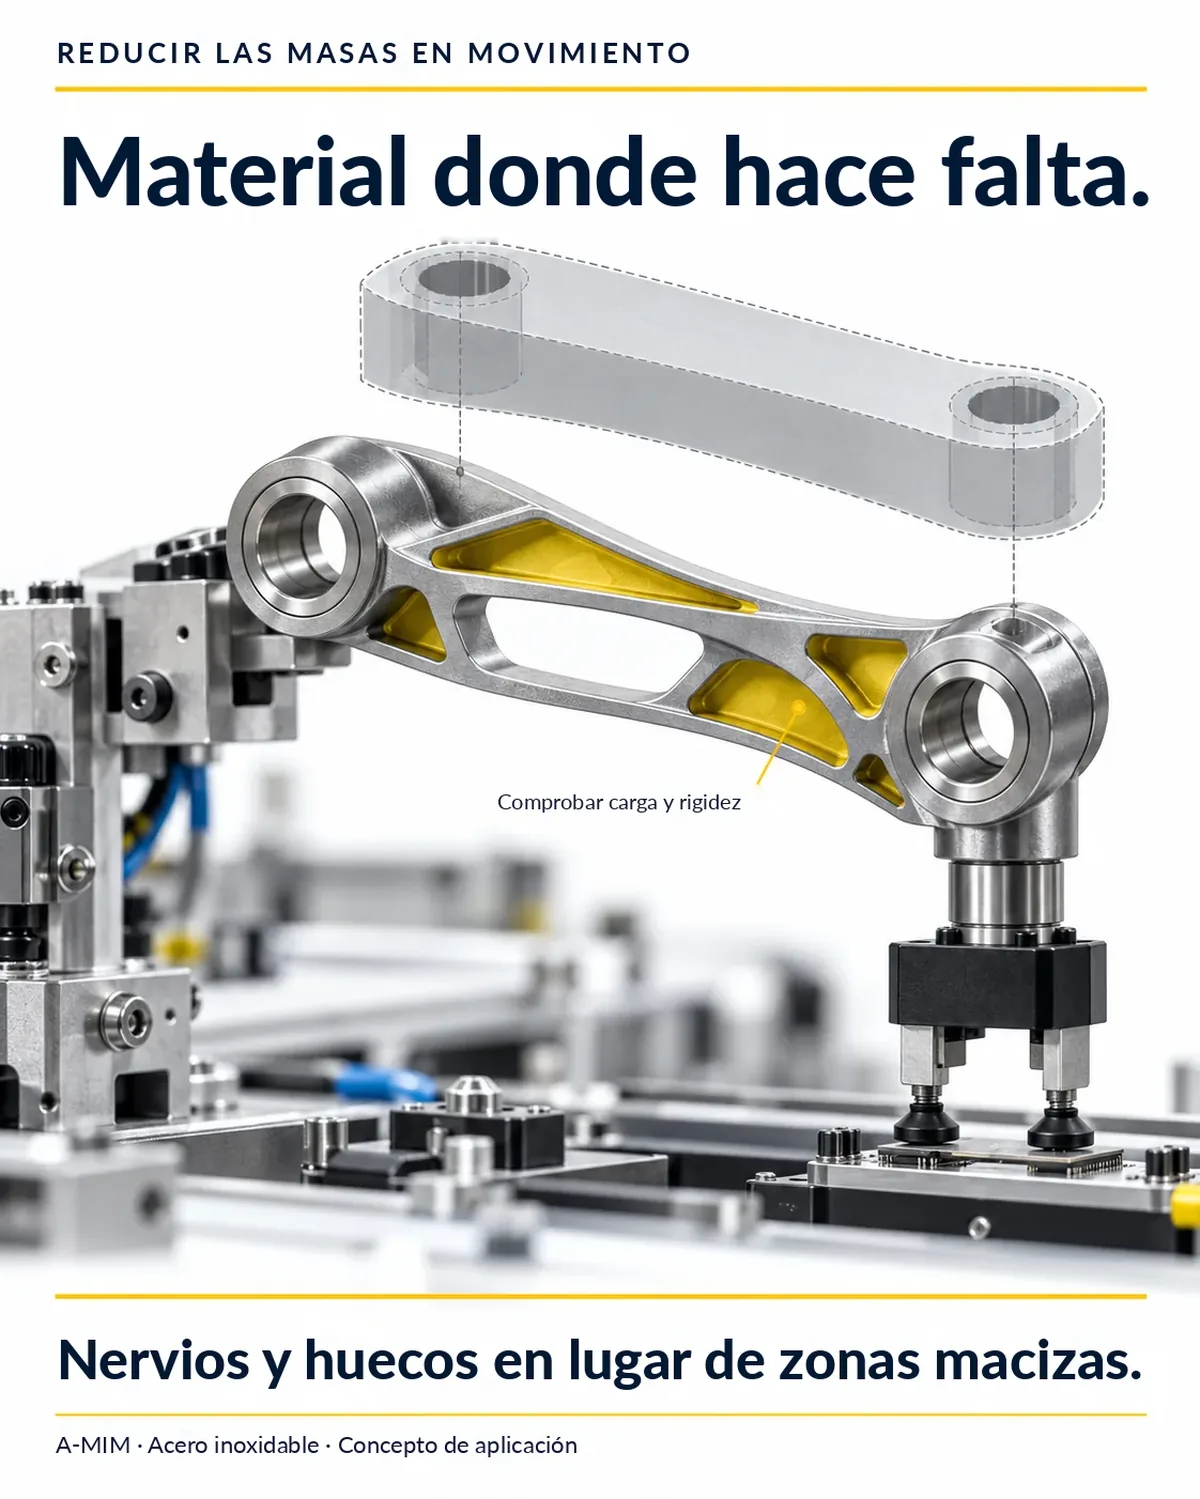
Reducir la masa en movimiento
Situación de partida
Las palancas y brazos macizos aumentan la masa en movimiento de los ejes rápidos.
Posible ventaja
Nervios y cajeras en lugar de zonas macizas: material solo donde discurre la carga.
Queda por hacer
Verificar la carga y la rigidez, mecanizar las superficies de apoyo y de conexión.
Lo que otros ya demuestran
Dos enfoques publicados con los que enlazan estos conceptos. Los precios y las cantidades que de ellos se derivan no pueden trasladarse a FIT.
Metal solo donde se produce desgaste
El fabricante de técnica de alimentación IFC Intelligent Feeding Components utiliza en sus alimentadores vibratorios un deflector metálico mecánico fabricado mediante Metal Binder Jetting. Según el director general, Andreas Schirmer, resuelve el rápido desgaste allí donde las piezas de base polimérica no eran suficientes. Para ello, IFC imprime, entre otros, 17-4PH y 316L.
Los osciladores fluídicos generan un chorro de limpieza oscilante únicamente mediante su conducción interna de canales: una parte del chorro retorna por un canal de realimentación y lo desvía hacia el lado opuesto, sin piezas móviles. Precisamente este tipo de geometrías interiores se genera en A-MIM en la pieza en bruto.
Fuente: FDX Fluid Dynamix, OsciJet (principio de funcionamiento; sin indicación sobre el procedimiento de fabricación)
Ejemplos en detalle
Tres situaciones de partida típicas, analizadas paso a paso: solución actual, problema, lógica A-MIM, posprocesado. Los costes y los plazos de fabricación solo resultan de un cálculo sobre la pieza concreta.
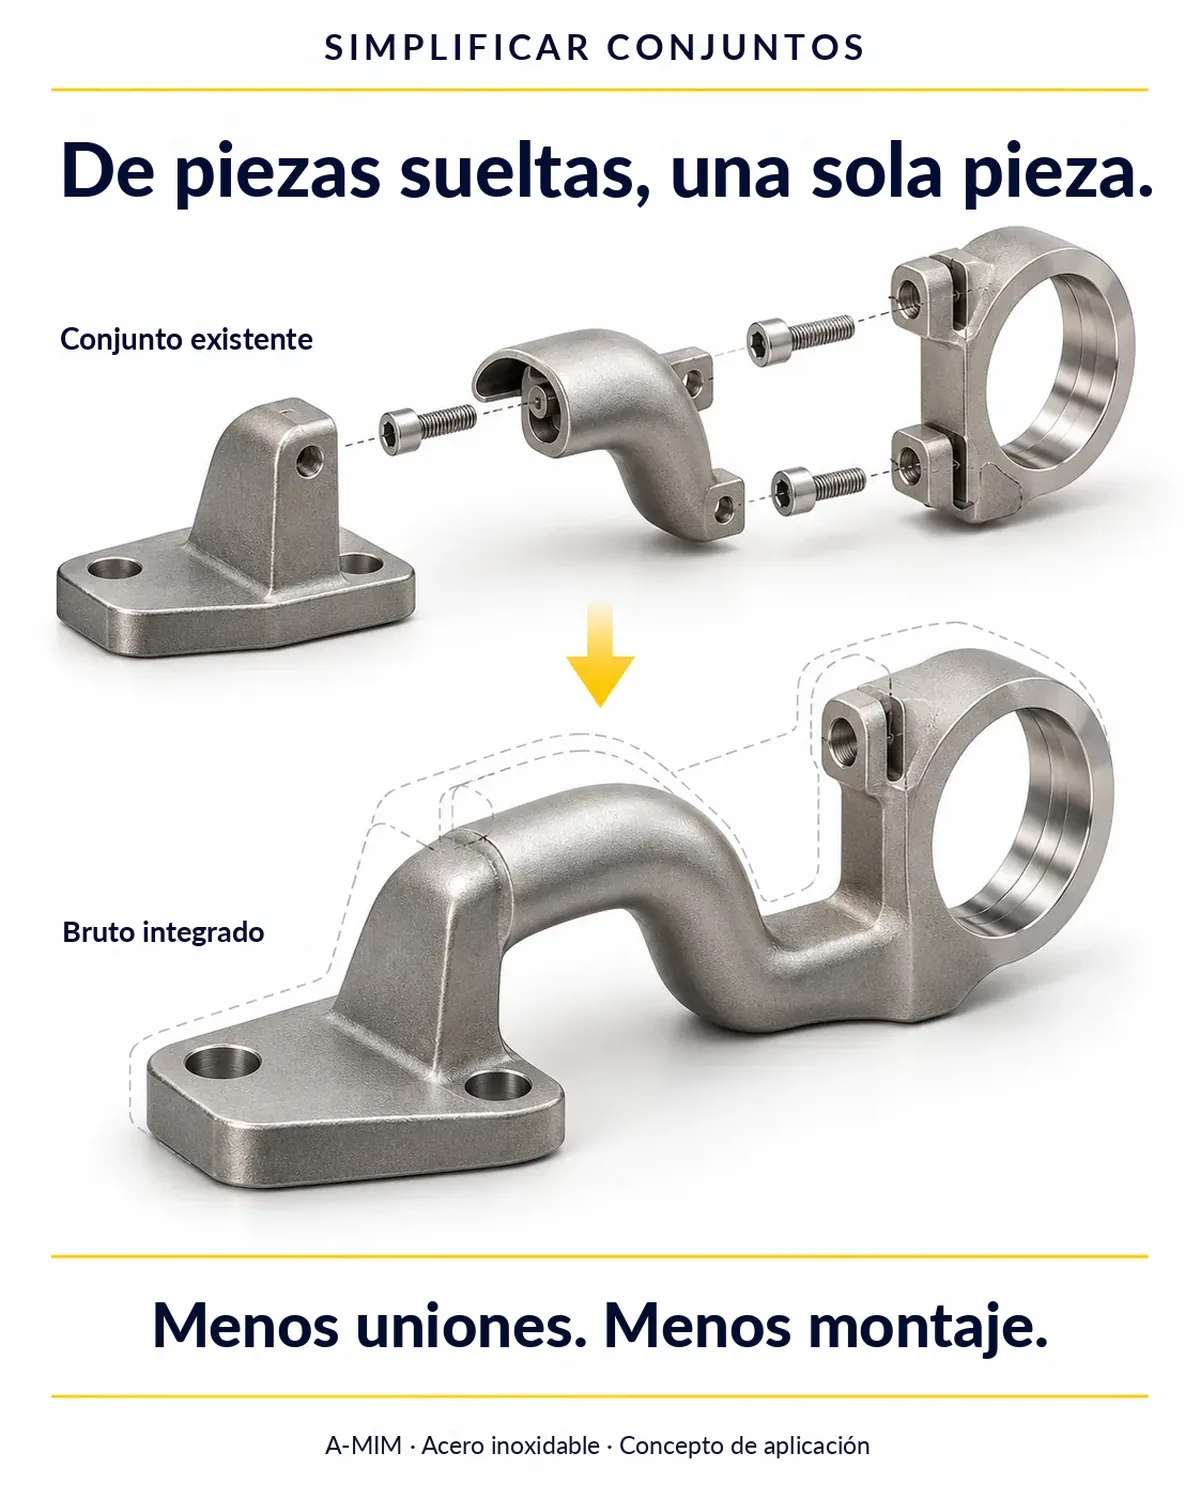
Conjunto soldado de 3 piezas con taladros de canal independientes. Montaje laborioso, comprobación de estanqueidad en 2 cordones de soldadura.
Problema
Elevado esfuerzo de montaje. Cada cordón de soldadura es una posible fuga. La geometría de los canales está limitada por la capacidad de taladrado.
Objetivo
Una sola pieza, estanca de forma fiable, trazado libre de los canales, menos manipulación en la fabricación.
Lógica A-MIM
Bloque distribuidor como pieza sinterizada con canales internos integrados. Geometría de canales de diseño libre, no limitada por los ejes de taladrado. Espesores de pared dimensionados de forma uniforme.
Posprocesado
Solo se tornean los asientos de estanqueidad en las conexiones. Roscas repasadas. Por lo demás, pieza en bruto.
Resultado
De 3 piezas a 1. Desaparecen los puntos de fuga originados por cordones de soldadura; la estanqueidad de la pieza se sigue verificando. Geometría de canales optimizada en lugar de comprometida.
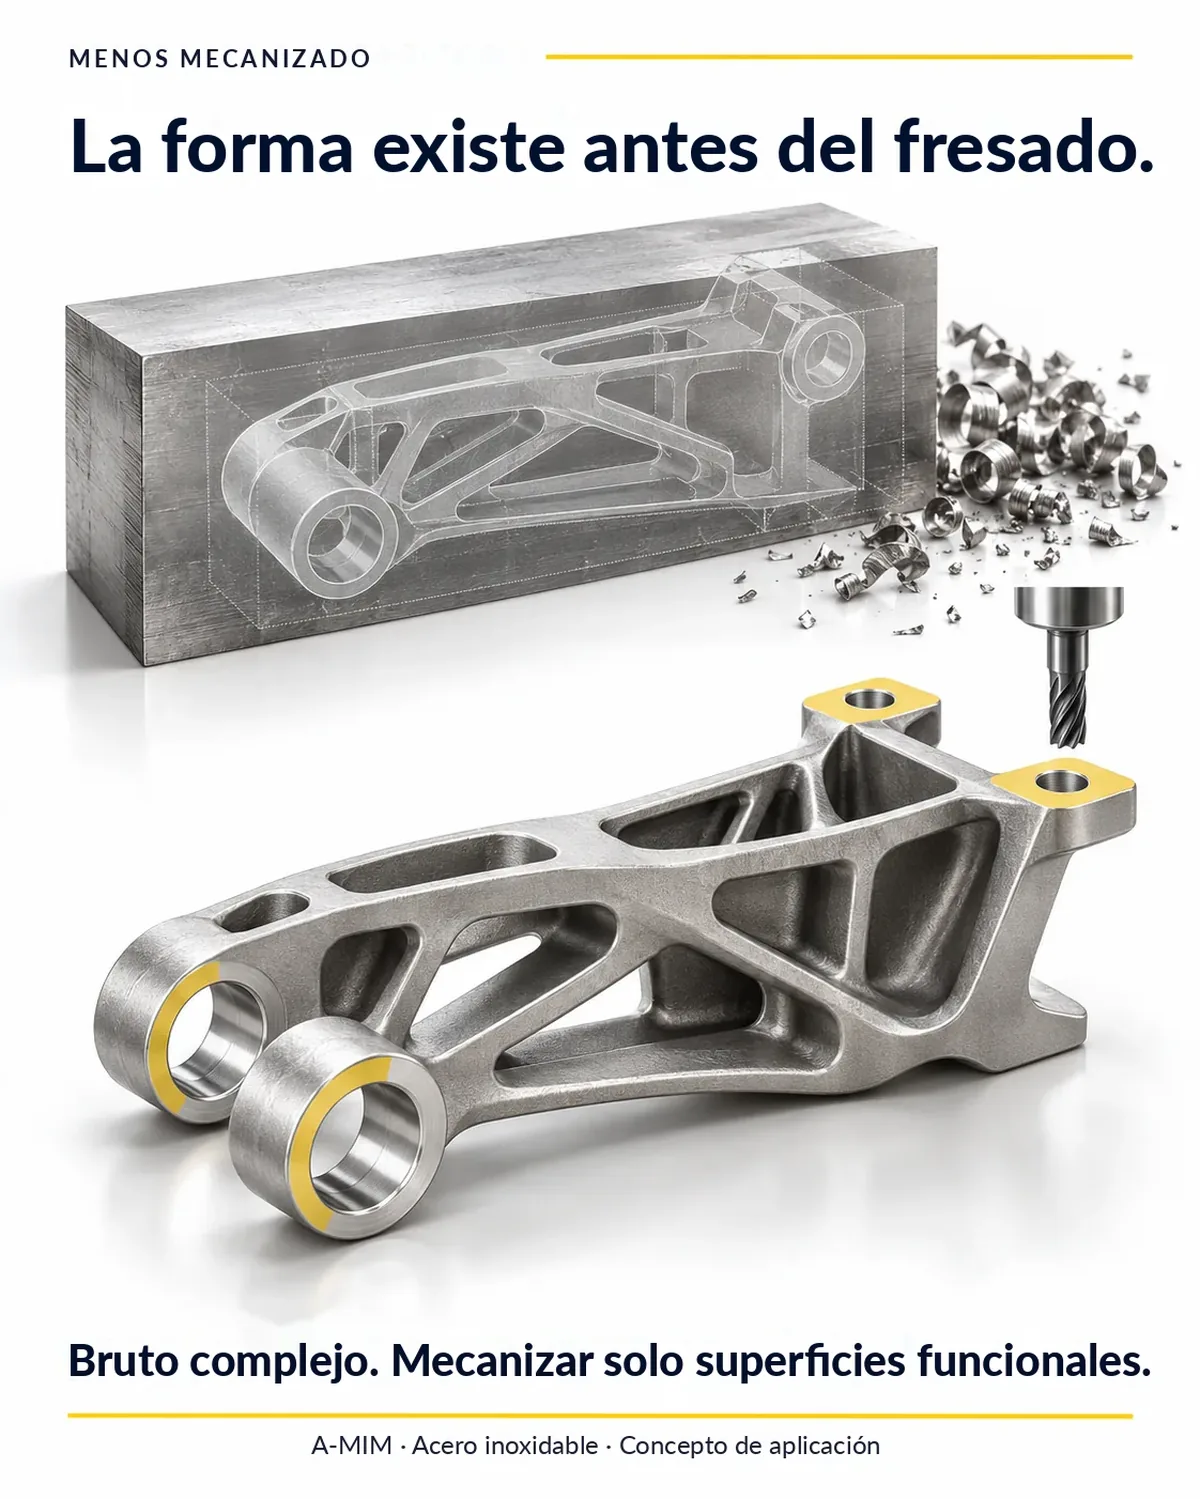
Pieza fresada a partir de material macizo, 12 amarres, elevados costes de preparación, 6 semanas de plazo de fabricación desde la materia prima.
Problema
Esfuerzo de fabricación desproporcionado respecto a la complejidad de la pieza. Costes unitarios demasiado altos en series medias. El largo plazo de entrega bloquea las iteraciones de desarrollo.
Objetivo
Trasladar la complejidad a la pieza en bruto. Reducir al mínimo el esfuerzo de mecanizado. Plazo de entrega inferior a 3 semanas.
Lógica A-MIM
Geometría exterior e interior compleja directamente como pieza sinterizada. Contrasalidas y cajeras integradas en la pieza en bruto. Sobremedida prevista solo en 2 superficies de ajuste y 1 superficie de referencia.
Posprocesado
2 superficies de ajuste fresadas, 1 superficie de referencia rectificada. 3 amarres en lugar de 12.
Resultado
3 amarres en lugar de 12. Mayores grados de libertad geométricos, no restringidos. El plazo de fabricación y los costes unitarios se calculan en el proyecto concreto.
Solución de 2 piezas: pieza fundida como cuerpo base, tapa de chapa, unión mediante soldadura. Geometría interior limitada por la fundición.
Problema
Espesores de pared limitados por la fundición. La geometría interior no puede diseñarse libremente. El montaje de 2 piezas genera un cordón de soldadura como zona crítica.
Objetivo
Una sola pieza. Geometría interior libre. Sin montaje. Sin cordón de soldadura.
Lógica A-MIM
Carcasa sinterizada de una sola pieza. Canales interiores y cajeras directamente en la pieza en bruto. Salvo los puntos de conexión, las superficies exteriores quedan en estado sinterizado.
Posprocesado
Tras el sinterizado se mecaniza una rosca de conexión. Se fresa una superficie de estanqueidad exterior de conexión restante. Las demás superficies quedan en estado sinterizado.
Resultado
De una solución de 2 piezas a 1 pieza. Desaparecen el montaje y el cordón de soldadura. Geometría interior optimizada. Si los costes totales bajan lo muestra el cálculo sobre la pieza concreta.
¿Desea verificar su propia pieza? Cargue el CAD y véalo en el visor 3D.