A-MIM – componenti metallici complessi senza stampo
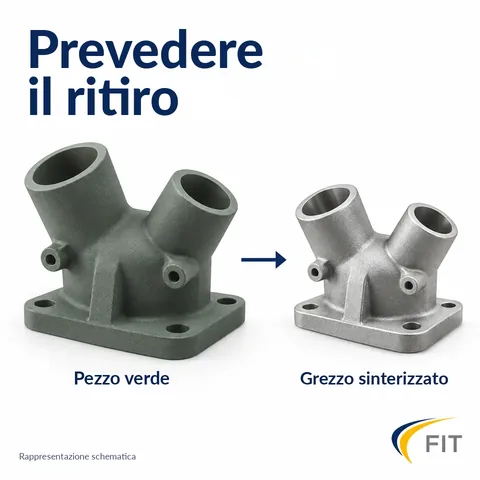
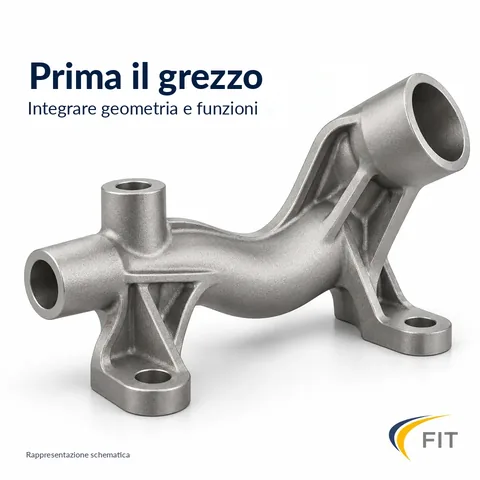
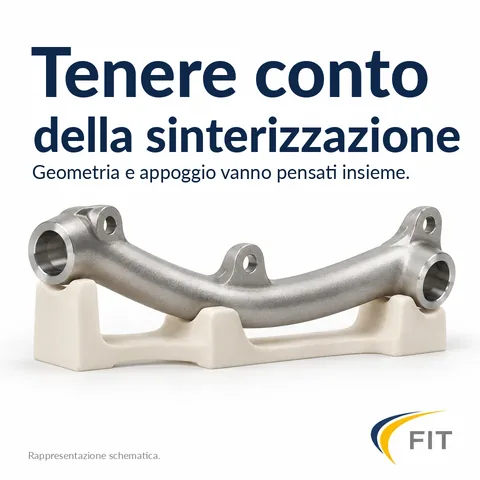
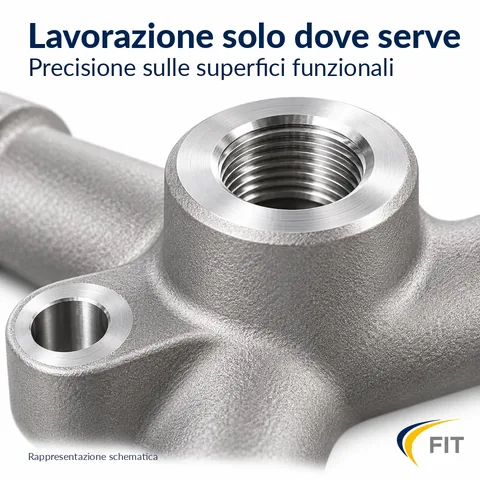
Con A-MIM (Additive MIM) la geometria si ottiene costruendo strato dopo strato un pezzo verde – un componente in polvere metallica, tenuta insieme inizialmente da un legante. Nella successiva sinterizzazione, un trattamento termico al di sotto della temperatura di fusione, le particelle metalliche si legano: il materiale si addensa fino a formare il grezzo metallico. Le superfici funzionali come accoppiamenti, filettature o sedi di tenuta vengono, se necessario, sottoposte a post-lavorazione.
Per quali componenti è interessante A-MIM?
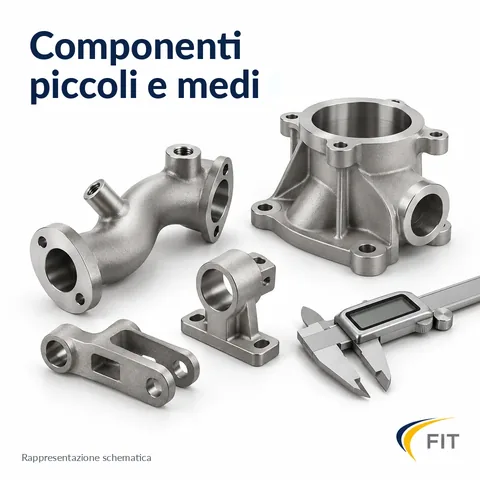
Tipici sono i componenti metallici da circa 10 × 10 × 10 mm fino a 150 × 100 × 80 mm, con un volume fino a circa 60 cm³ – in acciaio inox quindi fino a circa 470 g –, per i quali vale almeno uno dei seguenti punti:
- La forma è complessa: canali interni, sottosquadri, nervature o tasche.
- Oggi il componente è composto da più parti, che vengono unite o assemblate.
- Oggi una gran parte del materiale di partenza viene asportata con lavorazioni meccaniche.
- Esistono varianti o una famiglia di componenti per cui, per ogni esecuzione, uno stampo dedicato non è conveniente.
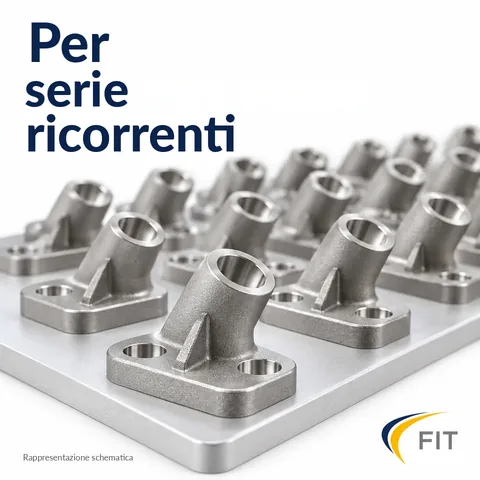
A-MIM diventa economicamente interessante di solito a partire da alcune centinaia di pezzi all'anno. Come intervallo di verifica indichiamo da 250 a 50.000 pezzi all'anno sull'intera famiglia di componenti. Per pezzi singoli e piccole quantità fino a circa 50 pezzi, la fusione laser è di solito più conveniente.
Tutti i valori sono indicativi, non limiti rigidi. Per le dimensioni contano l'ingombro, il peso durante la sinterizzazione e il ritiro – cioè la contrazione che si verifica nella sinterizzazione e che viene prevista fin dall'inizio.
Dove possono nascere i vantaggi
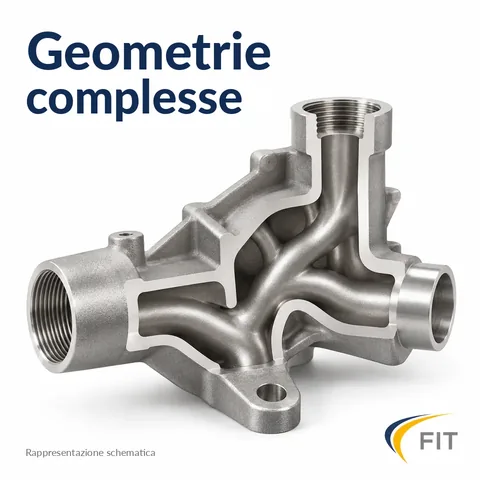
Geometrie complesse e canali interni
Canali, sottosquadri e nervature si ottengono senza uno stampo aggiuntivo. La complessità non è comunque gratuita: processo di stampa, sfruttamento dell'ingombro, movimentazione, rimozione della polvere, sinterizzazione e post-lavorazione determinano l'impegno.
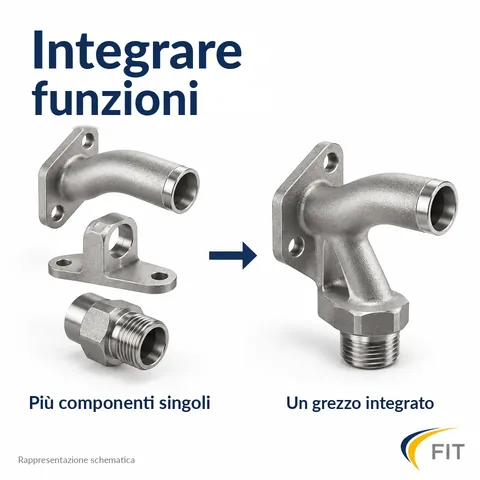
Riunire funzioni e componenti
Più parti di un gruppo diventano un unico grezzo. Punti di giunzione, montaggio e relativi controlli possono venire meno – il controllo del componente finito, ad esempio della tenuta, non viene meno automaticamente.
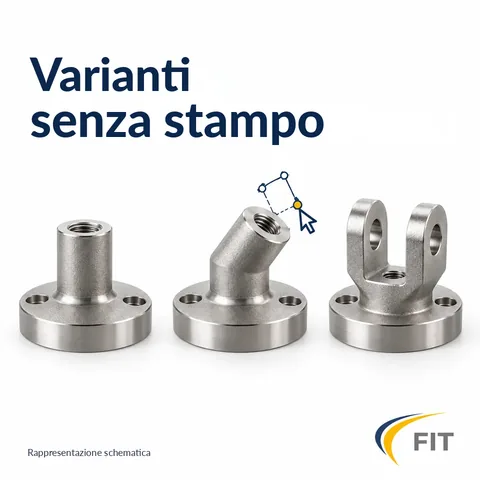
Varianti senza dover realizzare ogni volta un nuovo stampo
Una variante inizia come modifica CAD, non come nuovo utensile. A seconda della modifica, produzione e comportamento in sinterizzazione devono essere rivalutati.
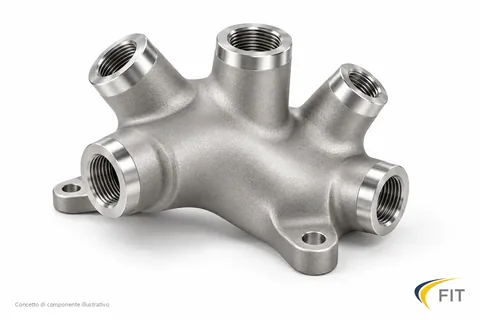
Meno asportazione di materiale, post-lavorazione mirata
Il grezzo nasce vicino alla forma finale. Si lavora per asportazione di truciolo dove la funzione lo richiede – questo fa risparmiare materiale e spesso serraggi rispetto alla lavorazione dal pieno.
Tre principi fondamentali
Orientamento: quando diventa più difficile
Con ciò non si esclude nulla – decisivo è il confronto dell'intera catena produttiva fino al componente pronto al montaggio. Conviene guardare più da vicino nel caso di componenti oltre circa 150 × 100 × 80 mm o 60 cm³, di parti molto piccole o filigranate, di forme che cedono nel forno, di tolleranze strette quasi ovunque, di semplici pezzi torniti e fresati, di quantità inferiori a circa 50 pezzi e a partire da circa 50.000 pezzi identici all'anno. Tutti i limiti con numeri e motivazioni
Se un componente sia idoneo in linea di principio , se un miglioramento costruttivo lo renda più economico e quale impostazione del processo richieda la produzione sono tre domande distinte. Che cosa significa