Non tutto di precisione.
Solo ciò che è funzionalmente critico.
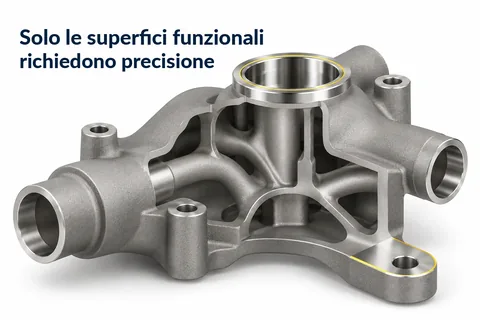
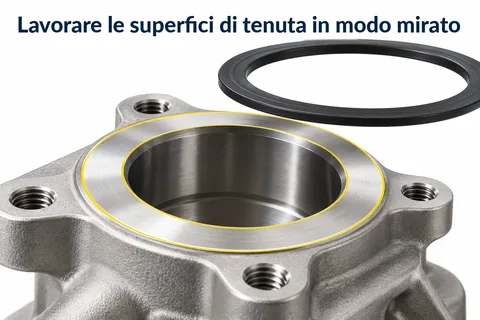
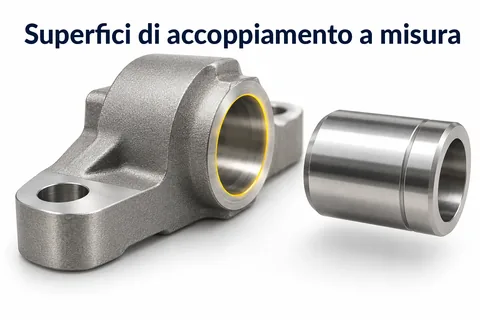
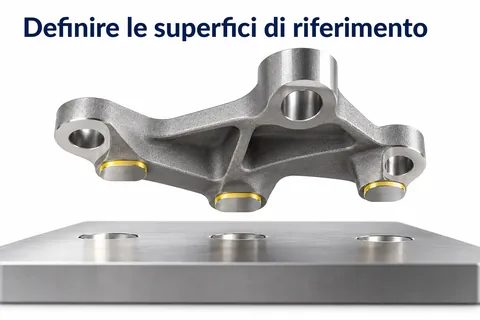
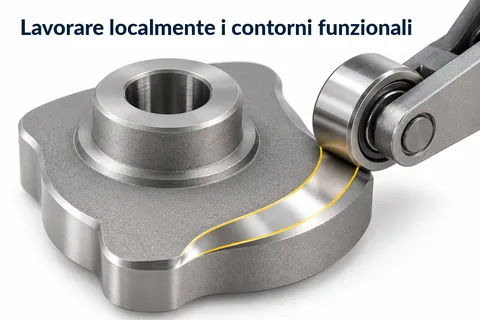
La post-lavorazione è una parte normale della catena di processo A-MIM. Si lavora dove la sinterizzazione non fornisce la tolleranza o la superficie necessaria – quanto sia, lo decide la funzione.
Zone tipicamente critiche
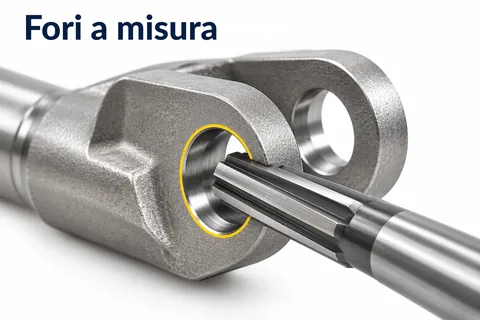
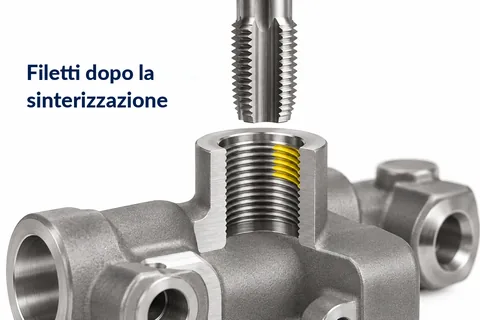
Queste superfici e caratteristiche richiedono spesso una post-lavorazione mirata:
Dove il grezzo spesso è sufficiente
Non ogni superficie deve essere lavorata. Ampie parti di un grezzo A-MIM ben progettato possono restare allo stato sinterizzato:
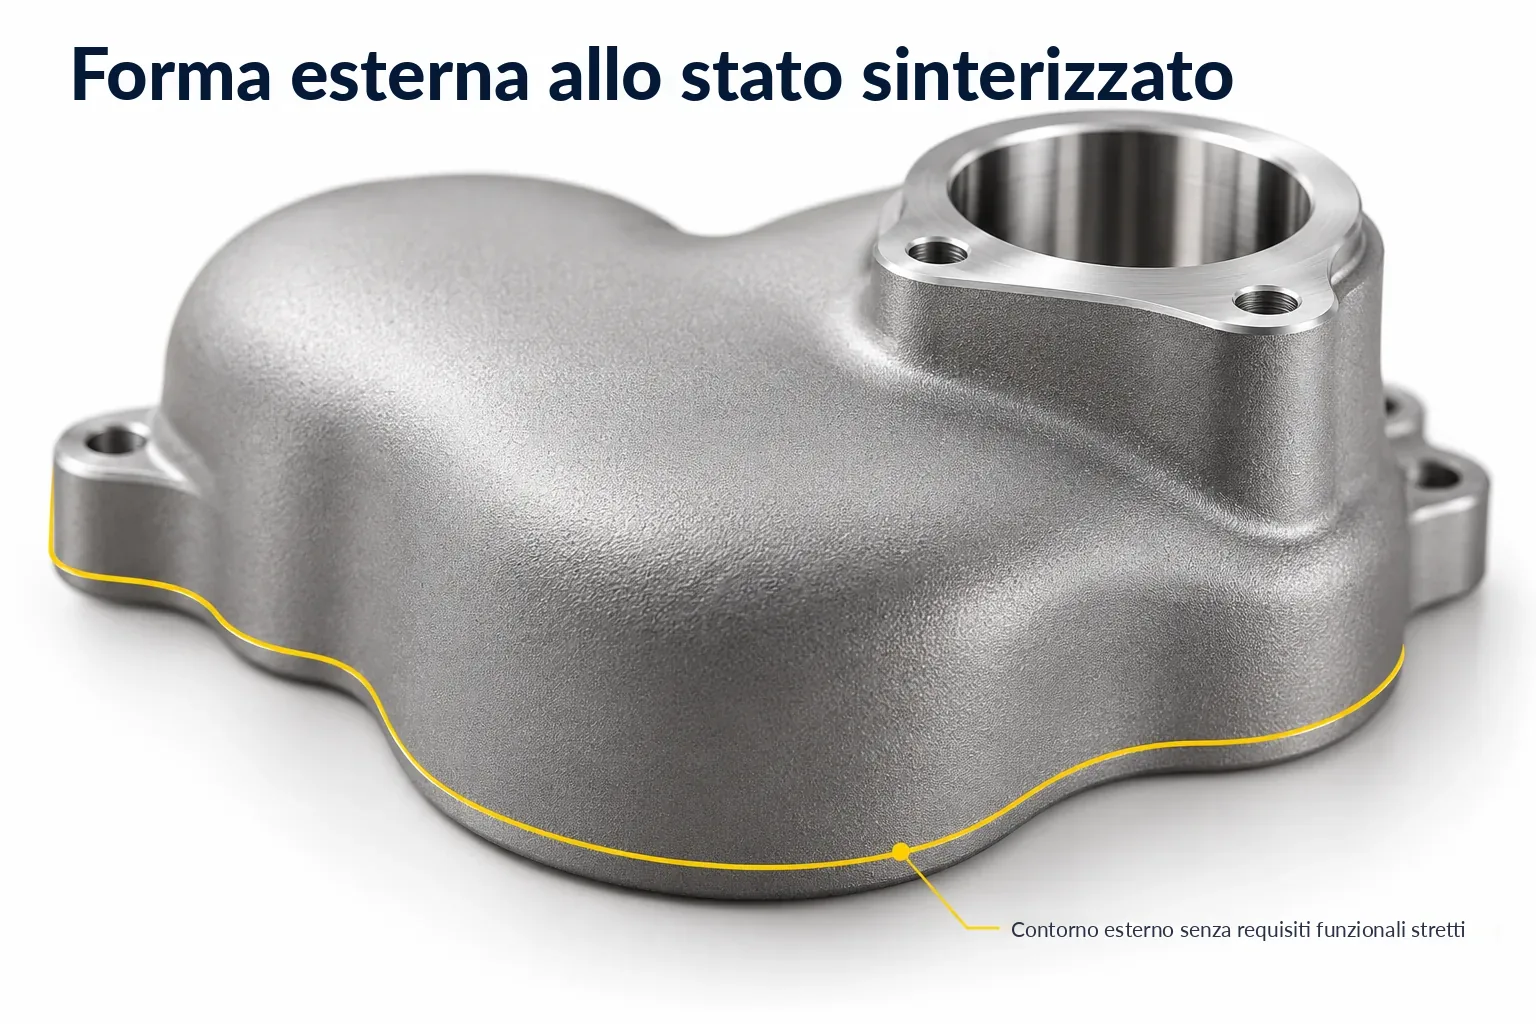
- Zone esterne geometricamente non critiche – la forma è corretta, la tolleranza non ha importanza
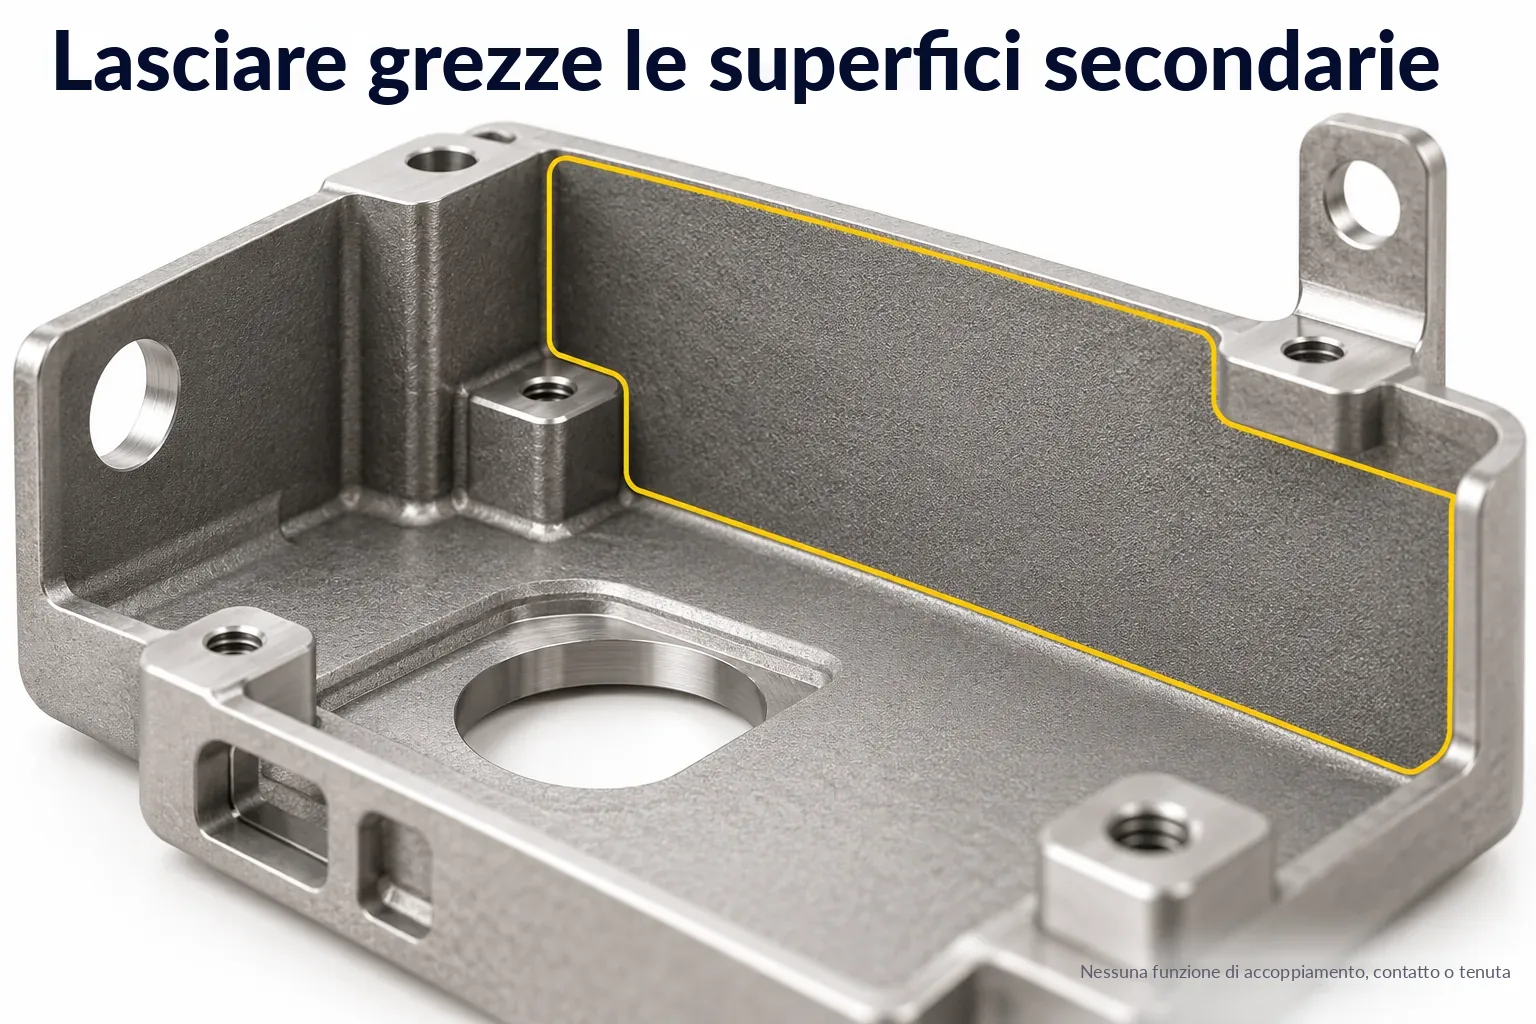
- Superfici secondarie non funzionali – superfici a vista senza contatto né funzione di tenuta
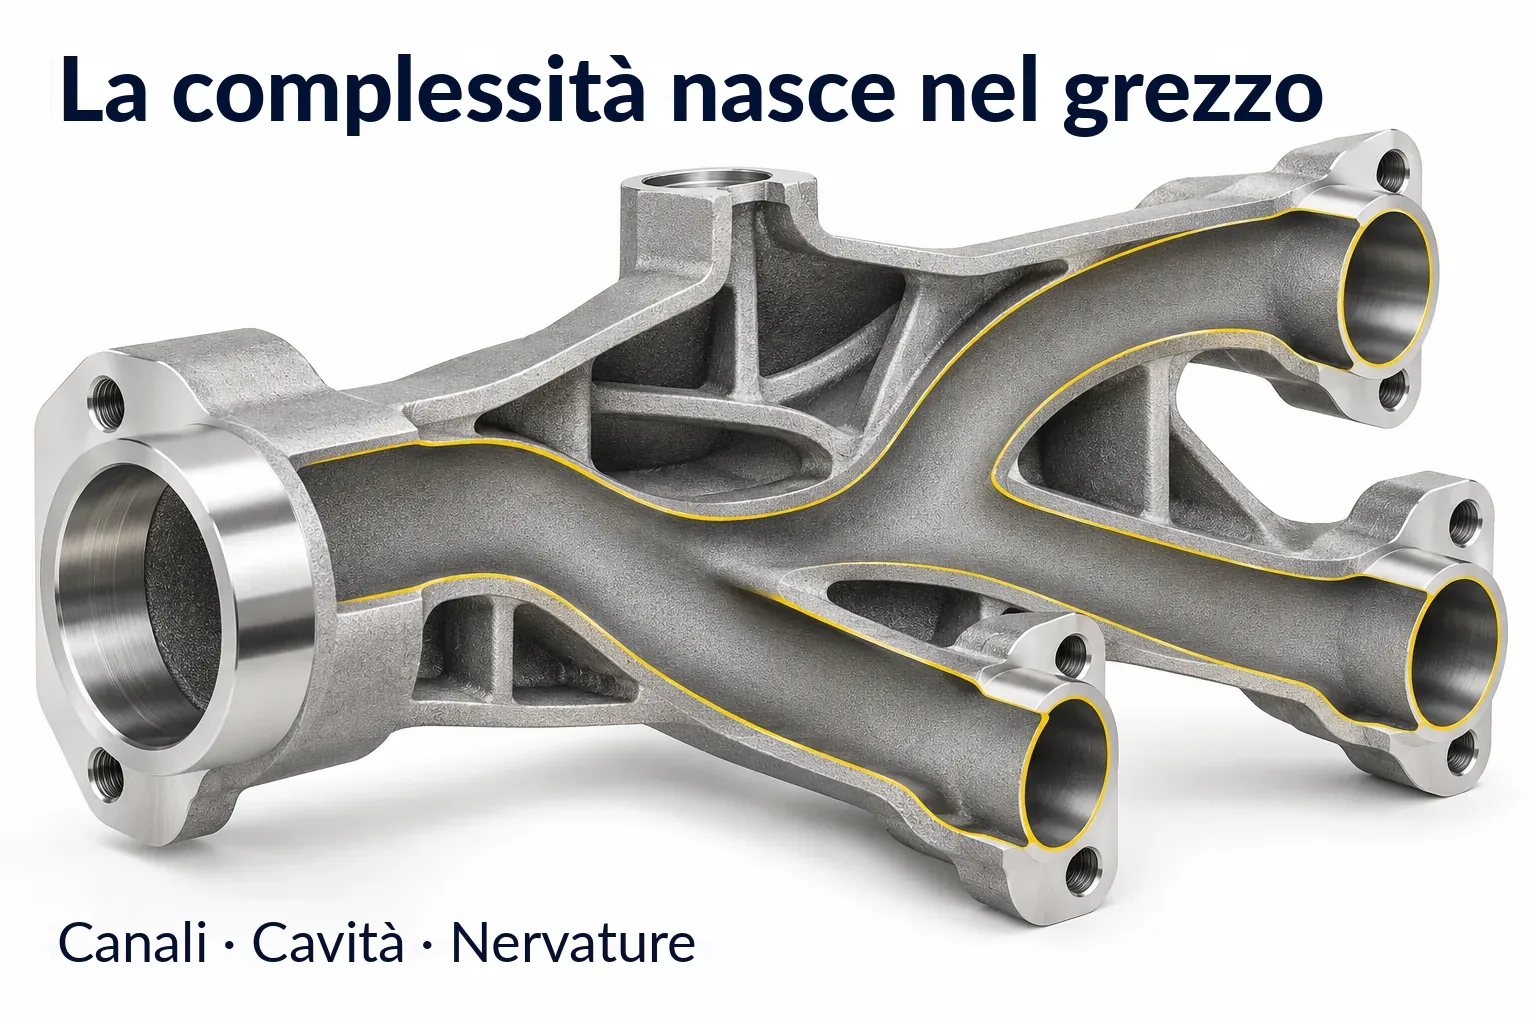
- Complessità integrata – canali interni, cavità, nervature che non richiedono accoppiamento
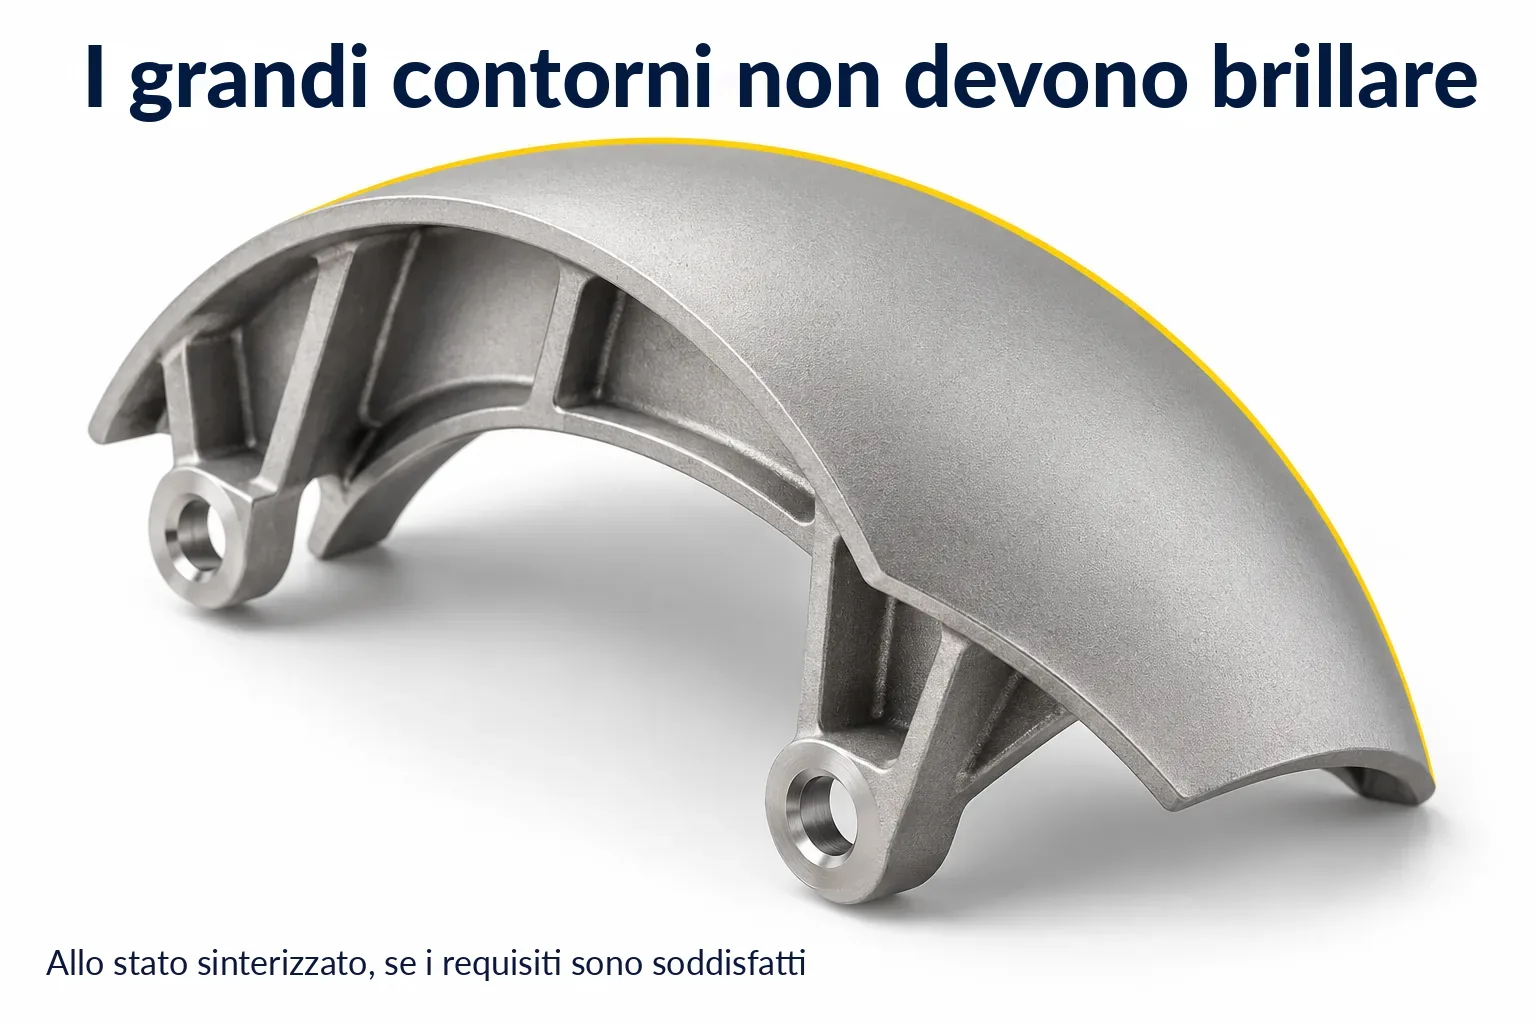
- Profili di grande superficie – quando la precisione dimensionale rientra nel campo della sinterizzazione
Quando la post-lavorazione diventa sensata
Logica economica di base
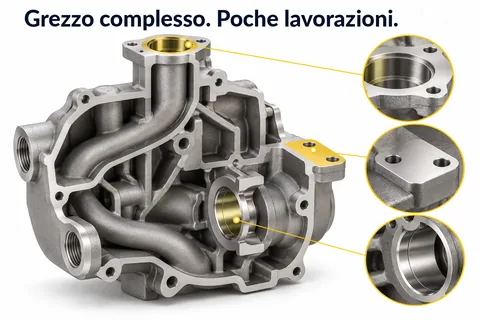
Il grezzo porta la forma → si lavora ciò che la funzione richiede → si confronta il componente pronto al montaggio.
Meno sono le superfici da lavorare, maggiore è di solito il vantaggio. Anche un grezzo lavorato in modo più esteso può essere sensato – ad esempio quando, rispetto alla lavorazione dal pieno, fa risparmiare in modo significativo asportazione di materiale o serraggi. Decisiva è l'intera catena produttiva.
Raccomandazione: prevedere sovrametalli di lavorazione solo sulle superfici che li richiedono e definire presto l'entità – così il confronto con altri processi diventa affidabile.
Come può presentarsi nella pratica – concetti applicativi con situazione di partenza, possibile vantaggio e lavorazione residua.
Vedere gli esempi pratici →