Confronto dei processi
A-MIM nel contesto dei processi produttivi classici e additivi.
Confronto dei processi
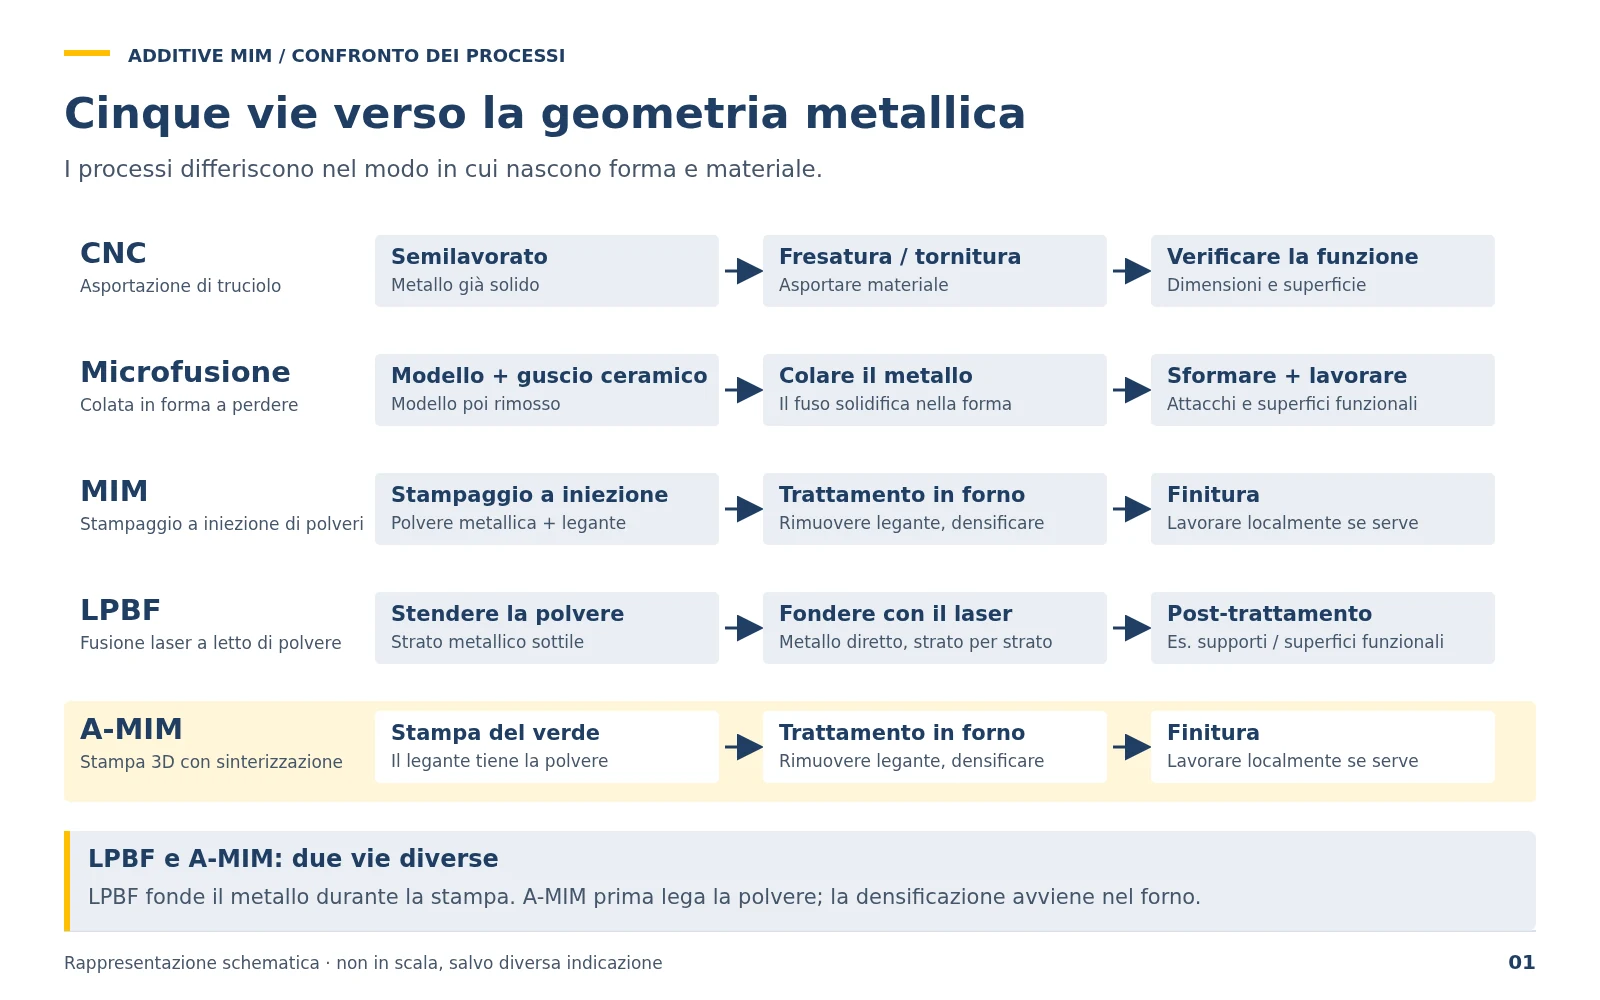
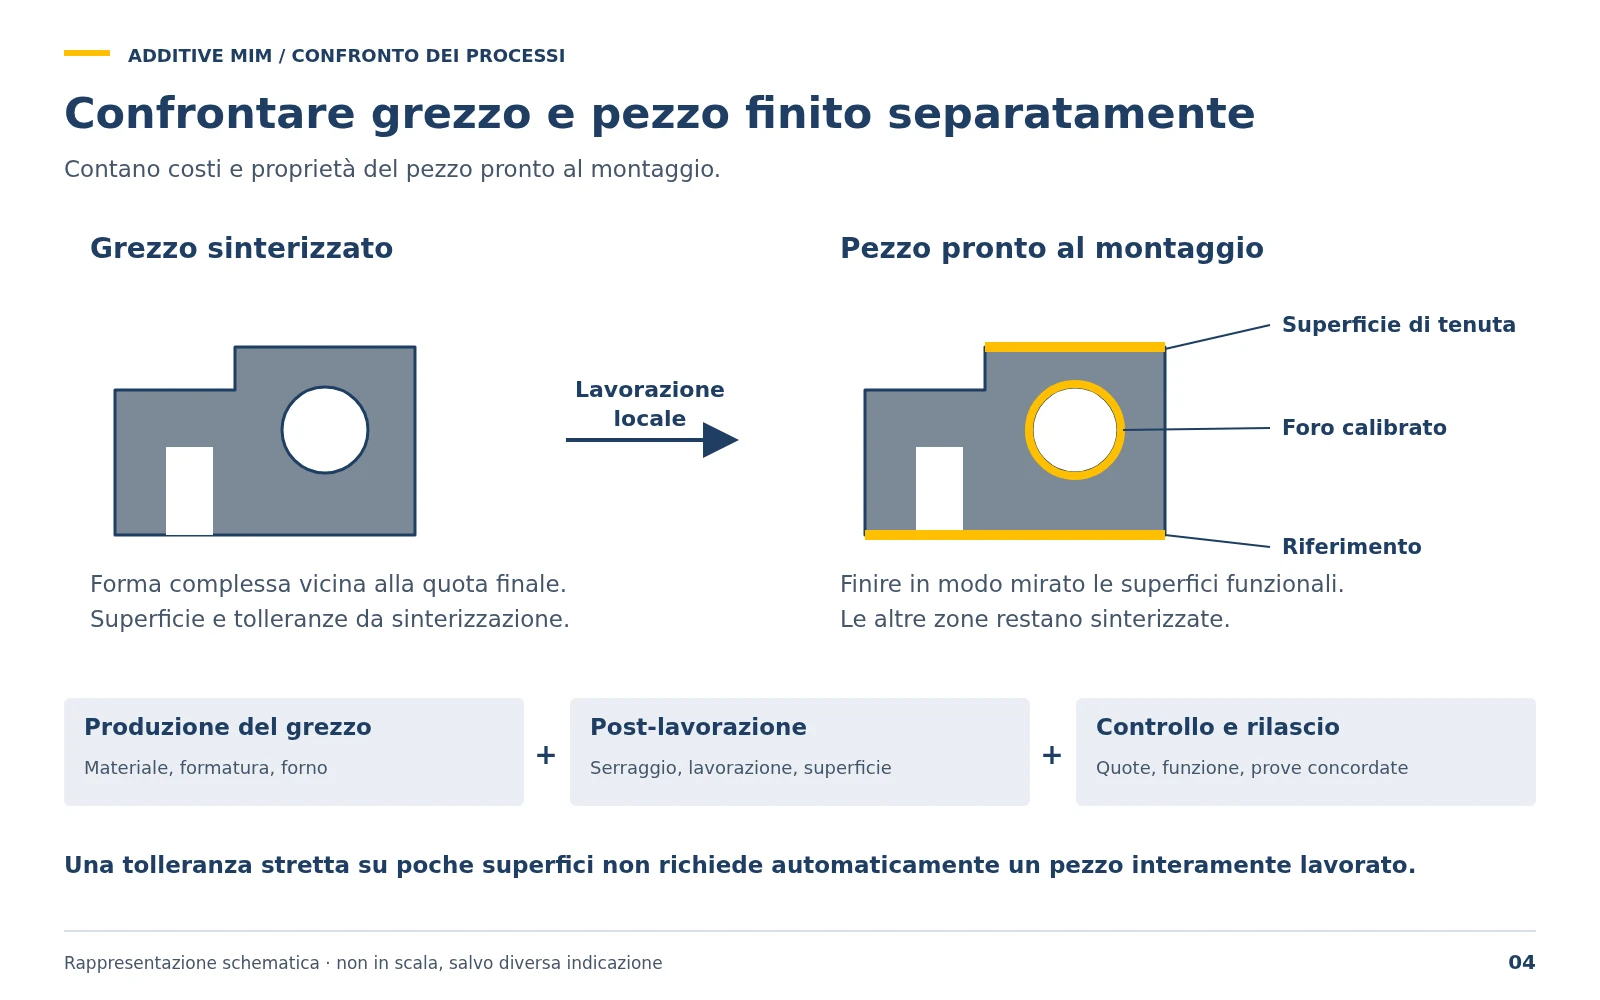
Si confronta il componente pronto al montaggio – inclusi utensili, attrezzature, post-lavorazione e controllo necessari. Costi, tempi di consegna e tolleranze dipendono così fortemente dal componente che la tabella volutamente non li indica in modo generico. Dimensioni e quantità sono valori indicativi, non limiti rigidi.
| Processo | Interessante quando … | Costi una tantum | Limitazioni geometriche | Canali interni | Post-lavorazione tipica | Fortemente dipendente dal componente |
|---|---|---|---|---|---|---|
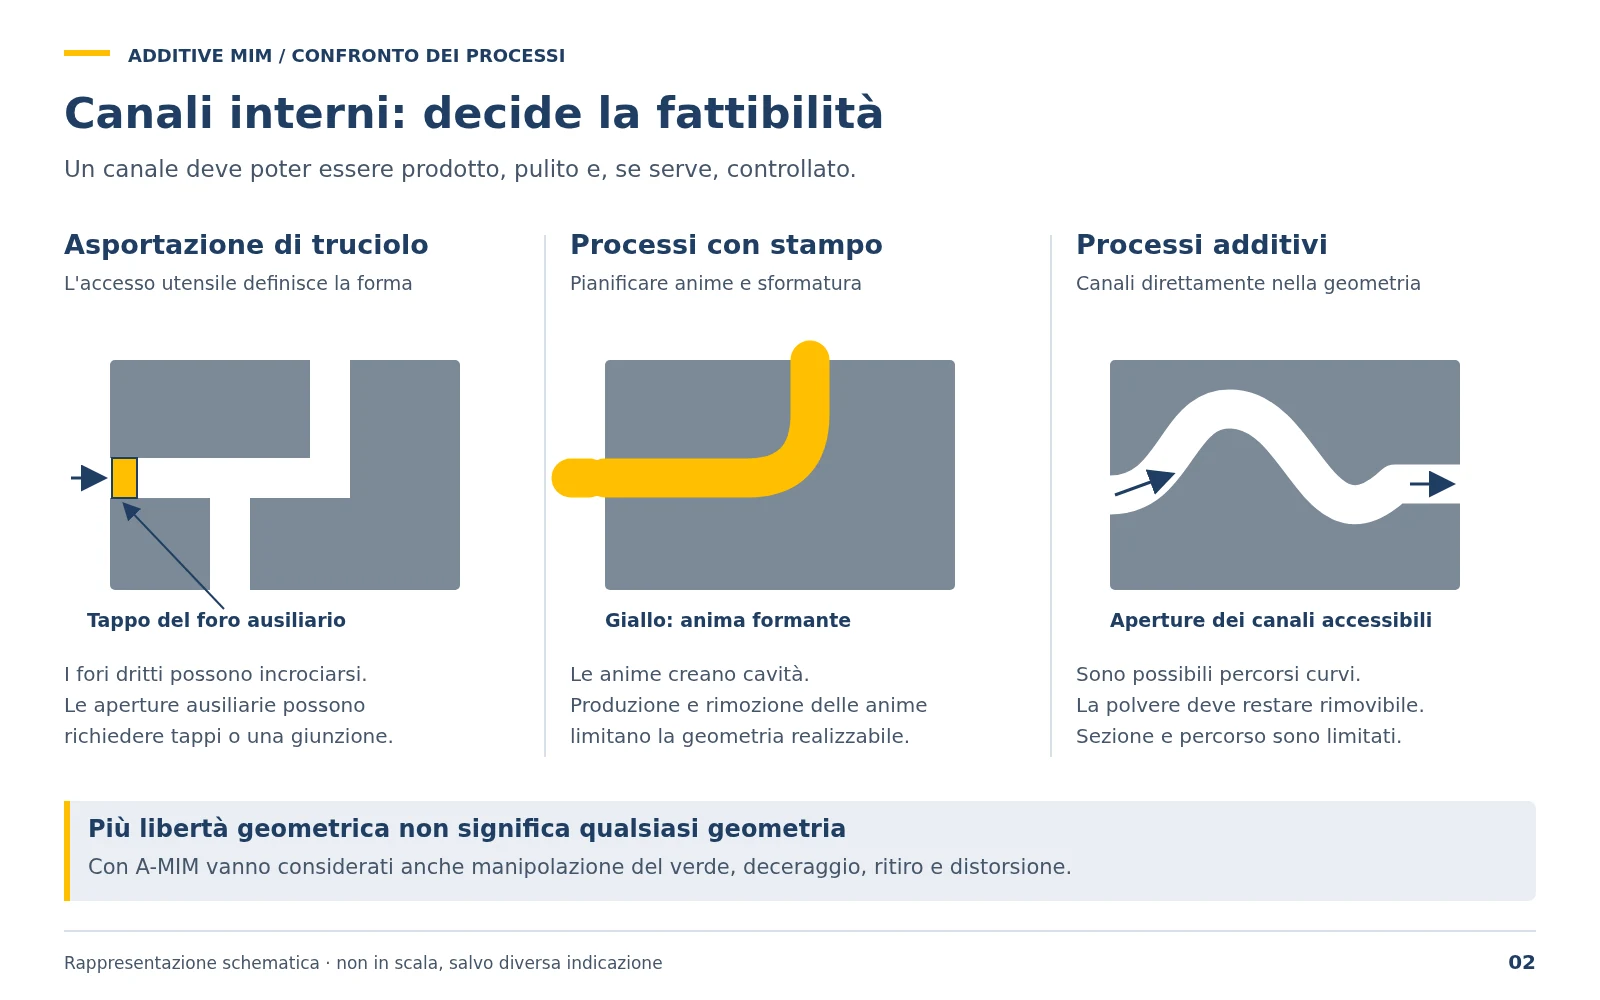
| Lavorazione CNC per asportazione di truciolo | Geometria da semplice a media, elevata precisione su molte superfici, da pezzi singoli a serie | Programmazione, attrezzature, utensili da taglio – nessuno stampo specifico per il componente | Accesso dell'utensile: forme interne solo tramite fori, sottosquadri onerosi | Limitato: fori rettilinei, eventualmente con tappi | Sbavatura, eventualmente trattamento termico e rettifica | Volume asportato, numero di serraggi, impiego di materiale |
| Microfusione | Forme esterne complesse, anche componenti più grandi, serie ripetute | Stampo per i modelli in cera; per ogni pezzo uno stampo ceramico a perdere | Progettazione idonea alla fusione (spessori di parete, attacco di colata), cavità tramite anime | Limitato: tramite anime | Rimozione dell'attacco di colata, lavorazione delle superfici funzionali | Costo dello stampo in rapporto alla quantità, scarti, entità della lavorazione |
| MIM (stampaggio a iniezione di polveri metalliche) | Piccoli pezzi complessi in quantità elevate e costanti – da considerare a partire da circa 50.000 pezzi identici all'anno | Stampo a iniezione – elevato costo una tantum, modifiche onerose | Sformabilità e piano di divisione dello stampo, ritiro nella sinterizzazione | Limitato: tramite anime e piano di divisione | Come A-MIM: superfici funzionali se necessario | Quantità a partire dalla quale lo stampo si ripaga |
| Fusione laser (LPBF) | Geometrie molto complesse, costruzione leggera, pezzi singoli e piccole quantità – fino a circa 50 pezzi di solito più conveniente di A-MIM | Nessuno stampo; preparazione della costruzione, strutture di supporto | Strutture di supporto in presenza di sbalzi, tensioni residue | Sì – la polvere deve poter essere rimossa | Separazione da piattaforma e supporti, trattamento termico, superfici funzionali | Altezza di costruzione, sfruttamento del volume, impegno per i supporti |
| A-MIM | Pezzi complessi fino a circa 150 × 100 × 80 mm e 60 cm³, varianti e famiglie di componenti, circa da 250 a 50.000 pezzi all'anno sull'intera famiglia | Nessuno stampo; impostazione del processo (posizione, supporto di sinterizzazione, compensazione del ritiro) | Manipolazione del pezzo verde, rimozione della polvere, ritiro e distorsione nella sinterizzazione | Sì – la polvere deve poter essere rimossa | Accoppiamenti, filettature, sedi di tenuta se necessario | Sfruttamento del volume, supporti di sinterizzazione, entità della lavorazione |
Inquadramento
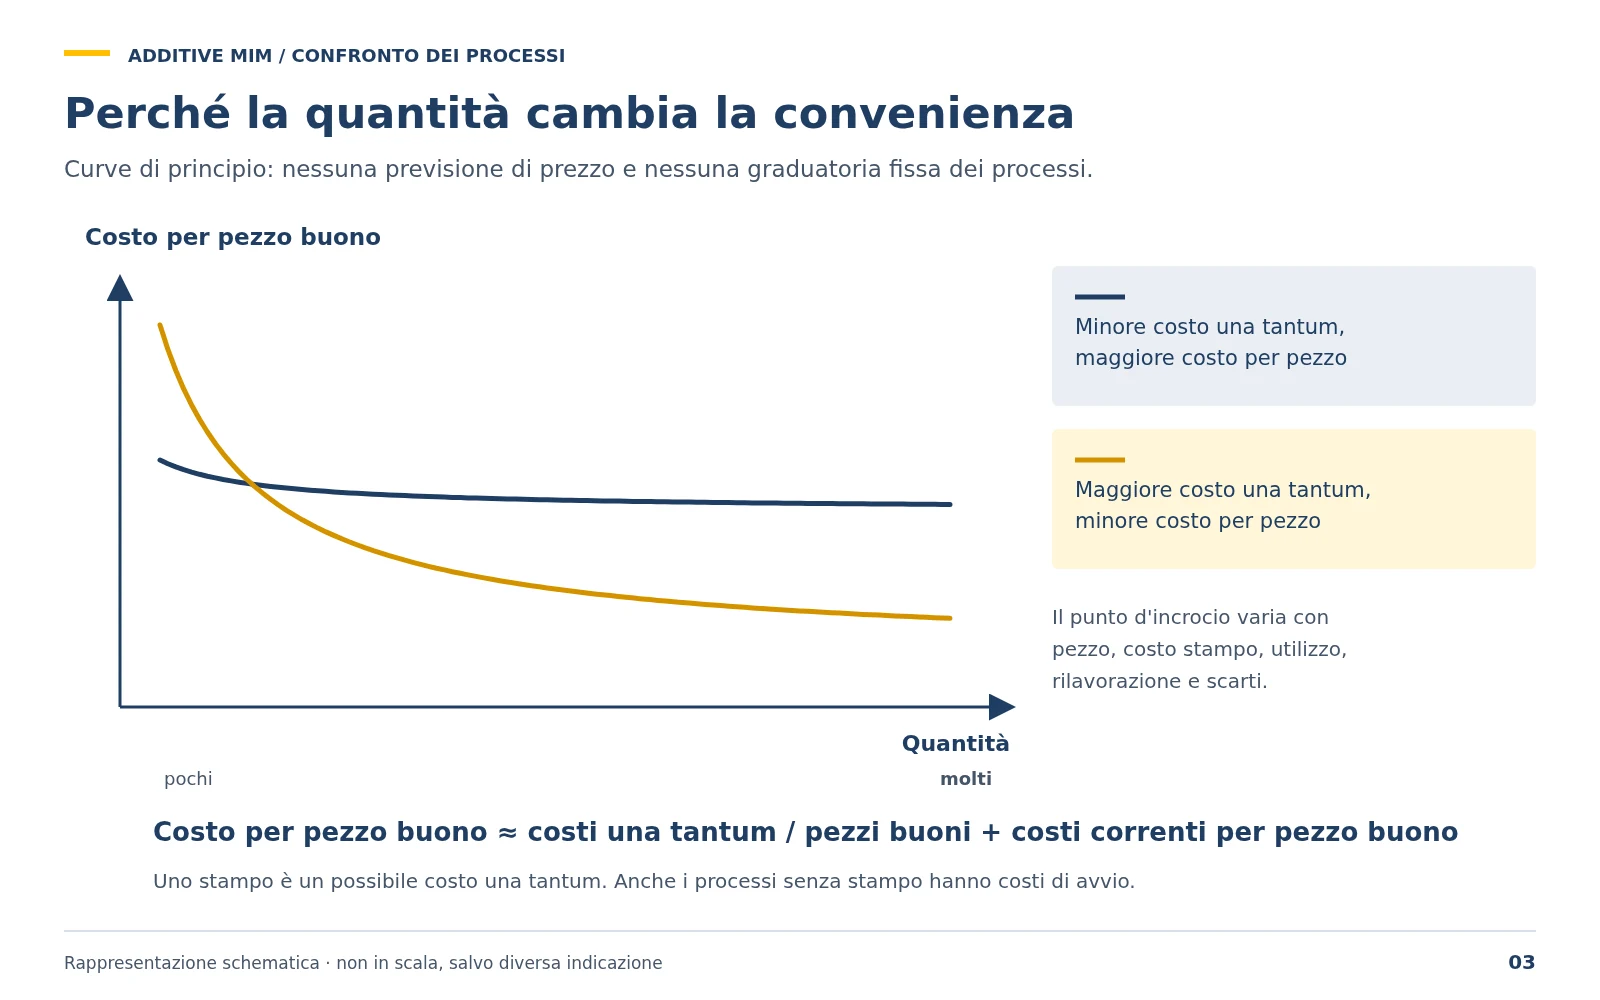
Non esiste una graduatoria fissa – dove si collochi A-MIM dal punto di vista economico lo decide il componente. Tendenze tipiche:
- Rispetto a CNC tendenzialmente in vantaggio con geometria complessa, molto volume asportato e quantità medie
- Rispetto a LPBF tendenzialmente in vantaggio quando si producono molti pezzi identici – per pezzi singoli e piccole quantità fino a circa 50 pezzi LPBF è di solito più conveniente
- Rispetto a MIM per lo più in svantaggio con quantità molto elevate, non appena lo stampo a iniezione si ammortizza
- Rispetto a microfusione e MIM per lo più più rapido per il primo campione, perché non si realizza uno stampo specifico per il componente
La scelta corretta del processo dipende da geometria, quantità, requisiti di tolleranza e urgenza – si dovrebbe sempre confrontare il componente pronto al montaggio, non solo il grezzo.