Nella sinterizzazione, un trattamento termico al di sotto della temperatura di fusione, le particelle metalliche si legano, i pori si riducono, il componente si addensa e subisce ritiro. Quanto bene una geometria lo sopporti dipende anche dalla sua forma.
Che cosa accade durante la sinterizzazione
Ritiro
tipicamente circa 15–20 % lineare
Valore indicativo, dipendente da processo e materiale. Non uguale in tutte le direzioni dello spazio – viene compensato con fattori dimensionali e correzioni locali
Rammollimento
Temporaneo
Nel forno il componente perde per breve tempo la stabilità di forma
Variazione di forma
Rischio in caso di geometria sfavorevole
Cedimento, ribaltamento, distorsione – se la geometria lo consente
Addensamento
Le particelle si legano
I pori si riducono, il materiale si addensa. Esempio Binder Jetting con acciaio inox: densità superiore al 96 % secondo HP
Perché il rammollimento è rilevante per la progettazione
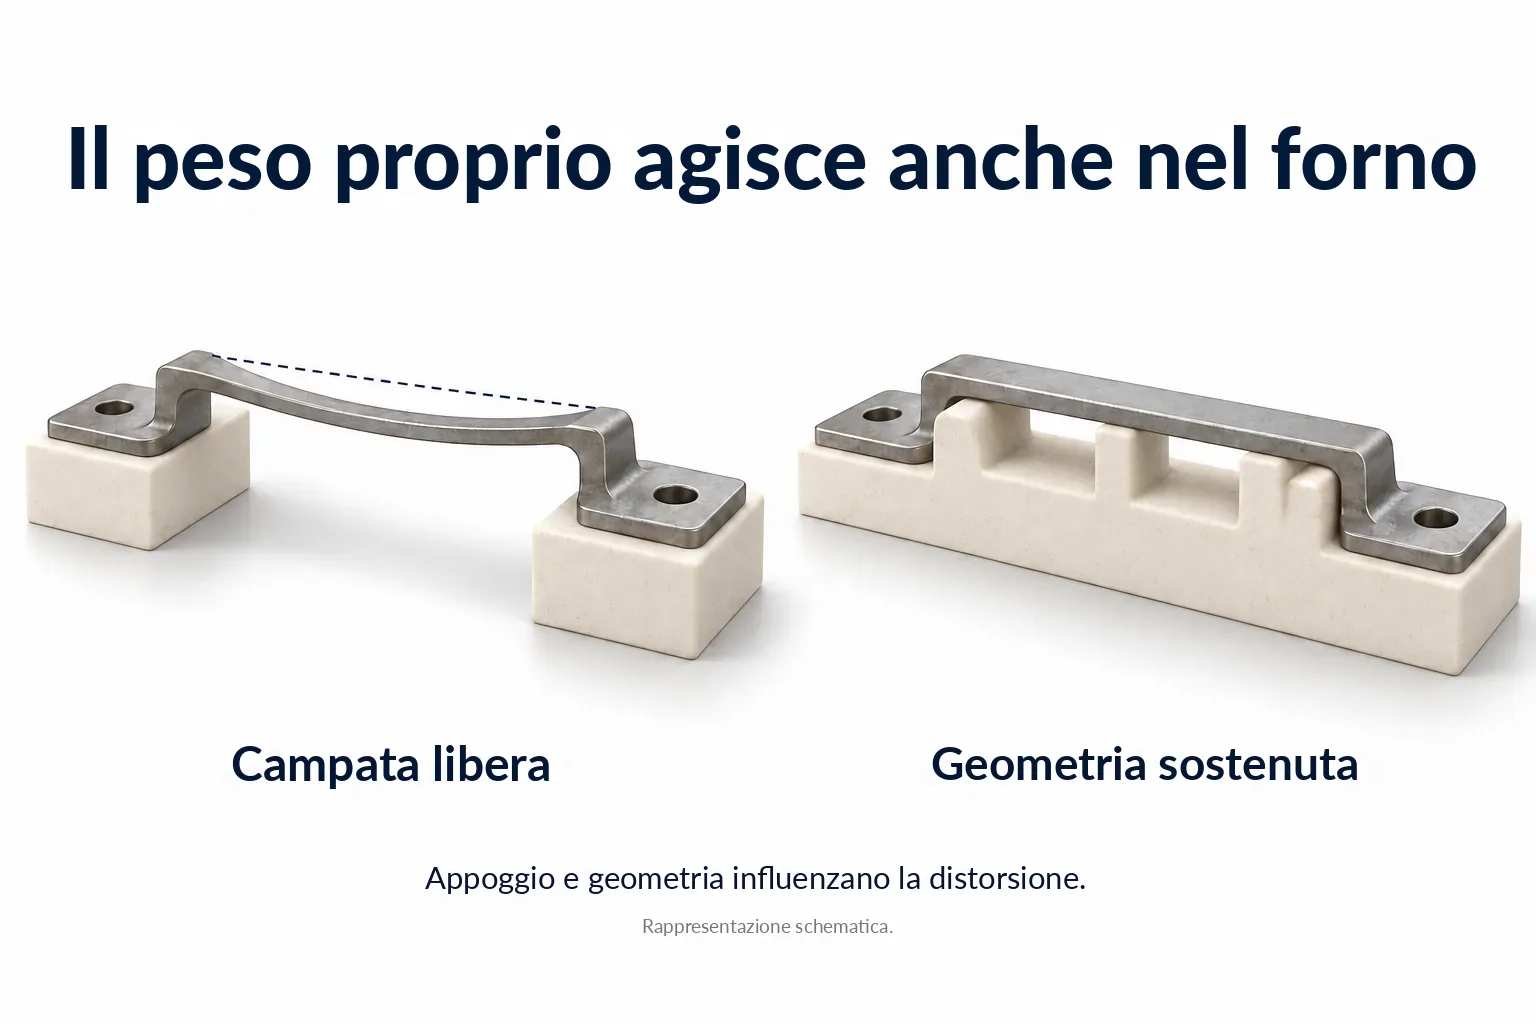
Durante la sinterizzazione il componente non è più rigido. Poggia sul proprio supporto e si sostiene da solo – a temperatura elevata e mentre subisce ritiro. Ciò che in questo stato non è stabile si deforma.
Ciò significa: conta non solo quanto mostra il modello CAD, ma anche come il componente è appoggiato nel forno sul proprio supporto alla temperatura di sinterizzazione. La temperatura dipende dal materiale.
Quali geometrie possono diventare critiche
Grandi superfici libere senza sostegno – cedono se non sono appoggiate
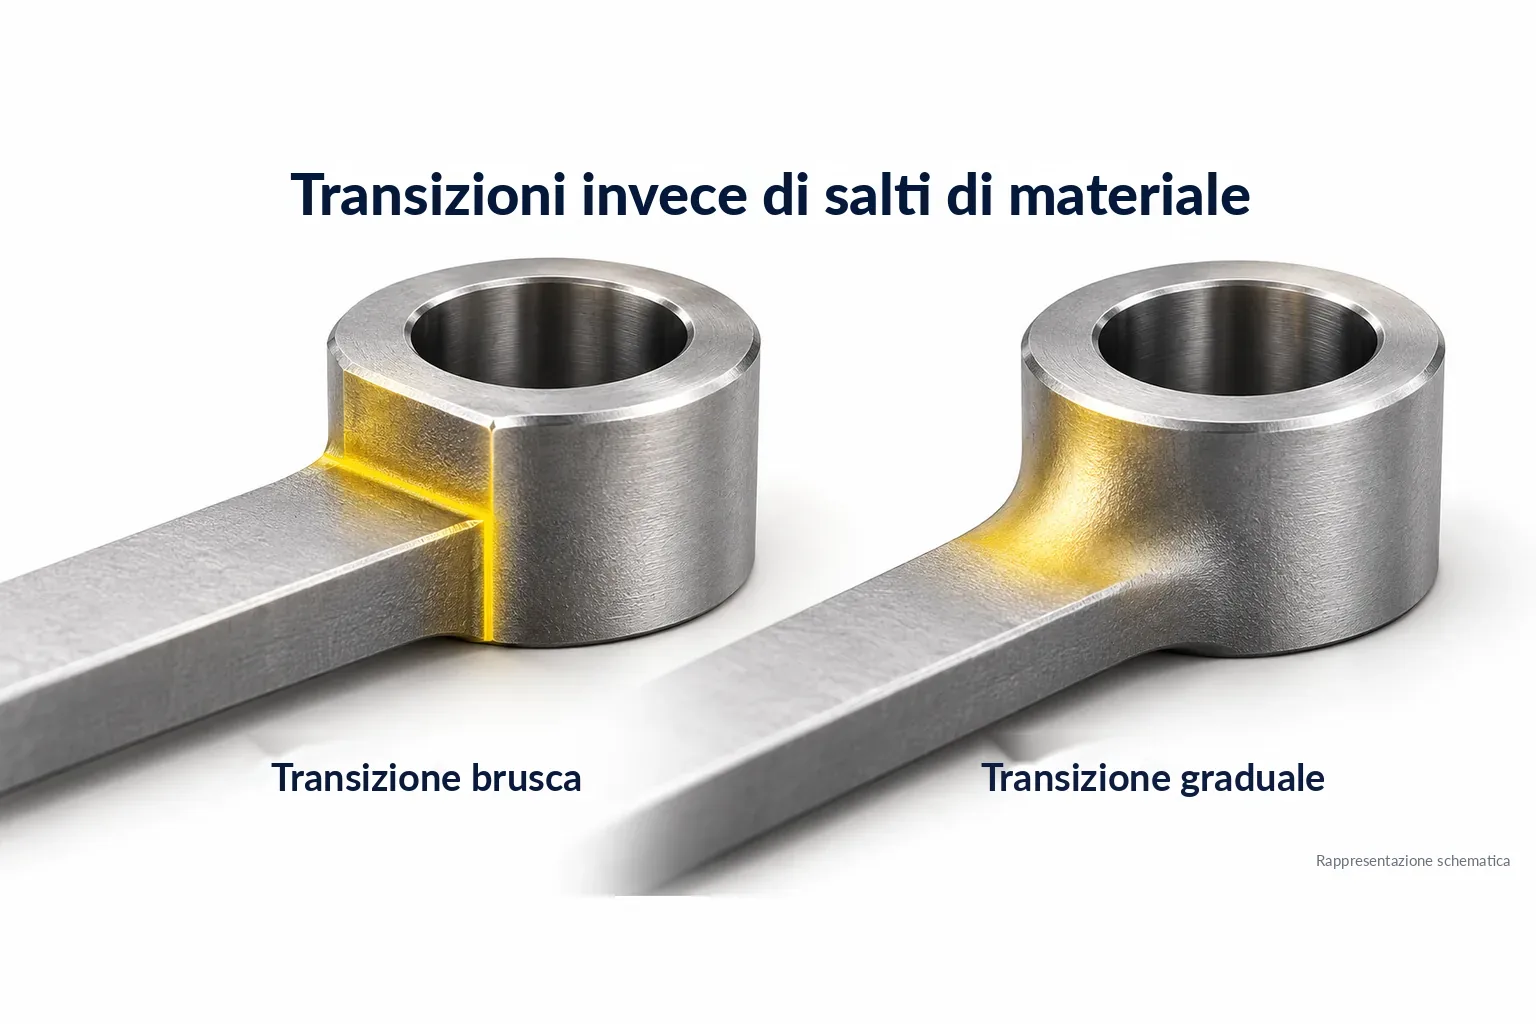
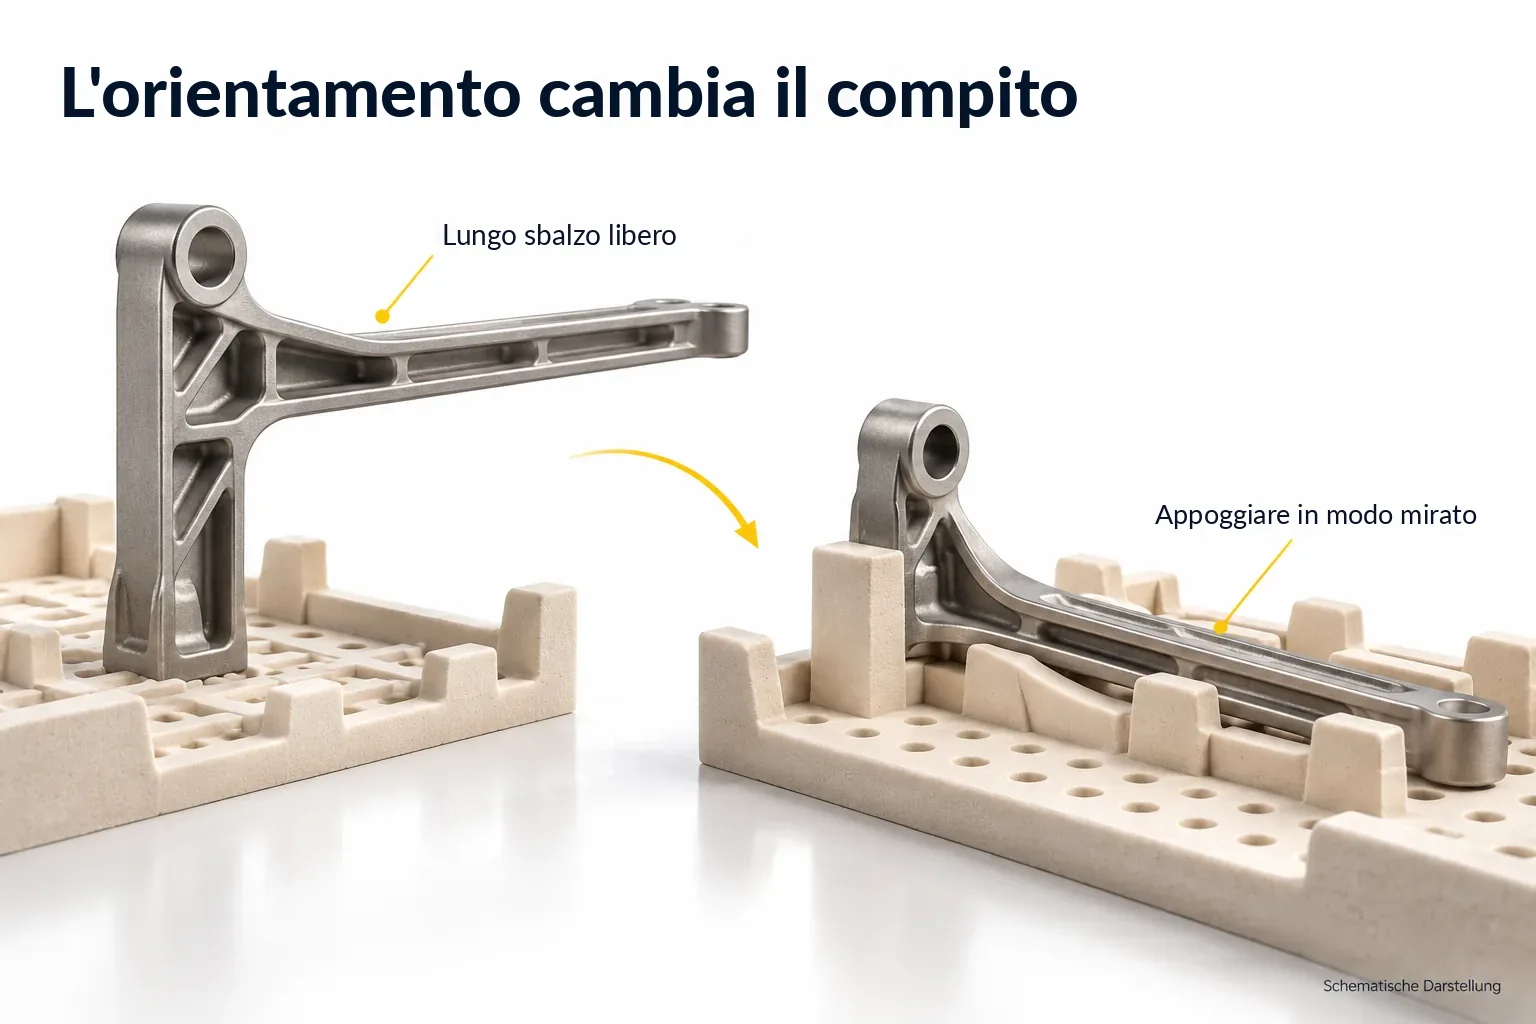
Zone filigranate – sottili ponti, nervature strette, lunghi sbalzi
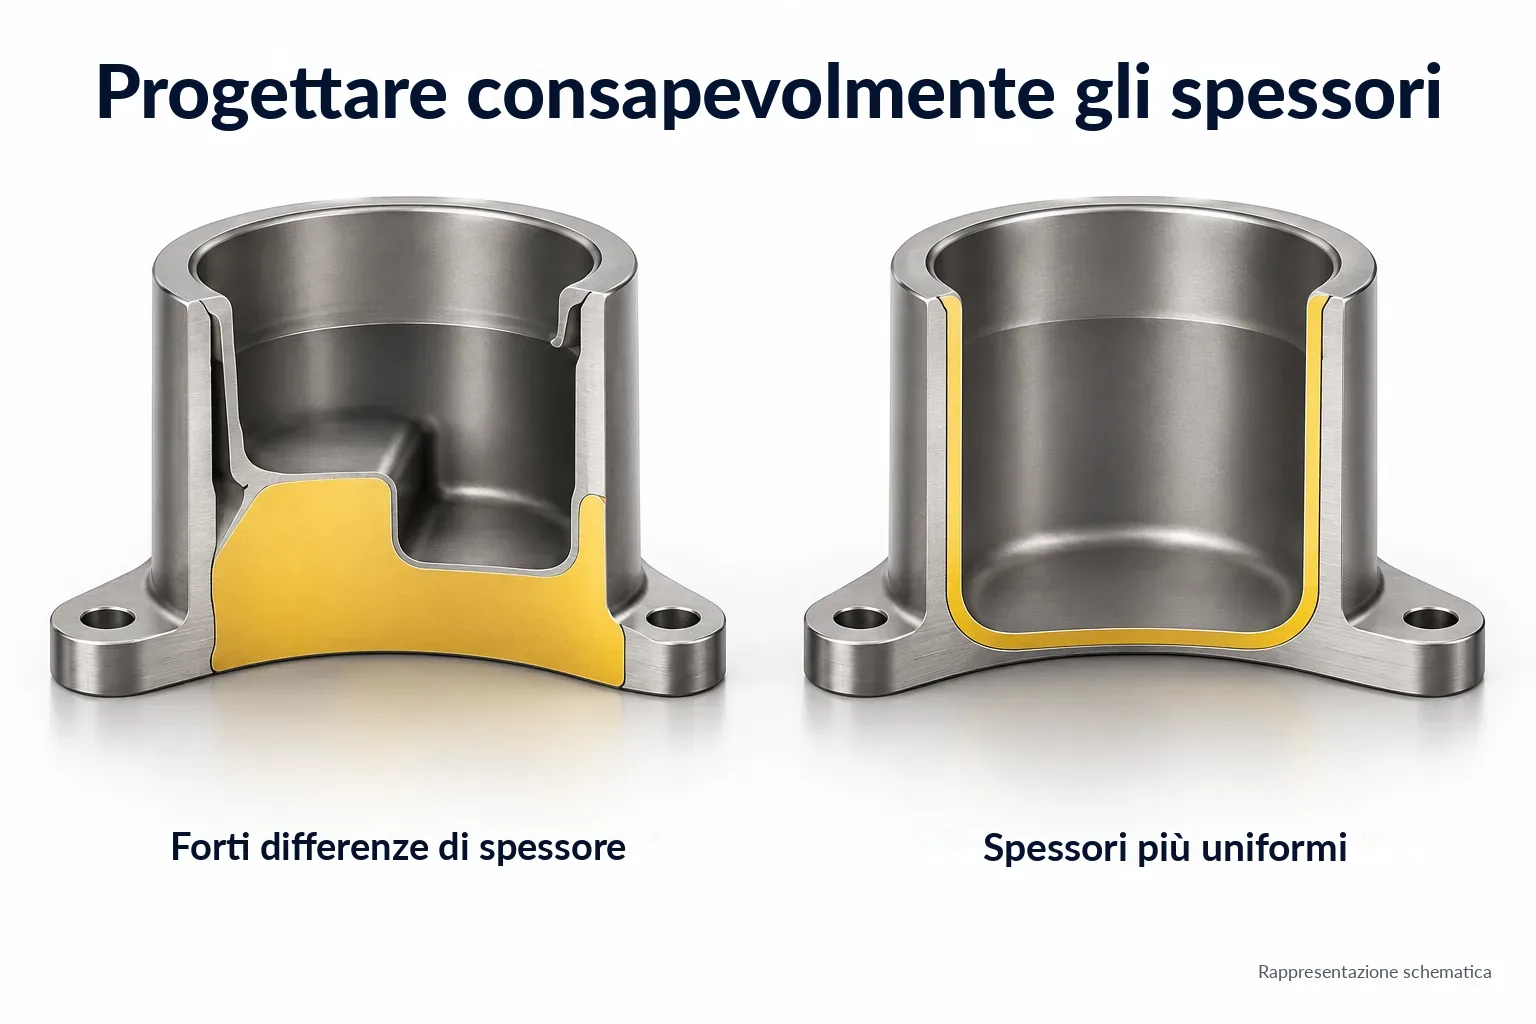
Forti differenze di massa – una zona massiccia accanto a una parete sottile subisce un ritiro non uniforme
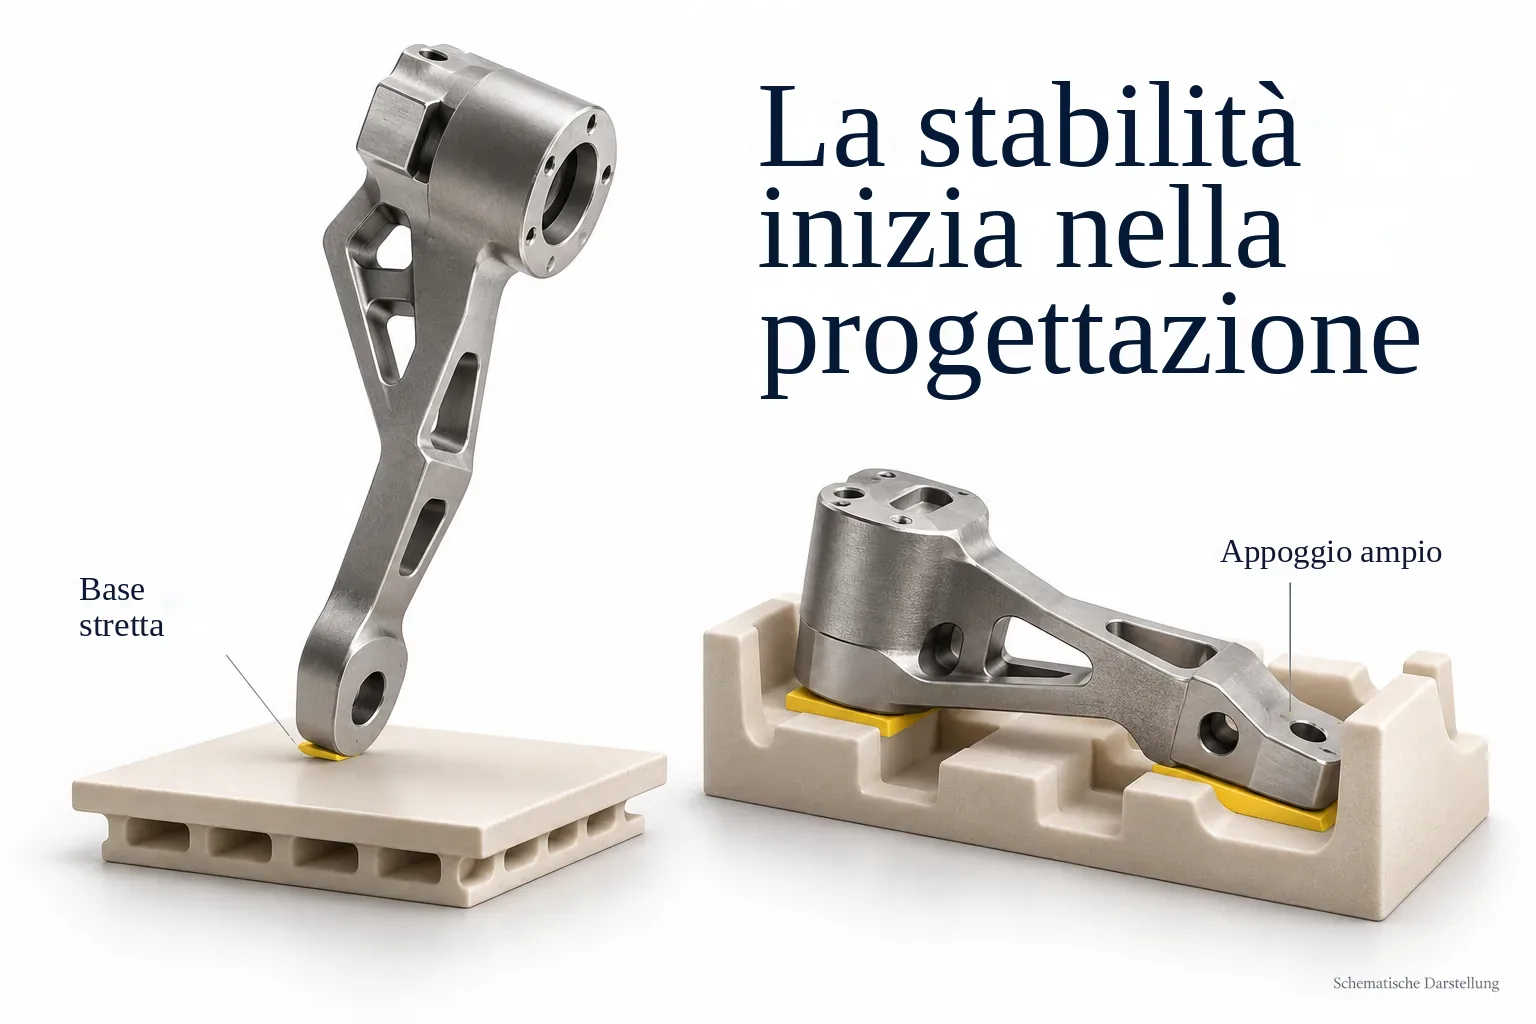
Situazione di appoggio sfavorevole – quando il pezzo poggia su una piccola superficie e può spostarsi lateralmente
Setter e appoggio definito
I setter sono supporti di sinterizzazione che possono essere adattati al componente. Lo sostengono nella fase di rammollimento e riducono il cedimento. Il componente deve poter ritirarsi insieme al supporto: l'attrito sull'appoggio può ostacolarlo e causare distorsioni.
Supporto
Il setter sostiene il componente
I componenti di grande superficie richiedono un appoggio esteso
Fedeltà di forma
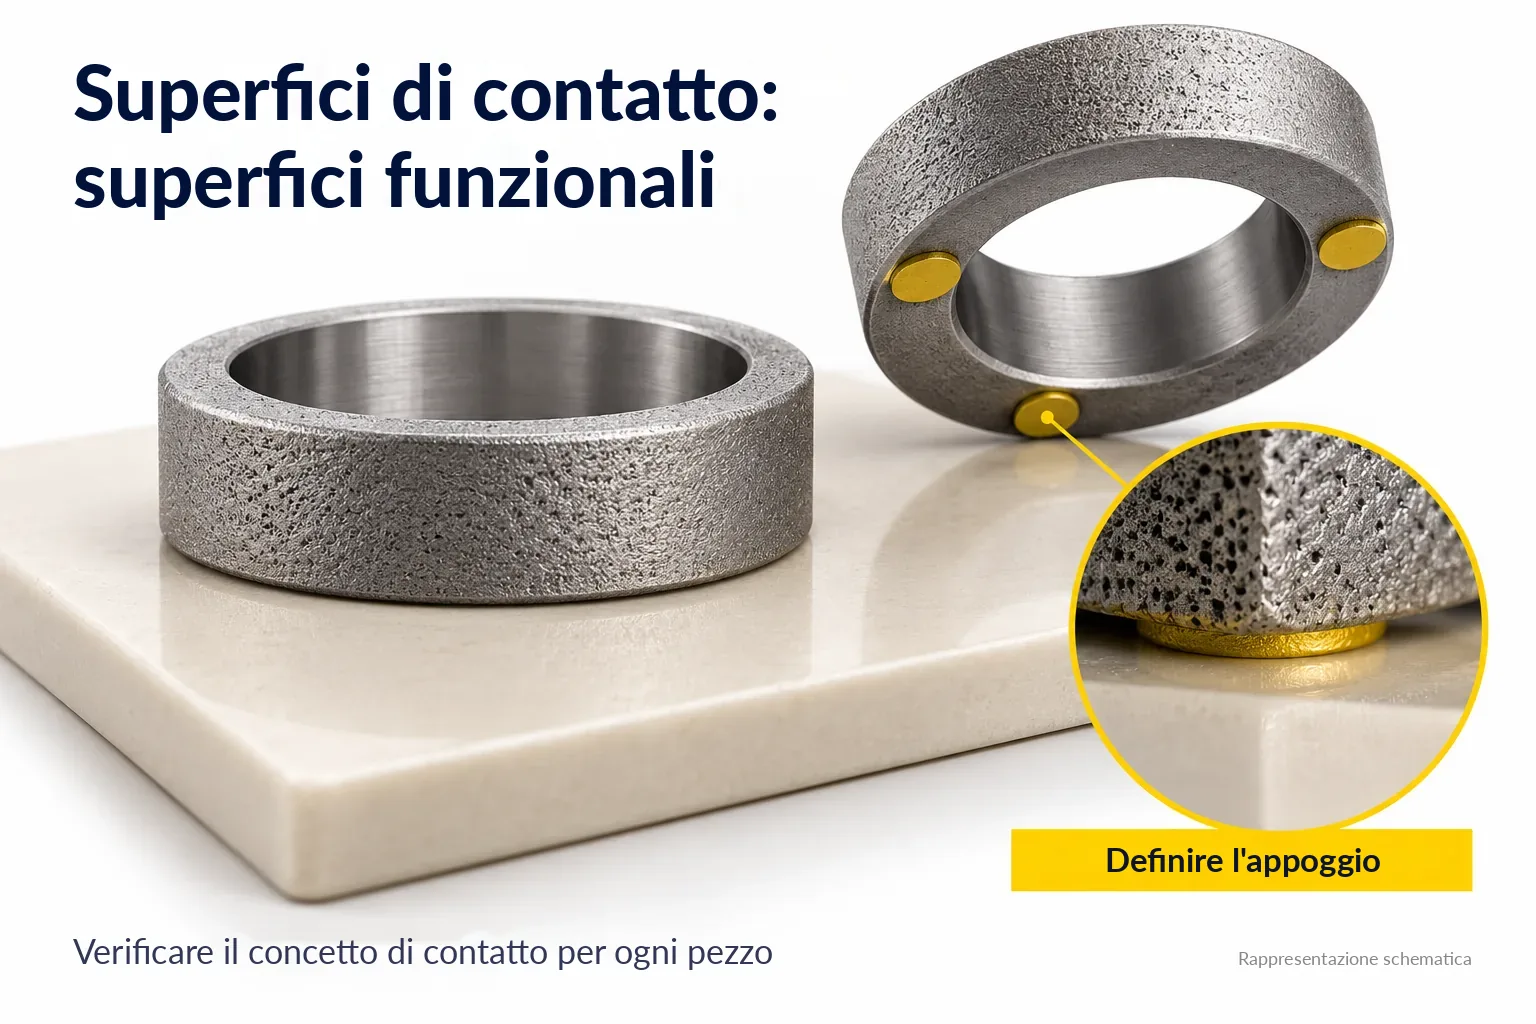
Geometria di contatto definita
Le superfici di contatto vengono adattate al fondo del componente – con spazio per il movimento durante il ritiro
Sicurezza di processo
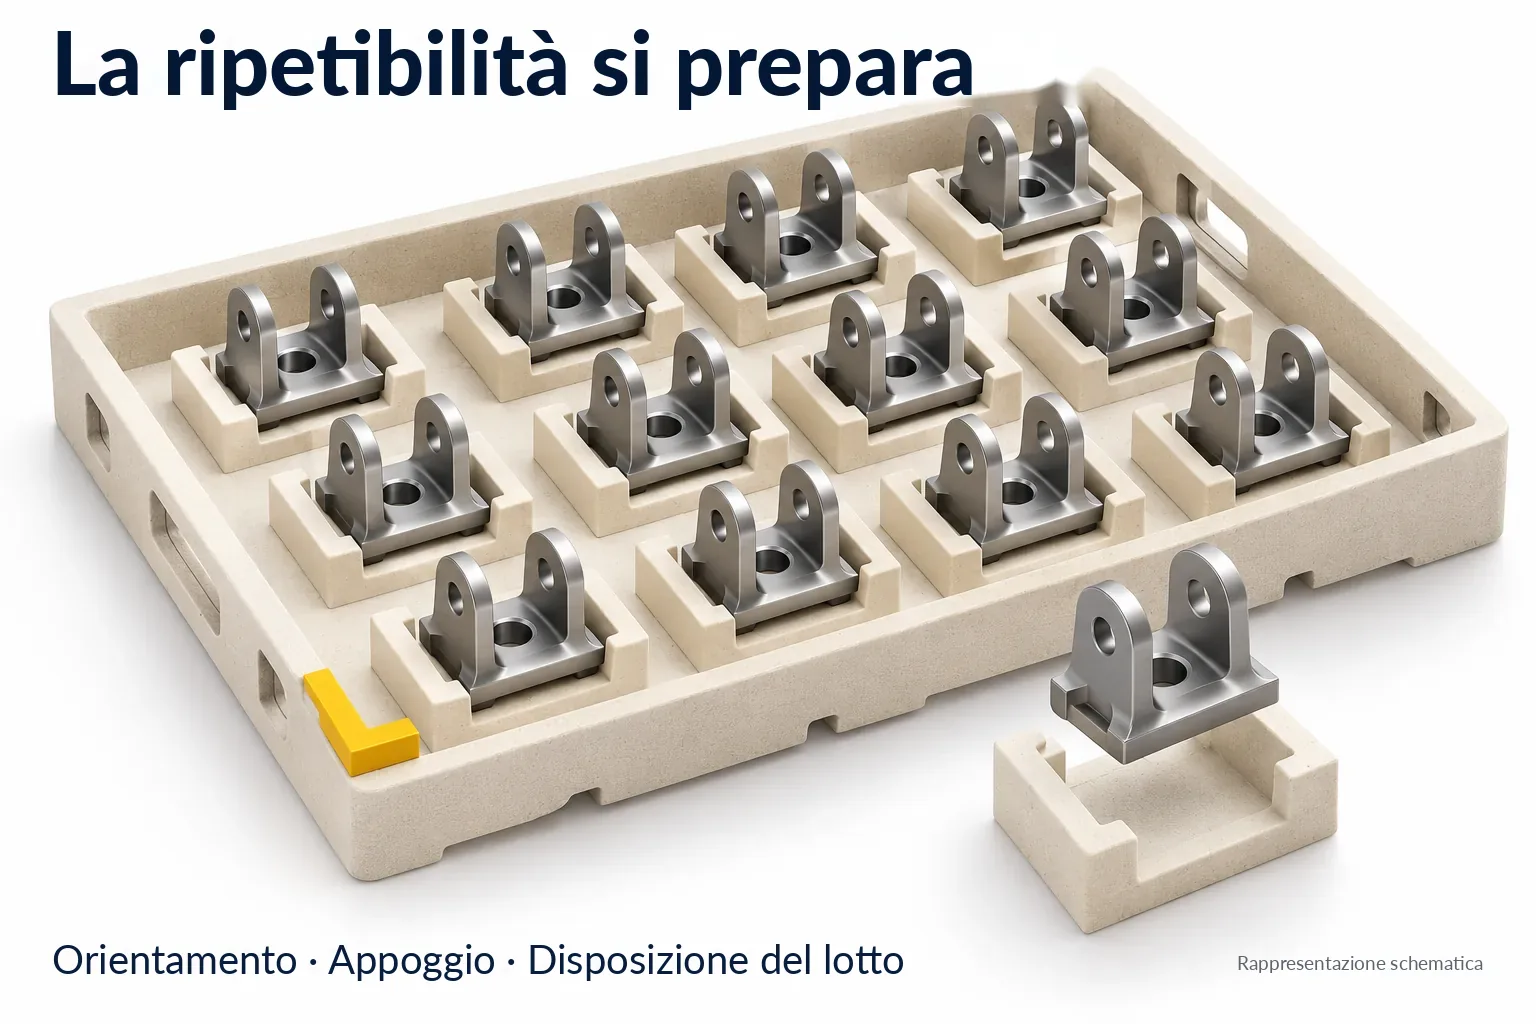
Favorire la ripetibilità
Un appoggio definito favorisce risultati costanti. Da solo non garantisce ritiro identico o precisione dimensionale
Influenza costruttiva
Progettare il fondo del componente
Chi progetta una superficie di appoggio definita facilita il processo
Che cosa significa per la progettazione
1
Pensare in ottica di sinterizzazione
Impostare la geometria in modo che il componente poggi in modo stabile nel forno. Nessun lungo sbalzo senza sostegno. Nessun forte salto di massa.
2
Considerare la situazione di appoggio
Come è appoggiato il pezzo? Su quale superficie? Esiste una superficie di appoggio naturale e stabile? In caso contrario: chiarire per tempo la geometria del setter.
3
Considerare insieme grezzo e strategia di sinterizzazione
Posizione, supporto e compensazione del ritiro sono stabiliti dalla produzione. Le indicazioni costruttive facilitano il compito – non sono un presupposto per una richiesta.
Quando sinterizzazione e grezzo sono coerenti, si pone la domanda successiva: che cosa viene post-lavorato – e che cosa no?