A-MIM Tecnologia
Catena di processo, varianti di processo e materiali nel dettaglio.
Catena di processo
Varianti di processo
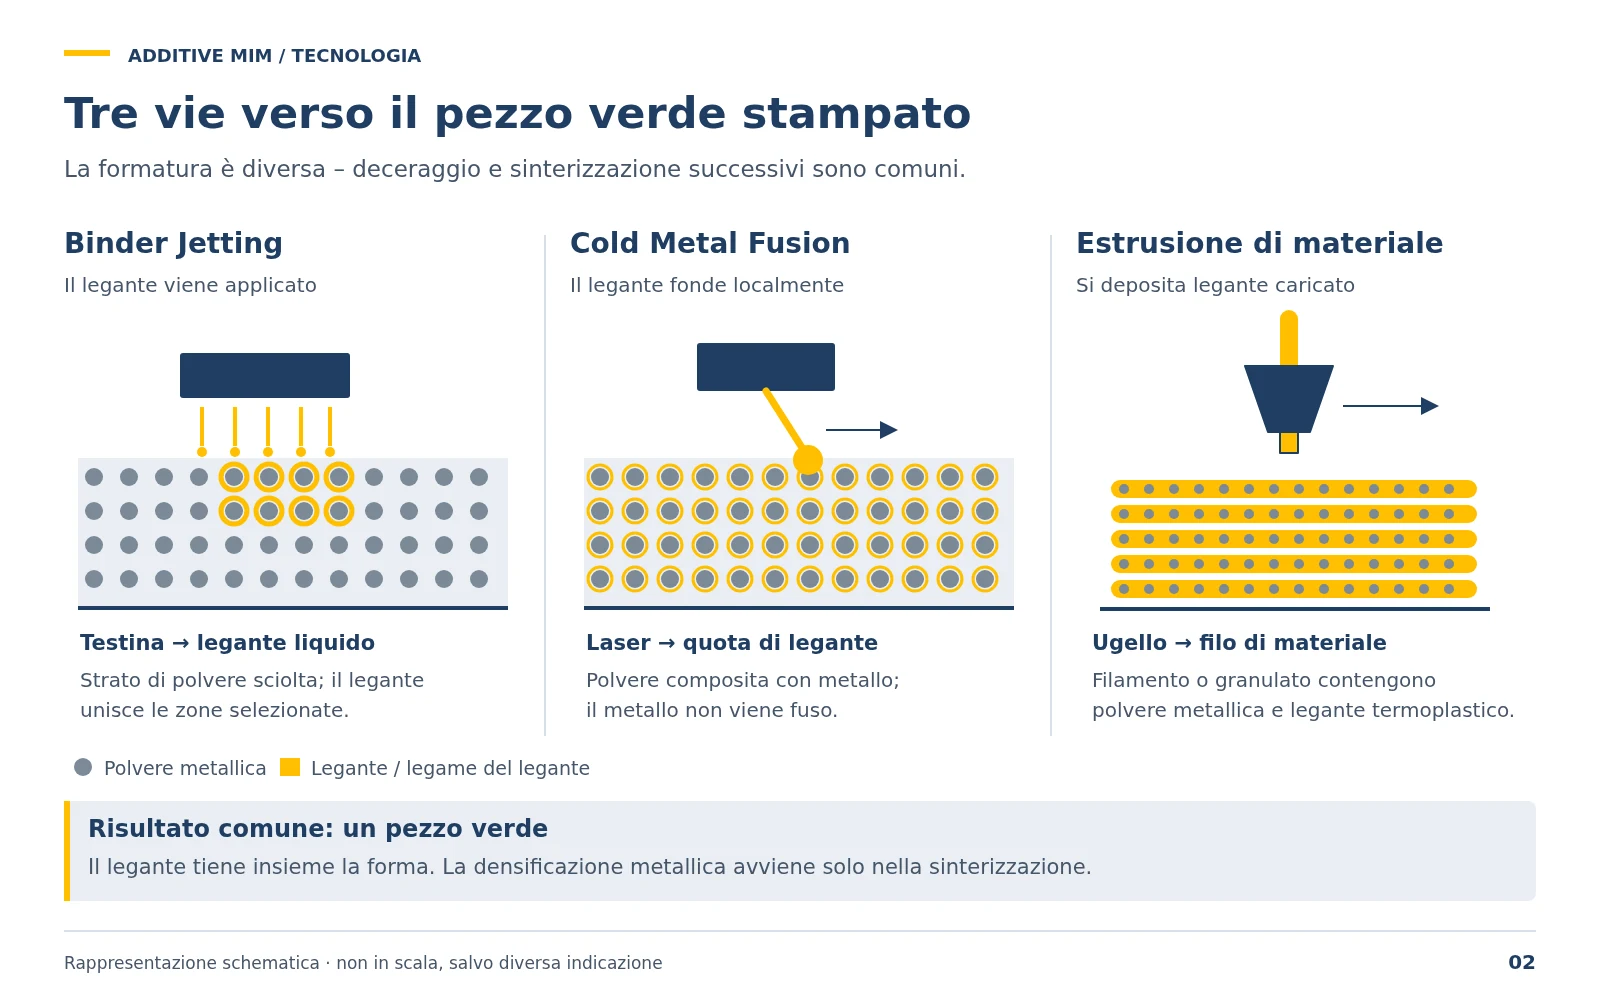
| Processo | Principio | Caratteristiche tipiche |
|---|---|---|
| Binder Jetting | Una testina di stampa applica legante liquido strato dopo strato su un letto di polvere metallica. | I componenti sono sostenuti nel letto di polvere, molti pezzi trovano posto in un unico volume di costruzione. Esempio HP Metal Jet: spessore dello strato 35–140 µm secondo il produttore. |
| Cold Metal Fusion | Un laser fonde localmente la parte plastica di una polvere composita; il metallo non viene fuso. | Il pezzo verde è relativamente stabile da maneggiare grazie al legante plastico. Valori caratteristici dipendenti dal produttore. |
| Estrusione di materiale (Metal FFF) | Un filamento o granulato di polvere metallica e legante viene riscaldato e depositato cordone dopo cordone. | Gli sbalzi richiedono, a seconda della geometria, strutture di supporto. Valori caratteristici dipendenti dal produttore. |
Lo spessore dello strato non coincide con la risoluzione di dettaglio o la precisione del componente raggiungibili. Queste dipendono inoltre da polvere, legante, risoluzione di stampa nel piano, deceraggio, sinterizzazione e post-lavorazione.
Materiali – esempi dalla famiglia di processi
La tabella mostra materiali che in linea di principio sono lavorabili con processi di stampa basati sulla sinterizzazione. Quali di essi siano effettivamente disponibili per un processo e un fornitore varia – la panoramica non è un programma di fornitura.
| Materiale | Tipo | Applicazione tipica |
|---|---|---|
| 316L | Acciaio inox austenitico | Medicale, alimentare, chimica |
| 17-4PH | Acciaio inox indurente per precipitazione | Aerospaziale, costruzione di macchine |
| Acciai per utensili | H13, M2 ecc. | Stampi, utensili, parti soggette a usura |
| Leghe a base di nichel | Inconel 625, 718 | Alta temperatura, corrosione |
| Rame | Rame puro, CuCr | Scambiatori di calore, elettronica |
| Titanio | Ti6Al4V | Medicale, costruzione leggera |
Proprietà raggiungibili
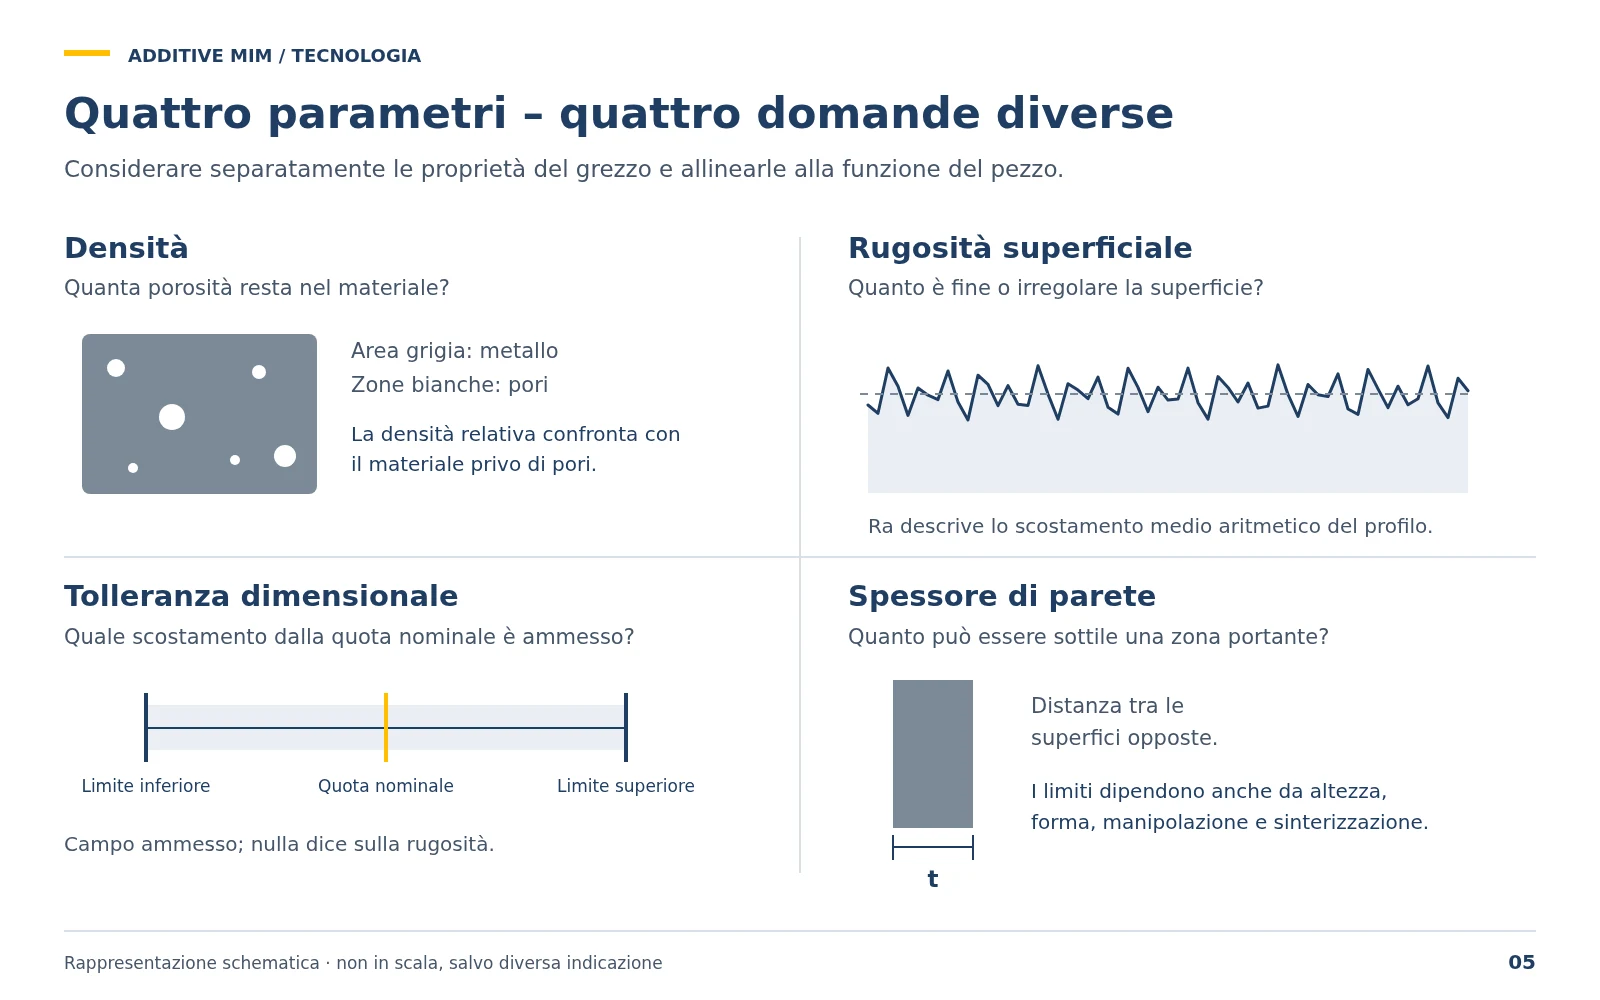
I valori caratteristici dipendono da materiale, processo di stampa, conduzione del processo e componente. Non esistono numeri validi in generale per tutti i materiali; i valori vincolanti si trovano nella scheda tecnica del rispettivo materiale e processo.