L'argomento più forte per A-MIM: molte varianti vendibili – con la minore variazione possibile del corpo base rilevante per la sinterizzazione.
Tutti gli esempi di questa pagina sono concetti applicativi per acciaio inox, non referenze di clienti FIT.
Il principio: famiglia di varianti invece del pezzo singolo
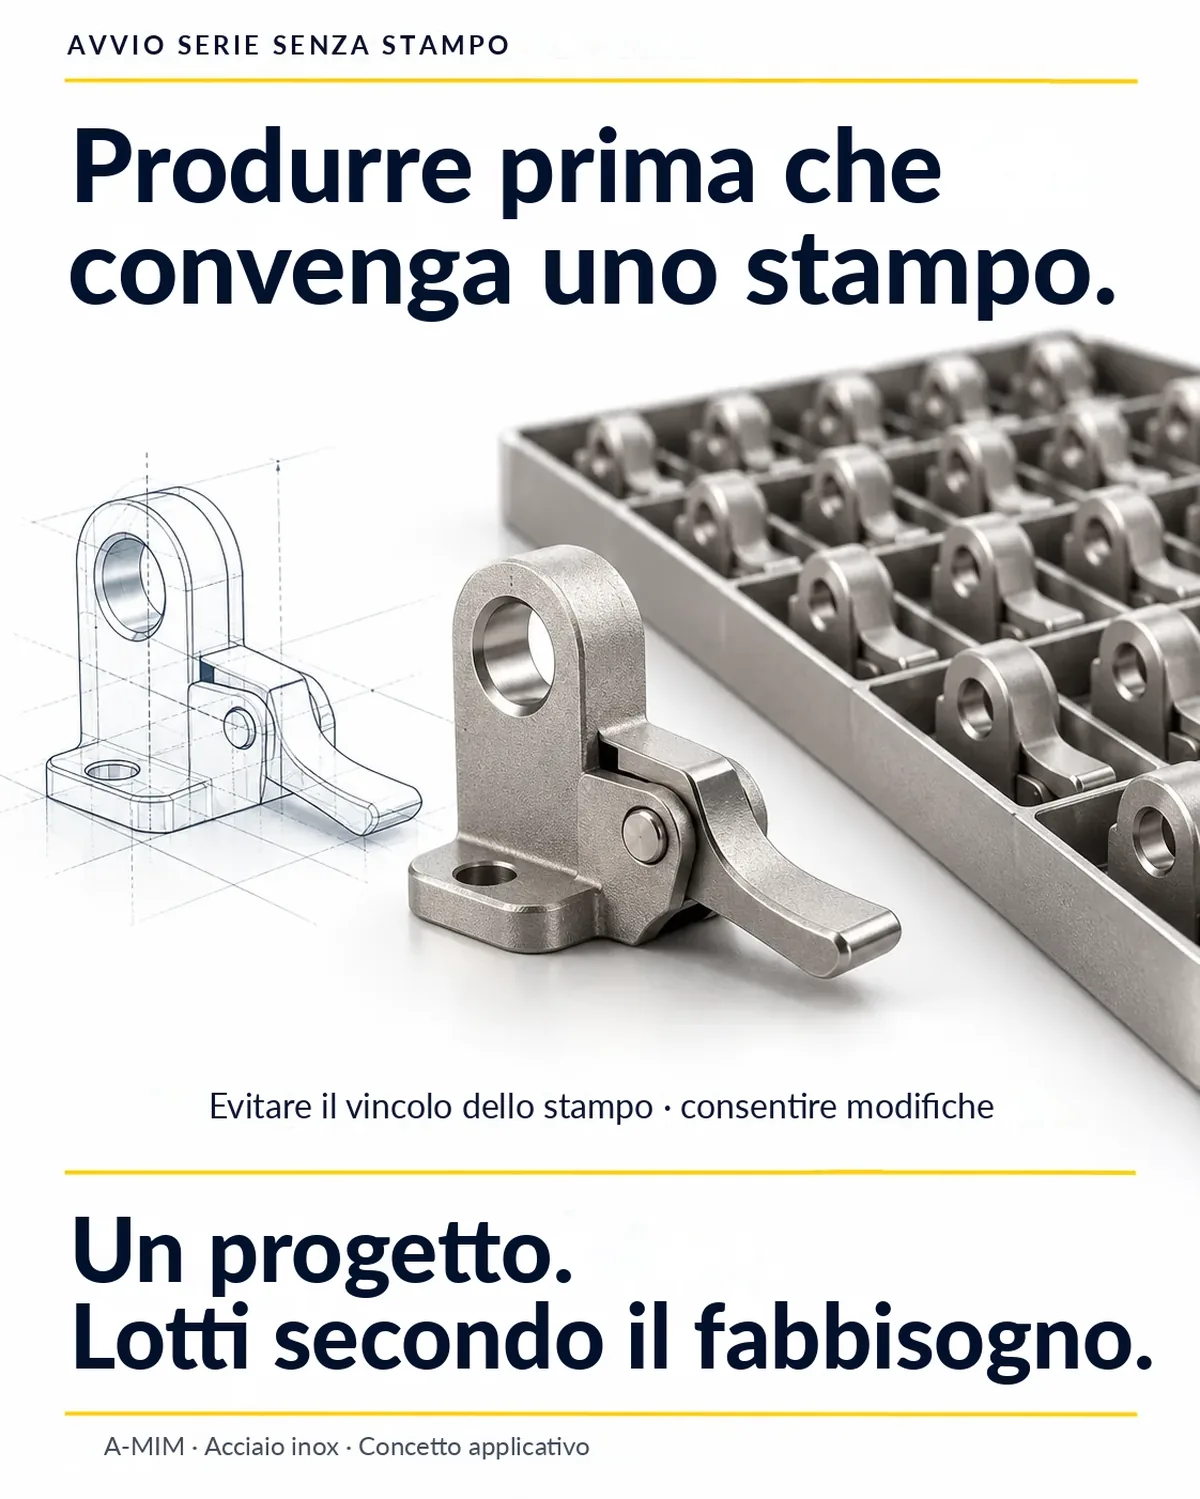
Tra 250 e 50.000 pezzi all'anno A-MIM può essere interessante. Decisivo è se questa quantità riguarda un'unica esecuzione identica – oppure, ad esempio, 40 varianti. Senza uno stampo specifico per il componente, un'ulteriore variante non costa un nuovo stampo – ma, a seconda della modifica, una nuova valutazione di produzione e comportamento in sinterizzazione.
Con 50.000 pezzi identici e ben stampabili a iniezione occorre considerare anche il MIM classico.
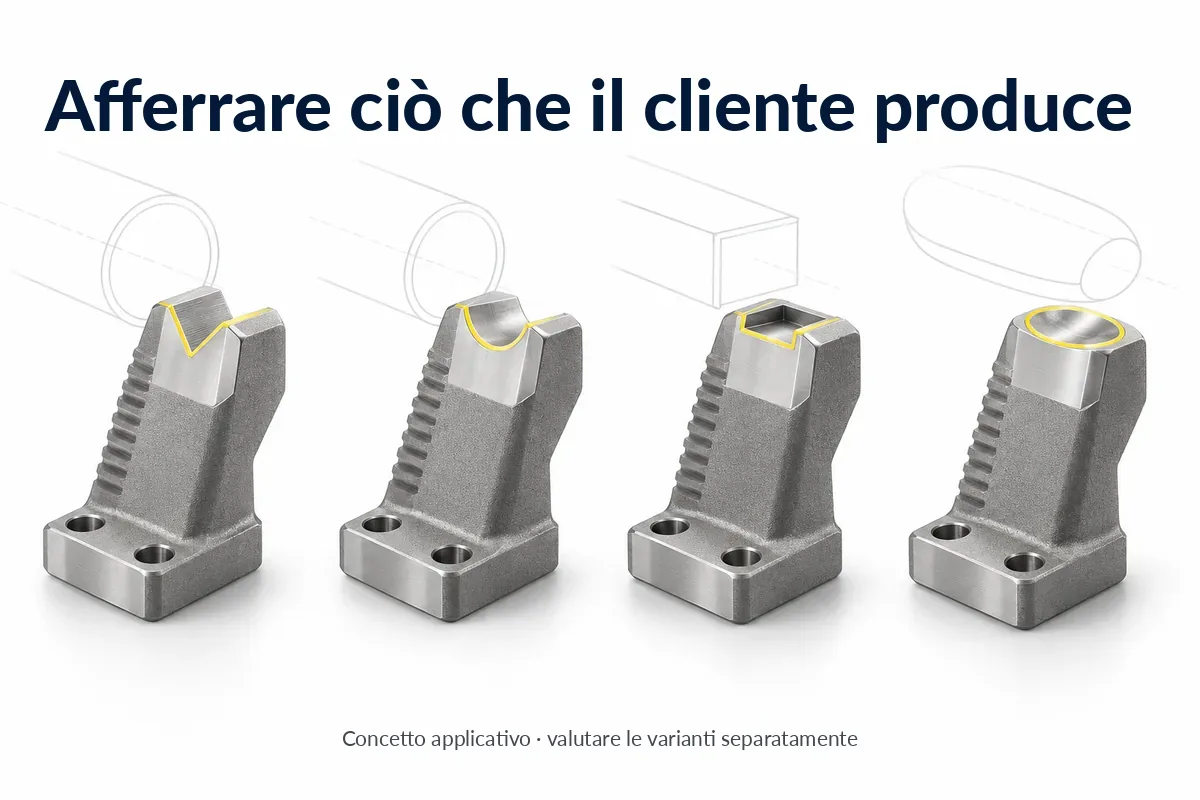
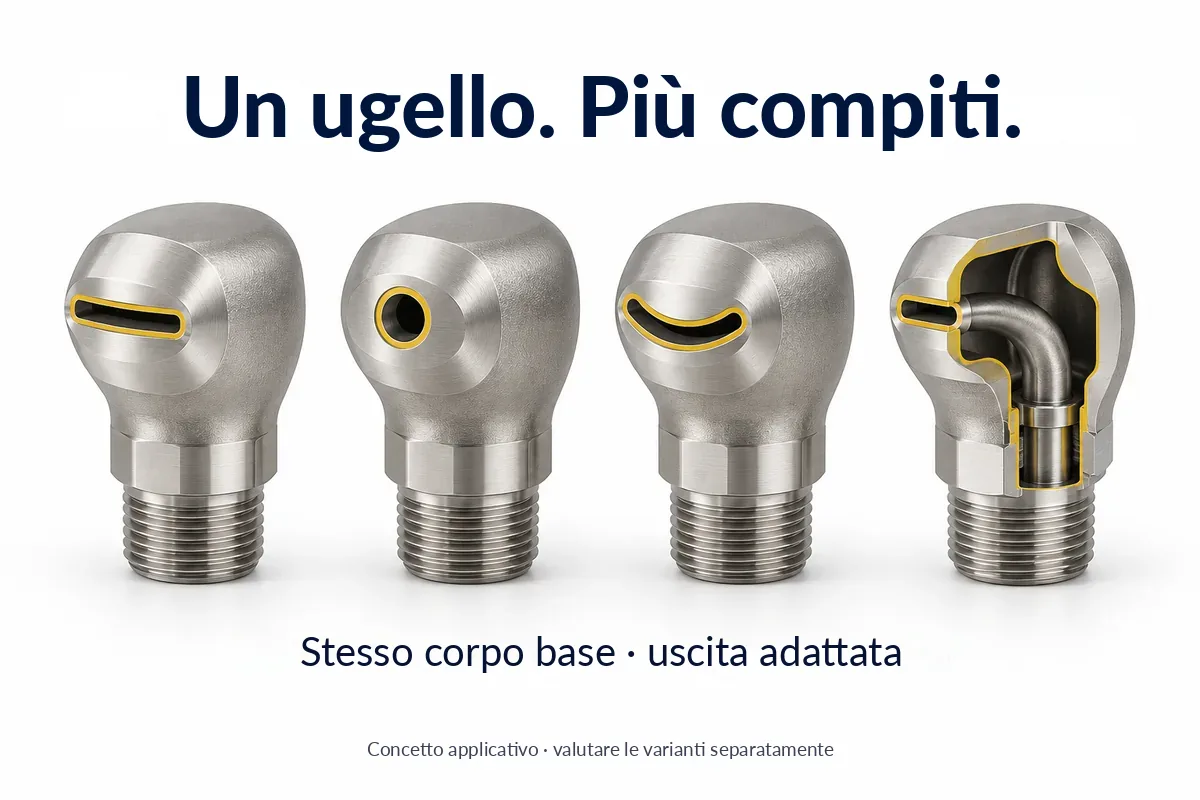
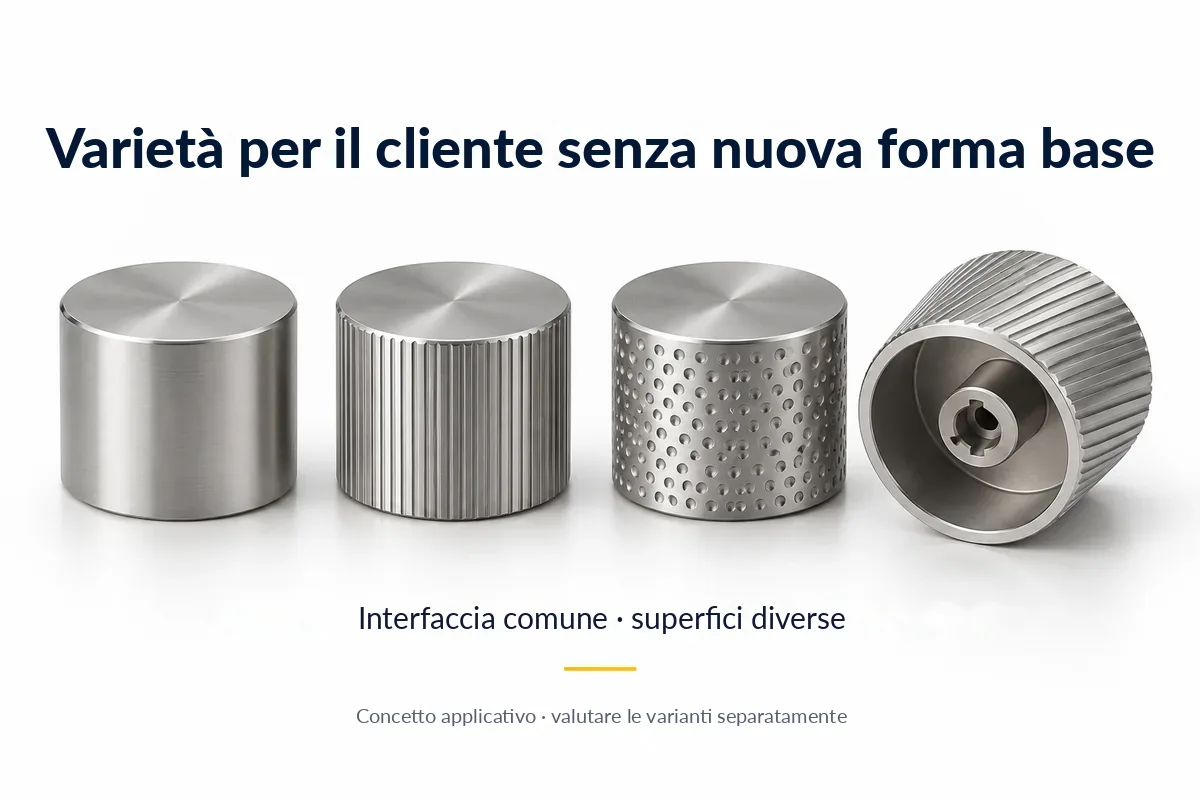
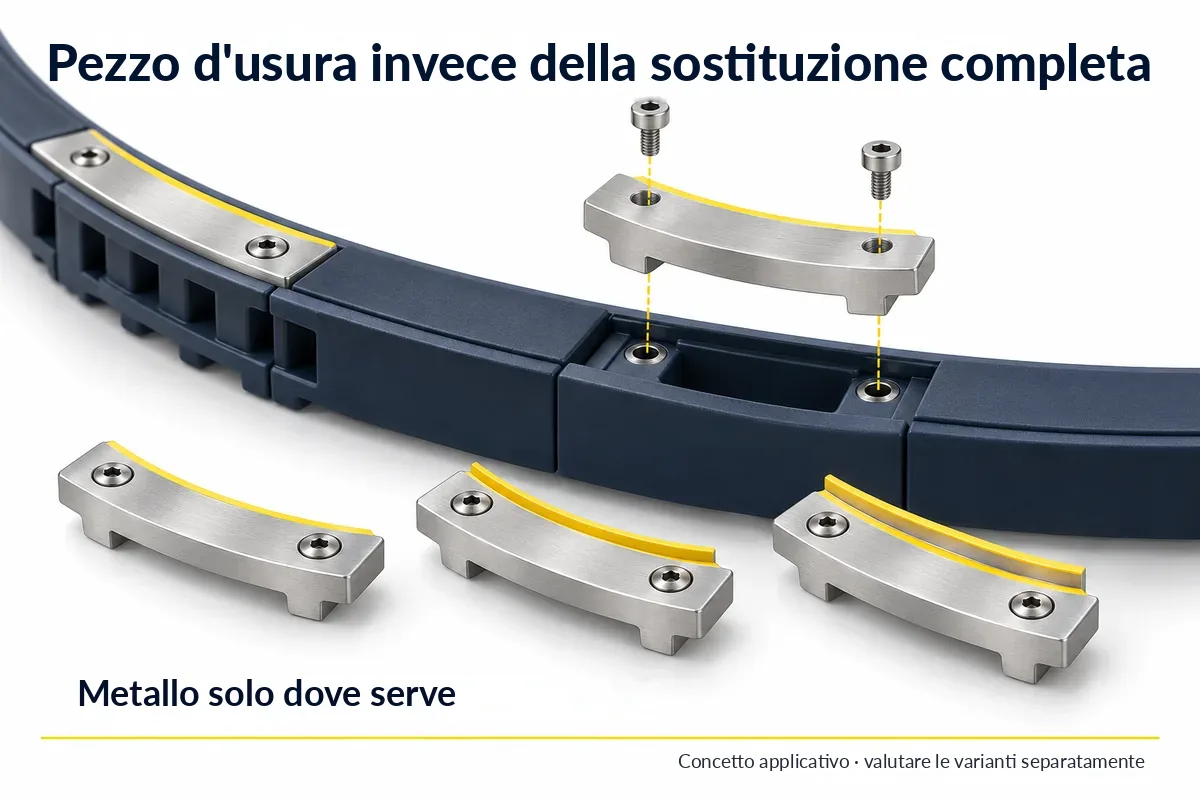
Afferrare ciò che il cliente produce – stesso piede, profilo di presa adattatoUn ugello, più compiti – stesso corpo base, uscita adattataVarietà per il cliente senza nuova forma base – interfaccia comune, superfici diverseParte soggetta a usura invece di sostituzione completa – metallo solo dove serve
Scenario di pianificazione
20 varianti × 500 pezzi = 10.000 pezzi di una famiglia
Per un singolo pezzo da 500 unità raramente conviene uno stampo dedicato – e per 20 di queste varianti nemmeno 20 stampi. Considerate come famiglia, si raggiunge una quantità che sostiene una produzione in serie.
Uno scenario di pianificazione, non un risparmio di costi dichiarato. Se conviene lo mostra il calcolo della specifica famiglia.
Sei argomenti di utilità – anche senza varietà di varianti
Come la varietà di varianti diventa un approccio produttivo gestibile
La sequenza più favorevole è questa – più si scende, più occorre rivalutare:
1
Grezzo sinterizzato identico, rifinitura diversa
Filettature, accoppiamenti o schemi di foratura vengono realizzati successivamente in modo specifico per il cliente. La geometria di sinterizzazione resta realmente la stessa.
2
Pezzi verdi leggermente diversi
Scritte piatte, texture e piccole modifiche locali del profilo. Si verifica se l'esperienza di sinterizzazione finora acquisita sia trasferibile.
3
Distribuzione del materiale modificata
Canali, spessori di parete, sbalzi o grandi cavità diversi. Si tratta di una nuova valutazione geometrica – anche con lo stesso involucro esterno.
Per una famiglia dovrebbero materiale, distribuzione degli spessori di parete, orientamento, appoggio e conduzione del processo restare il più possibile costanti. Dimensioni esterne uguali o peso uguale da soli non bastano.
Applicazioni per settore
Le quantità sono intervalli di verifica proposti all'anno sull'intera famiglia di componenti, non limiti di economicità dimostrati.
Automazione250–5.000 pezzi/anno
Dita di presa e inserti di presa
Situazione di partenza
La pinza resta uguale, il prodotto del cliente cambia – oggi spesso con costruzioni singole fresate.
Possibile vantaggio
Dita complesse con guida dell'aria integrata, una variante per ogni prodotto del cliente senza stampo dedicato.
Resta da fare
Post-lavorare fissaggio e superfici di contatto.
Varianti sensate
Stesso piede, dorso e lunghezza; profili di presa piatti adattati.
Tecnica di alimentazione500–10.000 pezzi/anno
Inserti di guida ed elementi di separazione
Situazione di partenza
Le guide in plastica si usurano nei punti molto sollecitati e vengono sostituite completamente.
Possibile vantaggio
Un piccolo inserto metallico protegge la zona sollecitata; in caso di usura si sostituisce solo l'inserto.
Resta da fare
Lavorare l'accoppiamento con la guida e il fissaggio.
Varianti sensate
Stesso fissaggio e lato inferiore; scanalatura di guida o profilo di battuta adattati.
Impianti di pulizia1.000–50.000 pezzi/anno
Ugelli speciali compatti
Situazione di partenza
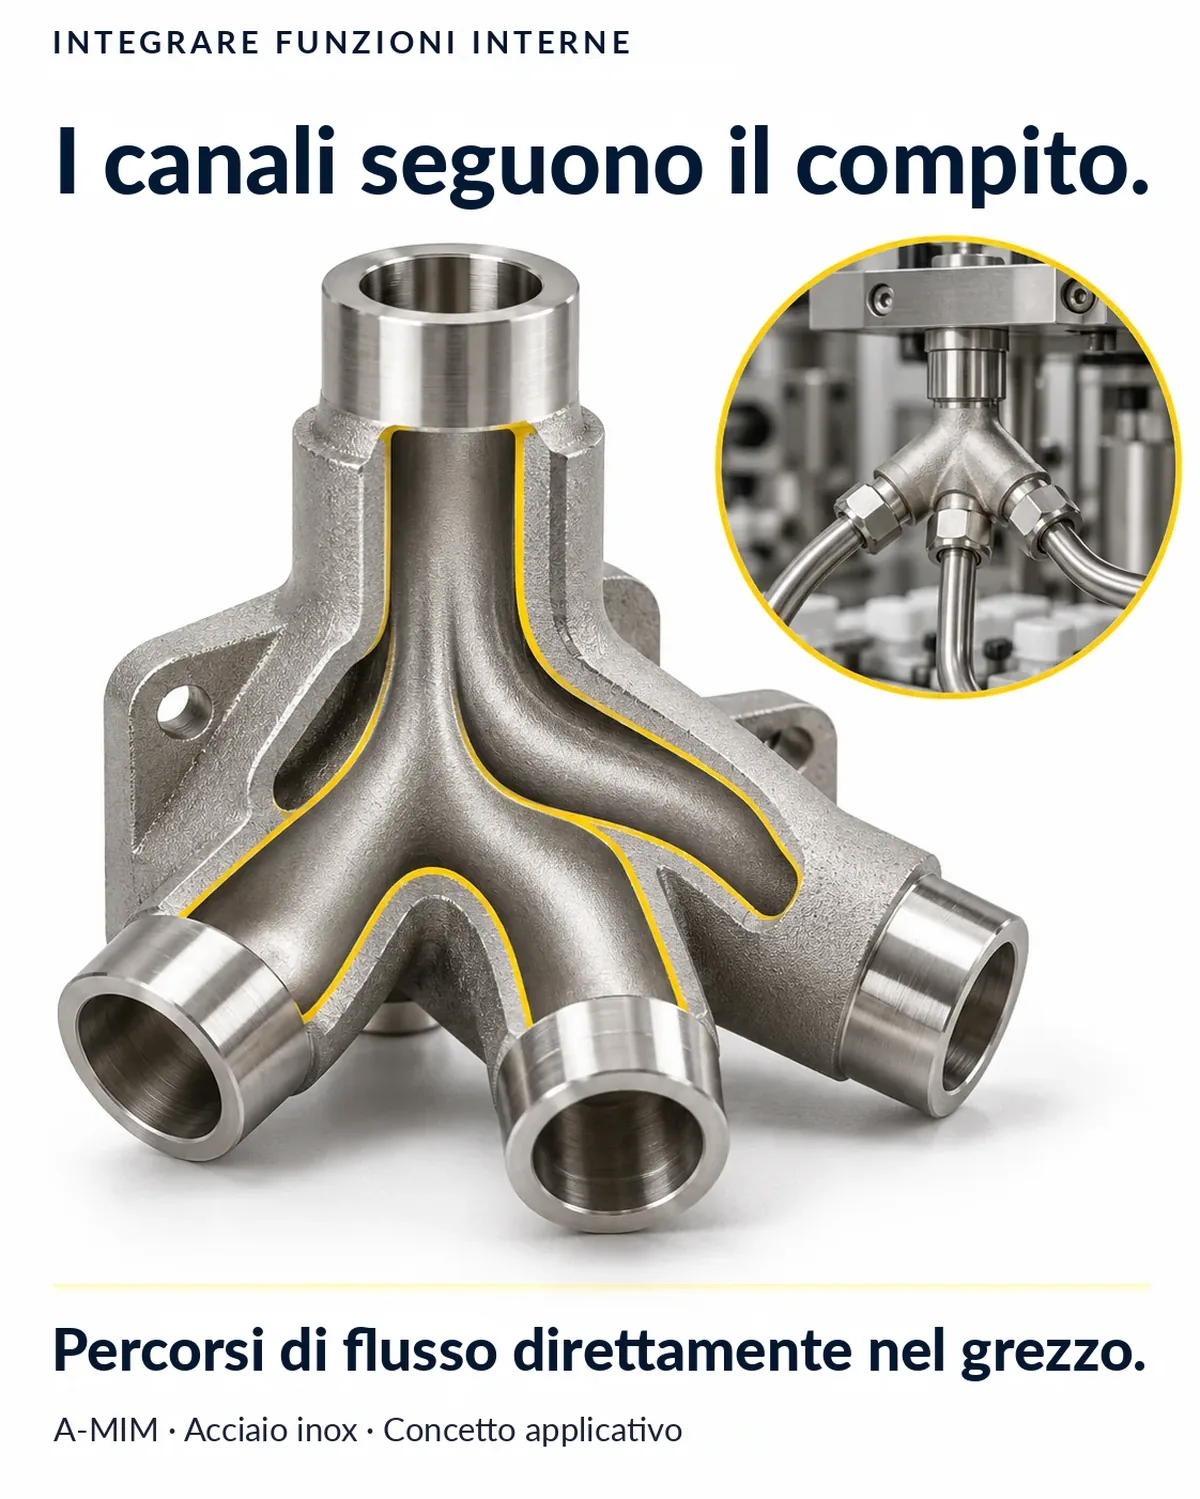
I percorsi di flusso vengono forati o composti da più parti.
Possibile vantaggio
La guida del flusso nasce nel grezzo; più funzioni possono essere riunite in un unico corpo ugello.
Resta da fare
Lavorare, se necessario, attacco e uscita, verificare il getto.
Varianti sensate
Stesso corpo e attacco; modifiche limitate all'uscita. Valutare separatamente modifiche maggiori dei canali.
Tecnica di dosaggio e incollaggio500–10.000 pezzi/anno
Teste di miscelazione e distribuzione
Situazione di partenza
Adattatori avvitati e lunghi percorsi interni per diversi attacchi d'impianto.
Possibile vantaggio
Un corpo base con percorsi interni più brevi serve diversi attacchi.
Resta da fare
Definire possibilmente le filettature solo con la rifinitura, verificare la tenuta.
Varianti sensate
Stessa struttura di base dei canali e bossoli di attacco; filettature diverse possibilmente solo con la rifinitura.
Sensoristica1.000–25.000 pezzi/anno
Teste di protezione e alloggiamenti per sensori
Situazione di partenza
Protezione, fissaggio e passaggio cavi sono parti separate e diverse per ogni situazione di montaggio.
Possibile vantaggio
Le funzioni vengono riunite in un unico pezzo; una piattaforma di prodotto si adatta alle situazioni di montaggio.
Resta da fare
Lavorare la filettatura di attacco; a seconda dell'impiego verificare la tenuta.
Varianti sensate
Stessi spessori di parete e appoggio; variano filettatura di attacco, marcatura e piccoli profili di montaggio.
Automazione di laboratorio250–5.000 pezzi/anno
Supporti per moduli di pipettaggio e di presa
Situazione di partenza
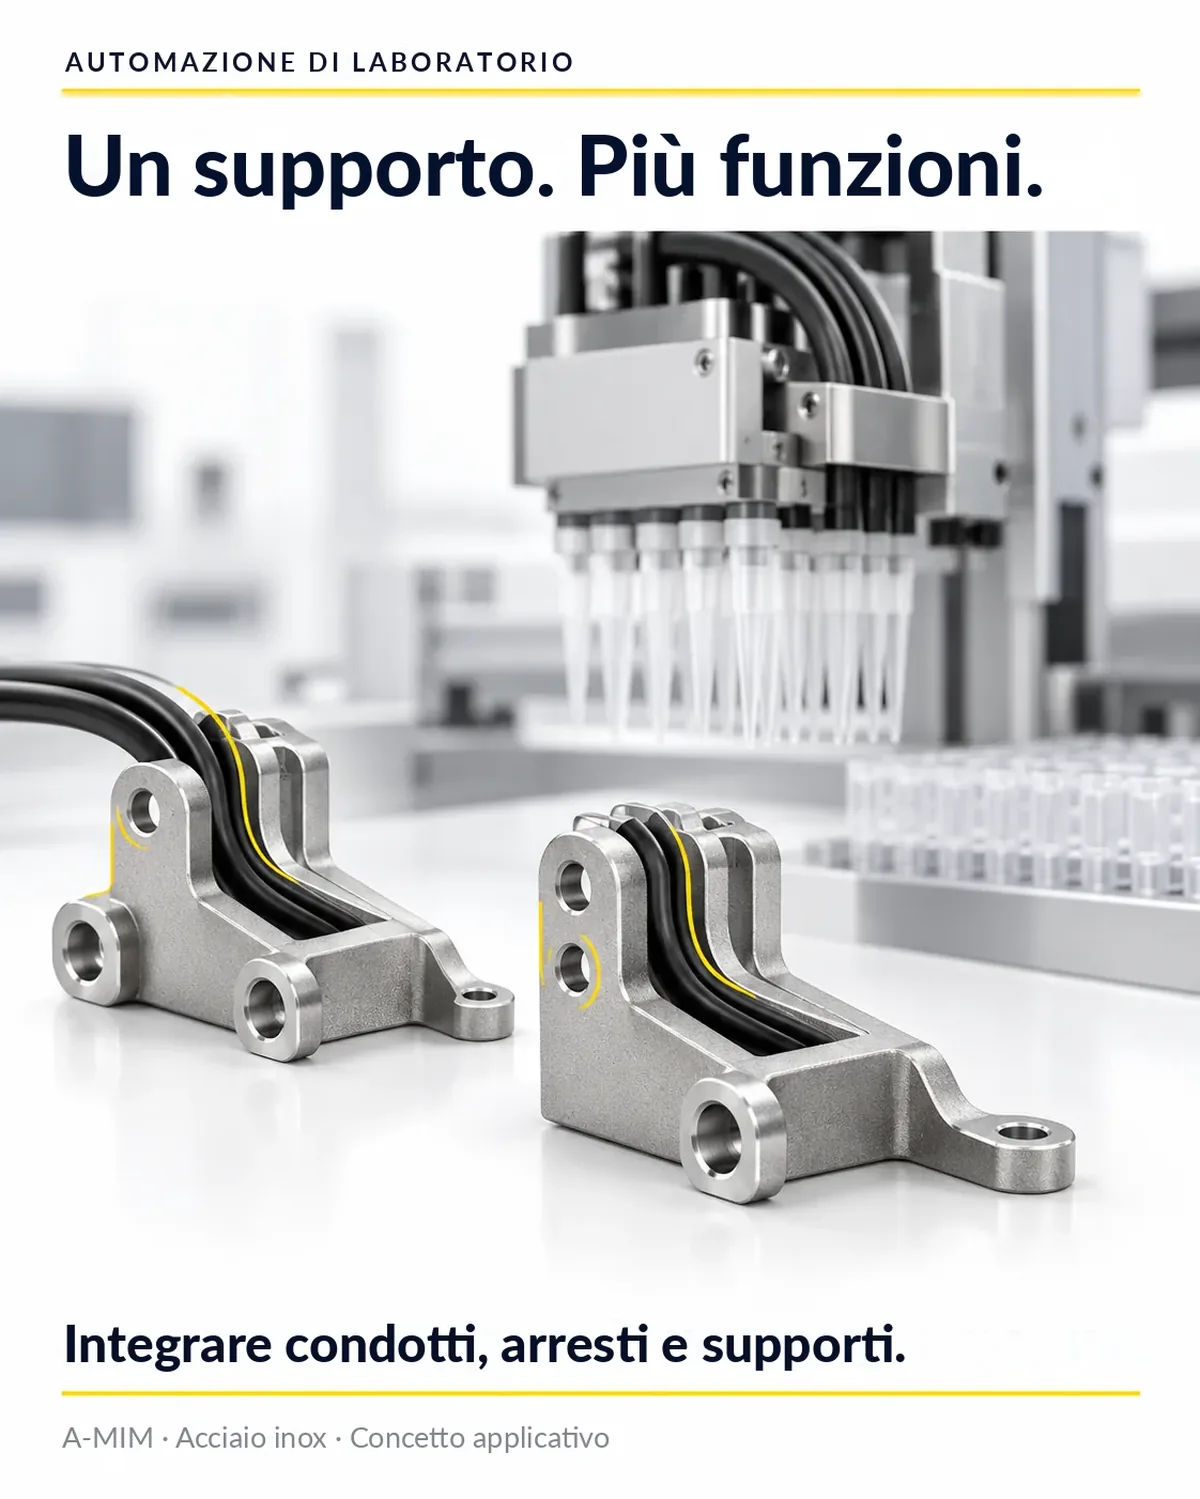
Supporto, passaggio dei condotti, battute e fissaggi sono più parti.
Possibile vantaggio
Un supporto compatto integra passaggio dei condotti, battute e fissaggi.
Resta da fare
Lavorare le superfici di supporto, guida e montaggio.
Varianti sensate
Stessa struttura portante; schemi di foratura o alloggiamenti locali diversi all'interno di zone definite.
Apparecchi medicali1.000–20.000 pezzi/anno
Parti interne di bloccaggio e accoppiamento
Situazione di partenza
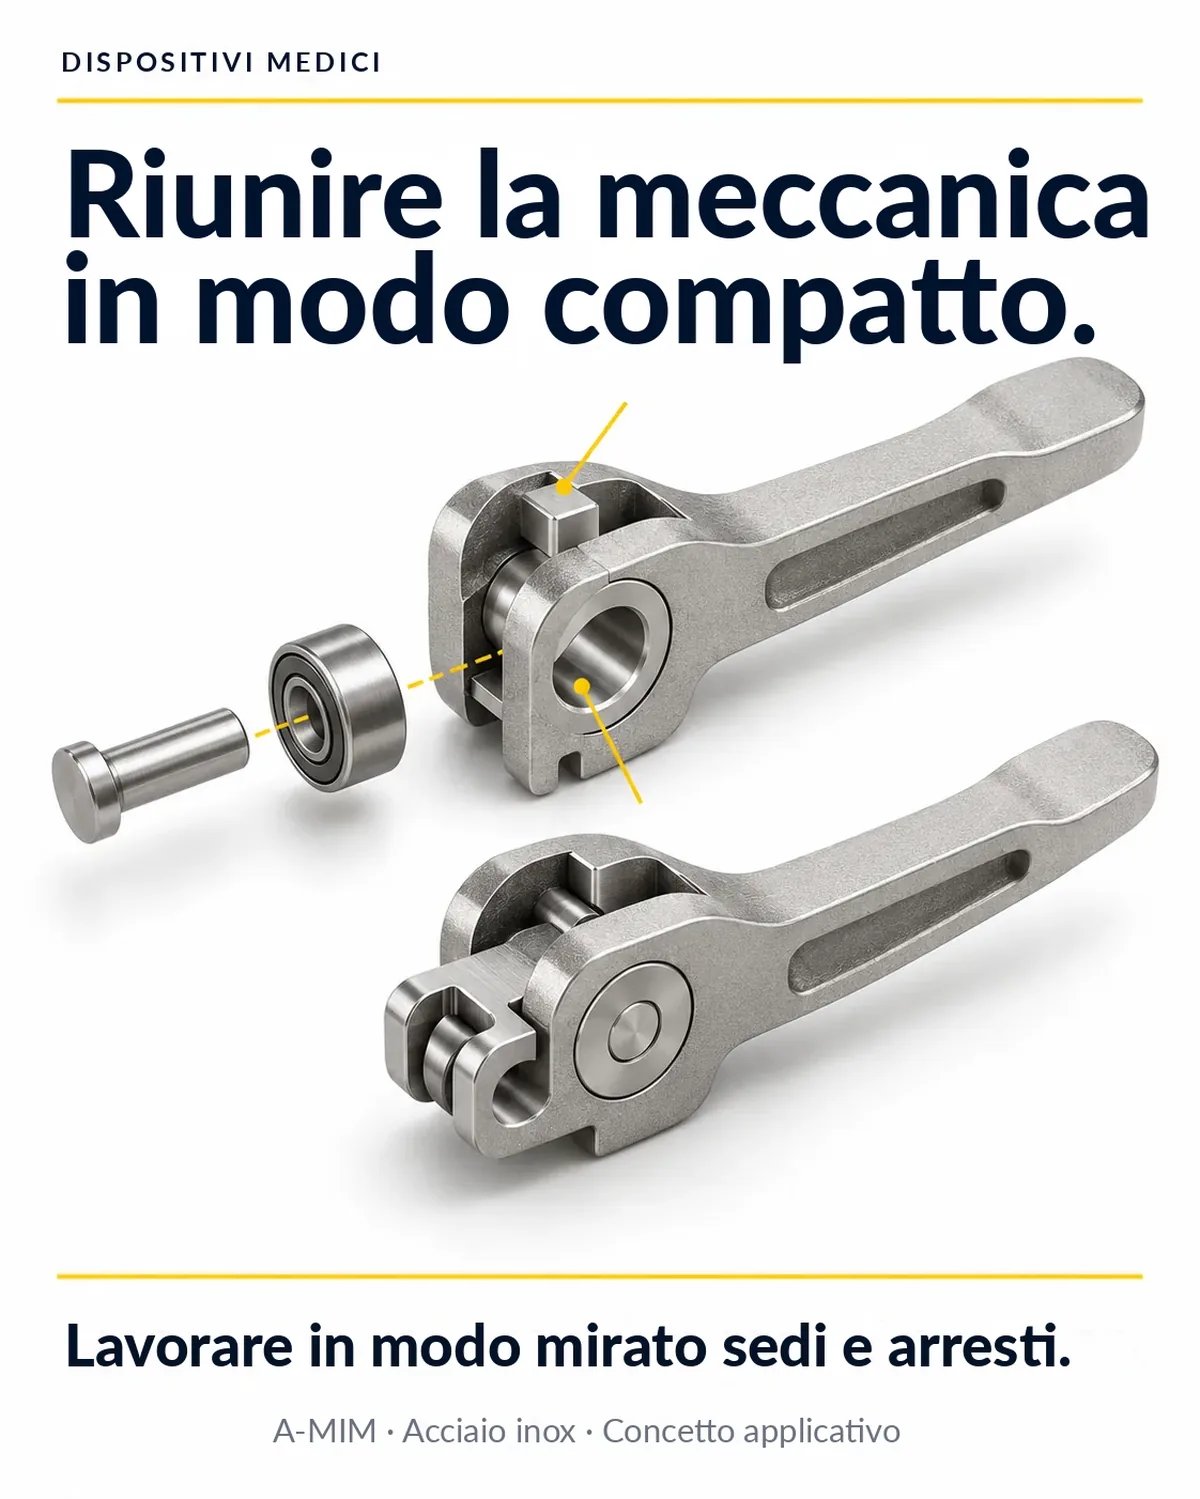
Più singole parti lavorate formano insieme un piccolo meccanismo.
Possibile vantaggio
Un pezzo meccanico compatto con tasche di difficile accesso e battute integrate.
Resta da fare
Lavorare la zona del cuscinetto; controllo e documentazione dipendono dai requisiti dell'apparecchio.
Varianti sensate
Stessa zona del cuscinetto e stessa sezione; profilo locale di azionamento o di attacco.
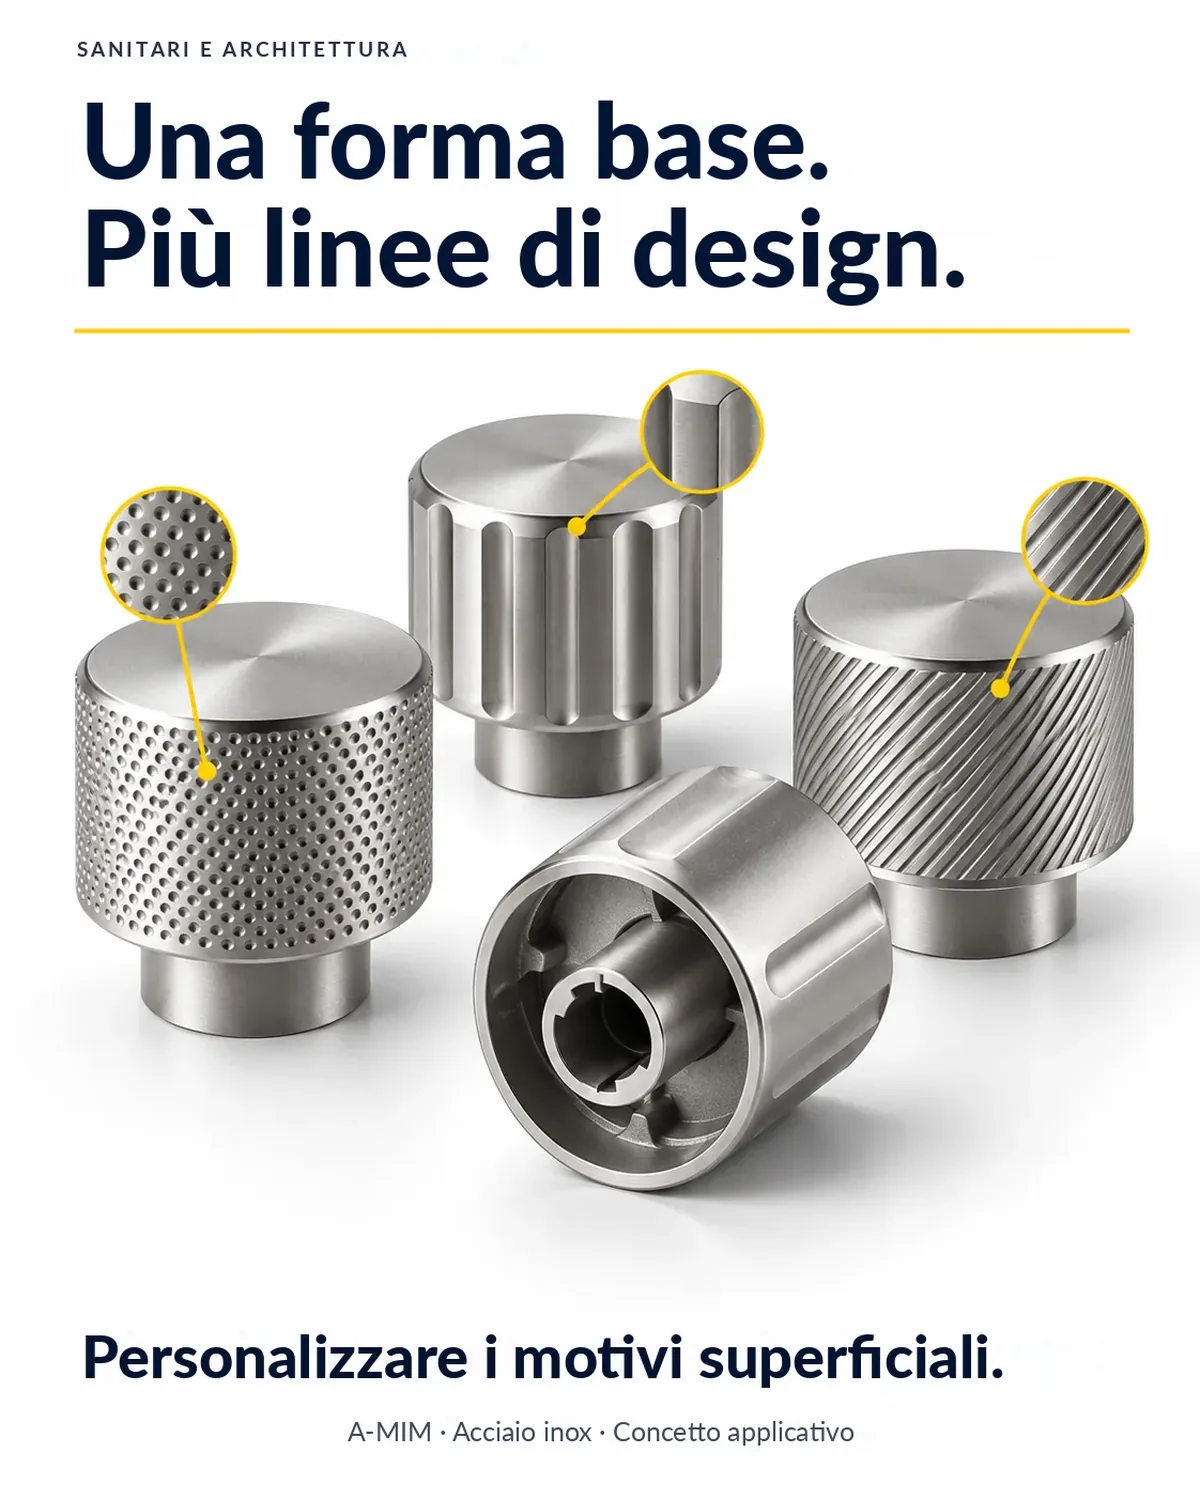
Sanitari e architettura2.000–50.000 pezzi/anno
Maniglie di comando e ferramenta
Situazione di partenza
Con processi legati allo stampo ogni linea di design richiederebbe uno stampo proprio.
Possibile vantaggio
Diversi motivi superficiali con interfaccia meccanica comune, senza stampo dedicato per ogni linea.
Resta da fare
Prevedere la finitura superficiale – rientra nel calcolo.
Varianti sensate
Texture piatte, scritte e motivi con lo stesso corpo cavo.
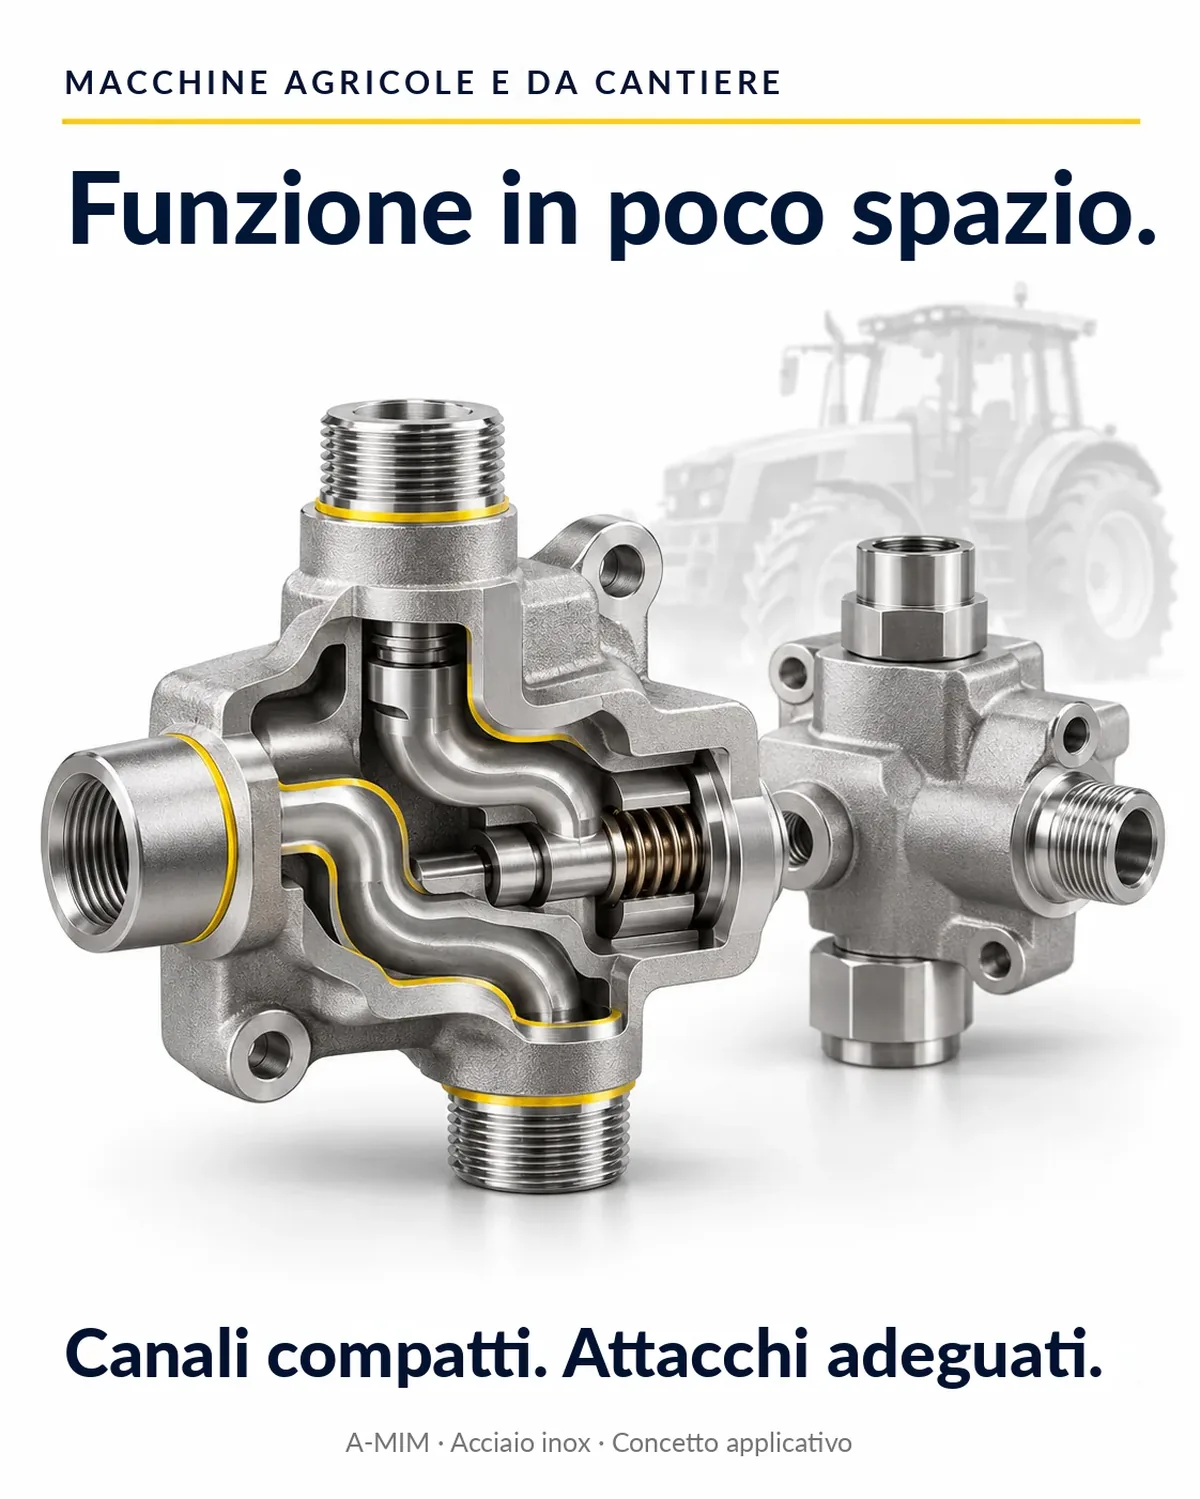
Macchine agricole e da costruzione5.000–50.000 pezzi/anno
Piccoli corpi valvola e di bypass
Situazione di partenza
Ingombro ridotto; ogni variante di piattaforma ottiene un proprio corpo.
Possibile vantaggio
Percorsi di flusso compatti in un involucro comune, varianti tramite attacchi adatti.
Resta da fare
Lavorare gli attacchi, verificare la tenuta.
Varianti sensate
Stesso involucro, struttura dei canali e distribuzione del materiale; variano lavorazione degli attacchi e marcatura.
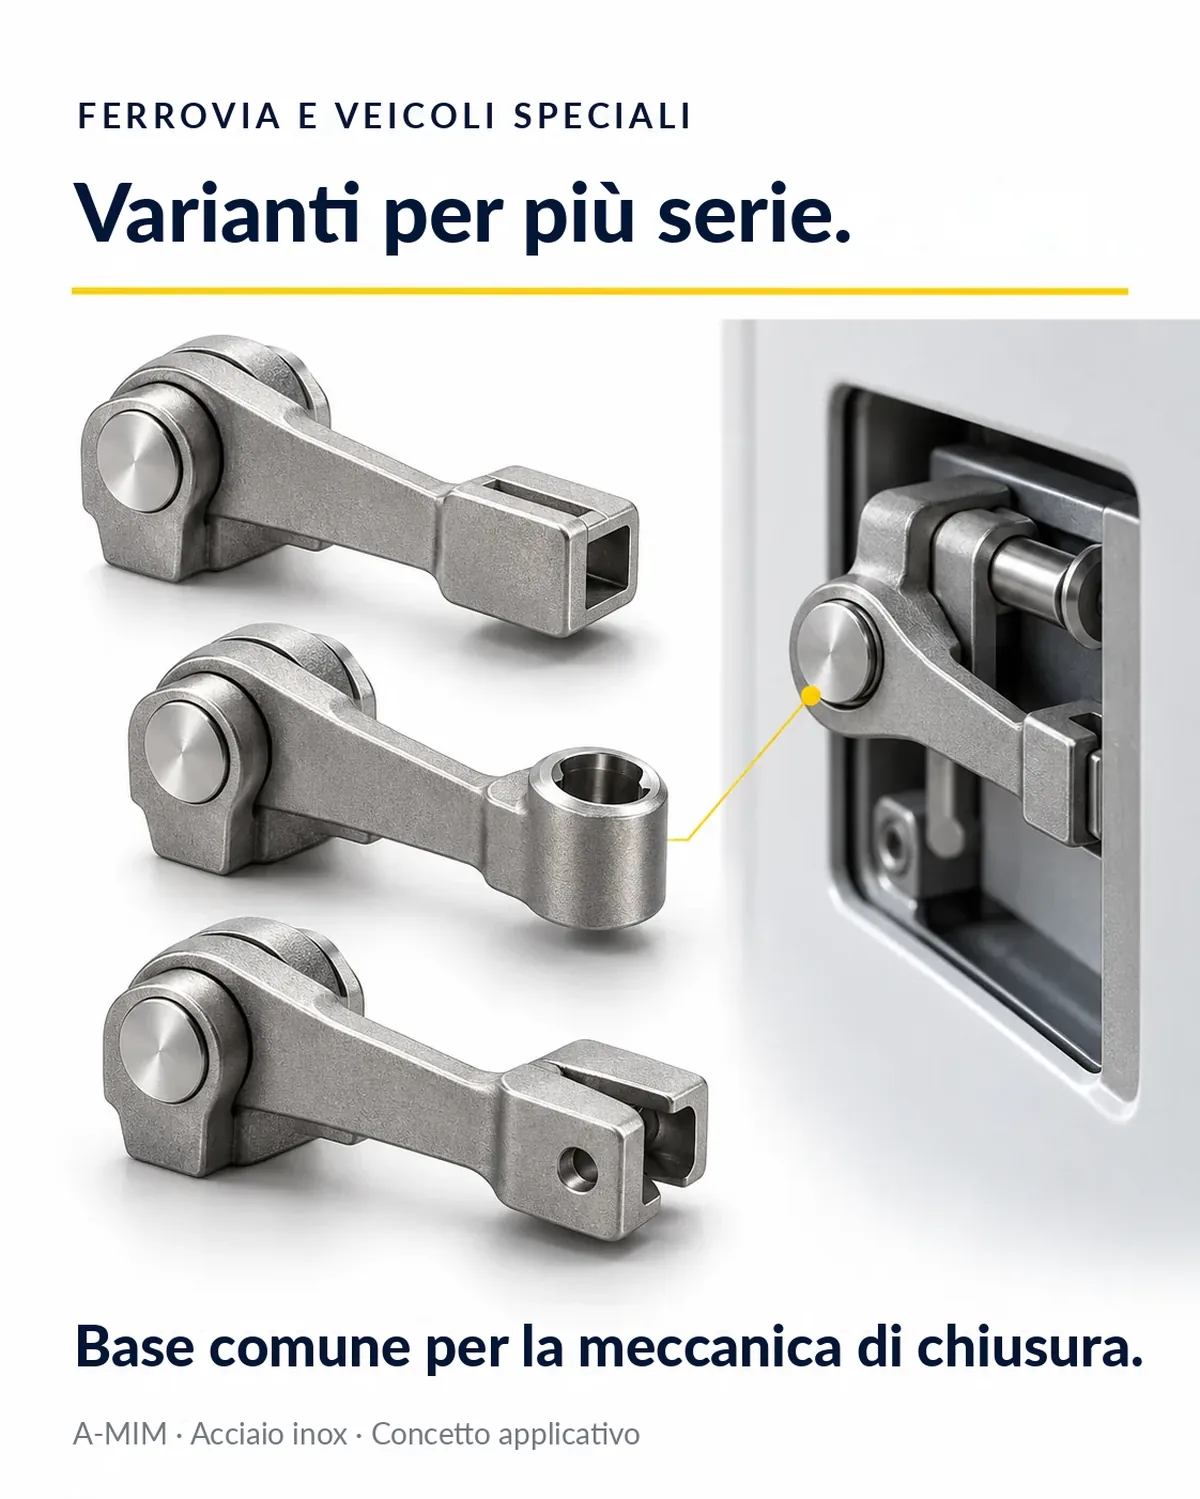
Ferrovia e veicoli speciali250–5.000 pezzi/anno
Meccanismo di chiusura per l'allestimento interno
Situazione di partenza
Più serie costruttive richiedono parti di bloccaggio simili, ma non identiche, in piccole quantità e come fabbisogno di ricambi.
Possibile vantaggio
Piccole serie e fabbisogno di ricambi vengono prodotti come famiglia di componenti, senza stampo per ogni variante.
Resta da fare
Lavorare zona del cuscinetto e battuta.
Varianti sensate
Stesso corpo base e stessa zona del cuscinetto; modifiche limitate all'alloggiamento di azionamento e alla battuta.
Due ulteriori punti di partenza
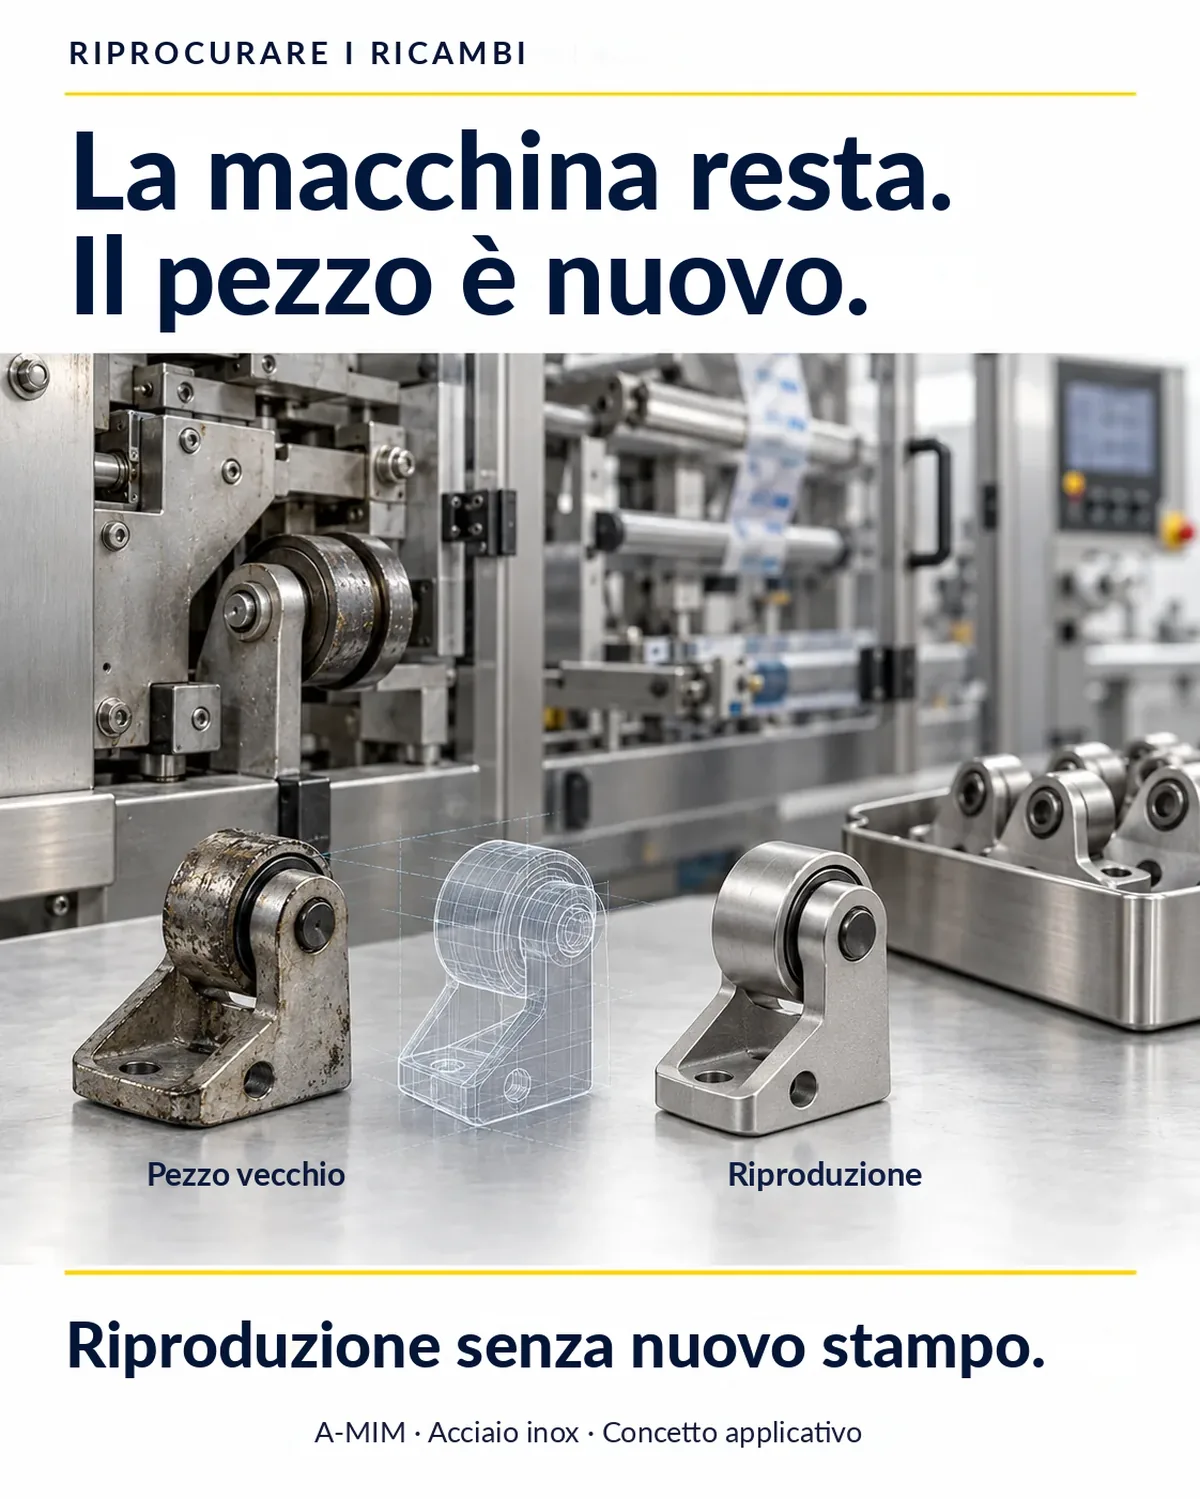
Ricambi senza nuovo stampo
Situazione di partenza
Un pezzo non è più disponibile; il vecchio stampo manca o non conviene per il piccolo fabbisogno.
Possibile vantaggio
Rifabbricazione da dati CAD – eventualmente dopo reverse engineering del pezzo vecchio – senza stampo.
Resta da fare
Lavorare le superfici funzionali, verificare accoppiamento e funzione nel luogo di montaggio.
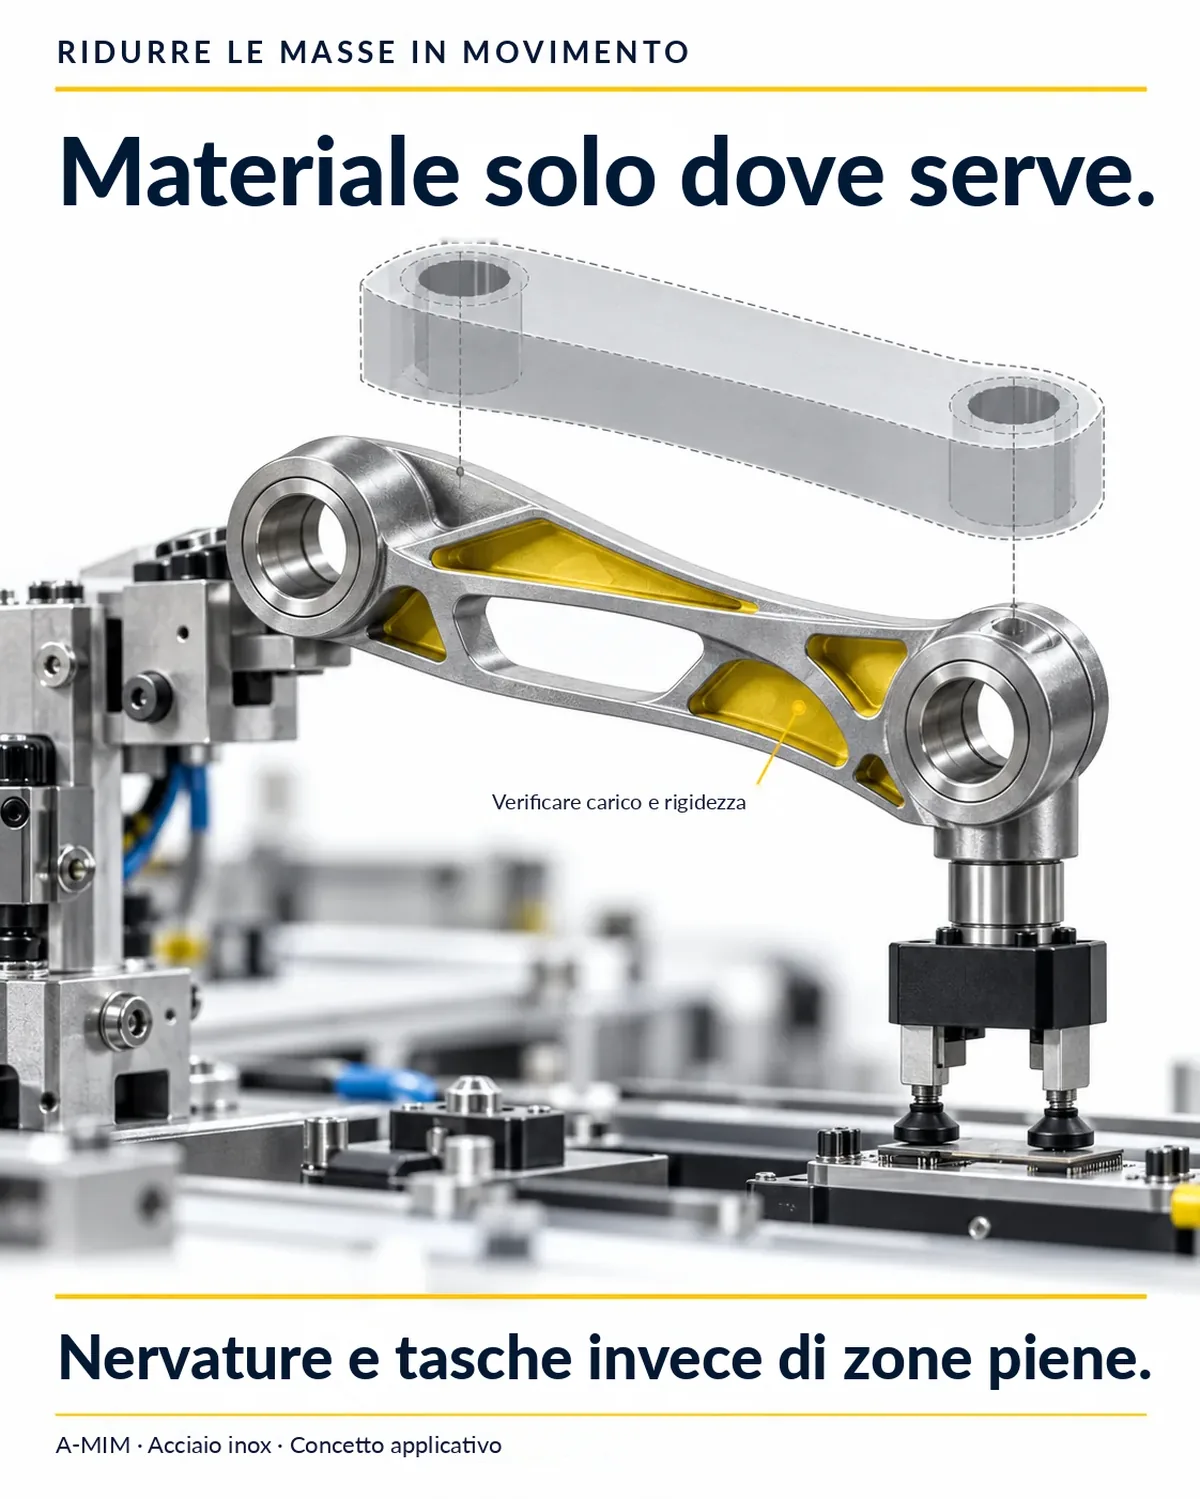
Ridurre la massa in movimento
Situazione di partenza
Leve e bracci massicci aumentano la massa in movimento degli assi veloci.
Possibile vantaggio
Nervature e tasche invece di zone massicce – materiale solo dove passa il carico.
Resta da fare
Dimostrare carico e rigidità, lavorare le superfici di supporto e di attacco.
Che cosa mostrano già altri
Due approcci pubblicati a cui questi concetti si collegano. Prezzi e quantità che ne derivano non sono trasferibili a FIT.
Metallo solo dove si verifica l'usura
Il produttore di tecnica di alimentazione IFC Intelligent Feeding Components impiega nelle ciotole vibranti un deflettore meccanico in metallo realizzato con Metal Binder Jetting. Secondo l'amministratore Andreas Schirmer risolve la rapida usura dove le parti a base polimerica non bastavano. IFC stampa a questo scopo, tra l'altro, 17-4PH e 316L.
Gli oscillatori fluidici generano un getto di pulizia oscillante unicamente grazie alla guida interna dei canali: una parte del getto ritorna attraverso un canale di retroazione e lo devia verso il lato opposto – senza parti mobili. Proprio tali geometrie interne nascono in A-MIM nel grezzo.
Fonte: FDX Fluid Dynamix, OsciJet (principio di funzionamento; nessuna indicazione sul processo produttivo)
Esempi nel dettaglio
Tre tipiche situazioni di partenza, ragionate passo per passo: soluzione attuale, problema, logica A-MIM, post-lavorazione. Costi e tempi di attraversamento risultano solo da un calcolo sul componente specifico.
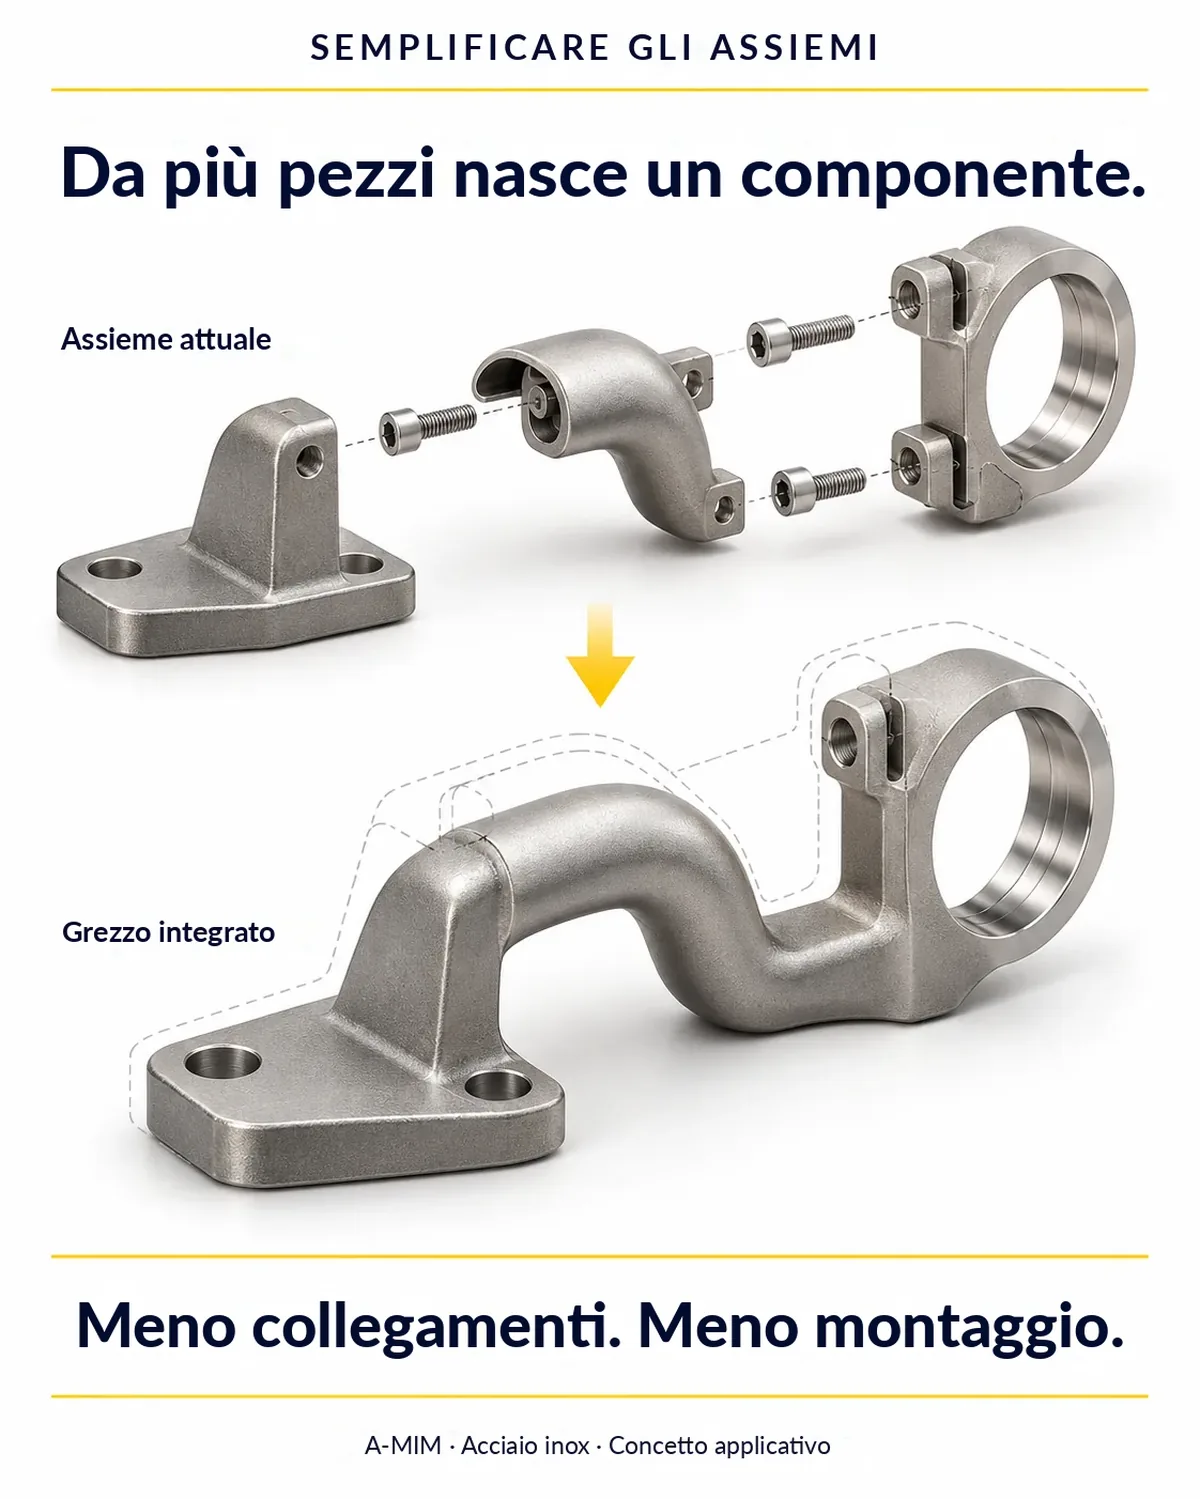
Gruppo saldato in 3 parti con fori dei canali separati. Montaggio oneroso, prova di tenuta su 2 saldature.
Problema
Elevato impegno di montaggio. Ogni saldatura è una potenziale perdita. Geometria dei canali limitata dalla forabilità.
Obiettivo
Un solo componente, affidabilmente a tenuta, percorso dei canali libero, meno movimentazione in produzione.
Logica A-MIM
Blocco distributore come pezzo sinterizzato con canali interni integrati. Geometria dei canali progettata liberamente – non limitata dagli assi di foratura. Spessori di parete progettati in modo uniforme.
Post-lavorazione
Solo le sedi di tenuta agli attacchi tornite. Filettature maschiate. Per il resto grezzo.
Risultato
Da 3 parti a 1. Le perdite dovute alle saldature vengono meno; la tenuta del componente continua a essere verificata. Geometria dei canali ottimizzata invece che compromessa.
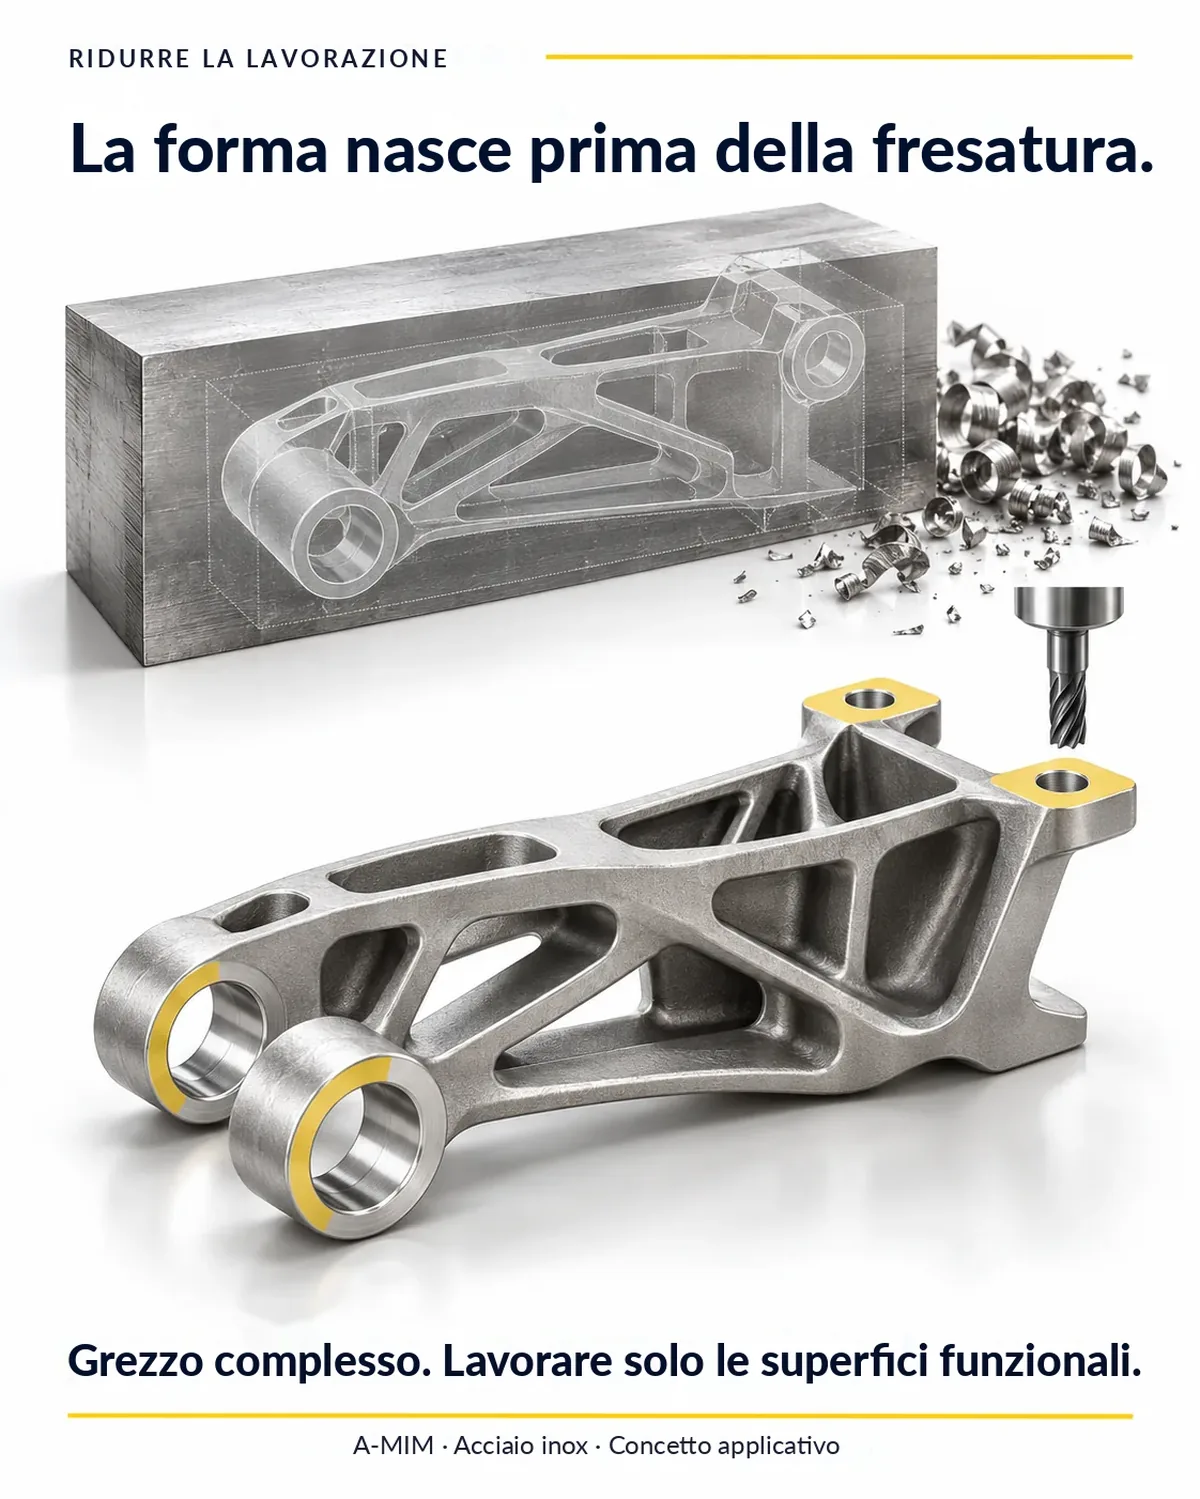
Pezzo fresato da materiale pieno, 12 serraggi, elevati costi di attrezzaggio, 6 settimane di tempo di attraversamento dal materiale grezzo.
Problema
Impegno produttivo sproporzionato rispetto alla complessità del componente. Costi unitari troppo alti con serie medie. Lungo tempo di consegna blocca le iterazioni di sviluppo.
Obiettivo
Spostare la complessità nel grezzo. Ridurre al minimo l'impegno di lavorazione. Tempo di consegna inferiore a 3 settimane.
Logica A-MIM
Geometria esterna e interna complessa direttamente come pezzo sinterizzato. Sottosquadri e tasche integrati nel grezzo. Sovrametallo previsto solo su 2 superfici di accoppiamento e 1 superficie di riferimento.
Post-lavorazione
2 superfici di accoppiamento fresate, 1 superficie di riferimento rettificata. 3 serraggi invece di 12.
Risultato
3 serraggi invece di 12. Gradi di libertà geometrici aumentati – non ridotti. Tempo di attraversamento e costi unitari vengono calcolati sul progetto specifico.
Soluzione in 2 parti: getto come corpo base, coperchio in lamiera, unione mediante saldatura. Geometria interna limitata dalla fusione.
Problema
Spessori di parete limitati dalla fusione. Geometria interna non liberamente progettabile. Il montaggio in 2 parti genera una saldatura come zona critica.
Obiettivo
Un solo pezzo. Geometria interna libera. Montaggio eliminato. Nessuna saldatura.
Logica A-MIM
Alloggiamento sinterizzato in un unico pezzo. Canali interni e tasche direttamente nel grezzo. Le superfici esterne restano grezze – nessuna lavorazione necessaria.
Post-lavorazione
1 filettatura interna maschiata. Superficie di tenuta all'attacco del coperchio fresata. Per il resto grezzo.
Risultato
Da una soluzione in 2 parti a 1 pezzo. Montaggio e saldatura vengono meno. Geometria interna ottimizzata. Se i costi complessivi diminuiscano lo mostra il calcolo sul componente specifico.
Verificare un proprio componente? Caricare il CAD e visualizzarlo nel visualizzatore 3D.