Non replicare il pezzo fresato.
Progettare correttamente il grezzo.
Una geometria da pezzo fresato ripresa 1:1 sfrutta spesso solo in parte le possibilità di A-MIM. Vale comunque: anche un progetto esistente è un buon punto di partenza. Se sia idoneo senza modifiche o se diventi più economico con degli adattamenti va verificato sul componente specifico.
Tre domande da tenere distinte
1
L'applicazione è idonea in linea di principio?
Dimensioni, forma, materiale e quantità sono adatti alla famiglia di processi? Per rispondere basta il progetto esistente.
2
Il componente migliora con degli adattamenti?
Ad esempio riunire funzioni, uniformare gli spessori di parete, risparmiare materiale. È una possibilità, non un presupposto.
3
Che cosa richiede la produzione?
Posizione nell'ingombro, supporto di sinterizzazione, compensazione del ritiro, sovrametalli di lavorazione. Questa impostazione del processo rientra nella produzione.
Le indicazioni di questa pagina aiutano per la domanda 2 – chi preferisce far verificare prima il proprio componente senza modifiche può farlo. Alla verifica componente
Che cosa funziona bene come grezzo
A-MIM può realizzare forme che con la fresatura sarebbero impossibili o sproporzionatamente costose:
Canali interni
Cavità a forma libera all'interno
Guida dei fluidi, raffreddamento, scarico – senza foratura dall'esterno
Sottosquadri
Geometria senza direzione di sformatura
Nessuno stampo necessario; se un sottosquadro sia realizzabile dipende dal processo di stampa (ad es. necessità di supporti, rimozione della polvere)
Integrazione di funzioni
Più funzioni in un unico pezzo
Supporto + canale + attacco in un unico grezzo sinterizzato
Riduzione del gruppo
3 parti diventano 1
Punti di giunzione, montaggio e relativi controlli possono venire meno – la prova di tenuta del componente finito resta
Come migliorare un componente per A-MIM
1
Pensare prima al grezzo
Non solo chiedersi «Come lo fresco?», ma anche «Che cosa può già fornire il grezzo?» Da ciò discende quali superfici vengono post-lavorate.
2
Integrare le funzioni
Inserire direttamente nel grezzo canali, tasche, nervature, attacchi – non pianificarli come successive fasi di lavorazione.
3
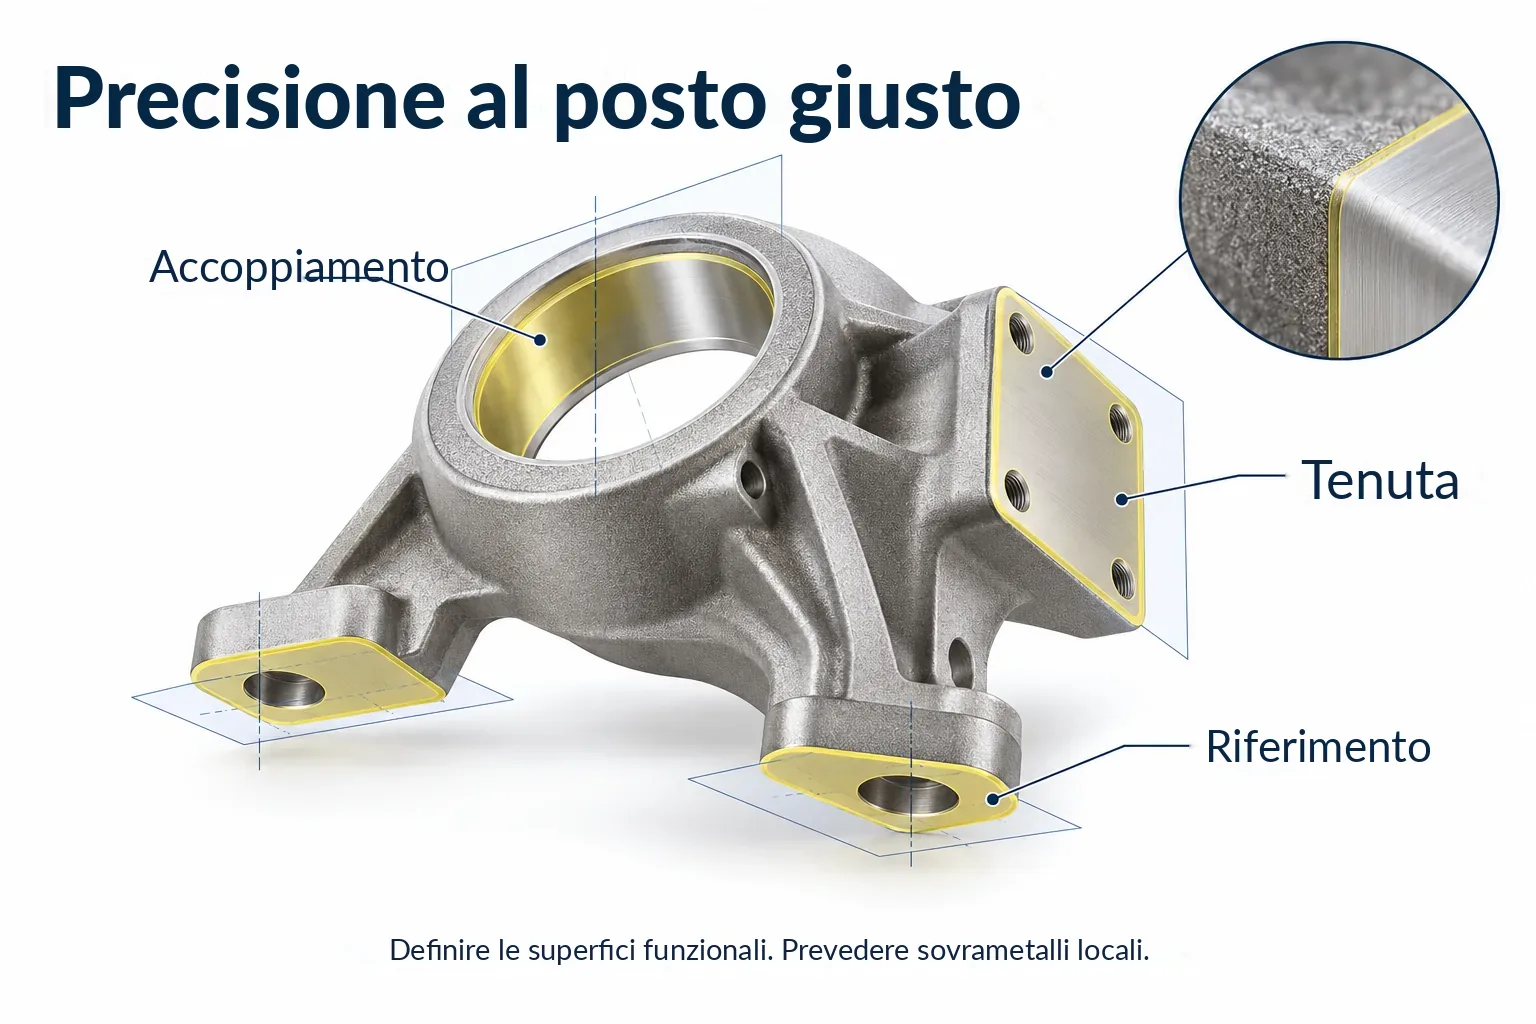
Definire consapevolmente le superfici critiche
Quali superfici richiedono una tolleranza stretta o una finitura migliore, quali no? La risposta determina l'entità della lavorazione.
4
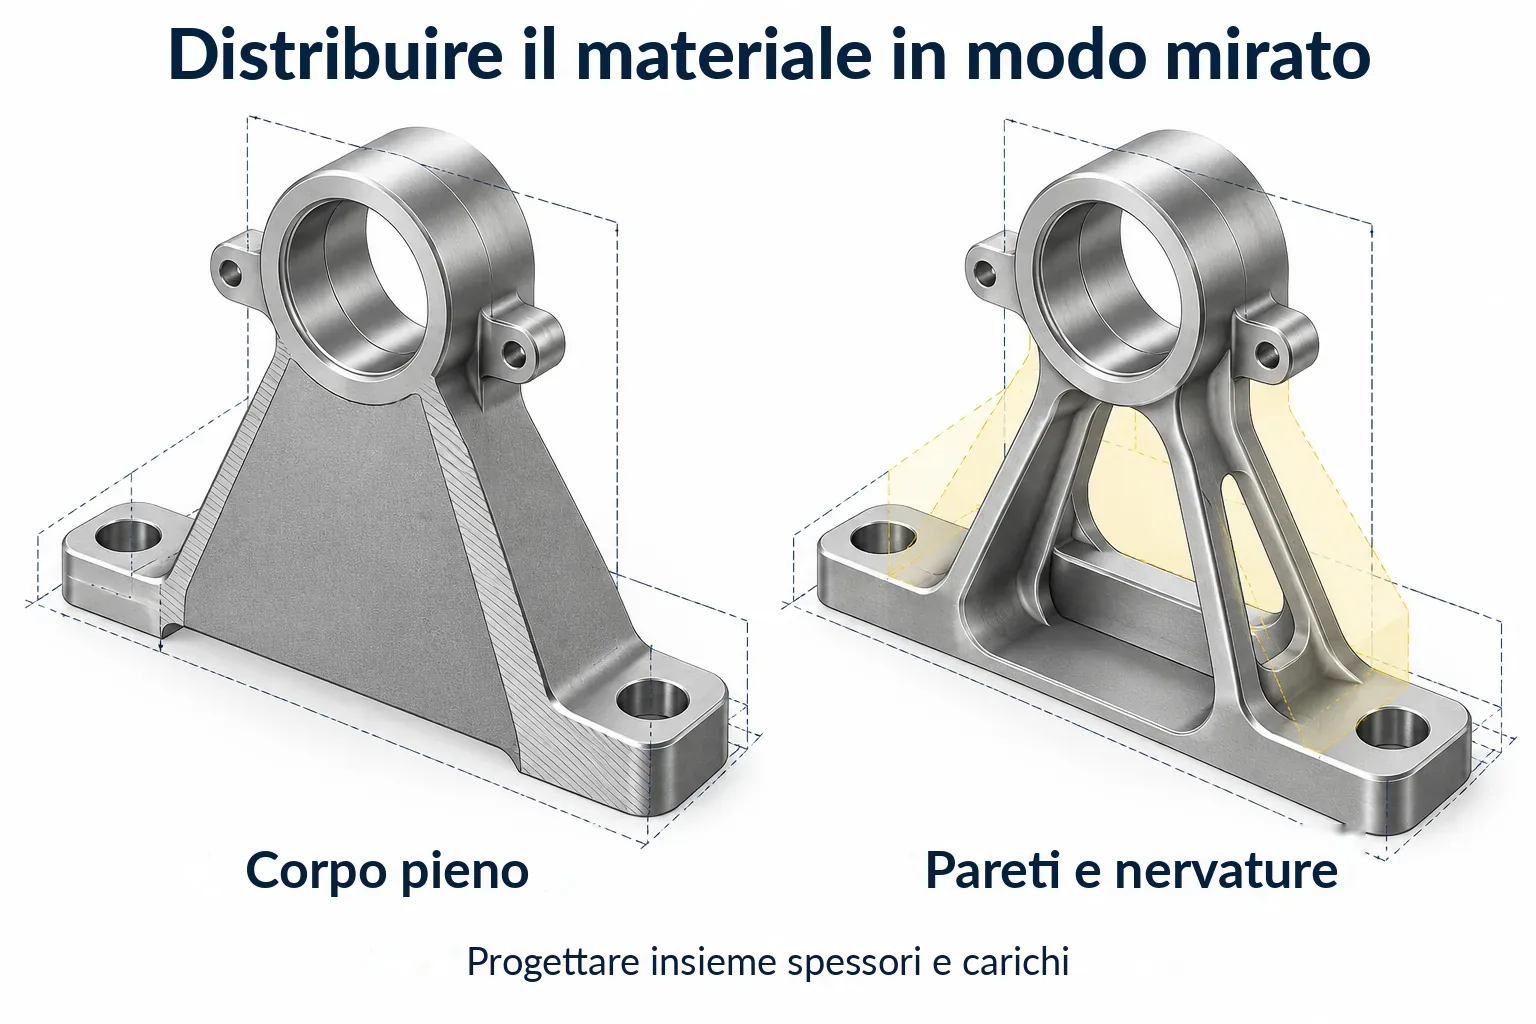
Evitare la massa dove non serve
Zone massicce accanto a pareti sottili subiscono un ritiro non uniforme e possono deformarsi. Spessori di parete il più possibile uniformi, nessun materiale pieno superfluo.
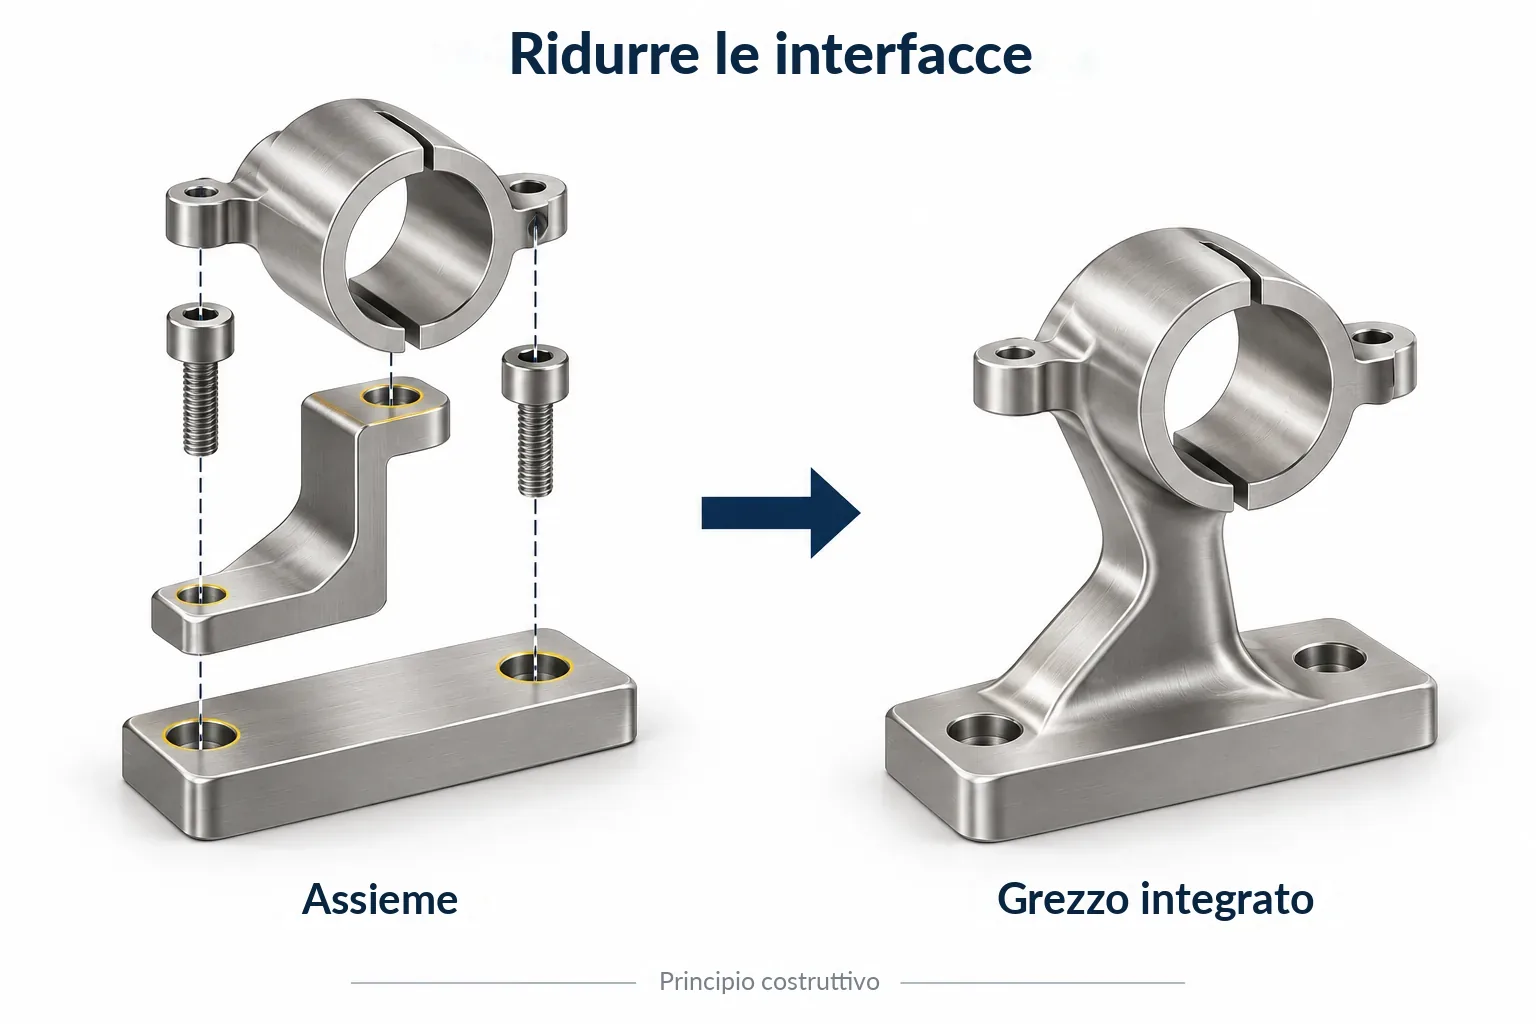
Principi costruttivi tipici
Non pensare solo come a un pezzo fresato
Dimensionare la geometria per il processo di sinterizzazione
Una forma da pezzo fresato ripresa 1:1 può essere idonea, ma spesso non ne sfrutta i vantaggi
Considerare la rifinitura locale
Pianificare fin dall'inizio che cosa viene lavorato
Prevedere il sovrametallo sulle superfici di lavorazione – ma solo lì
Spessori di parete uniformi
Nessun forte passaggio da spesso a sottile
La massa distribuita in modo non uniforme subisce un ritiro non uniforme
Considerare il comportamento in sinterizzazione
Come è appoggiato il pezzo nel forno?
Grandi superfici libere, sbalzi – da pianificare per tempo
Il comportamento in sinterizzazione non è solo un parametro di processo – anche la costruzione lo influenza.
Capire la sinterizzazione →