ClickToFit
ClickToFit
Fertigung · Fakten · Prozessketten

Nicht alles präzise.
Nur das, was funktional kritisch ist.

Nachbearbeitung ist ein normaler Teil der A-MIM-Prozesskette. Bearbeitet wird, wo das Sintern die nötige Toleranz oder Oberfläche nicht liefert – wie viel das ist, entscheidet die Funktion.
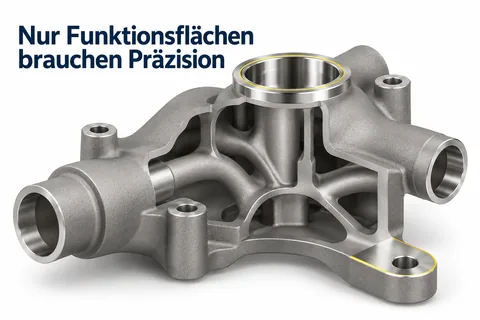
Nur Funktionsflächen brauchen Präzision: Sintergehäuse, an dem nur Passung, Dichtsitz und Befestigungsauge bearbeitet sind

Typisch kritische Bereiche

Diese Flächen und Merkmale brauchen häufig gezielte Nachbearbeitung:
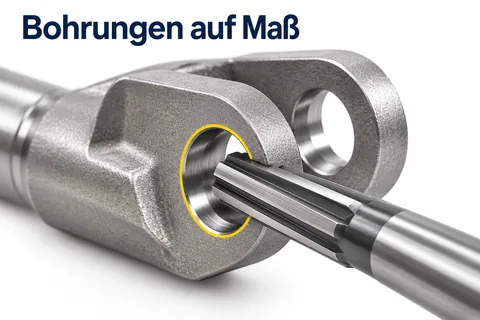
Bohrungen auf Maß: Eine Reibahle bringt die Bohrung im gesinterten Bauteil auf Passungsmaß
Bohrungen
Nachreiben oder Bohren auf Maß
Sintertoleranz reicht für Passung meist nicht aus
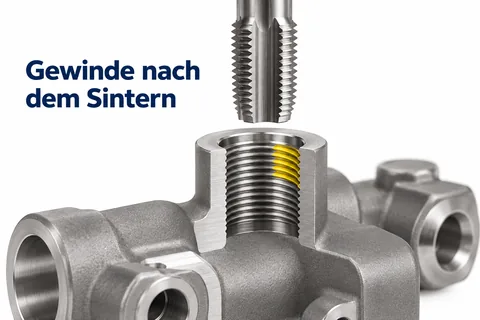
Gewinde nach dem Sintern: Ein Gewindebohrer schneidet das Gewinde in das gesinterte Bauteil
Gewinde
Nachschneiden nach dem Sintern
Gewindeschneiden ins gesinterte Teil ist ein üblicher Schritt
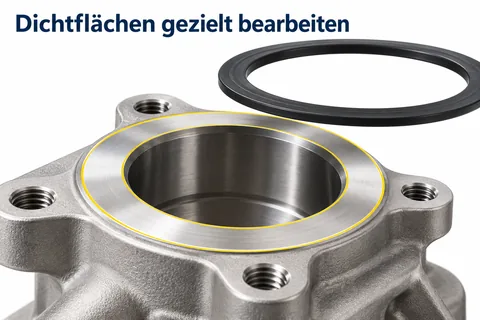
Dichtflächen gezielt bearbeiten: plan bearbeitete Dichtfläche am Flansch mit passendem Dichtring
Dichtflächen
Planheit und Rauheit definieren
Sinteroberflächenrauheit für Dichtsitze oft zu hoch
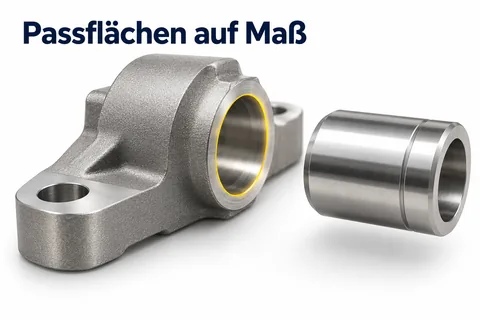
Passflächen auf Maß: bearbeitete Passfläche am Lagerbock für eine Buchse
Passflächen
Toleranzlage nach DIN/ISO
Lokal fräsen oder schleifen auf Sollmaß
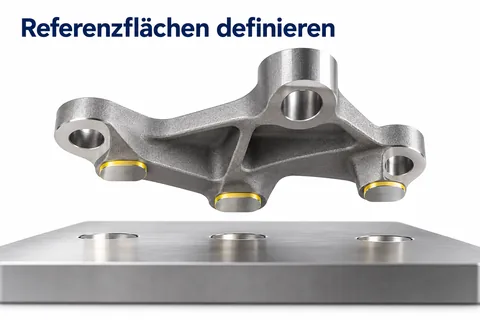
Referenzflächen definieren: drei bearbeitete Auflagepunkte richten das Bauteil auf einer Platte aus
Referenzflächen
Lagerung, Ausrichtung, Montage
Definierte Auflageflächen für Einbaulage
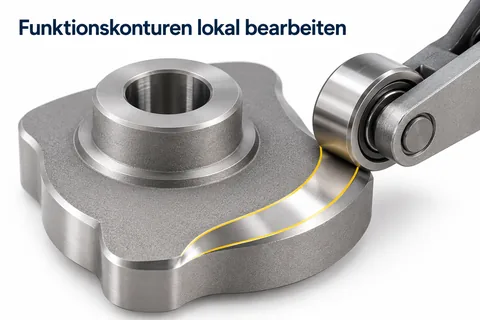
Funktionskonturen lokal bearbeiten: präzise Kontaktbahn an einer Nocke mit Laufrolle
Funktionskritische Konturen
Lokal, bauteilspezifisch
Was die Funktion verlangt – nicht was der Standard vorschreibt

Wo das Rohteil oft ausreicht

Nicht jede Fläche muss bearbeitet werden. Weite Teile eines gut ausgelegten A-MIM-Rohteils können im Sinterzustand bleiben:

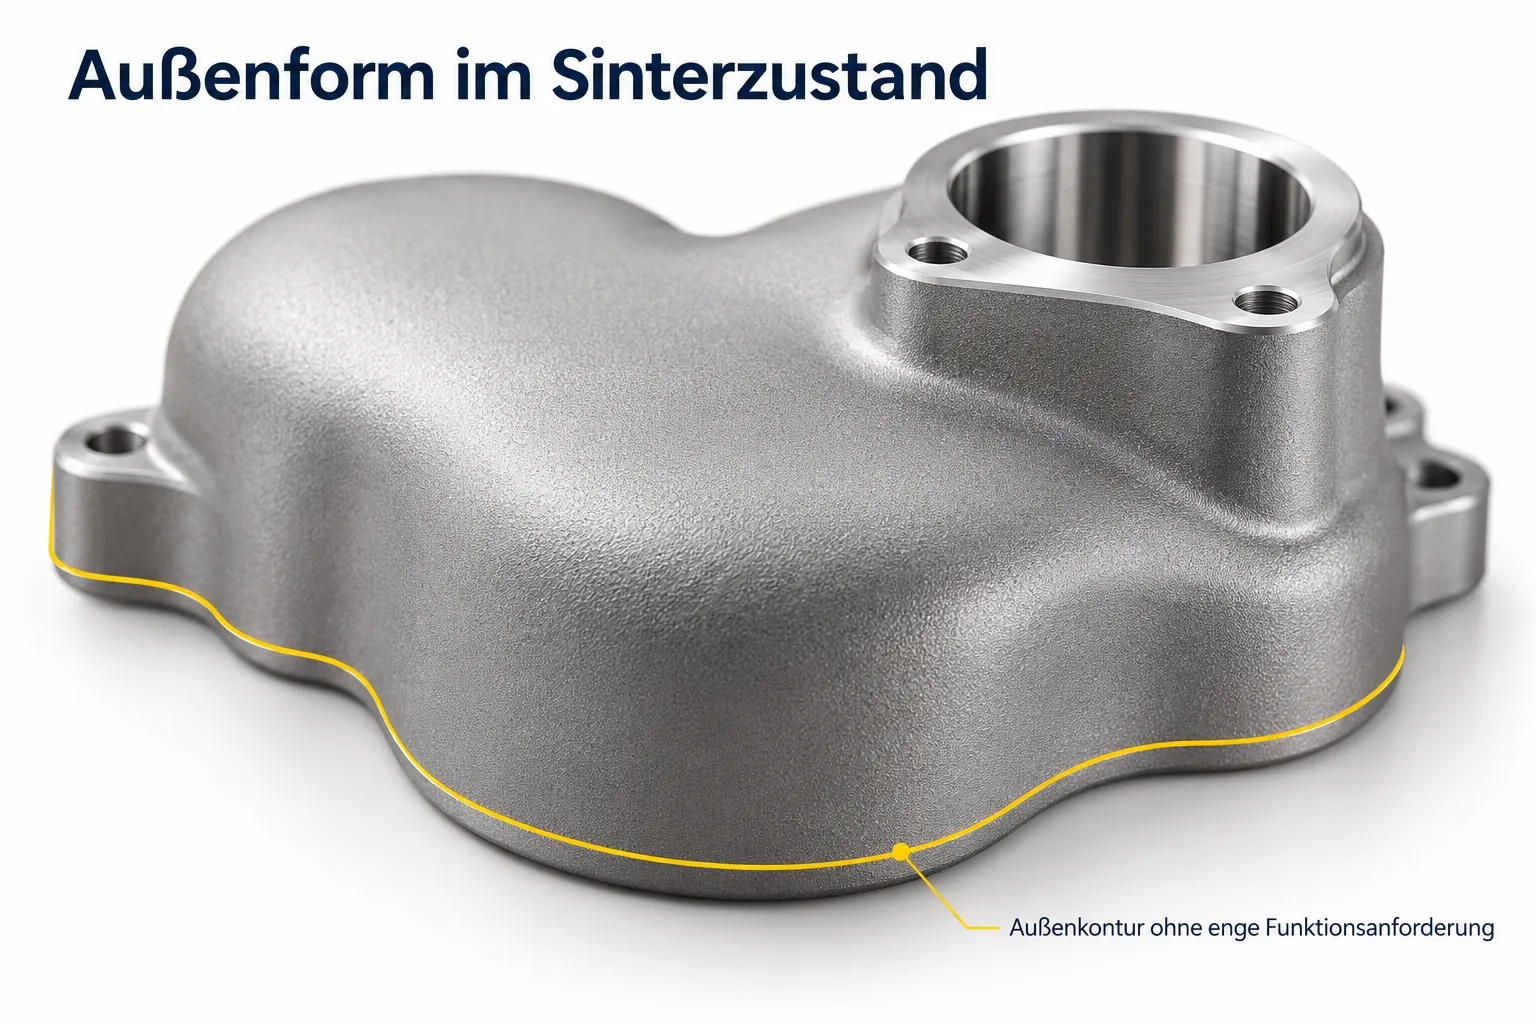
Außenform im Sinterzustand: Gehäusekontur ohne enge Funktionsanforderung bleibt unbearbeitet
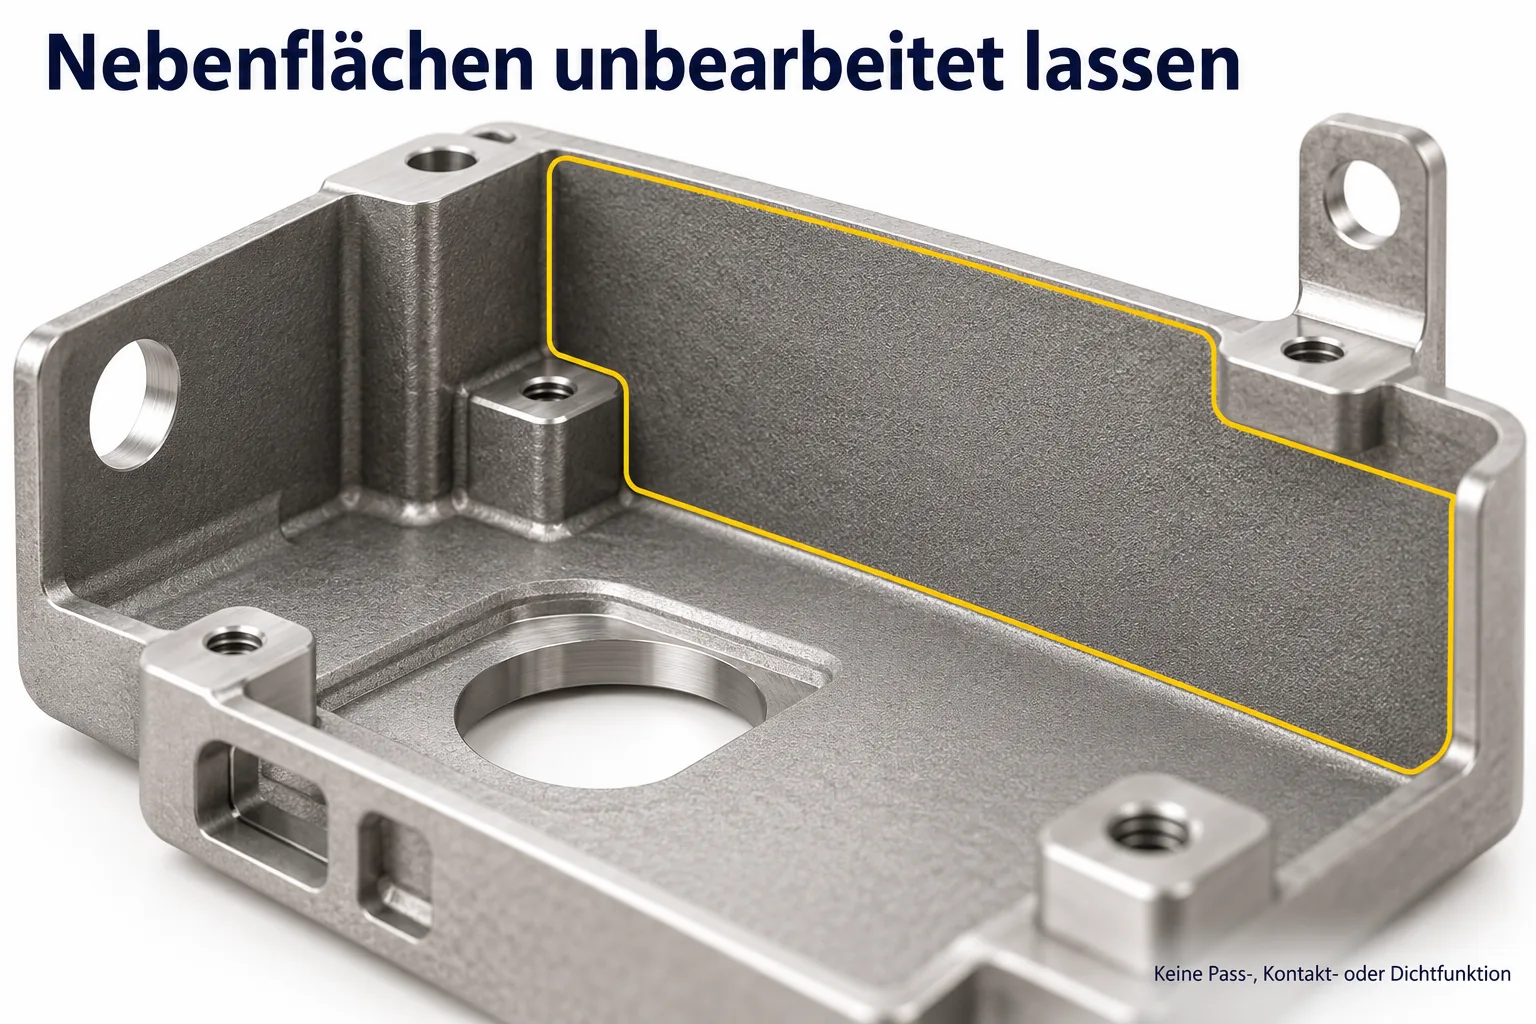
Nebenflächen unbearbeitet lassen: Halter, dessen Seitenfläche ohne Passung, Kontakt oder Dichtfunktion im Sinterzustand bleibt
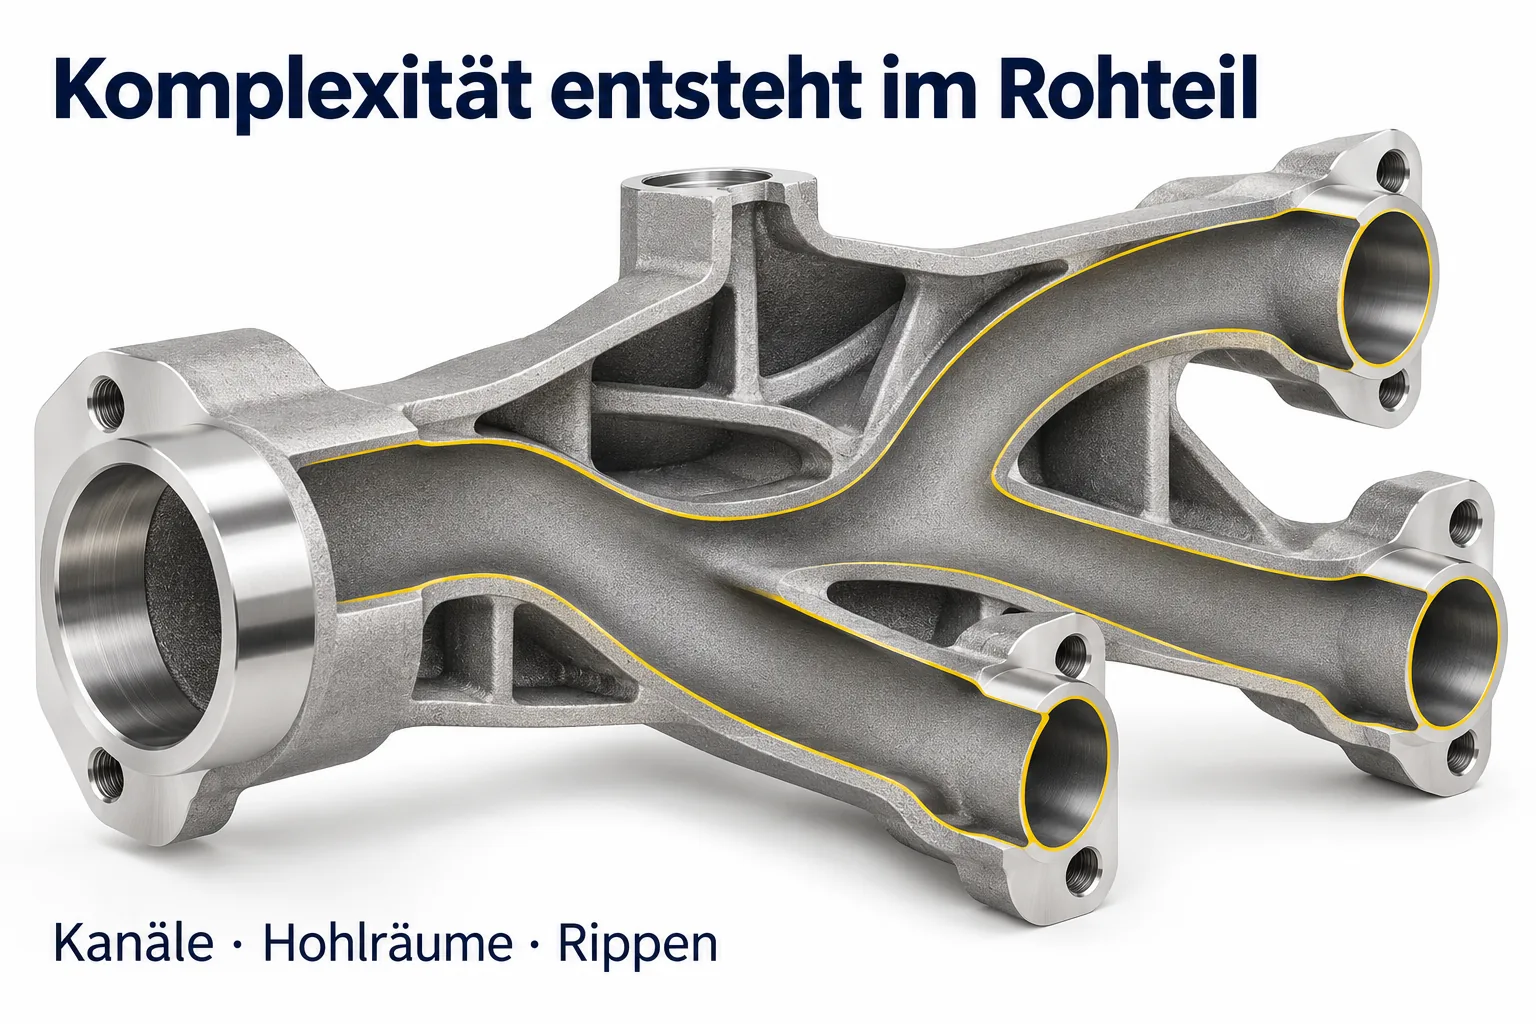
Komplexität entsteht im Rohteil: Kanäle, Hohlräume und Rippen ohne Nachbearbeitung
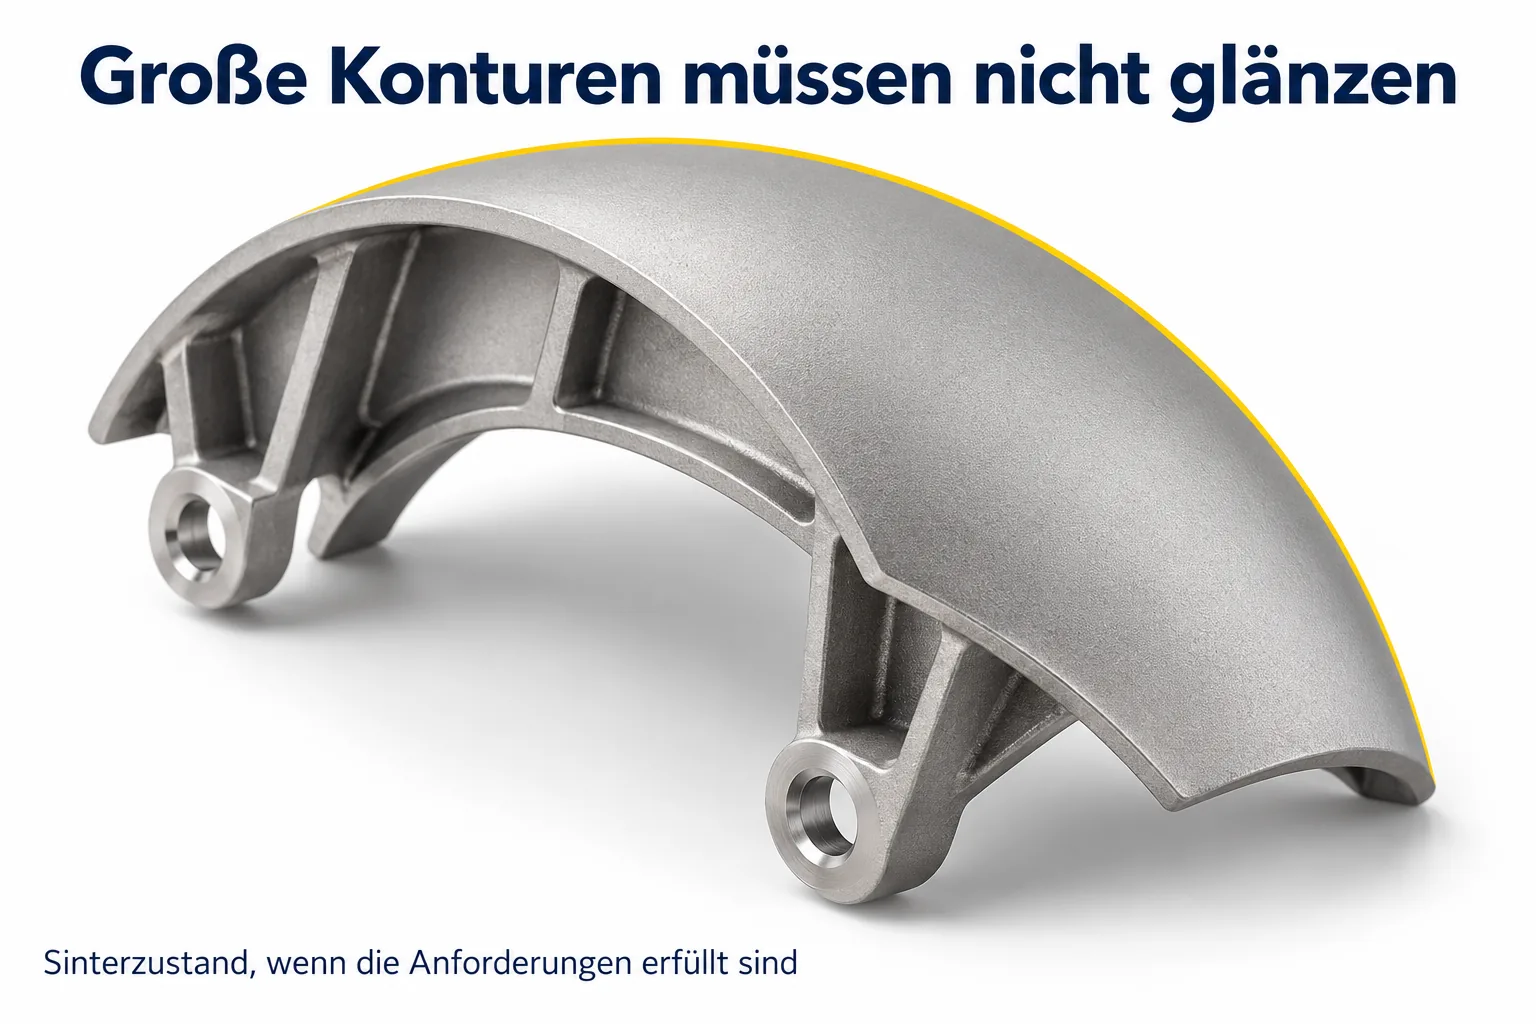
Große Konturen müssen nicht glänzen: großflächige Halbschale im Sinterzustand, wenn die Anforderungen erfüllt sind

Wann Nachbearbeitung sinnvoll wird
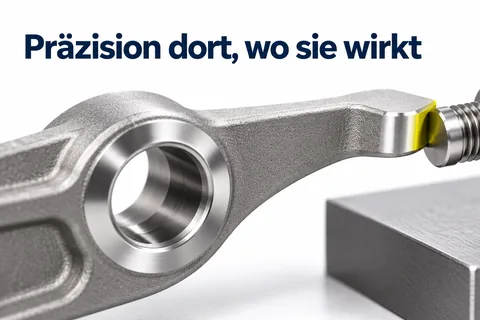
Präzision dort, wo sie wirkt: Nur die Anschlagfläche des Hebels ist bearbeitet
1
Funktion braucht lokal Präzision
Wenn eine Fläche eine definierte Toleranz braucht, die das Sintern nicht liefert.
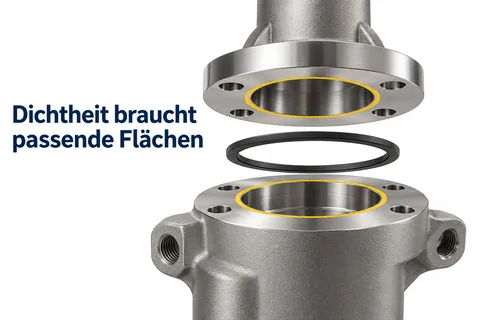
Dichtheit braucht passende Flächen: zwei Flansche mit bearbeiteten Dichtflächen und Dichtring
2
Dichtheit gefordert
Dichtsitze für Ringe, Flansche oder Verschraubungen – Rauheit und Planheit nachbearbeiten.
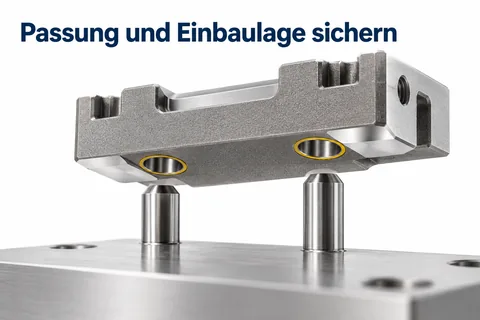
Passung und Einbaulage sichern: Bauteil mit bearbeiteten Passbohrungen auf zwei Führungsstiften
3
Passung oder Referenz nötig
Bohrungen, Lagersitze, Führungen – auf Maß bringen, wenn das Teil eingebaut werden muss.
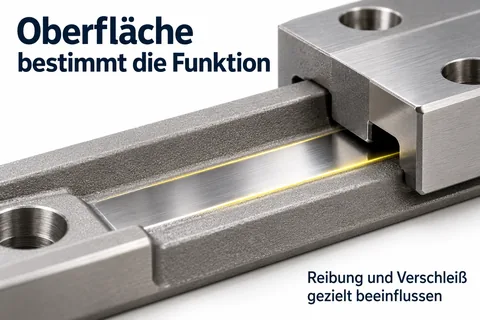
Oberfläche bestimmt die Funktion: polierte Gleitbahn auf einer gesinterten Führung
4
Oberfläche funktional relevant
Reibung, Verschleiß, optische Anforderungen – lokal polieren, schleifen oder strahlen.

Wirtschaftliche Grundlogik

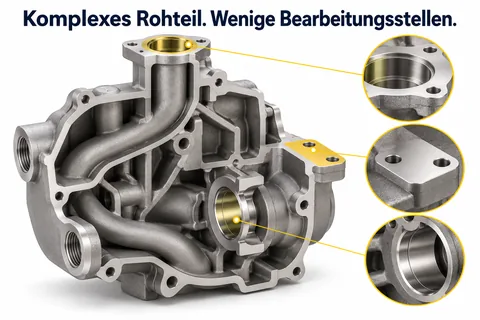
Komplexes Rohteil, wenige Bearbeitungsstellen: Gehäuse mit vergrößert dargestellten bearbeiteten Stellen

Das Rohteil trägt die Form → bearbeitet wird, was die Funktion verlangt → verglichen wird das einbaufertige Bauteil.

Je weniger Flächen bearbeitet werden müssen, desto größer ist meist der Vorteil. Auch ein umfangreicher bearbeitetes Rohteil kann sinnvoll sein – etwa wenn es gegenüber der Bearbeitung aus dem Vollen deutlich Materialabtrag oder Aufspannungen spart. Entscheidend ist die gesamte Fertigungskette.

Empfehlung: Bearbeitungszugaben nur an den Flächen vorsehen, die sie brauchen, und den Umfang früh festlegen – das macht den Vergleich mit anderen Verfahren belastbar.

Wie das in der Praxis aussehen kann – Anwendungskonzepte mit Ausgangslage, möglichem Vorteil und verbleibender Bearbeitung.

Praxisbeispiele ansehen →