Beim Sintern, einer Wärmebehandlung unterhalb der Schmelztemperatur, verbinden sich die Metallpartikel, die Poren werden kleiner, das Bauteil verdichtet sich und schwindet. Wie gut eine Geometrie das übersteht, hängt auch von ihrer Form ab.
Was beim Sintern passiert
Schwindung
typisch etwa 15–20 % linear
Richtwert, verfahrens- und werkstoffabhängig. Nicht in allen Raumrichtungen gleich – wird über Maßfaktoren und lokale Korrekturen ausgeglichen
Weichwerden
Temporär
Das Bauteil verliert im Ofen kurzzeitig seine Formstabilität
Formänderung
Risiko bei ungünstiger Geometrie
Durchhängen, Kippen, Verzug – wenn Geometrie es zulässt
Verdichtung
Partikel verbinden sich
Poren werden kleiner, das Material verdichtet sich. Beispiel Binder Jetting mit Edelstahl: Dichte über 96 % laut HP
Warum Weichwerden konstruktiv relevant ist
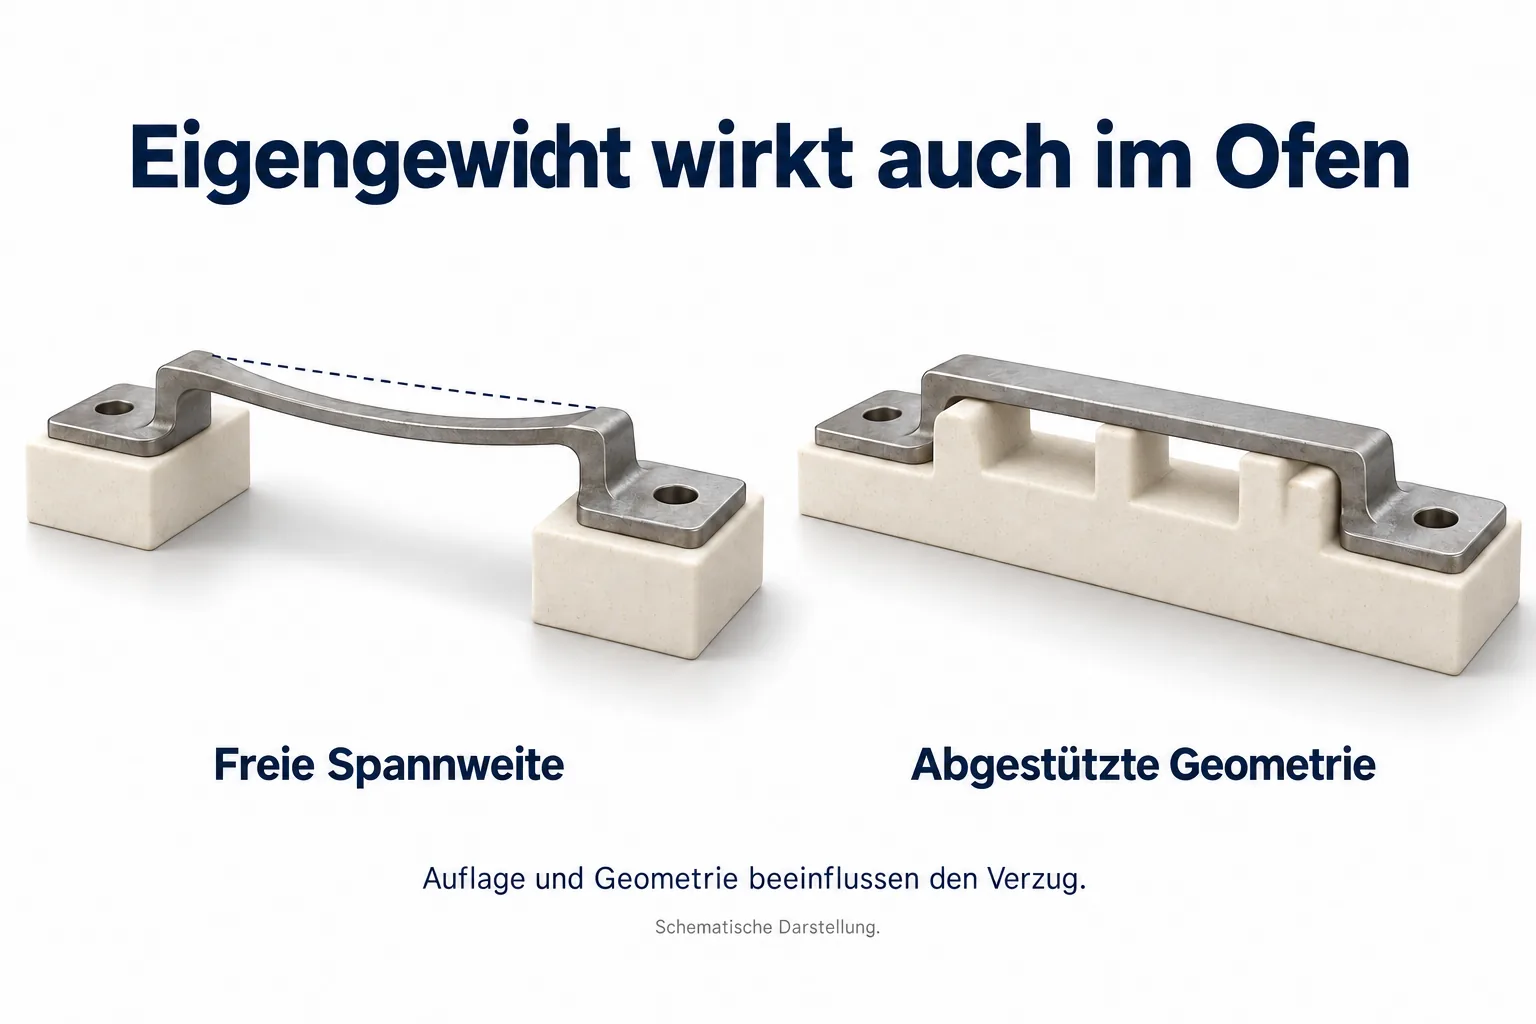
Das Bauteil ist beim Sintern nicht mehr starr. Es liegt auf seiner Unterlage und trägt sich selbst – unter erhöhter Temperatur und während es schwindet. Was in diesem Zustand nicht stabil ist, verformt sich.
Das bedeutet: Es zählt nicht nur, was das CAD-Modell zeigt, sondern auch, wie das Bauteil im Ofen auf seiner Unterlage bei Sintertemperatur liegt. Die Temperatur hängt vom Werkstoff ab.
Welche Geometrien kritisch werden können
Große freiliegende Flächen ohne Abstützung – hängen durch, wenn sie nicht aufliegen
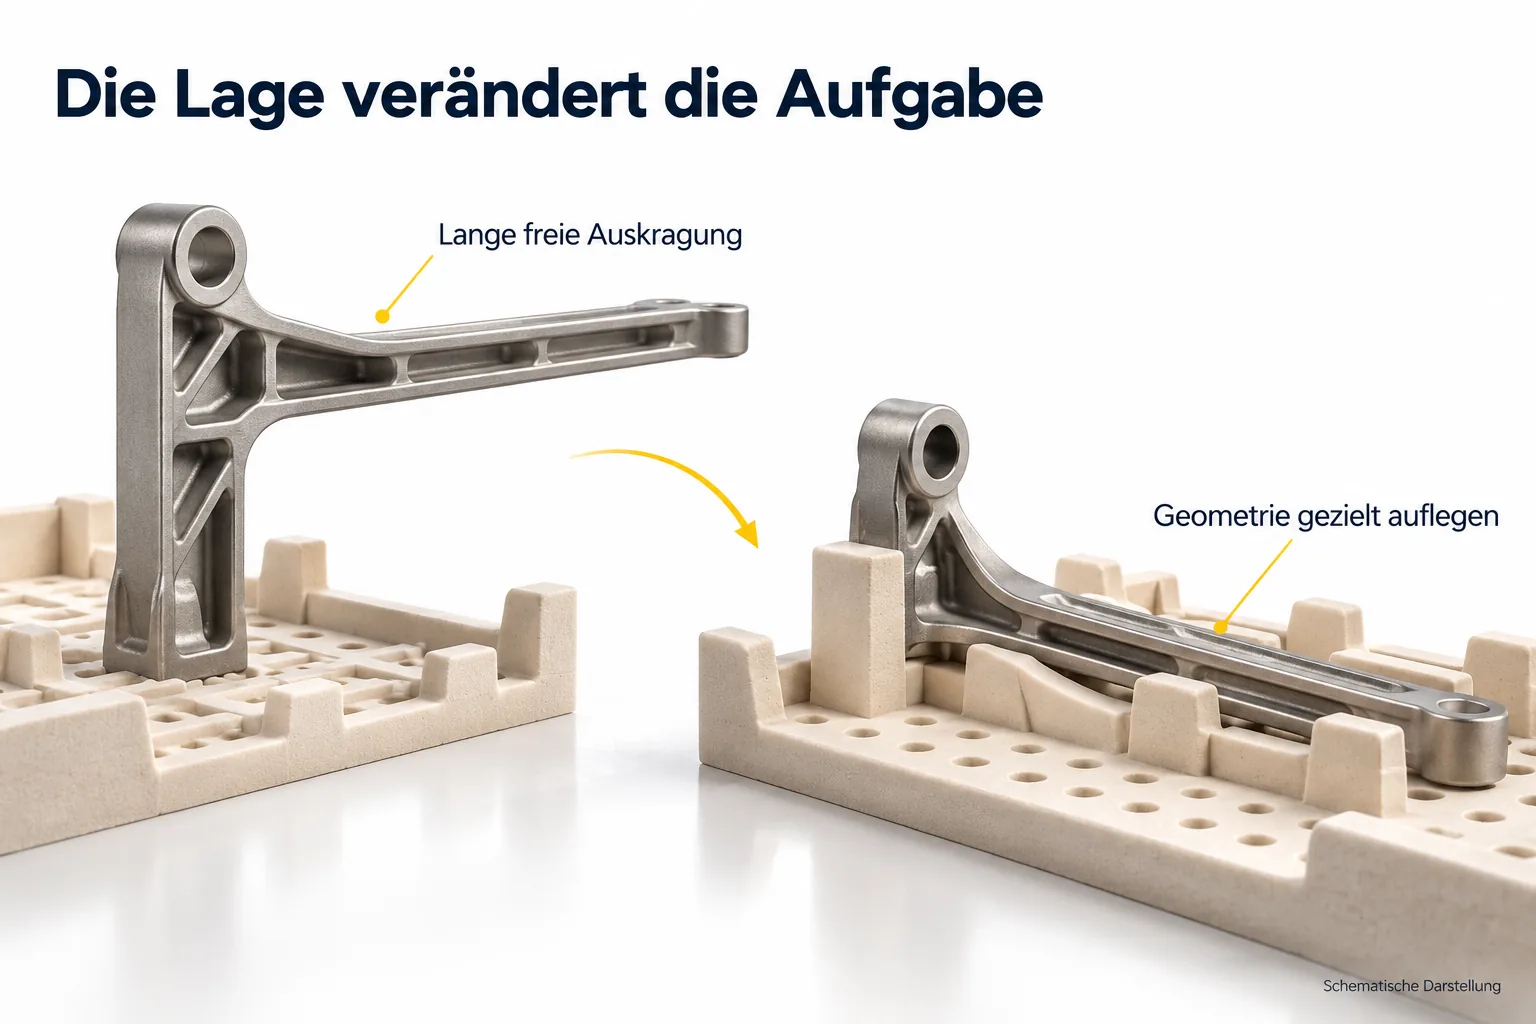
Filigrane Bereiche – dünne Stege, schmale Rippen, lange Auskragungen
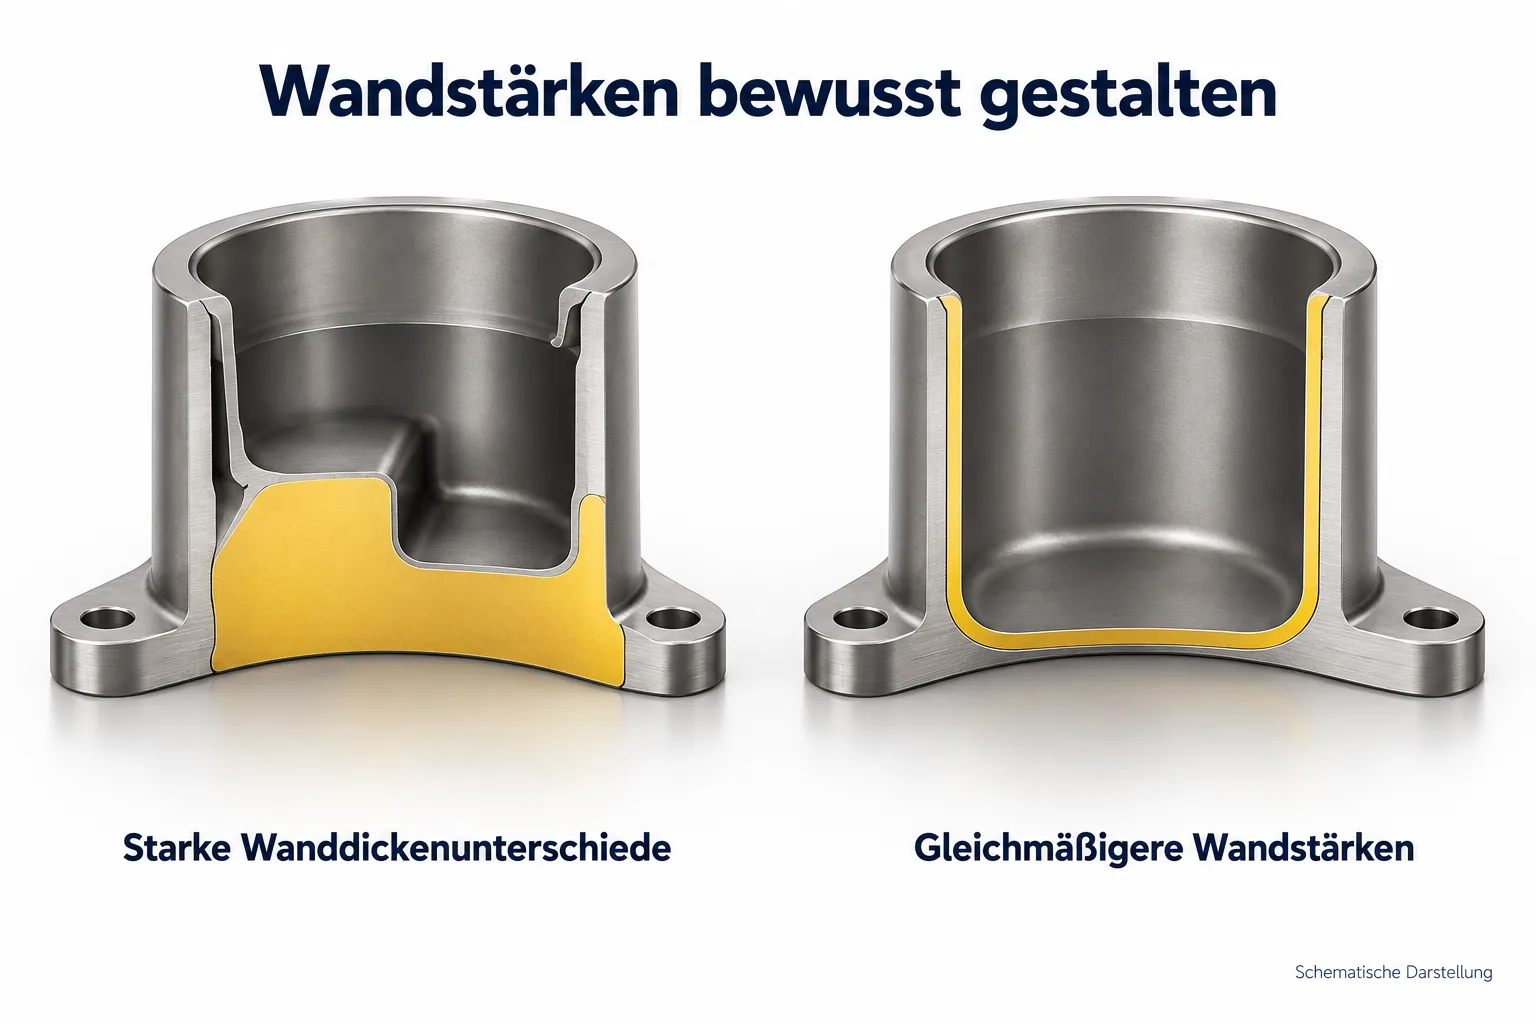
Starke Massenunterschiede – massiver Bereich neben dünner Wand schwindet ungleichmäßig
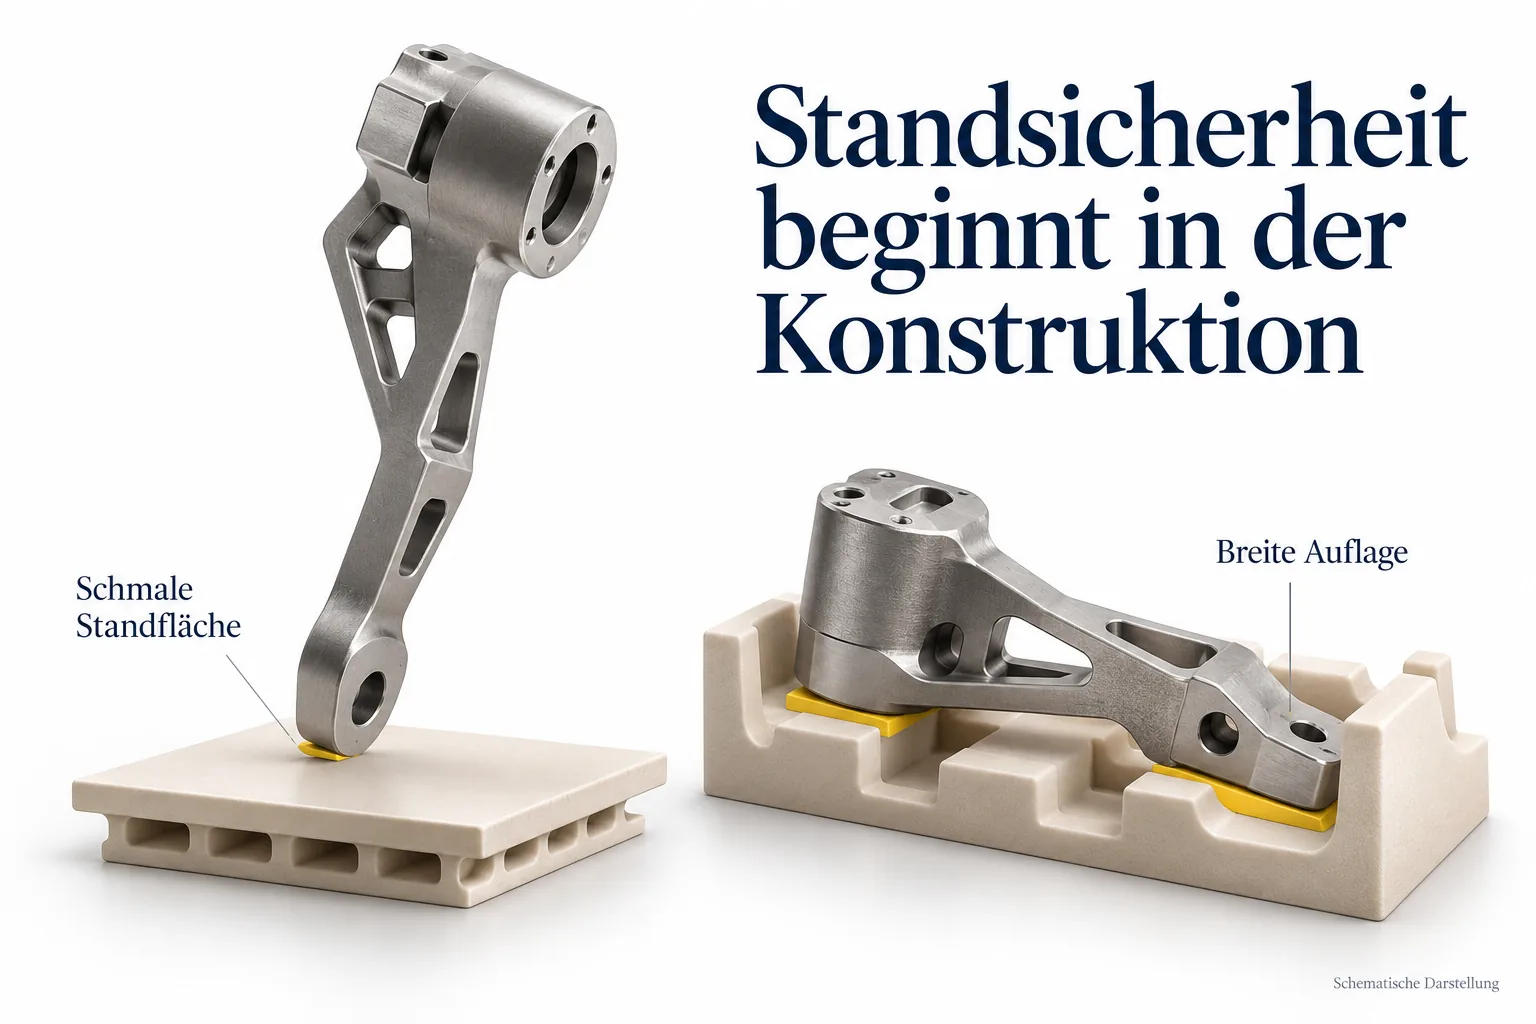
Ungünstige Aufbausituation – wenn das Teil auf einer kleinen Fläche aufliegt und sich seitlich verlagern kann
Setter und definierte Auflage
Setter sind Sinterunterlagen, die an das Bauteil angepasst sein können. Sie stützen es in der weichen Phase und verringern Durchhängen. Dabei muss das Bauteil auf der Unterlage mitschwinden können: Reibung an der Auflage kann es behindern und Verzug verursachen.
Unterstützung
Setter stützt das Bauteil
Großflächige Bauteile brauchen flächige Auflage
Formtreue
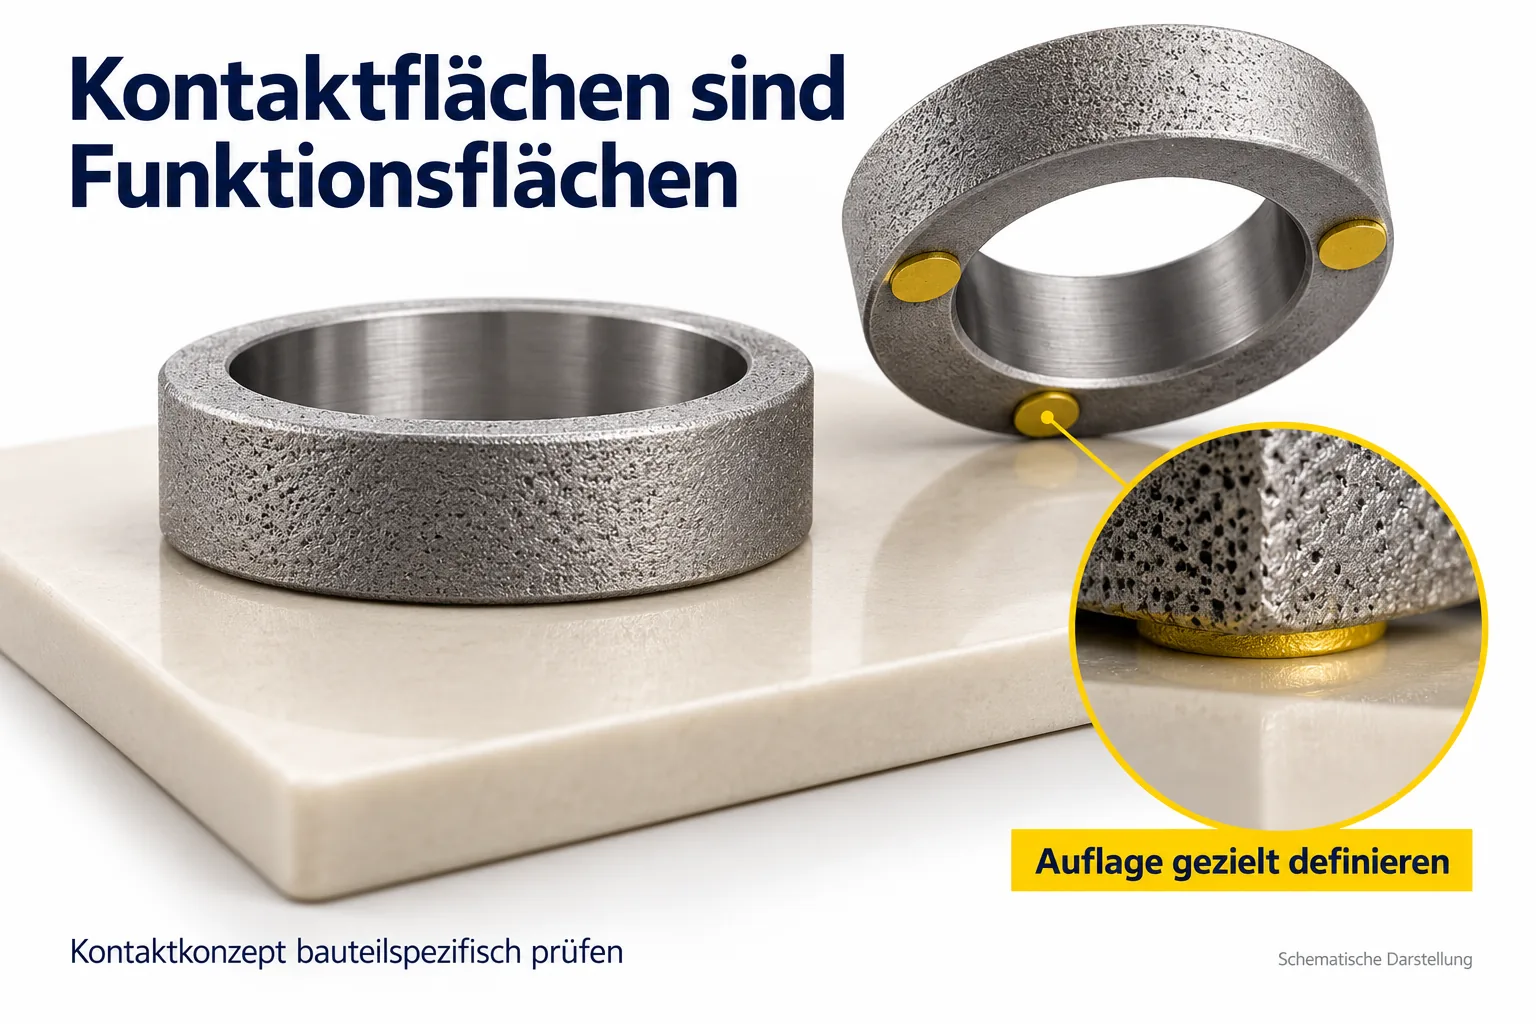
Definierte Kontaktgeometrie
Kontaktflächen werden auf den Bauteilboden abgestimmt – mit Raum für die Bewegung beim Schwinden
Prozesssicherheit
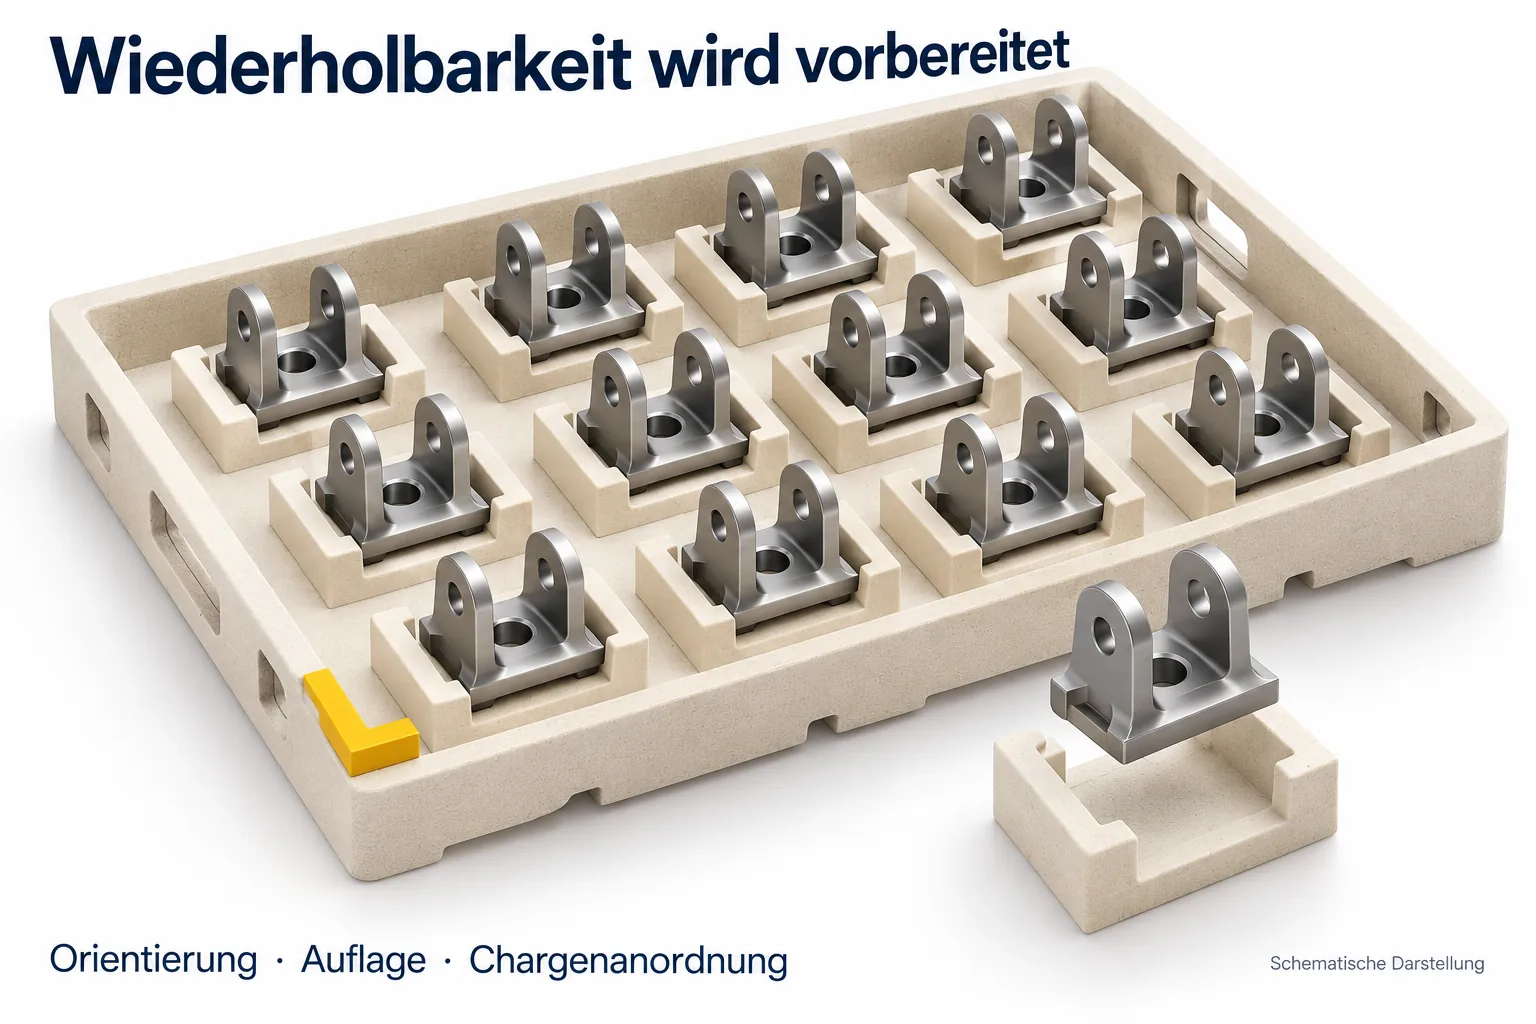
Wiederholbarkeit unterstützen
Eine definierte Auflage unterstützt gleichbleibende Ergebnisse. Identische Schwindung oder Maßhaltigkeit garantiert sie allein nicht
Konstruktiver Einfluss
Bauteilboden gestalten
Wer eine definierte Auflagefläche konstruiert, erleichtert den Prozess
Was das für die Konstruktion bedeutet
1
Sintergerecht denken
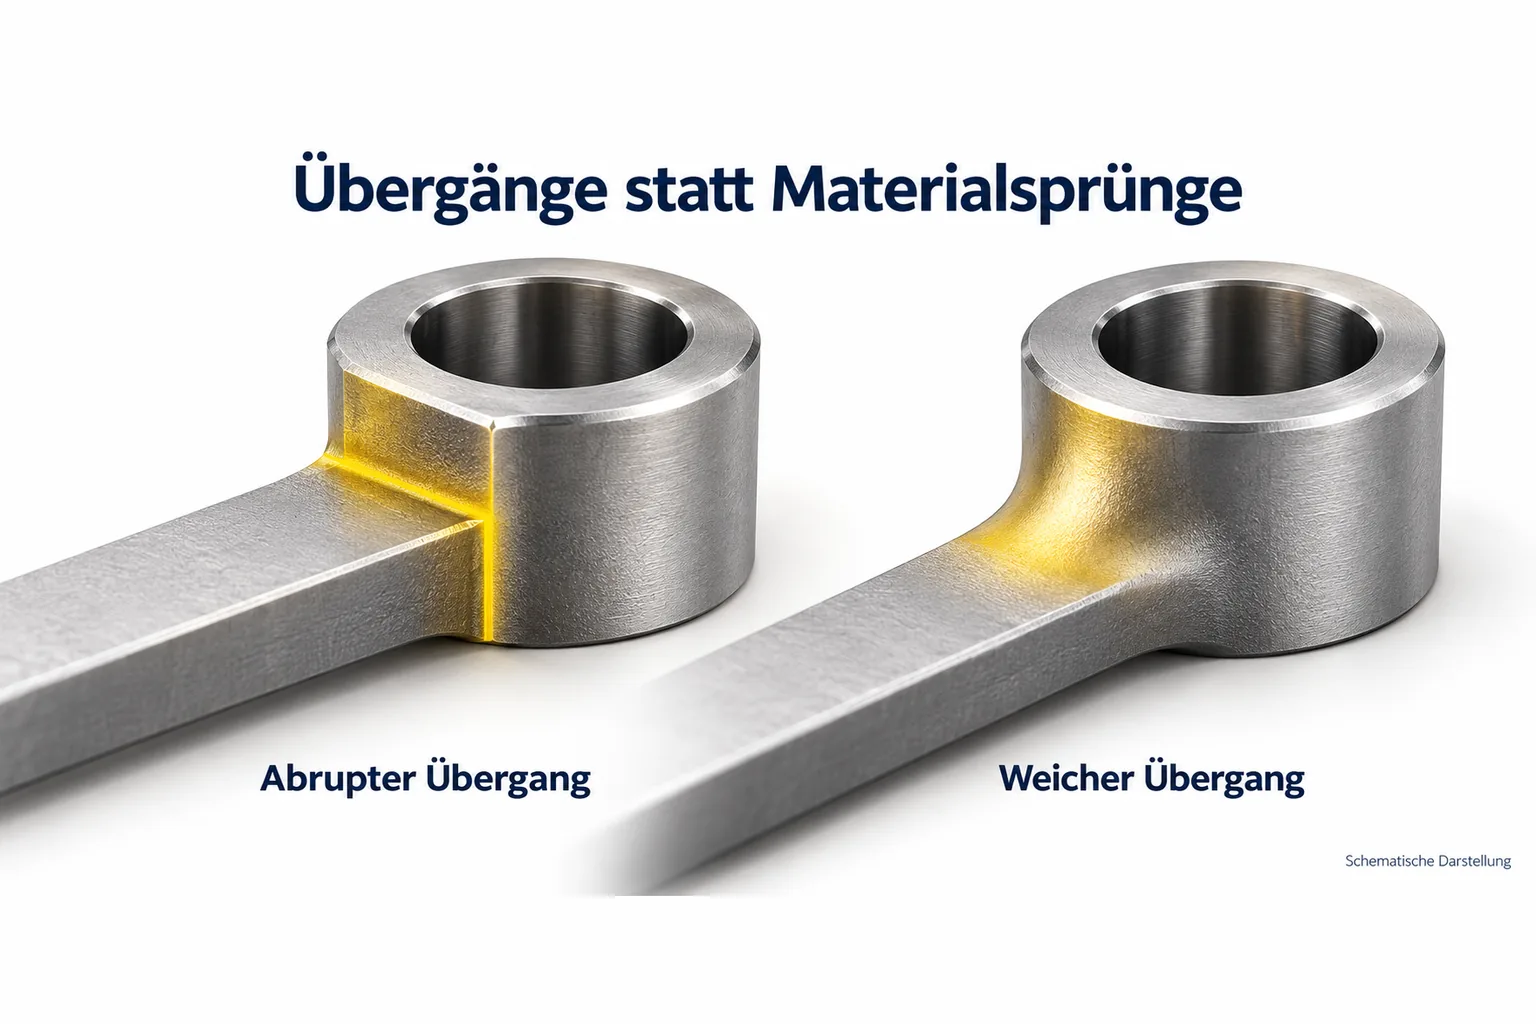
Geometrie so anlegen, dass das Bauteil im Ofen stabil liegt. Keine langen Auskragungen ohne Abstützung. Keine starken Massensprünge.
2
Auflagesituation mitdenken
Wie liegt das Teil? Auf welcher Fläche? Gibt es eine natürliche, stabile Auflagefläche? Wenn nicht: Setter-Geometrie frühzeitig klären.
3
Rohteil und Sinterstrategie zusammendenken
Lage, Unterlage und Schwindungsausgleich legt die Fertigung fest. Konstruktive Hinweise erleichtern das – Voraussetzung für eine Anfrage sind sie nicht.
Wenn Sintern und Rohteil zusammenpassen, stellt sich die nächste Frage: Was wird nachbearbeitet – und was nicht?